
Описание проблемы
При печати материалами PLA, PETG или TPU система в режиме реального времени отслеживает изменения сопротивления экструзии экструзионного мотора. При обнаружении аномального сопротивления экструзии принтер приостанавливается и требует устранения неисправности перед возобновлением печати.
Причины неисправности включают:
-
Засорение филамента внутри печатающей головки
-
Засорение сопла
-
Несоответствие типа филамента, заданного в слайсере (PLA, PETG или TPU), и фактически используемого филамента (PLA и PETG не включают PLA-CF и PETG-CF)
-
Запутывание филамента возникает при использовании внешней катушки (Примечание: Для филамента TPU на внешних катушках запутывание может привести к истончению филамента в точке захвата экструдера без увеличения сопротивления экструзии, что может остаться незамеченным)
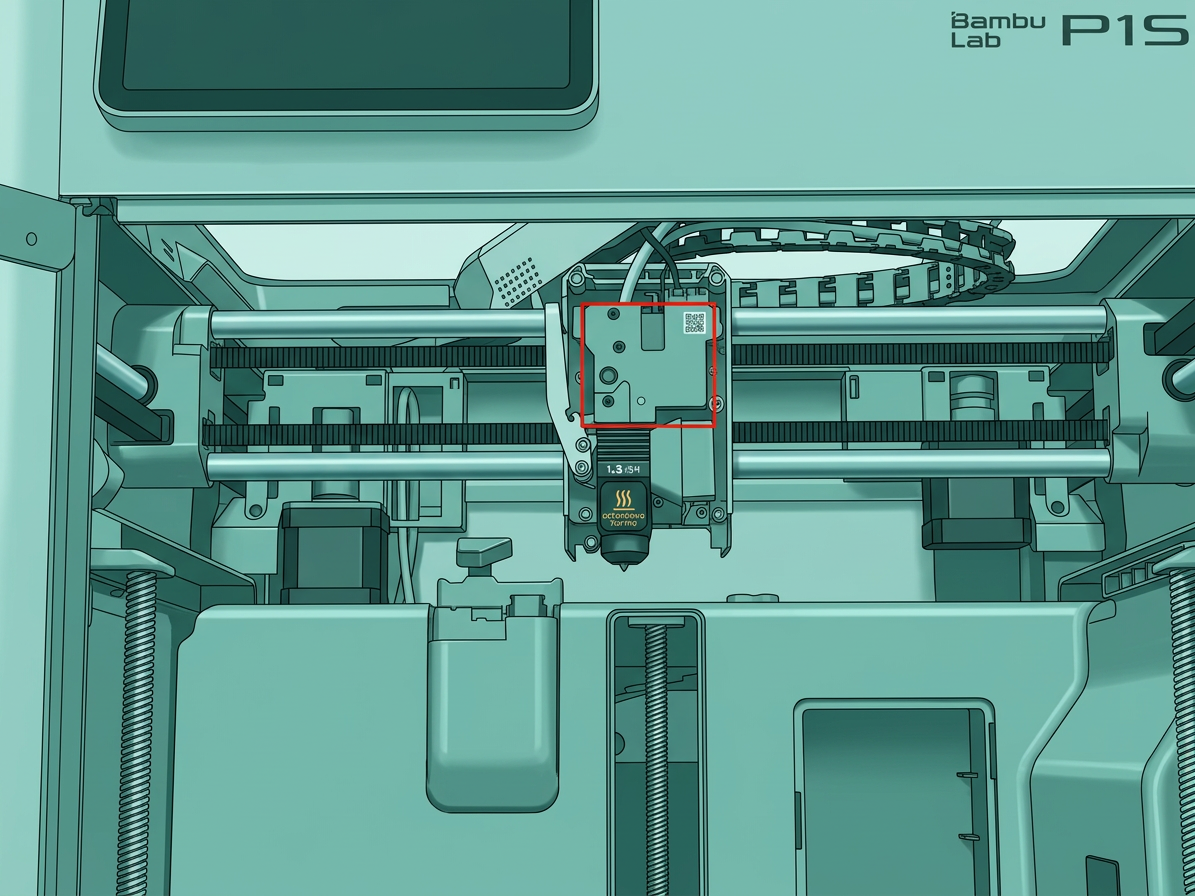 Экструдер |
 Сопло |
Устранение неисправностей
Важно: Перед разборкой печатающей головки убедитесь, что принтер обесточен.
Инструменты, оборудование и материалы
-
Шестигранный ключ 2.0 мм
-
Шестигранный ключ 1.5 мм
-
Бокорезы/ножницы
-
Плоскогубцы
Процесс поиска неисправности
Подробные шаги решения приведены ниже.
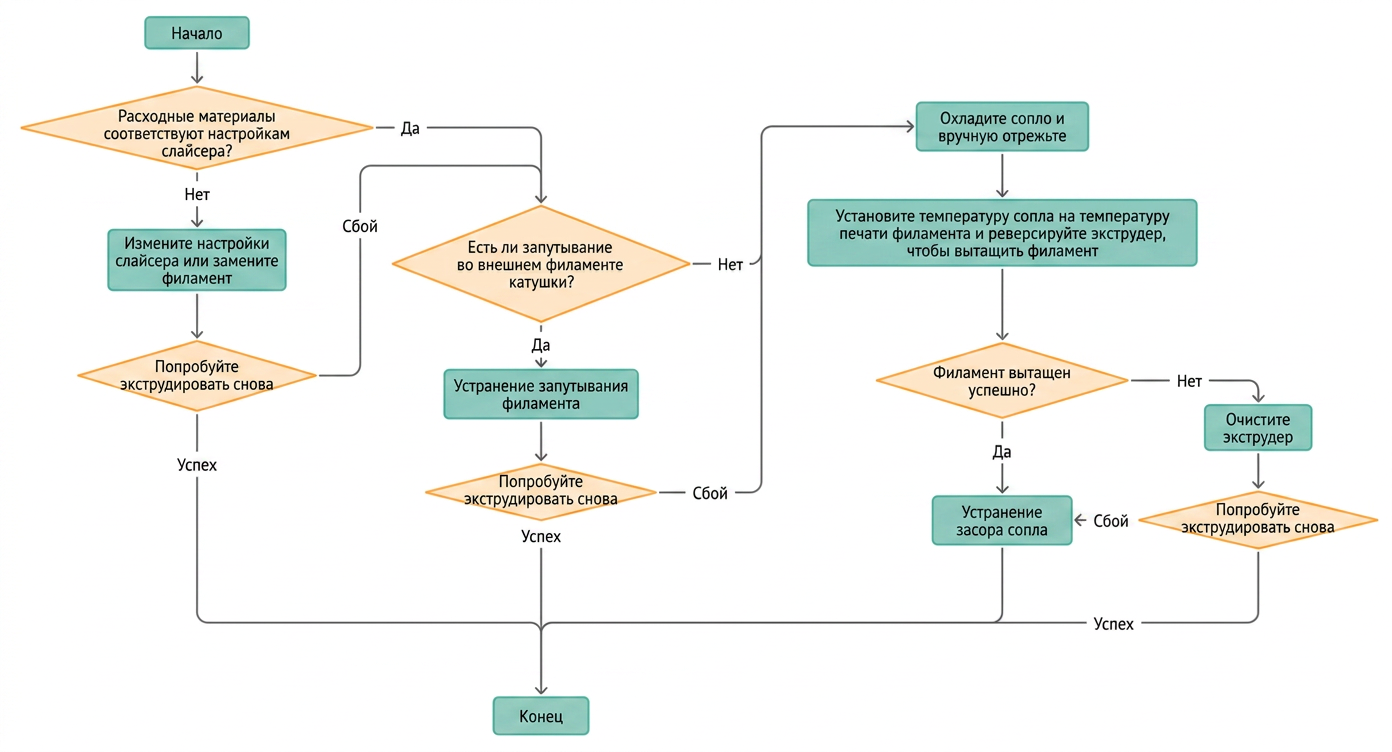
Меры по устранению неисправностей
Пользователи могут изменить порядок мер по устранению неисправностей в зависимости от фактических условий.
Шаг 1. Убедитесь, что фактический филамент соответствует тому, который установлен в слайсере
Если есть несоответствие между настроенным и фактическим филаментом, выполните одно из следующих действий:
- Измените параметры слайсинга, чтобы они соответствовали типу используемого филамента
- Замените филамент, чтобы он соответствовал параметрам, установленным в программе для слайсинга
После завершения попробуйте экструзию снова. Если она всё ещё не удаётся, перейдите к Шагу 2.
Шаг 2. Убедитесь, что филамент с внешней катушки не запутывается
Филамент с внешних катушек может запутаться. Для конкретных методов проверки обратитесь к разделу «Внешняя катушка, подключенная к левому экструдеру, может быть запутана или заклинилена». После проверки попробуйте экструзию филамента снова. Если она всё ещё не удаётся, продолжите к Шагу 3.
Шаг 3. Уменьшите температуру сопла и вручную отрежьте филамент
- Установите температуру сопла на 0°C и дайте ей остыть до комнатной температуры
 |
 |
- Нажмите на резак, чтобы отрезать филамент
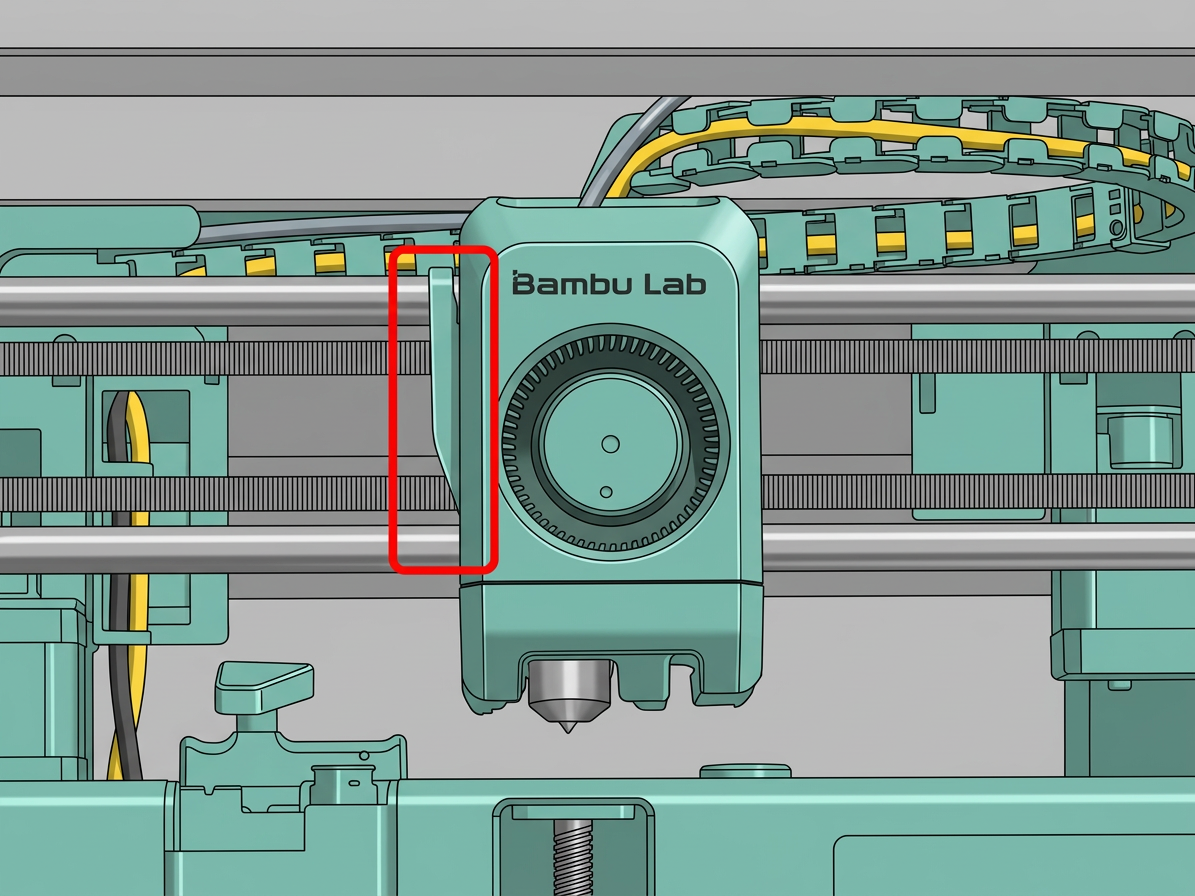
Шаг 4. Увеличьте температуру сопла и попробуйте вытянуть филамент назад
-
Установите температуру сопла на температуру печати, соответствующую текущему типу филамента, и дождитесь достижения установленной температуры
-
Вытяните верхнюю ПТФЭ-трубку из экструдера
-
Запустите экструдер на вращение в обратную сторону, одновременно вручную вытягивая филамент
|
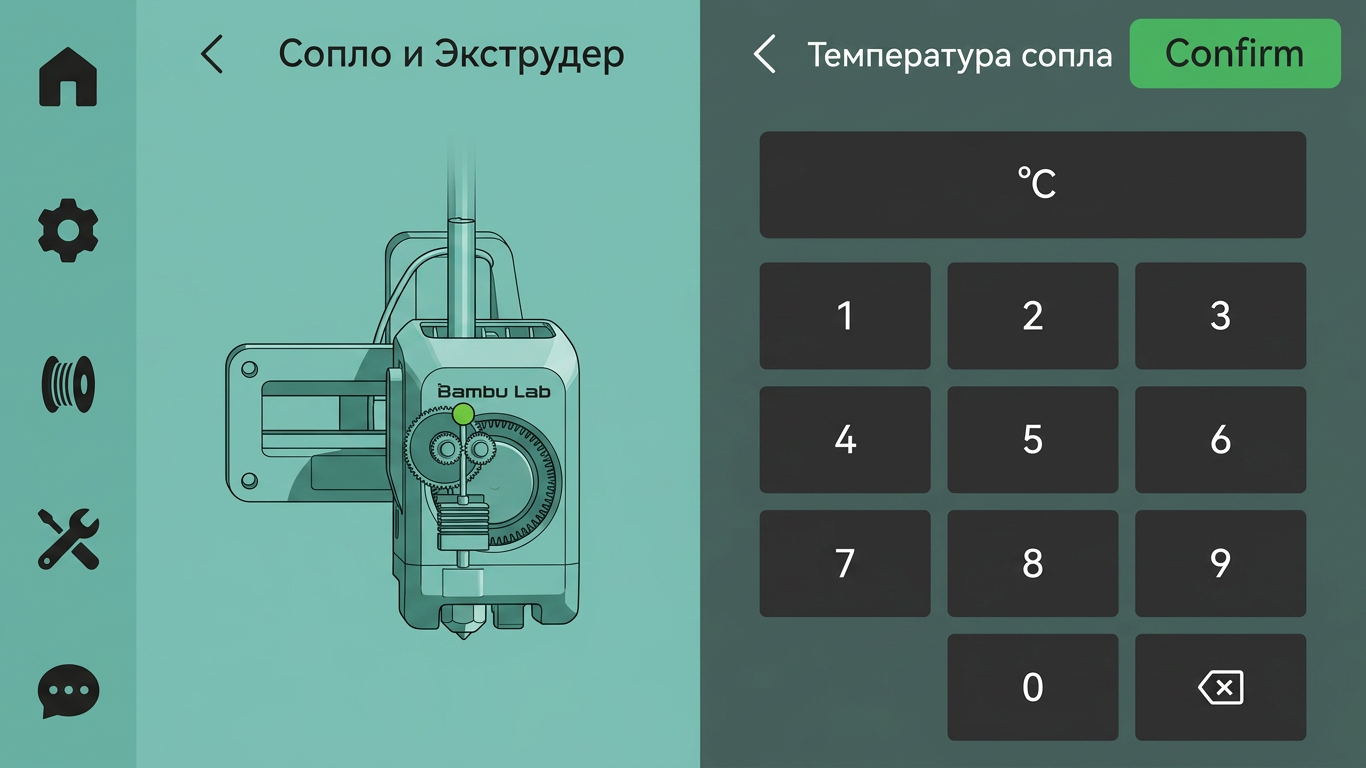 |
Шаг 5. Если филамент не удалось вытянуть на Шаге 4, очистите экструдер
Экструдер может быть засорён. Для конкретных методов очистки обратитесь к руководству «Очистка засора экструдера P2S». После очистки попробуйте экструзию снова. Если засор сохраняется, перейдите к Шагу 6 для устранения засора сопла.
Шаг 6. Если филамент был успешно вытянут на Шаге 5, что указывает на нормальное состояние экструдера, устраните засорение сопла
Сопло может быть засорено. Обратитесь к процедуре «Расклинивание сопла P2S» для очистки сопла. После очистки попробуйте экструзию снова. Если экструзия возобновилась нормально, проблема решена; если экструзия всё ещё не удаётся, сопло может быть изношено или повреждено и требует замены.