
Мы предлагаем проверенные пресеты для распространенных филаментов Bambu Lab, и вы можете скачать соответствующие параметры со страницы продукта и импортировать их в Bambu Studio.
Если филамент, который вам нужно напечатать, не входит в этот список, вы можете использовать сопло E3D HF ObXidian™ 0.4 мм с пользовательскими настройками для печати желаемого филамента или откалибровать пользовательские параметры для соответствия конкретным требованиям используемого филамента.
Вы можете обратиться к следующим рекомендациям для более подробных настроек параметров:
Настройки процесса
Скорость в параметрах процесса уже адаптирована в Bambu Studio и не требует дополнительной настройки.
Для достижения лучшего качества печати рекомендуется изменить параметры Качества.
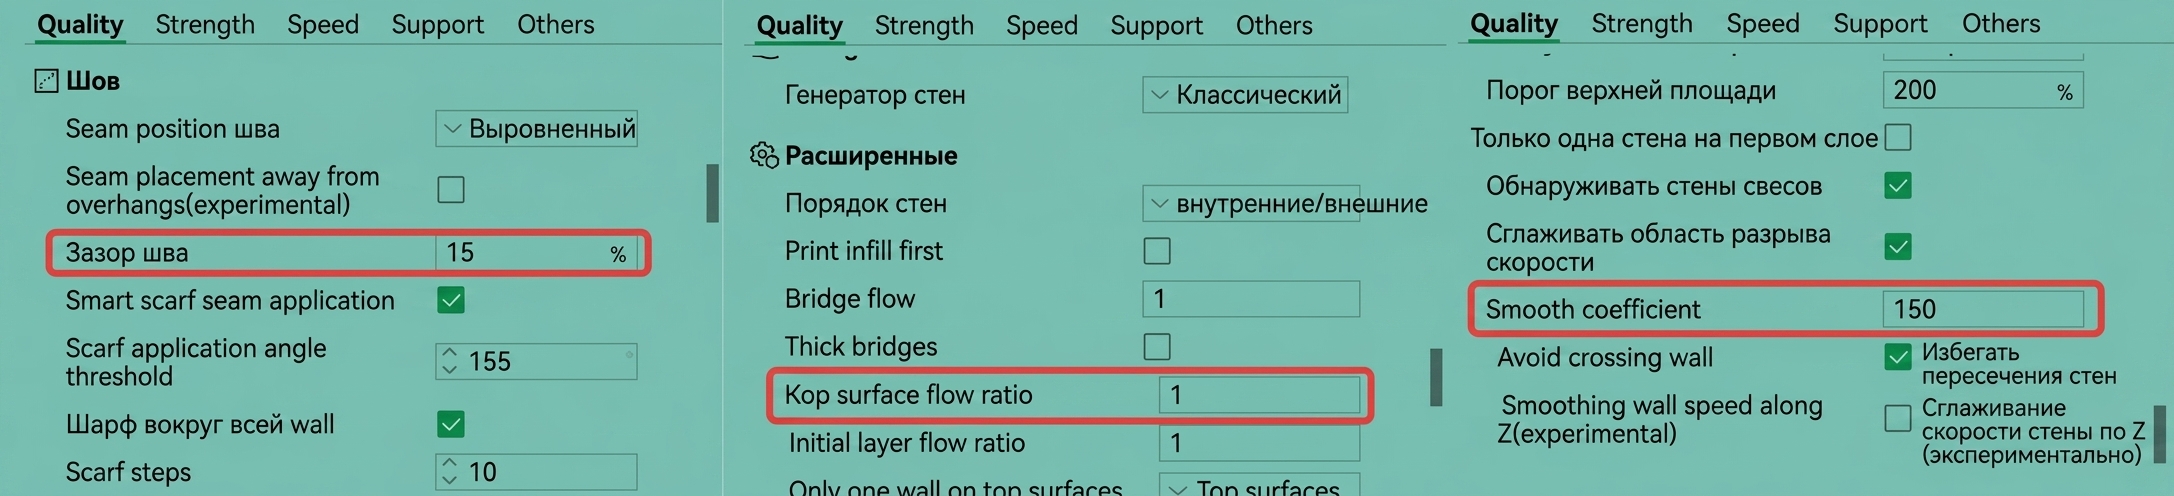
Настройки филамента
Параметры, которые могут потребовать изменения:
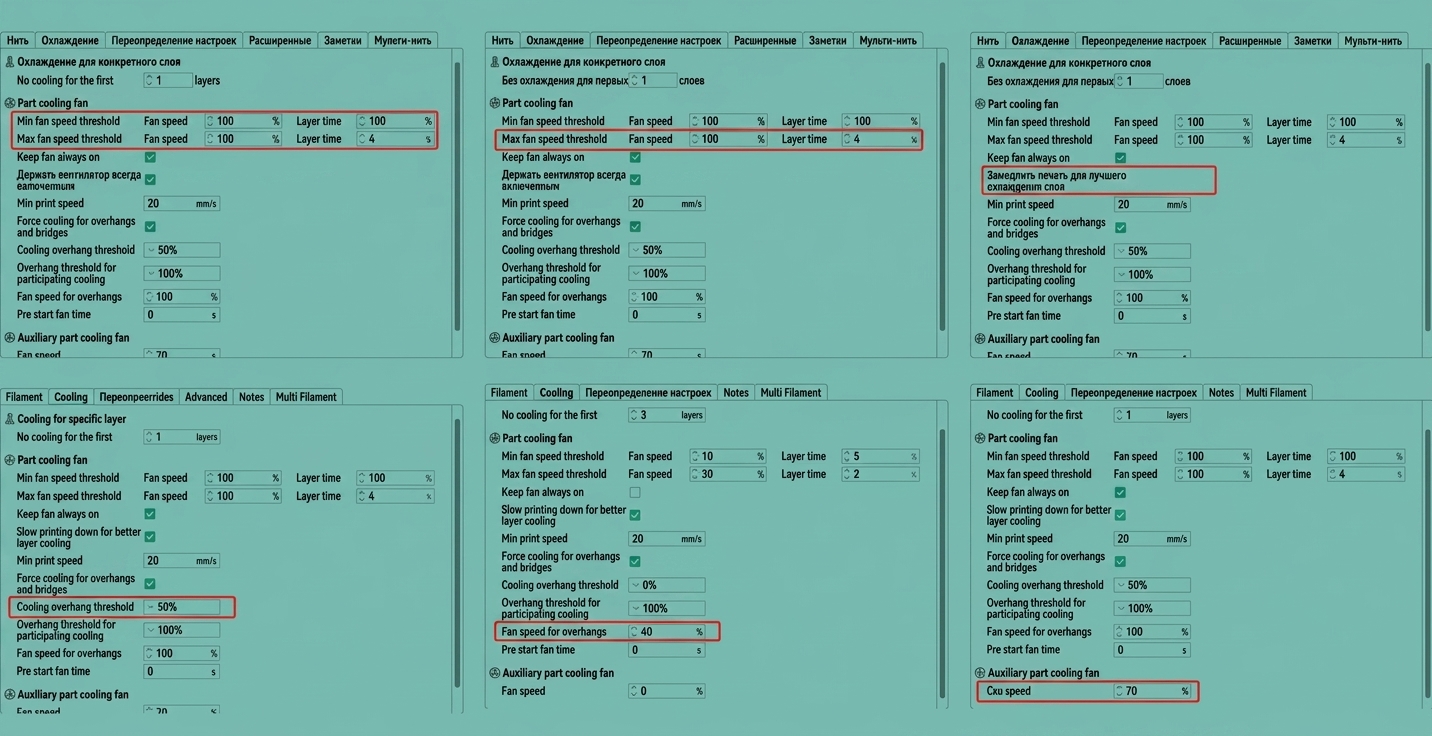
Детали настроек
Настройки, которые необходимо изменить, показаны в таблице ниже.
(Если не указано иное, эти параметры универсально применимы к X1C/P1S/P1P.)
Примечание:
-
Если качество печати ухудшается в таких областях, как нависания и мостики, проверьте, не превышает ли температура окружающей среды принтера 26°C. При необходимости держите дверь открытой во время печати (X1C/P1S).
-
Хотя соответствующие сопла поддерживают экструзию высокотемпературных филаментов, мы не рекомендуем печатать высокотемпературными материалами на P1P. Открытая среда печати может привести к проблемам с качеством печати.
-
Параметры процесса для сопел 0.4 мм и 0.6 мм совместимы только с настройками высоты слоя 0.2 мм стандарт и 0.3 мм стандарт. Если используются другие конфигурации высоты слоя, соответствующим образом настройте параметры процесса.
| Филамент | Диаметр сопла | Настройки процесса | Настройки филамента | K значение |
|---|---|---|---|---|
| PLA базовый | 0.6 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8Порог охлаждения нависаний:25% | 0.008 |
| PLA матовый | 0.6 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8 | 0.005 |
| PLA шелк+ | 0.6 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:12Порог охлаждения нависаний:10% | 0.001 |
| PLA шелк+ | 0.4 мм | - | P1P:Порог максимальной скорости вентилятора - Время слоя:12X1C/P1S:Порог максимальной скорости вентилятора - Время слоя:8 | - |
| PLA ударопрочный+ | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:12Порог охлаждения нависаний:10% | 0.003 |
| PLA легкий | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8 | 0.003 |
| PLA мрамор | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8Порог охлаждения нависаний:25% | 0.005 |
| PLA металл | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:12Порог охлаждения нависаний:25% | 0.003 |
| PLA дерево | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8Порог охлаждения нависаний:25% | 0.015 |
| PLA искрящийся | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8Порог охлаждения нависаний:10% | 0.008 |
| PLA Галактика | 0.6 мм0.4 мм | Зазор шва:0Коэффициент потока верхней поверхности:1.2Коэффициент сглаживания: 1 | Порог максимальной скорости вентилятора - Время слоя:8Порог охлаждения нав |