
Описание неисправности
Во время печати экструдерный мотор P2S в реальном времени контролирует усилие экструзии. При обнаружении избыточного усилия экструзии возникает ошибка, и задание на печать приостанавливается. Необходимо устранить проблему перед возобновлением печати.
Связанная ошибка: HMS_0300-0900-0002-0001: Перегрузка мотора экструдера, возможное засорение сопла или застревание филамента в инструментальной головке.
Возможные причины
- Сборка нагревателя установлена неправильно
- Коробление модели
- Засорение экструдера
- Засорение сопла
Устранение неполадок
Проверка качества первого слоя печати
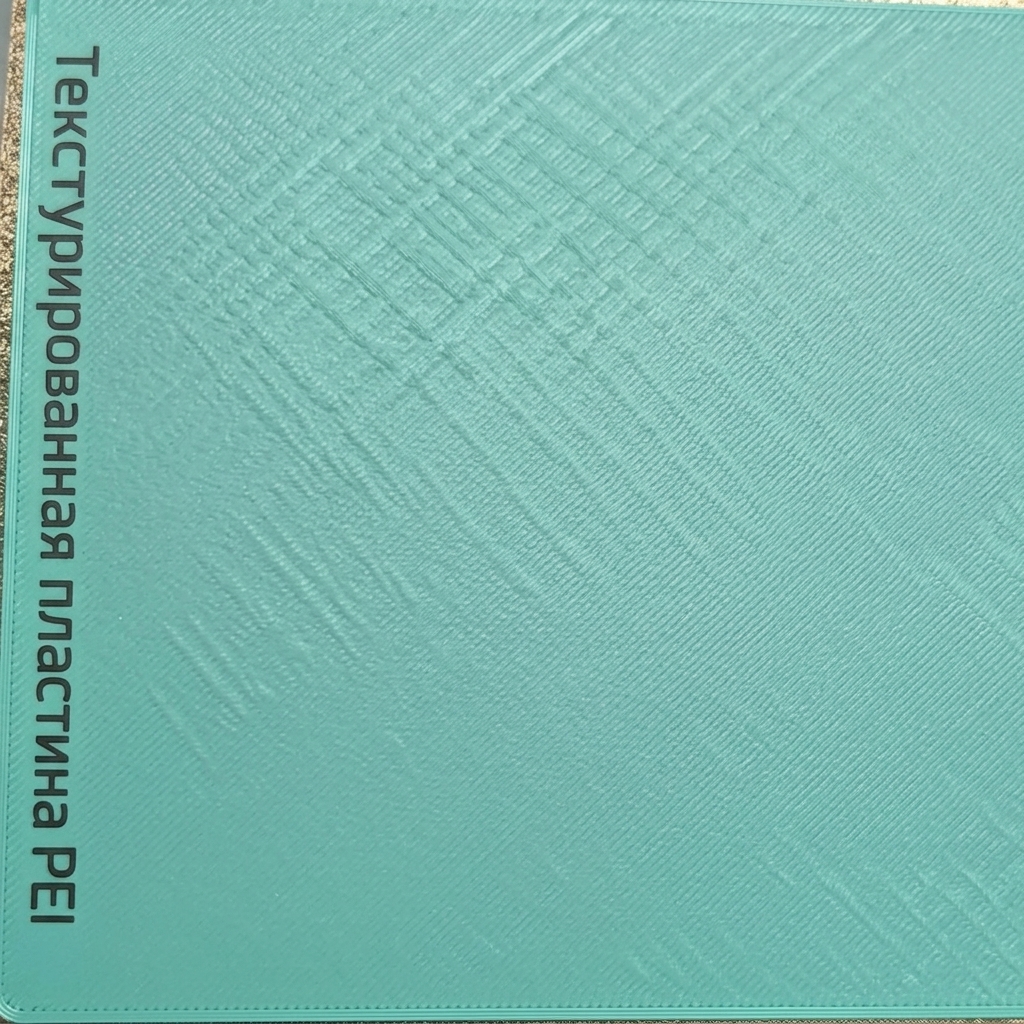
Если устройство в настоящее время печатает первый слой, проверьте, похоже ли внешний вид печати на изображение ниже. Если есть большие области с морщинами, отмените печать и перейдите к следующим шагам.
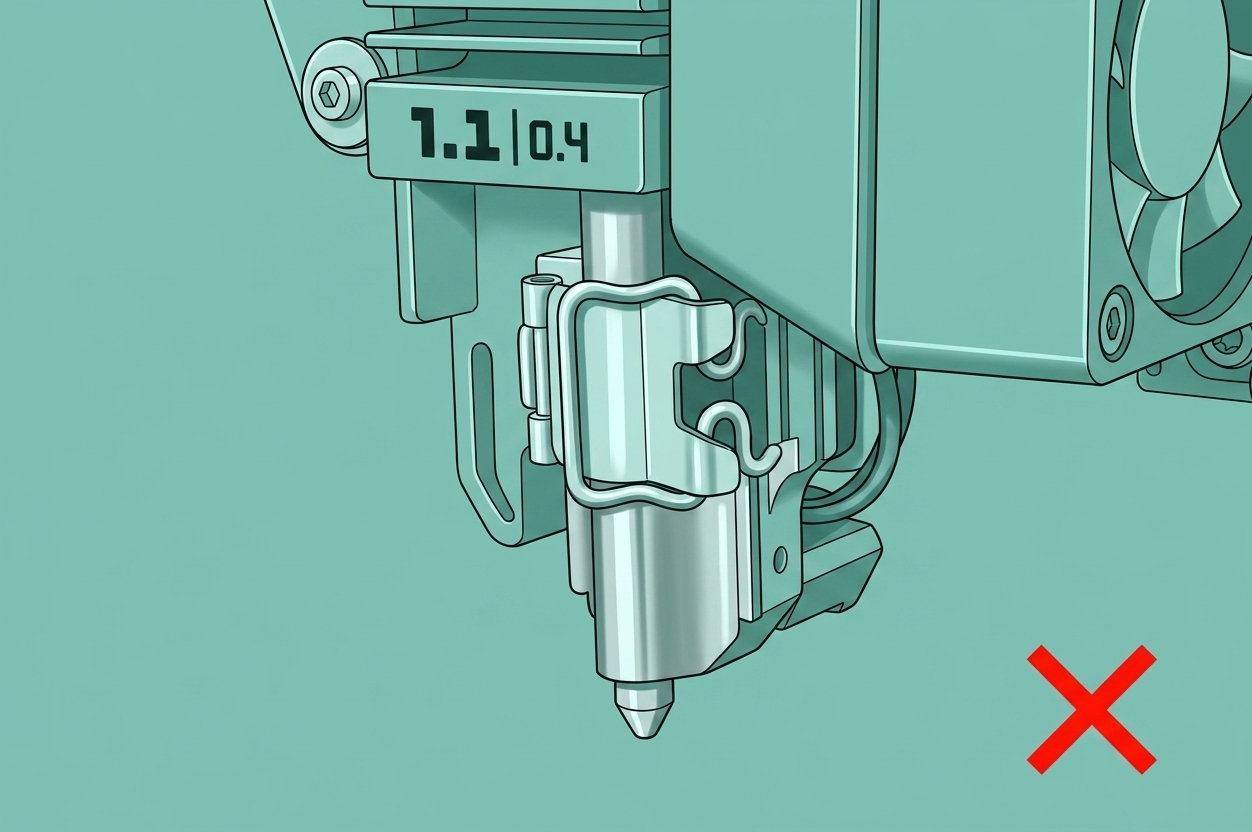
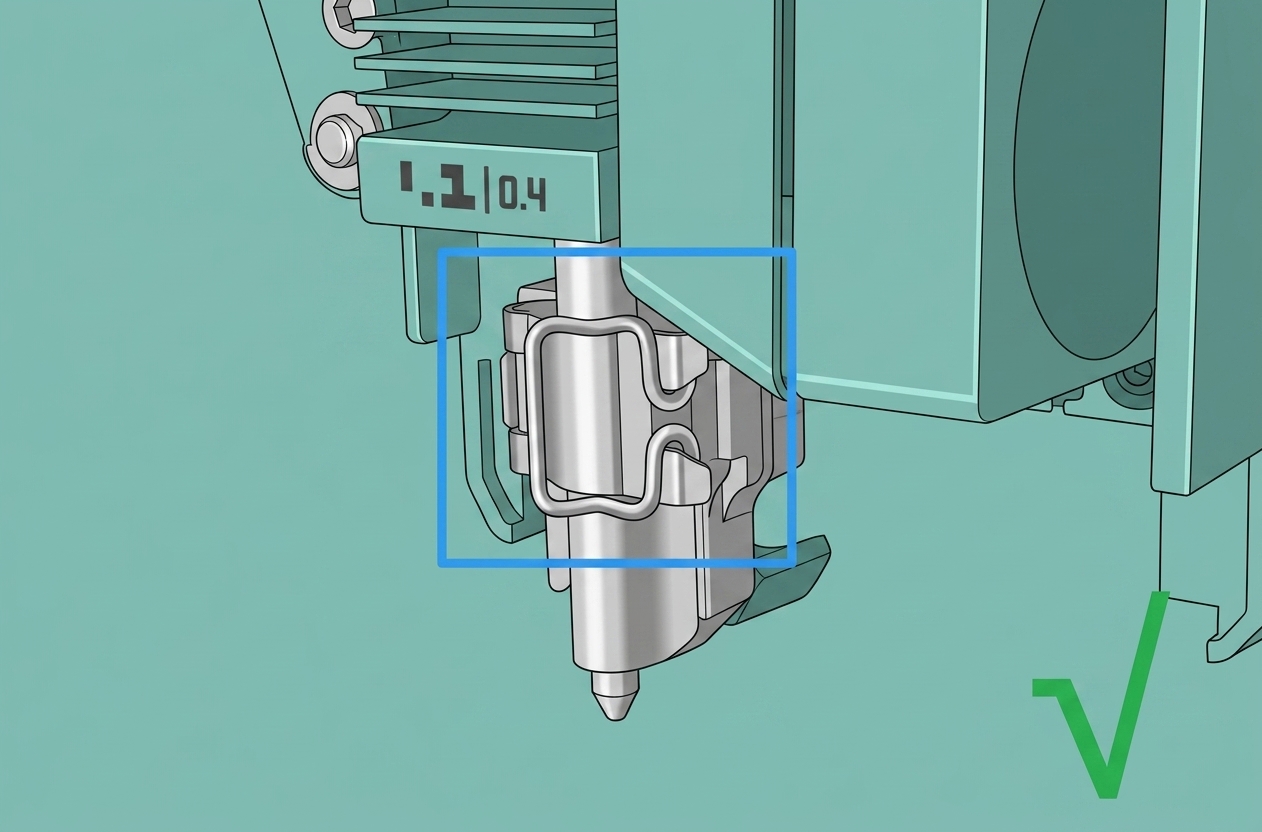
- Снимите силиконовый рукав и проверьте, правильно ли закреплена зажимная скоба.
 |
 |
- Затяните 3 крепежных винта сборки нагревателя, чтобы убедиться, что она не шатается.
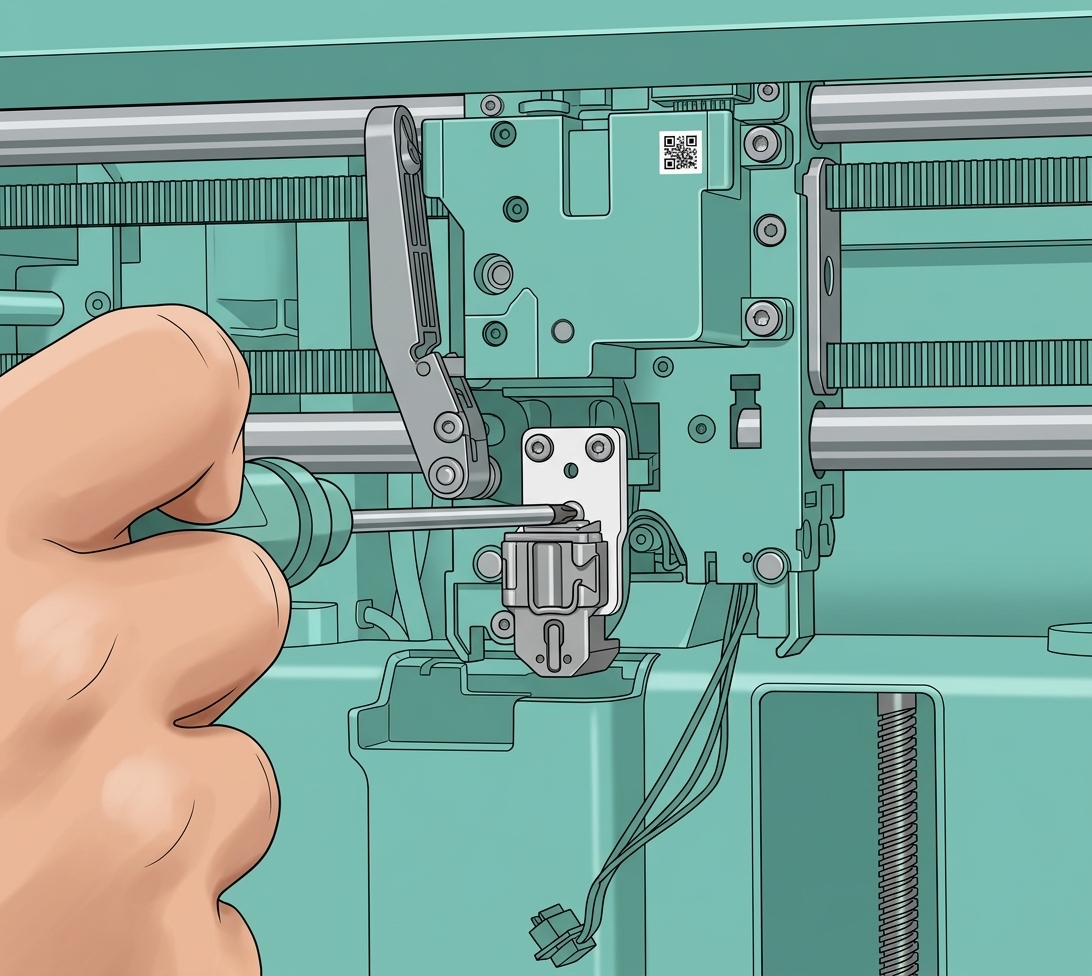
- Правильно установите сопло и закройте защелку.

- Выполните Уровнение стола в меню калибровки.
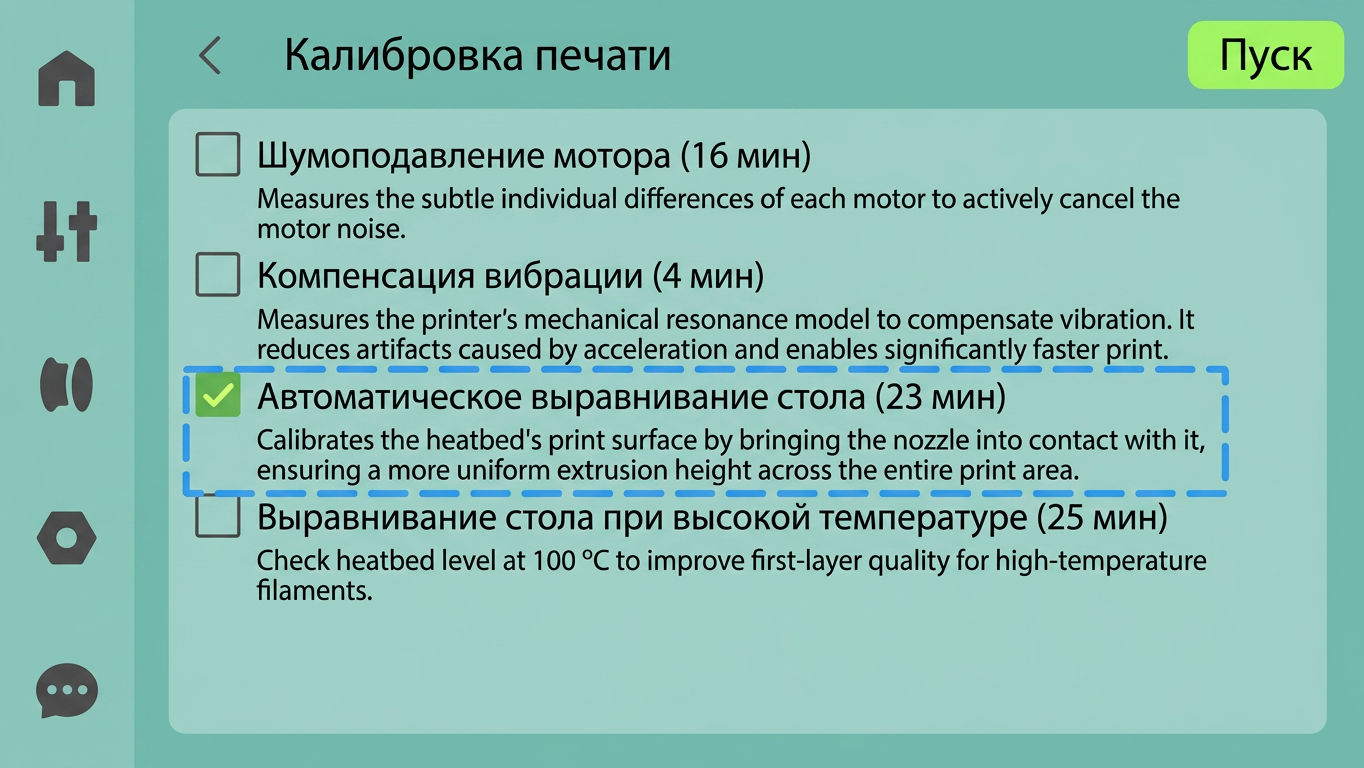
Если инструментальная головка все еще задевает нагревательный стол в определенном месте из-за неровности, мы рекомендуем выполнить ручное выравнивание стола. Подробности см. по этой ссылке: P2S Ручное выравнивание стола
Проверка на коробление модели
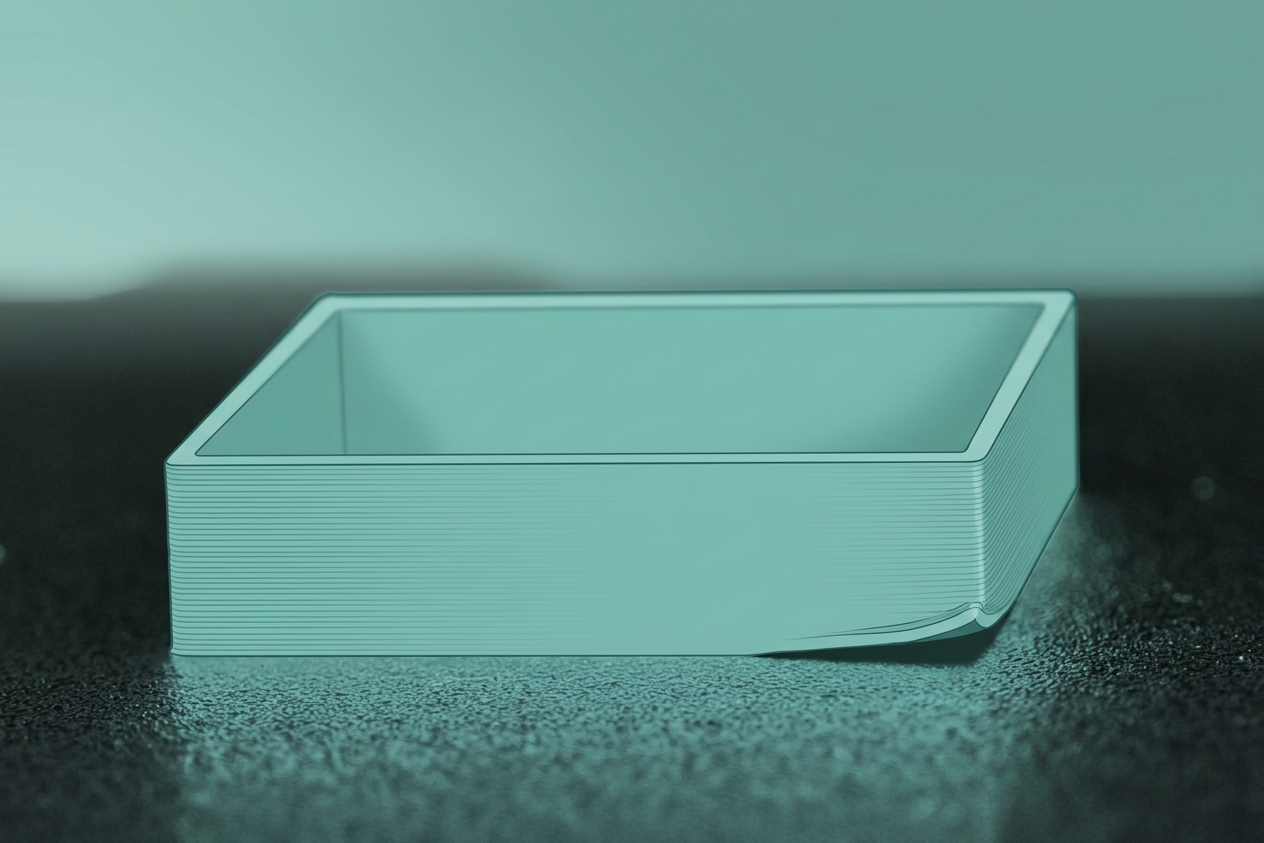
Если угол модели деформировался, сопло будет задевать поднятую модель, когда перемещается в это положение. Это предотвращает нормальную экструзию филамента соплом, что приводит к перегрузке мотора экструдера.
Вы можете обратиться к руководству Коробление напечатанной модели, чтобы решить эту проблему, а затем перезапустить печать.
Проверка засорения экструдера
Когда окружающая температура слишком высока (превышает 30°C), тепло внутри камеры принтера не может рассеиваться вовремя. При печати филаментами PLA, PETG или подобными филамент может преждевременно размягчиться (Тепловой полз) и застрять в шестернях экструдера, препятствуя вращению мотора экструдера и в конечном итоге вызывая сигнал тревоги о перегрузке мотора.
- Закрепите переднюю крышку блока экструдера на оси X и кабельном канале;
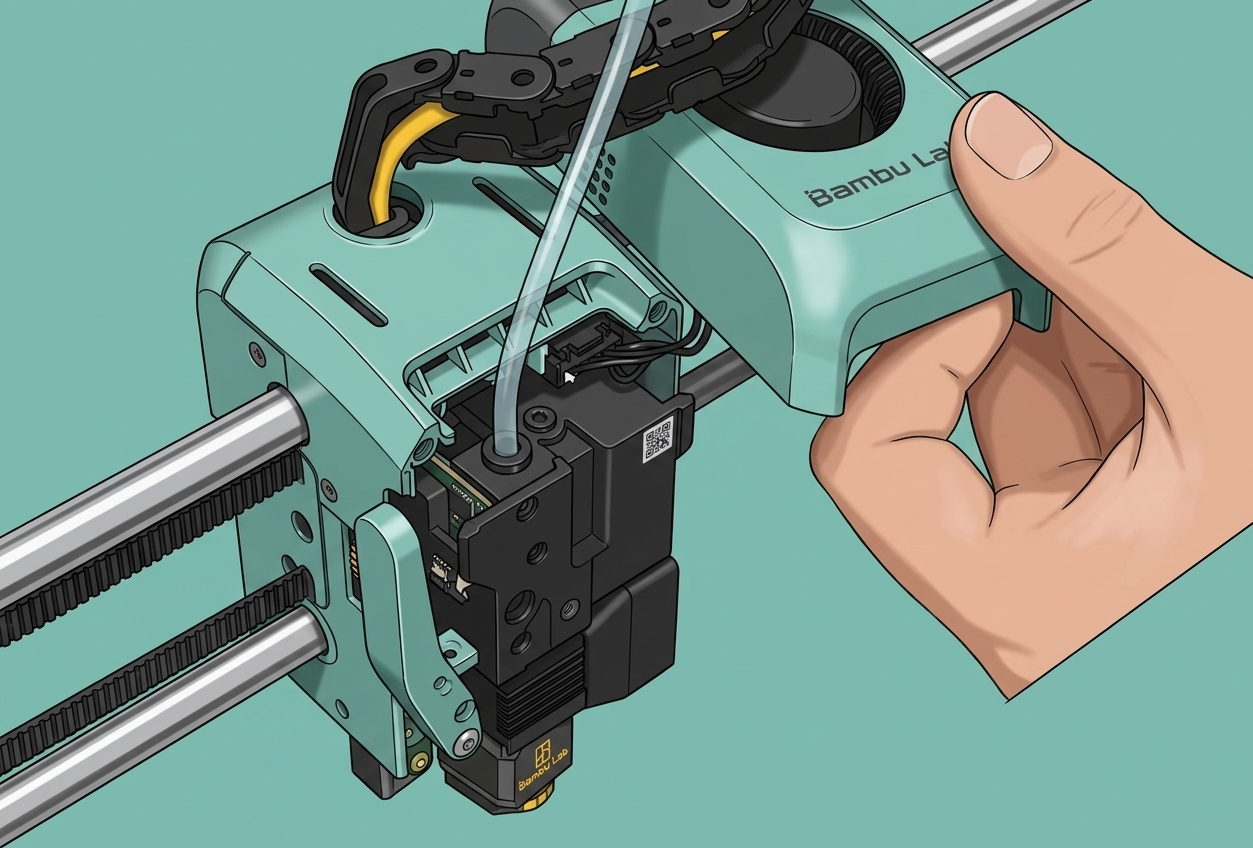
- Нажмите рычаг отрезчика филамента, чтобы отрезать филамент;
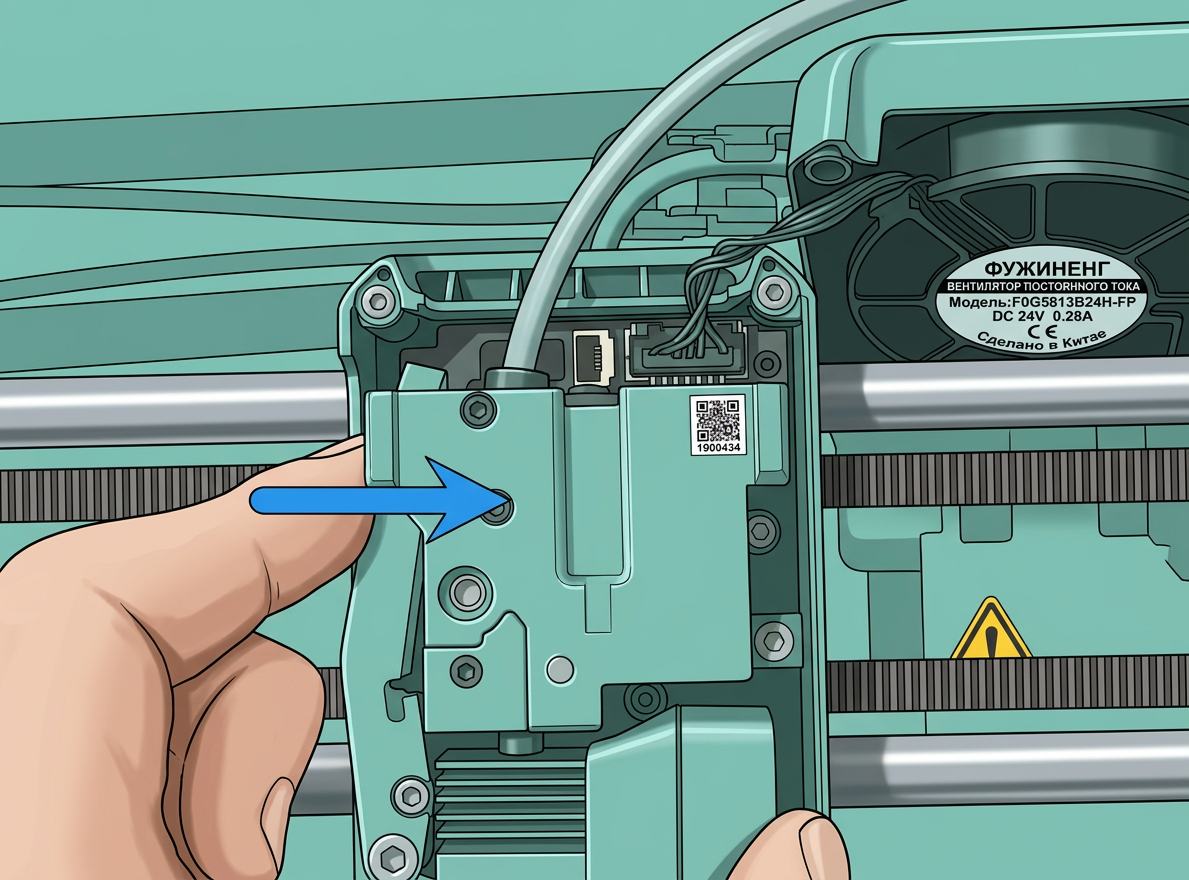
- Ослабьте винт прижимного блока экструдера и аккуратно вытяните филамент;

Если филамент можно вытянуть очень легко без каких-либо деформаций, экструдер не засорен. Вставьте филамент обратно до упора, затем затяните винт прижимного блока и перейдите к шагу 4.
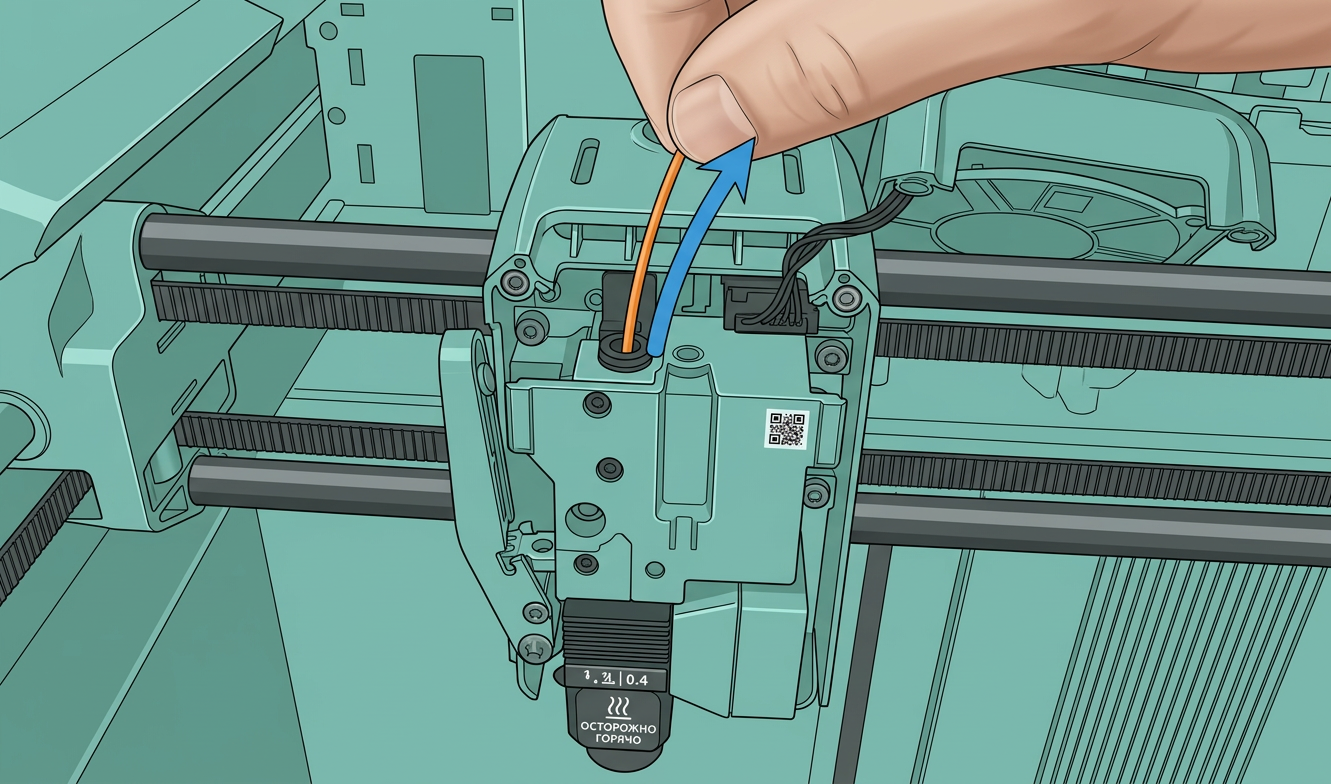
Если филамент не удается вытянуть, остановите печать и обратитесь к Руководству по очистке экструдера P2S, чтобы устранить засор.
Проверка засорения сопла
Нажмите «Повторить» или «Продолжить печать» на сенсорном экране принтера и проверьте, может ли сопло экструдировать филамент.
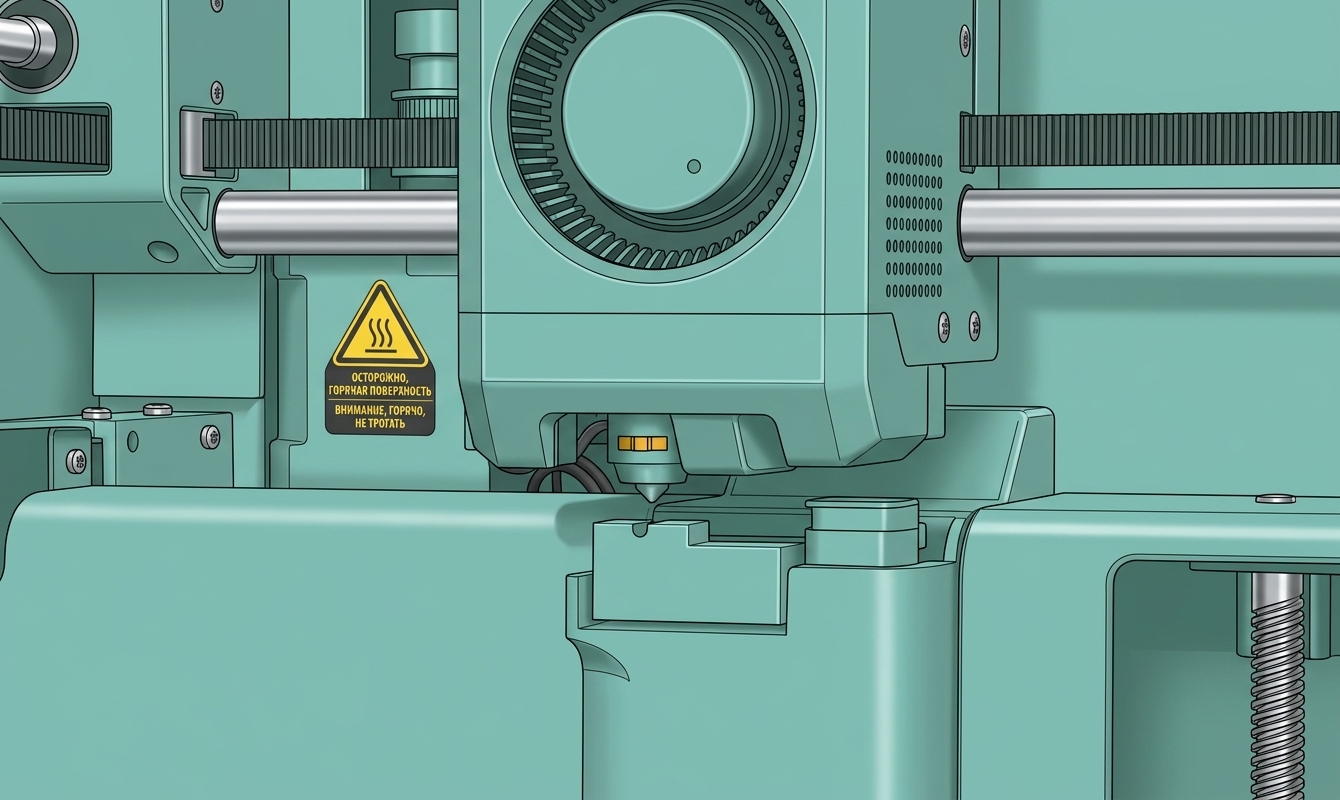
Сценарий 1: Филамент не экструдирован или застрял
Если филамент не экструдирован плавно, засорение сопла подтверждено.
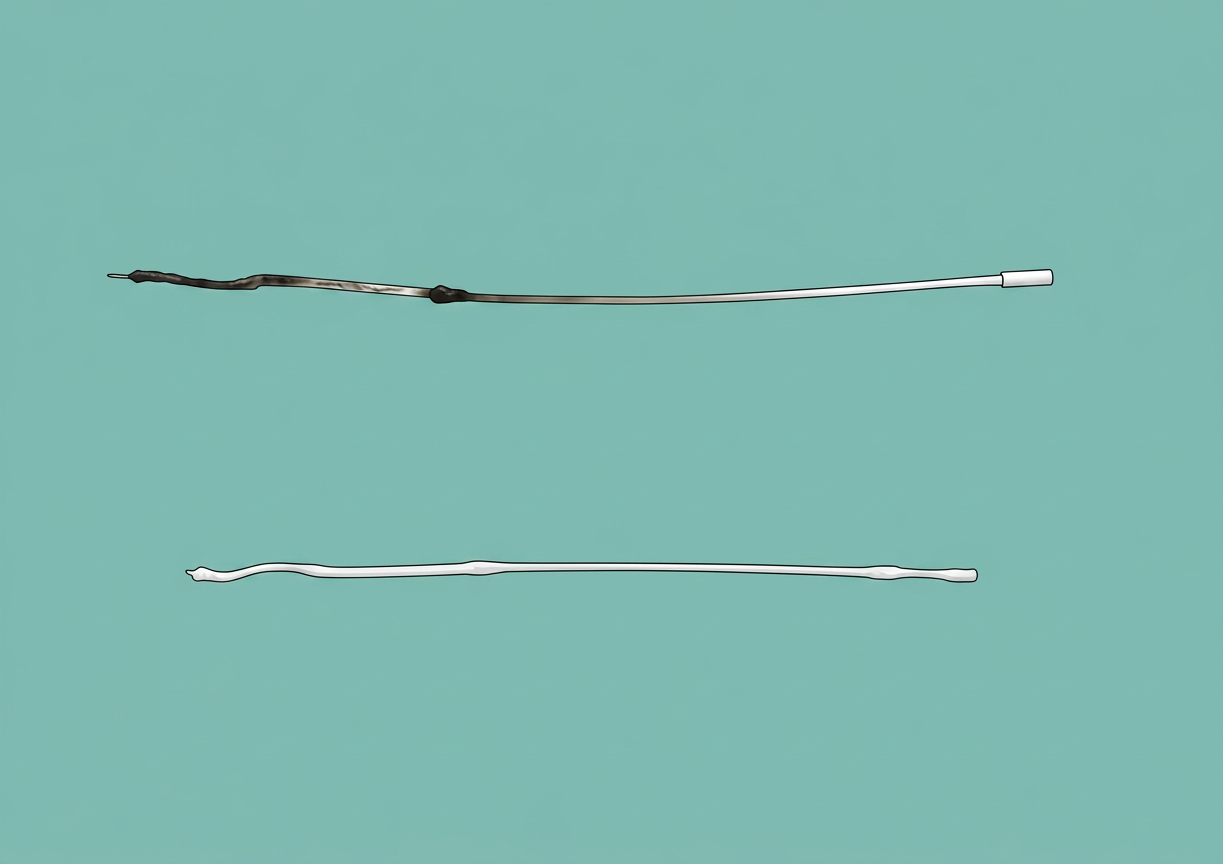
Обратитесь к Руководству по очистке засорения сопла P2S, чтобы прочистить сопло, и выполните несколько холодных вытяжек, пока на вытянутом филаменте не останется остатков.
Вы можете обратиться к изображению ниже, чтобы сравнить результаты холодных вытяжек.
Сценарий 2: Филамент экструдирован плавно
Если сопло может экструдировать филамент нормально, ошибка может быть вызвана легким засорением сопла, избыточным сопротивлением подачи или слишком высокой настройкой максимальной объемной скорости.
-
Пожалуйста, следуйте Руководству по очистке засорения сопла P2S, чтобы прочистить сопло, и выполните несколько холодных вытяжек, пока на вытянутом филаменте не останется остатков.
-
Проверьте наличие внешнего сопротивления, такого как запутанный филамент, изогнутая трубка PTFE и т.д.
Обратите внимание на путь подачи при использовании филамента PVA или TPU. Если вы печатаете с TPU, мы рекомендуем ознакомиться с Руководством по печати TPU 90A & 85A на принтерах серии P перед продолжением. Также рекомендуется следовать Руководству по очистке засорения сопла P2S, чтобы удалить любые остаточные загрязнения внутри хотэнда перед каждым использованием TPU. -
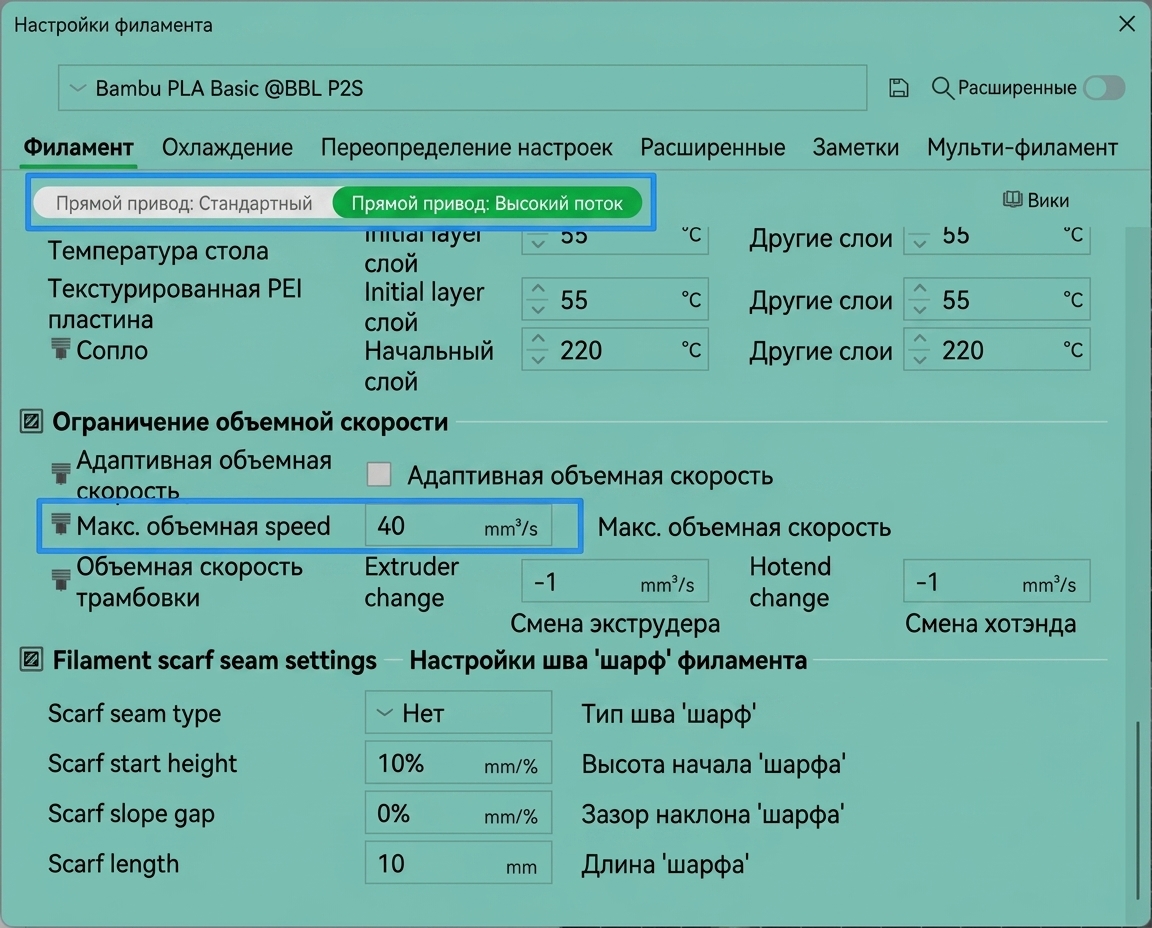
Проверьте, соответствует ли максимальная объемная скорость типу используемого хотэнда;
Например, стандартная максимальная объемная скорость для печати Bambu PLA Basic с стандартным хотэндом составляет 25 мм³/с, в то время как стандартная для высокопоточного хотэнда, печатающего Bambu PLA Basic, составляет 35 мм³/с. Если вы используете параметры высокопоточного хотэнда со стандартным хотэндом, возникнет ошибка перегрузки мотора экструдера.
Аналогично, не смешивайте параметры между Bambu PETG Basic и Bambu PETG HF (High Flow). Для сторонних филаментов мы рекомендуем снизить это значение для печати.
 |
 |