
Важное напоминание:
Из-за свойств филамента ABS и ASA они выделяют газы с сильным и раздражающим запахом во время печати. Поэтому убедитесь, что среда печати хорошо проветривается, и избегайте работы в замкнутых помещениях.
Основная информация о филаменте
Обзор филамента
Описание
ABS
Bambu ABS — это надежный материал для 3D-печати, известный своей исключительной стабильностью, долговечностью и высокой ударопрочностью. Кроме того, этот филамент также обладает отличной термостойкостью, что делает его идеальным для проектов, связанных с умеренными температурами. Благодаря своим универсальным свойствам, филамент Bambu ABS является отличным выбором для широкого спектра применений в 3D-печати.
ASA
Bambu ASA — это высокопрочный материал, обладающий исключительной устойчивостью к УФ-излучению, погодным условиям, механическим воздействиям и теплу. Его уникальное сочетание свойств делает его идеальным материалом для печати уличных моделей (знаки растений, почтовые ящики, флюгеры и т.д.) и конструкционных деталей, требующих длительного воздействия сложных уличных условий.
ASA Aero
Bambu ASA Aero — это самовспенивающийся материал, известный своей исключительной долговечностью и прочностью. Его термочувствительное вспенивание позволяет контролировать плотность модели, что приводит к созданию сверхлегких напечатанных моделей. Кроме того, оно обладает исключительной устойчивостью к температуре, воде и УФ-лучам. Благодаря этим уникальным свойствам, он идеально подходит для печати долговечных уличных моделей и проектов, чувствительных к весу, таких как радиоуправляемые самолеты.

PC
Bambu PC — это высокопроизводительный инженерный филамент, известный своей исключительной термостойкостью и выдающейся механической прочностью. Он обеспечивает отличную ударную долговечность, что делает его подходящим для требовательных функциональных деталей и промышленных применений. Благодаря стабильной высокотемпературной производительности и надежной структурной целостности, PC идеально подходит для печати компонентов, которые должны выдерживать тепло, нагрузку и длительное использование. Кроме того, он поставляется на многоразовой катушке с высокой температурой, обеспечивая как качество, так и устойчивость. Разработанный с постоянным диаметром 1,75 мм ± 0,03 мм, он гарантирует плавную подачу и надежные результаты печати для проектов точной инженерии.
PC FR
Bambu PC FR — это высокопроизводительный поликарбонат, разработанный для требовательных применений, требующих превосходной огнестойкости, ударопрочности и термостабильности. Благодаря выдающейся долговечности, Bambu PC FR превосходит во многих профессиональных применениях, включая промышленные компоненты, защитные корпуса и высокотемпературные среды в таких секторах, как автомобилестроение, электроника и производство.
| ABS | ASA | ASA Aero | PC | PC FR | |
|---|---|---|---|---|---|
| Введение | Инженерный пластик с отличной термостойкостью и ударопрочностью, подходящий для функциональных деталей (как показано ниже), хотя относительно сложен в печати. | УФ-устойчивый филамент для уличного использования — улучшенная версия ABS. | Сверхлегкий вспененный филамент с устойчивостью к погодным условиям, предназначенный для моделей RC и легких применений. | Высокопрочный, термостойкий инженерный филамент, подходящий для промышленных компонентов. | Поликарбонатный филамент с высшим сертификатом огнестойкости (V-0), соответствующий строгим стандартам пожарной безопасности. |
| Детали продукта | ABS | ASA | ASA Aero | PC | PC FR |
Ключевые свойства
В таблице ниже сравниваются ключевые механические и термические свойства каждого филамента с PLA Basic, включая прочность, ударную вязкость и термостойкость. Также доступны для скачивания Технические паспорта (TDS) и Паспорта безопасности (MSDS).
| Свойства | PLA Basic | ABS | ASA | ASA Aero | PC | PC FR |
|---|---|---|---|---|---|---|
| Прочность (Предел прочности при изгибе - XY) | 76 МПа | 62 МПа | 65 МПа | 58 ± 6 МПа | 108 МПа | 90±4 МПа |
| Ударная вязкость(Ударная прочность - XY) | 26,6 кДж/м² | 39,3 кДж/м² | 41 кДж/м² | 32,0 ± 2,5 кДж/м² | 34,8 кДж/м² | 55±2,1 кДж/м² |
| Межслойная адгезия(Ударная прочность - Z) | 13,8 кДж/м² | 7,4 кДж/м² | 4,9 кДж/м² | 3,4 ± 0,5 кДж/м² | 9 кДж/м² | 8±0,4 кДж/м² |
| Термостойкость(HDT, нагрузка 0,45 МПа) | 57 ℃ | 87 ℃ | 100 ℃ | 85 ℃ | 117 ℃ | 113 ℃ |
| Скачать технические паспорта (TDS) | TDS-PLA | TDS-ABS | TDS-ASA | TDS-ASA Aero | TDS-PC | TDS-PC FR |
| Скачать паспорта безопасности (MSDS) | MSDS-PLA | MSDS-ABS | MSDS-ASA | MSDS-ASA Aero | MSDS-PC | MSDS-PC FR |
Совместимость с оборудованием
| Филамент | Совместимость с принтером | Совместимость с соплом | Совместимость с платформой | Совместимость с аксессуарами |
|---|---|---|---|---|
| ABS / ASA / PC / PC FR | Требуется закрытый принтер; не совместим с моделями P1P или A1 | Совместимо со всеми размерами сопел | Требуется нанесение клея; не совместимо с Low-Temp Engineering Plate | Не совместимо с AMS lite |
| ASA Aero | То же, что выше | Совместимо только с соплом 0,4 мм; другие размеры сопел не рекомендуются | Рекомендуется использовать Smooth PEI Plate с нанесением клея; не совместимо с Low-Temp Engineering Plate | То же, что выше |
Подготовка к печати
Ключевые моменты подготовки к печати::
-
Вентиляция и безопасность: Обеспечьте хорошую вентиляцию во время печати и избегайте работы в жилых помещениях. Для принтеров, оснащенных фильтрами, регулярно заменяйте угольный фильтр.
-
Сушка филамента: Филаменты ABS / ASA / PC очень гигроскопичны. Тщательно высушите перед печатью (примерно 80 °C × 8 ч) и храните в герметичном ящике или AMS с силикагелем.
-
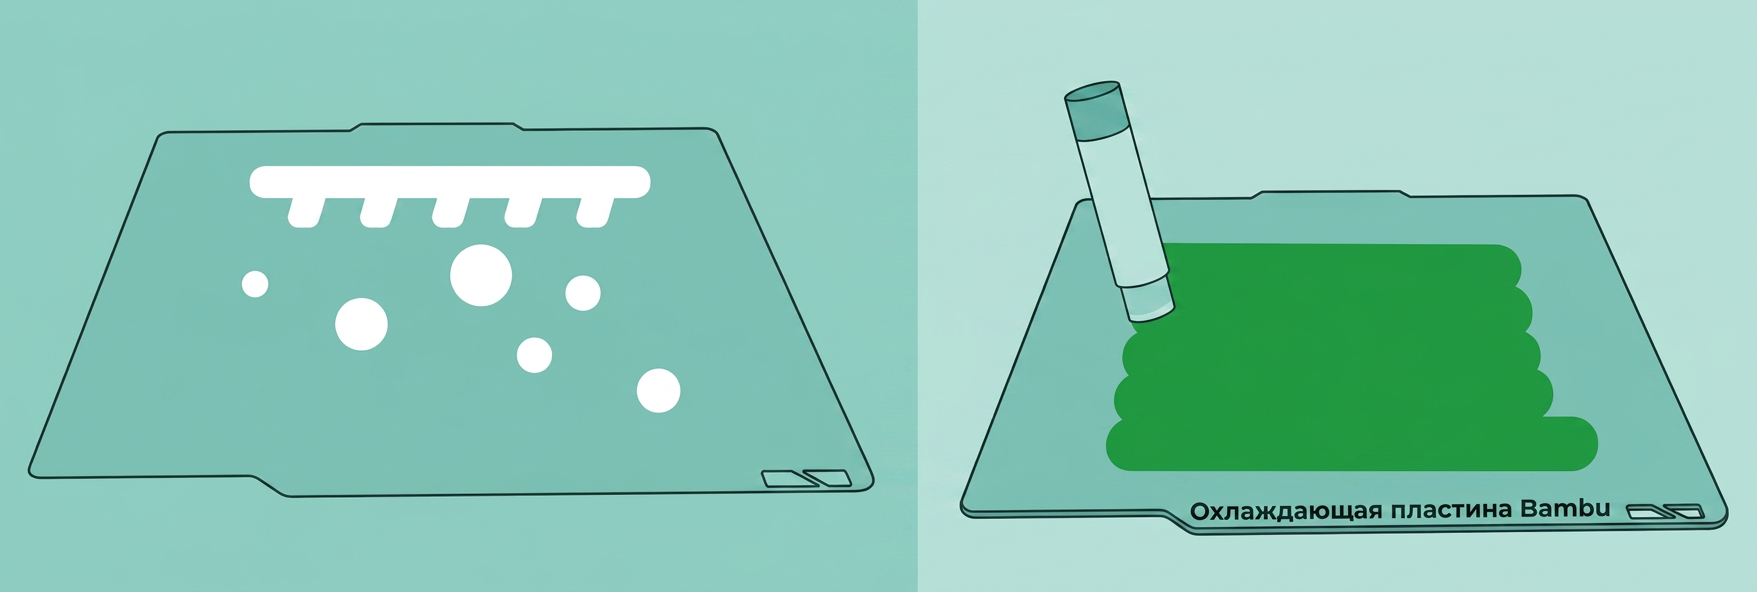
Подготовка платформы: Очистите платформу и нанесите клей для улучшения адгезии и предотвращения деформации.
-
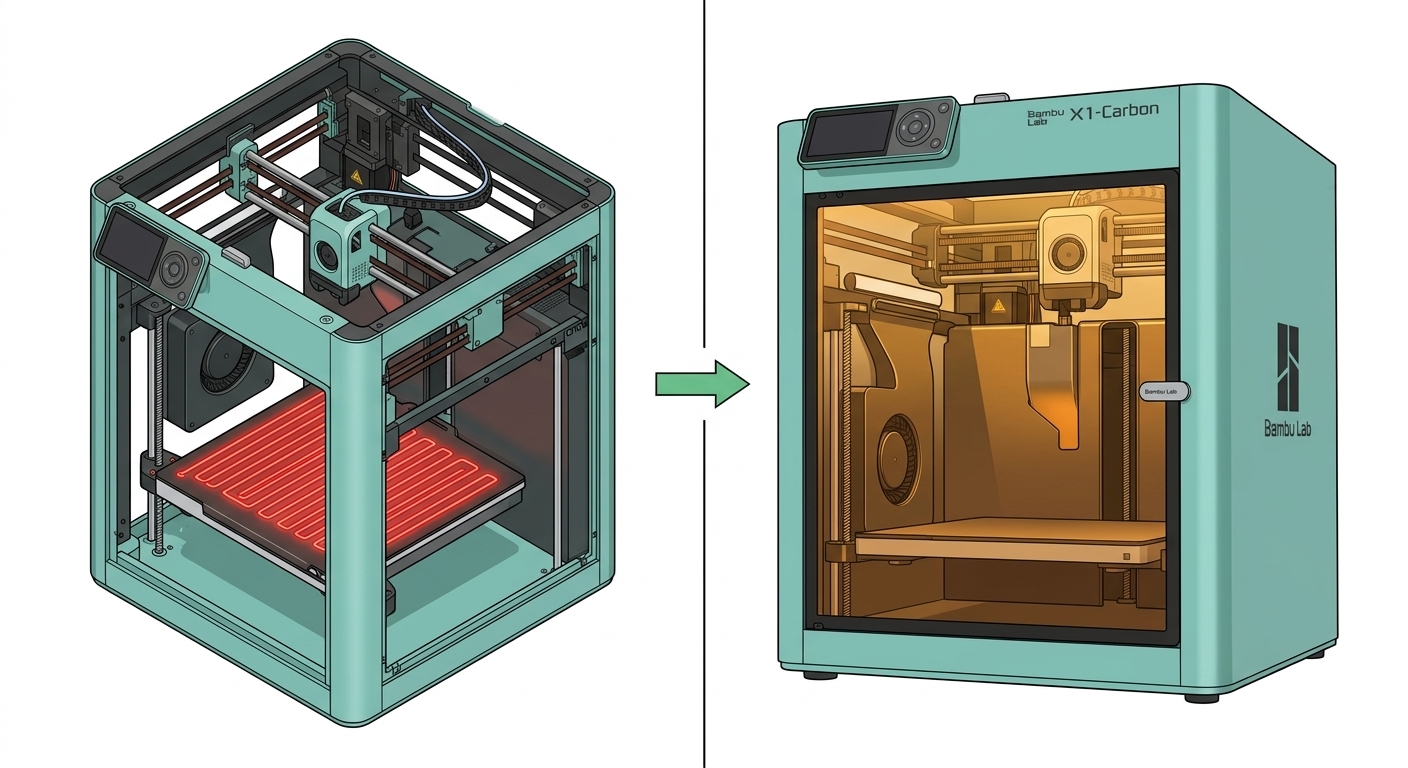
Контроль температуры: Повышение температуры камеры может уменьшить деформацию. Если управление температурой камеры недоступно, вместо этого увеличьте температуру стола. Избегайте чрезмерной плотности заполнения и слишком толстых внешних стенок во время печати.
Требования к здоровью и оборудованию
1.Вентиляция: Обеспечьте надлежащую вентиляцию на протяжении всего процесса печати, чтобы предотвратить накопление запаха.
2.Уведомление о здоровье: Филаменты ABS / ASA могут выделять вредные вещества во время печати. Избегайте длительной печати в жилых помещениях, таких как спальни или гостиные.
3.Обслуживание оборудования: Принтеры серий X / P / H оснащены системами фильтрации с активированным углем. Регулярно заменяйте фильтр — рекомендуется менять его после 1440 часов печати (примерно 60 дней).
Сушка и хранение филамента
Филаменты ABS, ASA и PC склонны к поглощению влаги. При воздействии влажности напечатанные детали могут страдать от снижения прочности, поверхностного пузырения и проблем с нитями. Поэтому важно высушить филамент перед печатью. Рекомендуемые параметры сушки приведены ниже.
Совет: Для подробных шагов обратитесь к Руководству по сушке филамента перед печатью.
Справочная таблица параметров сушки филамента
| Тип филамента | Конвекционная печь | Нагреваемая платформа принтера | AMS HT |
|---|---|---|---|
| ASA Aero | 80 °C × 8 ч | 90 – 100 °C × 12 ч | 80 °C × 12 ч |
| ABS / ASA / PC / PC FR | 75 – 85 °C × 8 ч | 90 – 100 °C × 12 ч | 80 °C × 12 ч |
Примечания:
- Для филамента ABS Silver строго следуйте условиям сушки, чтобы сохранить блеск поверхности.
- Рекомендация: Сушите сразу после вскрытия.
- Конвекционная печь: 85 °C × 12 ч
- Нагреваемая платформа: 90 – 100 °C × 18 ч, переворачивайте катушку каждые 6 часов.
- При сушке на нагреваемой платформе накройте филамент его упаковочной коробкой или коробкой из ПК, чтобы обеспечить равномерный нагрев.
Подготовка платформы для печати
ABS, ASA и PC относятся к высокотемпературным филаментам и склонны к деформации во время печати. Основные причины:
-
Тепловое расширение и сжатие в процессе плавления и охлаждения, что приводит к усадке и деформации.
-
Высокая температура стеклования (Tg) — при более низких температурах окружающей среды анизотропная релаксация молекулярных цепей может генерировать значительное внутреннее напряжение, приводящее к усадке и деформации модели.
Чтобы предотвратить эти проблемы, следуйте шагам ниже:
-
Очистите платформу: Тщательно очистите поверхность печати перед печатью, чтобы удалить пыль или остатки.
-
Нанесите клей: Рекомендуется использовать официальный клейкий стик для улучшения адгезии и значительного повышения успешности печати. Для подробных инструкций обратитесь к Руководству по нанесению клея Bambu Lab.
Повышение температуры камеры
Правильное повышение температуры камеры может эффективно снизить внутреннее напряжение, вызванное усадкой материала во время печати, тем самым повышая успешность и качество печати инженерных филаментов, таких как ABS, ASA и PC.
- Активная температура камеры:
Принтеры серий H2, X1E и X2D оснащены системой активного контроля температуры камеры, которая эффективно подавляет деформацию. Настройки по умолчанию автоматически включают эту функцию.
Если требуются дополнительные настройки температуры камеры, обратитесь к Руководству по настройке температуры камеры Bambu Studio.
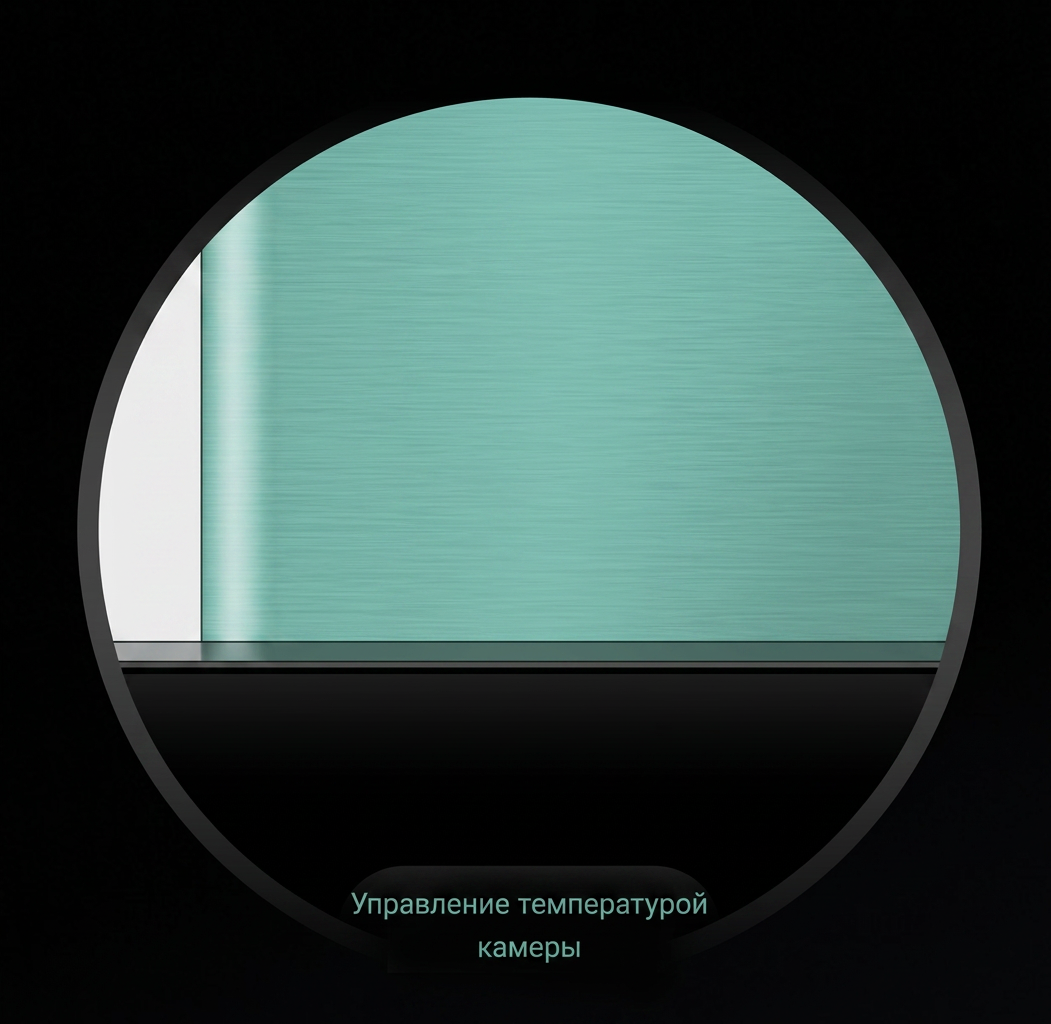 При управлении температурой камеры края модели остаются плоскими |
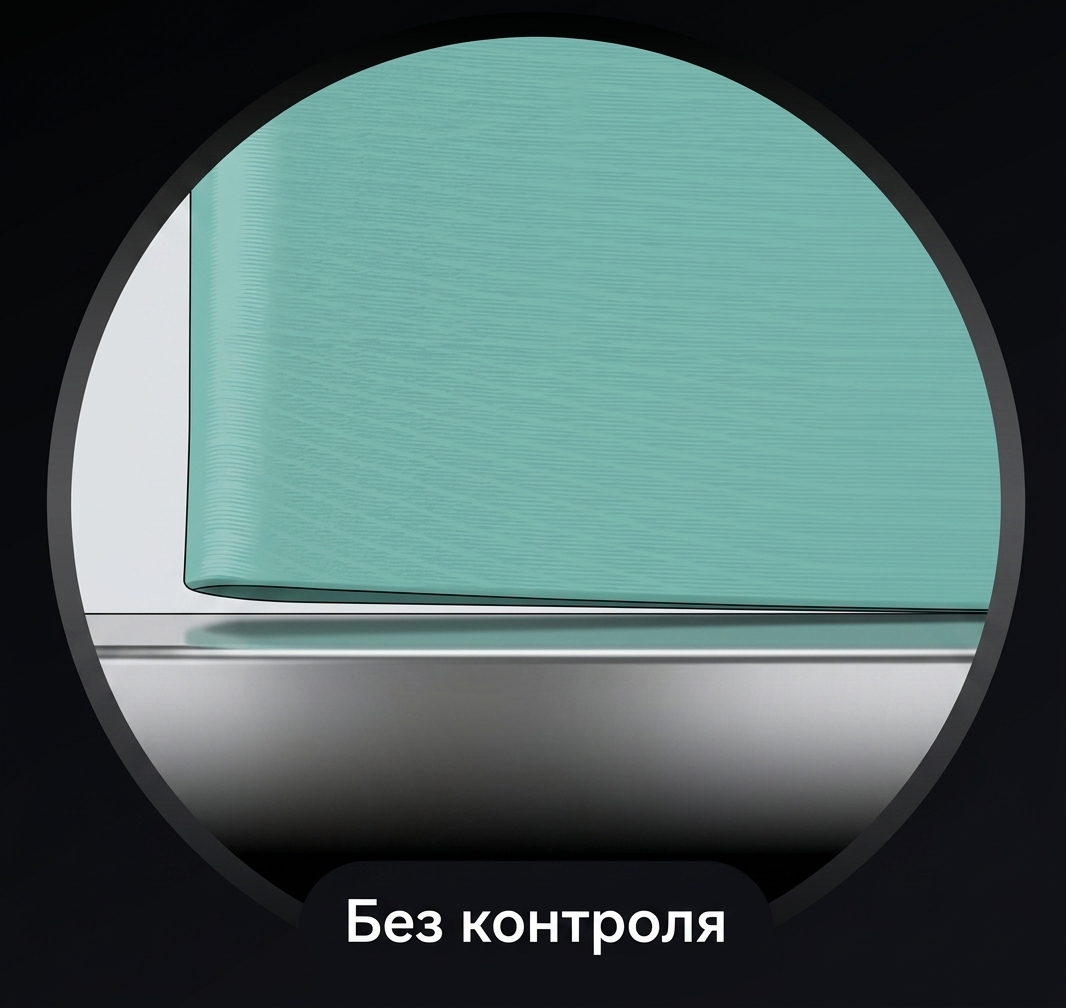 Без управления температурой камеры основание модели может деформироваться |
- Предварительный нагрев платформы:
Повышение температуры стола косвенно повышает температуру камеры. Если температура окружающей среды низкая, принтеры X1C и P1S могут предварительно нагреть стол до максимальной температуры в течение 15 минут перед началом печати.
В то же время старайтесь избегать плотности заполнения выше 50% и количества стенок больше 6 слоев, чтобы уменьшить усадку. Для большинства неконструкционных деталей с более низкими требованиями к прочности достаточно стандартных 2 стенок и 15% заполнения. Для подробных рекомендаций обратитесь к Руководству по предотвращению деформации.
Рекомендации по печати вспененного филамента (ASA Aero)
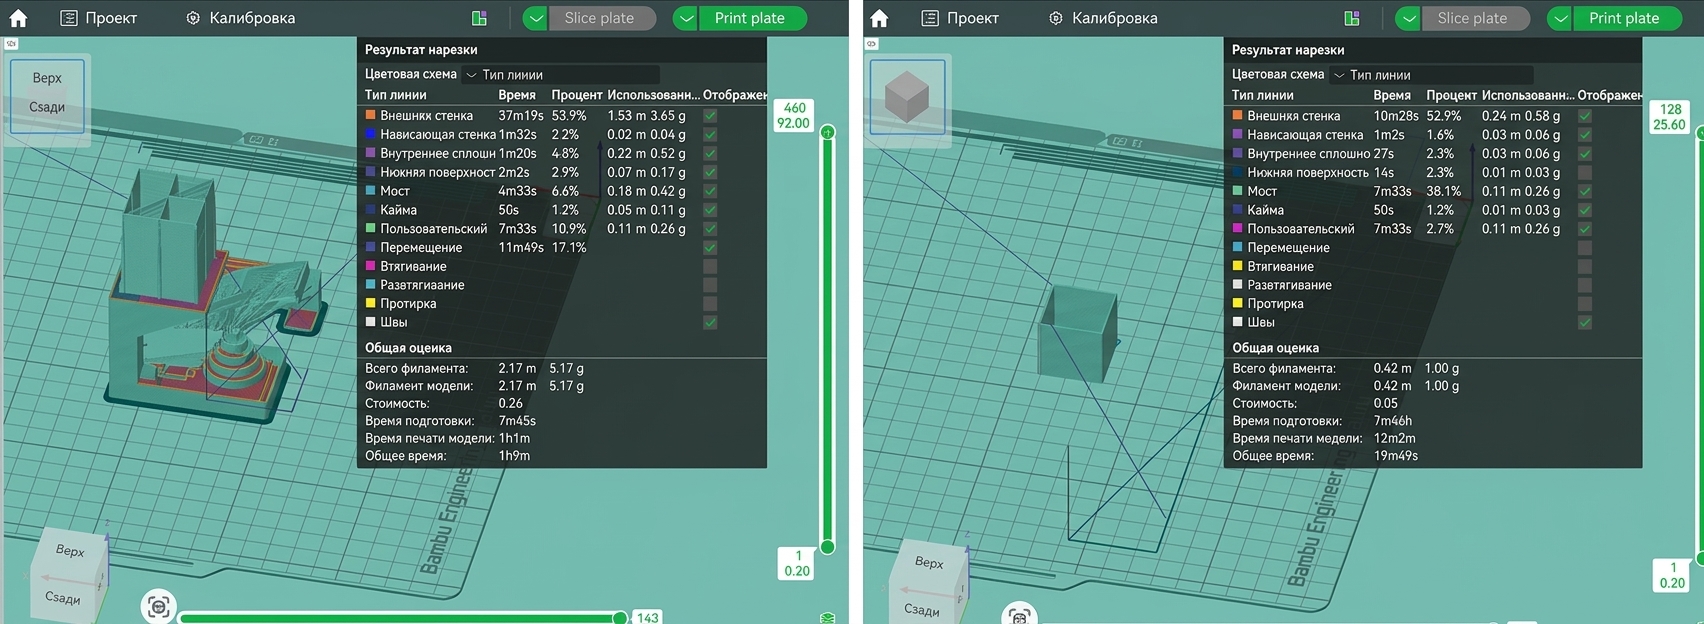
В отличие от других инженерных филаментов, ASA Aero обладает высокой текучестью и значительным объемным расширением. Избыточные перемещения могут легко вызвать подтекание, поэтому не рекомендуется печатать сложные модели с множеством путей перемещения. Тестовая деталь, показанная слева на изображении ниже, иллюстрирует избыточные пути перемещения.
Файлы предустановленных конфигураций могут помочь вам достичь оптимальных параметров печати. Вы можете скачать файл 3MF ниже и импортировать целевую модель в Bambu Studio, чтобы применить рекомендуемую предустановку. При печати на других моделях принтеров соответствующие параметры процесса X1C и настройки филамента могут быть адаптированы соответственно.
- X1C, сопло 0,4 мм:asa-aero.3mf
Хранение филамента и постобработка
Герметичное хранение филамента
После сушки филамента храните его в герметичном ящике с силикагелем или в AMS во время использования, чтобы предотвратить поглощение влаги. Если храните филамент в AMS, убедитесь, что силикагель все еще эффективен, и всегда держите AMS правильно закрытым. Если силикагель больше не эффективен (рекомендуется заменять его регулярно), замените силикагель и высушите филамент перед следующей печатью.
Постобработка
Для получения инструкций по операциям после печати — таких как удаление модели, очистка платформы, финишная обработка поверхности, отжиг или склеивание — обратитесь к Рабочему процессу после печати для подробных инструкций.
Советы по обслуживанию принтера:
При печати филаментов, таких как ABS или ASA, летучие вещества могут накапливаться внутри принтера. Избыточное накопление может увеличить сопротивление в углеродной трубке и снизить точность печати. Рекомендуется выполнять очистку после печати каждых 5 катушек (5 кг) филаментов ABS или ASA.
Летучие вещества также могут накапливаться на верхней стеклянной крышке, стеклянной двери и других компонентах. Рекомендуется очищать эти части подходящим чистящим средством.
Для подробных инструкций обратитесь к Руководству по очистке углеродной трубки.
Распространенные проблемы печати и решения
Деформация модели
По сравнению с PLA, инженерные филаменты более склонны к усадке и деформации во время печати. Следующие два метода могут помочь снизить риск деформации.
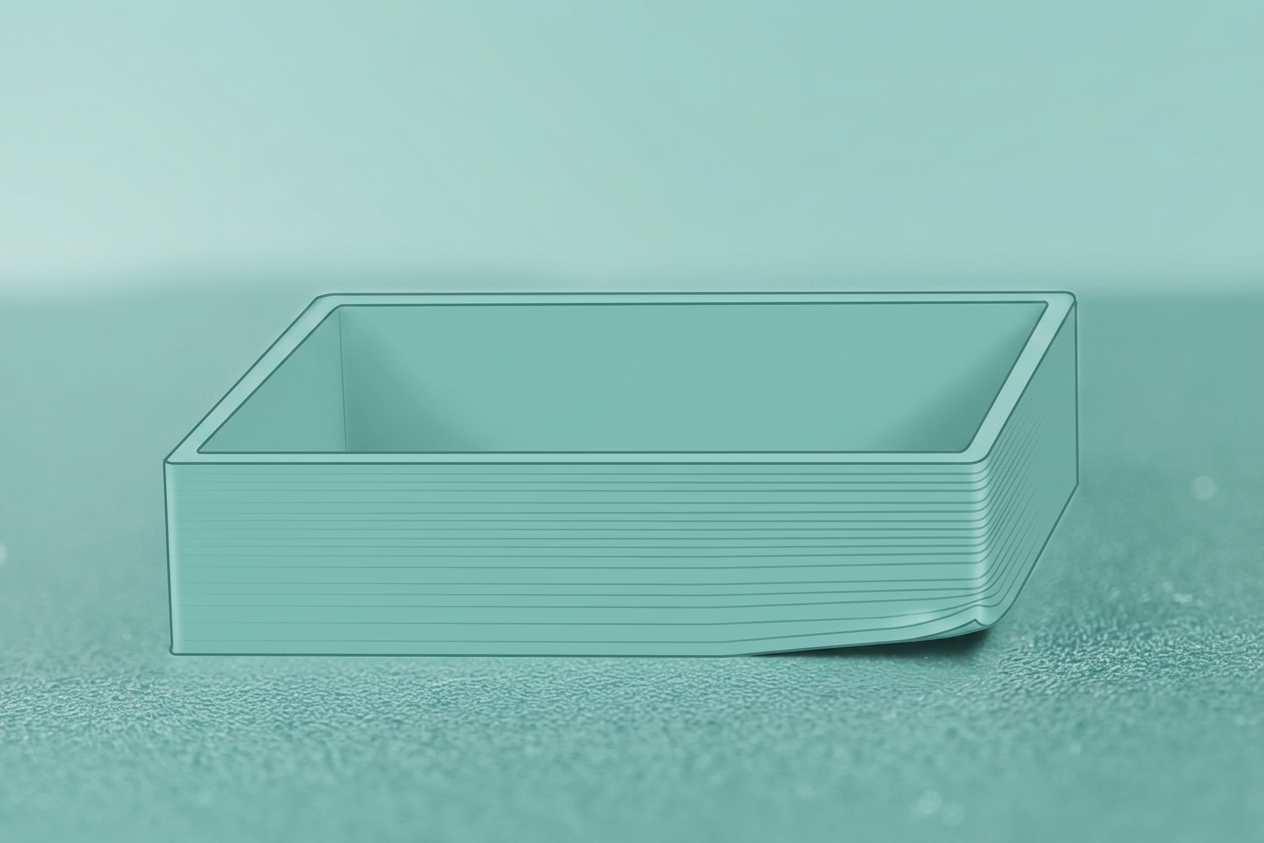
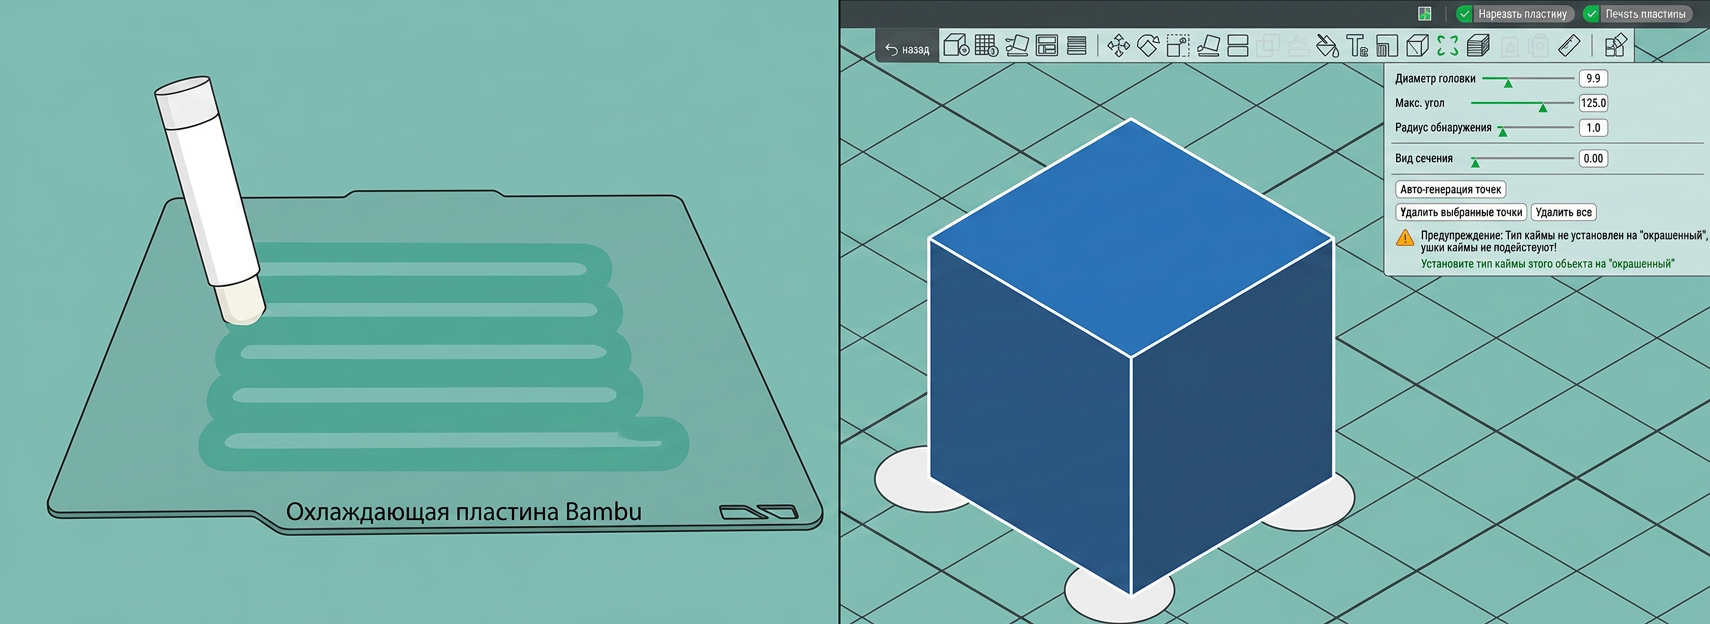
Увеличение адгезии платформы и модели
-
Улучшение адгезии платформы: Нанесите клейкий стик на платформу (как показано на левом изображении).
-
Включите ободок: Увеличьте площадь контакта между моделью и платформой (как показано на правом изображении).
Контроль температуры камеры для уменьшения усадки
-
Функция активной температуры камеры
Некоторые принтеры оснащены функцией активной температуры камеры, которая может значительно уменьшить деформацию модели. Для подробных инструкций обратитесь к Руководству по настройке температуры камеры Bambu Studio. -
Повышение температуры камеры через нагреваемую платформу
Для принтеров без активного контроля температуры камеры вы можете косвенно повысить температуру камеры, увеличив температуру нагреваемой платформы. Когда температура окружающей среды низкая, рекомендуется, чтобы X1C и P1S предварительно нагрели платформу до максимальной температуры и выждали 15 минут перед началом печати.
- Рекомендации по оптимизации параметров
-
Избегайте использования плотности заполнения выше 50%, чтобы уменьшить усадку материала.
-
Для большинства неконструкционных деталей с низкими требованиями к прочности достаточно стандартных 2 стенок + 15% заполнения.
-
Для получения более подробной информации обратитесь к официальному Руководству по предотвращению деформации.
Межслойное растрескивание
Корневой причиной межслойного растрескивания, показанного ниже, является то, что внутреннее напряжение от охлаждения во время печати превышает прочность межслойной адгезии, что приводит к трещинам на поверхности модели. Эта проблема часто возникает при печати высокотемпературных филаментов, таких как ABS, ASA и PC. Вы можете использовать таблицу ниже для самодиагностики и проанализировать каждую проблему отдельно.

| Категория проблемы | Возможная причина | Решение |
|---|---|---|
| Недоэкструзия | - Филамент не полностью расплавлен, что приводит к высокой вязкости и плохому потоку; - Засорение сопла, вызывающее неравномерную экструзию; |
- Увеличьте температуру сопла или уменьшите скорость печати, чтобы обеспечить правильное плавление филамента; - Если засорено, очистите или замените сопло. |
| Проблемы адгезии или конструкции | - Недостаточная межслойная адгезия; - Локальные области модели слишком тонкие или не имеют поддержки. |
- Увеличьте количество стенок или повысьте процент заполнения, чтобы улучшить общую прочность и межслойное сцепление. |
| Избыточное охлаждение | - Скорость вентилятора слишком высокая, вызывающая быстрое охлаждение; - Низкая температура камеры, приводящая к высокому термическому напряжению усадки. |
- Уменьшите скорость вентилятора, чтобы избежать переохлаждения; - Увеличьте температуру стола и закройте переднюю дверь / накройте верхнюю крышку, чтобы поддерживать стабильную температуру камеры. |
Кольцевые поверхностные артефакты на моделях
Кольцевые бугры могут появляться на внешних стенках моделей, обычно в месте соединения большого основания и тонких стенок коробчатых моделей или вокруг средней части моделей лодок. Это явление обычно называется линиями слоев с переменным сечением.
Самый эффективный способ полностью устранить эту проблему — добавить внутреннюю фаску к модели.
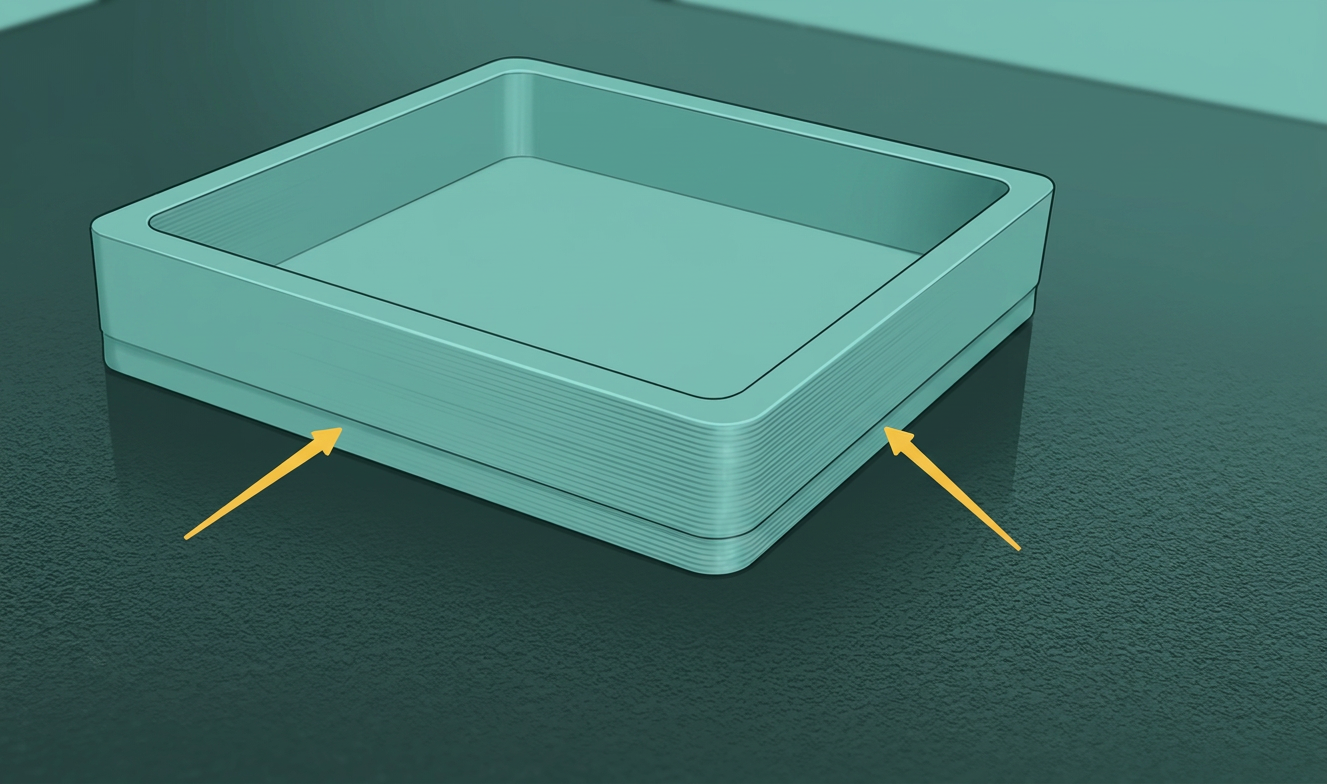
Примечание: Добавление внутренней фаски необходимо выполнить в другом программном обеспечении для моделирования, таком как Fusion 360 или SolidWorks.
- После добавления внутренней фаски к модели мосты слайсера больше не будут контактировать с внутренней стенкой.
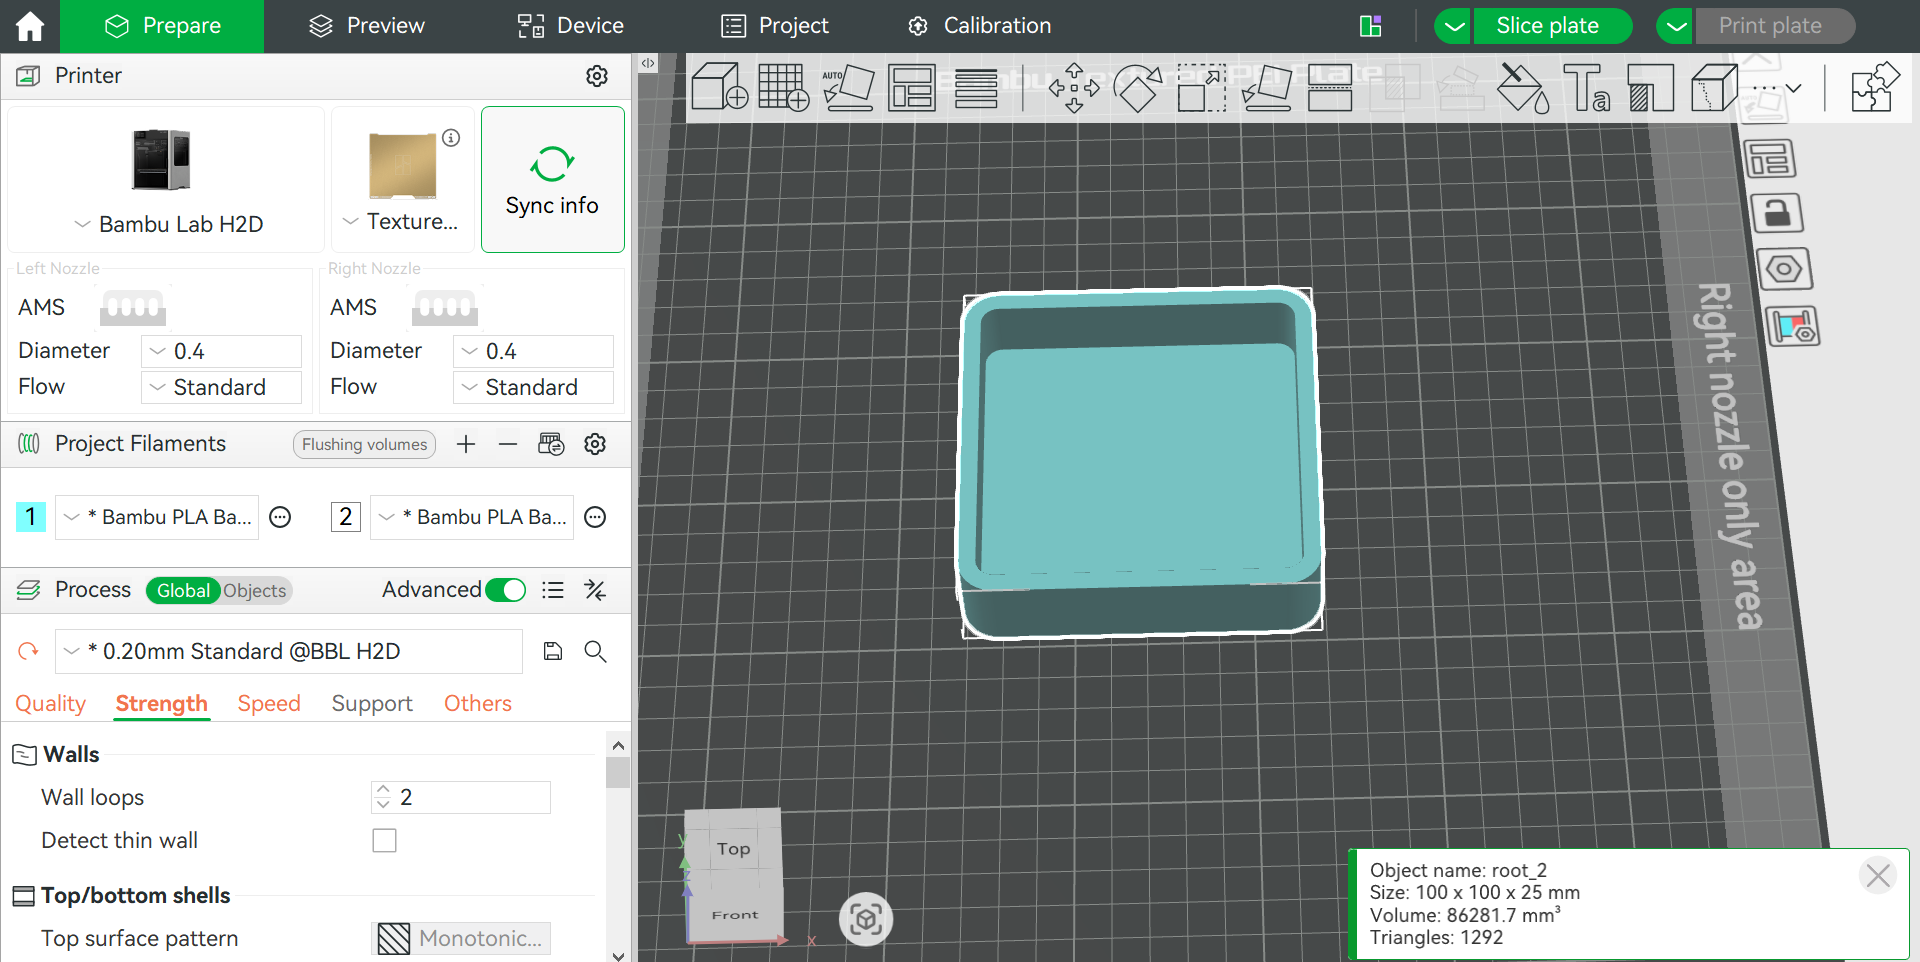
После добавления внутренней фаски к модели при нарезке модели видно, что пути мостов почти не контактируют с внутренними стенками.
Объяснение термина:
В 3D-печати сопло экструдировает расплавленный филамент слой за слоем. Если часть слоя не имеет поддерживающей структуры снизу и сопло должно печатать через этот зазор без поддержки, этот участок называется мостом.
Мост = Принтер печатает одну или более линий филамента через «воздушный зазор» между двумя точками, подобно строительству моста.
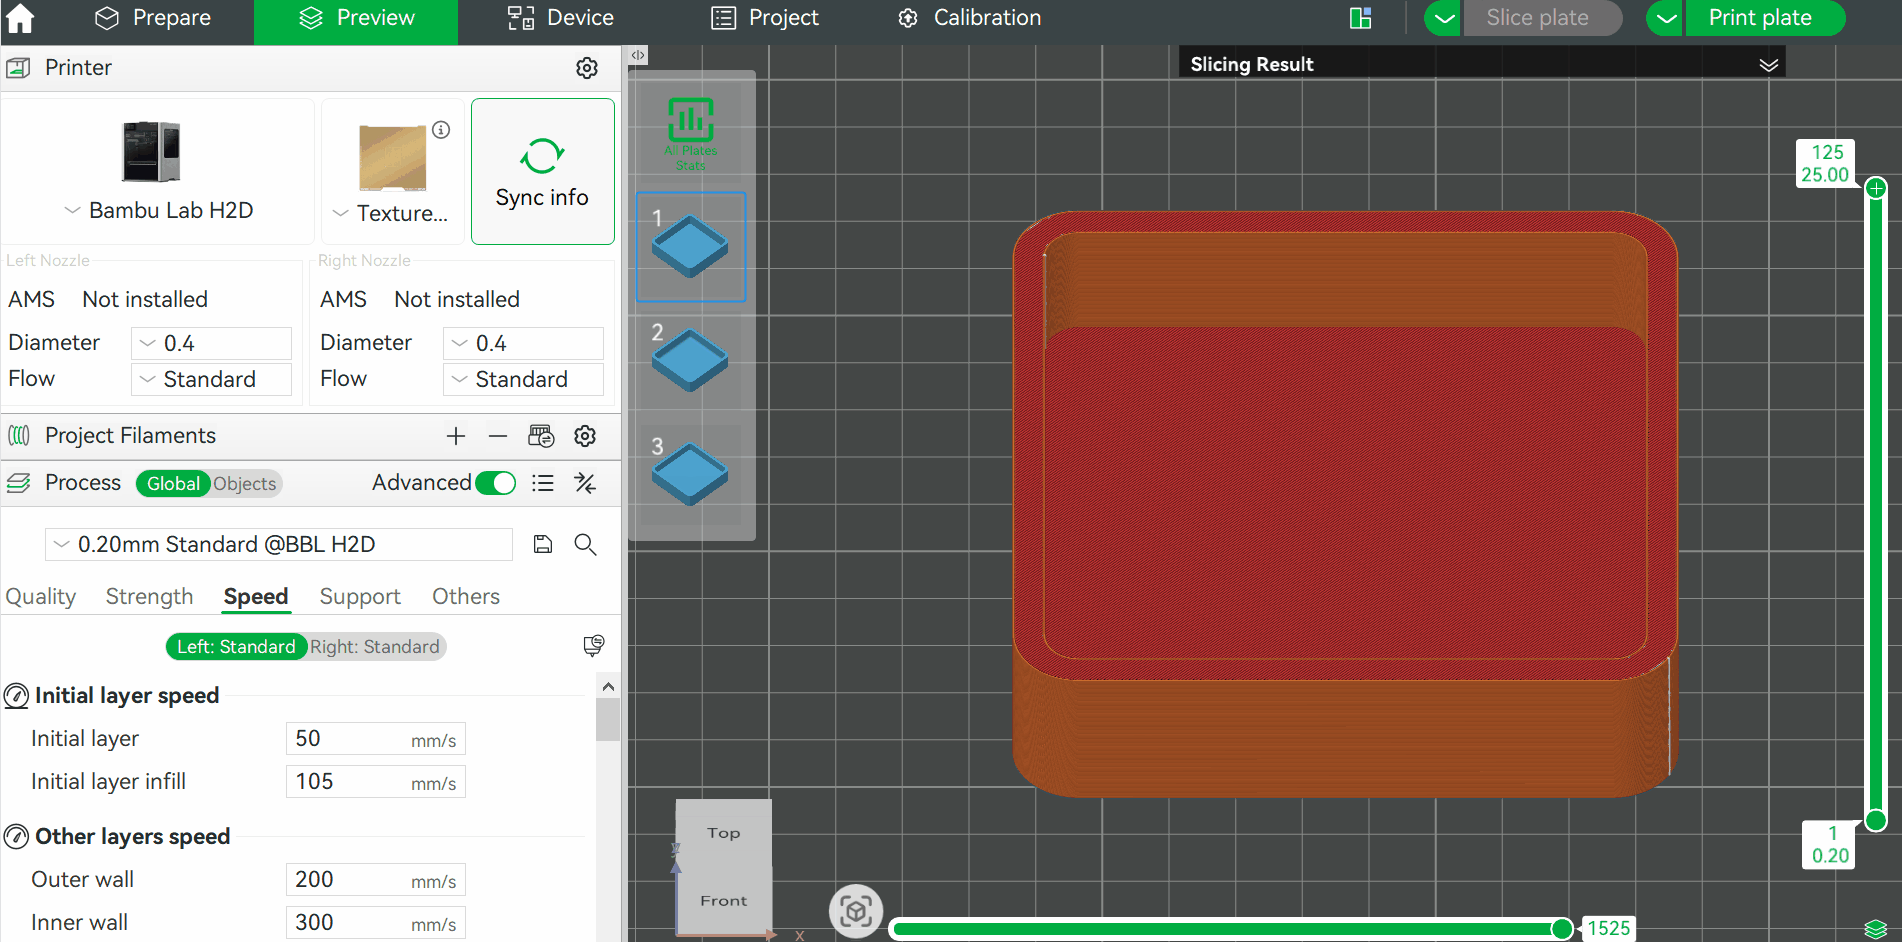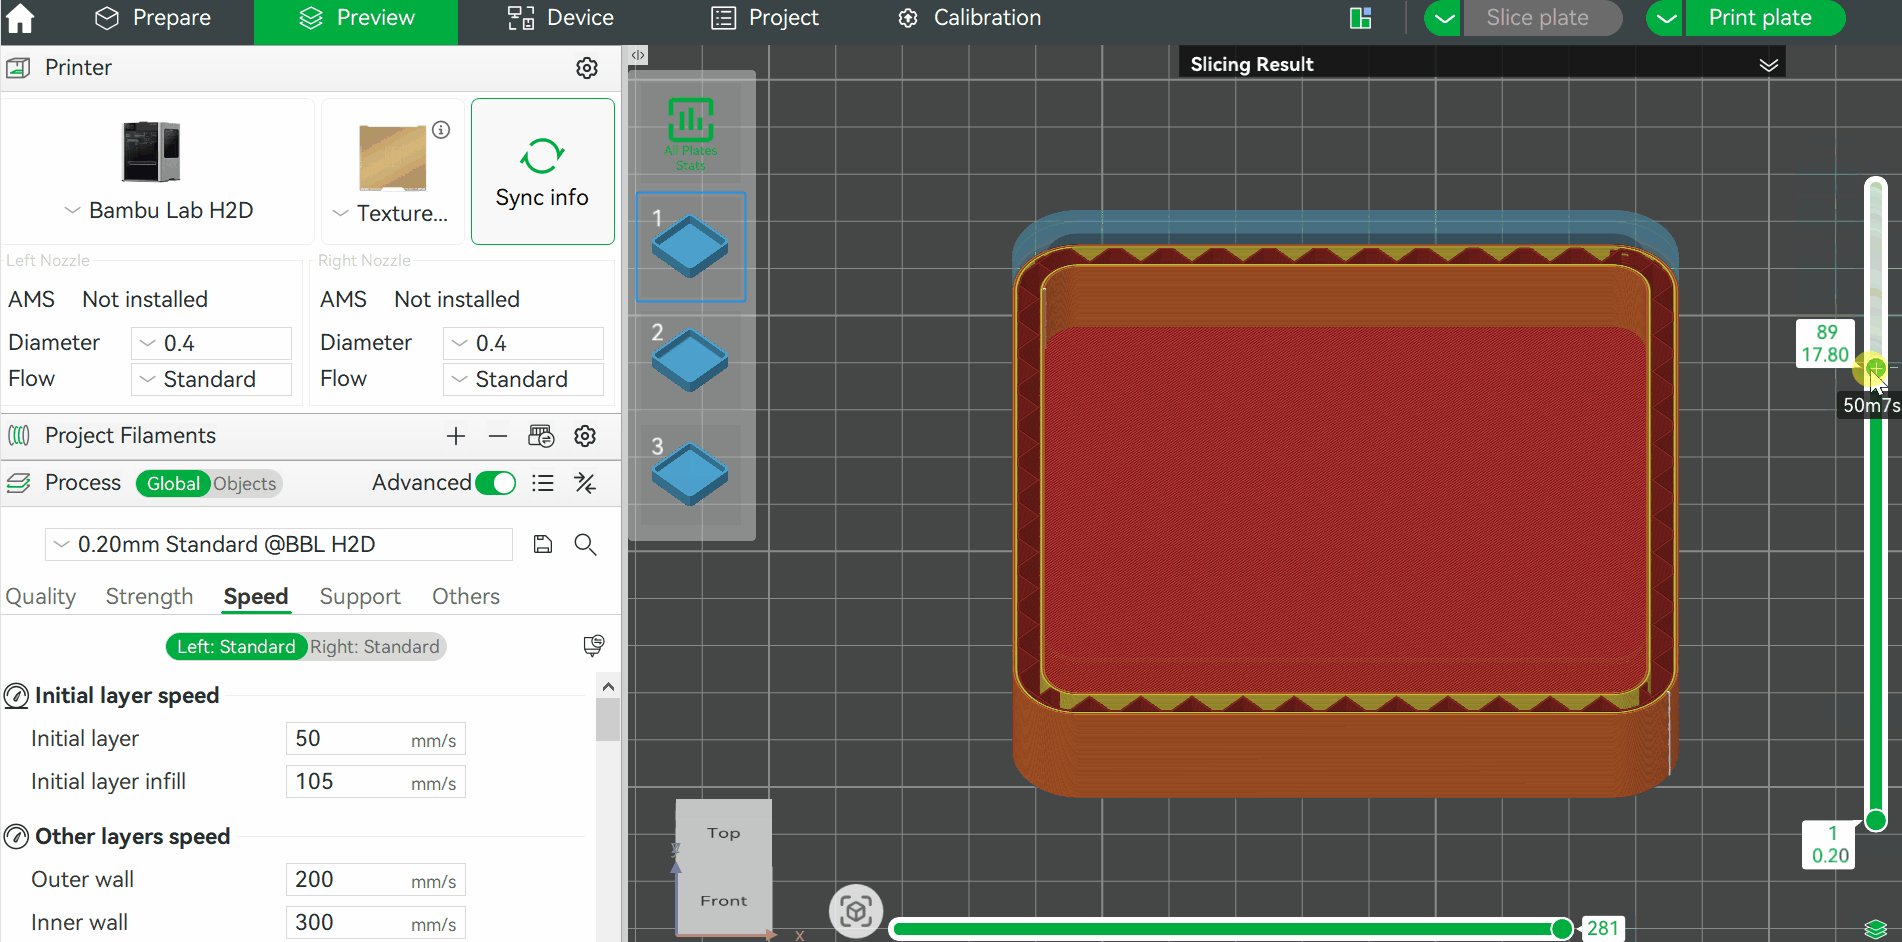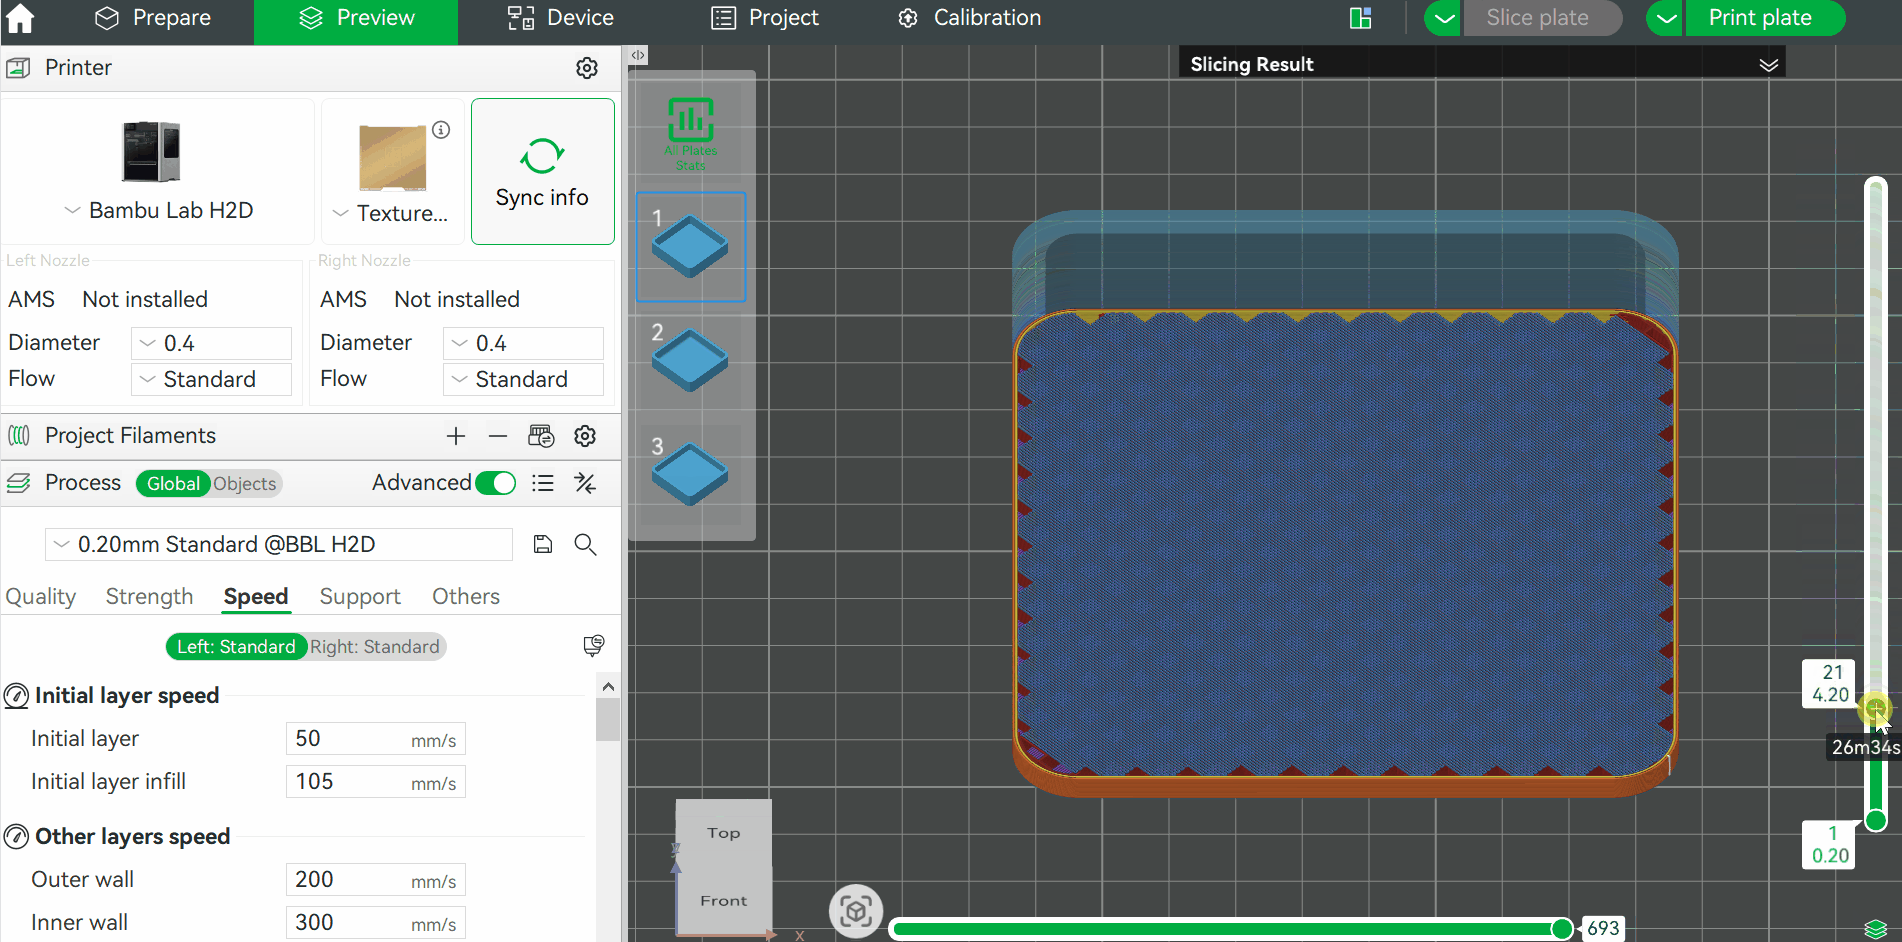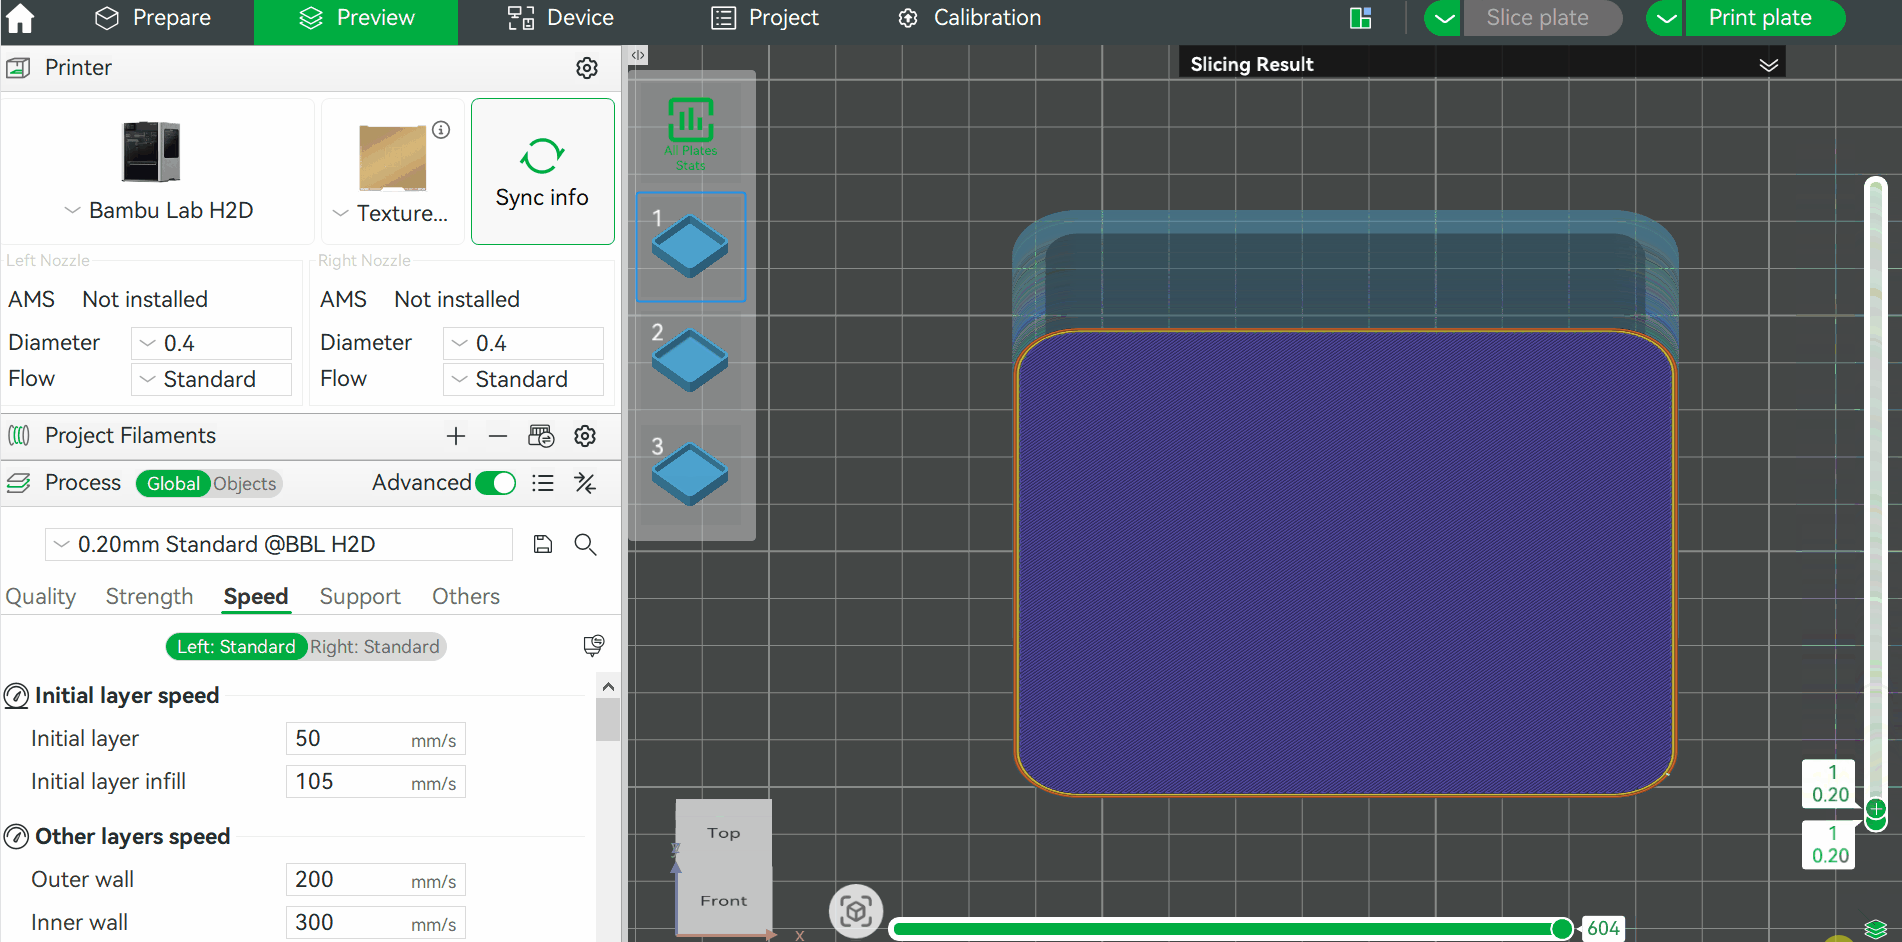
Совет: Если проблема печати, с которой вы столкнулись, не описана выше, вы можете обратиться к следующей ссылке, чтобы найти решения на основе визуальных симптомов: Качество печати и решения.
Продвинутые настройки
Печать авиамоделий с ASA Aero
ASA Aero подходит для печати авиамоделий и требует настройки параметров для соответствия требованиям к легковесному дизайну авиамоделий.
Совет: Скачайте файл .3MF ниже и откройте его в Bambu Studio. После импорта целевой модели будут применены рекомендуемые настройки предустановки (показаны здесь для принтера X1C).
Кроме того, при печати на других моделях принтеров вы можете напрямую перенести соответствующие параметры процесса и настройки филамента из предустановки X1C.
Ниже приведены основные направления настройки и справочные значения для коэффициента потока, качества печати, прочности печати, скорости печати и настроек поддержки.
Основные шаги настройки параметров
1. Настройка коэффициента потока
Для достижения различных эффектов вспенивания можно настроить коэффициент потока. Рекомендуемый диапазон: 0,42 – 0,7. Точное значение должно быть настроено в зависимости от фактической ситуации, так как оптимальные настройки могут варьироваться в зависимости от применения и модели принтера.
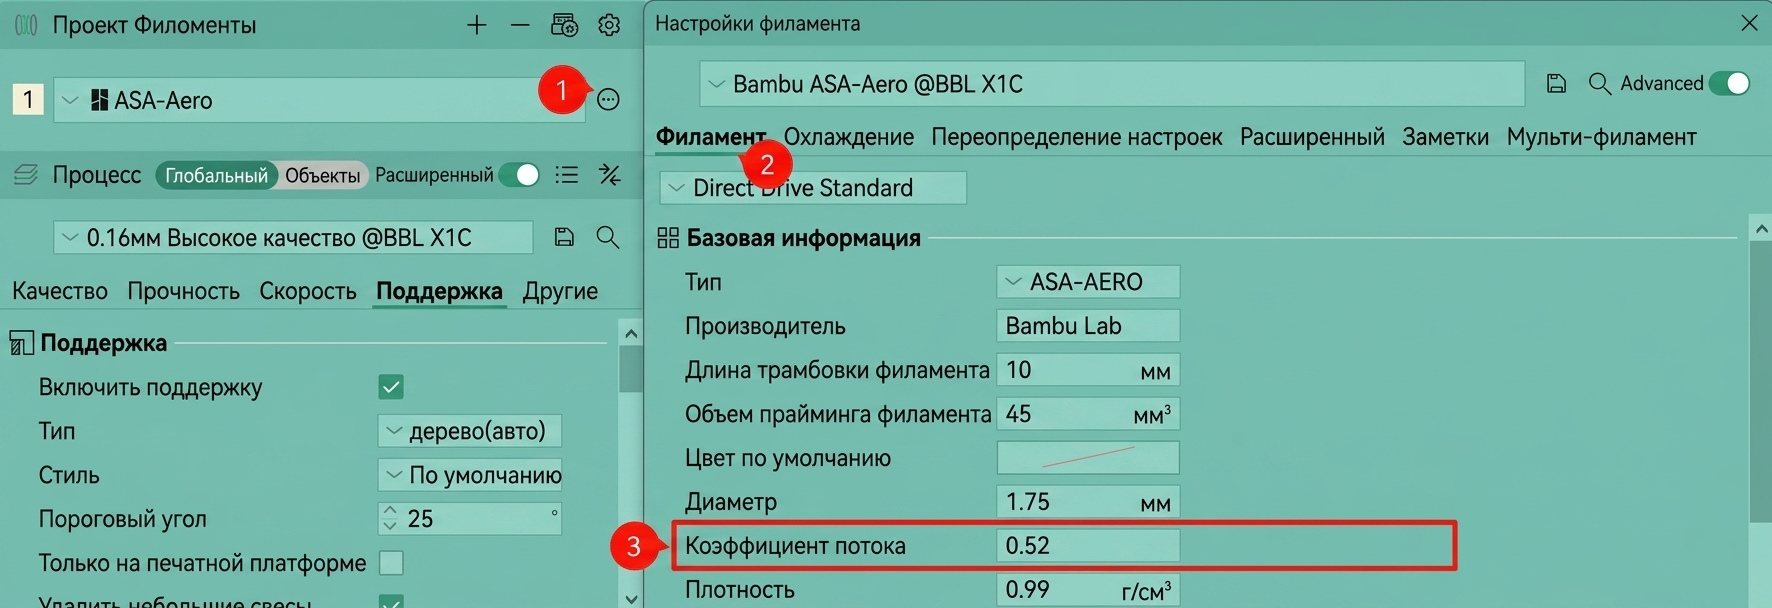
Дополнительное примечание: При печати авиамоделий важно учитывать взаимосвязь между температурой печати и производительностью для соответствия требованиям легковесности. Максимальный коэффициент вспенивания, минимальная плотность напечатанной детали и температура печати для Bambu ASA Aero примерно связаны, как показано ниже. Фактический коэффициент потока и конечная плотность детали могут варьироваться в зависимости от конкретной модели.
Условия теста для таблицы ниже: Размер сопла: 0,4 мм; скорость печати: 80 мм/с; размеры модели: Длина*Ширина*Высота = 80*10*4 мм³ (направление XY)。
| Температура печати /°C | 220 | 230 | 240 | 250 | 260 | 270 |
|---|---|---|---|---|---|---|
| Минимальный коэффициент потока | ~ 0,93 | 0,9 | 0,74 | 0,6 | 0,51 | 0,45 |
| Максимальное объемное соотношение | ~ 100% | 106% | 128% | 158% | 186% | 211% |
| Максимальный коэффициент вспенивания | ~ 0% | 6% | 28% | 58% | 86% | 111% |
| Минимальная напечатанная деталь (г/см³) | ~ 0,97 | 0,92 | 0,78 | 0,61 | 0,52 | 0,46 |
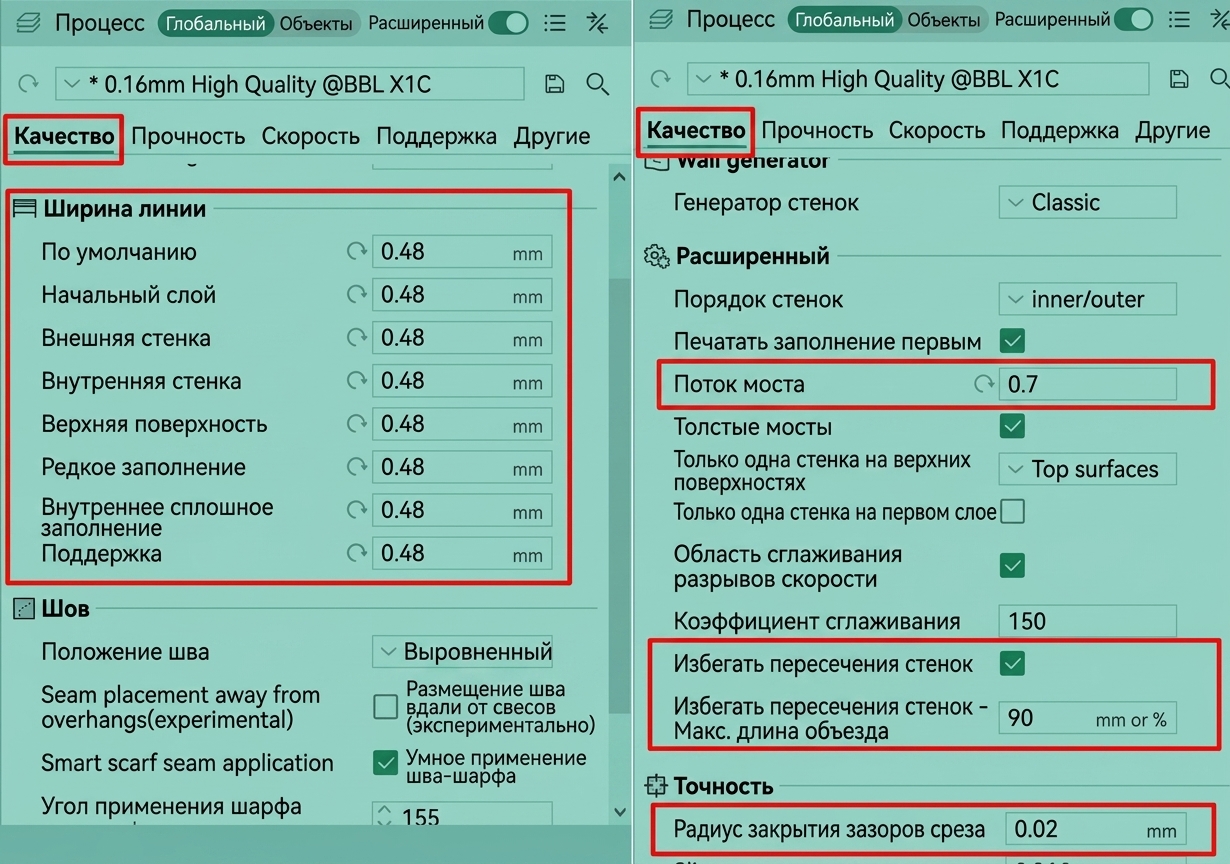
2. Настройка параметров качества печати
Для улучшения качества печати можно настроить следующие параметры.
3. Настройка параметров прочности печати
Настройка количества оболочек может помочь уменьшить повторяющиеся перемещения.

Улучшение качества поверхности — уменьшение перемещений, печать последовательности по объекту
Время печати на слой сильно влияет на прочность межслойной адгезии. Обычно, чем дольше печатается один слой, тем ниже межслойная адгезия для небольших моделей (так как предыдущий слой может уже полностью остыть).
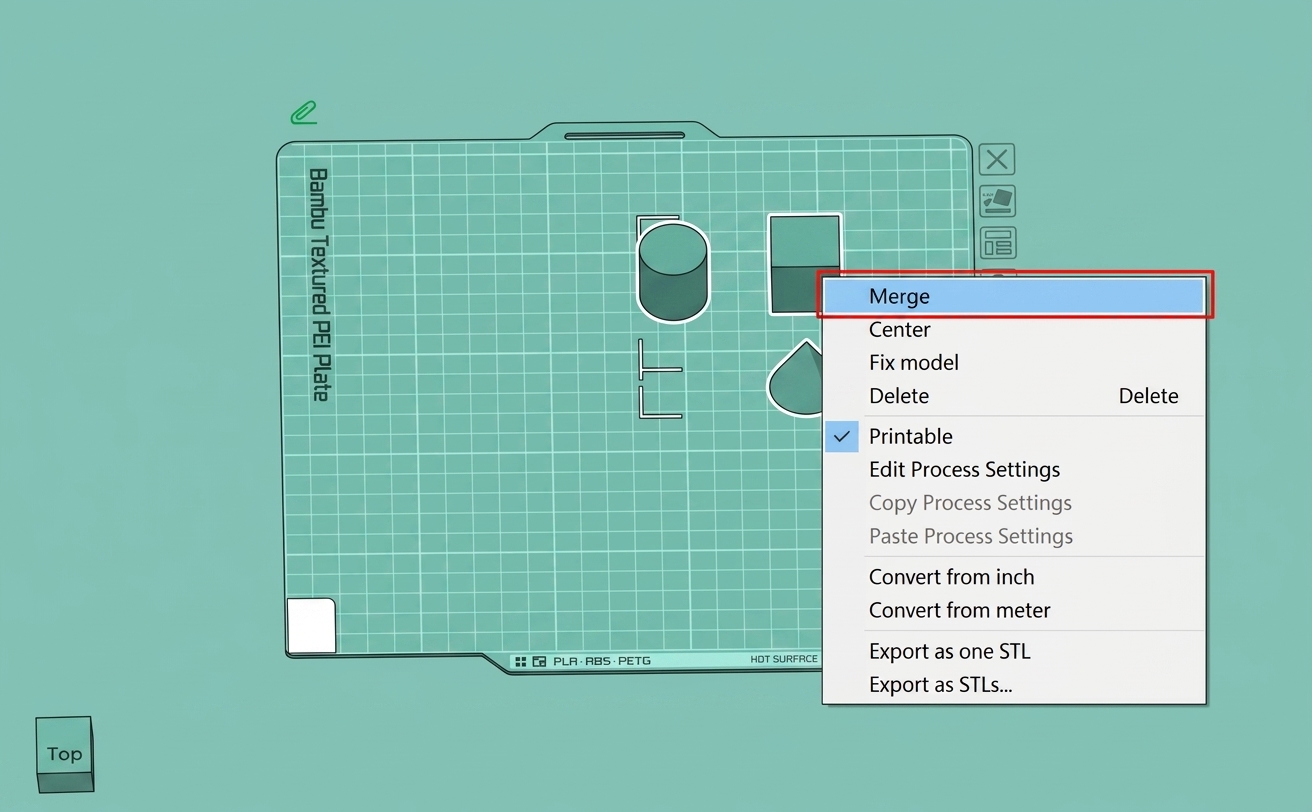
При печати нескольких мелких деталей не рекомендуется размещать их все на одной платформе и печатать их по слоям (стандартный порядок печати — по слоям). Вместо этого попробуйте печатать только несколько деталей за раз, и лучше всего сгруппировать их или даже разделить их по платформам и печатать по объекту.

Увеличение прочности модели
- Настройка количества стенок и плотности разреженного заполнения
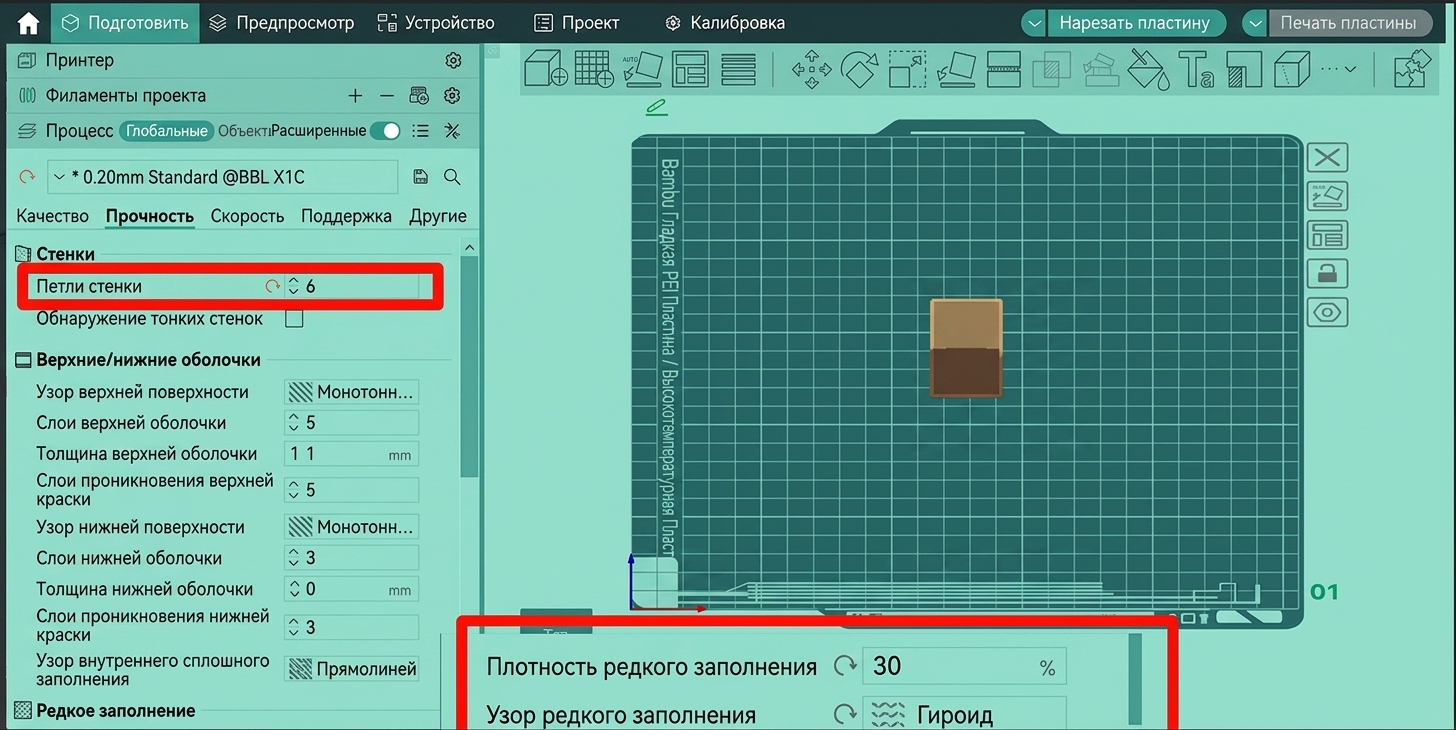
Вы можете улучшить прочность модели, настроив количество стенок и плотность разреженного заполнения. Рекомендуется поддерживать количество стенок ≤ 6 и плотность заполнения ≤ 50%, а также использовать спиральный узор для разреженного заполнения (как показано ниже). Точные параметры должны быть настроены в зависимости от фактической ситуации, чтобы избежать чрезмерных настроек, которые могут привести к деформации.
Примечание: Увеличение слоев стенок и плотности разреженного заполнения увеличит риск деформации из-за усадки материала при охлаждении. Рекомендуется использовать клей Bambu Lab на печатной платформе или добавить ободок в Bambu Studio, когда требуется прочность печати.
- Определите направление силы на модели
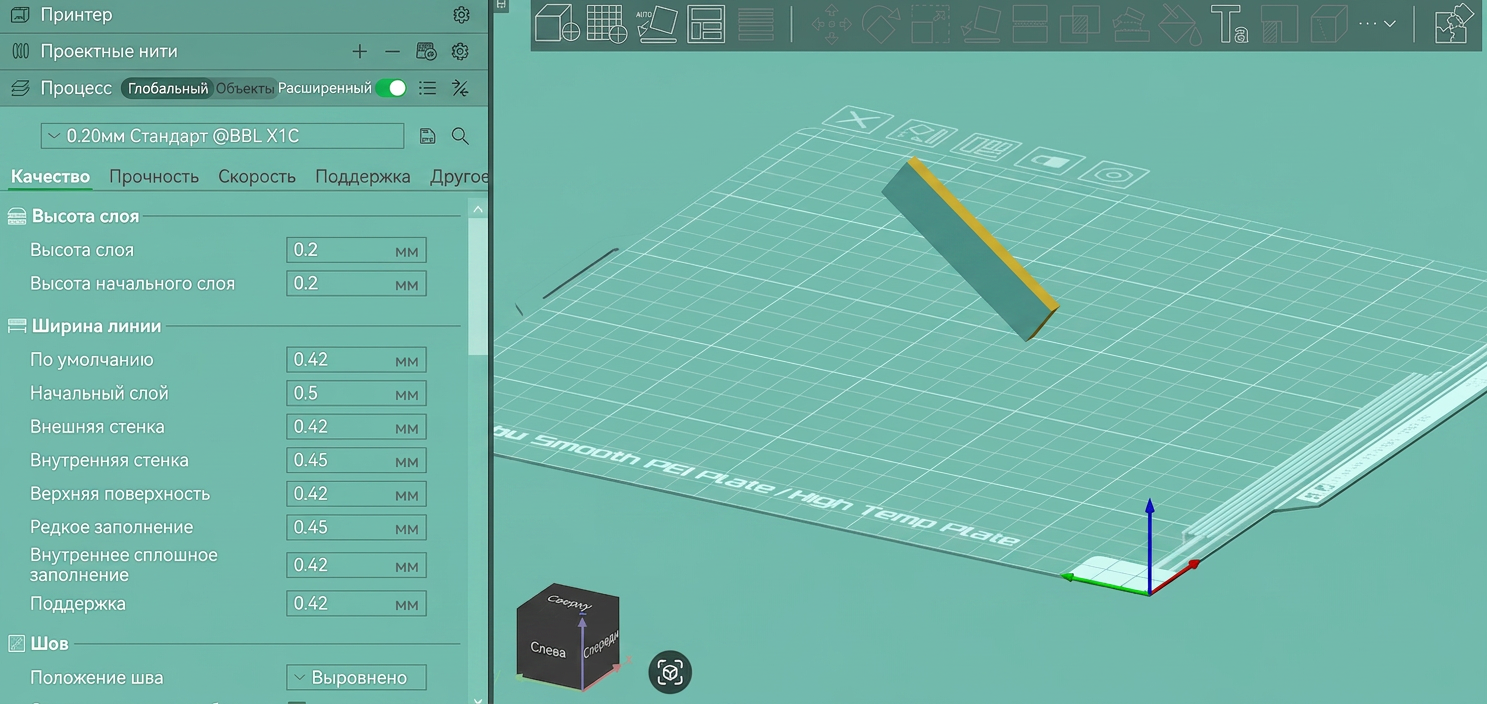
Перед печатью рекомендуется сначала рассмотреть основное направление силы модели при фактическом использовании. Затем соответствующим образом отрегулируйте ориентацию печати, так чтобы направление силы образовывало угол 90 градусов с плоскостью экструзии филамента. Это может значительно повысить прочность и долговечность напечатанной модели.
Совет: Вы можете обратиться к диаграмме ниже, чтобы сравнить различные методы размещения и определить, насколько текущая ориентация печати близка к оптимальному направлению силы для модели.

Дружелюбное напоминание:
Если вышеуказанные продвинутые настройки не соответствуют вашим потребностям, мы рекомендуем вам перейти в "Bambu Lab" - "Bambu Lab Academy" для обучения. Это официальная платформа обучения 3D-печати, посвященная предоставлению пользователям комплексного обучения знаниям в области 3D-печати от базового до продвинутого уровня, помогая пользователям постоянно совершенствовать свои навыки в области 3D-печати и достигать инноваций и развития.