
❗ Важное уведомление:
При обработке, постобработке или контакте с шероховатыми или сломанными поверхностями отпечатков, изготовленных из филаментов с углеродным волокном, может выделяться мелкая волокнистая пыль, что создает риск механического раздражения кожи, аллергических реакций или раздражения инородным телом. Поэтому при выполнении задач по печати с филаментом с углеродным волокном носите защитные перчатки и избегайте касания или трения шероховатых краев или сломанных поверхностей его отпечатков голыми руками. Используйте дополнительное защитное оборудование по мере необходимости.
oc-header">1. Основная информация о филаменте
1.1 Введение в филамент
Ниже представлен обзор четырех инженерных филаментов, армированных углеродным волокном. Для получения подробной информации о продукте вы можете нажать соответствующую ссылку «Подробности продукта».
| PET-CF | PPS-CF | PPA-CF | PA6-CF | |
|---|---|---|---|---|
| Описание | Предлагает отличные общие характеристики, достигая хорошего баланса между прочностью, термостойкостью и стабильностью, особенно подходит для влажных сред. | Высокопроизводительный специальный материал с ультра-высокой термостойкостью, высочайшей огнестойкостью, исключительными механическими свойствами, устойчивостью к растворителям и химикатам, а также очень низким водопоглощением. | Известен высокой точностью и выдающимися механическими характеристиками, с прочностью, близкой к металлической, промышленной точностью размеров и устойчивостью к воде и высоким температурам. | Этот материал обеспечивает высокую жесткость и отличную прочность, в сочетании с превосходной ударной вязкостью и термостойкостью, что делает его идеальным для длительного использования в сухих средах. |
| Подробности продукта | PET-CF | PPS-CF | PPA-CF | PA6-CF |
1.2 Основные характеристики
В таблице ниже сравниваются ключевые показатели производительности четырех филаментов с ABS, включая прочность, вязкость и термостойкость. Также предоставлены ссылки для скачивания Технического паспорта (TDS) и Паспорта безопасности (MSDS).
| Свойство | ABS | PET-CF | PPS-CF | PPA-CF | PA6-CF |
|---|---|---|---|---|---|
| Прочность (Предел прочности при изгибе - XY) | 62 МПа | 131 МПа | 142 МПа | 208 МПа | 151 МПа |
| Вязкость (Ударная вязкость - XY) | 39,3 кДж/м² | 36,0 кДж/м² | 27,8 кДж/м² | 41,7 кДж/м² | 40,3 кДж/м² |
| Межслойная адгезия (Ударная вязкость – Z) | 7,4 кДж/м² | 4,5 кДж/м² | 2,8 кДж/м² | 4,3 кДж/м² | 15,5 кДж/м² |
| Термостойкость (HDT, Нагрузка 0,45 МПа) | 87 ℃ | 205 ℃ | 264 ℃ | 227 ℃ | 186 ℃ |
| Скачать технические паспорта (TDS) | Техпаспорт (TDS)-ABS | Техпаспорт (TDS)- PET-CF | Техпаспорт (TDS)- PPS-CF | Техпаспорт (TDS)- PPA-CF | Техпаспорт (TDS)- PA6-CF |
| Скачать паспорта безопасности (MSDS) | Паспорт безопасности (MSDS)-ABS | Паспорт безопасности (MSDS)- PET-CF | Паспорт безопасности (MSDS)- PPS-CF | Паспорт безопасности (MSDS)- PPA-CF | Паспорт безопасности (MSDS)- PA6-CF |
1.3 Совместимость с оборудованием
| Филамент | Совместимость с принтером | Совместимость с соплом | Совместимость с печатной платформой | Совместимость с аксессуарами |
|---|---|---|---|---|
| PET-CF | Совместим со всеми 3D-принтерами Bambu Lab | Подходит только для закаленных стальных и высокоструйных сопел; рекомендуется сопло 0,6 мм, высокоструйное сопло 0,4 мм не рекомендуется | Требуется печать с использованием клея; не совместим с низкотемпературной инженерной пластиной | Серия AMS не совместима |
| PPA-CF / PA6-CF | Требуется закрытый принтер; не совместим с сериями P1P / A1 | Подходит только для закаленных стальных и высокоструйных сопел; рекомендуется сопло 0,6 мм, высокоструйное сопло 0,4 мм не рекомендуется | Требуется печать с использованием клея; не совместим с низкотемпературной инженерной пластиной | Серия AMS не совместима |
| PPS-CF | Поддерживается только на X1E, H2D, H2S, H2C | То же, что и выше (закаленная сталь и высокоструйные сопла) | То же, что и выше (требуется твердый клей, не совместим с низкотемпературными стабилизированными пластинами) | То же, что и выше (серия AMS не совместима) |
Совет: Печать соплом 0,6 мм часто дает лучшие результаты для обоих вышеуказанных филаментов.
2. Подготовка к печати
2.1 Сушка филамента</h3> <p>Четыре филамента — PET-CF, PA6-CF, PPA-CF и PPS-CF — демонстрируют значительные различия в производительности в сухих и влажных условиях. Для обеспечения стабильной производительности филамента и стабильного качества печати рекомендуется сушить филамент перед печатью и поддерживать его в сухом состоянии во время печати.
В следующем разделе подробно описаны конкретные различия этих четырех филаментов в сухих и влажных условиях.
В таблице ниже показаны различия в механических характеристиках четырех филаментов в сухом и влажном состояниях. Влага может снизить прочность и жесткость и негативно повлиять на качество печати.
| Прочность (Предел прочности при изгибе – XY) | Жесткость (Модуль упругости при изгибе – XY) | |||
|---|---|---|---|---|
| Сухой | Влажный | Сухой | Влажный | |
| PET-CF | 131 МПа | 127 МПа | 5320 МПа | 5240 МПа |
| PPS-CF | 142 МПа | 142 МПа | 7160 МПа | 7160 МПа |
| PPA-CF | 208 МПа | 202 МПа | 9860 МПа | 9620 МПа |
| PA6-CF | 151 МПа | 95 МПа | 5460 МПа | 3560 МПа |
Когда филамент находится во влажном состоянии, внутренняя влага испаряется при высоких температурах, нарушая стабильность потока экструдированной расплавленной массы. Это может привести к таким проблемам, как шнурение, подтекание и неравномерная текстура поверхности. Как показано на изображении ниже: лодка, напечатанная филаментом, подвергшимся воздействию влаги (слева), по сравнению с сухим филаментом (справа).
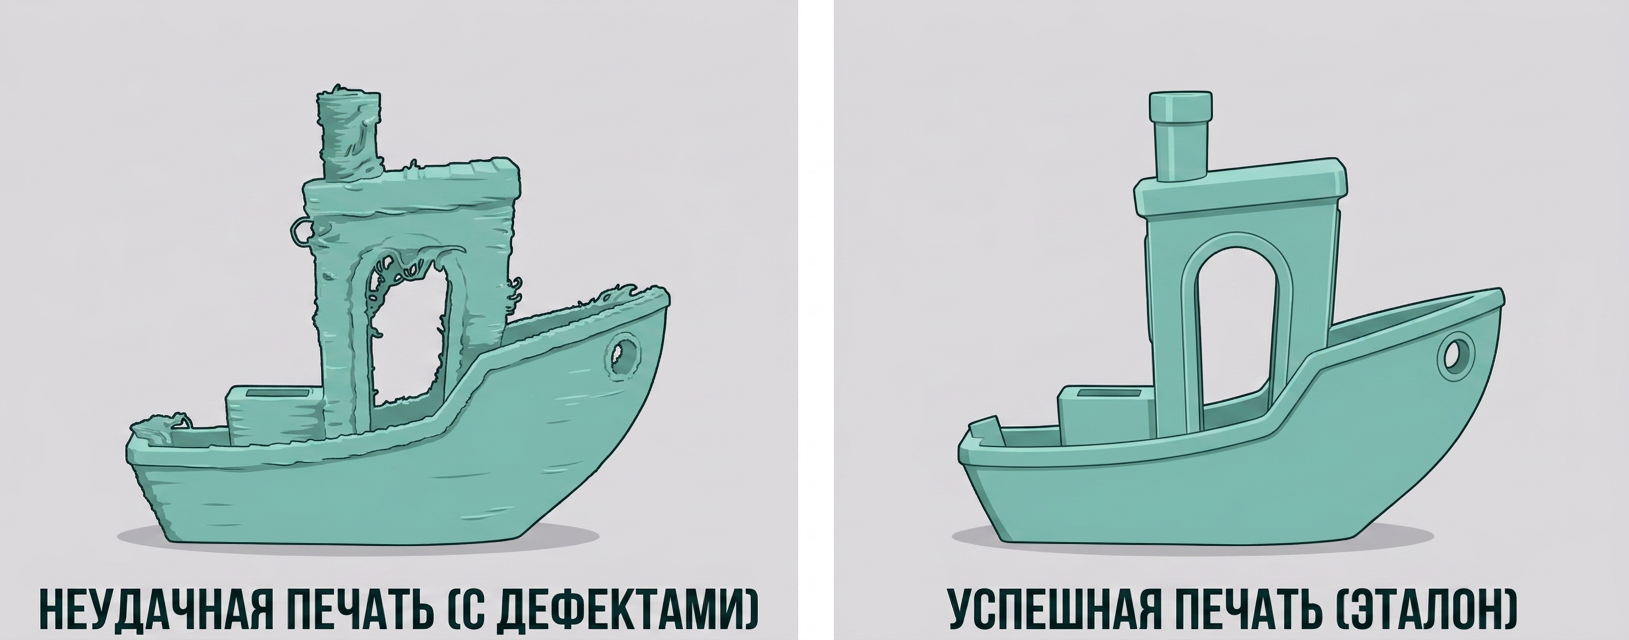
👇 Влажный PA6-GF (Слева) VS Сухой (Справа) PA6-GF

Чтобы предотвратить воздействие влаги на филамент, вы можете следовать одному из двух методов ниже:
2.2 Сушка филамента
Рекомендуемые температуры и продолжительность сушки для каждого типа филамента следующие:
Примечание: Для подробных инструкций обратитесь к Руководству по сушке филамента перед печатью.
| Филамент | Конвекционная печь | Нагретая платформа* | AMS HT |
|---|---|---|---|
| PA6 CF / PET-CF | 80 °C, 8–12 ч | 90–100 °C, 12 ч | 80 °C, 12 ч |
| PPS-CF | 80 °C, 8–12 ч | 90–100 °C, 12 ч | 85 °C, 12 ч |
| PPA-CF | 100–140 °C, 8–12 ч | 110–120 °C, 12 ч | 80 °C, 12 ч |
Примечание:
- При сушке филамента на нагретой платформе переворачивайте катушку каждые 6 часов и накрывайте ее упаковочной коробкой филамента или корпусом из ПК.
2.3 Герметизация во время печати
Мы настоятельно рекомендуем герметизировать филамент с помощью AMS HT после сушки перед печатью. Это поможет предотвратить поглощение влаги во время печати, что может ухудшить качество печати.
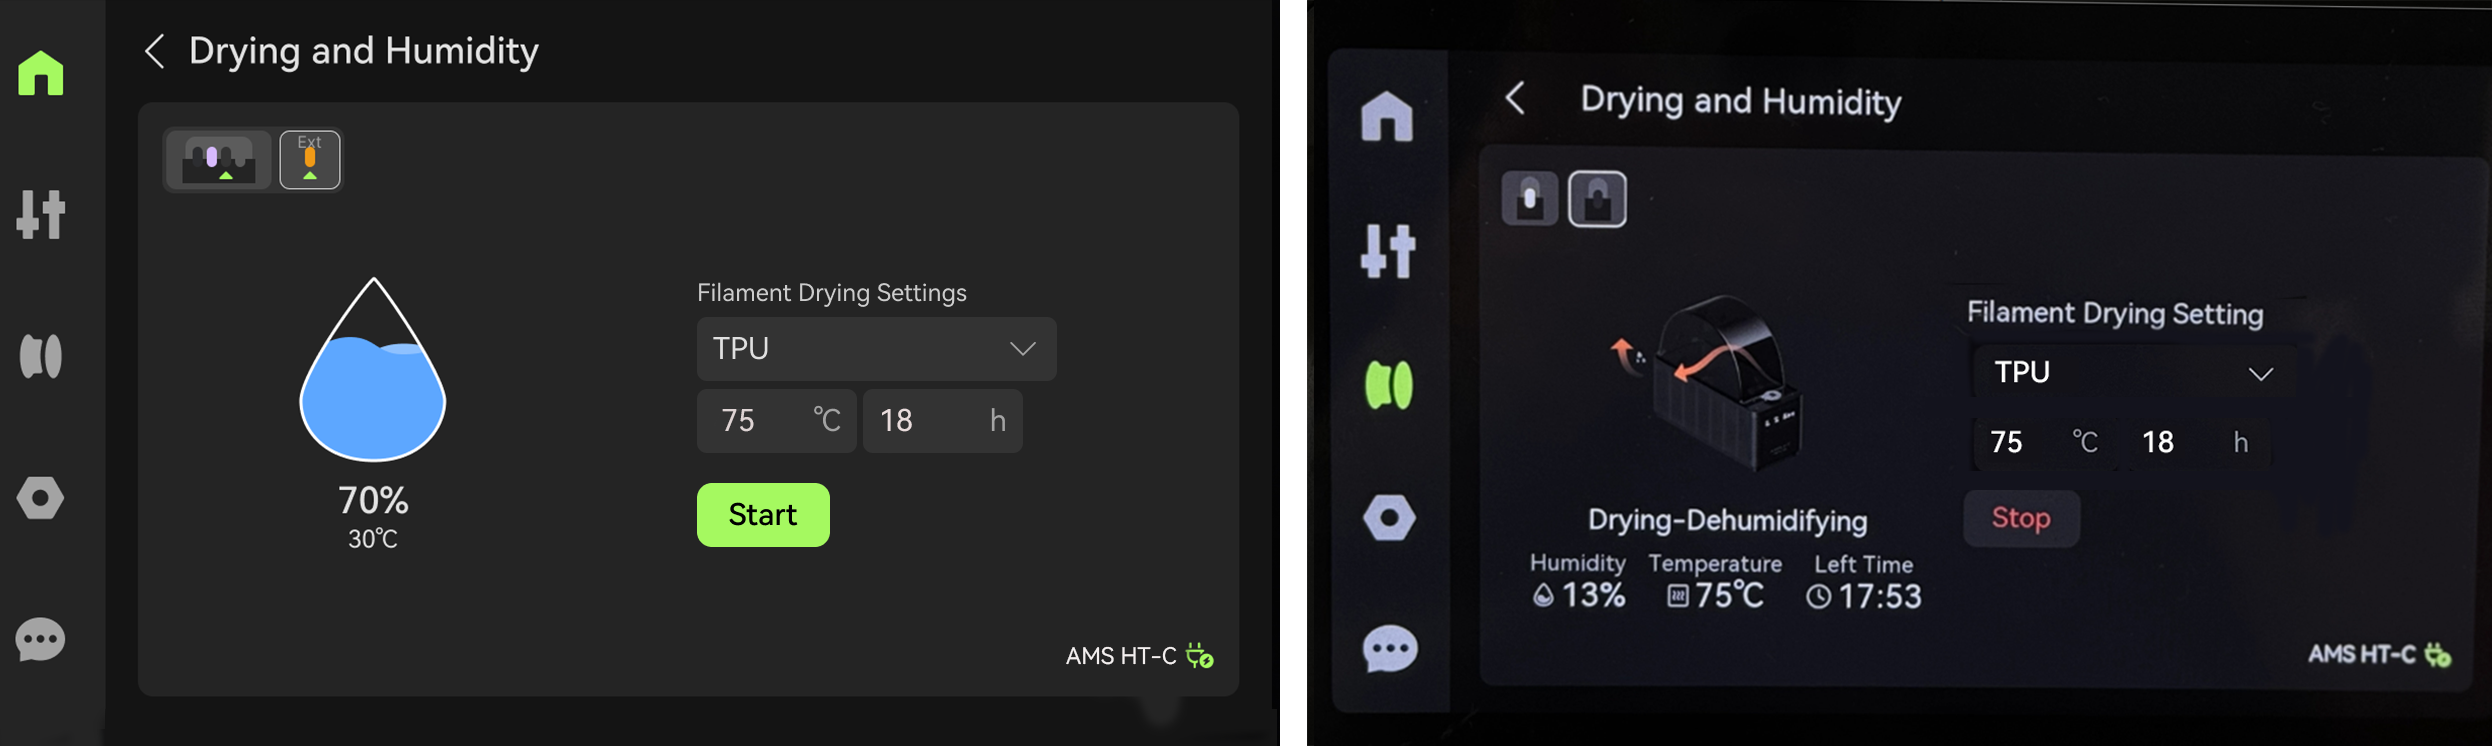
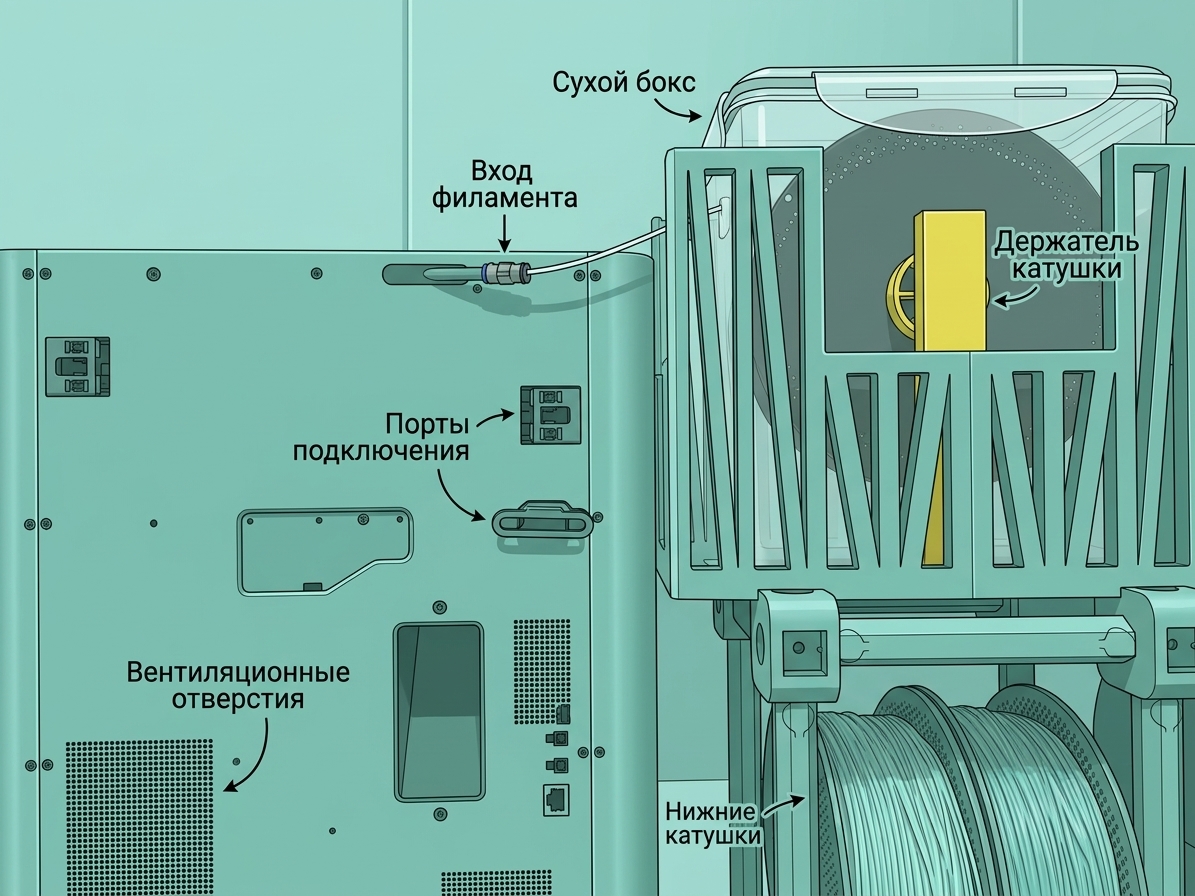
При использовании филамента AMS HT служит только для герметизации и сушки филамента; его функция подачи не используется. Поэтому филамент необходимо подавать через порт вывода TPU на задней панели H2D или H2S. Вы можете следовать шагам ниже для установки:
Шаг 1:
Отрежьте ПТФЭ-трубку длиной 50 мм и слегка согните ее, чтобы сохранить изогнутую форму, что облегчит подачу филамента в дальнейшем.
Затем удалите силиконовую пробку сзади AMS HT, вставьте ПТФЭ-трубку выпуклой стороной вверх в маленькое отверстие силиконовой пробки и убедитесь, что примерно 5 мм трубки вставлены в AMS HT.
 ; height:600; width:auto;"> ПТФЭ-трубка длиной 50 мм |
 Вставьте AMS HT |
Шаг 2:
Проверьте направление филамента, поместите катушку филамента в AMS HT и подавайте филамент вверх через ПТФЭ-трубку.
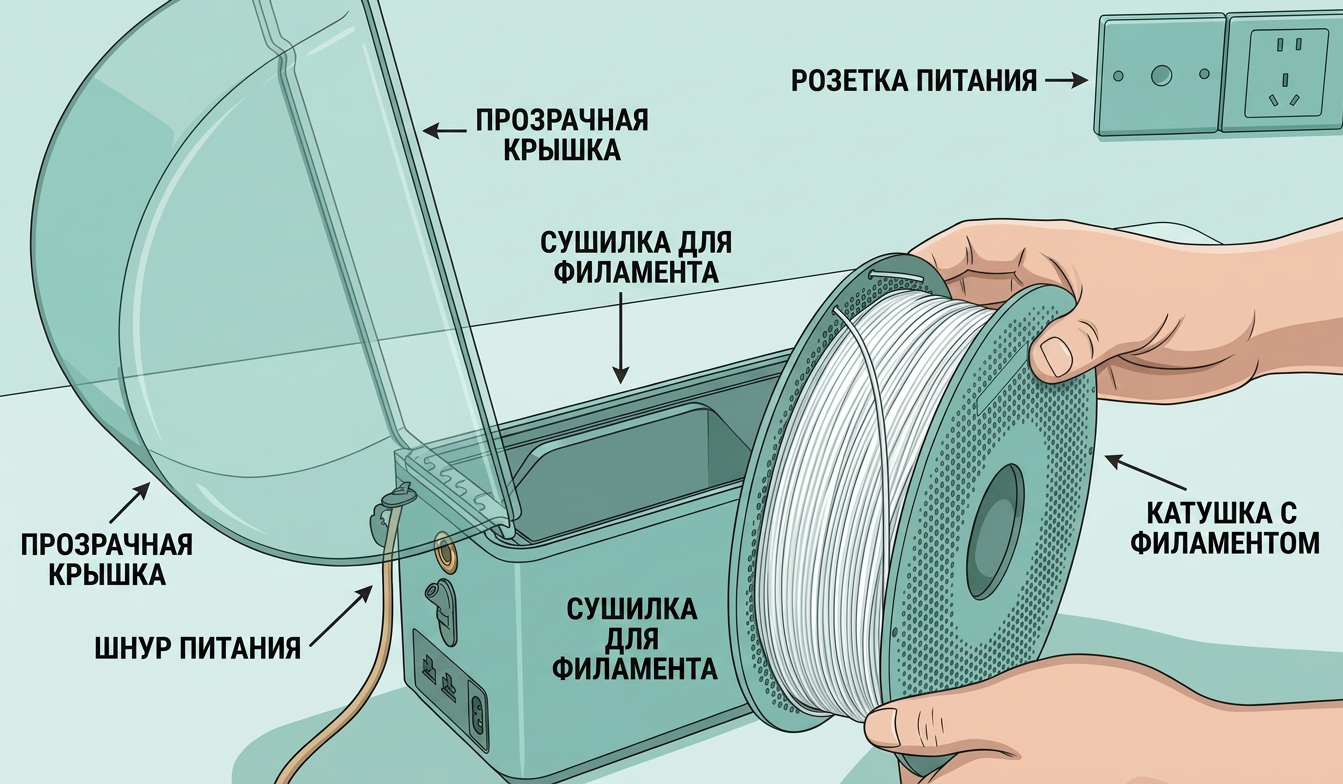 Проверьте направление филамента |
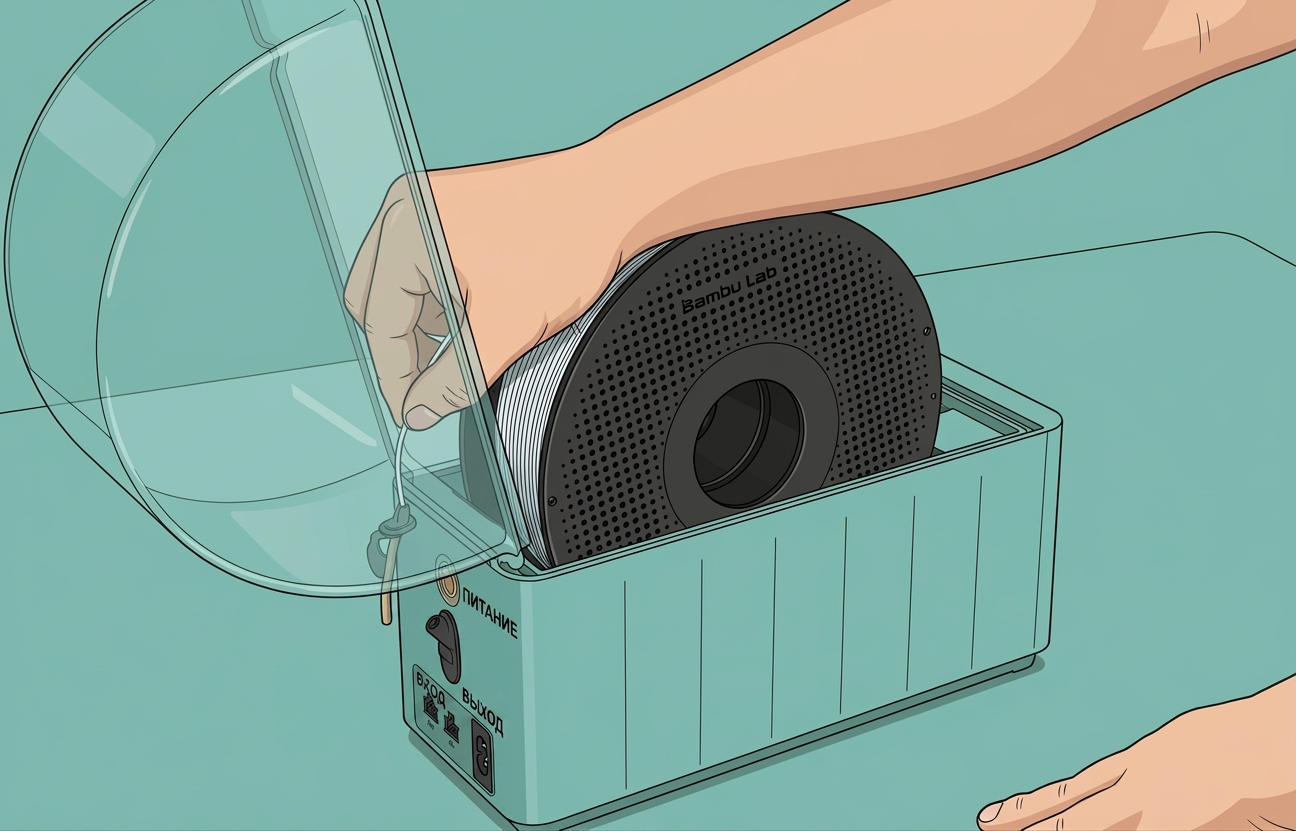 Подавайте филамент вверх через ПТФЭ-трубку |
Шаг 3:
Закрепите крышку AMS HT, установка завершена.
 Выход TPU |
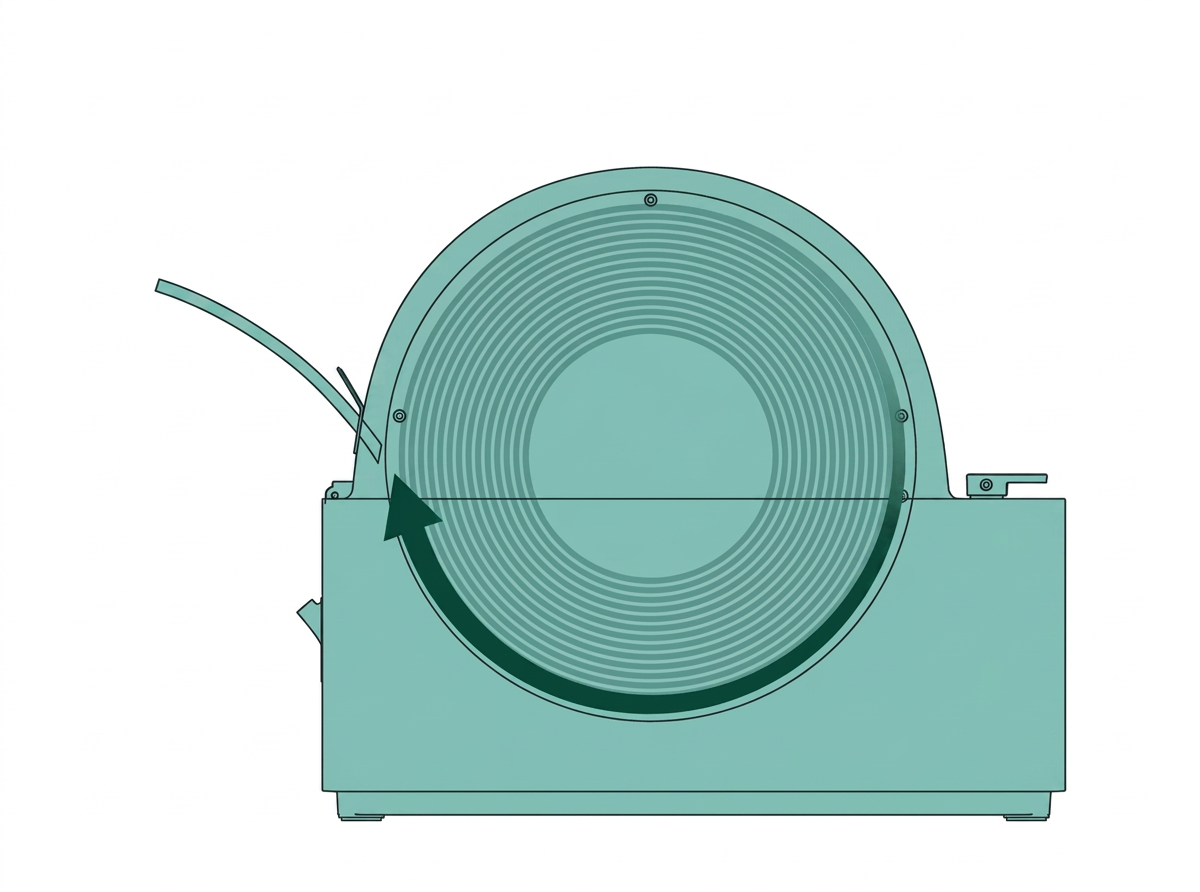 Направление подачи филамента |
Кроме того, вы можете ознакомиться с другими примерами на веб-сайте моделей, которые снижают сопротивление подаче и улучшают герметичное хранение. Среди них модификация рисовой емкости является экономичным и практичным решением. Вы можете поискать «рисовую емкость для сушки» на MakerWorld, чтобы получить больше решений для хранения филаментов.
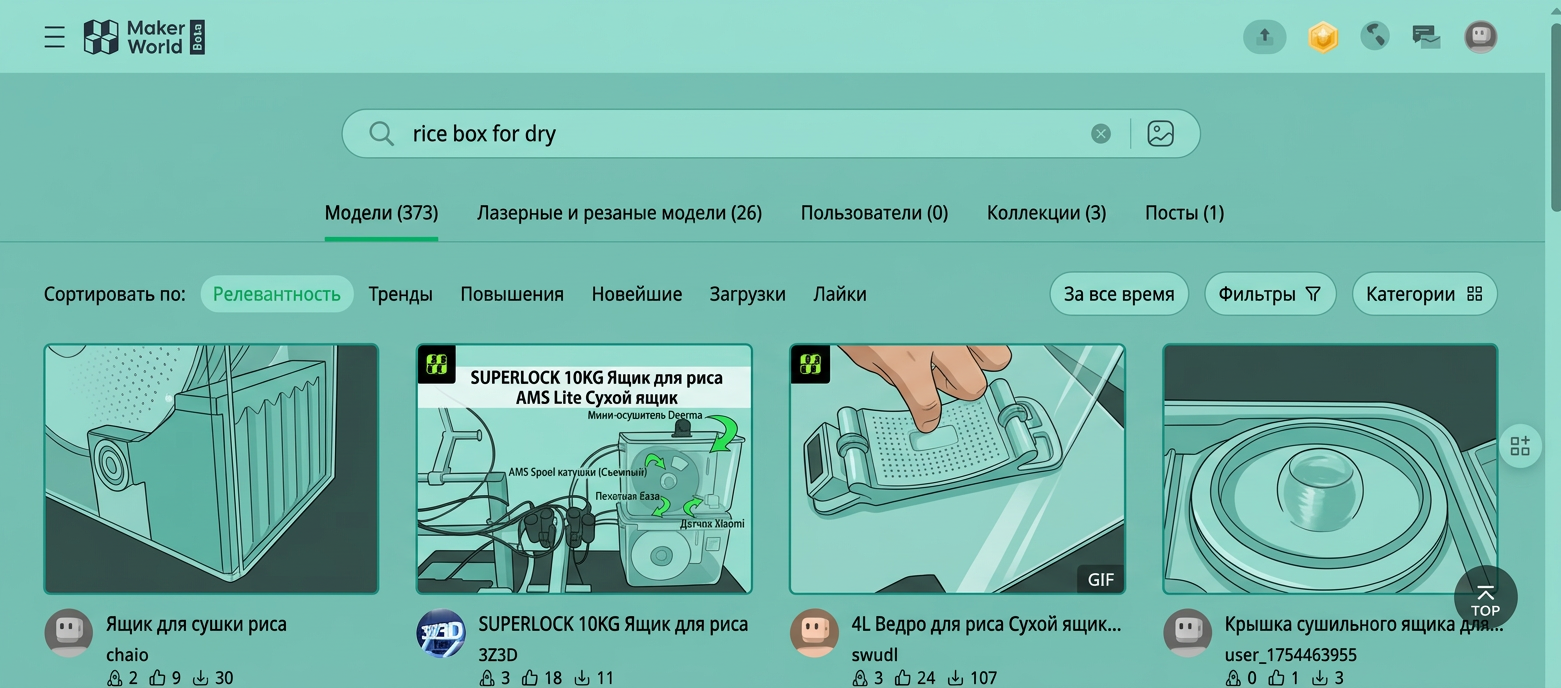
2.4 Регулировка угла подачи филамента
-
Филаменты PET-CF, PPA-CF и PPS-CF являются хрупкими и склонными к разрушению. Поэтому необходимо отрегулировать угол подачи, чтобы предотвратить разрушение филамента в пути подачи, что может привести к сбоям печати. Следуйте шагам ниже для правильной подачи.
-
PA6-CF более гибкий, чем три вышеуказанных филамента. При использовании в H2D нет необходимости закреплять левое сопло.
Серия H2
- H2D (для PET-CF, PPA-CF, PPS-CF)
Как показано на изображении ниже, когда инструмент возвращается в заднее положение нагретой платформы, он может столкнуться с правым ограничителем. В этот момент трубка филамента значительно изгибается, особенно в правом хотэнде, что увеличивает риск разрушения филамента внутри трубки. Поэтому рекомендуется печатать эти филаменты, используя левый хотэнд.

- H2S (для PPA-CF, PPS-CF)
Рекомендуется повернуть трубку филамента в положение, показанное на изображении ниже.
Для подробных инструкций обратитесь к: Руководству по печати H2S PPA/PPS-CF
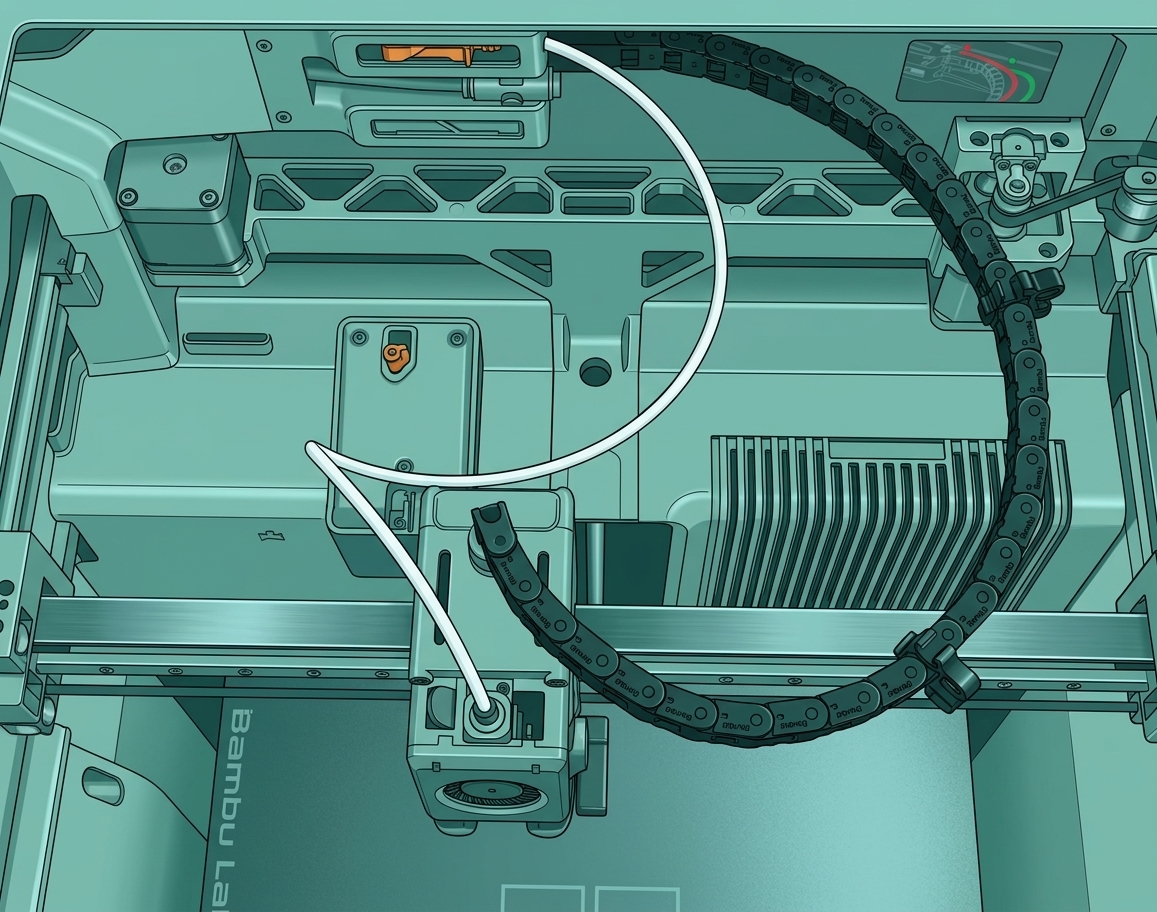
Подавайте филамент через порт вывода TPU, расположенный сзади H2D, как показано на изображении ниже.

Серия X / P
При подключении к серии X / P важно избегать чрезмерных углов изгиба филамента.
2.5 Подготовка печатной платформы
Вышеупомянутые филаменты являются высокотемпературными филаментами и могут подвергаться деформации во время печати. Это в основном вызвано двумя факторами:
-
Тепловое расширение и сжатие: Физические свойств