
Цель
В этом разделе Wiki приведены рекомендации по минимизации риска протекания жидкости при печати моделей, таких как вазы, предназначенные для удержания жидкостей.
Заметки и советы по параметрам печати:
Предварительно просушите филамент перед печатью:
Это помогает удалить влагу, и тем самым избежать отверстий в экструдированных линиях и обеспечить высокое качество печати.
Увеличьте коэффициент потока:
Филаменты могут демонстрировать различия в объеме после процесса «Плавление - Затвердевание». Увеличение коэффициента экструзии потока может обеспечить более полные экструдированные линии и уменьшить или избежать отверстий.
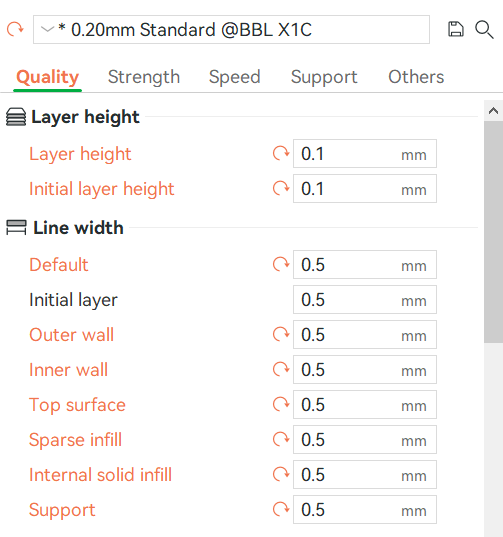
Соответственно увеличьте ширину линии и уменьшите высоту слоя:
Увеличение ширины линии может минимизировать зазоры между напечатанными линиями, в то время как уменьшение высоты слоя позволяет улучшить адгезию между слоями.
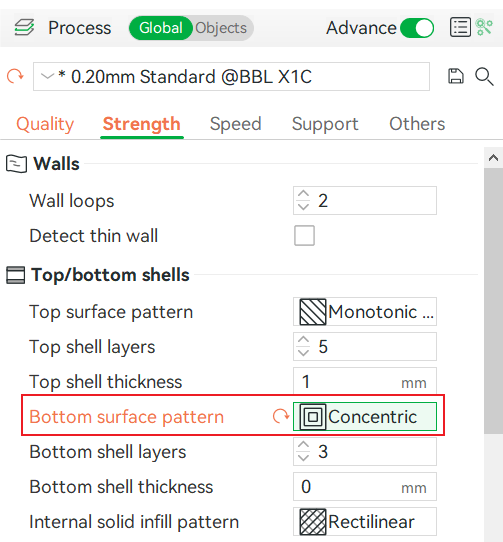
Измените узор нижней поверхности на «Концентрический»:
Использование узора «Концентрический» позволяет лучше заполнить зазоры, которые могут возникать при заполнении небольших областей.
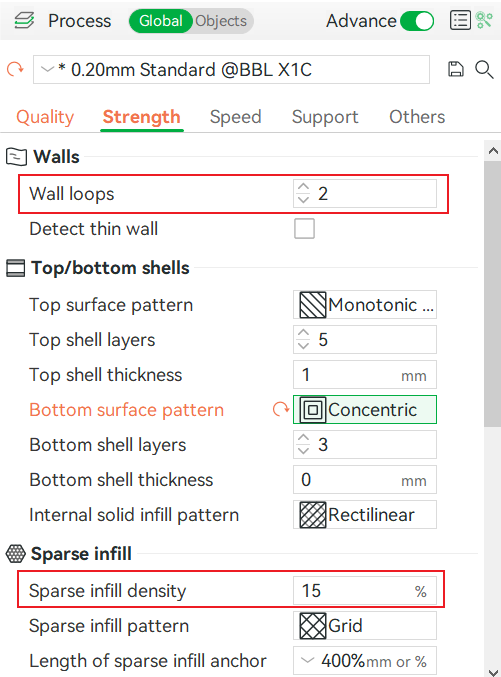
Увеличьте количество стенок и/или плотность заполнения:
Увеличение количества стенок и/или плотности заполнения приводит к более толстым стенкам и меньшему количеству зазоров, что затрудняет проникновение или протекание жидкости.
В конце этого раздела Wiki предоставлены некоторые файлы 3mf с вышеуказанными советами.
Обратите внимание: Эти советы по параметрам печати могут только снизить риск протекания жидкости, но не гарантируют, что все модели будут герметичными. Фактическая устойчивость к жидкостям и риск протекания зависят от свойств используемых филаментов, а также размера, структуры и дизайна принтов. Поэтому не рекомендуется использовать обычные напечатанные модели для содержания коррозионных или токсичных жидкостей, таких как кислоты, щелочи, солевые растворы, органические растворители или любые потенциально опасные жидкости.
pla-basic-filament" class="toc-header">Настройки параметров нарезки (Пример изображения для сопла 0.4 мм и филамента PLA Basic)
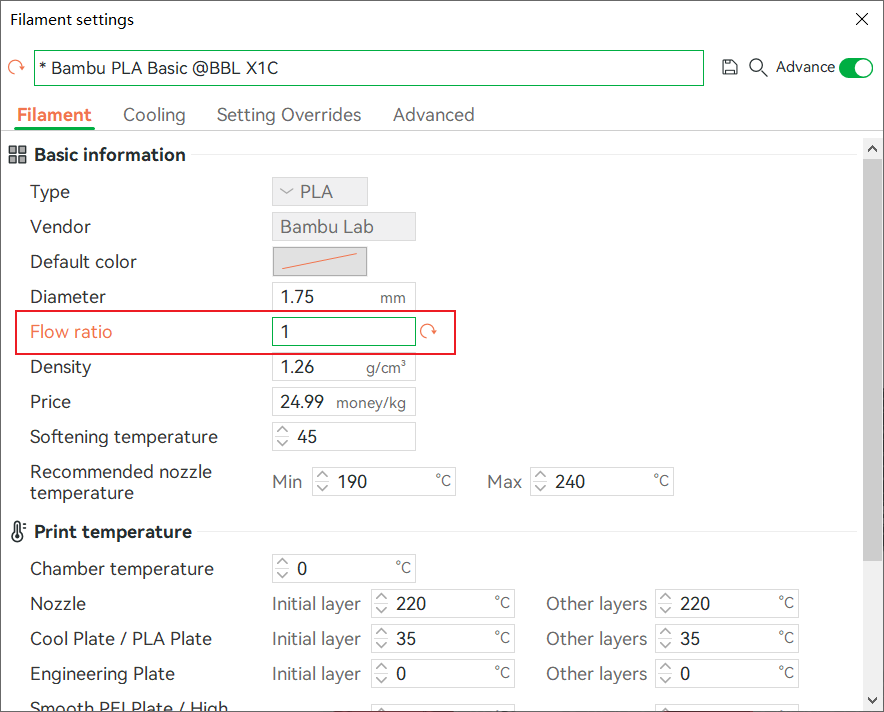
Увеличьте коэффициент потока:
Рекомендуется увеличить коэффициент потока на 0.02 до 0.05. Например, повысив его с 0.98 до диапазона 1.00 до 1.03 для филамента PLA Basic. Пожалуйста, будьте осторожны и не используйте чрезмерно высокий коэффициент потока, так как это может привести к шероховатой поверхности, образованию нитей или подтеканию.
Соответственно увеличьте ширину линии и уменьшите высоту слоя
Пожалуйста, обратитесь к следующему изображению для рекомендуемых настроек:
Измените узор нижней поверхности на «Концентрический»:
Увеличьте количество стенок и/или плотность заполнения:
Вы можете соответствующим образом увеличить количество стенок и/или плотность заполнения в зависимости от конкретных характеристик модели и ваших требований к использованию.
Рекомендуемые настройки: количество стенок от 2 до 4, плотность заполнения от 0% до 40%. Увеличение количества стенок и плотности заполнения улучшит устойчивость печати к протеканию жидкости. Однако это также приведет к увеличению времени печати и расходу филамента. Поэтому, пожалуйста, настраивайте эти параметры в соответствии с вашими конкретными потребностями.
Демонстрация напечатанных моделей
Результаты после 48 часов удержания воды для принтов показаны на следующих изображениях:
 |
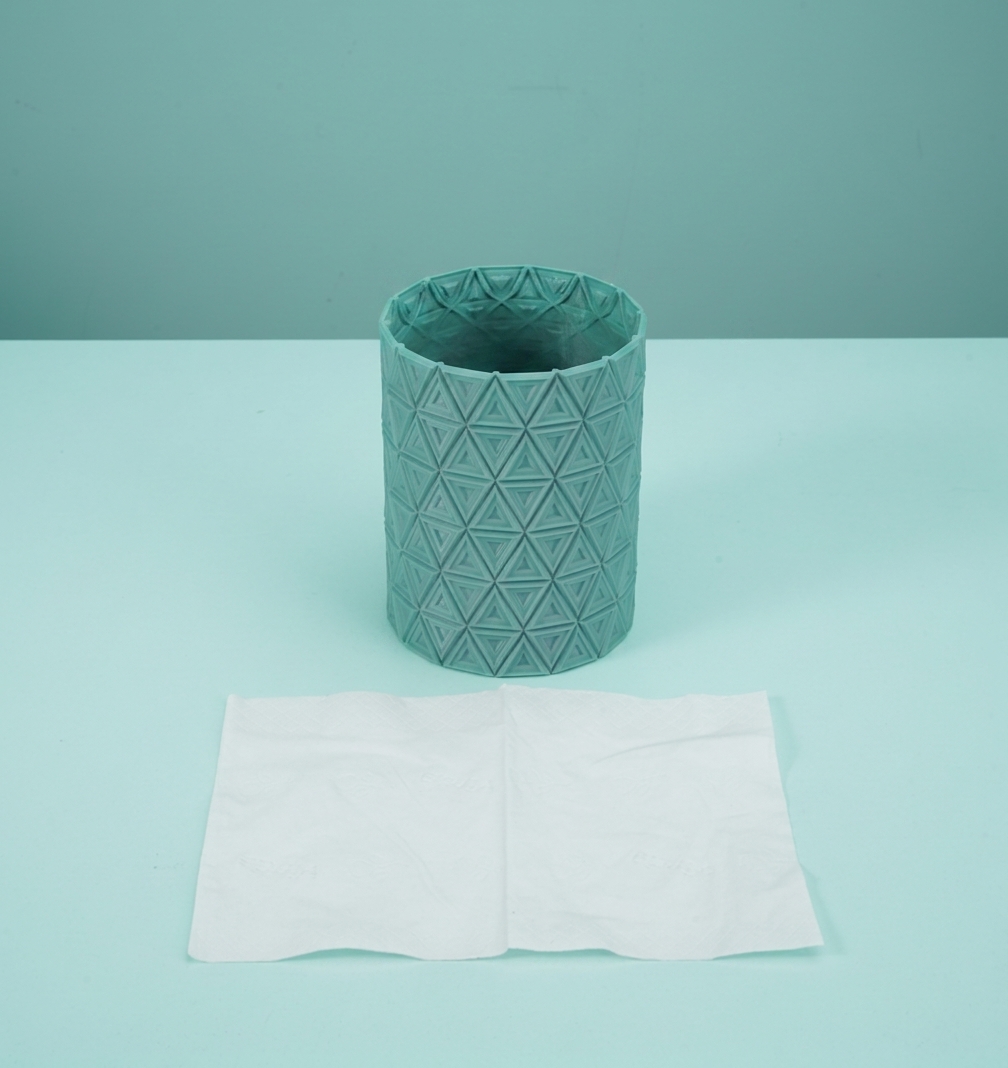 |
Бумажная салфетка, помещенная под вазу с водой, остается сухой, что указывает на то, что ваза обладает высокой устойчивостью к протеканию воды.
Примечание: Вода окрашена черными чернилами для удобства проверки.
Профиль по умолчанию
Здесь мы также предоставляем некоторые файлы 3mf с рекомендуемыми параметрами, которые вы можете скачать в зависимости от используемого вами филамента:
bambu_pla_basic_-_vase_-_0.4_mm_nozzle.3mf
bambu_pla_silk_-_vase_-_0.4_mm_nozzle.3mf
generic_pla_-_vase_-_0.4_mm_nozzle.3mf
bambu_petg_basic_-_vase_-_0.4_mm_nozzle.3mf
Как импортировать профиль по умолчанию?
Вы можете скачать и открыть файлы 3MF, а затем «Импорт» модели, которые вы хотите напечатать, чтобы получить рекомендуемые параметры.

Примечание: Эти параметры могут не подойти для всех моделей. Пожалуйста, настройте некоторые параметры в соответствии с вашими конкретными обстоятельствами. При печати на другом принтере вы можете «Перенести» соответствующие параметры процесса и филамента с X1C по мере необходимости.