
Описание неисправности
Принтер выполняет обнаружение бугров, используя определенные позиции на краю heated bed, которые необходимо откалибровать во время калибровки обнаружения бугров.
Во время процесса калибровки принтер выдвигает кончик сопла в круглое отверстие рядом с небольшой стальной пластиной на задней стороне heated bed. Когда кончик входит в отверстие, принтер использует датчик силы экструзии, чтобы определить, коснулось ли сопло heated bed. Если обнаружено чрезмерное изменение сигнала датчика, система выдаст предупреждение и остановит процесс калибровки.
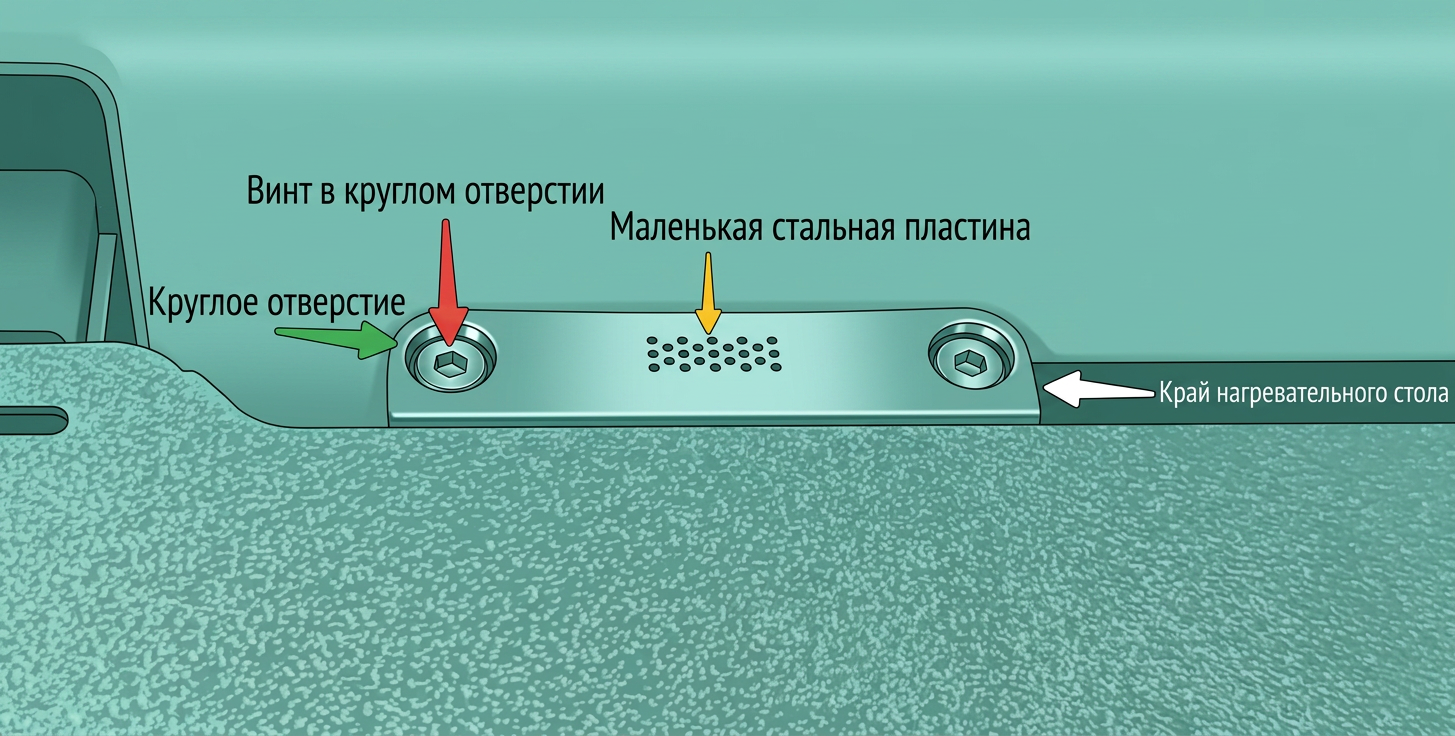
Возможные причины неисправности:
- Сопло установлено неправильно, что приводит к чрезмерному отклонению положения кончика сопла, из-за чего он не может войти в круглое отверстие во время калибровки.
- На кончике сопла остался остаточный филамент, который не был очищен во время процесса предварительной калибровки.
- Проблемы с небольшой стальной пластиной для очистки сопла, такие как прогиб, наклон, ослабленная установка и т.д.
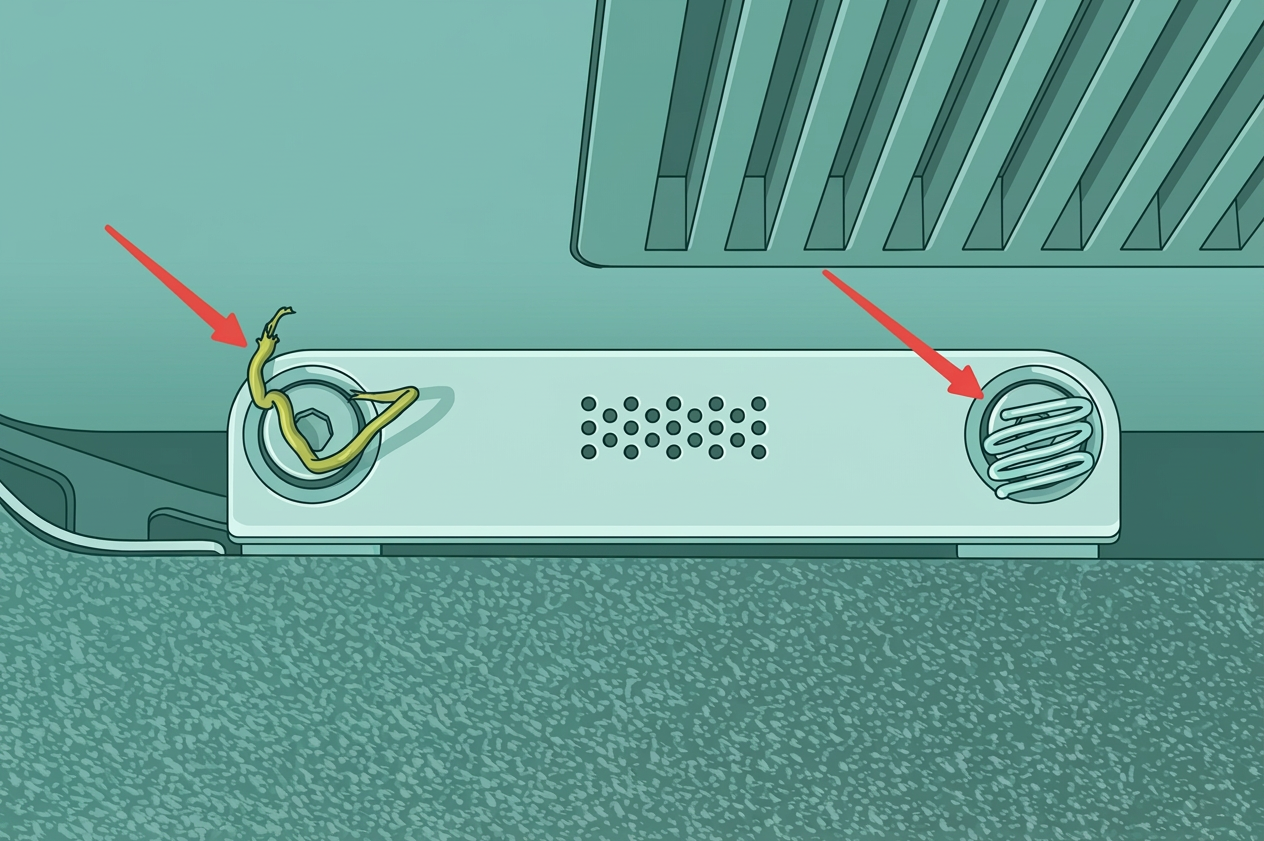
- Остатки отходов в круглых отверстиях на правой стороне небольшой стальной пластины для очистки сопла или ослабленные болты внутри круглых отверстий.
Необходимые инструменты
- Шестигранный ключ H2.0
Устранение неисправностей: проверка состояния компонентов
Шаг 1: Проверка правильного монтажа сопла
- Убедитесь, что хотенд полностью установлен на основание; выступы на хотенде должны совпадать с пазами на нагревательной базе.
- Убедитесь, что защелка хотенда правильно зафиксирована, как показано на рисунке (сначала закройте левую металлическую пластину, затем плотно прижмите правое прижимное кольцо).
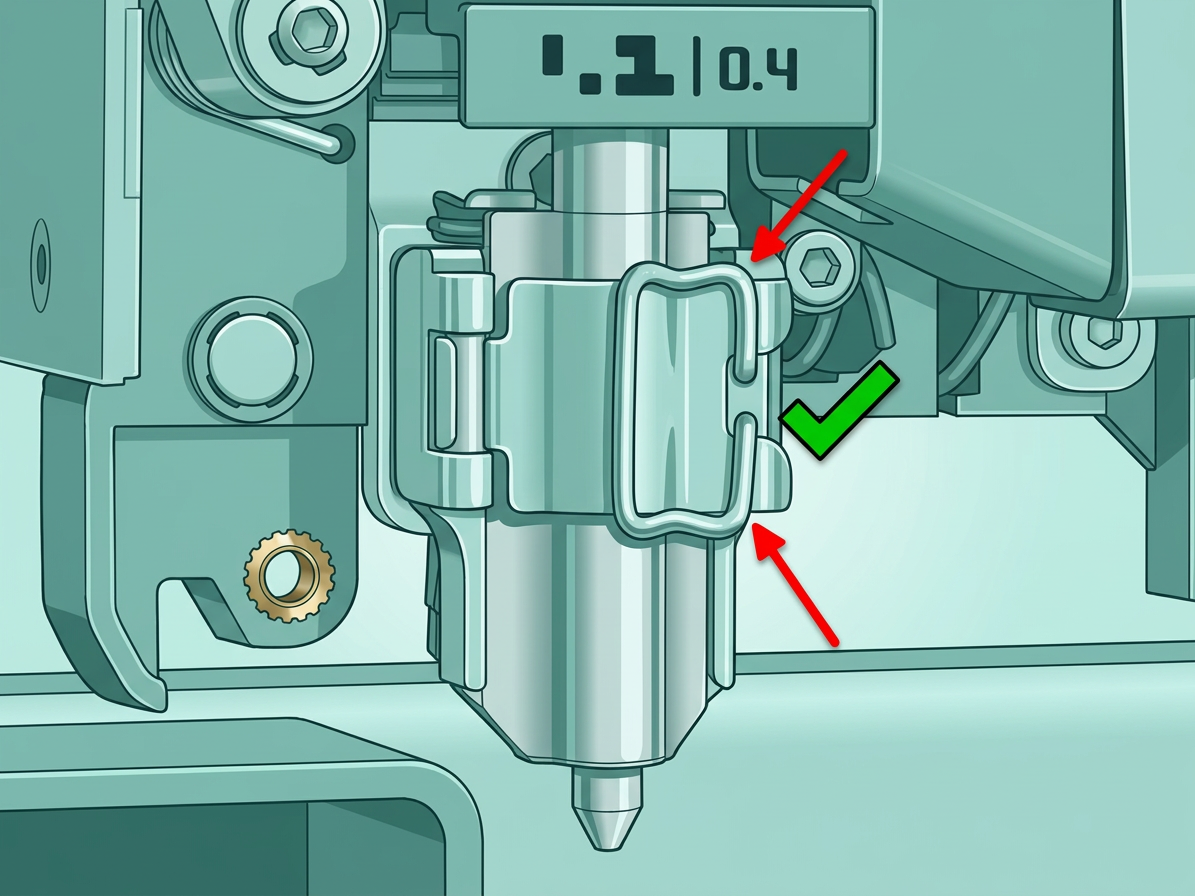
- Потрясите хотенд рукой, чтобы проверить наличие люфта; если люфта нет, монтаж выполнен правильно.
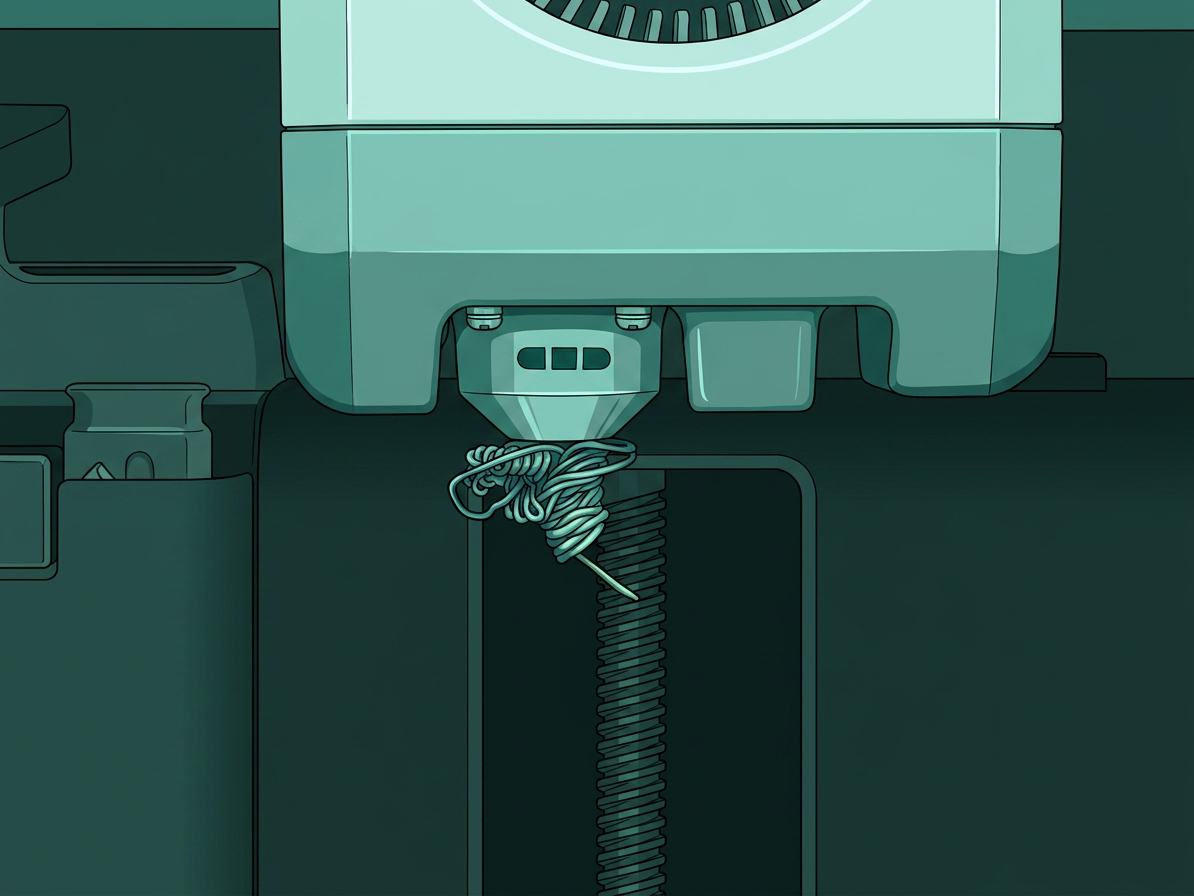
Шаг 2: Проверка чистоты кончика сопла
Если на сопле есть остаточный филамент, как показано на рисунке, нагрейте сопло и очистите хотенд. Чтобы избежать ожогов от горячего хотенда, рекомендуется использовать пинцет для удаления остаточного филамента.
Шаг 3: Проверка отсутствия посторонних предметов в круглых отверстиях по обеим сторонам небольшой стальной пластины
Шаг 4: Проверка состояния небольшой стальной пластины
Осмотрите небольшую стальную пластину на предмет наклона или прогиба; аккуратно нажмите на небольшую стальную пластину пальцем, чтобы проверить, не слишком ли она мягкая и легко деформируемая.
Наконец, используйте шестигранный ключ H2.0, чтобы затянуть болты внутри круглых отверстий по обеим сторонам небольшой стальной пластины.
Шаг 5: Повторная калибровка
После выполнения вышеуказанных шагов по устранению неисправностей нажмите ReCalibrate на экране принтера.