
Описание проблемы
Во время печати двигатель экструдера в инструментальной головке непрерывно контролирует усилие экструзии. При обнаружении аномального усилия возникает ошибка, и печать приостанавливается до устранения проблемы.
Возможные причины включают:
- Заклинивание филамента внутри инструментальной головки
- Засор хотенда
Перед разборкой инструментальной головки убедитесь, что принтер выключен.
Причины сбоя:
Этот сбой может быть вызван несколькими факторами:
- Неправильно установленный зажим хотенда, приводящий к его ослаблению. Во время первого слоя хотенд может царапать печатную платформу, вызывая проблемы с экструзией.
- Деформация модели при печати. Сопло может столкнуться с деталью, ограничивая экструзию.
- Печать недосушенным филаментом PVA, что может привести к засору хотенда.
- Неверная температура хотенда, установленная значительно ниже требуемой температуры печати филамента. Например, PLA-Basic должен печататься при ~220 °C, но если установлено 60 °C, экструзия не произойдет.
- Частичное или полное засорение хотенда, требующее очистки или холодной вытяжки.
- Деформированный или нестандартный диаметр филамента может заклинить в экструдере, вызывая щелчки шагового двигателя. Заклинивший филамент следует удалить, возможно, потребуется разборка экструдера для очистки.
Предупреждение о безопасности
ВАЖНО!
Всегдаобесточивайте и отключайте питаниена принтере перед выполнением работ по техническому обслуживанию. Несоблюдение этого означает наличиериска поражения электрическим током, короткого замыкания и поврежденияпринтера или окружающей области.
Когда задача по техническому обслуживанию требует включения принтера, используйтеизолированные перчаткидля безопасности и проявляйте особую осторожностьне защемлять, не повреждать и не оказывать давление налюбые открытые провода, разъемы или платы. Кроме того, сопло может быть очень горячим, поэтому никогда не касайтесь его открытой кожей.
Если у вас возникли вопросы или опасения, связанные с вышеуказанным или шагами в этом руководстве, пожалуйста,откройте новый тикет на нашей странице поддержкидля получения помощи.
Схема устранения неполадок

Необходимые инструменты и материалы
- Шестигранный ключ H2.0
- Шестигранный ключ H1.5
- Наклонные кусачки/ножницы
- Плоскогубцы с узкими губками
Шаги устранения неполадок
Рекомендуется проверять каждый шаг в указанном порядке.
Шаг 1: Проверка крепления хотенда и зазора между соплом и платформой
Если печатается первый слой, проверьте, не слишком ли близко сопло к платформе, вызывая царапанье. Если да, отмените печать и дождитесь остывания сопла до комнатной температуры (важно, чтобы избежать ожогов).
- Проверьте, не ослаблен ли фиксатор хотенда, позволяющий соплу двигаться.
- Снимите силиконовый чехол и убедитесь, что фиксатор надежно закреплен.
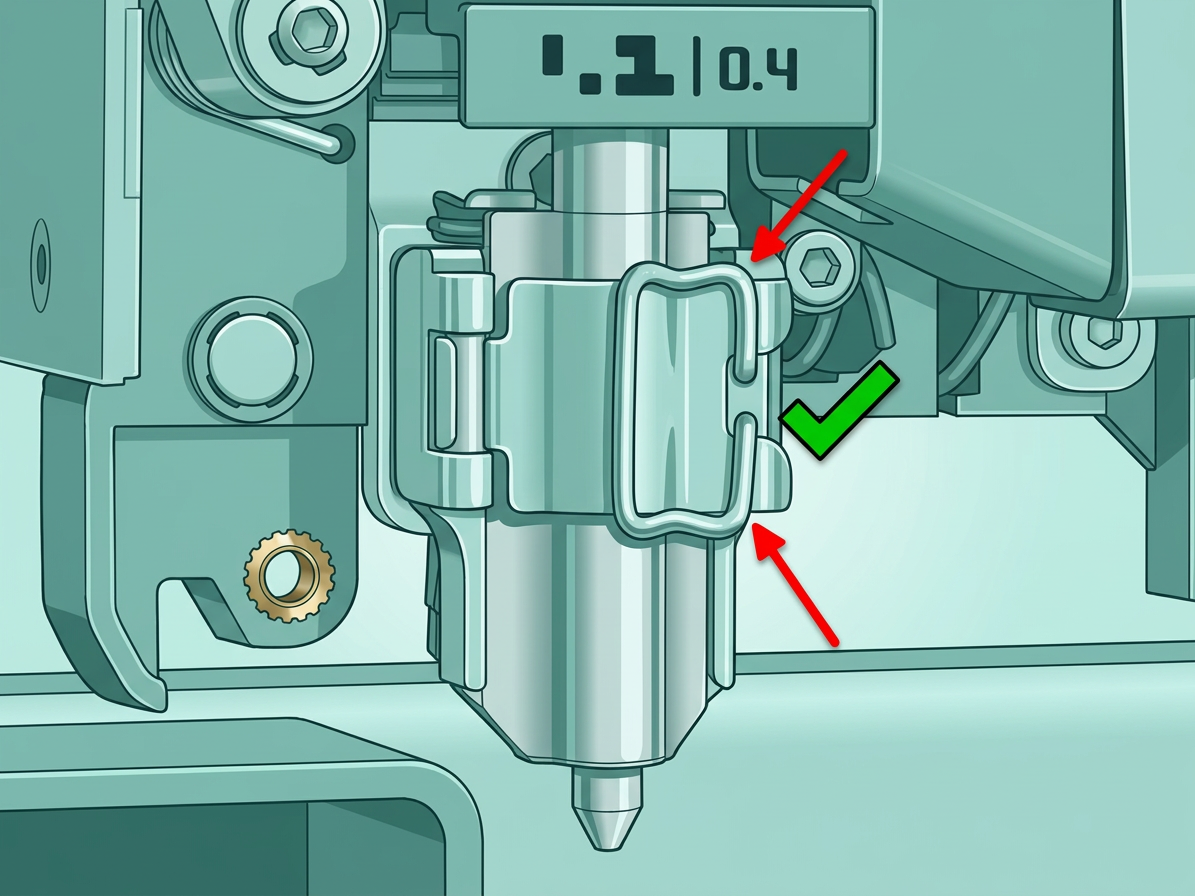
Если фиксатор хотенда установлен неправильно, закрепите его правильно, следуя правильной процедуре.
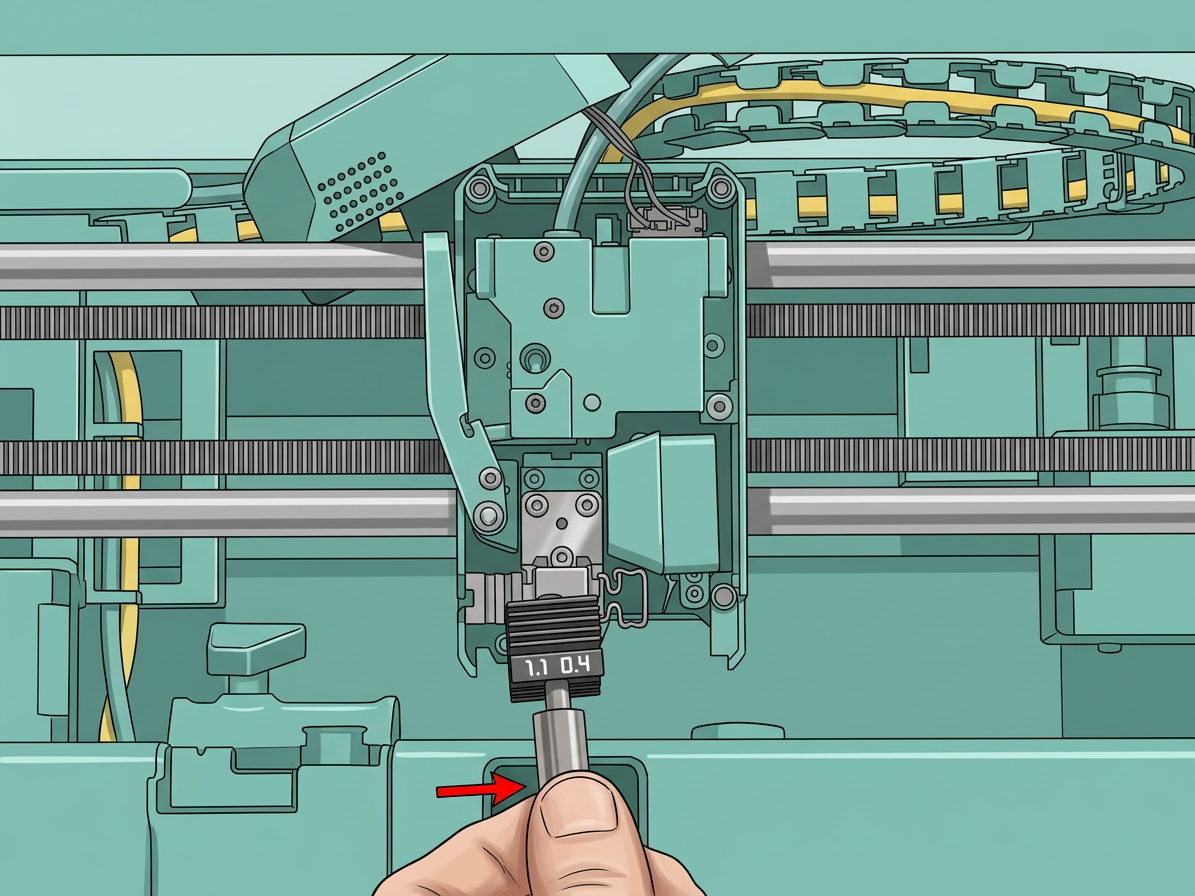 |
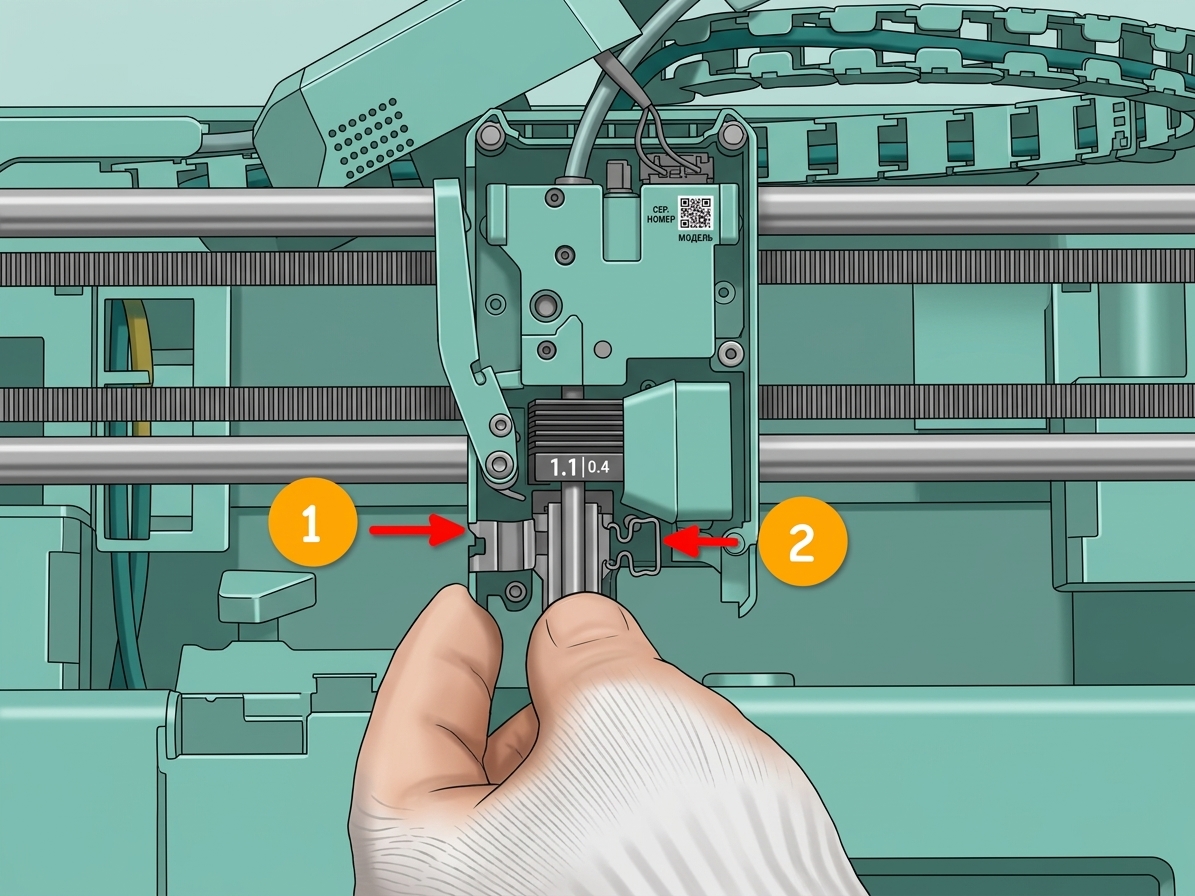 |
Если хотенд не кажется ослабленным, выполните автоматическую калибровку уровня стола и повторите печать. Если сопло все еще слишком низко и царапает стол в определенных местах, выполните ручную калибровку уровня. Для подробностей см.:Выравнивание стола P2S.
Шаг 2: Проверка на деформацию, вызывающую столкновение сопла с моделью
Вы можете обратиться кДеформация моделивики для устранения проблем с деформацией и предотвращения столкновения сопла с поверхностью модели.
 h2s_troubleshooting_hmscode_0300_0300_0002_0001_0.png" width="800"/>
Шаг 3: Проверка использования филамента PVA
При печати филаментом PVA он должен быть тщательно высушен. Даже новый PVA требует сушки перед использованием, так как он очень легко впитывает влагу. PVA может содержать воду даже если упаковка не вскрыта. Рекомендуется использовать конвекционную печь, установленную на 85 °C в течение 12 часов. Кроме того, не рекомендуется печатать филамент PVA соплом 0.2 мм. Для получения дополнительных советов по печати PVA обратитесь к этой wiki:Руководство по печати PVA.
Шаг 4: Проверка соответствия температуры сопла требованиям филамента
Если температура сопла установлена неверно и значительно ниже требуемой температуры печати филамента, возникнут проблемы с экструзией. Например, PLA-Basic обычно печатается при 220 °C; если температура сопла установлена на 60 °C, экструзия будет затруднена. Поэтому, когда появляется ошибка или после повторной попытки печати, проверьте, соответствует ли температура сопла предустановленной температуре для филамента.
Шаг 5: Проверка засора сопла или экструдера
Обратитесь кP2S Устранение засоровруководству для определения, засорено ли сопло или экструдер. Тщательно очистите все засоренные компоненты, затем попробуйте возобновить печать и проверьте, устранена ли проблема.