
3D-принтер Bambu Lab P1S оснащён хотендом и экструдером из нержавеющей стали, которые отлично подходят для печати стандартными неабразивными филаментами, такими как PLA, PETG, ABS, PA (нейлон) и TPU.

Однако при печати абразивными филаментами, такими как карбоновое волокно, стекловолокно, металл-наполненные или светящиеся в темноте филаменты, компоненты из нержавеющей стали могут быстро износиться из-за абразивных частиц в этих материалах. Для самых абразивных филаментов сопло может быть повреждено после одной печати.
В примере ниже вы можете увидеть различия между новым соплом (слева) и изношенным соплом (справа). Правое сопло из нержавеющей стали использовалось для печати PETG-CF в течение 10 часов.
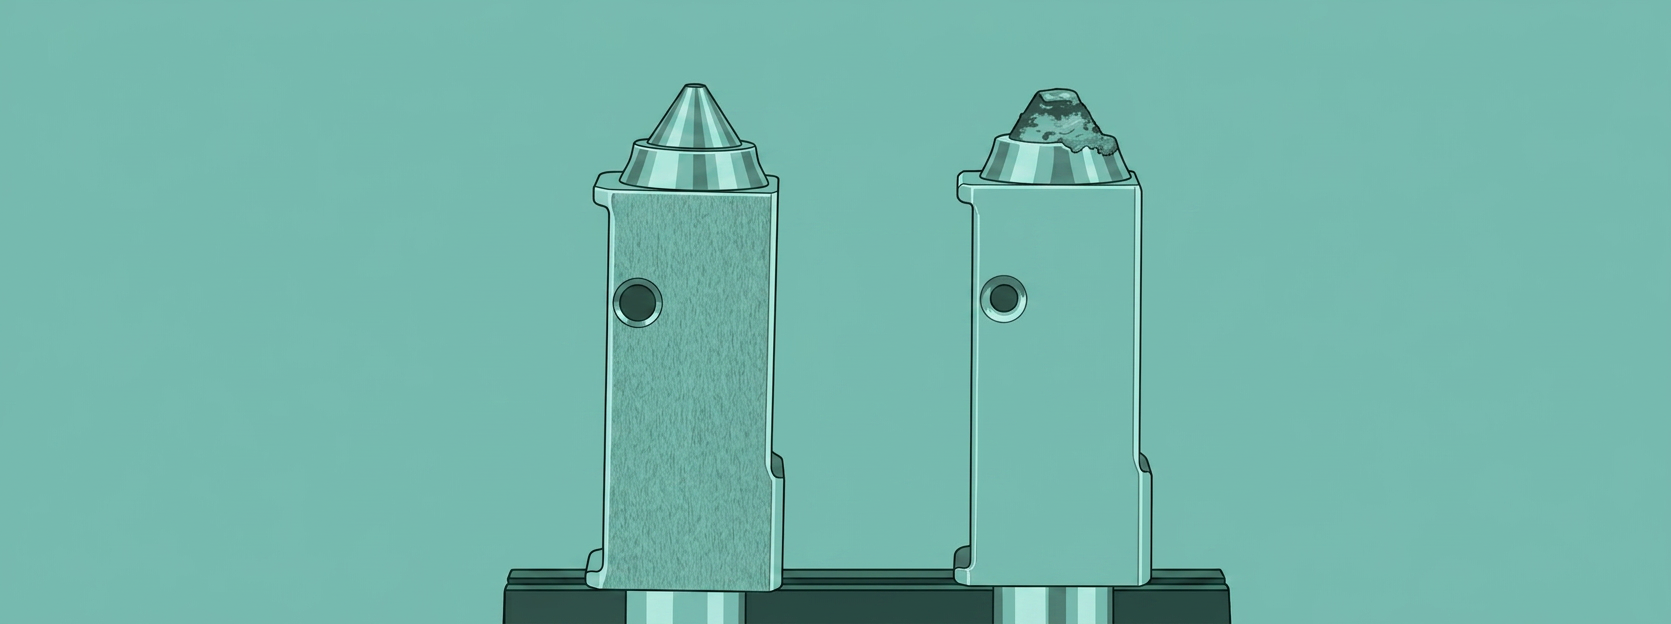
Если посмотреть на сопла спереди, вы увидите, как изношенное сопло получило большее отверстие из-за абразивного воздействия используемого филамента.

Переход на хотенд и экструдер из закалённой стали — это экономически эффективный способ повысить производительность P1S, позволяющий ему надёжно работать с этими продвинутыми материалами.
Почему нержавеющая сталь не идеальна для абразивных филаментов
Хотенды и экструдеры из нержавеющей стали долговечны для универсальных филаментов, но они мягче по сравнению с закалённой сталью. Абразивные филаменты содержат частицы (например, карбоновое волокно, стекловолокно или фосфоресцирующие частицы в светящихся в темноте филаментах), которые действуют как наждачная бумага, постепенно разрушая внутренние поверхности сопла и шестерёнок экструдера. Этот износ может привести к:
- Нестабильная экструзия: Изношенные сопла получают нерегулярные или увеличенные отверстия, что вызывает неравномерный поток филамента, плохую адгезию слоёв и снижение качества печати.
- Частая замена: Компоненты из нержавеющей стали могут требовать частой замены при печати абразивными материалами, что увеличивает затраты на обслуживание и время простоя.
- Снижение точности: Износ шестерёнок экструдера может вызвать проскальзывание филамента, приводя к недостаточной экструзии или пропуску слоёв.
Преимущества перехода на хотенд и экструдер из закалённой стали
Модернизация 3D-принтера Bambu Lab P1S хотендом и экструдером из закалённой стали открывает значительные преимущества, делая это экономически эффективным способом повышения производительности. Превосходная твёрдость и износостойкость закалённой стали позволяют P1S надёжно печатать абразивными филаментами, такими как карбоновое волокно, стекловолокно, металл-наполненные или светящиеся в темноте материалы, без быстрого износа компонентов.
Модернизация также доступна по цене, используя существующую высокоскоростную печать и закрытый дизайн P1S для конкуренции с более дорогими принтерами, предназначенными для инженерных филаментов. Это делает её идеальным решением для любителей и профессионалов, стремящихся максимизировать возможности P1S без инвестиций в новую машину.
Хотя модернизация крайне полезна, пользователям следует помнить, что сопла из закалённой стали доступны в различных диаметрах (например, 0.4 мм, 0.6 мм, 0.8 мм), но сопло 0.2 мм недоступно. Для абразивных филаментов рекомендуются большие сопла (например, 0.6 мм или 0.8 мм), чтобы снизить риск засорения и улучшить поток, хотя они могут немного снизить детализацию.
Как модернизировать экструдер и хотенд?
Выберите путь модернизации
Начните с покупки деталей из закалённой стали для вашего P1S. У вас есть два варианта:
- Полные узлы: Купите полныйкомплект шестерёнки экструдера и хотенда из закалённой стали(убедитесь, что вы выбрали вариант для серии P1). Это немного дороже, но даёт вам запасные детали из нержавеющей стали (оригинальные) на случай, если что-то сломается позже. Это также самое быстрое обновление, так как вы легче меняете хотенд.
- Отдельные компоненты: Получите толькошестерёнки из закалённой стали(для экструдера) исопло (для хотенда). Это немного дешевле, но занимает немного больше времени, так как вам придётся разобрать существующий экструдер и хотенд, чтобы установить эти детали.
Учитывая, что прямая модернизация полных узлов проще, мы подготовили это специальное видео, чтобы показать процесс. Перед началом выполните операцию выгрузки филамента, чтобы удалить филамент из печатающей головки.:
Если вы хотите модернизировать отдельные детали, шаги ниже помогут завершить процедуру.
Шаги по модернизации шестерёнок экструдера
Следующие шаги предполагают, что вы следовали видео выше, чтобы снять экструдер и хотенд с принтера. Если вы ещё не смотрели видео, пожалуйста, сделайте это перед переходом к этому шагу.
После снятия экструдера удалите четыре винта, удерживающие заднюю крышку.

Сняв крышку, вы можете снять жёлтую шестерёнку экструдера. Возьмитесь за неё сбоку и аккуратно потяните на себя, при этом будьте осторожны, чтобы не потерять подшипник в центре.
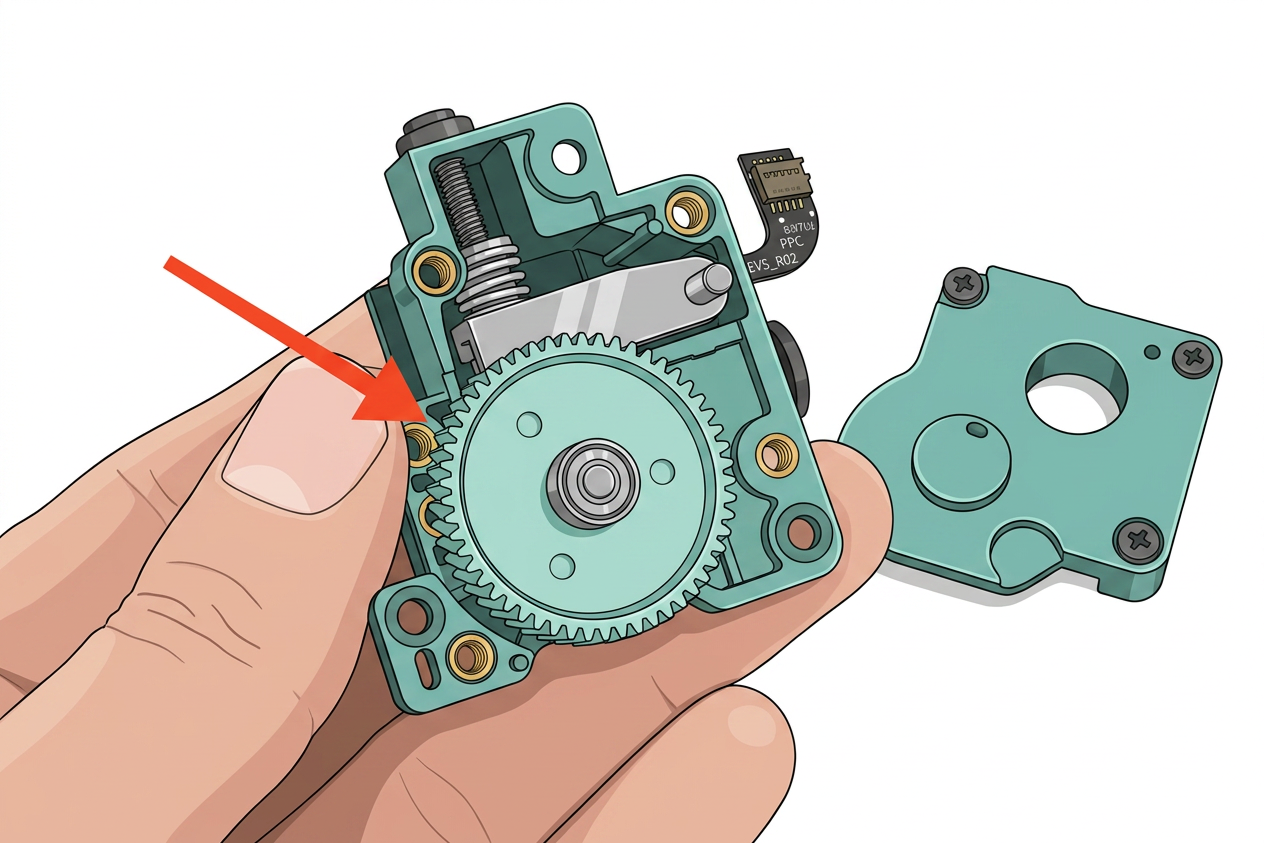
Пришло время снять натяжную шестерёнку экструдера. Для этого вам нужно ослабить винт сбоку, как показано на изображении ниже. Обратите особое внимание на этот шаг, так как рядом с пружиной находится металлическая крышка, которая должна остаться на месте.
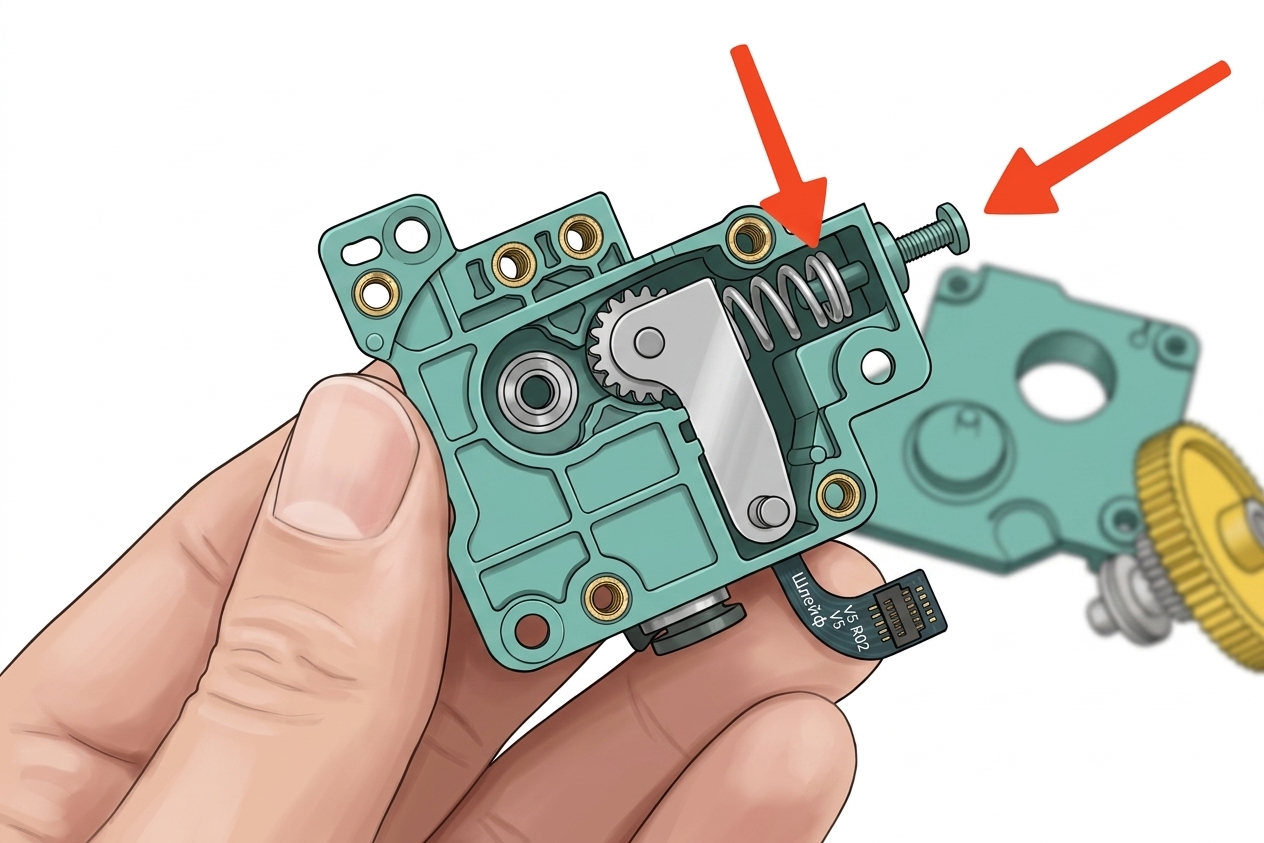
Когда винт натяжной шестерёнки ослаблен, шестерёнку можно поднять, чтобы снять её с экструдера. На этом этапе обращайтесь с экструдером осторожно, чтобы пружина и металлическая крышка не выпали.
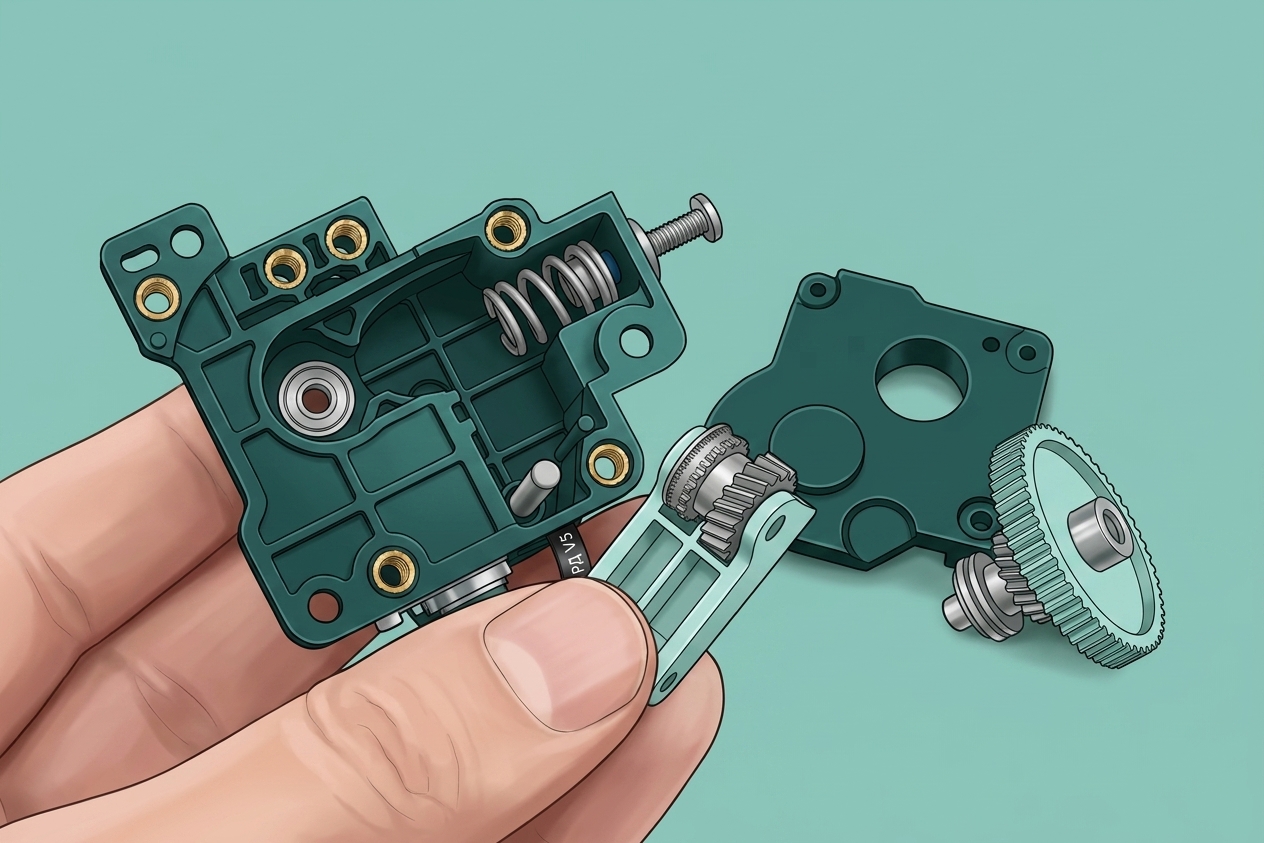
Сняв шестерёнки из нержавеющей стали, мы можем повторить процесс в обратном порядке для установки шестерёнок из закалённой стали. Вставьте сборку натяжной шестерёнки в экструдер и выровняйте пружину, как показано ниже. После установки снова затяните винт, который вы ранее ослабили, чтобы сжать пружину против натяжной шестерёнки.
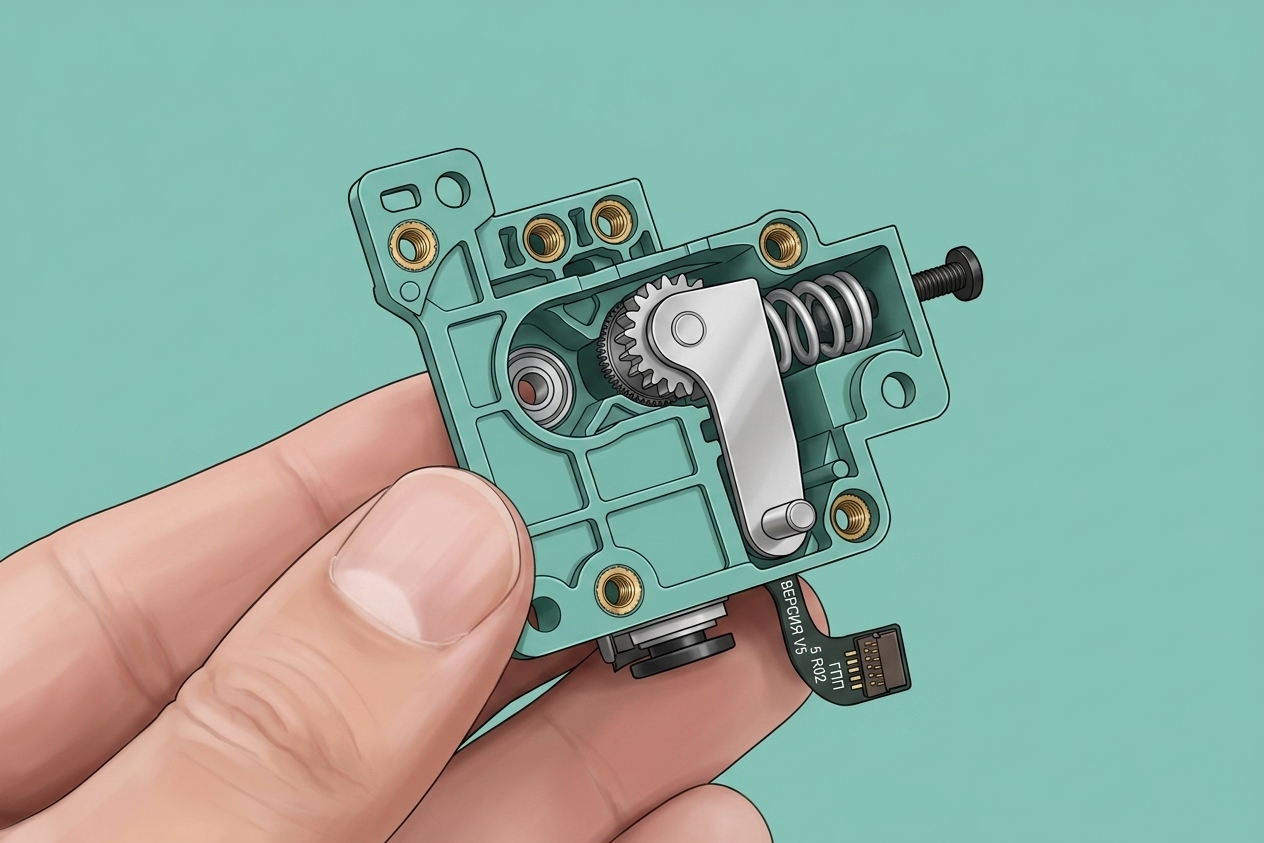
Теперь аккуратно выровняйте вал жёлтой шестерёнки экструдера и аккуратно вставьте его в корпус экструдера. После установки это будет выглядеть так. Не забудьте также установить круглый подшипник сзади.

Осталось только снова установить заднюю крышку на экструдер и затянуть четыре винта.
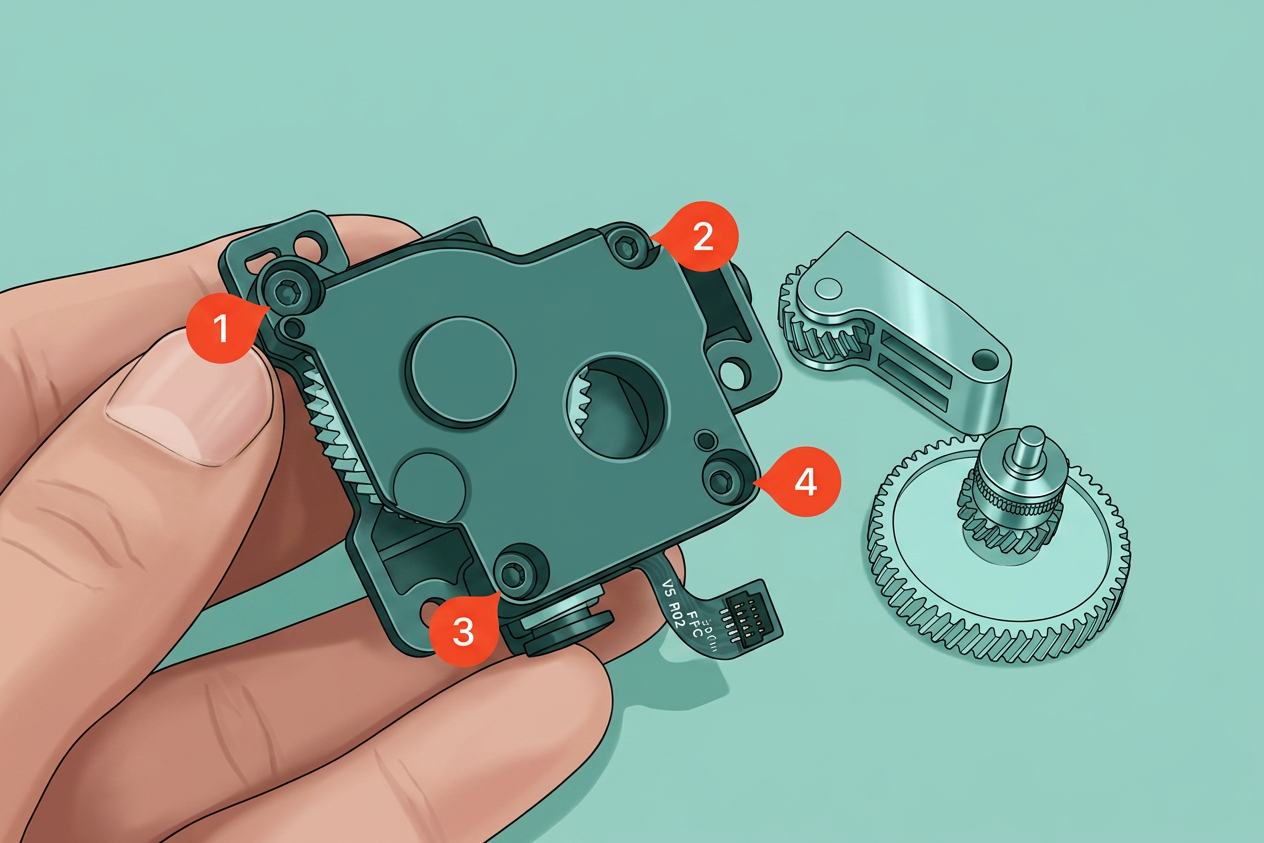
Это завершает модернизацию шестерёнок экструдера.
Шаги по модернизации сопла
Процедура модернизации сопла немного сложнее, так как требует нескольких дополнительных шагов. После снятия хотенда с принтера он будет выглядеть так.

Начните с удаления двух винтов вентилятора, затем снимите вентилятор.
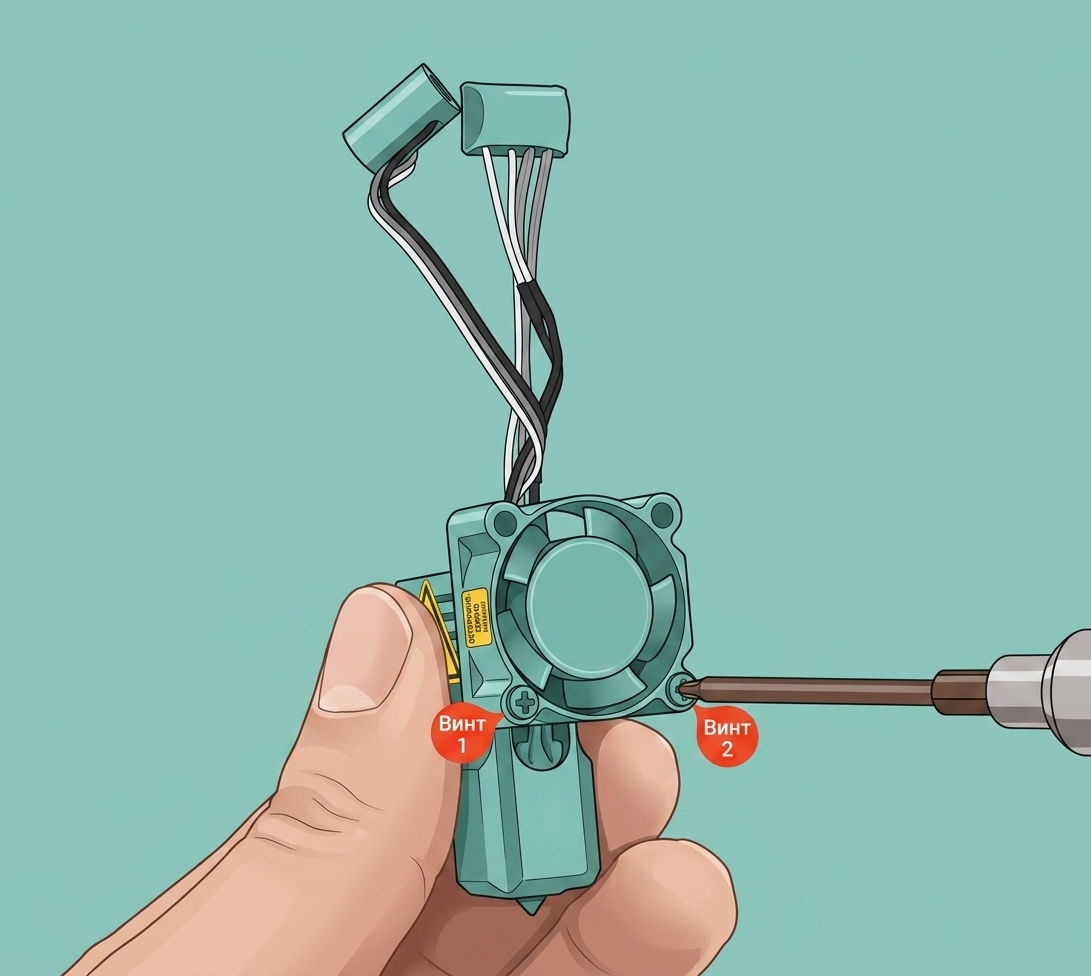
Затем аккуратно вытяните силиконовый чехол из сопла.

После снятия силиконового чехла пора снять металлический зажим, удерживающий нагревательный узел на месте. Просто возьмитесь за него и потяните вниз.
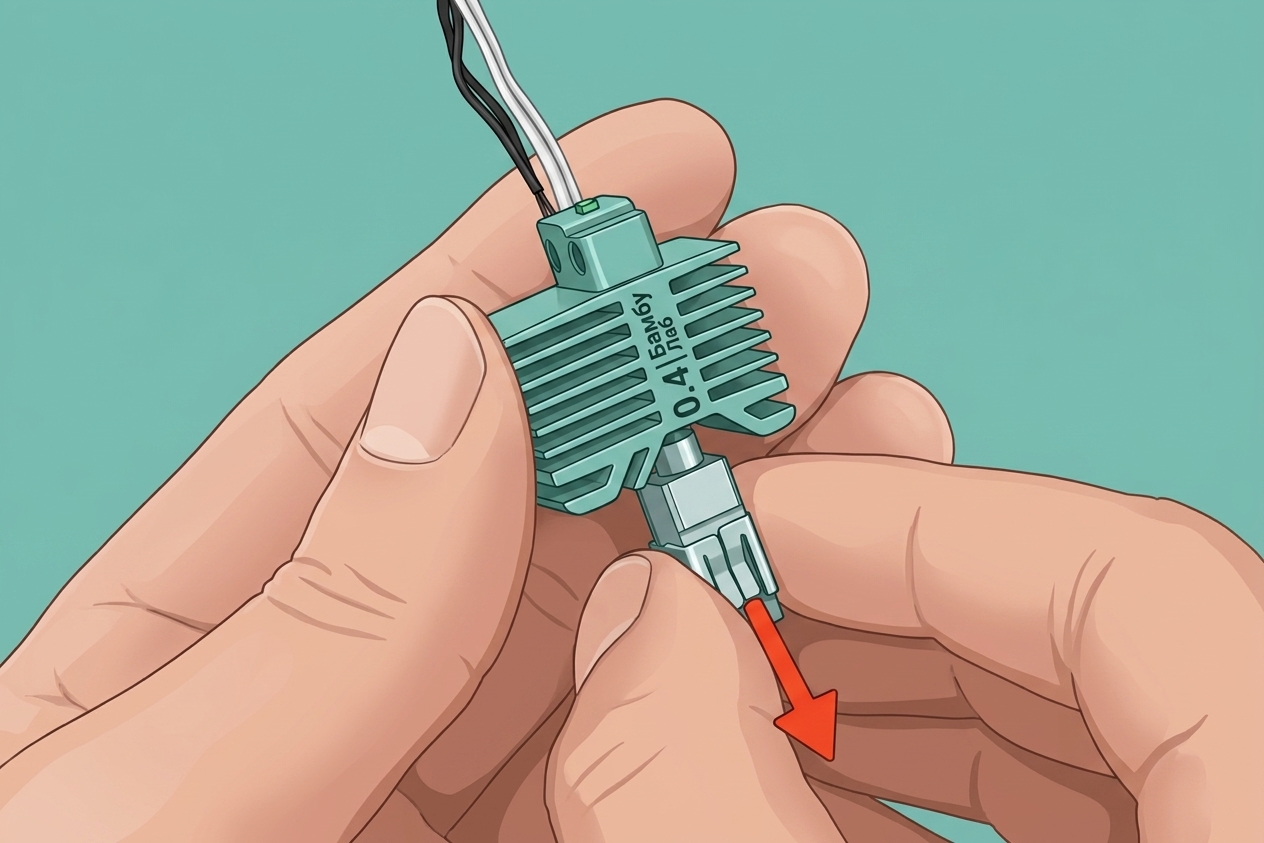
Теперь пора снять нагреватель и термистор. Они прикреплены к соплу с помощью термопасты для облегчения теплопередачи между компонентами. Эта термопаста может быть сухой, поэтому важно действовать осторожно и не тянуть сильно за провода, чтобы избежать повреждений. Вы можете аккуратно нагреть её феном, чтобы размягчить пасту.
Белый нагревательный узел выскользнёт, но термистор нужно аккуратно вытянуть из отверстия сбоку сопла.
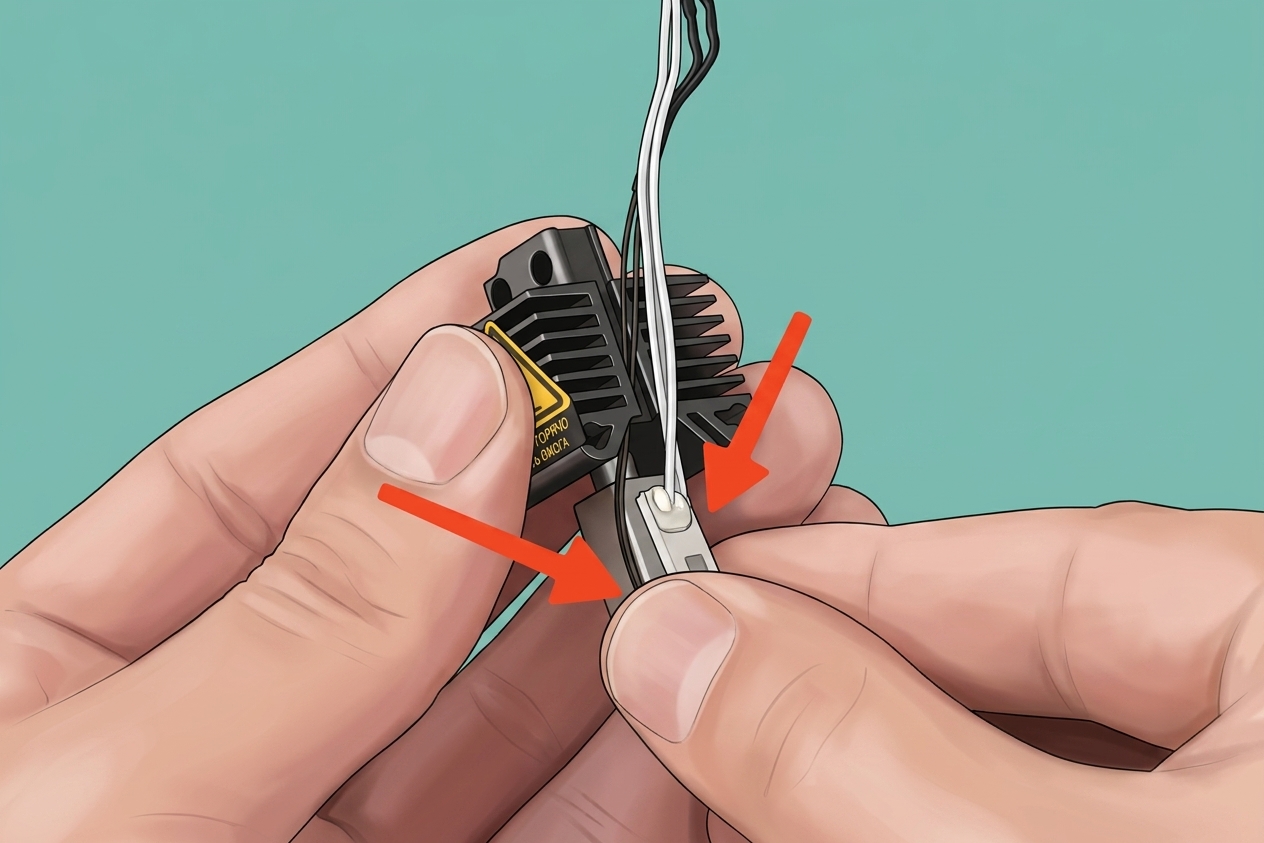
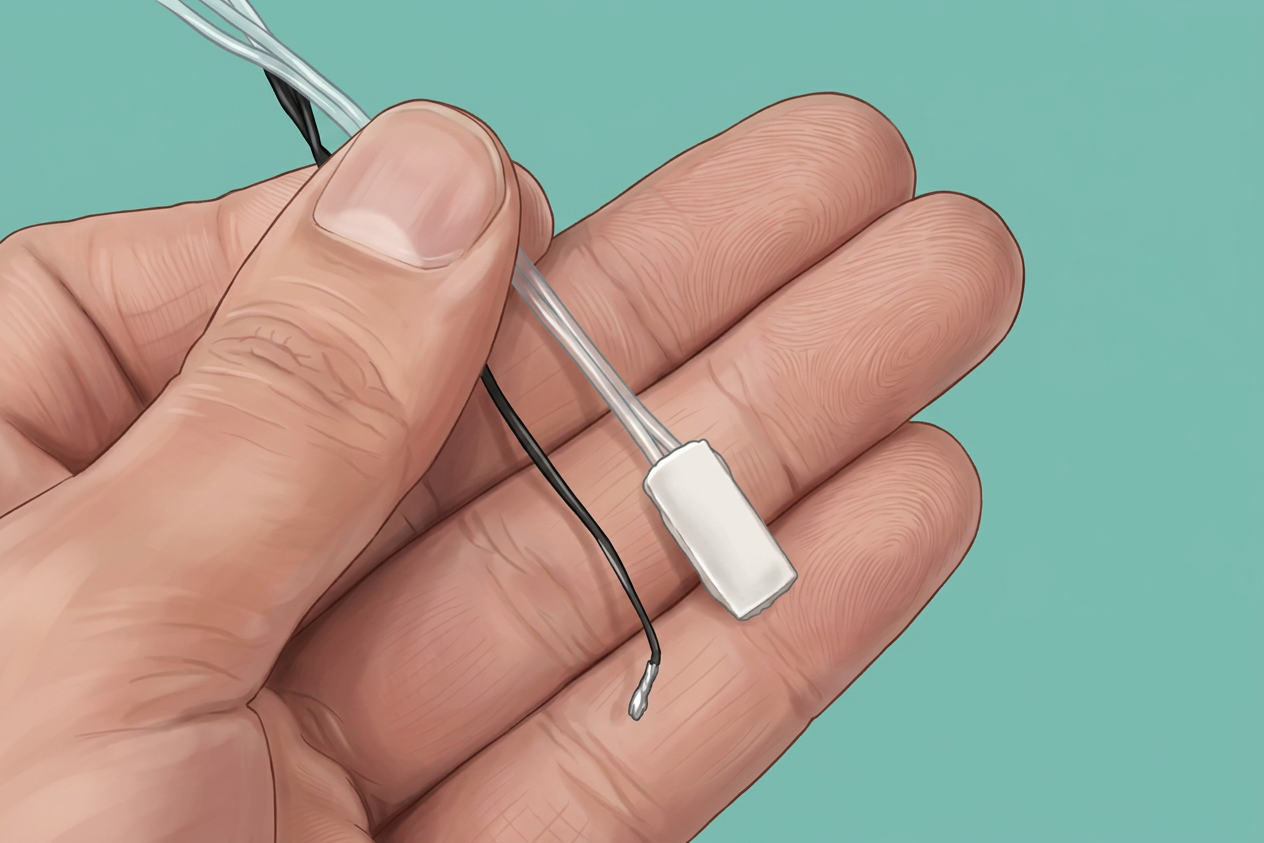
После снятия термистор и нагреватель будут выглядеть так. Используйте немного IPA (изопропилового спирта), чтобы очистить от них оставшуюся термопасту, чтобы подготовиться к установке на новое сопло из закалённой стали.
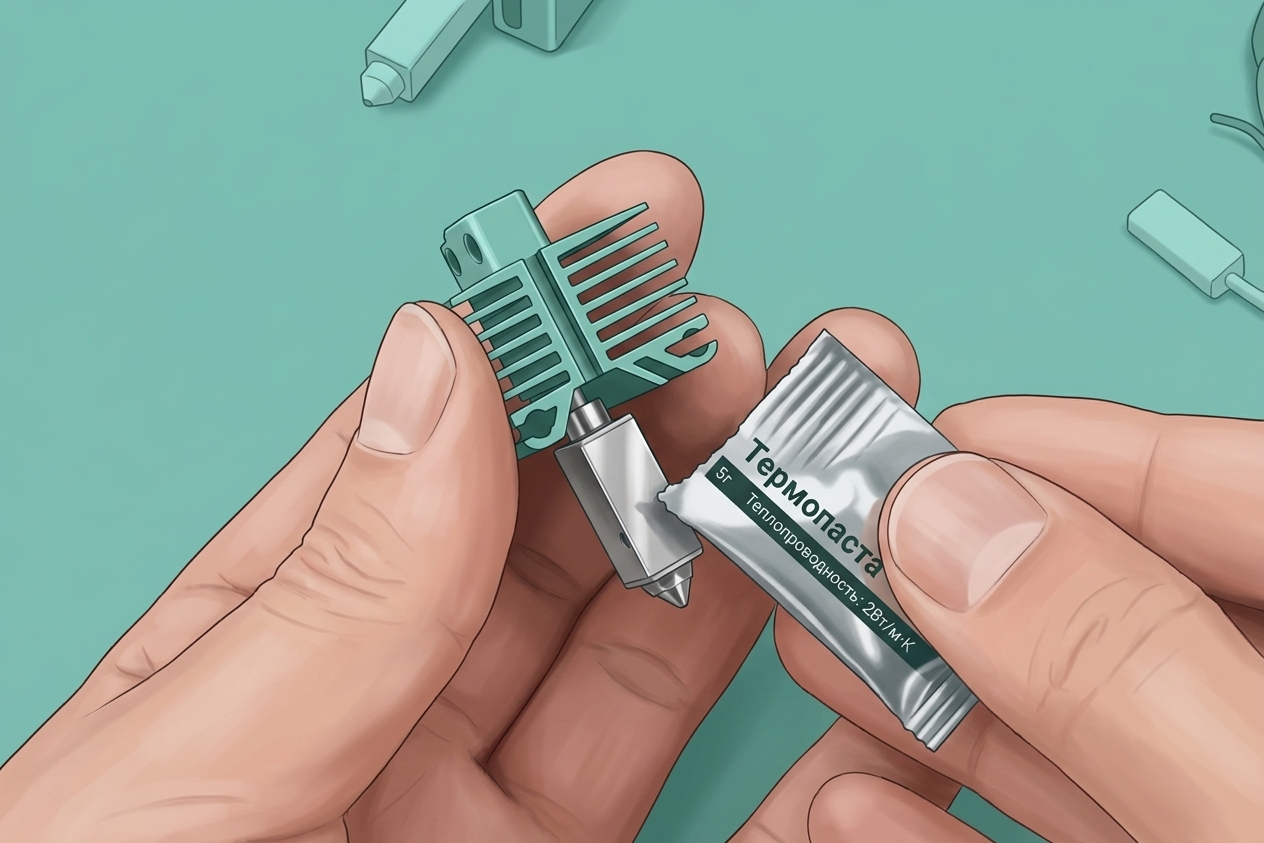
Новое сопло из закалённой стали не имеет нанесённой термопасты, поэтому аккуратно нанесите небольшое количество. Обратите внимание на ориентацию сопла, чтобы нанести её на правильную сторону.
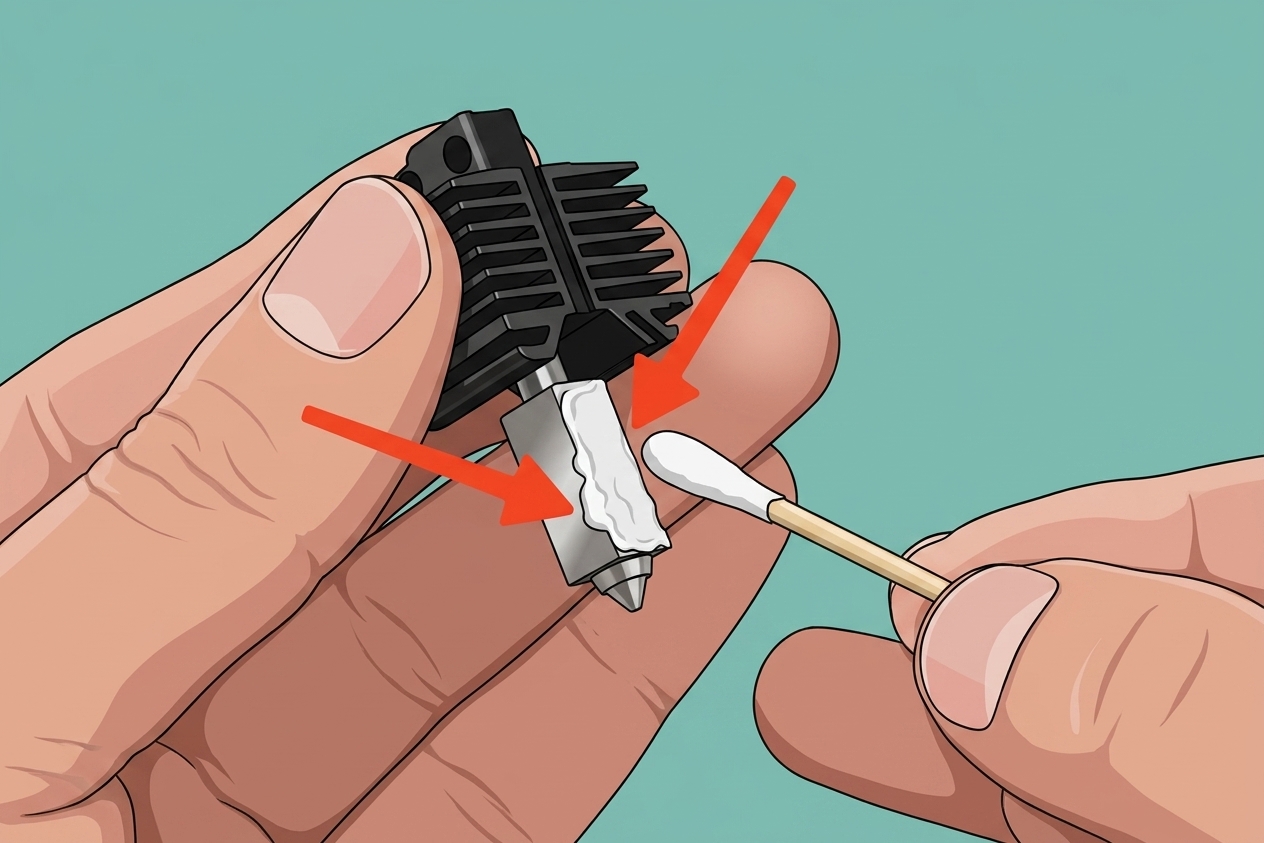
Используя ватную палочку, аккуратно распределите термопасту тонким слоем по поверхности хотенда, убедившись, что также добавите немного внутрь отверстия термистора с левой стороны. Не добавляйте слишком много, так как она будет выдавлена.
На этом шаге установите нагреватель на подготовленную поверхность и вставьте кончик термистора, затем выровняйте провода, как показано. Нажатие на нагреватель и термистор может выдавить немного термопасты, поэтому вы можете воспользоваться возможностью аккуратно очистить вокруг них перед следующим шагом.

Чтобы всё было надёжно, вам нужно снова установить металлический зажим на секцию хотенда. Аккуратно толкайте его вверх, пока он не достигнет средней секции.Обратите особое внимание на ориентацию зажима, так как важно ориентировать его каналом термистора к проводу термистора. Это гарантирует, что провод не будет повреждён во время установки.
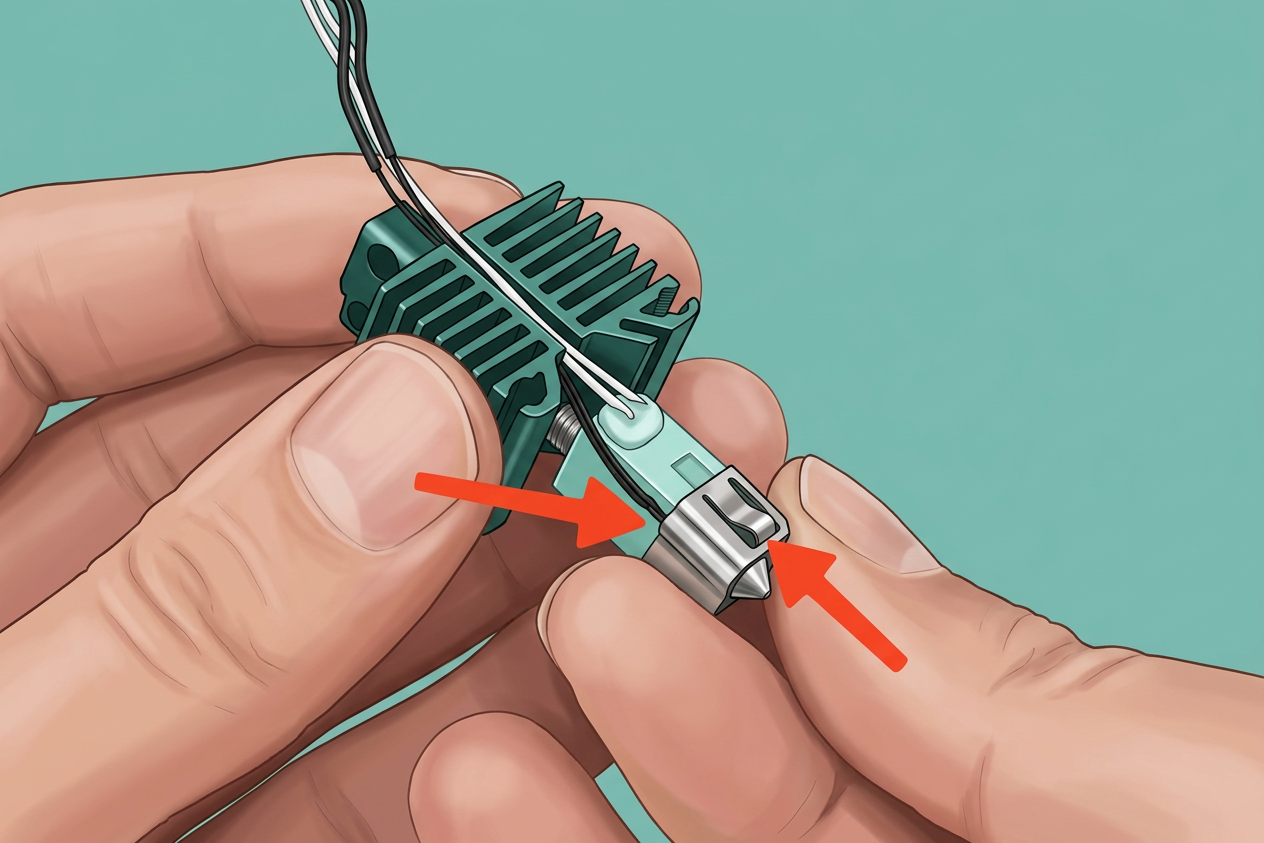
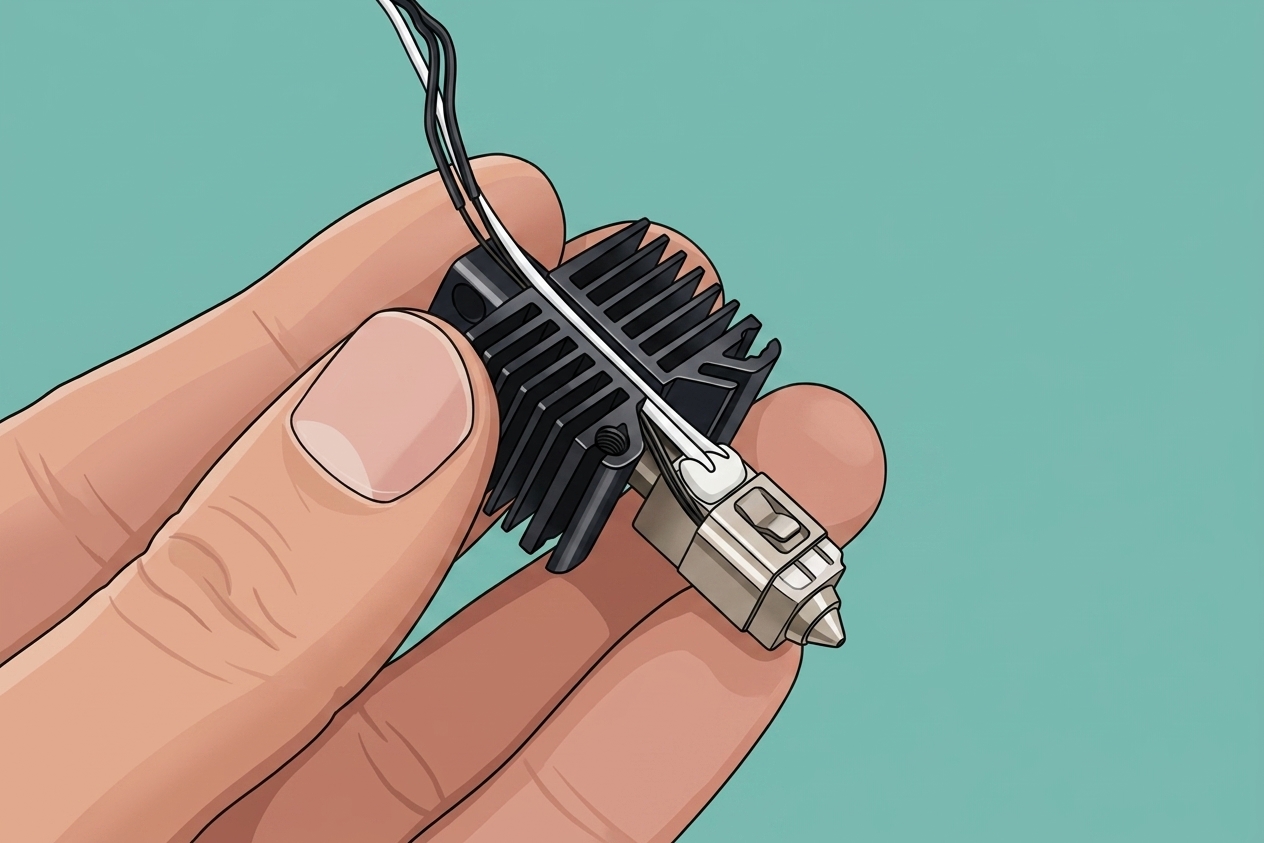
После завершения хотенд будет выглядеть так. На этом этапе снова установите силиконовый чехол, чтобы покрыть провода и защитить их.
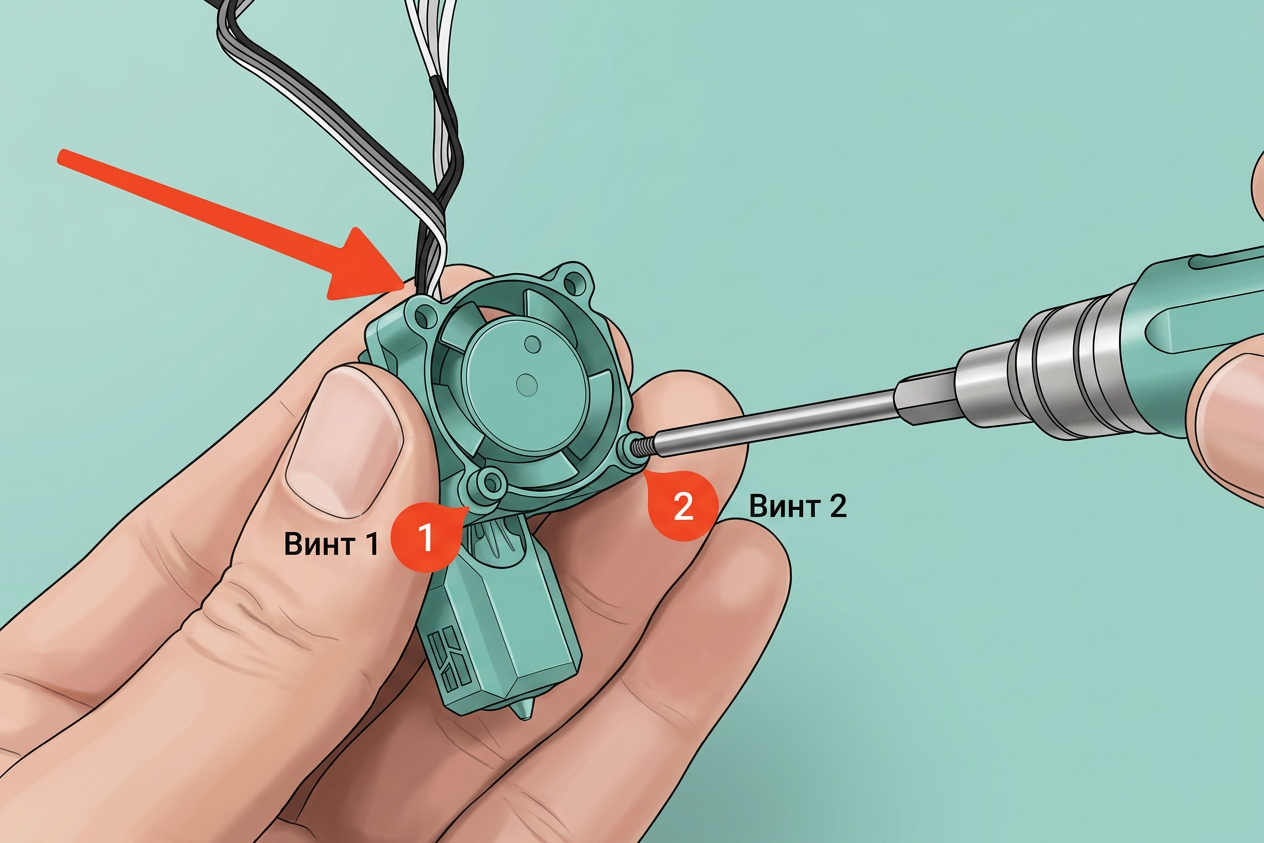
Финальный шаг — установить вентилятор хотенда, используя два винта. Обратите особое внимание на ориентацию проводов, показанную на изображении ниже, чтобы завершить процесс.
Установите всё обратно в принтер
Теперь, когда экструдер и хотенд собраны, осталось только снова установить их в принтер. Самый простой способ сделать это — собрать экструдер и хотенд вне принтера. Выровняйте провода хотенда, как показано на изображении, прокладывая их через зажим для проводов сбоку.
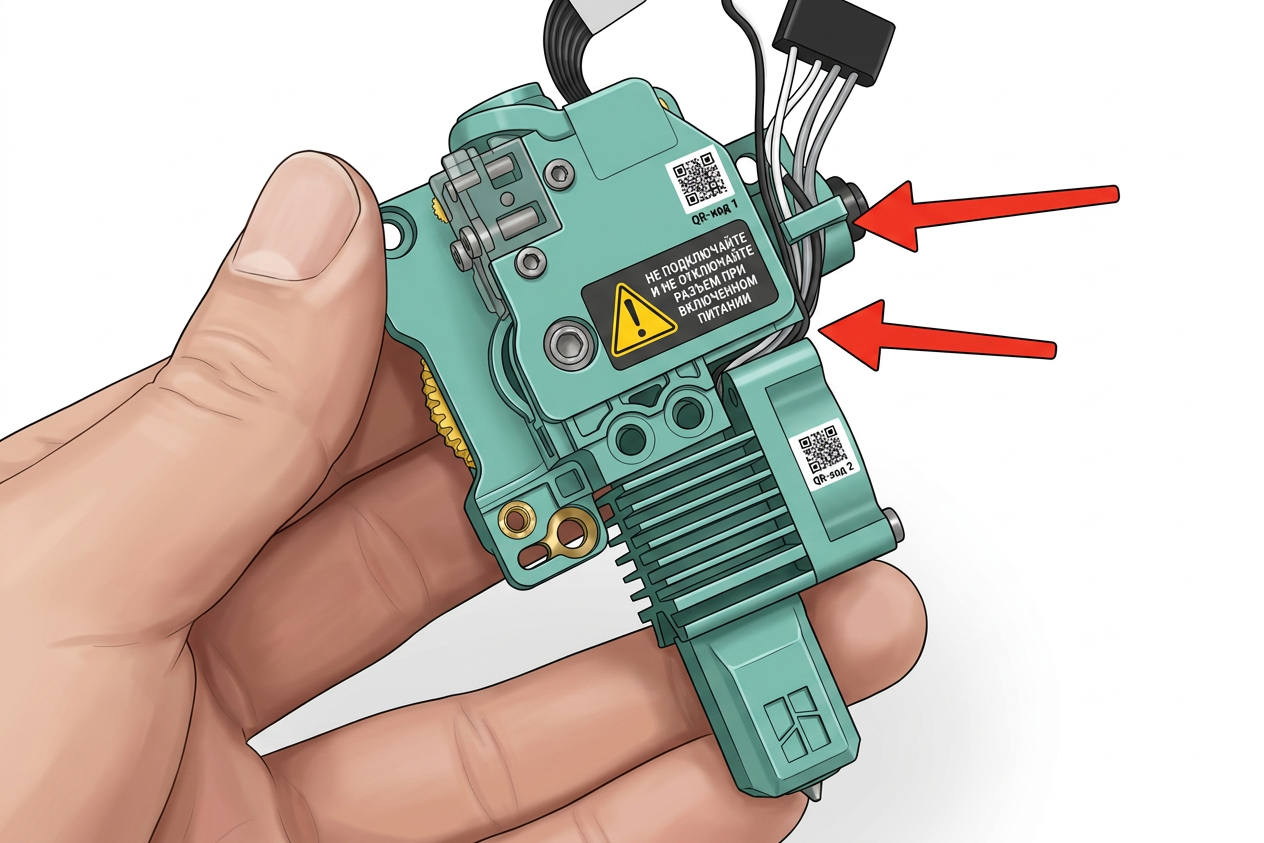
Далее установите два винта для крепления хотенда к корпусу экструдера.
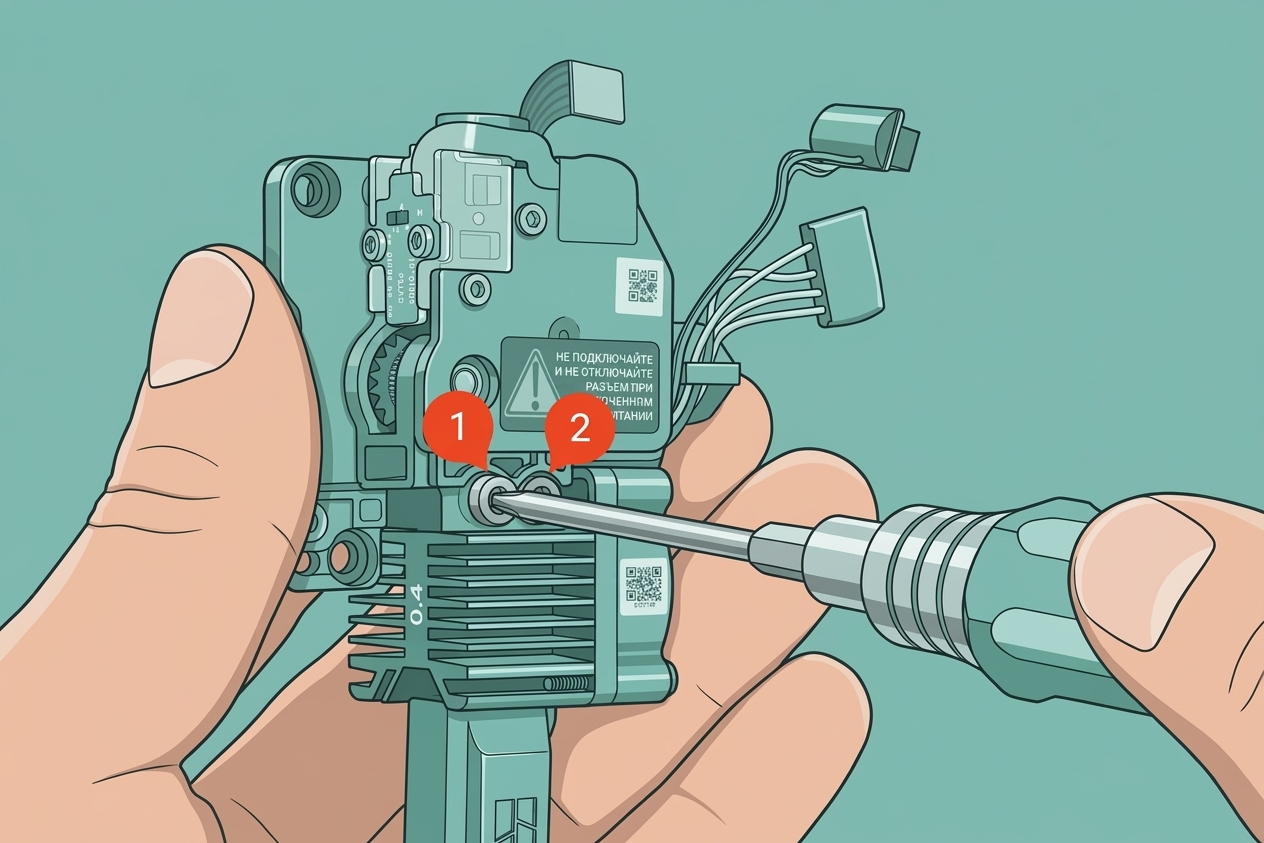
Пришло время установить сборку экструдера и хотенда на принтер. Аккуратно совместите экструдер с печатной головкой и установите три винта, показанные ниже.

После установки подключите три разъема обратно к плате печатной головки. Обратите особое внимание на контакты каждого разъема и аккуратно совместите их, чтобы избежать повреждения разъемов и обеспечить правильную установку.

Завершите модернизацию, аккуратно вставив лезвие резака в экструдер и затянув винт рычага, как показано ниже.
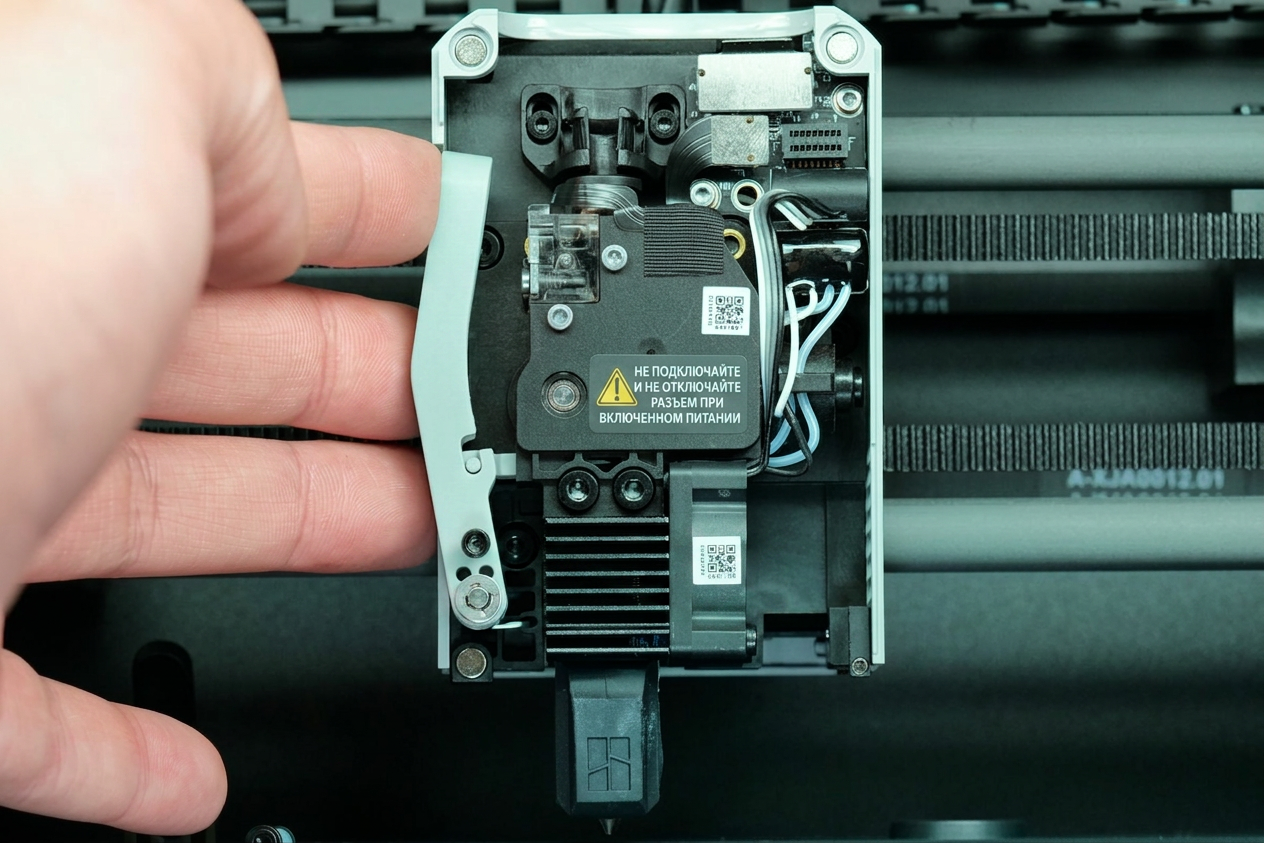
Готово! Ниже вы можете увидеть изображение того, как будет выглядеть печатная головка после завершения установки.
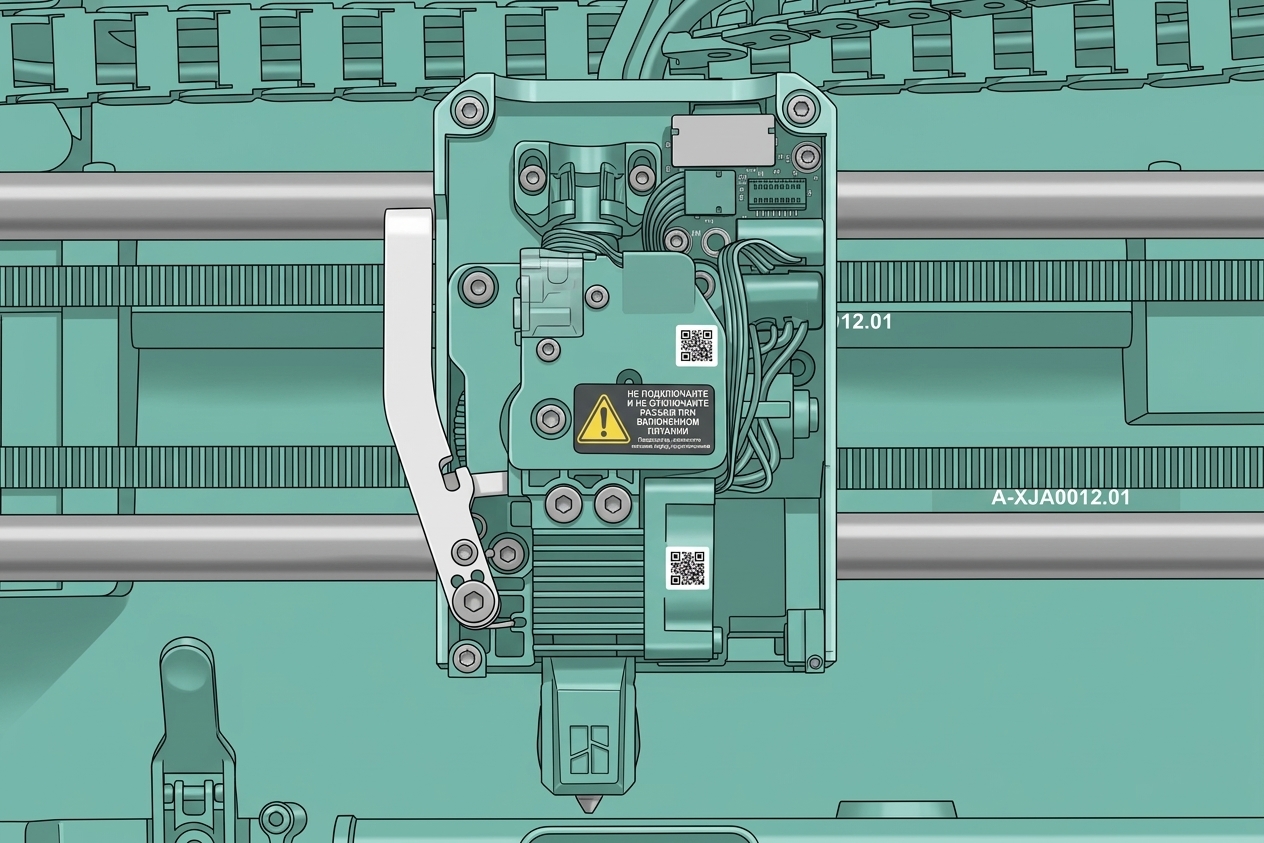
⚠️Примечание
После завершения модернизации перейдите в раздел «Настройки» на экране принтера, затем нажмитеАксессуары > Сопло, и выберите тип установленного вами сопла из закаленной стали.
Теперь вы готовы печатать абразивными филаментами! Просто прикрепите переднюю крышку, загрузите филамент и начните печать.