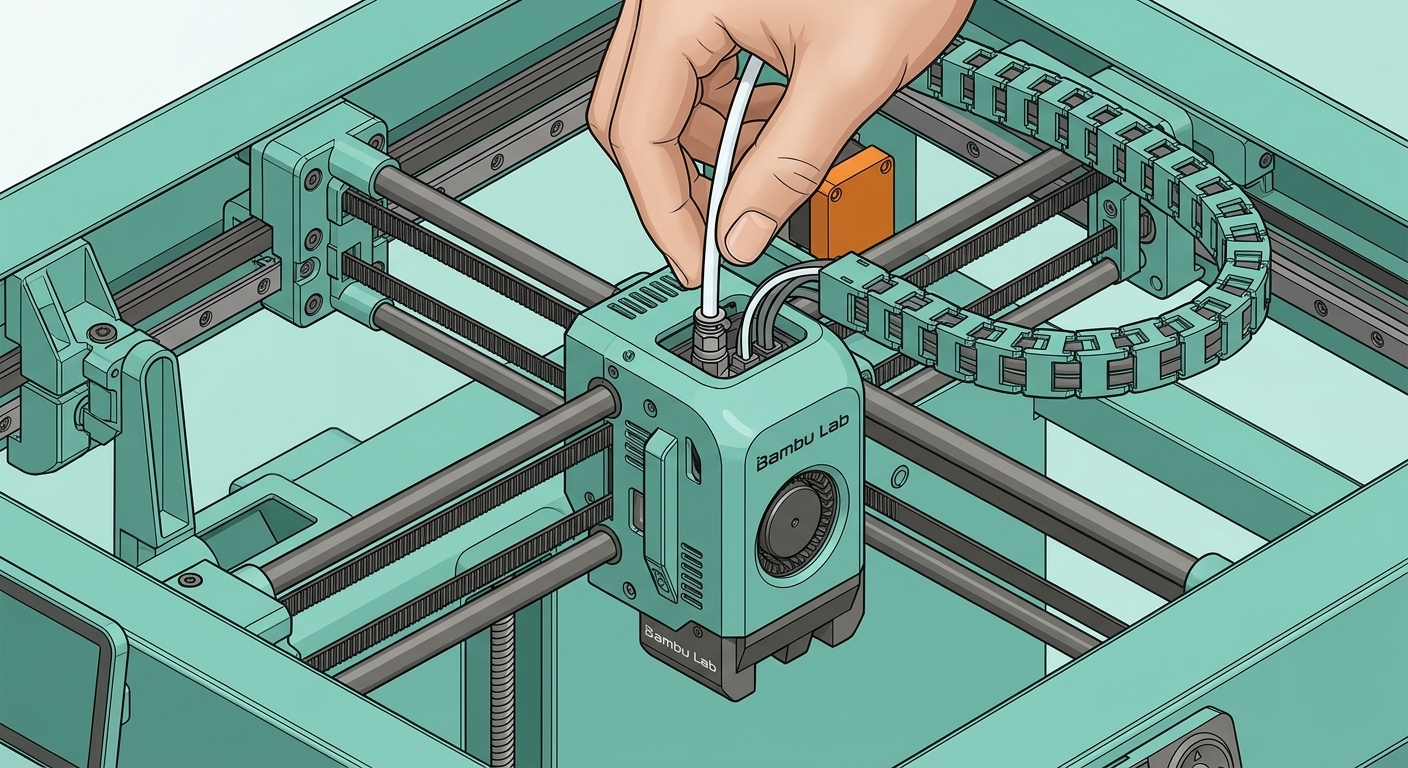
Что такое холодная вытяжка
Холоднаявытяжкаявляется техникой обслуживания в 3D-печати, используемой для очистки внутренней части сопла принтера путем удаления мусора, засоров или остаточного филамента. Она включает нагрев сопла для размягчения филамента, затем его охлаждение для частичного затвердевания филамента и его вытягивание для извлечения загрязнений.
Филамент действует как "пробка", которая соединяется с остатками внутри сопла во время фазы охлаждения. Его вытягивание физически вытаскивает и извлекает загрязнения, такие как обгоревший филамент, пыль или мелкие засоры.
Регулярное выполнение процедуры холодной вытяжки помогает восстановить нормальный поток филамента для стабильной экструзии и помогает предотвратить дефекты печати, такие как недоэкструзия или неравномерные напечатанные линии. Рекомендуется выполнять это время от времени, особенно при переключении с одного типа филамента на другой.
Когда следует выполнять холодную вытяжку?
-
Если на отпечатках видна недоэкструзия или неравномерные линии.
-
При переключении на TPU (так как он очень чувствителен к остаткам).
-
Если экструдер показывает ошибки перегрузки.
-
В качестве общего обслуживания для поддержания чистоты сопла.
Филаменты и температуры
PLA и PETG — лучший выбор для холодной вытяжки. Другие филаменты могут ломаться или оставлять остатки внутри сопла.
-
Низкотемпературные филаменты (PLA, PETG, TPU, PVA):промывка при ~250 °C
-
Высокотемпературные филаменты (ABS, ASA, PA, PC):промывка при ~290 °C
-
Сверхвысокотемпературные филаменты (PPS, PPA):промывка при ~320 °C
Если филамент ломается слишком легко, слегка повысьте температуру холодной вытяжки. Если он выходит слишком легко, понизьте температуру.
h2s">Как выполнить холодную вытяжку на H2S
1.Запуск функции холодной вытяжки
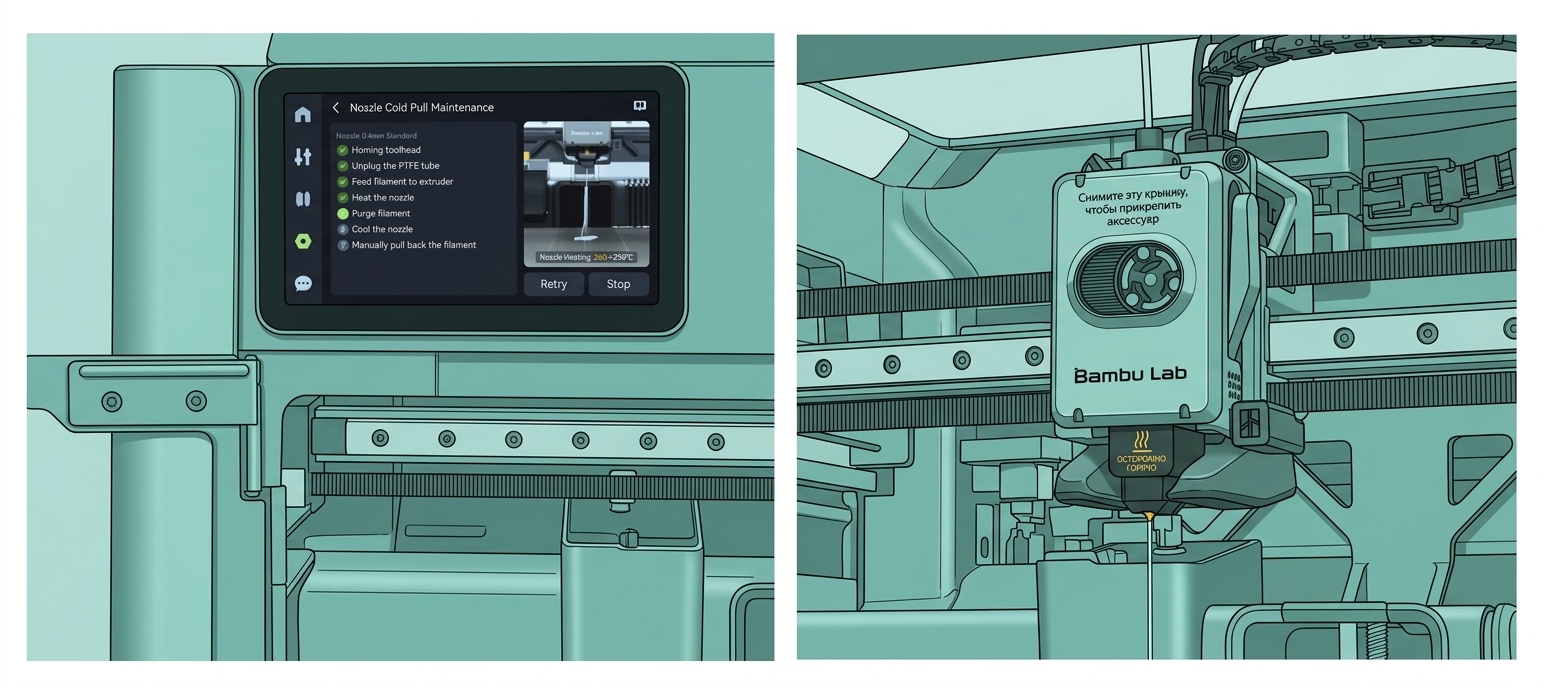
На сенсорном экране перейдите кИнструменты > Обслуживание холодной вытяжки соплазатем нажмитеДалее.

2.Установка параметров
Выберите размер сопла и тип филамента, загруженного в принтер. Например, выберитесопло 0.4 ммсPLAдля стандартной холодной вытяжки. Подтвердите и нажмитеСтарт.
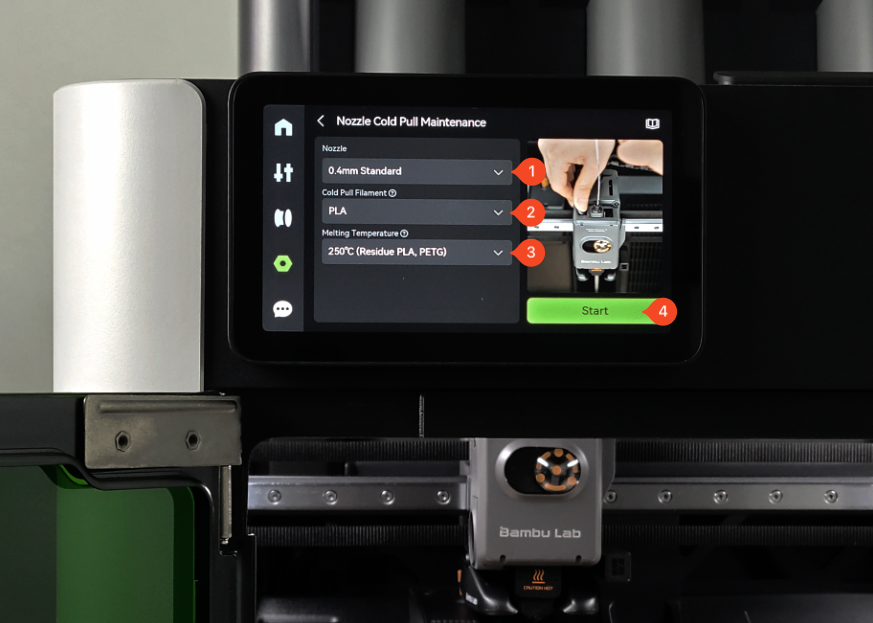
3.Перейдите к удалению PTFE-трубки
Когда будет запрошено, отсоедините PTFE-трубку от экструдерной головки. Для этого,нажмите на разъеми одновременнопотяните вверх PTFE-трубкупока она не освободится.
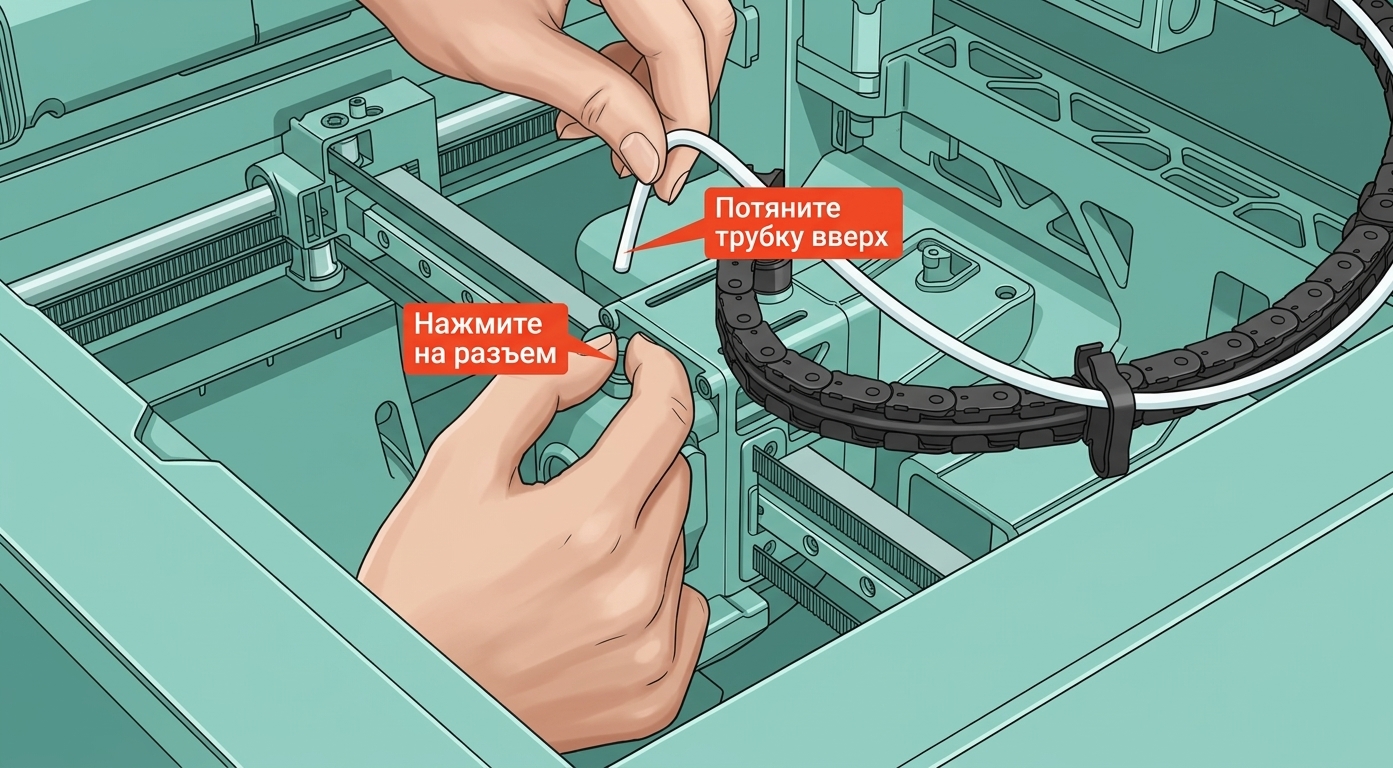

4.Автоматическая промывка и холодная вытяжка
Как только сопло достигнет установленной температуры, отрежьте не менее30 см (12 дюймов) филаментаи вставьте его в экструдер.
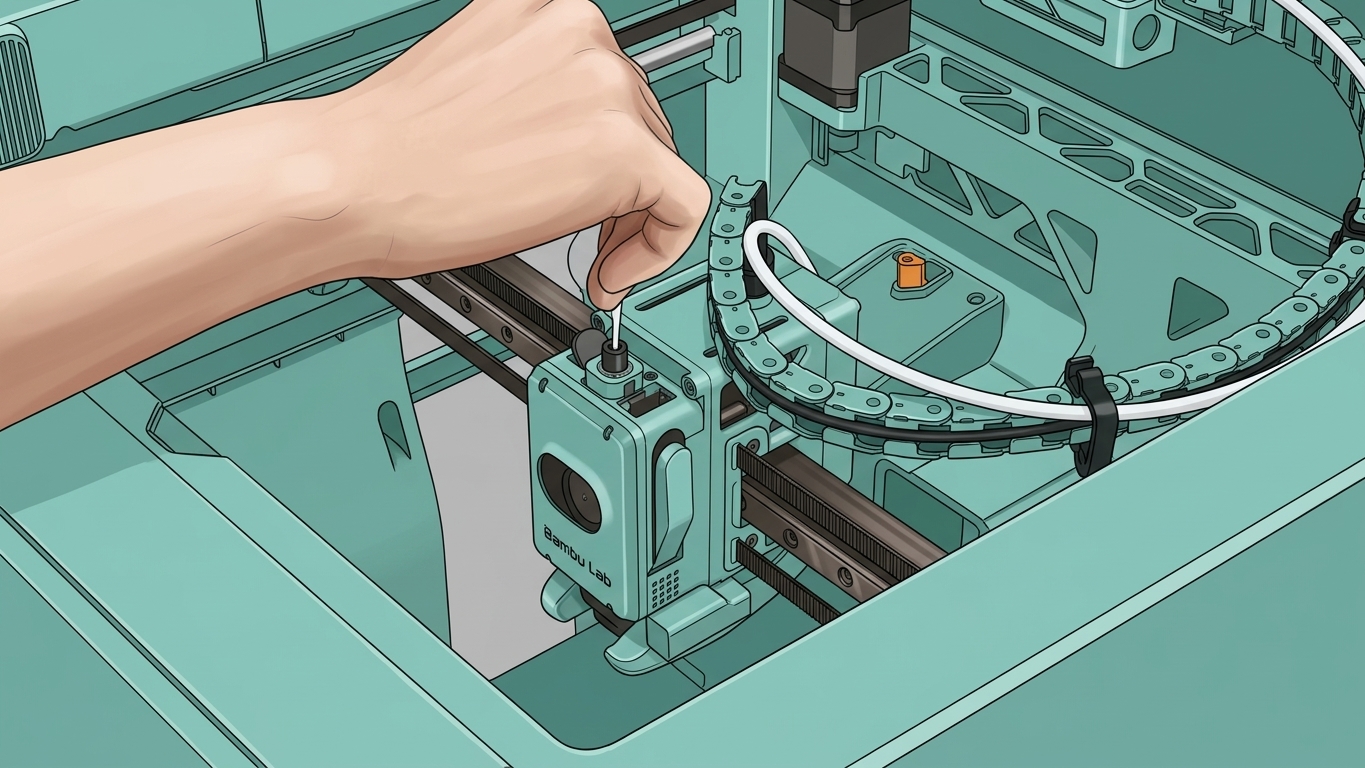
Принтер автоматически промывает старый материал. После промывки температура снижается до настроек холодной вытяжки, и экструдер медленно втягивает филамент для очистки сопла.
Примечание:
Как только машина войдет в автоматический процесс, сопло нагреется. Не касайтесь сопла, чтобы избежать ожогов.
Во время автоматической промывки и холодной вытяжки вы можете увидеть дым из-за высокой температуры промывки. Держите переднюю и верхнюю крышки машины закрытыми до завершения процесса, затем откройте их безопасно.
5.Автоматическая или ручная вытяжка
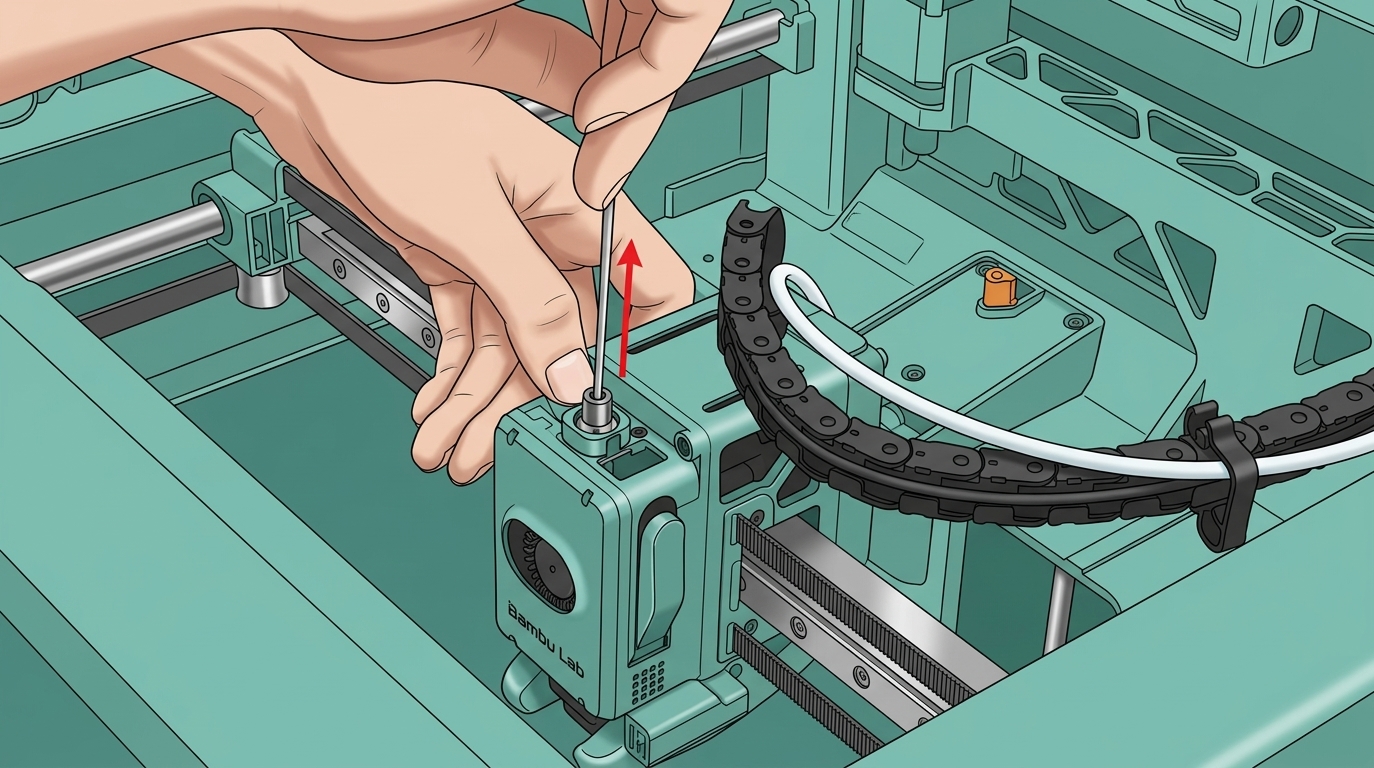
После охлаждения принтер медленно втянет филамент. Если требуется ручная вытяжка, удерживайте кронштейн экструдера одной рукой и аккуратно потяните филамент прямо вверх другой.
Проверка результата
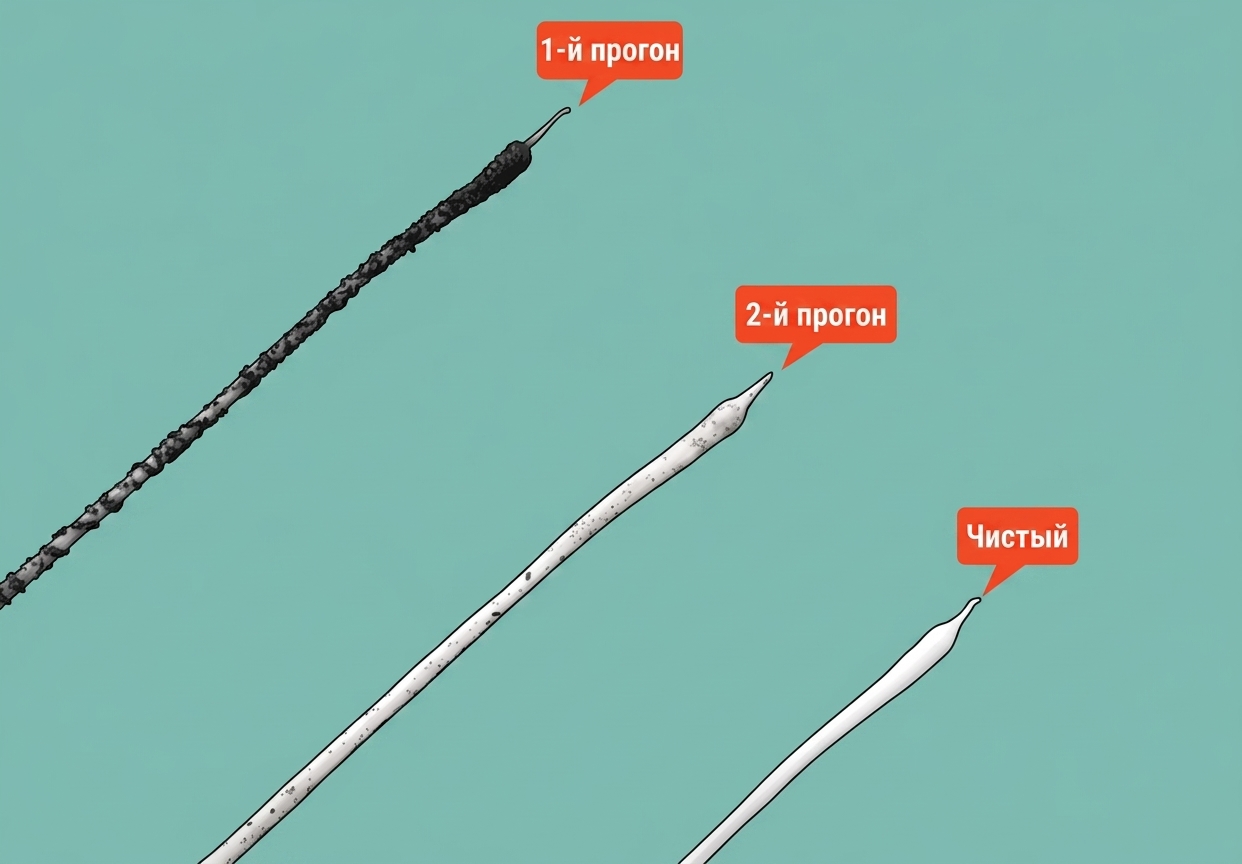
Посмотрите на конец филамента:
-
Чистая вытяжка показывает полную форму сопла без остатков.
-
Черные пятна, неровные отметины или обгоревший мусор означают, что вам следует повторить процесс до чистоты.
Расклинивание горячим шестигранным ключом (Для засоров холодной части)
Примечание: Этот метод работает только с ключами размером H1.5 или меньше.
Небольшое количество случаев засорения вызвано застреванием филамента в месте радиатора хотэнда из-за теплового ползания. Эта статьяТепловое ползаниеподробно объясняет это явление. Мы рекомендуем прочитать эту статью, чтобы узнать, как избежать этого типа засорения.
Следующие шаги требуют снятия сопла. Эта страница вики описываетполные шаги по снятию и повторной установке сопел H2Dдля вашего удобства в любое время.
Примечание:Мы рекомендуем носить защитные перчатки во время операции. Расплавленный филамент может капать на пальцы и вызывать ожоги.
Шаг 1. Нагрейте шестигранный ключ
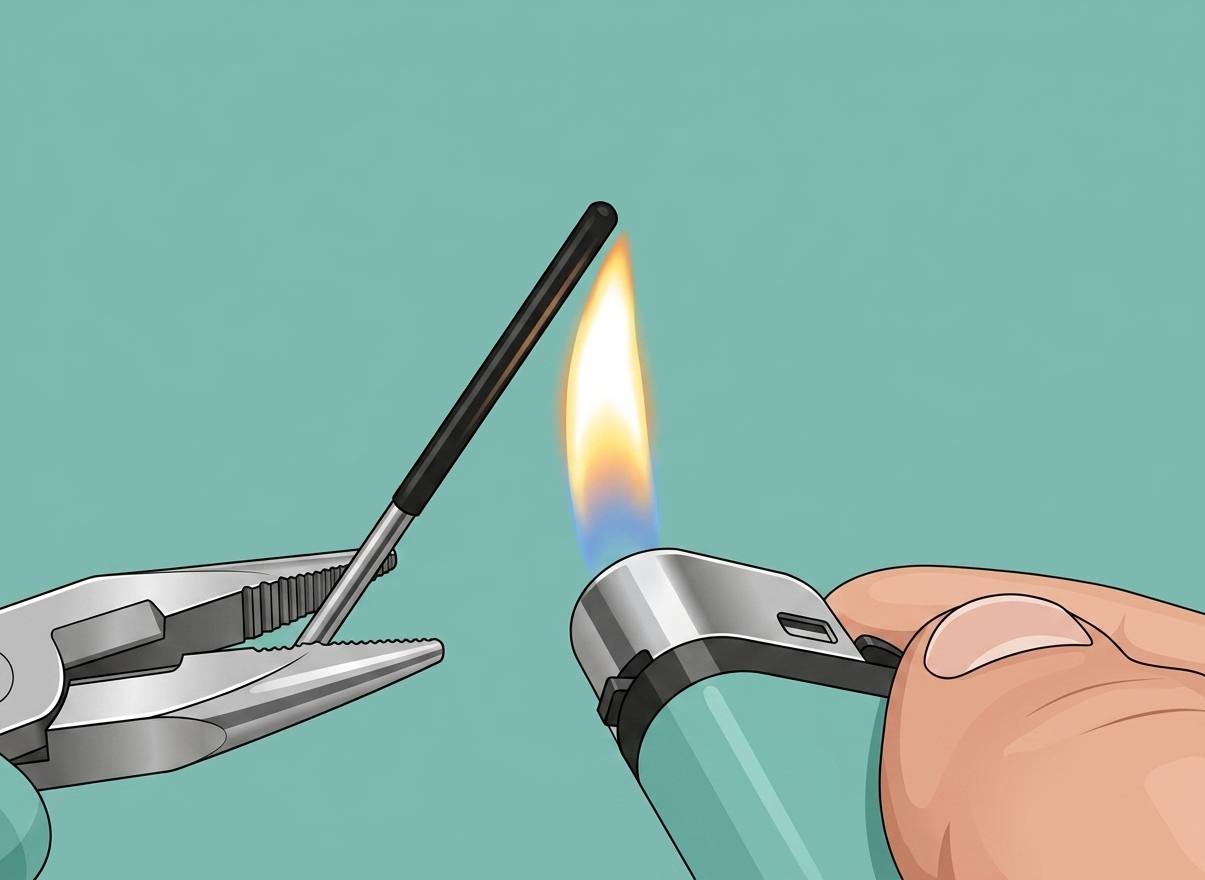
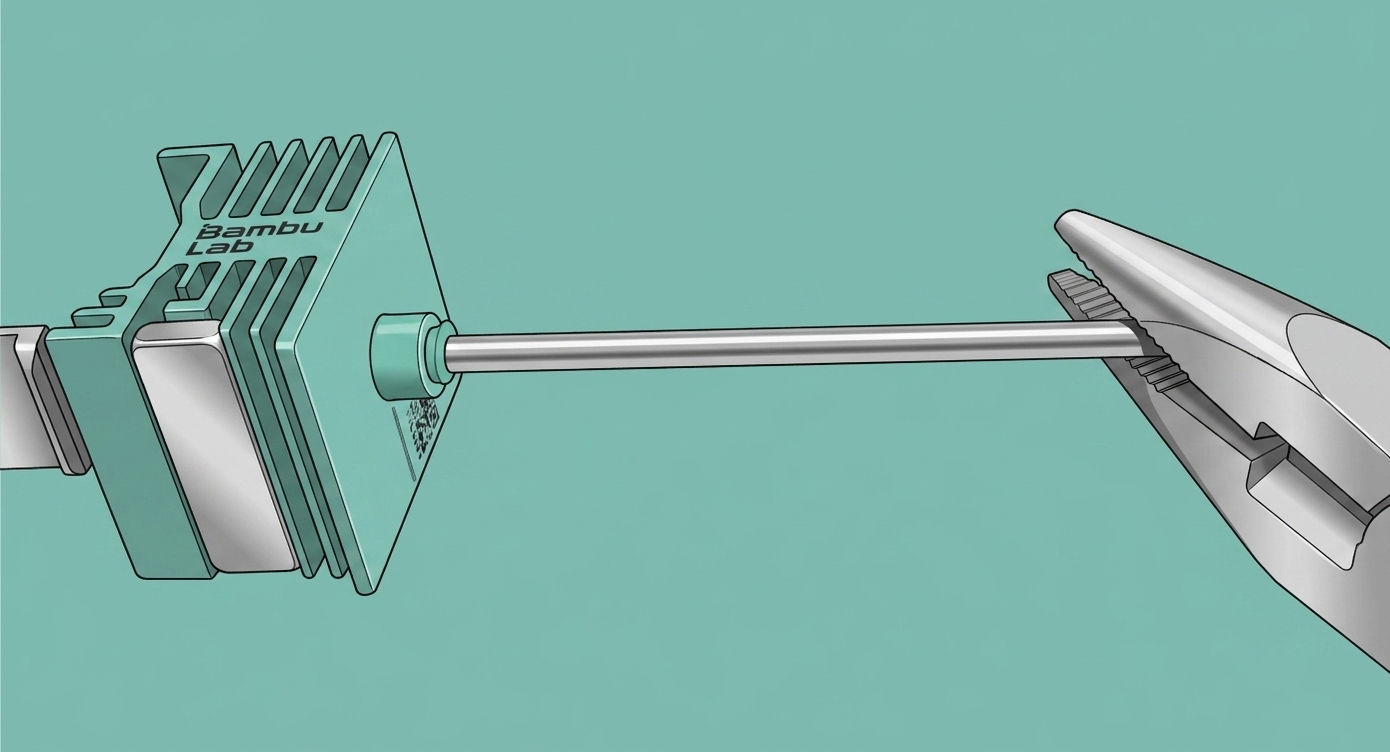
Сначала,нагрейте шестигранный ключпримерно на 10 секунд. Крепко держите шестигранный ключ плоскогубцами, чтобы не обжечься.
Шаг 2. Вставьте шестигранный ключ в вход сопла
Пока кончик ключа еще горячий, быстро вставьте его в хотэнд, проходя через верхнюю часть радиатора.
Вставьте горячий ключ в филамент, как показано на рисунке ниже. Затем подождите примерно 30 секунд, чтобы шестигранный ключ остыл.
Шаг 3. Нагрейте кончик сопла и вытяните засоренный филамент
Шестигранный ключ теперь застрял в сопле, с филаментом, зацепившимся вокруг него. Чтобы удалить шестигранный ключ, застрявший в сопле, вам нужно нагреть кончик сопла.
Сначала снимите силиконовый чехол хотэнда, затем используйте зажигалку, чтобы нагреть кончик сопла примерно на 20 секунд (при использовании стандартной зажигалки).
Внимание! Избегайте нагрева сопла в течение длительного времени или использования мощной бутановой горелки.
Рекомендуется использовать стандартную газовую зажигалку.Горячая сторона сопла должна быть достаточно горячей, чтобы вы могли удалить шестигранный инструмент с прикрепленным филаментом.
Перегрев сопла может привести к тому, что филамент будет капать или вырываться из кончика сопла. Пожалуйста, внимательно следуйте инструкциям и не направляйте кончик сопла на себя во время работы.
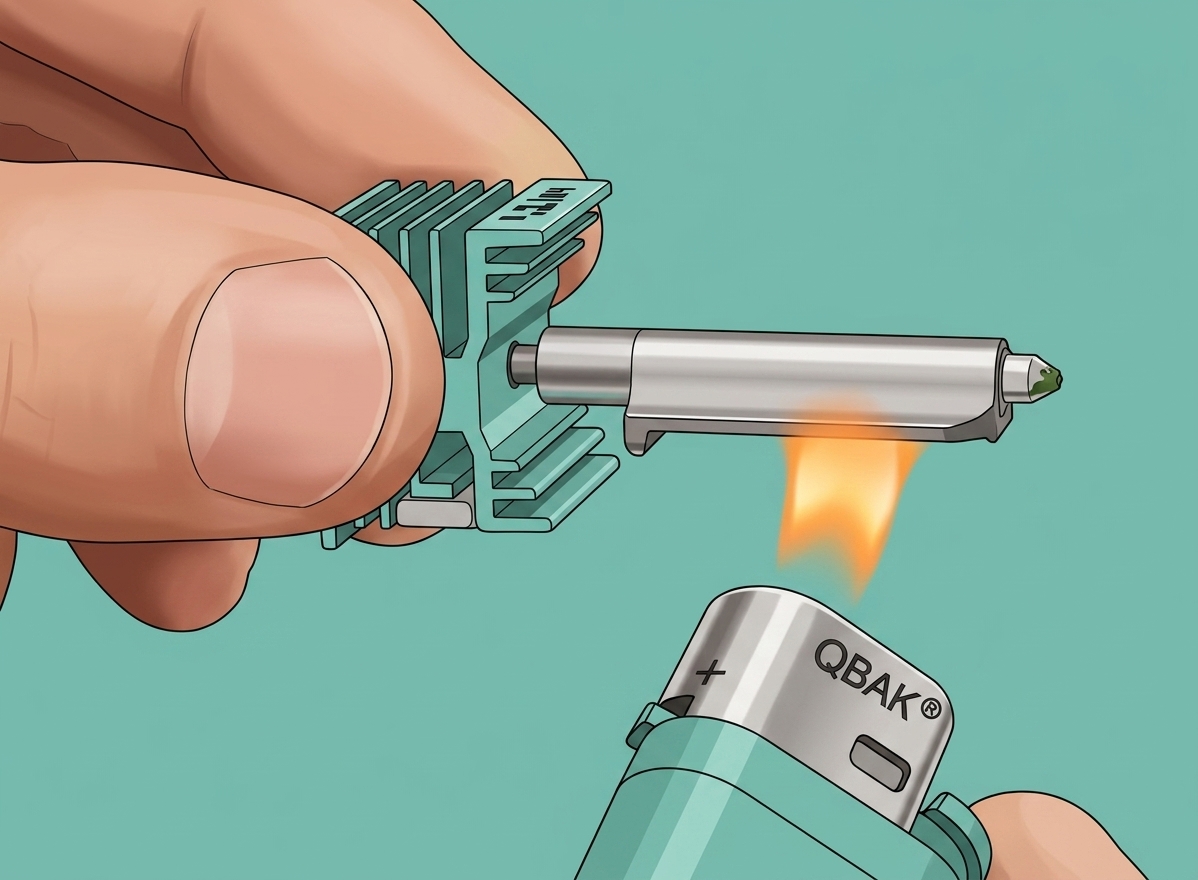
После нагрева кончика сопла в течение 20 секунд медленно потяните ключ. Вы обнаружите, что филамент можно полностью вытянуть из сопла, и засоренная часть удалится вместе с ним.

После завершения
После завершения холодной вытяжки убедитесь, что трубка PTFE надежно вставлена обратно на место. Это гарантирует, что путь филамента герметичен и готов к использованию. После этого загрузите филамент и выполните быстрый тест экструзии, чтобы убедиться, что все работает плавно. Если филамент экструдирован чисто, ваш принтер готов к следующей задаче.