
Приведение к нулю
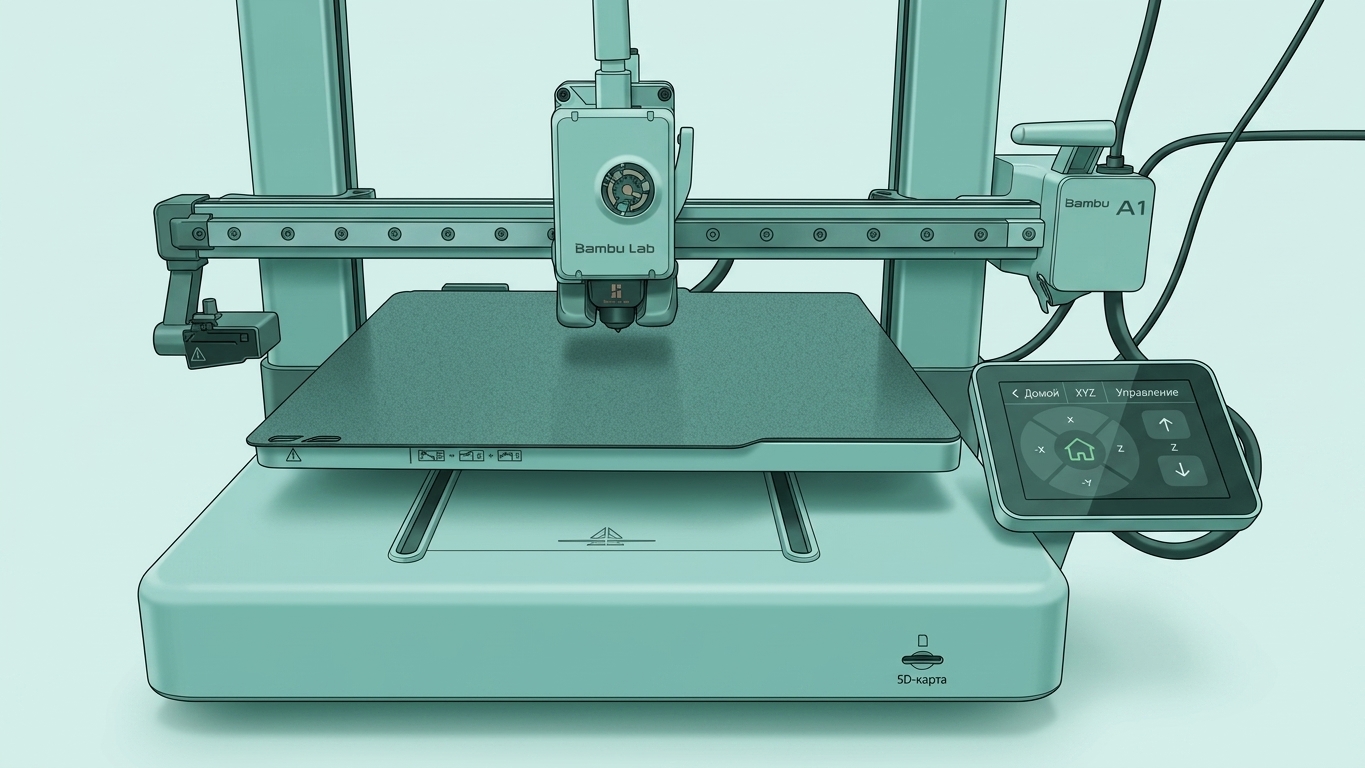
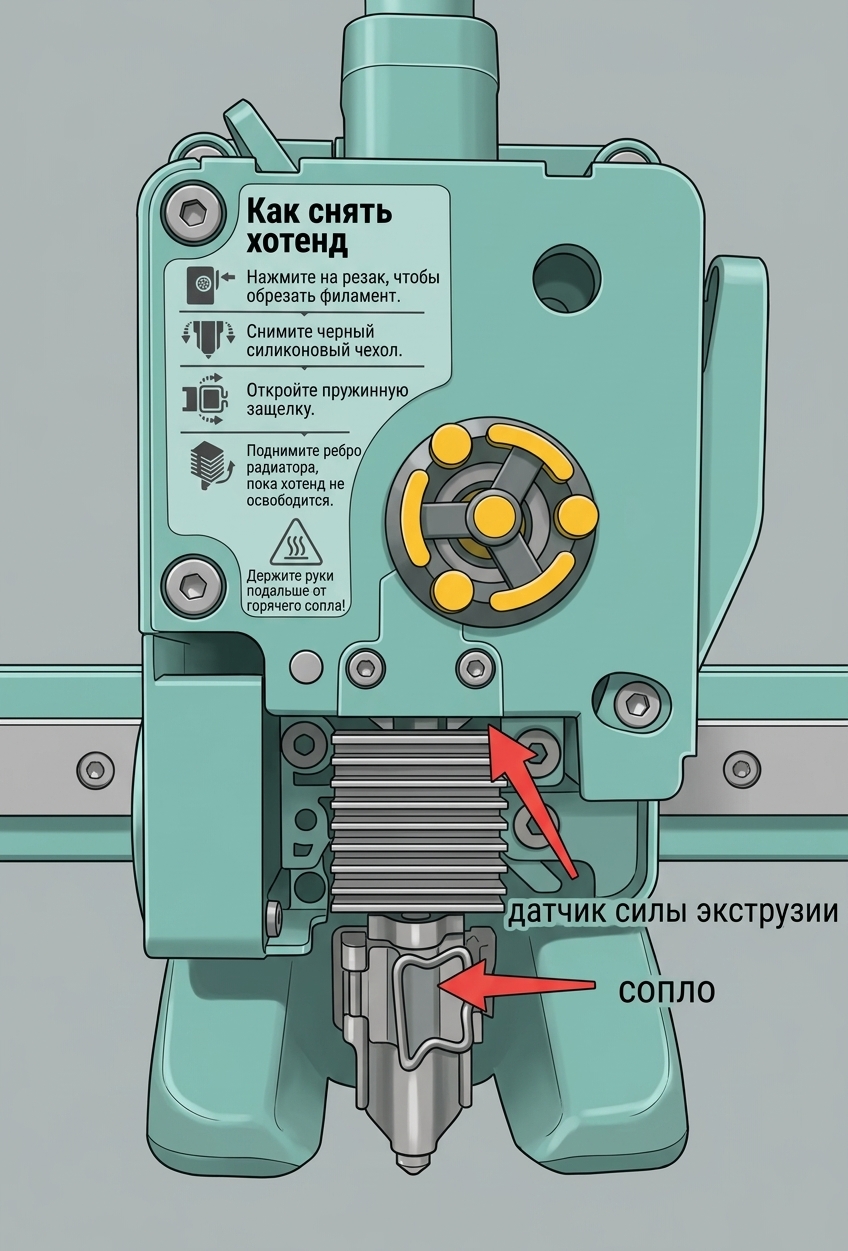
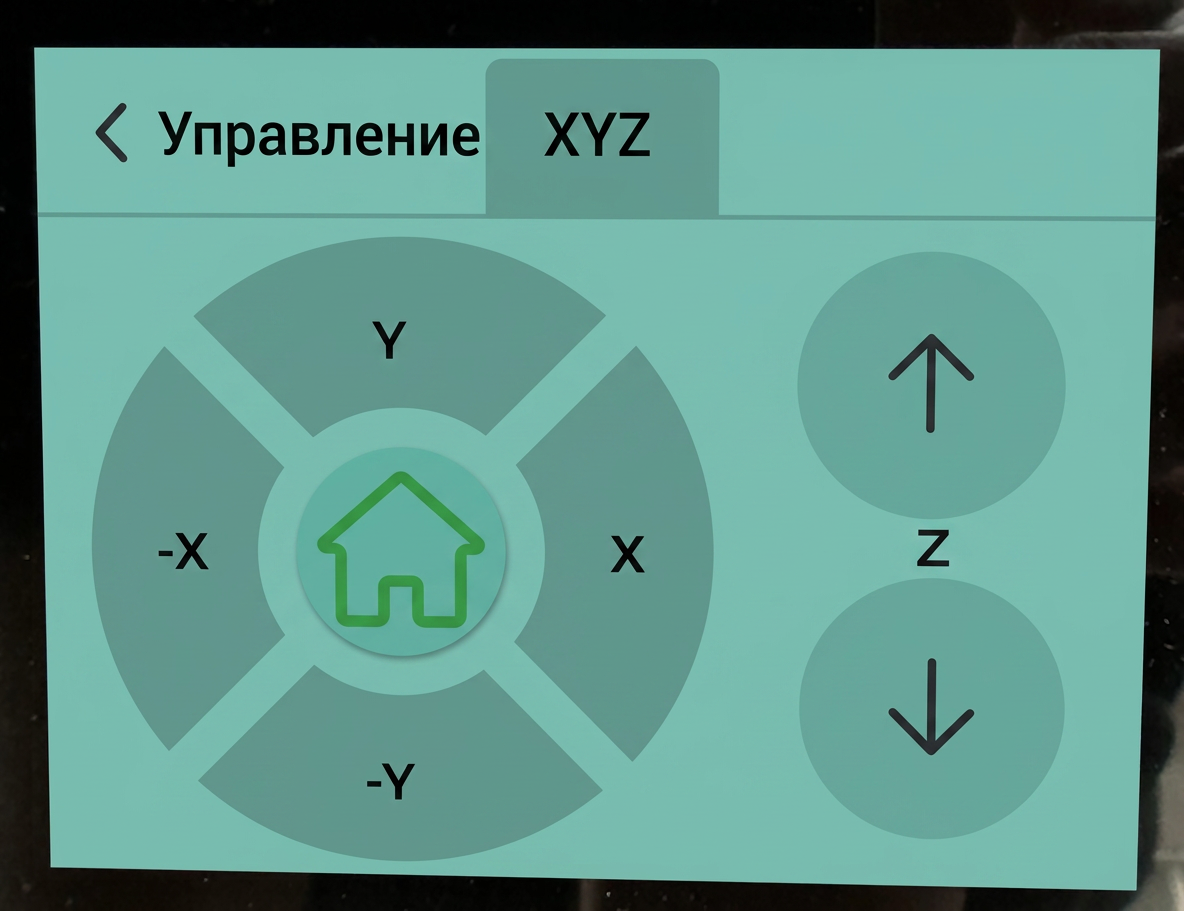
Процесс приведения к нулю означает, что принтер определяет ограничители для осей XYZ, чтобы определить нулевые координаты каретки в трехмерном пространстве. Во время процесса приведения к нулю принтер использует моторы оси X (движение каретки) и оси Y (движение нагреваемой платформы) для обнаружения нагрузки и определения того, достигли ли они своих границ. Для оси Z приведение к нулю заставит каретку опуститься до тех пор, пока сопло не коснется нагреваемой платформы. Вихретоковый датчик над хотендом определит, коснулось ли сопло нагреваемой платформы.
Процесс приведения к нулю показан ниже:
Расположение вихретокового датчика в каретке:
Выравнивание нагреваемой платформы
Поместите принтер на ровную поверхность, убедившись, что все четыре угла принтера находятся в одной плоскости, чтобы избежать свисания каких-либо частей.
Выберите «Выравнивание стола» на странице отправки задания на печать или «Автоматическое выравнивание стола» на странице калибровки; принтер выполнит процесс выравнивания нагреваемой платформы, который может компенсировать разницу расстояний между соплом и нагреваемой платформой из-за неровной или смещенной платформы. Обеспечивая постоянное расстояние между соплом и нагреваемой платформой в различных точках, можно достичь более высокого качества первого слоя.
Выравнивание стола перед печатью
Перед печатью в Bambu Studio или на экране принтера выберите «Выравнивание стола», чтобы принтер выровнял нагреваемую платформу перед началом печати.

Если вы используете Bambu Studio версии 1.8 или более ранней, принтер выполнит быстрое выравнивание в 5 точках и сравнит его с предыдущими данными. Если разница слишком велика, принтер выполнит полное выравнивание нагреваемой платформы. В противном случае он начнет печать без выполнения полного выравнивания нагреваемой платформы. Количество точек при полном выравнивании нагреваемой платформы составляет 6*6 для A1 mini и 7*7 для A1.
Если вы обновили Bambu Studio до версии 1.9( Примечания к выпуску Bambu Studio 1.9.1 )и прошивку принтера до версии 1.03, поддерживается частичное выравнивание стола. Принтер выполнит выравнивание нагреваемой платформы на основе контура нарезанного объекта, а не всей площади платформы для печати. Это значительно сокращает время подготовки.
Выравнивание стола в калибровке
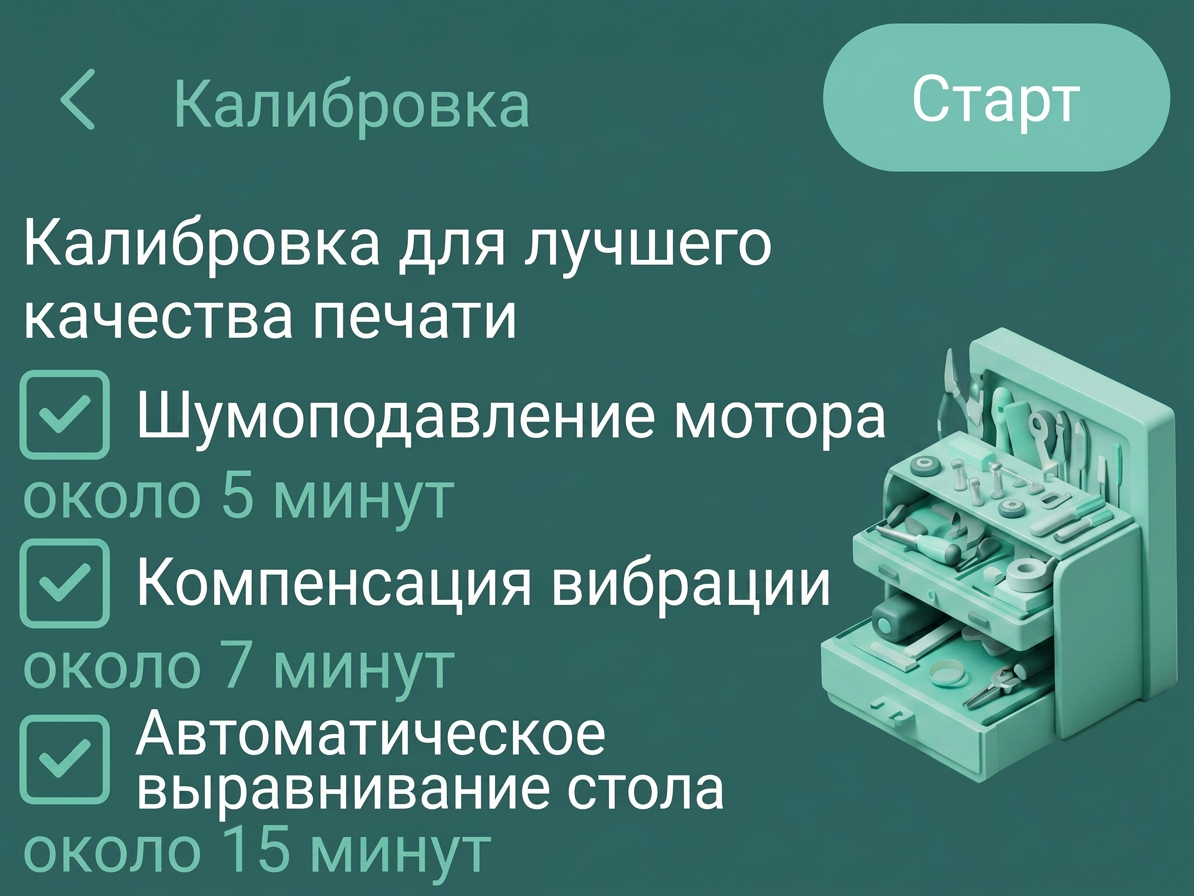
Опция «Автоматическое выравнивание стола» на странице калибровки позволяет принтеру выровнять нагреваемую платформу еще тщательнее. Количество точек для выравнивания составляет 18*18 для A1 mini и 21*21 для A1. Выполнение полного выравнивания нагреваемой платформы на странице калибровки более полезно для получения лучшего качества первого слоя. Особенно после замены нагреваемой платформы, платформы для печати, хотенда или нагревательного узла мы настоятельно рекомендуем выполнить выравнивание нагреваемой платформы через страницу калибровки.
Общие причины неудачного приведения к нулю:
Обратите внимание: если вы хотите выполнить процесс приведения к нулю на экране принтера, в Bambu Studio или Bambu Handy, температура сопла не должна превышать 140°C. Если она выше, принтер сначала выполнит приведение к нулю осей XY, а затем оси Z после того, как температура сопла упадет до 140°C или ниже.
1: Аномальные данные от вихретокового датчика
Вихретоковый датчик имеет обрыв цепи
Во время приведения к нулю оси XY могут быть приведены к нулю нормально. Затем каретка перемещается в центр нагреваемой платформы, немного поднимается, немного опускается и останавливается. Она не опускается достаточно, чтобы коснуться нагреваемой платформы. Принтер сообщает об ошибке: приведение к нулю оси Z не удалось.
Информация об ошибке HMS: HMS_0300-1800-0001-0004: Данные от датчика усилия экструзии аномальны, датчик, вероятно, неисправен.
Причины и решения:
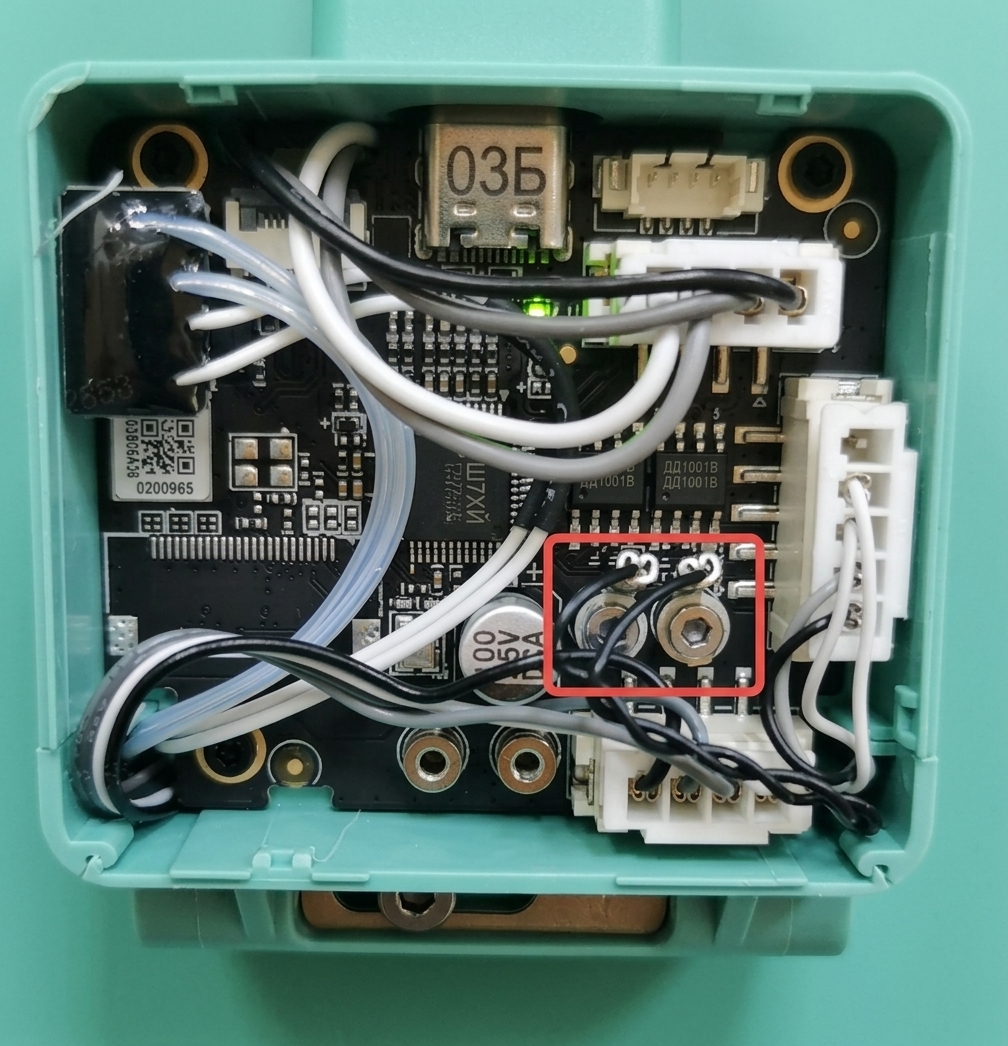
Обычно это происходит из-за того, что принтер не получает данные от датчика вихревого тока. Проверьте соединение между датчиком вихревого тока и платой TH.
-
Если проблема сохраняется, возможно, датчик вихревого тока неисправен или плата TH вышла из строя. Пожалуйста, обратитесь к статье в вики выше, чтобы проверить, закреплен ли провод датчика вихревого тока на винте платы TH. Если провод ослаблен, затяните его и попробуйте снова.
-
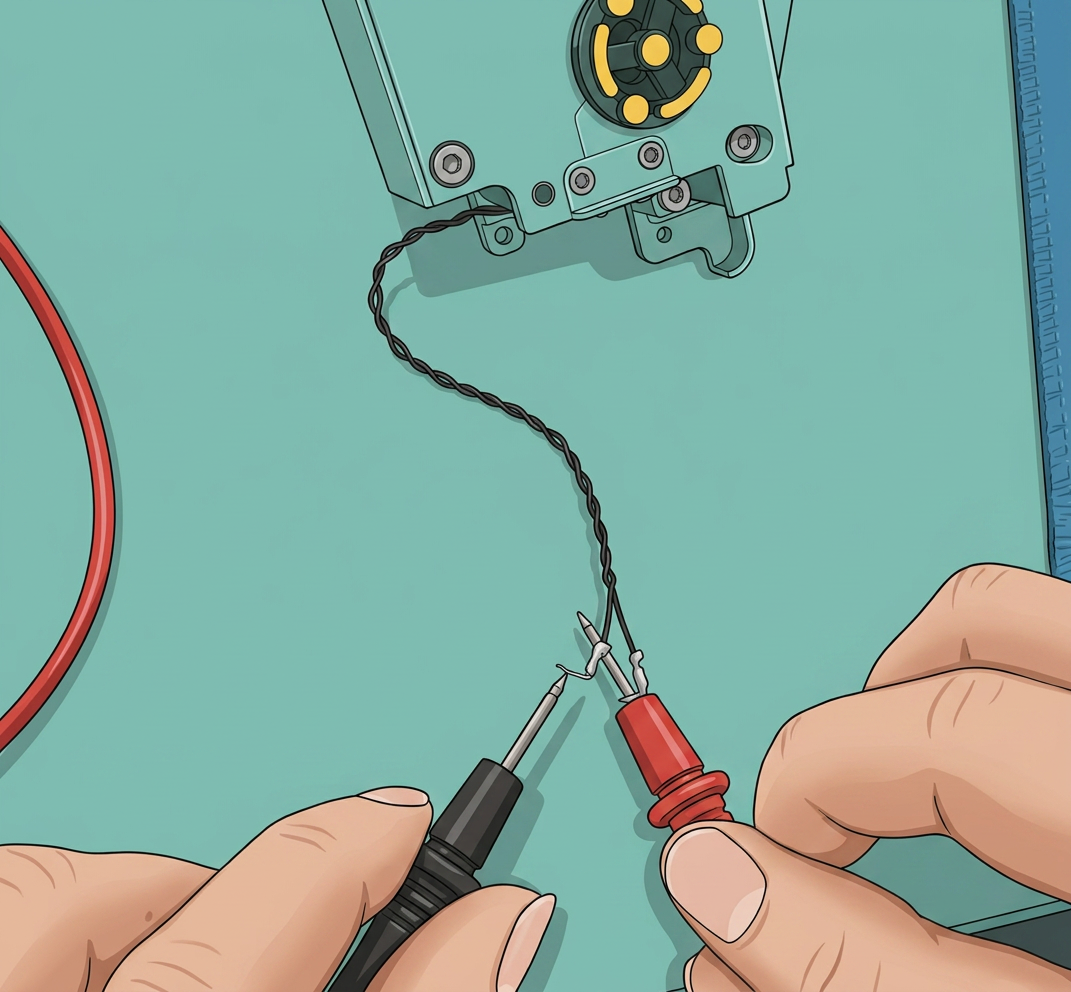
Рекомендуется использовать мультиметр для проверки целостности цепи. Если соединение есть, проверьте кабель датчика вихревого тока или плату TH.

-
Если винт на плате TH для крепления провода сломан, пожалуйста, свяжитесь с нашей службой поддержки.
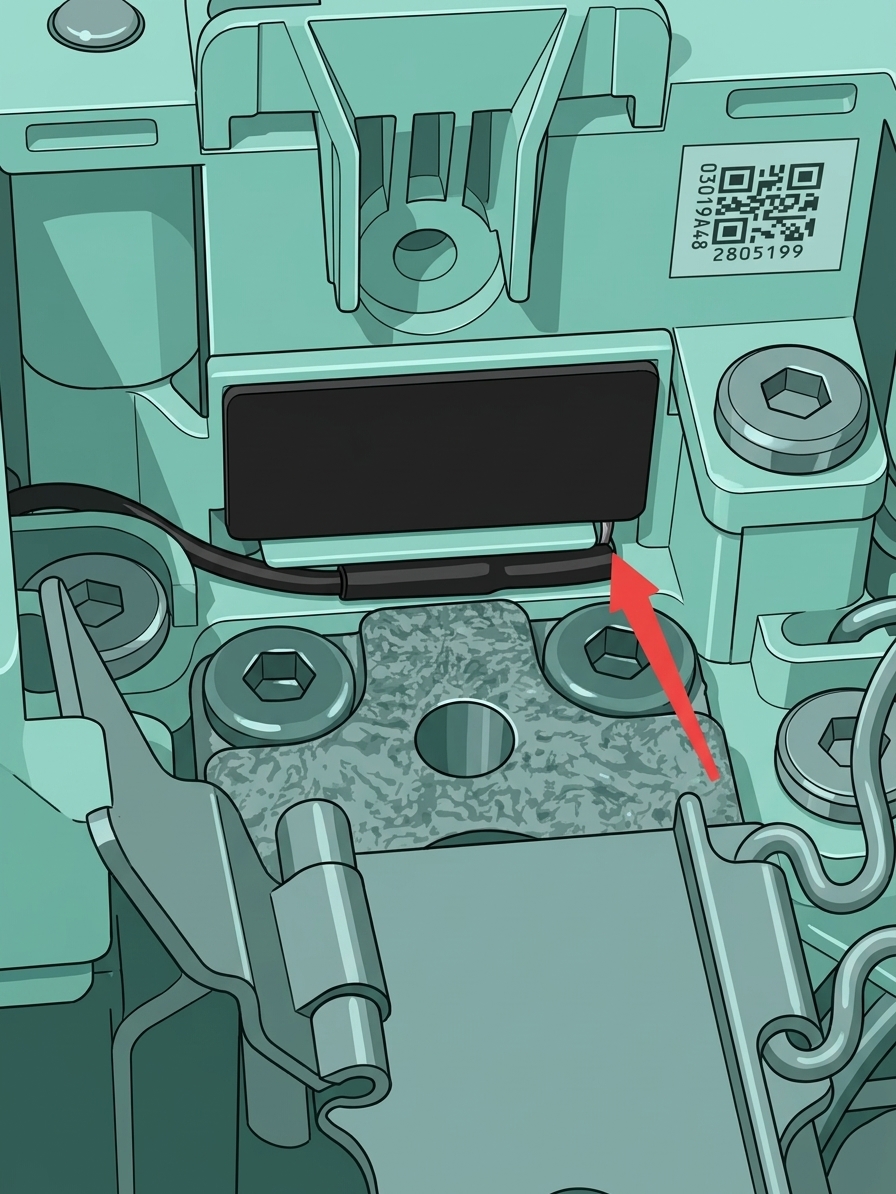
Неправильные действия при установке хотенда или комок на сопле могут повредить датчик вихревого тока, что приводит к этой ошибке. Снимите хотенд и проверьте, не поврежден ли датчик вихревого тока на экструдере.
 |
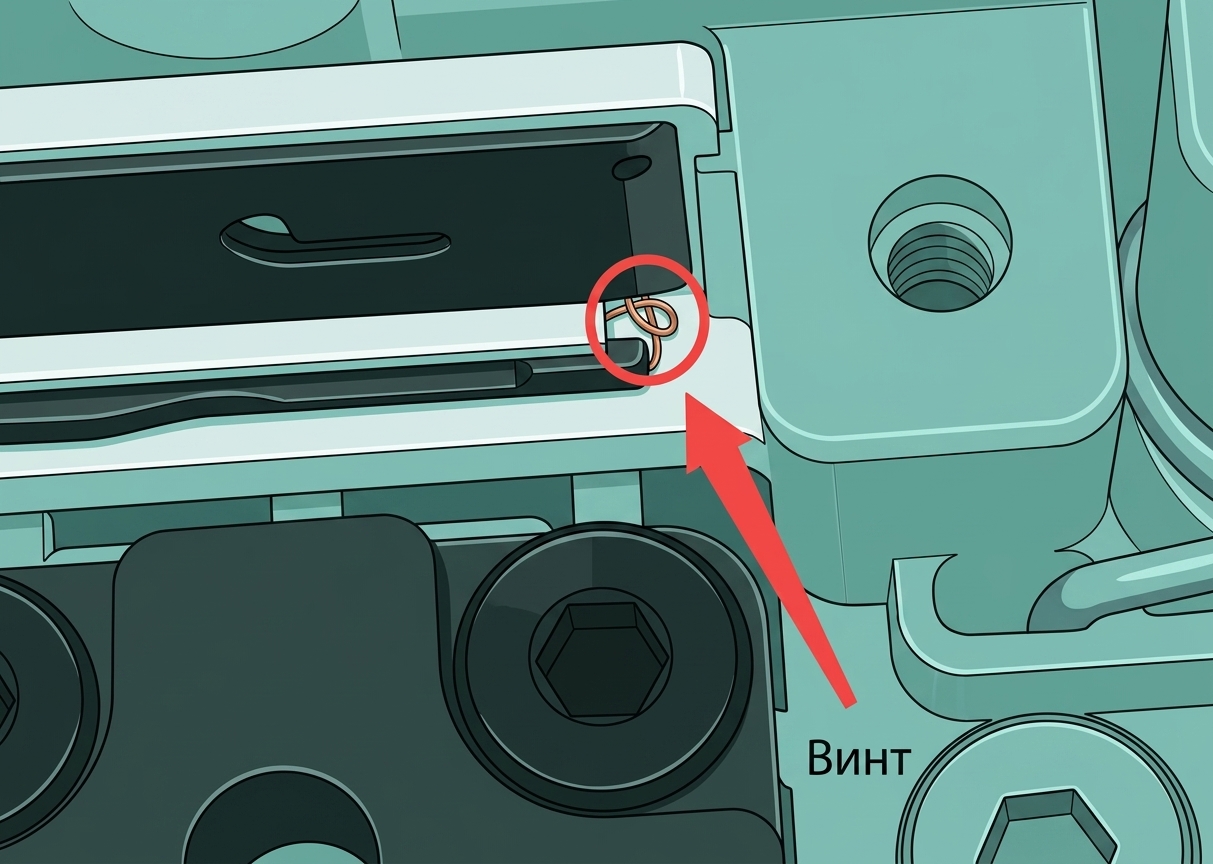 |
ПРИМЕЧАНИЕ: Не снимайте черную ацетатную ленту, так как это может привести к разрыву катушки датчика вихревого тока.

Низкая чувствительность датчика вихревого тока
Информация об ошибке HMS: HMS_0300-1800-0001-0002: Чувствительность датчика силы экструзии низкая, хотенд может быть установлен неправильно.
Причины и решения:
Это происходит потому, что сигнал, обнаруженный датчиком вихревого тока, низкий. Возможно, хотенд установлен неправильно или верхнее охлаждающее ребро хотенда деформировано. Снимите хотенд и проверьте, не согнуто ли охлаждающее ребро вниз. Обычно оно должно быть ровным или слегка изогнутым вверх. Если видимых деформаций нет, установите хотенд, затем нажмите кнопку гоминга на экране, чтобы проверить, проходит ли процесс гоминга нормально. Кроме того, хотенды сторонних производителей могут вызвать эту проблему.
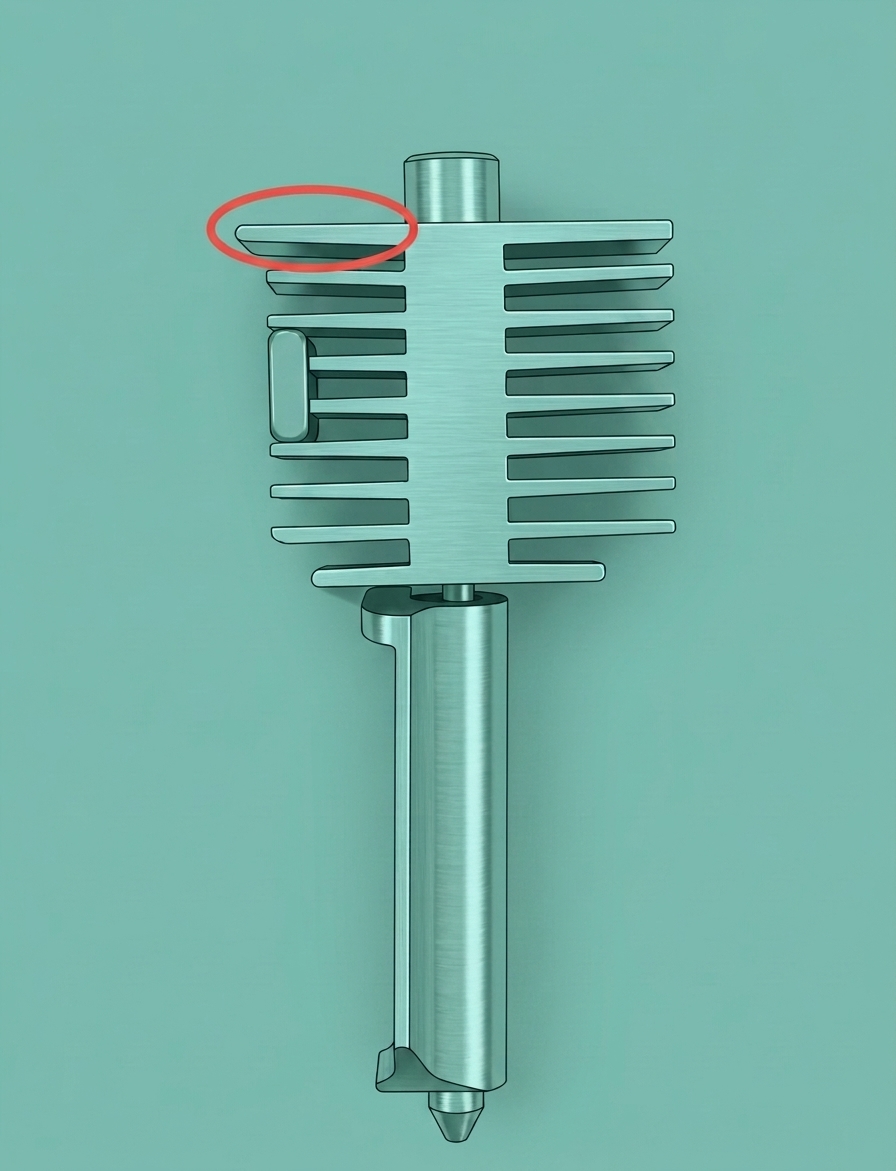
Нет хотенда
Информация об ошибке HMS: HMS_0300-1800-0001-0001: Значение датчика силы экструзии низкое, сопло, похоже, не установлено.
Причины и решения:
Основная причина этой ошибки заключается в том, что принтер обнаруживает слабый сигнал от датчика вихревого тока, что может быть связано с тем, что хотенд не установлен. Пожалуйста, переустановите его и попробуйте снова. Кроме того, хотенды сторонних производителей могут вызвать эту проблему.
2: Z-мотор застрял
Во время гоминга инструментальная головка быстро опускается до определенной точки, а затем начинает подниматься с сообщением об ошибке сбоя гоминга оси Z.
Информация об ошибке HMS: HMS_0300-1800-0001-0005: Мотор оси Z застрял во время движения, проверьте, нет ли посторонних предметов на направляющих оси Z или шкивах зубчатого ремня оси Z, а также проверьте, не неисправен ли датчик силы экструзии.
Причины и решения:
-
Что-то застряло на пути оси Z, из-за чего мотор испытывает чрезмерную нагрузку при опускании. Сначала проверьте, остались ли модели на столе. Если есть, удалите их. Затем проверьте наличие мусора на направляющих ходового винта оси Z. Тщательно очистите, смажьте направляющие и попробуйте снова.
-
Если ходовой винт явно согнут, пожалуйста, запишите видео и свяжитесь с нашей службой поддержки.
3: Низкая точность при повторных касаниях
Во время проверки нуля сопло многократно касается одного и того же места десятки раз. Затем сообщается об ошибке «Проверка нуля по Z не удалась».
Это в основном связано с тем, что координаты между двумя последовательными касаниями сильно различаются, что заставляет принтер повторять попытку многократно. В настоящее время для этой проблемы нет информации об ошибке HMS.
Причины и решения:
-
Значительные вибрации окружающей среды. Поместите принтер в стабильную среду и попробуйте снова.
-
Сопло не чистое, на нём застрял материал, или головка экструдера касается чего-то мягкого вместо стола. Очистите сопло и попробуйте снова.
-
Крепление хотенда ослаблено. Хотенд можно легко покачать рукой ==(Осторожно, ожоги! Убедитесь, что температура снизилась, прежде чем выполнять эту операцию!)==. Затяните крепёжные винты нагревательного узла, фиксирующие сопло. Убедитесь, что сопло надёжно закреплено, и попробуйте снова. Подробные инструкции см. в разделе «Проблемы с первым слоем печати серии A1 — Первый слой слишком низкий, движение хотенда».
4: Обнаружена внешняя сила в воздухе соплом
Во время проверки нуля сопло обнаруживает внешнюю силу в воздухе при опускании. Оно касается чего-то в воздухе, а затем поднимается. После 5 попыток сообщается об ошибке «Проверка нуля по Z не удалась».
Это связано с тем, что высокая чувствительность заставляет сопло ошибочно обнаруживать объекты в воздухе. В конечном итоге низкая точность из-за повторных касаний приводит к неудачной проверке нуля. В настоящее время для этой проблемы нет информации об ошибке HMS.
Причины и решения:
-
Порог чувствительности вихретокового датчика слишком высок. Мы рекомендуем обновить прошивку принтера до последней версии (1.03 или новее).
-
PTFE трубки на держателе шпули слишком сильно изогнуты, оказывая чрезмерное усилие на держатель шпули. Это может привести к ложным касаниям. Пожалуйста, упорядочьте PTFE трубки на держателе шпули и старайтесь не устанавливать на них аксессуары, чтобы избежать непреднамеренного усилия. Затем поместите принтер в стабильное положение и попробуйте снова.
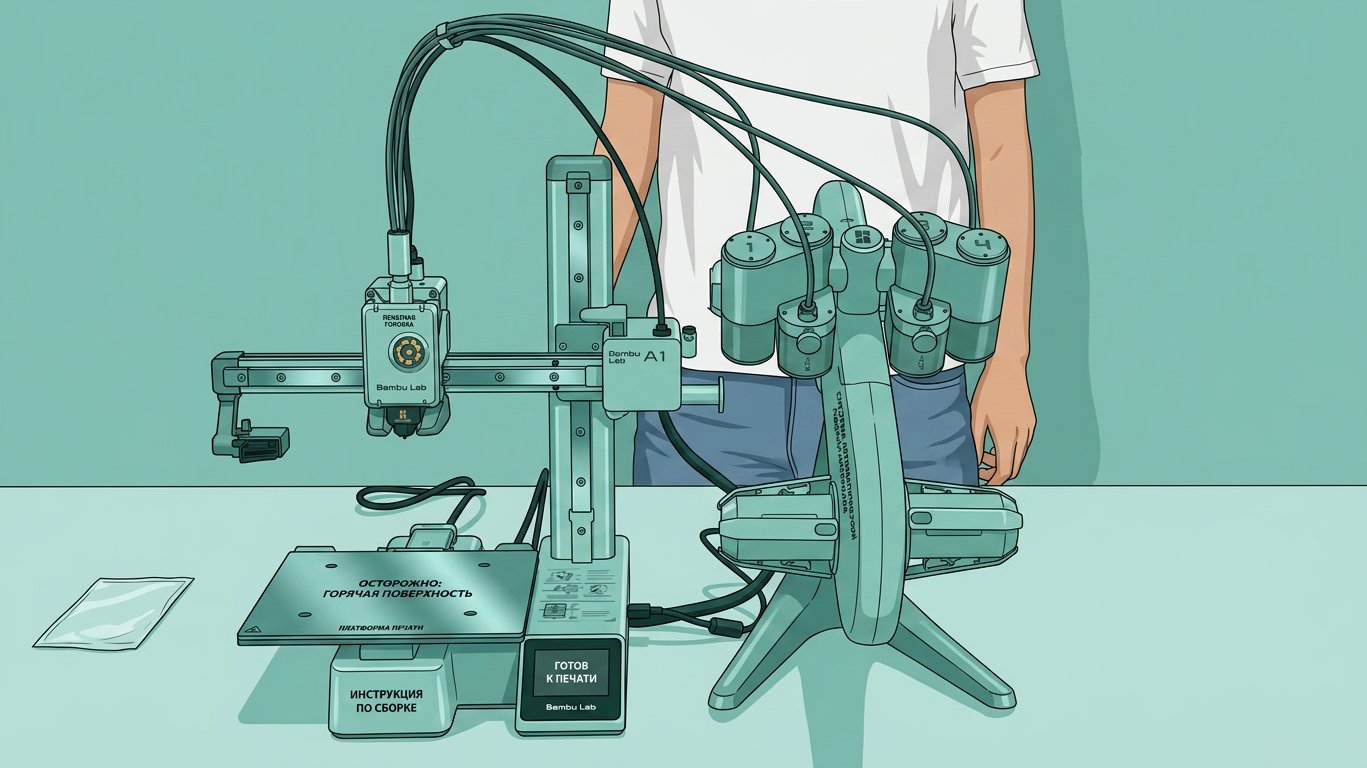 |
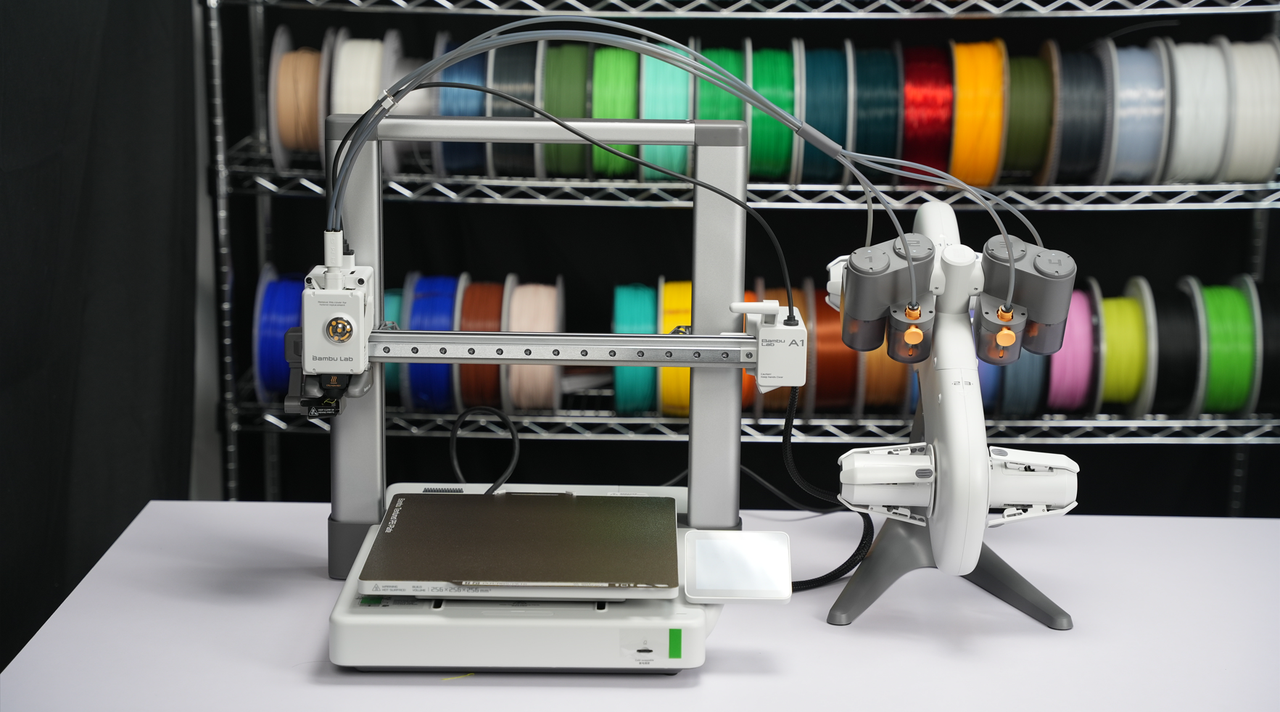 |
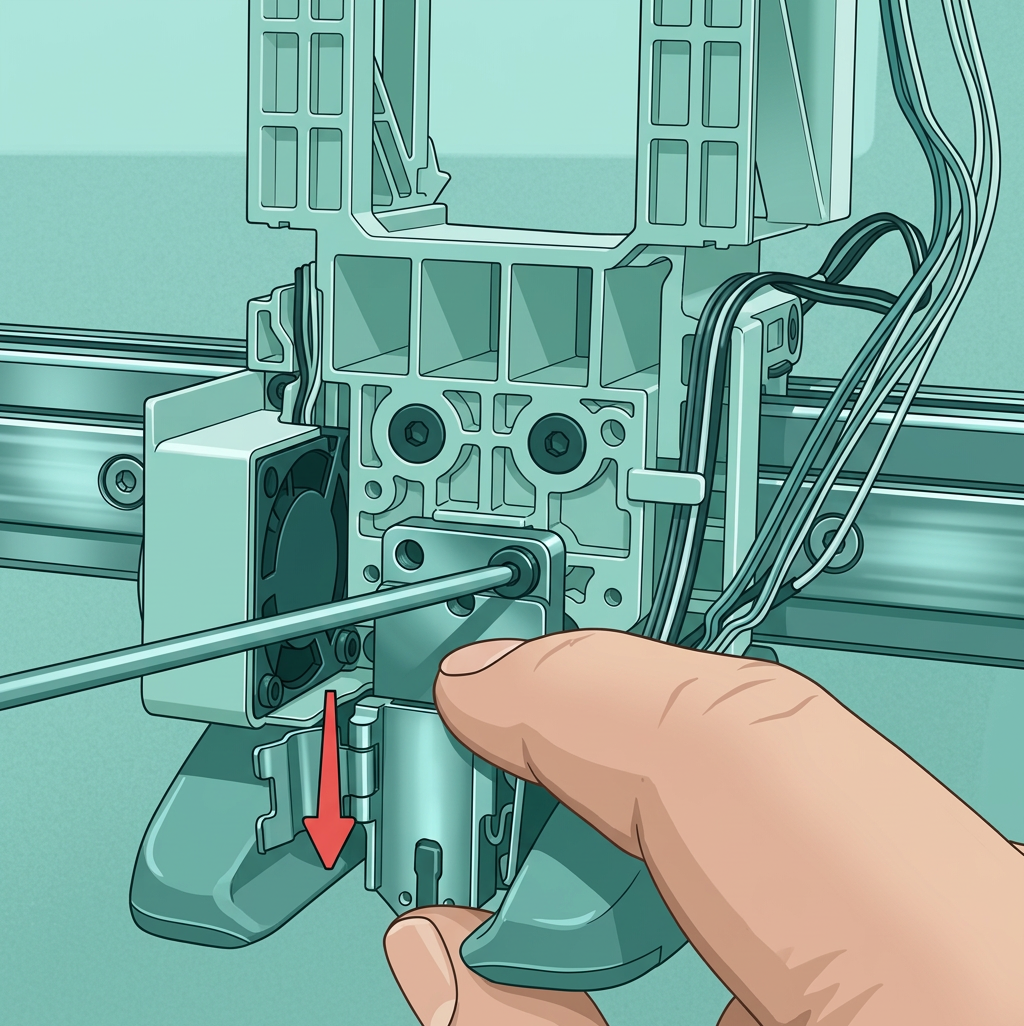
- Частота, обнаруженная вихретоковым датчиком, слишком высока. Попробуйте ослабить винты нагревательного узла, вручную надавите на него, а затем снова затяните винты. Это нужно для фиксации нагревательного узла в слегка более низком положении. В качестве альтернативы вы можете заменить хотенд или нагревательный узел и попробовать снова.
Общие причины неудачной калибровки нагреваемого стола:
Перед калибровкой нагреваемого стола принтер сначала выполняет проверку нуля. Поэтому описанные выше проблемы также могут привести к неудаче калибровки. Если проверка нуля прошла успешно, но калибровка не удалась, общие причины следующие:
Сообщается об ошибке калибровки нагреваемого стола после того, как сопло многократно касается одного и того же места.

Причины и решения:
-
Филамент прилип к соплу. Проверьте, не прилип ли расплавленный филамент к соплу во время калибровки нагреваемого стола. Это приведёт к неудаче калибровки из-за низкой точности при повторных касаниях нагреваемого стола. Если возникла эта проблема, очистите сопло и попробуйте снова.
-
На нагреваемом столе есть мягкое место или стол нестабилен. Если стол не закреплён или нестабилен, это также может вызвать множественные касания в одной точке во время калибровки (особенно по краям стола). Проверьте, не ослаблен ли стол, и затяните винты для его фиксации. Также проверьте направляющие оси Y на наличие аномалий. Если стол продолжает быть нестабильным и проблему невозможно устранить, запишите видео и обратитесь в нашу службу поддержки.
-
На осях XY теряются шаги, что приводит к ошибкам в определенных точках во время калибровки. Если головка теряет шаги на осях XY при возврате в ноль, общие координаты могут сместиться. Это может привести к сбою калибровки. Например, сопло может коснуться силиконового скребка или выйти за пределы нагреваемого стола в воздух во время калибровки. Проверьте наличие посторонних предметов, мешающих движению осей XY. Если они есть, очистите их и попробуйте снова. Если проблема сохраняется, пожалуйста, запишите видео процессов возврата в ноль и калибровки и свяжитесь с нашей командой поддержки.