О нас
  • О компании
Доставка
Оплата
Услуги
Блог
Производители
Контакты
    +7 (495) 128-29-32
    +7 (495) 128-29-32
    E-mail
    zakaz@1-sloy.ru
    Адрес
    127422, г. Москва, ул. Тимирязевская, д. 1
    Режим работы
    Пн - Пт: с 08:00 до 21:00
    Первый Слой
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    Каталог
    • 3D принтеры
    • 3D сканеры
    • Решения
    • Материалы
    • Аксессуары
    • Опции для 3D-сканеров
    • Дополнительное оборудование
    • Запчасти для 3D-принтеров
    3D принтеры
    3D сканеры
    Материалы
    Запчасти для 3D принтеров
    Аксессуары
    Доп. оборудование
    Bambu Lab Вики
      Первый Слой
      Каталог
      • 3D принтеры
      • 3D сканеры
      • Решения
      • Материалы
      • Аксессуары
      • Опции для 3D-сканеров
      • Дополнительное оборудование
      • Запчасти для 3D-принтеров
      3D принтеры
      3D сканеры
      Материалы
      Запчасти для 3D принтеров
      Аксессуары
      Доп. оборудование
      Bambu Lab Вики
        Войти
        0 Сравнение
        0 Избранное
        0 Корзина
        Первый Слой
        Телефоны
        +7 (495) 128-29-32
        E-mail
        zakaz@1-sloy.ru
        Адрес
        127422, г. Москва, ул. Тимирязевская, д. 1
        Режим работы
        Пн - Пт: с 08:00 до 21:00
        0
        0
        0
        • Кабинет
        • 0 Сравнение
        • 0 Избранное
        • 0 Корзина
        • Каталог
          • Каталог
          • 3D принтеры
          • 3D сканеры
          • Решения
          • Материалы
          • Аксессуары
          • Опции для 3D-сканеров
          • Дополнительное оборудование
          • Запчасти для 3D-принтеров
        • Блог
        • Услуги
        • Компания
          • Компания
          • О компании
        • Информация
          • Информация
          • Реквизиты
        • Контакты
        +7 (495) 128-29-32
        • Телефоны
        • +7 (495) 128-29-32
        • zakaz@1-sloy.ru
        • 127422, г. Москва, ул. Тимирязевская, д. 1
        • Пн - Пт: с 08:00 до 21:00
        Главная
        Bambu Lab Вики
        Как устранить засорение филаментом?

        Как устранить засорение филаментом?

        📚 Разделы руководств
        • Серия X
          • X1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Замена переключателя определения двери
          • X2D
            • Обслуживание и ремонт
            • Устранение неисправностей
              • HMS коды
            • Руководство пользователя
        • Серия H2
          • H2D Pro
            • Руководство пользователя
          • H2
            • Обслуживание и ремонт
            • H2D — Руководство по печати филаментом
            • H2D — Руководство по печати TPU
            • Документ по безопасности лазера
            • Ручная калибровка стола
            • Печать 350мм модели двумя соплами
            • Устранение неисправностей
              • HMS коды
            • Резак
              • Руководство пользователя
            • Лазер
            • Обслуживание и ремонт
            • Руководство пользователя
            • Программное обеспечение
          • H2C
            • Обслуживание и ремонт
            • Аксессуары в комплекте
            • H2C — Руководство по печати филаментом
            • Как подключить AMS
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
          • H2D
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей проводки очистителя дыма
            • Устранение неисправностей модуля печатающей головки H2D
            • Устранение неисправностей
              • HMS коды
          • H2S
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Не включается
        • Серия P
          • P1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Передняя крышка
            • Настройка модплаты
            • Устранение неисправностей
              • HMS коды
          • P2S
            • Обслуживание и ремонт
            • Перегрузка мотора экструдера
            • Обновление прошивки
            • Шаблон неисправности цепи P2S
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
        • Серия A
          • A1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Работа с экраном
          • A1 Mini
            • Обслуживание и ремонт
            • Руководство пользователя
            • Руководство по замене камеры
            • MIDI
            • Замена очистителя сопла
            • Руководство по замене платы TH
            • Устранение неисправностей
              • HMS коды
          • Коллекция серии A
        • AMS
          • AMS
            • Обслуживание и ремонт
            • Руководство пользователя
            • Комплект кабелей AMS
            • Руководство по замене платы подключения буфера филамента
            • Устранение неисправностей
              • HMS коды
          • AMS 2 Pro
            • Обслуживание и ремонт
            • Руководство пользователя
            • AMS 2 Pro для сушки в сериях X1 и P1
            • Удаление сломанного/застрявшего филамента
            • Устранение неисправностей
              • HMS коды
          • AMS HT
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Введение в рабочий процесс и функции AMS HT
          • AMS Lite
            • Руководство пользователя
            • Обслуживание и ремонт
            • Устранение неисправностей
              • HMS коды
            • Скрипящий зажим катушки
          • АМС ХТ
            • Обслуживание и ремонт
        • Программное обеспечение и приложения
          • Bambu Studio
            • Инструменты сборки
            • Вид сборки
            • Авто-размещение
            • Калибровка
            • Добавление языков
            • Создание филамента
            • Экспорт филамента
            • Как преобразовать изображения в 3D-модели
            • KsrFDMTest
            • Параметры
            • Быстрый старт
            • Разбор цветов в файле 3MF
            • Отправить пресет
            • Навыки
            • Устранение неполадок
            • Руководство пользователя
          • Bambu Suite
            • Быстрый старт
          • Bambu Handy
            • Устранение неполадок
          • Программное обеспечение
            • Bambu Connect
            • Bambu Farm: FAQ и устранение неполадок
            • Bambu Farm — Функции
            • Bambu Farm Manager
            • Устранение неполадок Bambu Farm
            • Открытая бета-версия прошивки Bambu Lab
            • CyberBrick App
            • Примечания к выпуску Bambu Farm
            • Интеграция с третьими лицами
            • Bambu Studio
            • Bambu Suite
            • Bambu Handy
            • CyberBrick Apps
          • Studio и Handy
            • Многофакторная аутентификация
            • Bambu Studio
            • Частые операции Mac
            • Многоплатформенная печать
            • Параметры печати
            • Handy
        • Филамент и аксессуары
          • Филамент
            • ABS/ASA/PC
            • ABSGF_PA6GF
            • ASACF_PAHTCF
            • Начинающие
            • PET-CF/PPA-CF
            • PETG
            • PLA
            • Руководство по снижению протечки при печати вазой
            • Поддержка
          • Филамент и аксессуары
            • Аксессуары
            • Филамент
            • Серийный номер филамента
          • Запчасти и аксессуары
            • Коробка аксессуаров для A1
            • Коробка аксессуаров для A1 Mini
            • Коробка аксессуаров для AMS и AMS Lite
            • Коробка аксессуаров для P1P
            • Коробка аксессуаров для серии X/P
            • PTFE_адаптер
            • Комплект винтов A1
          • Запчасти и аксессуары
          • Аксессуары
            • E3D Hotend
          • PLA
        • MakerWorld
          • MakerWorld
            • Примечания к выпуску
            • FAQ по авторским правам на эксклюзивные модели
            • Руководство по установке литофана V2
            • Примечания к выпуску 20240104
            • Устранение проблем с загрузкой
            • CyberBrick
            • Руководства
        • Лазерная резка
          • Лазер
            • Материалы
        • КиберКирпич
          • CyberBrick
            • Компоненты
            • Академия авторов
            • Руководство пользователя
            • Программное обеспечение
            • Программное обеспечение
            • Промежуточный
            • Устранение неисправностей
              • HMS коды
        • Обмен знаниями
          • Обмен знаниями
            • FAQ по соплу 0.2мм
            • Усадка 3D-печатей
            • Крышка камеры серии A1
            • Подключение кода доступа
            • Все публичные ссылки
            • Многоразовая катушка Bambu
            • Инструкция по печати литофана в цвете CMYK
            • Распространённые проблемы качества печати
            • Стандартные винты
            • Статус осушителя
            • Точки на отпечатке
            • Включение режима разработчика
            • Включение режима LAN
            • Установка выхлопного патрубка
            • Руководство по филаменту для начинающих
            • Крышка фильтра 3MF
            • Откат прошивки
            • Первый слой не прилипает
            • Калибровка расхода по микро-лидару
            • Ножки-подставки
            • Модель ручки передней панели
            • Утилизация отходов филамента
            • Как отключить калибровку вибрации
            • Использование кэша внутренних моделей
            • Как избежать засорения сопла
            • Диагностика проблем первого слоя тестовой печатью
            • Неравномерное прилипание к столу
            • Смещение слоёв
            • Линии не соединяются
            • Ссылки на STL-модели
            • Комплект подсветки для литофана
            • Оплавленные отпечатки
            • Мультиметр
            • Заметки об AMS
            • Открытое ПО
            • Восстановление после отключения питания
            • PP
            • Печать завершена
            • Ограничения объёма печати
            • Деформация напечатанной модели
            • Напечатанные инструменты
            • Руководство по привязке аккаунта принтера
            • Руководство по отвязке аккаунта принтера
            • Руководство по электронным разъёмам принтера
            • Руководство по упаковке принтера
            • Обнаружение спагетти
            • Настройки Studio для RC-моделей
            • Украшение года кролика
            • Таймлапс: хранилище и управление видео
            • Руководство по печати TPU
            • Прозрачный PETG
            • Устранение проблем с печатью
            • Объёмная скорость
        • Общее
          • Общее
            • Модификации Bambu, которых следует избегать
            • Внутренние файлы нарезки BBL
            • Безопасность BBL
            • Печатная платформа
            • Зазор карбоновых стержней
            • Проверка номера заказа
            • Холодная пластина работает не как ожидалось
            • Инженерная пластина работает не как ожидалось
            • Таблица материалов филамента
            • Найти серийный номер
            • Высокотемпературная пластина работает не как ожидалось
            • Как использовать клей BBL
            • Описание индикаторных светодиодов
            • Смазка ходовых винтов
            • FAQ по Micro SD
            • Губка для очистки сопла
            • Энергопотребление
            • Калибровка принтера
            • Сетевые порты принтера
            • Пропуск объектов
            • Замена филамента на многоразовой катушке Bambu
            • Тип технической проблемы
            • Текстурированная PEI пластина работает не как ожидалось
            • Срабатывание УЗО и электрические проблемы
            • Руководство по распаковке
            • Обновление прошивки с SD-карты
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
          • Очиститель дыма
            • Обслуживание и ремонт
          • FAQ по очистителю дыма
          • Часто задаваемые вопросы
          • Глоссарий
          • О нас
          • Руководство по внесению вклада
          • Создать запрос в поддержку
          • Как получить ID заказа
          • Как использовать Wiki
          • Инциденты безопасности и облачный трафик
          • Новости и обновления
          • Немецкая версия
        Серия H2 / H2C / Устранение неисправностей / Как устранить засорение филаментом?

        Обзор засорения хотэнда

        Засорение хотэнда — распространённая проблема в 3D-печати. Оно может возникать по нескольким причинам, например, температура хотэнда может быть слишком низкой, что не позволяет филаменту достаточно быстро расплавиться во время экструзии.

        Кроме того, сам филамент может содержать мелкие частицы (например, в древесных или композитных филаментах), которые могут накапливаться на кончике сопла и ограничивать поток.

        Эти симптомы легко распознать, и они обычно проявляются следующим образом:

        • Недоэкструзия: Недостаточная экструзия филамента, приводящая к видимым зазорам вокруг напечатанной модели.
        • Отсутствие экструзии: Принтер работает нормально, но филамент не выдавливается из сопла.

        Необходимые инструменты и материалы

        Для устранения большинства проблем с засорением могут потребоваться следующие инструменты:

        • Чистящая игла- Используется для устранения засоров в сопле или хотэнде.
        • Пинцет или плоскогубцы- Используется для захвата и удаления застрявшего филамента.
        • Термостойкие перчатки- Используются для защиты рук при работе с нагретыми компонентами.
        • Отрезок филамента- Используется для проверки экструзии после устранения засора.
        • Отвёртка H1.5 или H2.0 / Шестигранный ключ- Используется для откручивания или повторной установки винтов при разборке и очистке.

        Предупреждение о безопасности

        ⚠️ВАЖНО!

        • Всегдаотключайте питание и отсоединяйте источник питанияна принтере перед выполнением работ по техническому обслуживанию. Несоблюдение этого правила означает, что существуетриск поражения электрическим током, короткого замыкания и поврежденияпринтера или окружающей области.
        • Когда задача по техническому обслуживанию требует включения принтера, используйтеизолирующие перчаткидля безопасности и проявляйте особую осторожностьне защемлять, не повреждать и не оказывать давление налюбые открытые провода, разъёмы или печатные платы. Кроме того, сопло может быть очень горячим, поэтому никогда не касайтесь его открытыми участками кожи.
        • Если у вас возникнут вопросы или опасения, связанные с вышеизложенным или шагами в этом руководстве, пожалуйста,откройте новый тикет на нашей странице поддержкидля получения помощи.

        Видеоинструкция

        Ожидание загрузки

        Инструкция по эксплуатации

        Это руководство предлагает поэтапный подход к устранению засорения хотэнда. Выберите подходящий метод в зависимости от степени засора. В следующих инструкциях в качестве примера используется правый хотэнд. Для левого хотэнда процедура идентична — просто выберите «Левая сторона» в меню.

        1. Ручная экструзия застрявшего филамента

        Это самый простой метод устранения засора хотэнда. На сенсорном экране немного повысьте температуру хотэнда выше рекомендуемой температуры печати для филамента, затем используйте меню для экструзии филамента.

        Шаг 1. Нагрев хотэнда

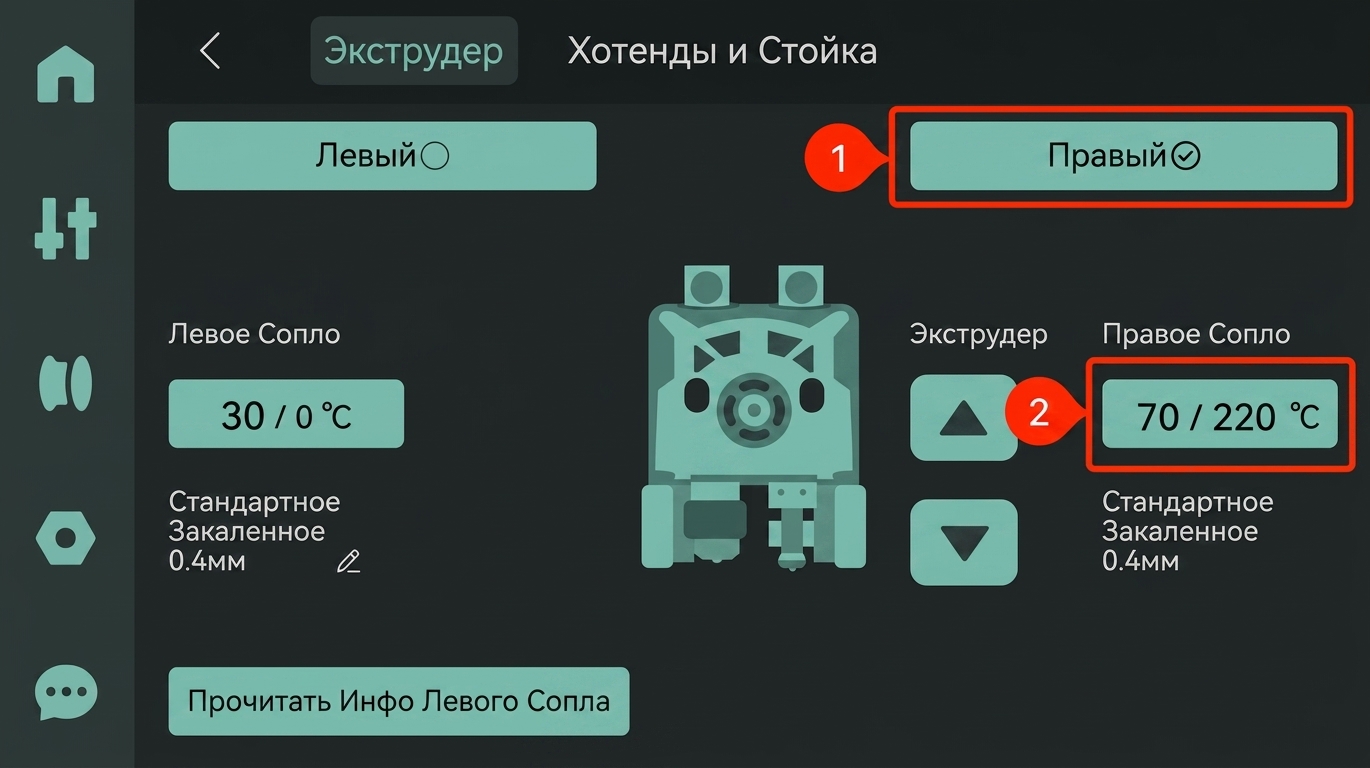
        На сенсорном экране принтера нажмите «Управление» → «Сопло и экструдер», чтобы открыть интерфейс управления экструдером.
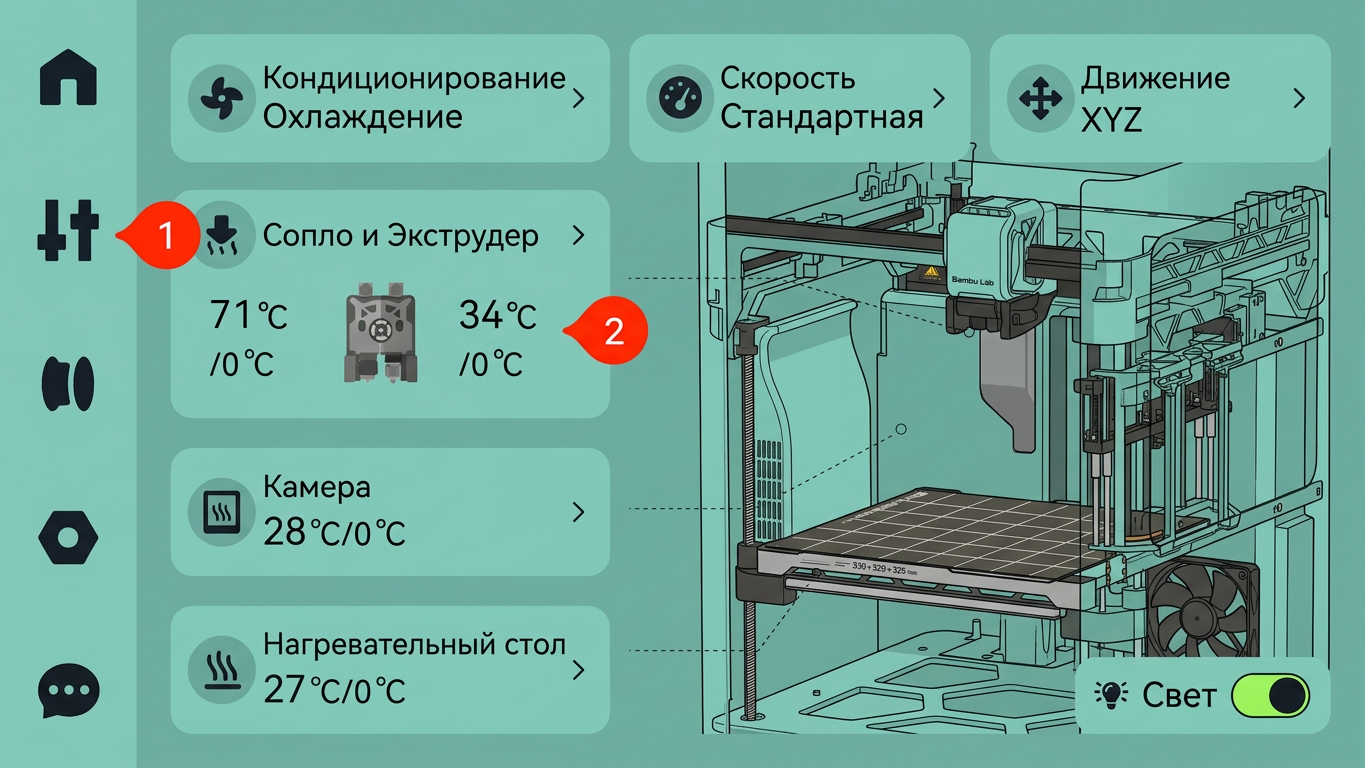
        Выберите «Правая сторона» (для правого хотэнда), затем установите температуру правого хотэнда немного выше нормальной температуры печати филамента. (Например, установите 220 °C для PLA.)
        Шаг 2. Выполнение ручной экструзии

        После стабилизации температуры нажмите кнопку «Экструзия» на текущем экране (Экструдер автоматически подаст филамент на короткое время после каждого нажатия). Наблюдайте за статусом экструзии на сопле.
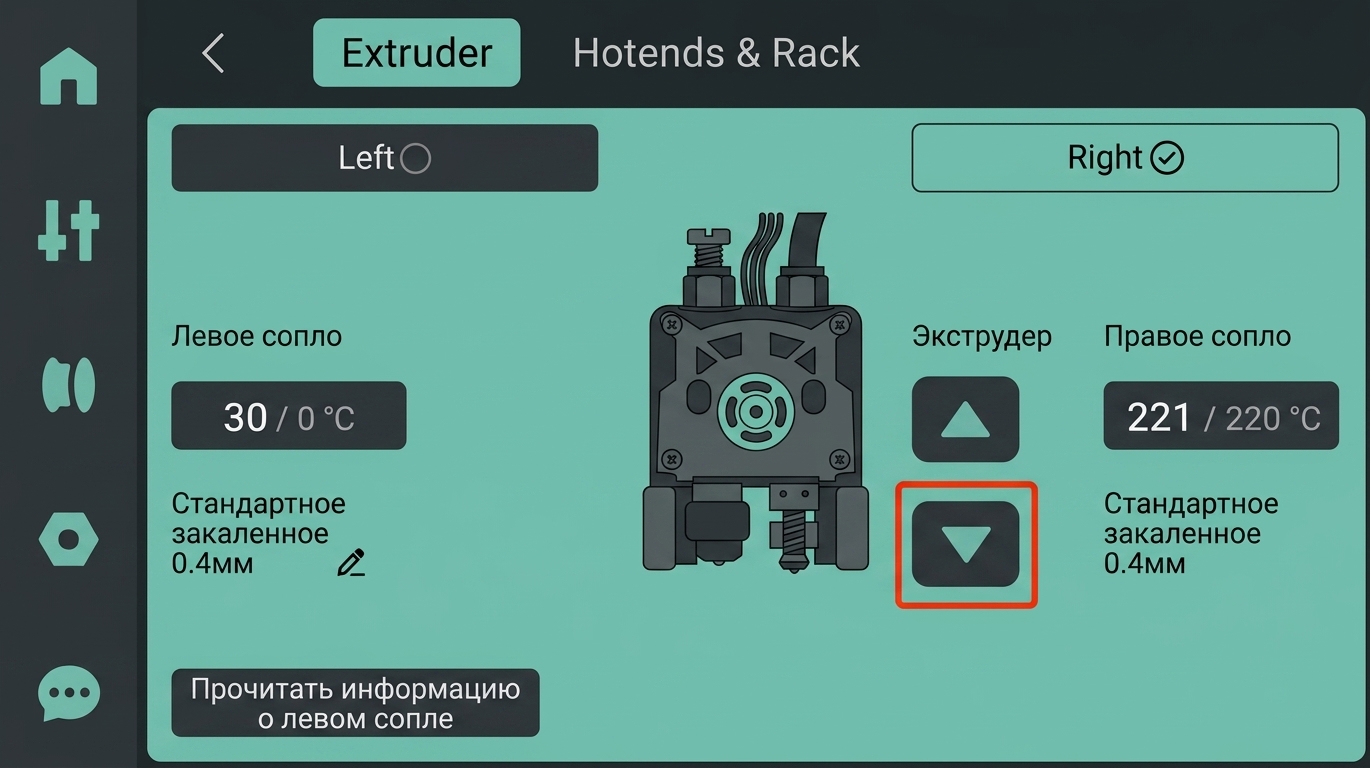
        ⚠️ВАЖНО! Примечание: При использовании филамента TPU не нажимайте кнопку «Экструзия» более трёх раз и избегайте многократного быстрого нажатия кнопки «Отвод», чтобы предотвратить застревание или запутывание филамента.

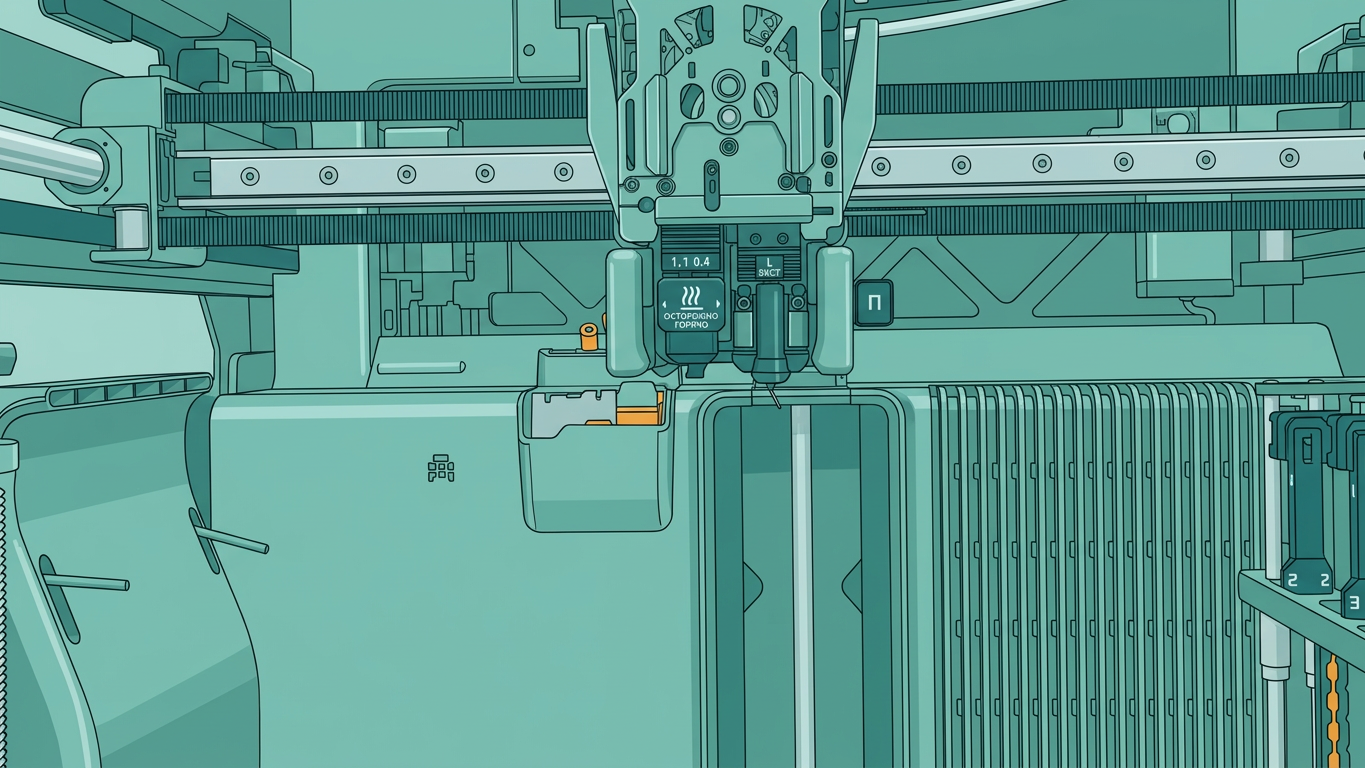
        Проверьте, выдавливается ли сопло нормально. Как показано ниже, филамент должен экструдироваться плавно и прямым, стабильным потоком.
        2. Устранение засора с помощью чистящей иглы

        Примечание:Этот метод не подходит для сопел размером менее 0.4 мм.

        Если ручная экструзия не позволяет протолкнуть филамент через сопло или экструдированный филамент не полностью сменился на новый загруженный, используйте чистящую иглу для очистки хотэнда. Повторяйте процесс «чистка иглой + ручная экструзия», пока засор не будет полностью устранён. Следуйте шагам ниже:

        1. На сенсорном экране принтера нажмите «Управление» → «Сопло и экструдер», чтобы открыть интерфейс управления экструдером.

        1. Выберите «Правая сторона» (для правого хотэнда), затем установите температуру правого хотэнда немного выше нормальной температуры печати филамента. (Например, установите 220 °C для PLA.)

        1. После достижения требуемой температуры аккуратно вставьте чистящую иглу в сопло и перемещайте её вверх-вниз несколько раз для устранения засора.

        ⚠️Предупреждение:При использовании чистящей иглы давление внутри сопла может внезапно снизиться, что приведёт к неожиданному выбросу горячего филамента. Всегда носите термостойкие перчатки и держите лицо в стороне от камеры принтера, чтобы избежать ожогов.

        3. Холодная вытяжка

        Холодная вытяжка — это эффективный метод глубокой очистки сопел 3D-принтера. Основной принцип включает процесс нагрева для размягчения филамента → охлаждения для затвердевания → вытягивания целиком, что позволяет филаменту сцепиться с внутренним мусором, остатками или обгоревшим материалом внутри сопла.

        При вытягивании эти загрязнения удаляются физически вместе с филаментом, эффективно устраняя стойкие засоры в источнике.

        Регулярное выполнение обслуживания методом холодной вытяжки помогает восстановить плавный поток филамента, обеспечить стабильную экструзию во время печати и предотвратить дефекты, такие как недостаточная экструзия, разрыв филамента или плохая адгезия слоёв.

        Шаг 1. Подготовка перед началом

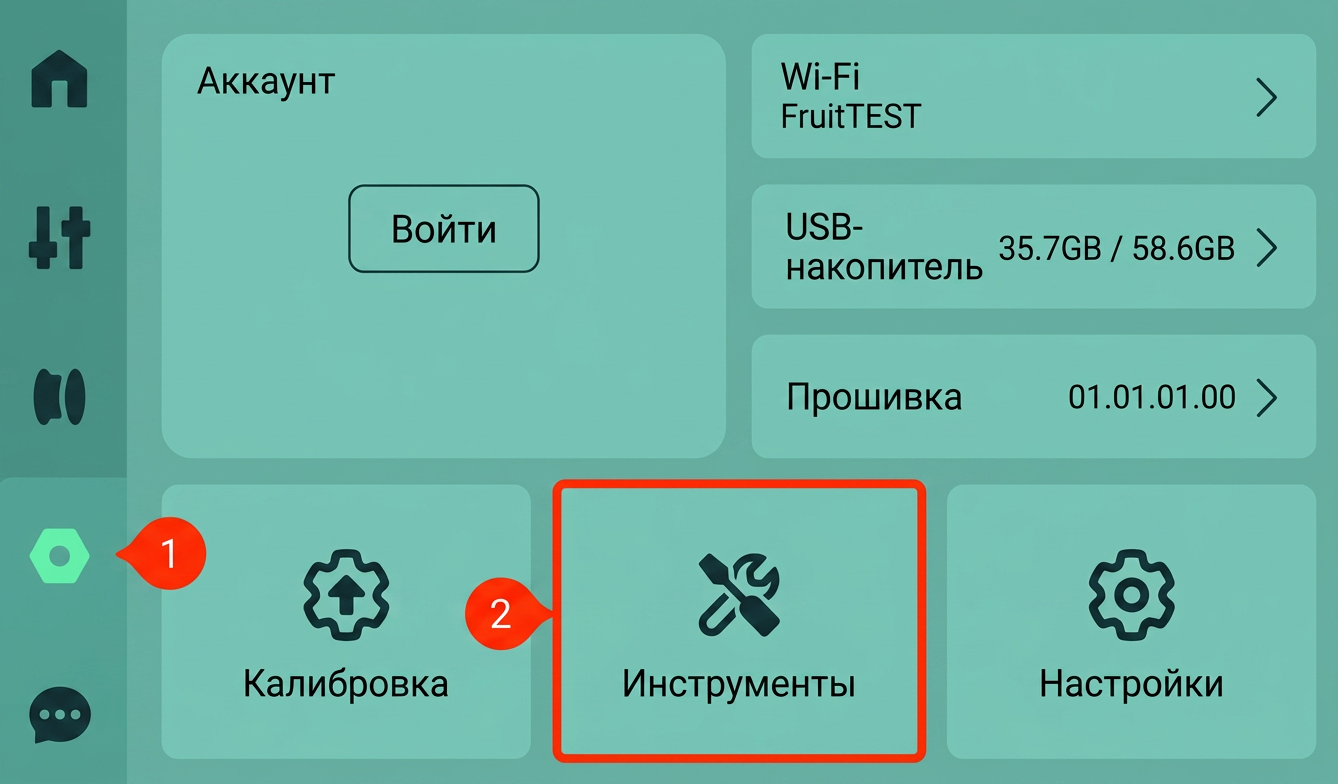
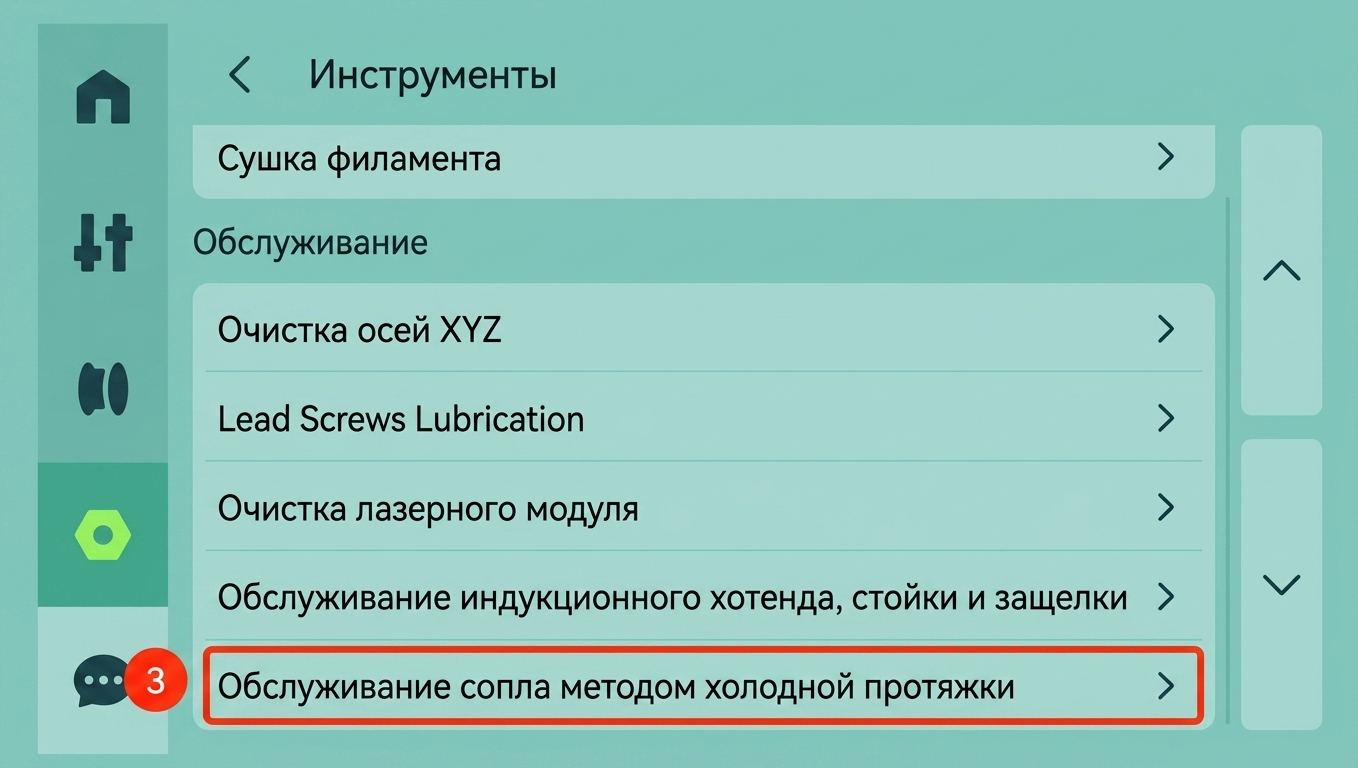
        На сенсорном экране принтера следуйте нижеуказанному пути:

        1. Перейдите в меню «Настройки»
        2. Выберите кнопку «Набор инструментов»

        1. В меню найдите и нажмите «Обслуживание холодной вытяжки сопла», чтобы войти в интерфейс подготовки холодной вытяжки.
        Шаг 2. Настройка параметров холодной вытяжки и подготовка!

        Нажмите «Далее» на экране, чтобы продолжить.
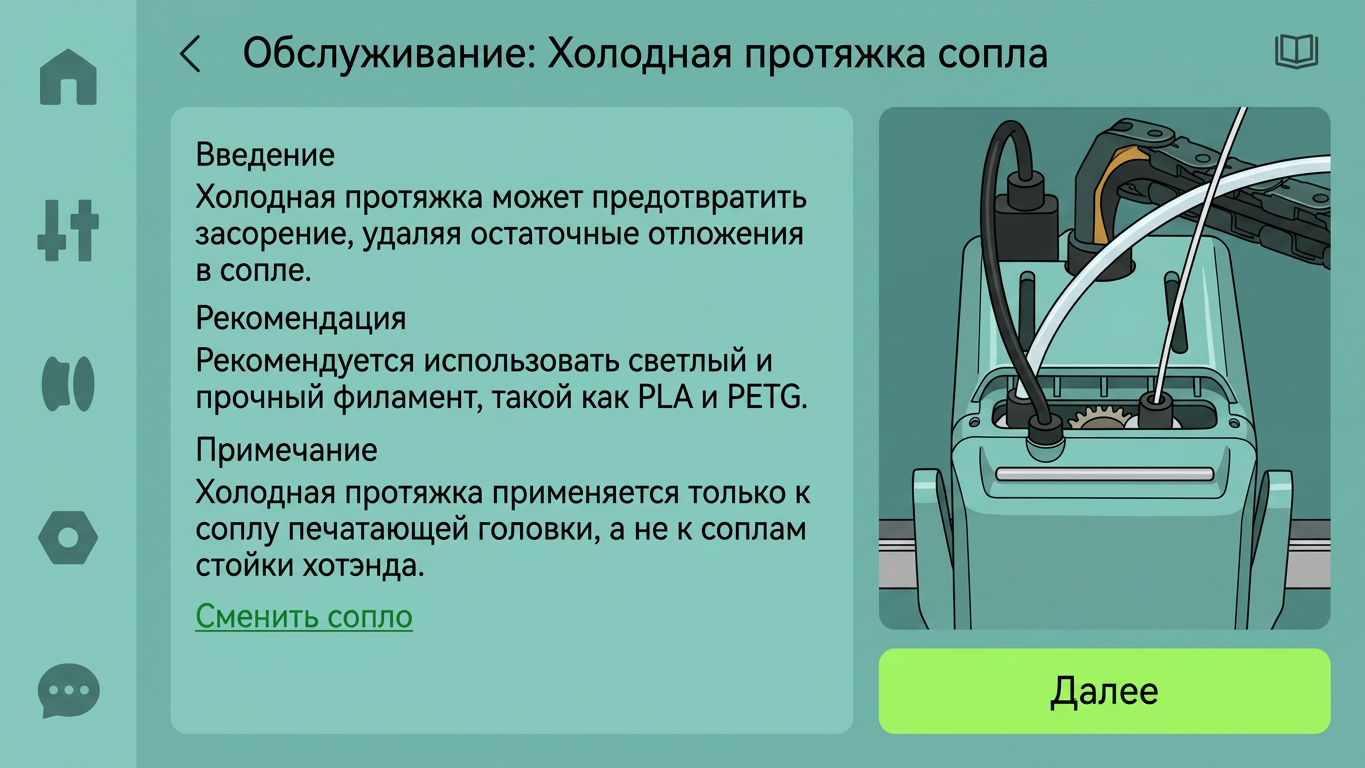
        Перейдите на страницу настройки параметров холодной вытяжки. Меню отобразит следующие настраиваемые параметры (как показано ниже):
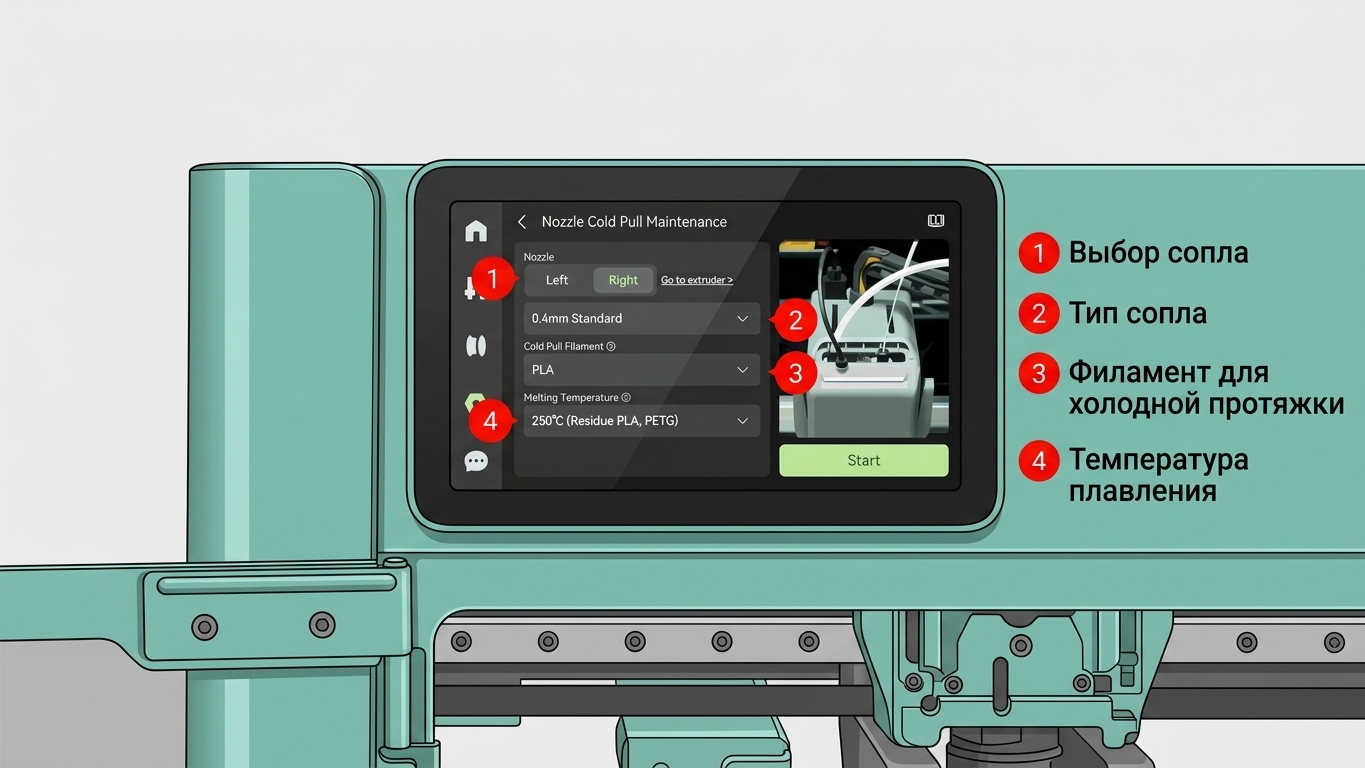
        1. Выберите сопло для очистки:Отметьте «Левое» или «Правое» в зависимости от сопла, требующего очистки.
        2. Выберите филамент для очистки:Рекомендуется PLA или PETG. Выберите филамент более светлого цвета или с более высоким контрастом по сравнению с предыдущим, чтобы помочь выявить мусор или остатки, удалённые во время очистки.
        3. Укажите размер сопла:Выберите правильный диаметр сопла (например, 0,4 мм, 0,6 мм) и тип, установленный в данный момент.
        4. Выберите тип остаточного филамента:Выберите тип филамента, который использовался во время или непосредственно перед возникновением засора. Система автоматически установит подходящую температуру нагрева, чтобы обеспечить полное размягчение остаточного филамента.

        После настройки всех параметров нажмите «Старт», чтобы начать процесс очистки холодной вытяжкой.

        Шаг 3. Снятие трубки PTFE

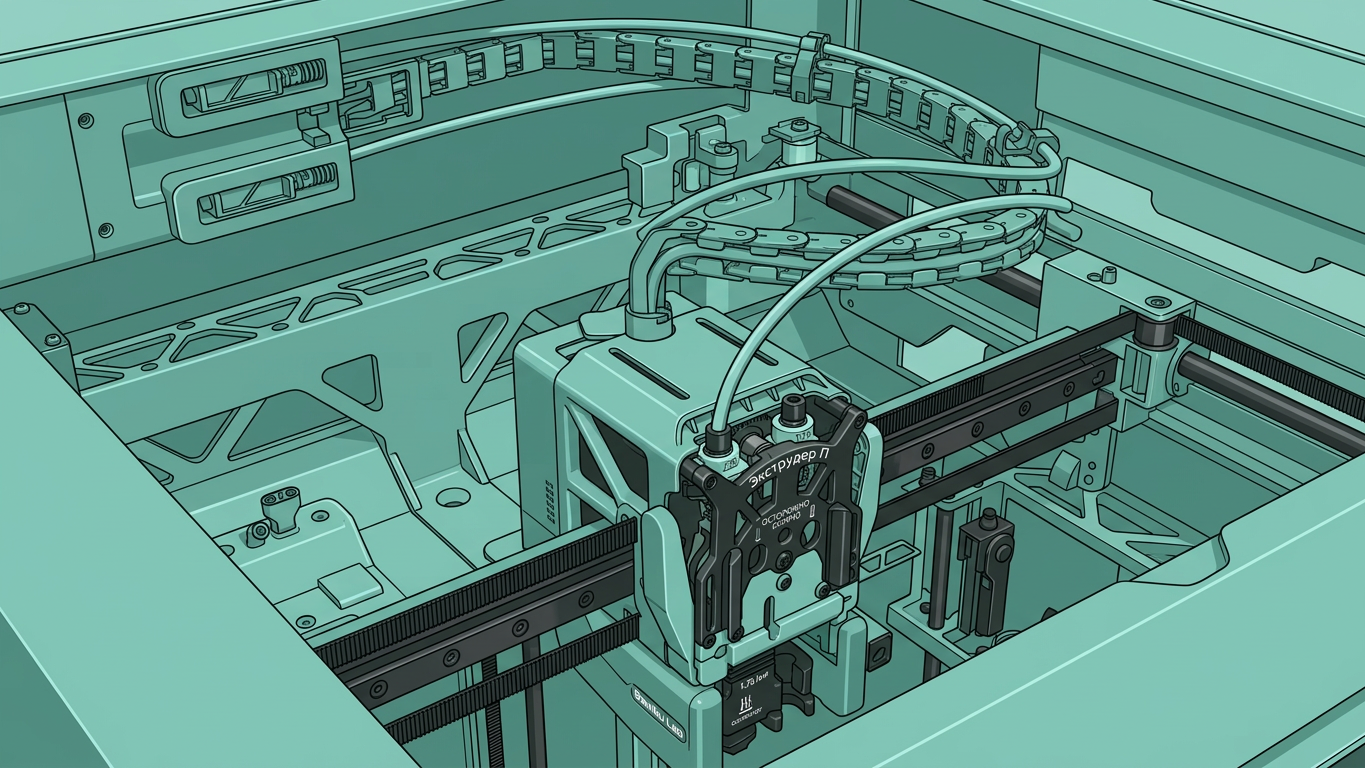
        Следуя инструкциям на экране, нажмите и удерживайте внешнее кольцо чёрного пневматического разъёма, затем вытяните верхнюю трубку PTFE.

        1. Нажмите «Готово, Продолжить», чтобы перейти к следующему шагу.
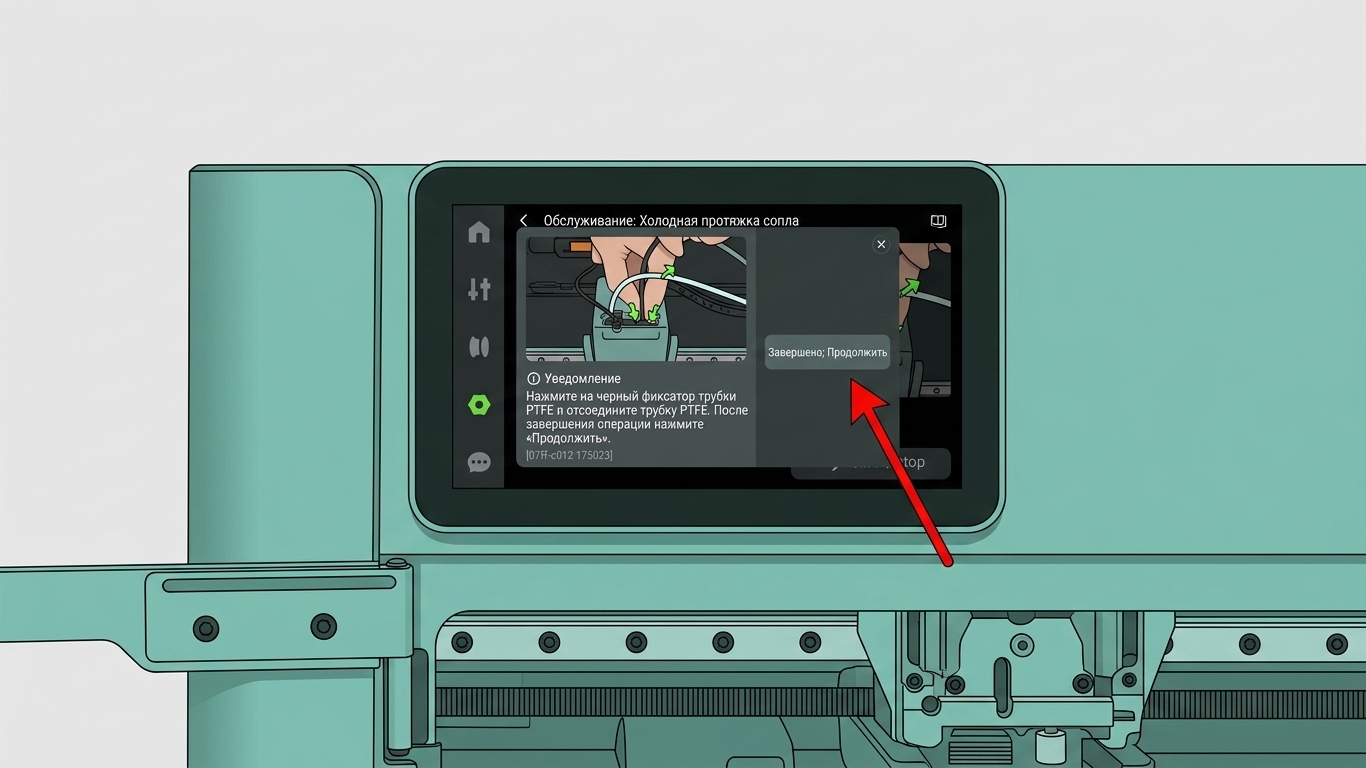
        Шаг 4. Вставка филамента и запуск автоматической программы

        1. Следуя инструкциям на экране, вставьте филамент для очистки, выбранный на шаге 2 (PLA или PETG), в входное отверстие филамента и продвигайте его, пока он не войдёт полностью.
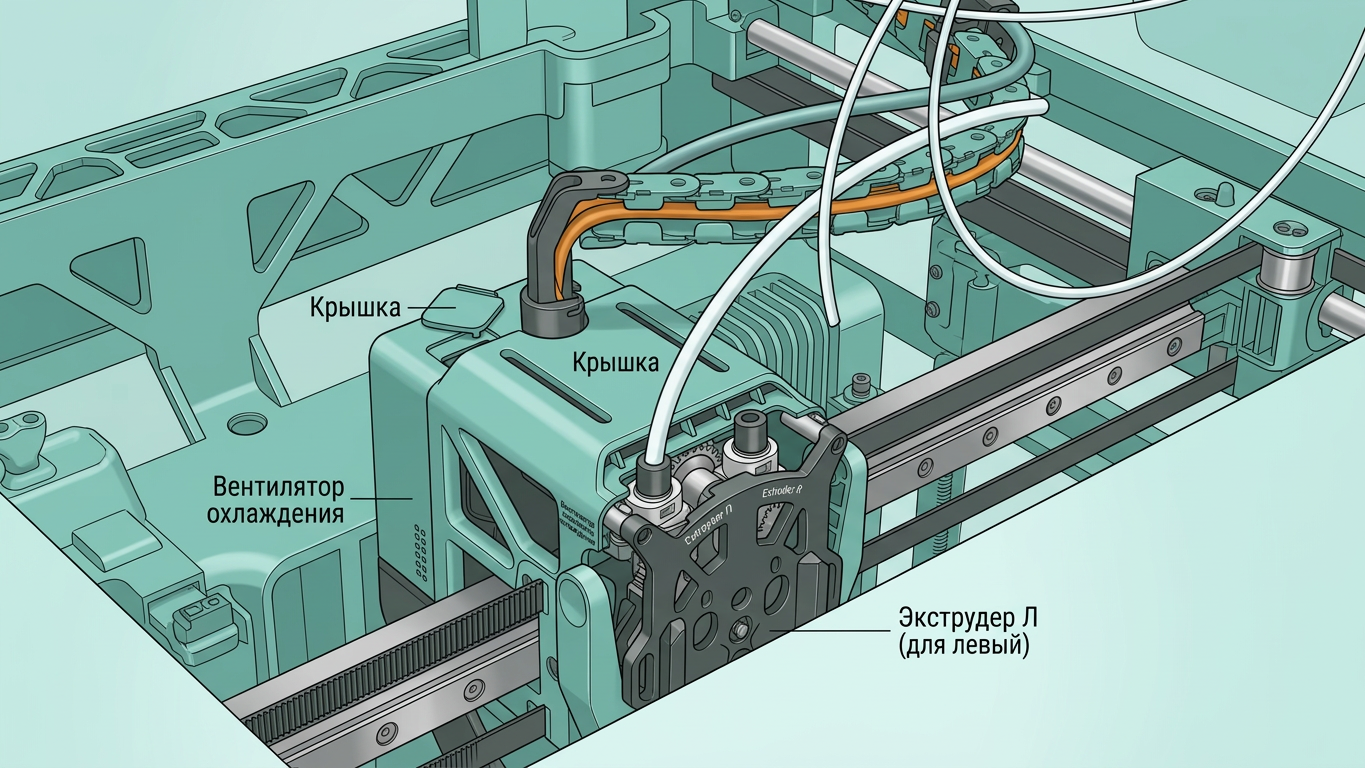
        1. После подтверждения правильной вставки филамента нажмите «Готово», чтобы продолжить.

        1. Затем устройство автоматически выполнит следующие шаги (ручное управление не требуется):
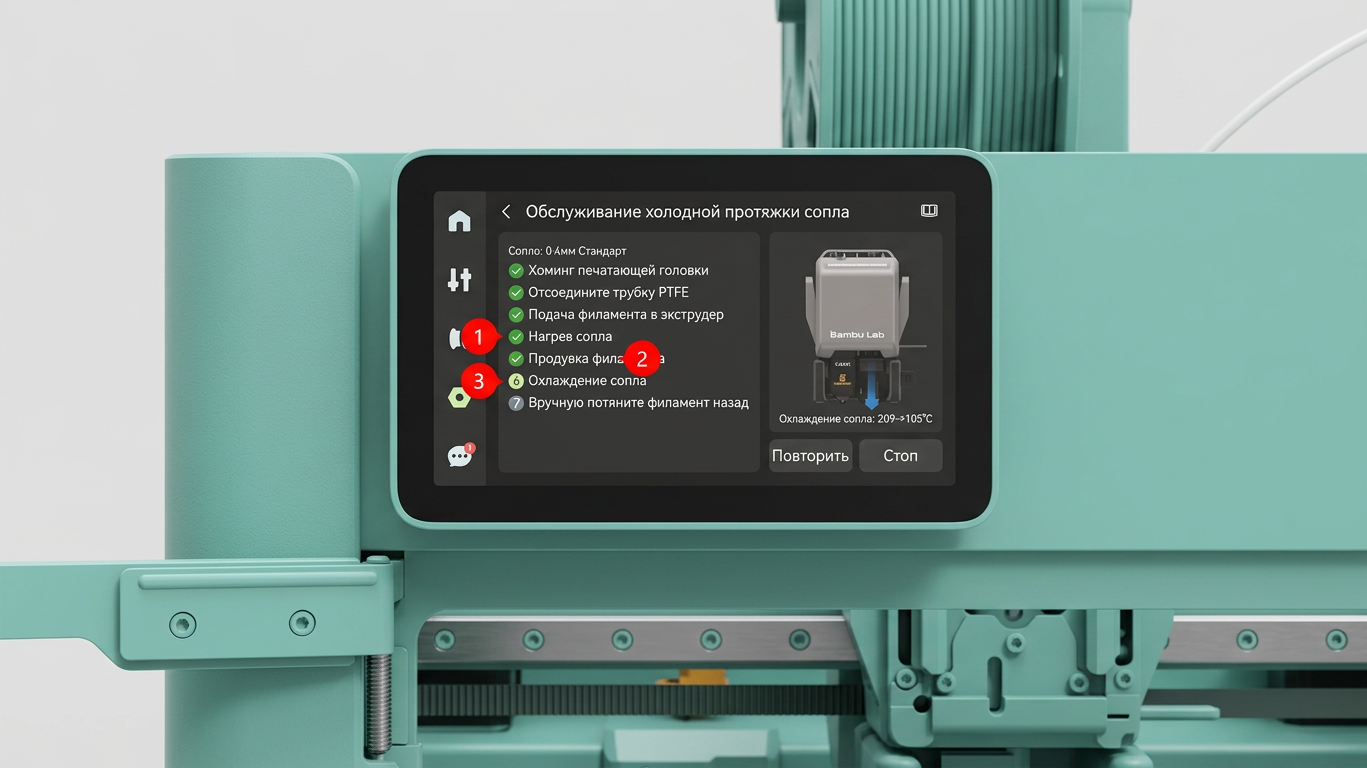
        • Нагрейте сопло до заданной температуры.
        • Очистите сопло от остаточного филамента.
        • Охладите сопло до оптимальной температуры для процесса холодной вытяжки.

        Шаг 5. Извлечение филамента и повторная установка трубки PTFE

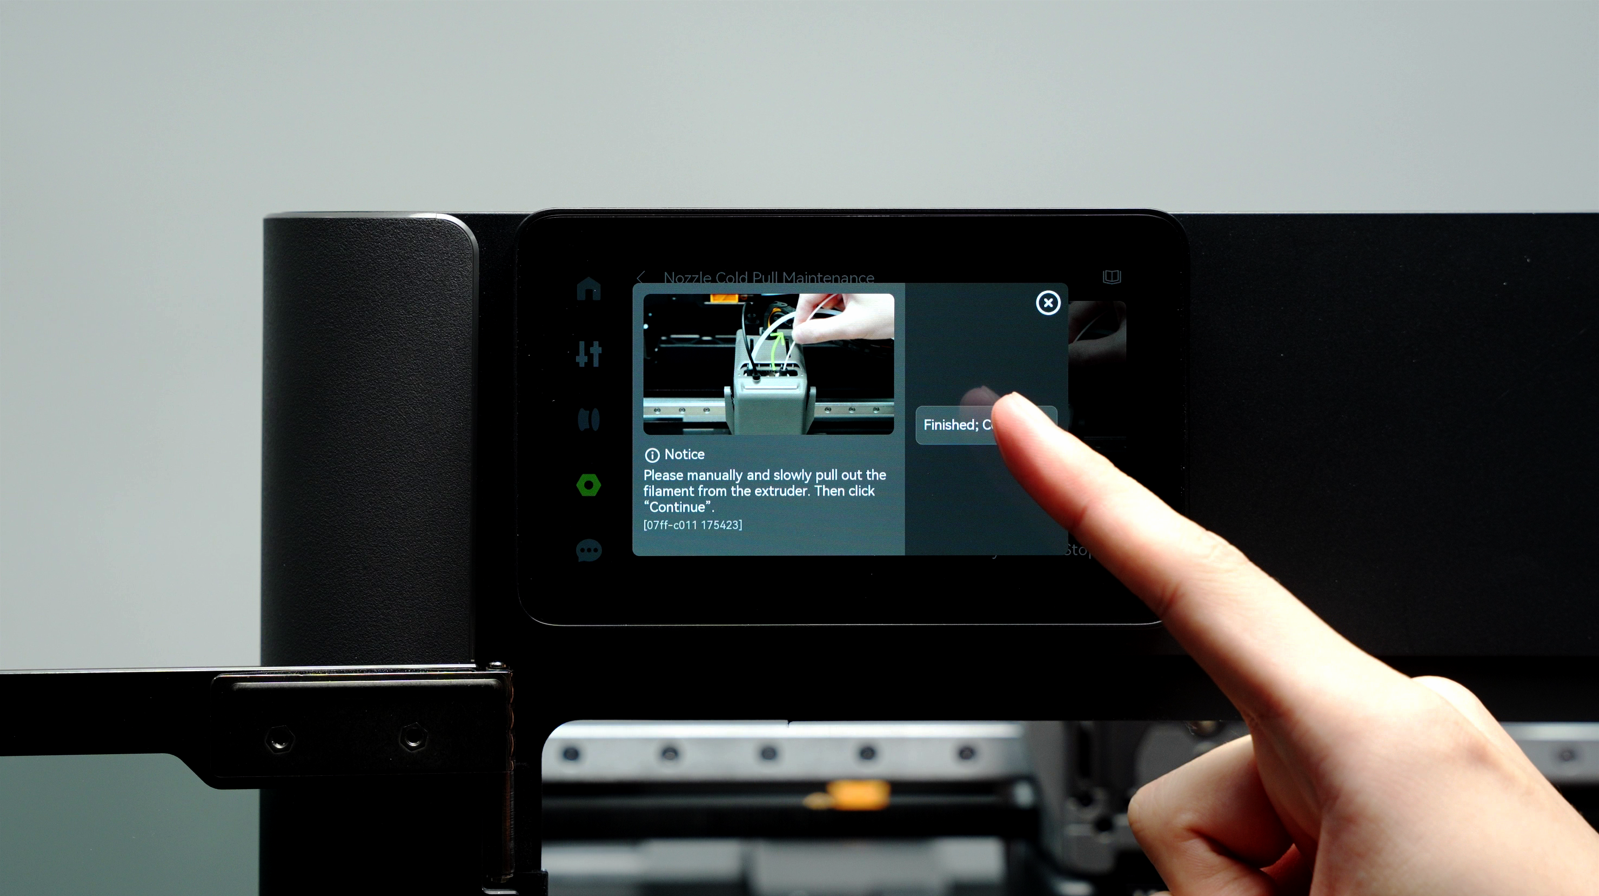
        1. Когда будет запрошено, медленно и плавно вытяните филамент вручную. (Передний конец филамента может вынести мусор или остатки, вызвавшие засор.)
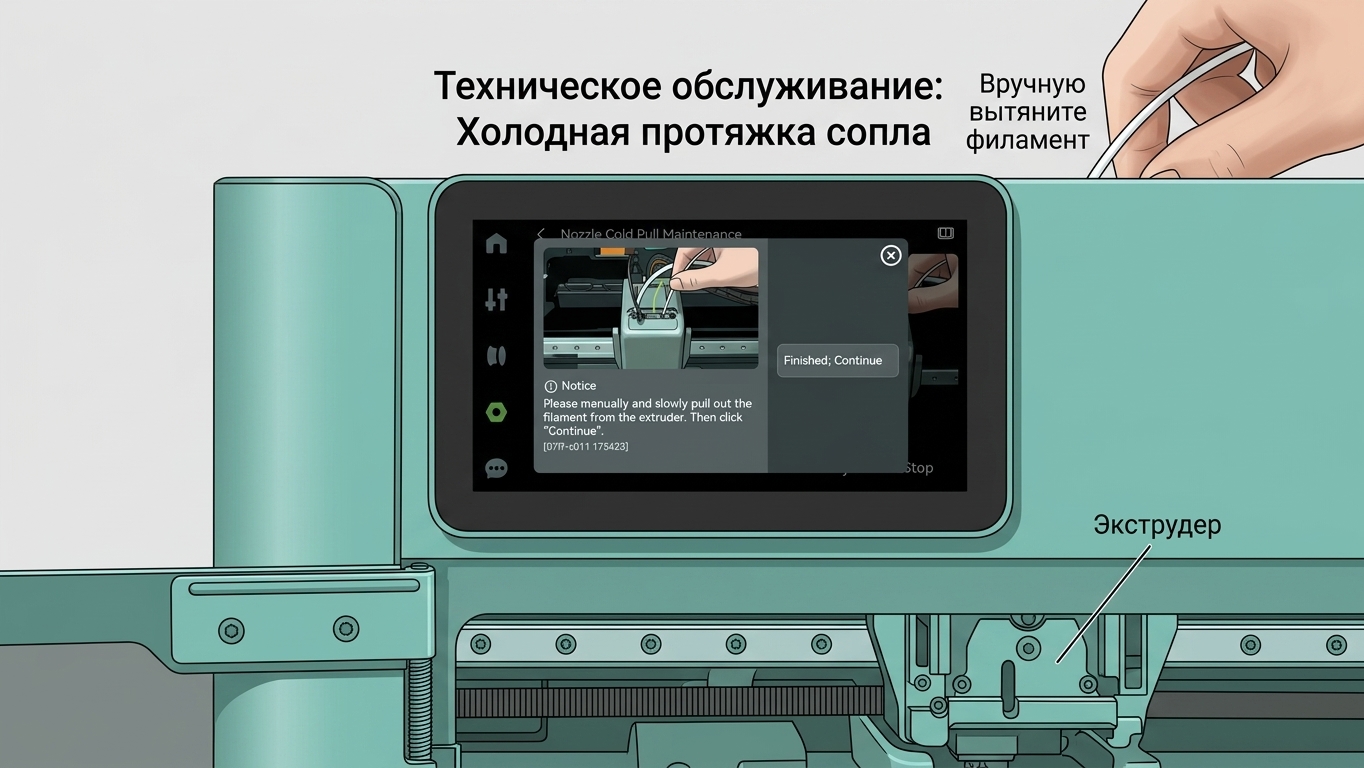
        Примечание: Во время процесса холодной вытяжки тяните филамент вертикально и медленно вверх. Слишком быстрое вытягивание или под углом может привести к разрыву филамента.

        1. После полного извлечения филамента нажмите «Готово», чтобы продолжить.
        1. Затем на экране отобразится пример очищенного филамента для сравнения.
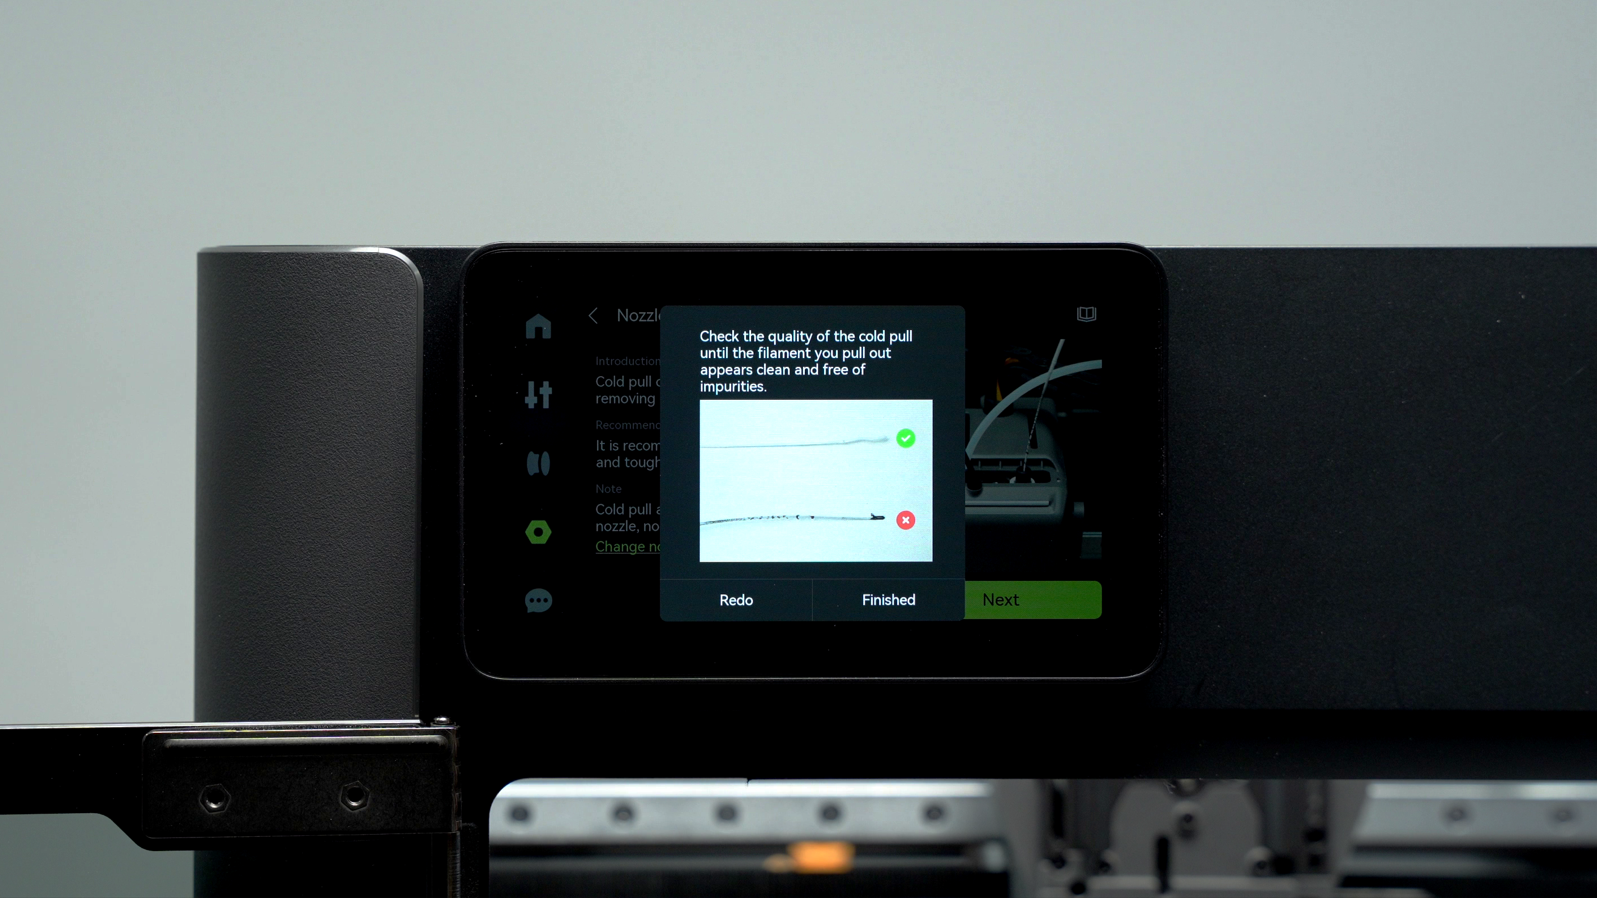
        • Если на удалённом филаменте всё ещё видны остатки, обгоревшие пятна или изменение цвета, повторите процесс холодной вытяжки, пока кончик филамента не станет чистым и гладким.
        • Если кончик филамента гладкий и без мусора, очистка завершена.
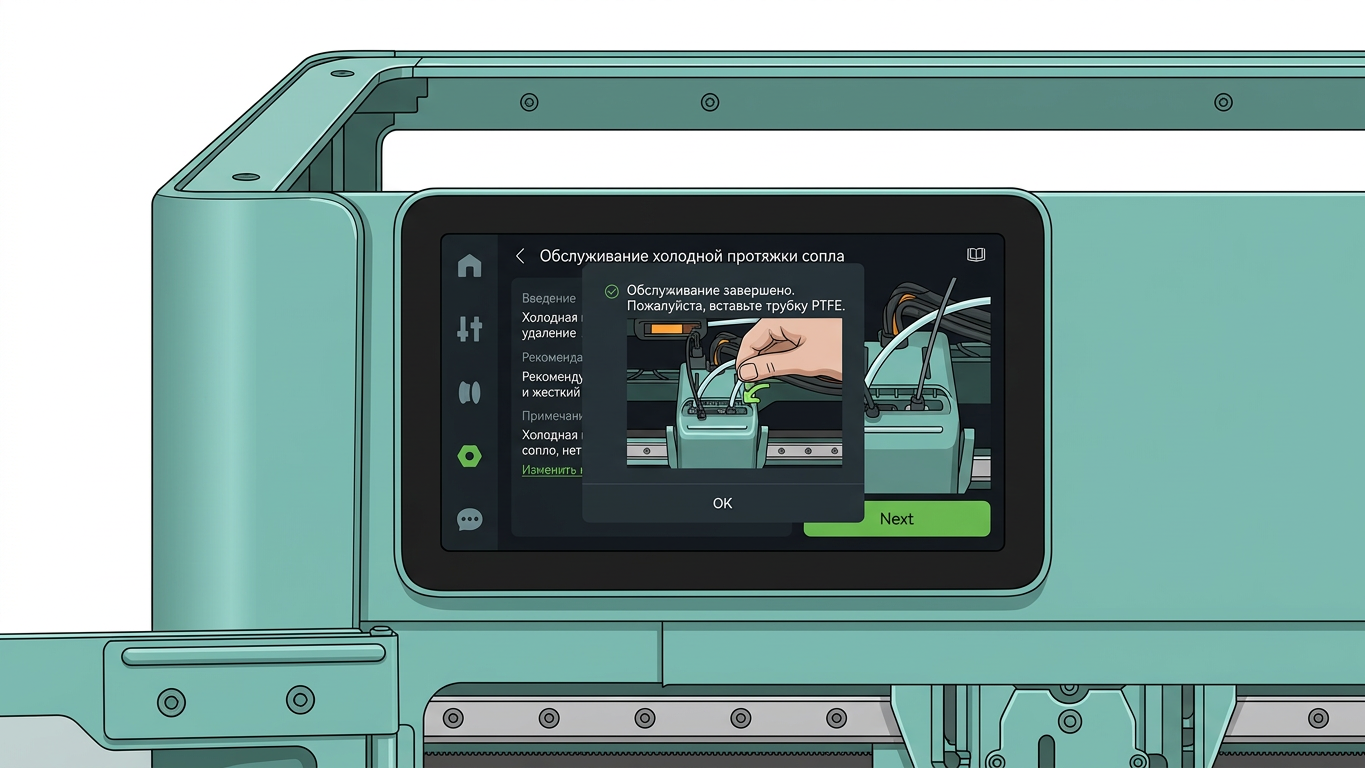
        1. Наконец, установите трубку PTFE обратно и плотно прижмите её, чтобы обеспечить надёжное соединение. Затем нажмите «ОК» (Метка 1), чтобы завершить процесс обслуживания холодной вытяжкой.
        Проверка результатов холодной вытяжки

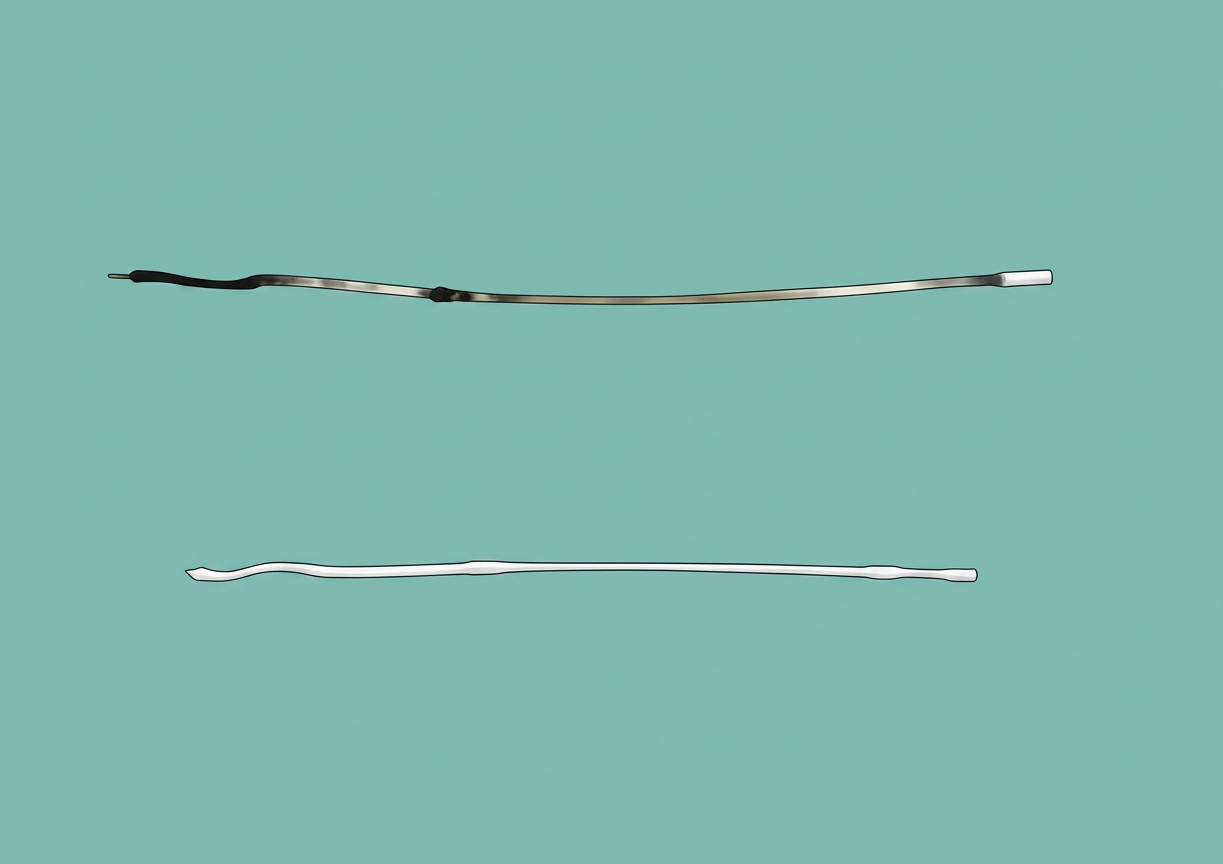
        На конце извлечённого филамента (как показано ниже для сопла HF) обратите особое внимание на следующие показатели качества:

        1. Однородность цвета: Извлечённый филамент не должен содержать изменений цвета, примесей или углеродистых отложений.
        2. Чистота поверхности: Поверхность извлечённого филамента должна выглядеть равномерно расплавленной и гладкой, без гранулированных остатков или прилипшего спечённого материала.

        Мы настоятельно рекомендуемповторять процесс холодной вытяжки несколько раз, пока извлечённый филамент не покажет чистую поверхность без аномальных остатков, как показано ниже (пример для сопла HF).
        4. Метод очистки горячим шестигранным ключом (для засоров в холодном конце)

        Засоры в принтерах серии H2 часто вызваны тепловым дрейфом, что приводит к размягчению и прилипанию филамента внутри хотэнда. Для подробного объяснения теплового дрейфа и методов его предотвращения обратитесь к разделу «Тепловой дрейф». Мы рекомендуем сначала ознакомиться с этим разделом, чтобы помочь предотвратить засоры в источнике.

        ⚠️Внимание:Всегда носите защитные перчатки во время этой процедуры. Хотэнд и расплавленный филамент достигают экстремально высоких температур, и случайный контакт может вызвать серьёзные ожоги.

        Шаг 1. Нагрев кончика сопла

        1. На сенсорном экране принтера нажмите «Управление» → «Сопло и экструдер», чтобы открыть интерфейс управления экструдером.
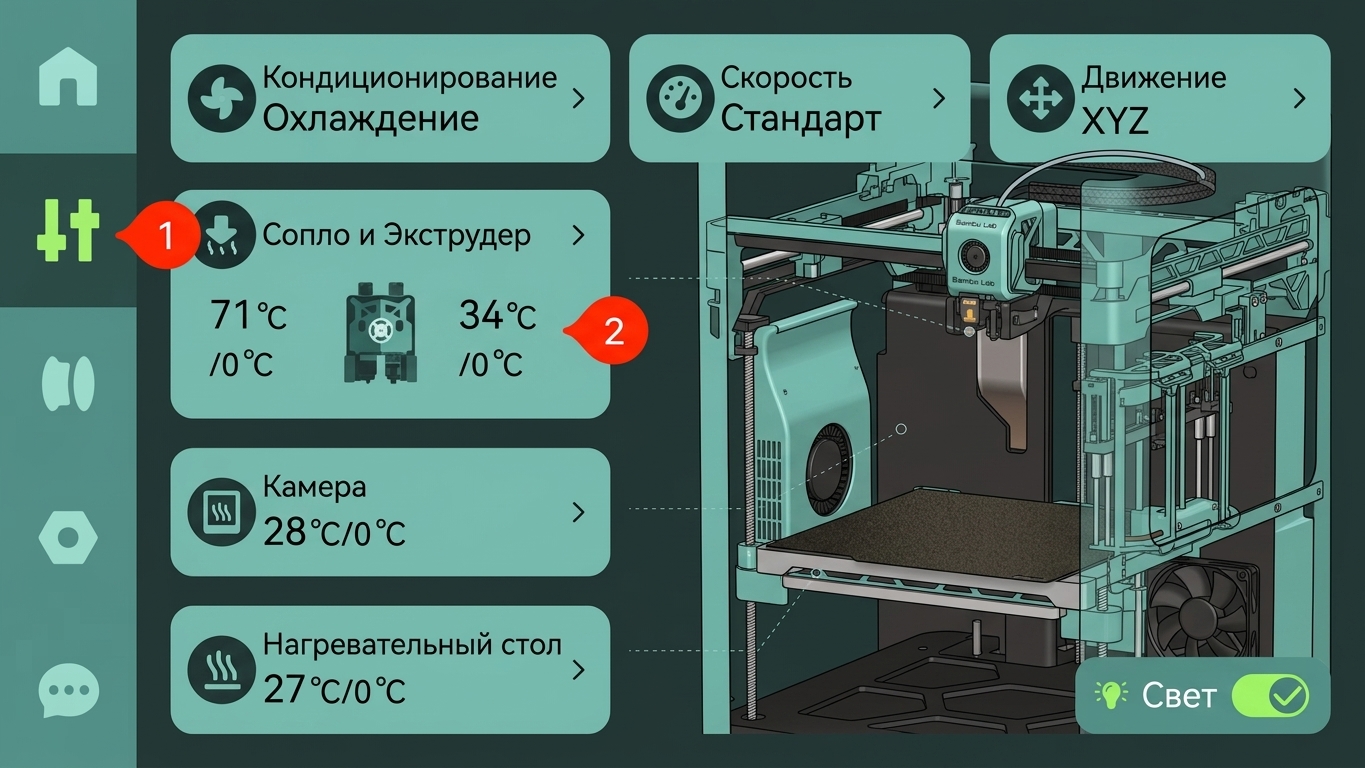
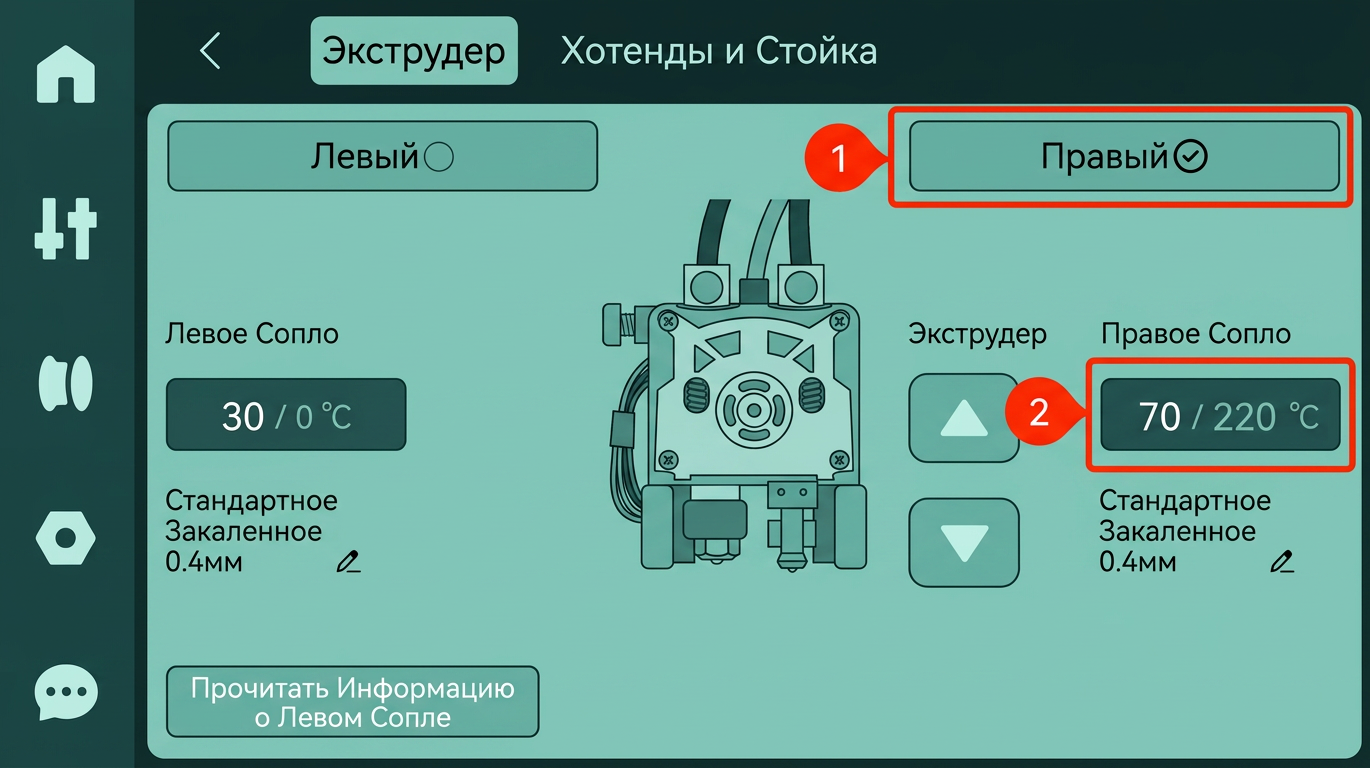
        1. Выберите «Правая сторона» (для правого хотэнда), затем установите температуру правого хотэнда немного выше нормальной температуры печати филамента. (Например, установите 220 °C для PLA.)
        Шаг 2. Снятие индукционного хотэнда

        1. На экране нажмите «Хотэнд и стойка» → выберите индукционный хотэнд на левой панели → затем нажмите «Установить».
        1. Принтер автоматически установит индукционный хотэнд на доступную док-станцию индукционного хотэнда.

        ⚠️ВАЖНО! Примечание: Если операцию «Размещение» не выполнить, вам придется касаться кончика сопла, чтобы вручную снять индукционный хотенд. Однако, поскольку он был нагрет до 220 °C на шаге 1, прямой контакт представляет серьезный риск ожога и настоятельно не рекомендуется.

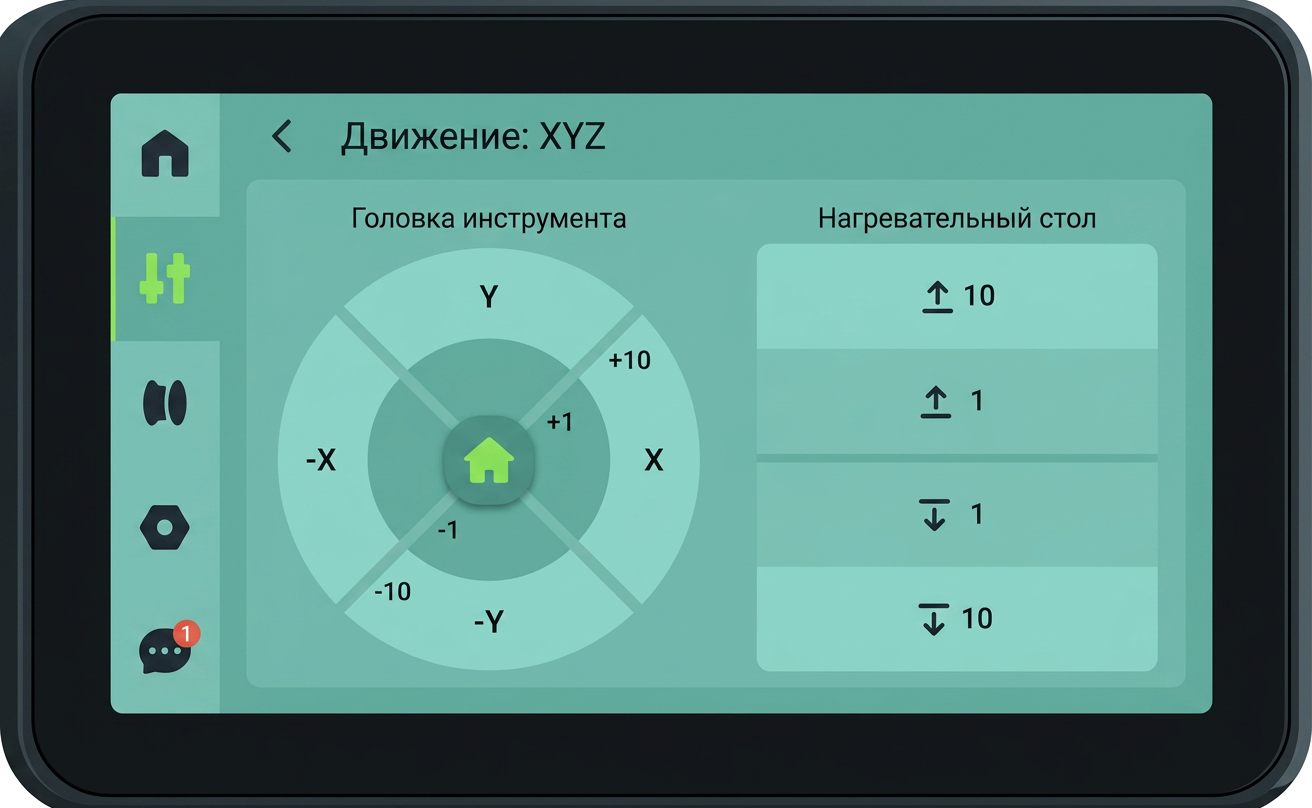
        1. Переместите печатную головку в доступное положение для облегчения снятия индукционного хотенда.
        1. Снимите индукционный хотенд, чтобы освободить его из соответствующего док-модуля индукционного хотенда. Держите его только за секцию радиатора и избегайте касания кончика сопла.
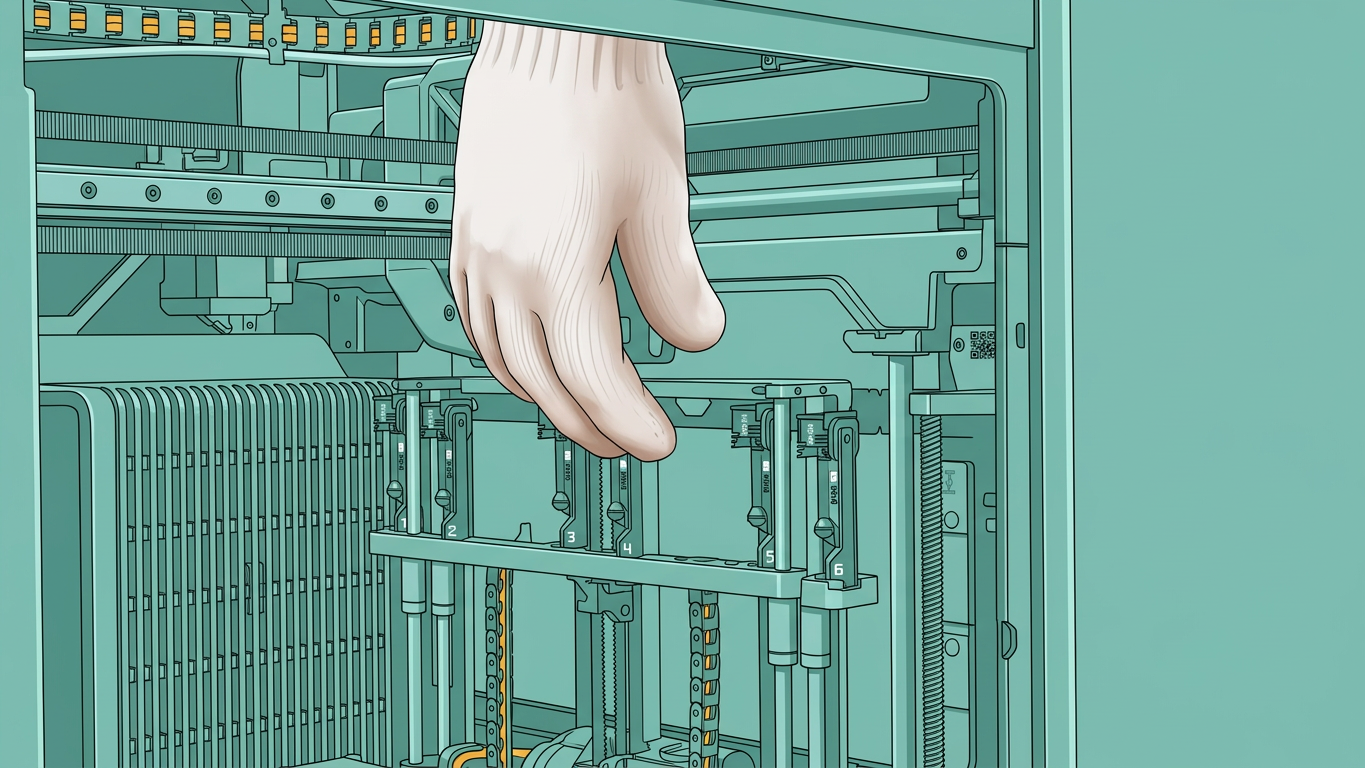
        ⚠️Предупреждение:Не касайтесь кончика сопла, чтобы избежать ожогов.

        Шаг 3. Нагрейте шестигранный ключ

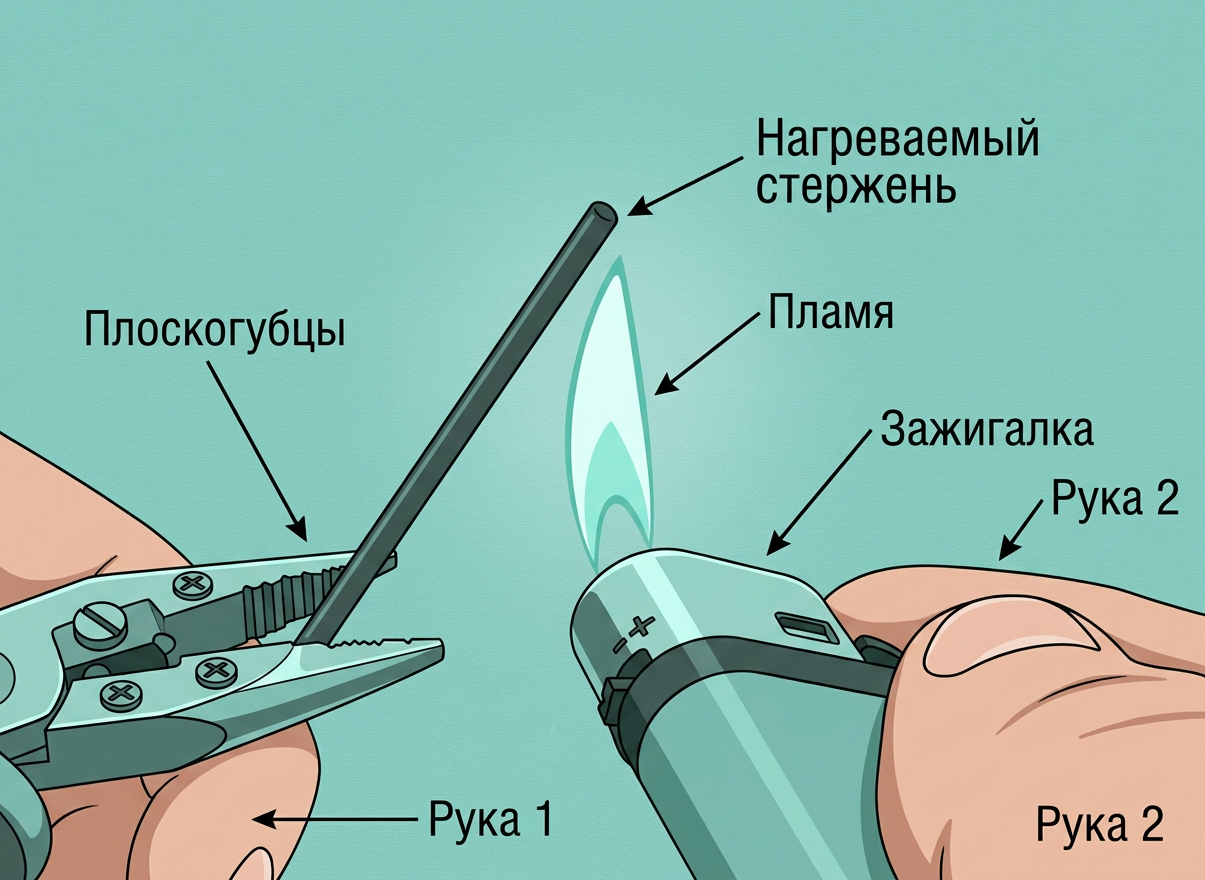
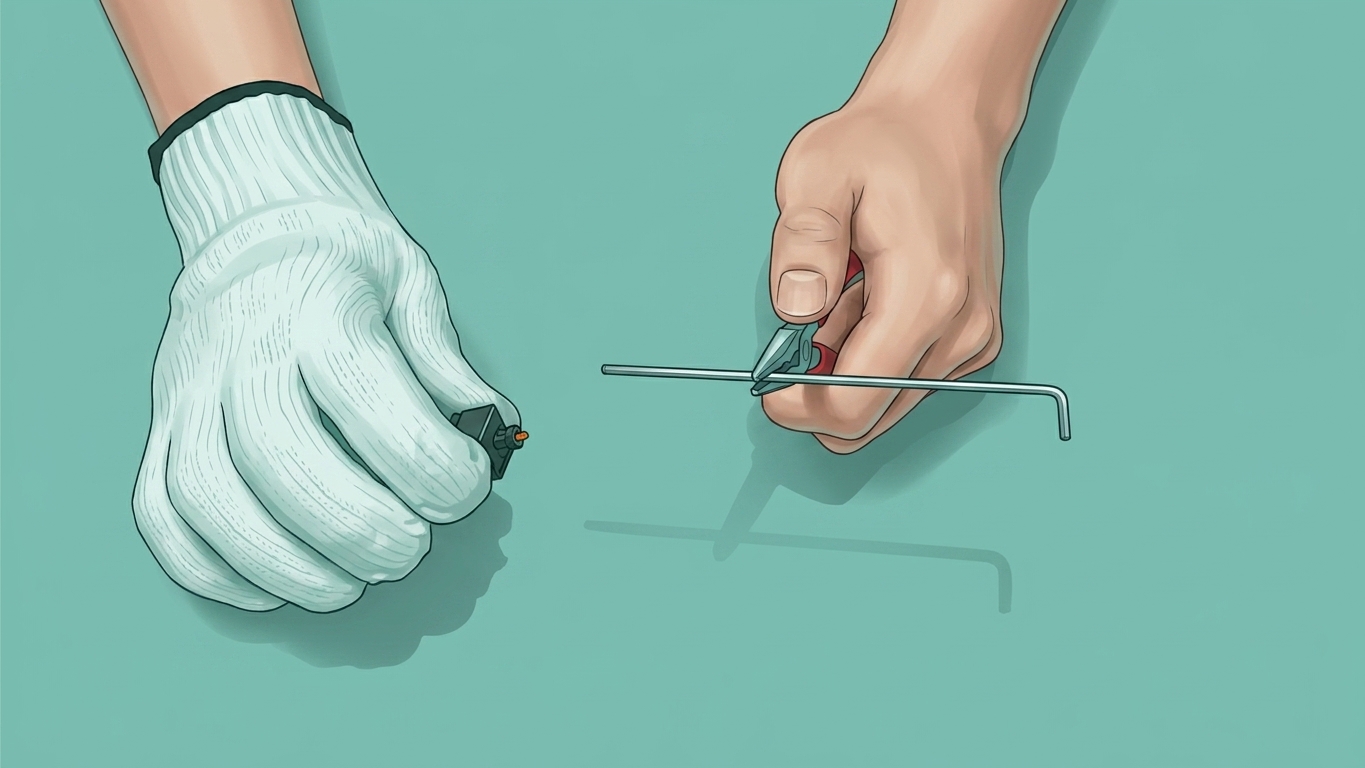
        Твердо удерживайте конец шестигранного ключа плоскогубцами и равномерно нагревайте кончик около 10 секунд, чтобы убедиться, что он достиг достаточной температуры.

        ⚠️ Примечание: Всегда используйте плоскогубцы для удержания шестигранного ключа. Не касайтесь металлической части напрямую, чтобы предотвратить ожоги.
        Шаг 4. Вставьте в вход сопла и дайте остыть

        1. Пока кончик шестигранного ключа еще горячий, быстро выровняйте его с входом сопла и вставьте вертикально через верхний канал радиатора в застрявший внутри филамент. Держите его на месте около 30 секунд, чтобы шестигранный ключ естественным образом остыл и прочно соединился с окружающим филаментом.
        1. После остывания медленно и плавно вытяните шестигранный ключ прямо в том же направлении. Застрявший филамент будет удален вместе с ключом, полностью очистив засор.

        Как проверить завершение

        Установите сопло заново, подключите ПТФЭ-трубку и загрузите филамент, чтобы проверить производительность экструзии. Если засорение или недостаточная экструзия сохраняются, повторите процесс очистки хотенда до восстановления нормальной экструзии.

        Описанные выше процедуры могут устранить 99% засоров сопла. Однако, если сопло показывает признаки износа или деформации, замените сопло напрямую для решения проблемы. Если принтер возобновляет нормальную экструзию и печать после выполнения всех шагов очистки, разблокировка сопла прошла успешно.

        Примечание:Устранение засоров в соплах 0,2 мм сложнее. Повторите описанные выше шаги очистки несколько раз по мере необходимости.

        Сопла диаметром менее 0,4 мм имеют более высокую вероятность засорения, так как более крупные частицы могут попасть в канал сопла, где они могут накапливаться и вызывать засоры.

        Содержание
        Обзор засорения хотэнда Необходимые инструменты и материалы Предупреждение о безопасности Видеоинструкция Инструкция по эксплуатации 1. Ручная экструзия застрявшего филамента Шаг 1. Нагрев хотэнда Шаг 2. Выполнение ручной экструзии 2. Устранение засора с помощью чистящей иглы 3. Холодная вытяжка Шаг 1. Подготовка перед началом Шаг 2. Настройка параметров холодной вытяжки и подготовка! Шаг 3. Снятие трубки PTFE Шаг 4. Вставка филамента и запуск автоматической программы Шаг 5. Извлечение филамента и повторная установка трубки PTFE Проверка результатов холодной вытяжки 4. Метод очистки горячим шестигранным ключом (для засоров в холодном конце) Шаг 1. Нагрев кончика сопла Шаг 2. Снятие индукционного хотэнда Шаг 3. Нагрейте шестигранный ключ Шаг 4. Вставьте в вход сопла и дайте остыть Как проверить завершение
        Подписаться
        на новости и акции
        Связаться с нами
        +7 (495) 128-29-32
        +7 (495) 128-29-32
        E-mail
        zakaz@1-sloy.ru
        Адрес
        127422, г. Москва, ул. Тимирязевская, д. 1
        Режим работы
        Пн - Пт: с 08:00 до 21:00
        zakaz@1-sloy.ru
        127422, г. Москва, ул. Тимирязевская, д. 1
        Интернет-магазин
        Каталог
        Услуги
        Компания
        О компании
        Информация
        Реквизиты
        Помощь
        Условия оплаты
        Условия доставки
        Правила возврата товара
        © 2026 ПЕРВЫЙ СЛОЙ
        Политика конфиденциальности
        Согласие на обработку персональных данных
        Согласие на обработку файлов cookies
        Политика использования файлов cookie
        Оферта

        На информационном ресурсе применяются рекомендательные технологии.

        Все ресурсы сайта 1-sloy.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к 1-sloy.ru.