
Обзор
Bambu Studio 2.0 представляет широкий спектр оптимизаций, особенно для пользователей, работающих с 3D-принтерами с двумя соплами, такими как Bambu Lab H2D. Эта версия улучшает процесс слайсинга и печати, чтобы максимально использовать возможности продвинутых установок для печати, обеспечивая более плавную работу и лучшую эффективность использования материалов.
Одной из ключевых инноваций является оптимизация группировки филаментов. При печати на 3D-принтерах с двумя соплами распределение цветов модели, последовательность смены цветов и различия в объемах промывки между цветами напрямую влияют на использование материала. Bambu Studio 2.0 автоматически рассчитывает наилучшую схему расположения филаментов, помогая пользователям минимизировать отходы и достигать более эффективной печати без ручного вмешательства.
Кроме того, программное обеспечение теперь поддерживает независимые настройки параметров для двух сопел, учитывая различия в типах сопел, материалах и настройках. Эта функция жизненно важна для оптимизации производительности системы печати с двумя соплами, обеспечивая наилучшие результаты для каждого материала.
Улучшенный пользовательский интерфейс также играет важную роль. По мере усложнения управления двумя соплами и несколькими подключениями AMS (Automatic Material System), Bambu Studio 2.0 обеспечивает более интуитивный и упрощенный опыт. Пользователи могут сосредоточиться на своих проектах, не застревая в сложных конфигурациях, благодаря умной системе наведения программного обеспечения, упрощающей настройку.
Наконец, Bambu Lab H2D, многофункциональный производственный центр, еще больше улучшает этот опыт. Эта возможность открывает новые возможности для продвинутых сценариев обработки, которые ранее были недостижимы, или помогает повысить эффективность и снизить потребление материала за счет интеллектуальной группировки филаментов. Bambu Lab H2D действительно расширяет потенциал 3D-печати, обеспечивая более эффективные, гибкие и креативные производственные процессы.
Bambu Studio 2.0 со своим набором оптимизаций раскрывает полный потенциал H2D, делая его прорывом для пользователей, стремящихся к большему контролю, гибкости и эффективности в своих проектах 3D-печати.
Примечание: Bambu Studio 2.0 представляет собой значительное обновление по сравнению с предыдущей серией 1.x. Из-за введения совершенно нового рабочего процесса и функций файлы 3MF, созданные в версии 2.0, могут загружать только данные геометрии в более старых версиях Bambu Studio. Чтобы в полной мере ощутить новые функции, мы рекомендуем пользователям как можно скорее обновиться до версии 2.0.
Функции
Новые функции для H2D
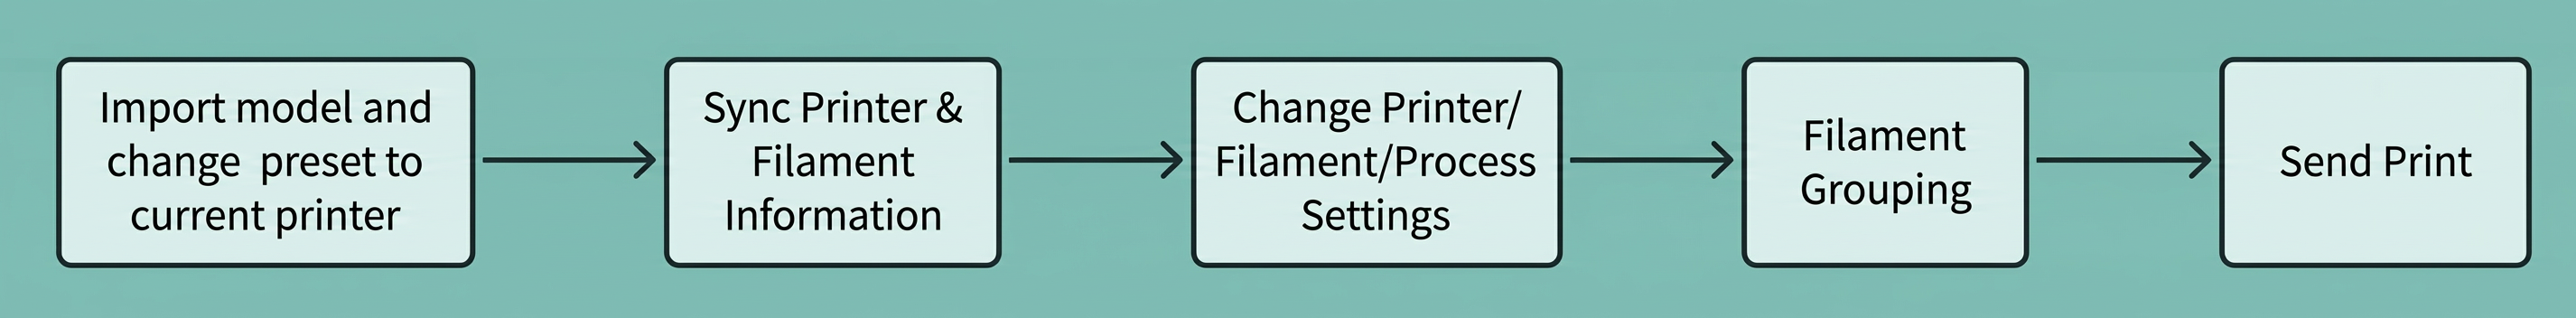 |
Bambu Studio 2.0 упростила рабочий процесс печати, как показано в обзоре выше. Теперь давайте углубимся в каждый шаг и исследуем, как новые функции улучшают процесс.
1. Импорт модели и смена пресета на текущий принтер
- Поддержка Bambu Lab H2D: Bambu Studio теперь поддерживает пресет принтера H2D. Кроме того, выбор информации о сопле больше не требуется в интерфейсе выбора принтера.
 |
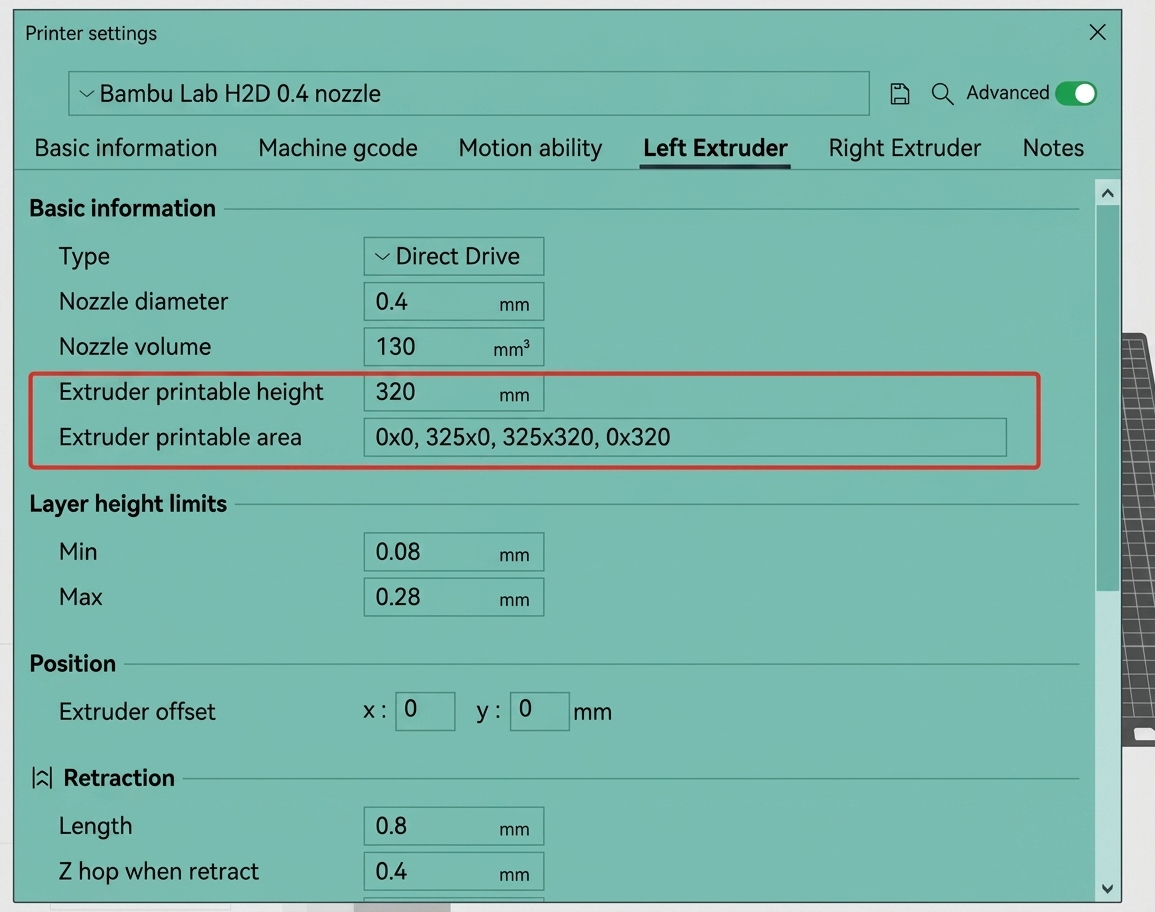
Область печати H2D немного различается между левым и правым соплами. Левая или правая сторона стола соответствует областям, которые могут быть напечатаны только соплом этой стороны, в то время как центр является общей областью печати для обоих сопел. Помимо информации, отображаемой на столе, вы можете обратиться к параметрам левого или правого экструдера в настройках принтера или посетить Вики для получения подробной информации.
 |
 |
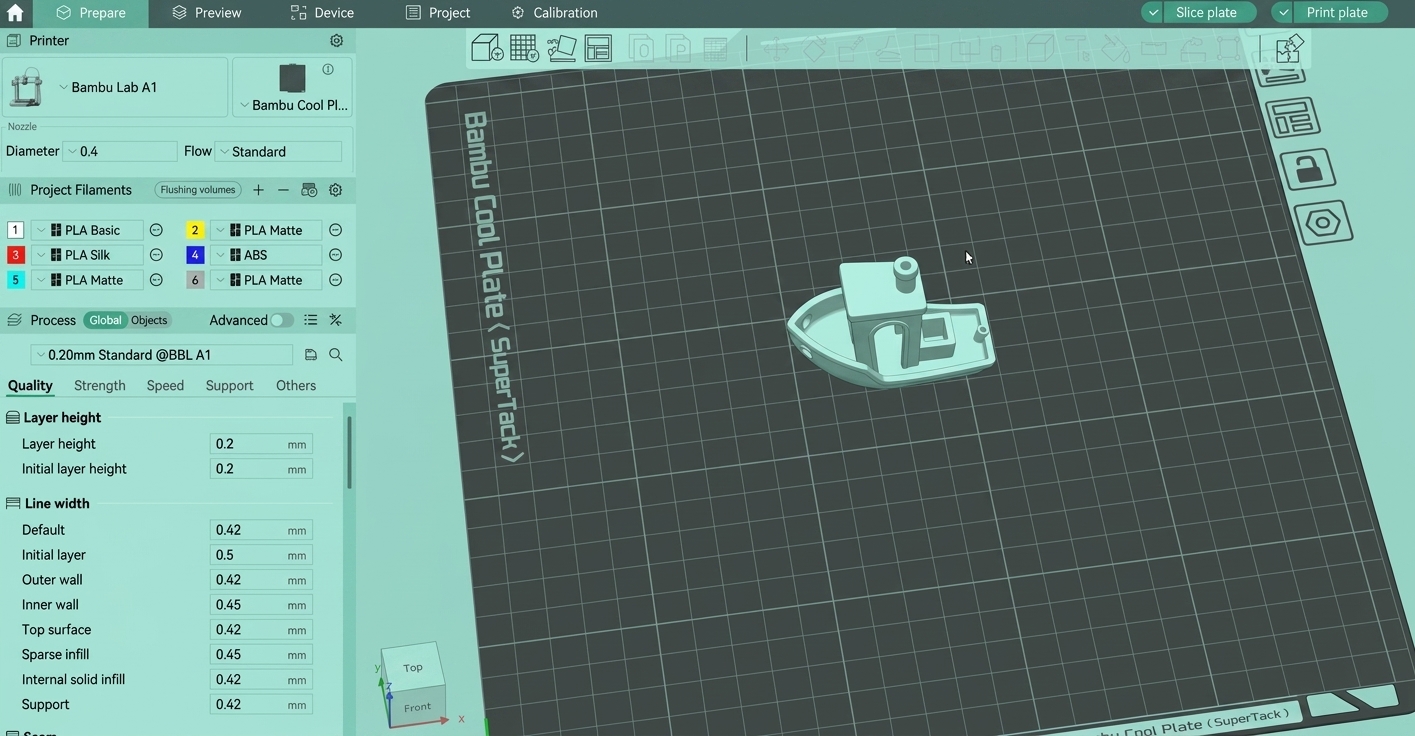
- Рекомендация авто-синхронизации пресета принтера: Если пресет, встроенный в импортированный файл 3MF, не соответствует типу или пресету подключенного принтера, система порекомендует переключиться на соответствующий пресет на основе типа принтера, отображаемого на странице устройства, что позволит быстрее начать последующие задачи.
 |
2. Синхронизация информации о принтере и филаменте
Количество AMS и метод подключения определяют максимальное количество филаментов, которое могут вместить левое и правое сопла, что важно для алгоритма автоматической группировки филаментов.
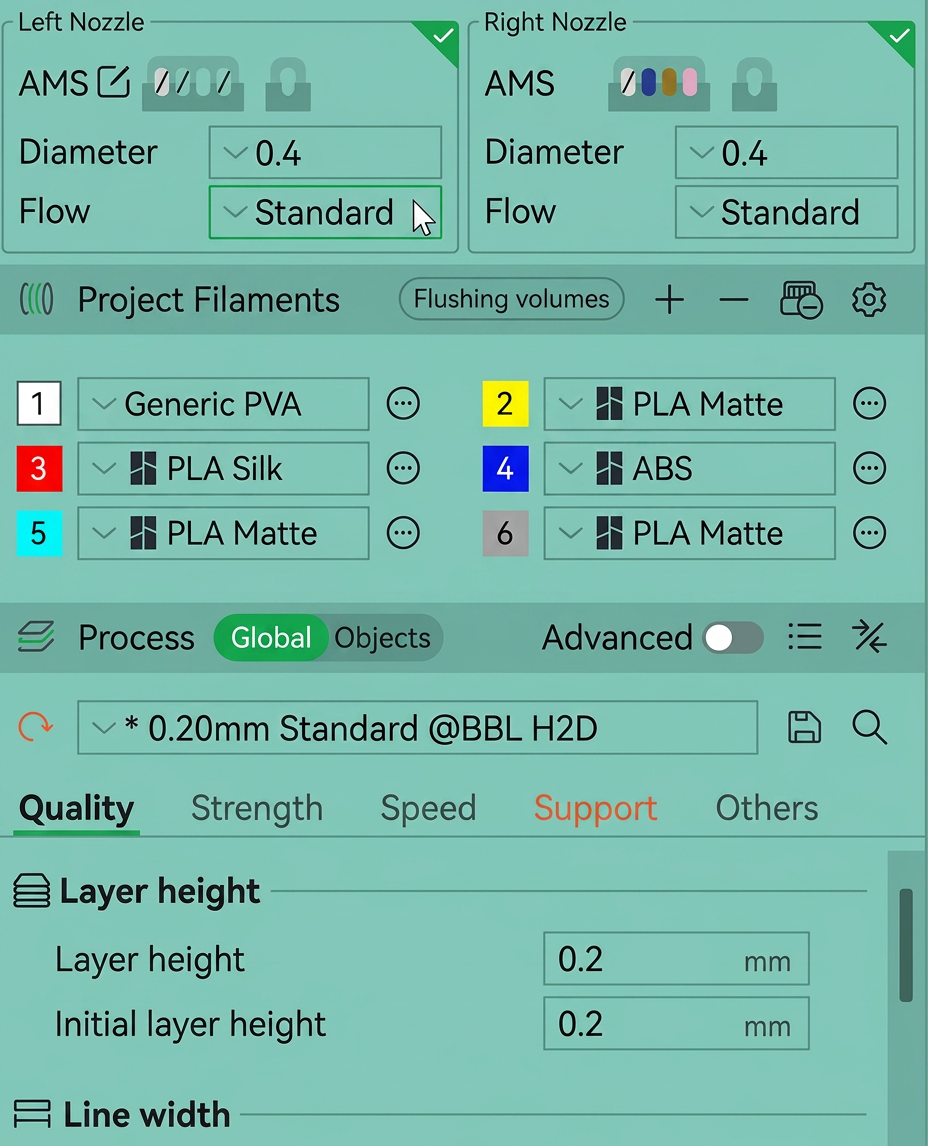
- Добавлена синхронизация информации о принтере: Для моделей с двумя соплами добавлена кнопка синхронизации принтера. Когда устройство подключено к принтеру с двумя соплами, нажатие этой кнопки синхронизирует диаметр сопла, тип сопла и количество AMS. После этого статус AMS и филаментов будет отображаться непосредственно в интерфейсе.
 |
- Настройка типа сопла и количества AMS: Для принтеров с двумя соплами пользователи могут вручную настроить тип сопла (Стандартное / Высокопоточное) и количество AMS (Четырехслотовое / Односотовое).
 |
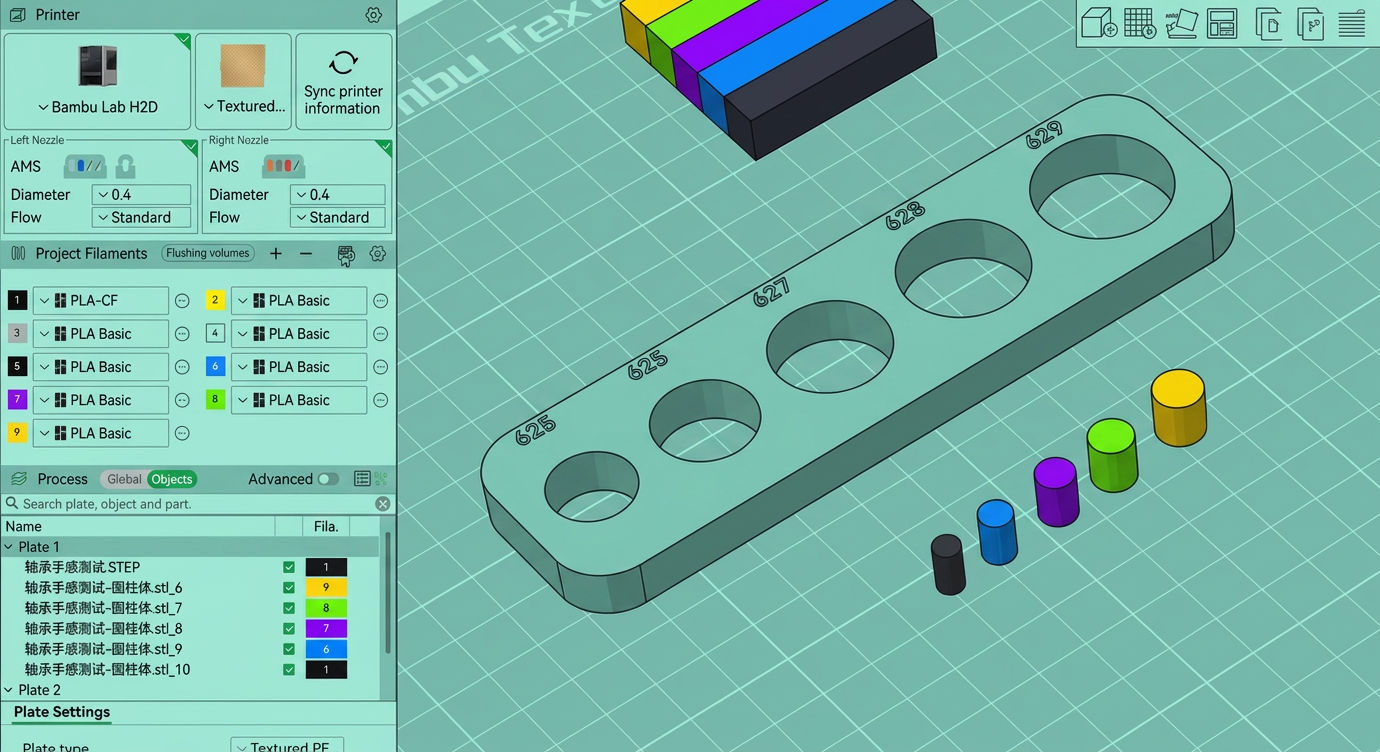
- Обновление функции синхронизации филамента (AMS Sync): После синхронизации информации о принтере или после нажатия кнопки синхронизации филаментов появится новое всплывающее окно, предлагающее синхронизировать филаменты. На основе исходного Режима переопределения мы добавили Режим сопоставления, чтобы помочь пользователям более точно синхронизировать информацию о филаментах из их AMS или внешней катушки. Пользователи могут нажать на каждое поле пресета филамента, чтобы вручную выбрать соответствующий филамент в AMS или внешней катушке.
Примечание: Этот шаг синхронизирует только цвет и тип филамента, а не информацию о слоте AMS.
 |
3. Изменение настроек принтера/филамента/процессаstrong>
Для принтеров с двумя соплами мы добавили ряд пресетов и параметров для удовлетворения требований настройки в различных сценариях.
- Пресеты для двух сопел с различными опциями сопел: Настройка Способности движения для принтеров с двумя соплами теперь включает независимые конфигурации для левого и правого сопел, позволяя пользователям устанавливать параметры для каждого сопла отдельно.
 |
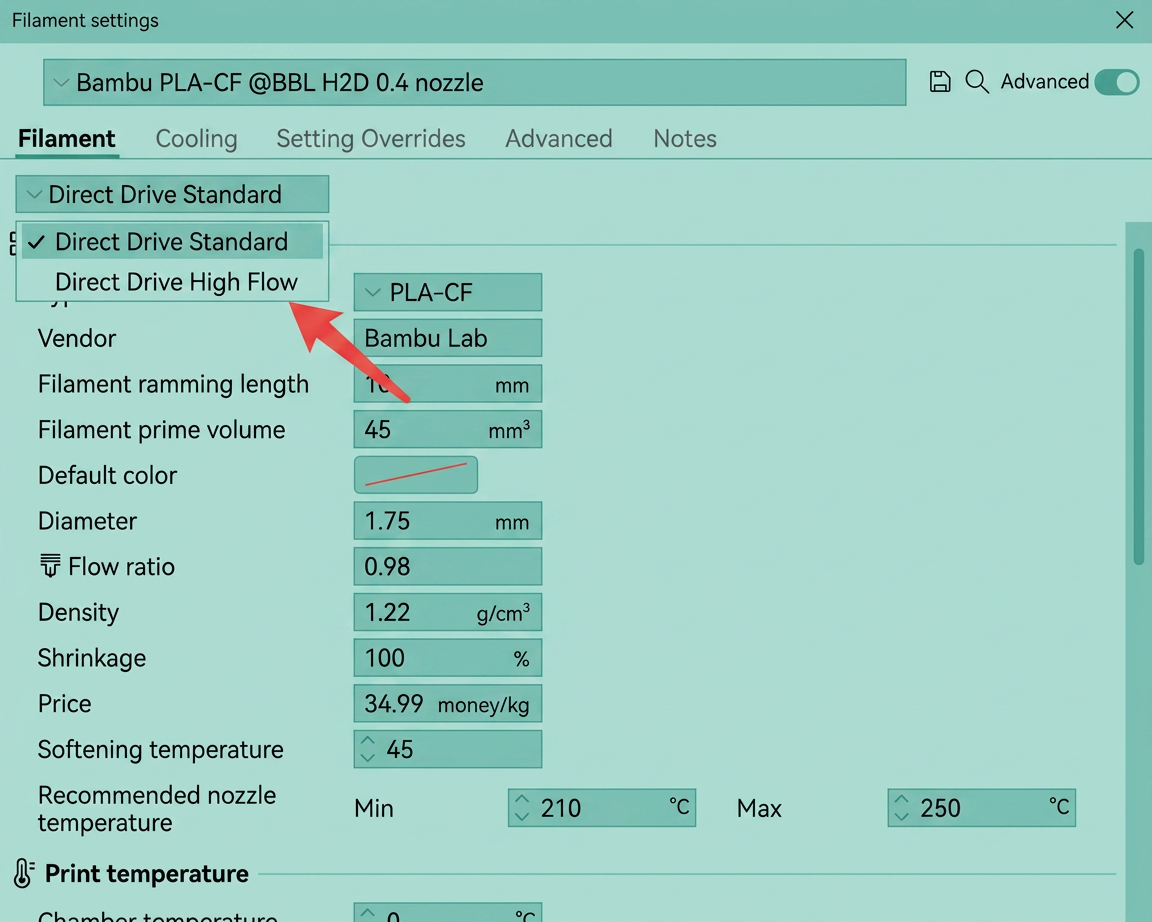
- Пресеты филаментов, поддерживающие различные типы сопел: Во вкладках «Филамент» и «Переопределение настроек» теперь можно устанавливать параметры, специфичные для различных типов сопел. Во время слайсинга выбранный тип сопла будет применен автоматически. Параметры, связанные с типами сопел, отмечены значком сопла для легкой дифференциации.
 |
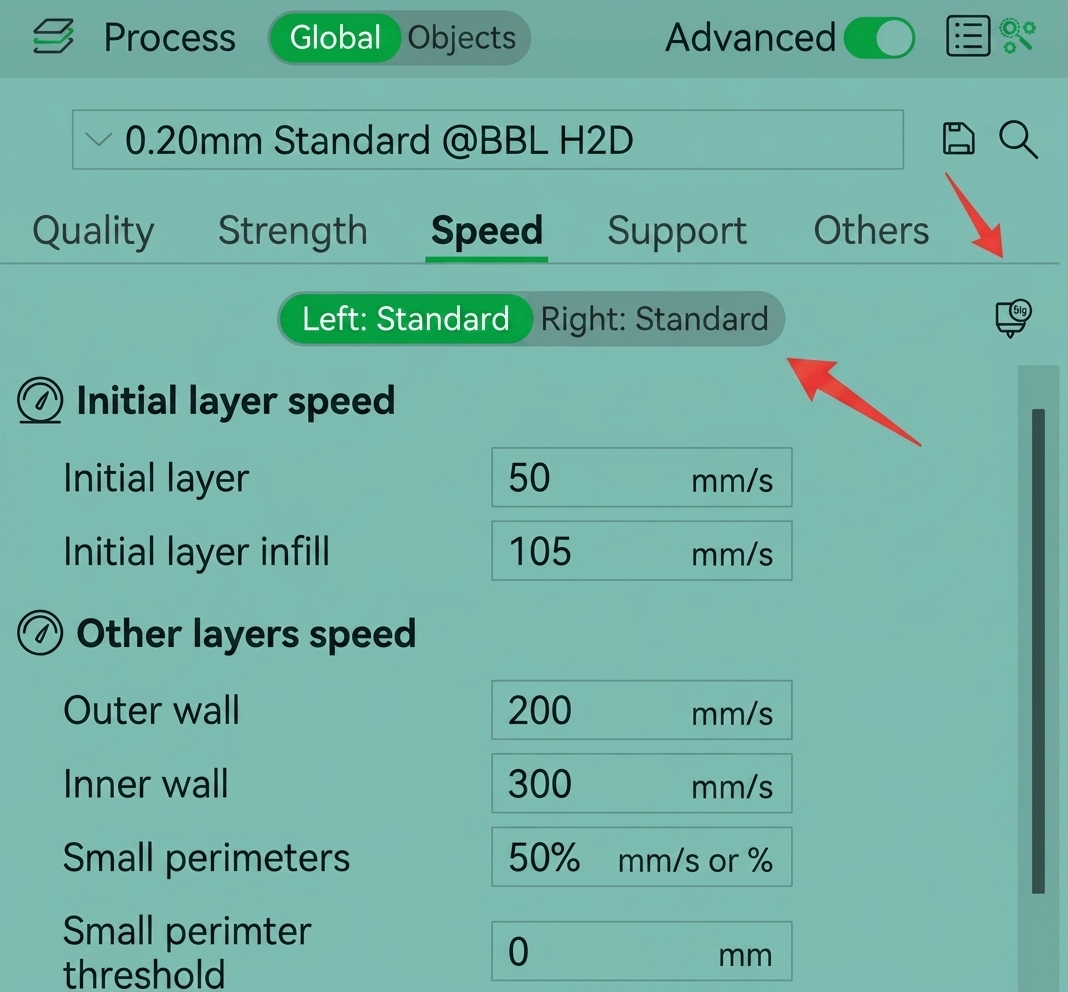
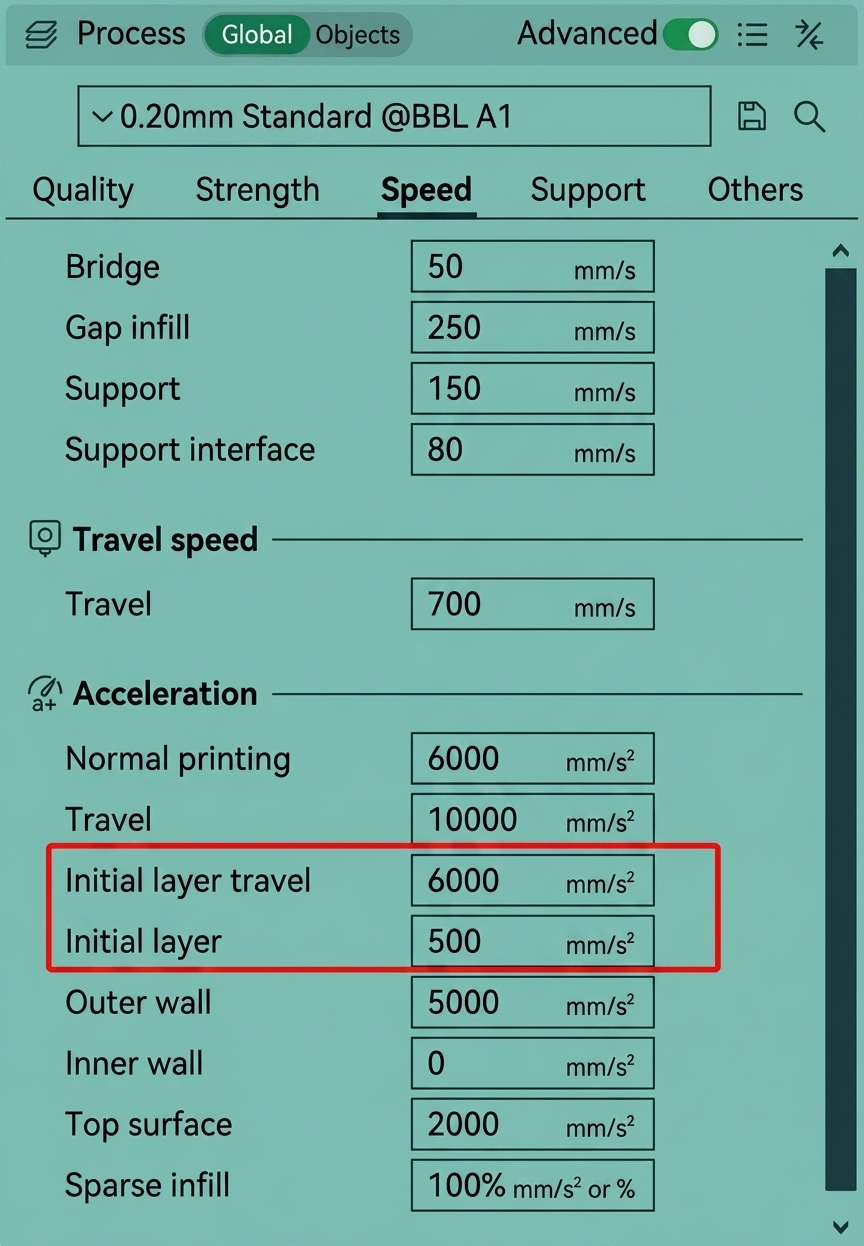
- Добавлены пресеты для двух сопел и параметры ускорения первого слоя во вкладке «Скорость процесса»: Когда выбран принтер с двумя соплами, вкладка Скорость позволяет независимо устанавливать параметры скорости для левого и правого сопел. Если вы хотите синхронизировать параметры скорости с одной стороны на другую после внесения изменений, просто нажмите кнопку синхронизации скорости справа. Кроме того, вкладка ускорения теперь включает опции «Первый слой» и «Перемещение первого слоя» для пользователей, чтобы индивидуально настроить ускорение первого слоя.
 |
 |
4. Группировка филаментов
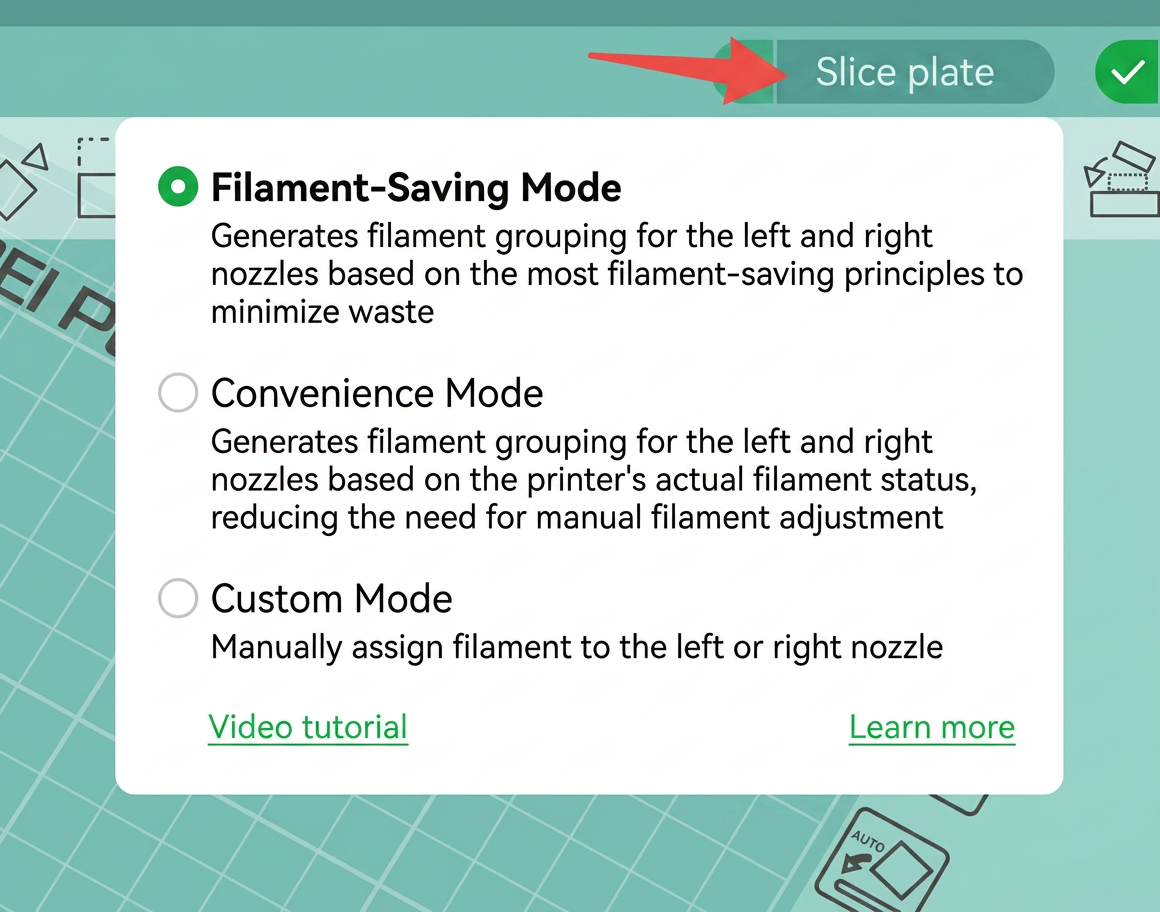
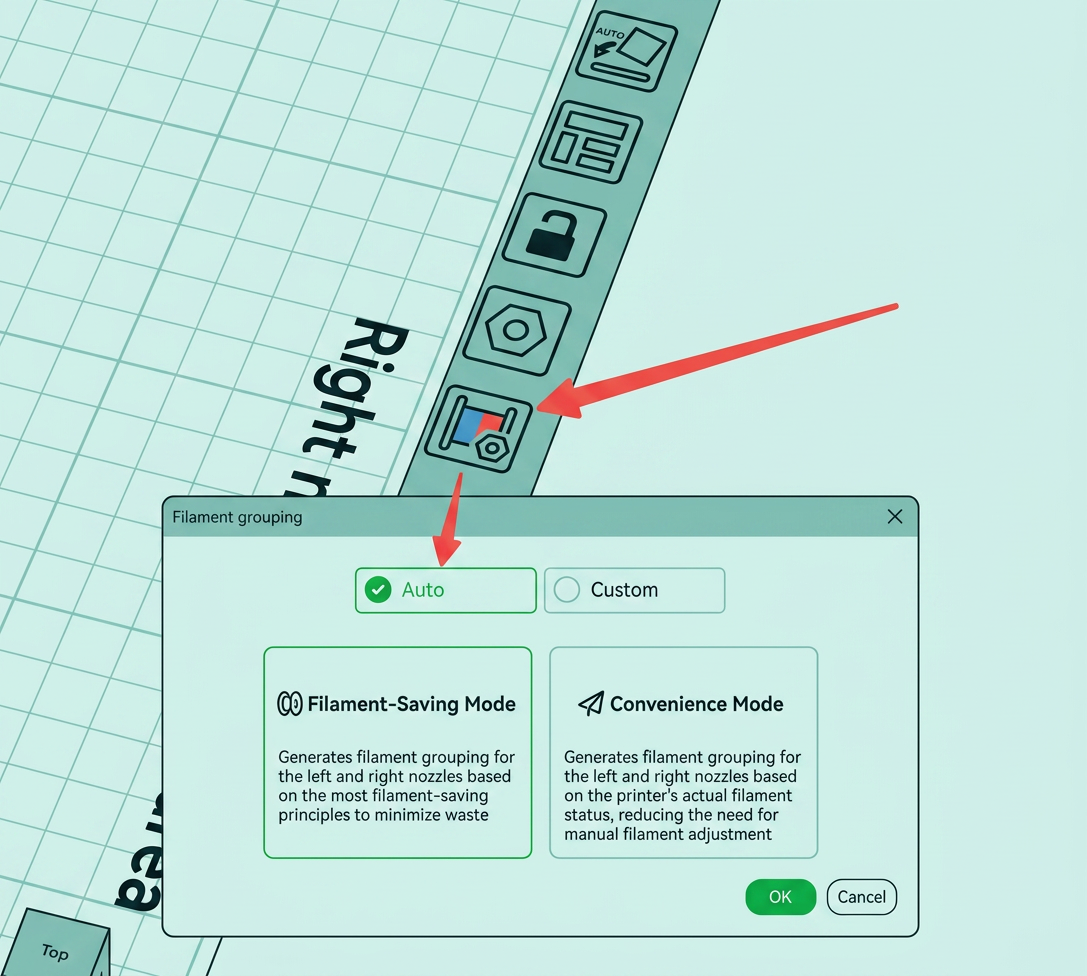
- Функция группировки филаментов: Для принтеров с двумя соплами введена новая функция группировки филаментов, поддерживающая следующие три режима группировки:
- Режим экономии филамента: Система минимизирует отходы филамента, хотя пользователям может потребоваться вручную настроить размещение филамента или порядок подключения AMS на принтере.
- Режим удобства: Группировка основана на текущем расположении филамента и AMS, что может привести к немного большим отходам филамента по сравнению с режимом экономии филамента.
- Пользовательский режим: Позволяет пользователям настроить группировку на основе пользовательского порядка.
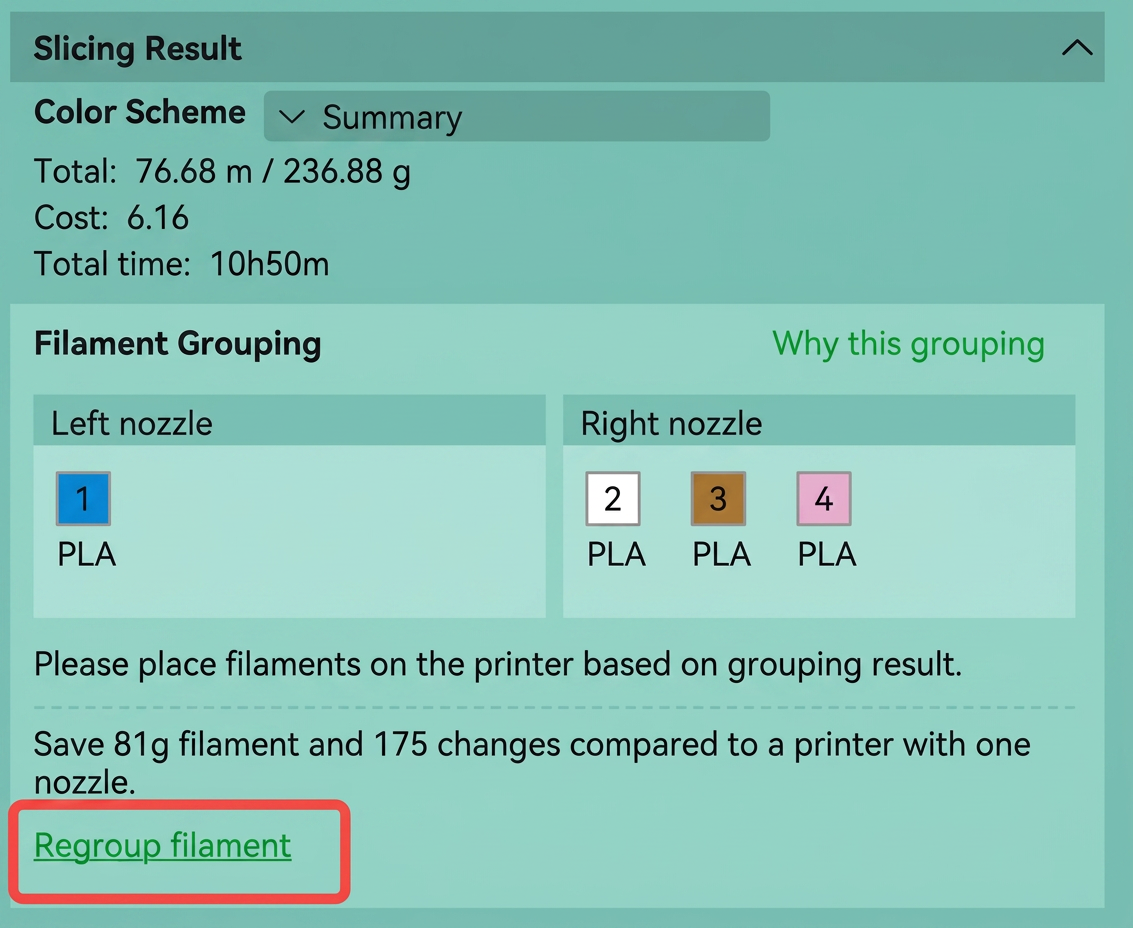
Пользователи могут настроить группировку через панель наведения во время слайсинга или настроить группировку для отдельных столов печати с помощью кнопки настроек группировки справа от каждого стола, или перегруппировать, нажав соответствующую кнопку в результатах группировки.
 |
 |
 |
5. Отправка на печать
- Поддержка маппинга двух сопел на странице отправки: В настоящее время маппинг филаментов поддерживается для связывания филамента от одного сопла с соответствующим AMS и внешней катушкой на той же стороне. Кроме того, принтеры серий X, P, A1 и A1 Mini поддерживают маппинг внешней катушки.
 |
В Studio 2.0 есть и другие функции для Bambu Lab H2D.
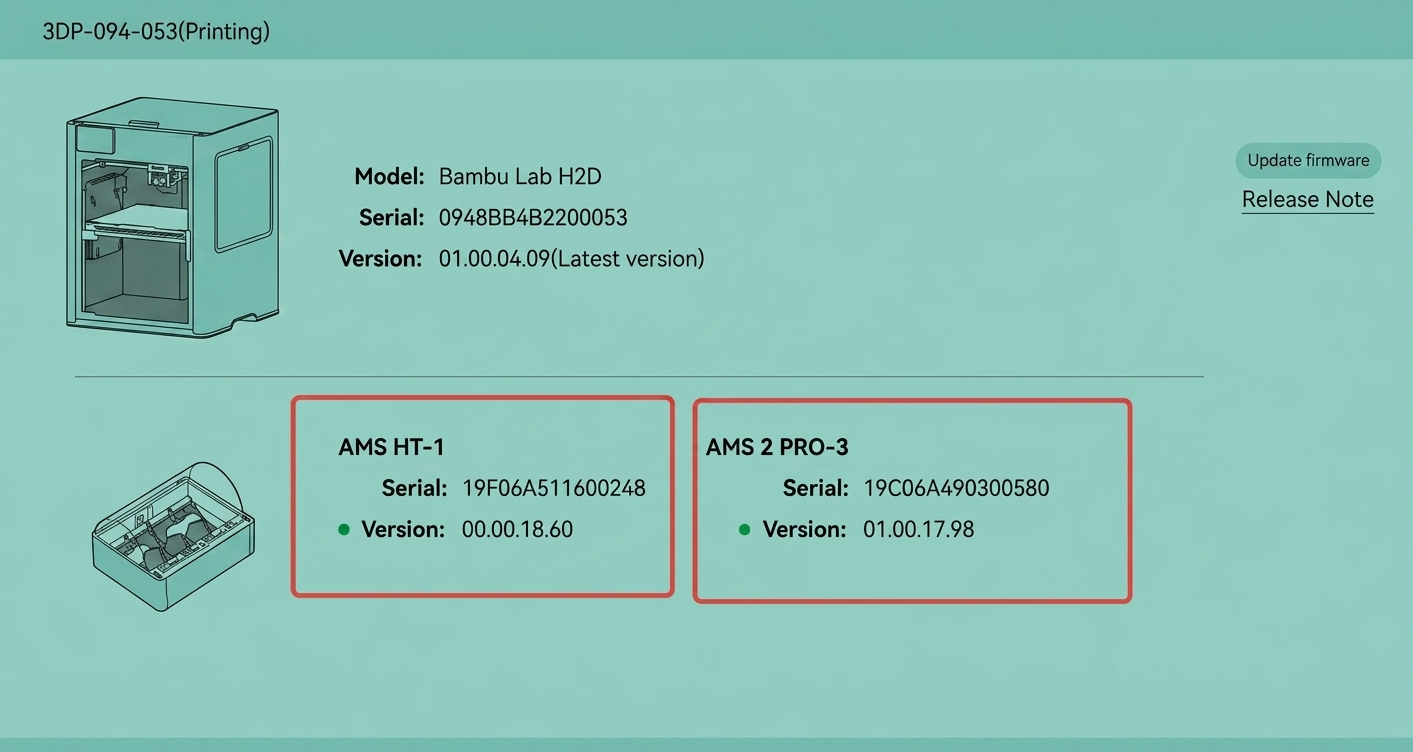
- Поддержка нового AMS: Теперь поддерживаются AMS HT и AMS 2 PRO.
 |
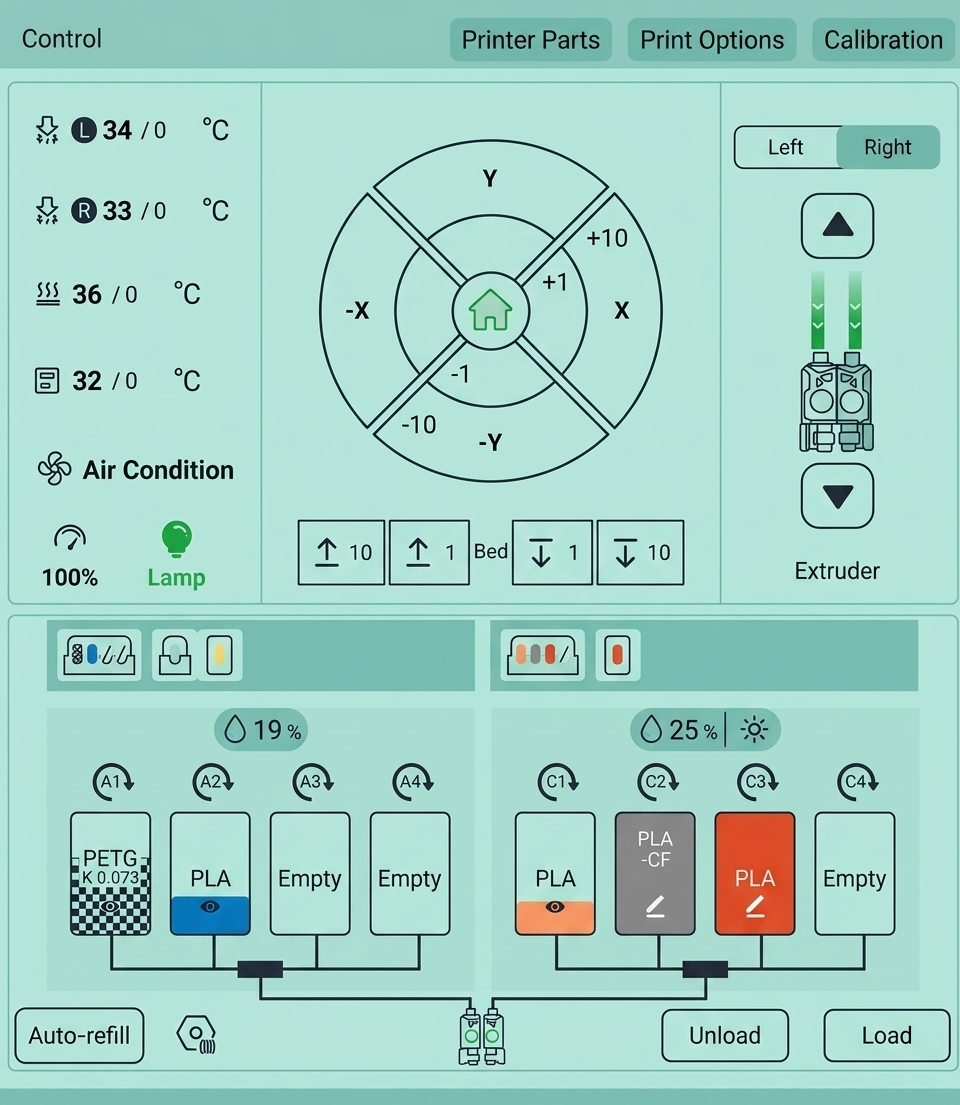
- Новая поддержка отображения двух сопел на странице устройства:
- Отображение и управление температурой левого/правого сопла;
- Отображение и управление системой управления воздухом;
- Отображение статуса левого/правого сопла;
- Отображение статуса левого/правого AMS и т.д.
 |
Другие функции
- Обновление движка рендеринга:
- Шейдеры теперь поддерживают GLSL 140.
- Оптимизация GPU Picking: Рендерятся только объекты рядом с курсором.
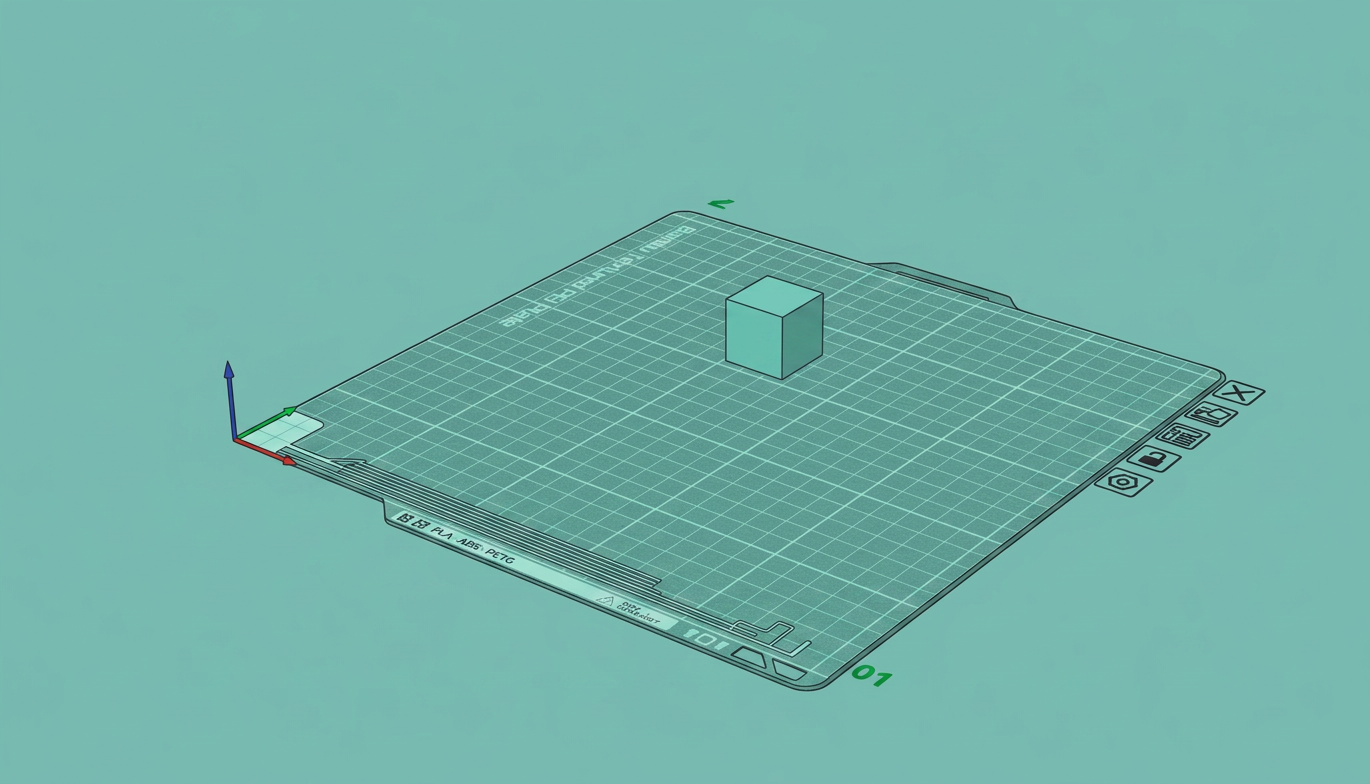 |
- Новый эффект выделения при рендеринге.
 |
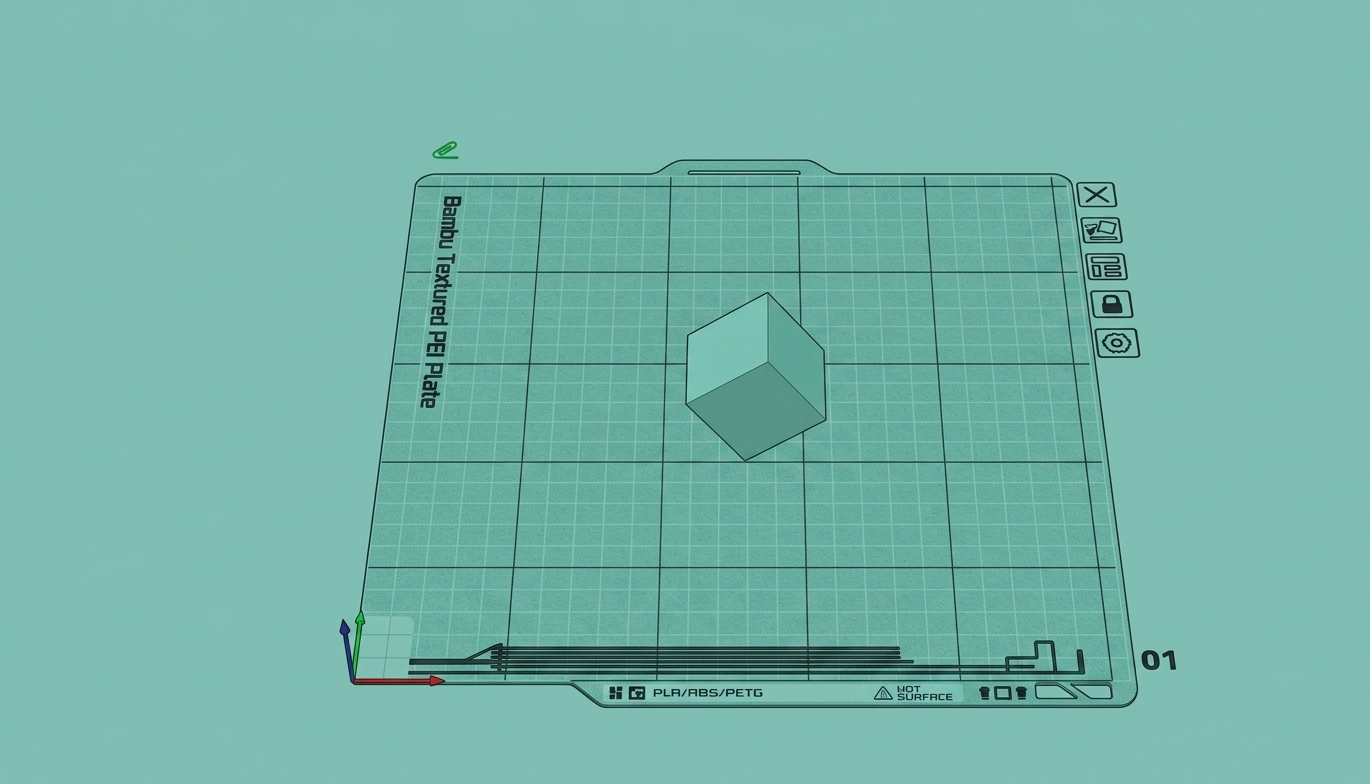
- Гизмо перемещения/вращения теперь сохраняет постоянный размер экрана.
 |
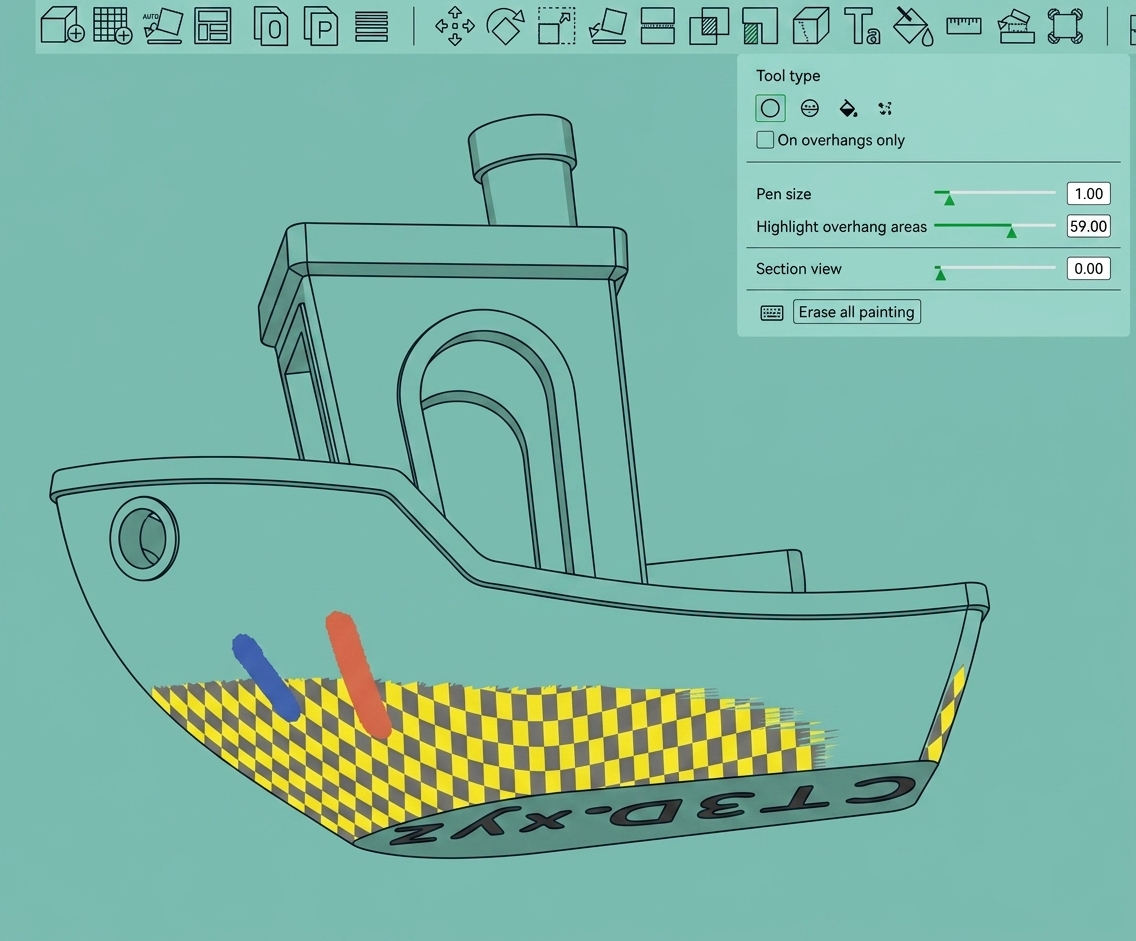
- Использование шахматного узора для отображения области выступа.
 |
- Исправлены проблемы, связанные с отрисовкой инстансинга; (#5753)
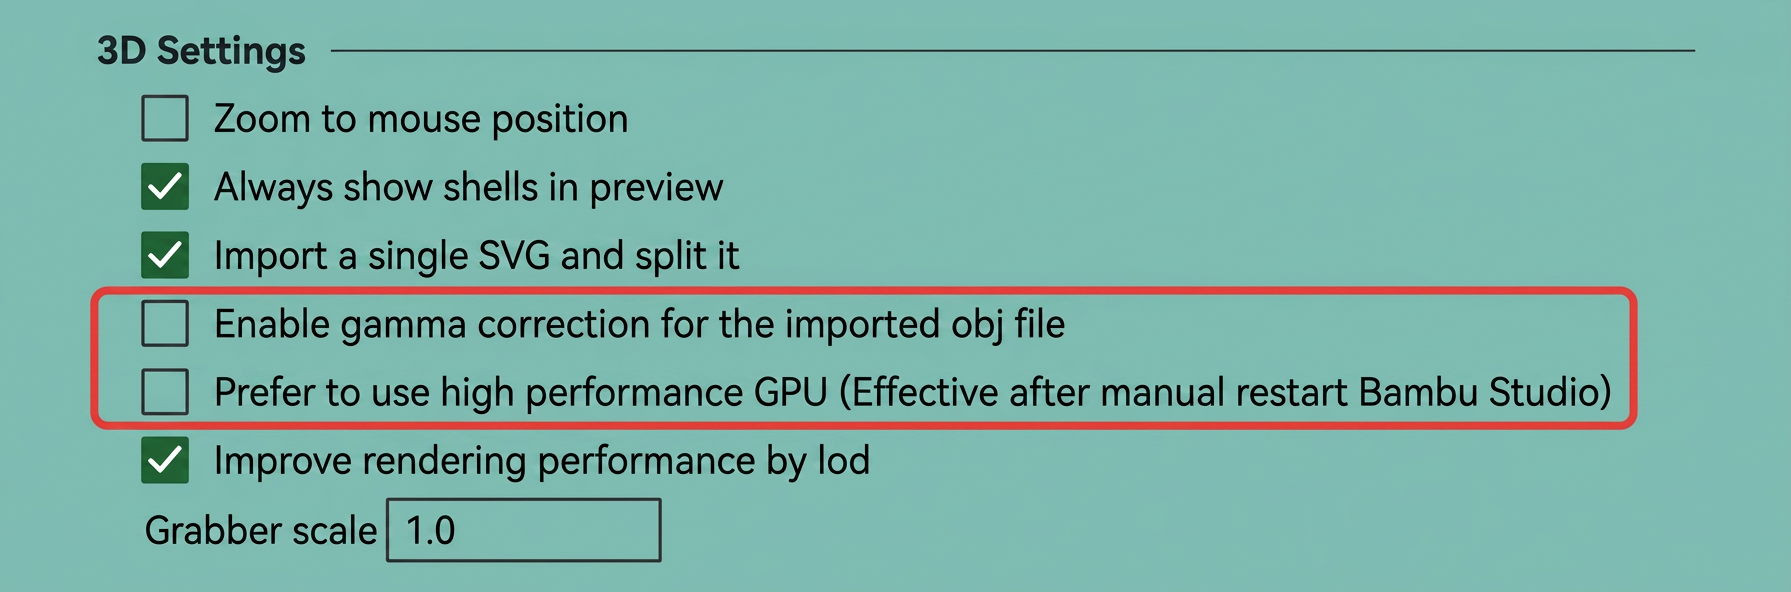
- Добавлена опция коррекции гаммы для импорта OBJ: Особая благодарность @SinanAkkoyun за вклад. Эта опция отключена по умолчанию. (#6087)
- Добавлена опция «Предпочитать использование высокопроизводительного GPU»: Если включено, эта функция может улучшить производительность рендеринга, но может вызвать мерцание на системах с несколькими GPU. Эта опция отключена по умолчанию.
 |
- Удалено множество ненужных вызовов OpenGL во время выполнения и оптимизировано readpixel после swapchain.
Улучшения
Для H2D
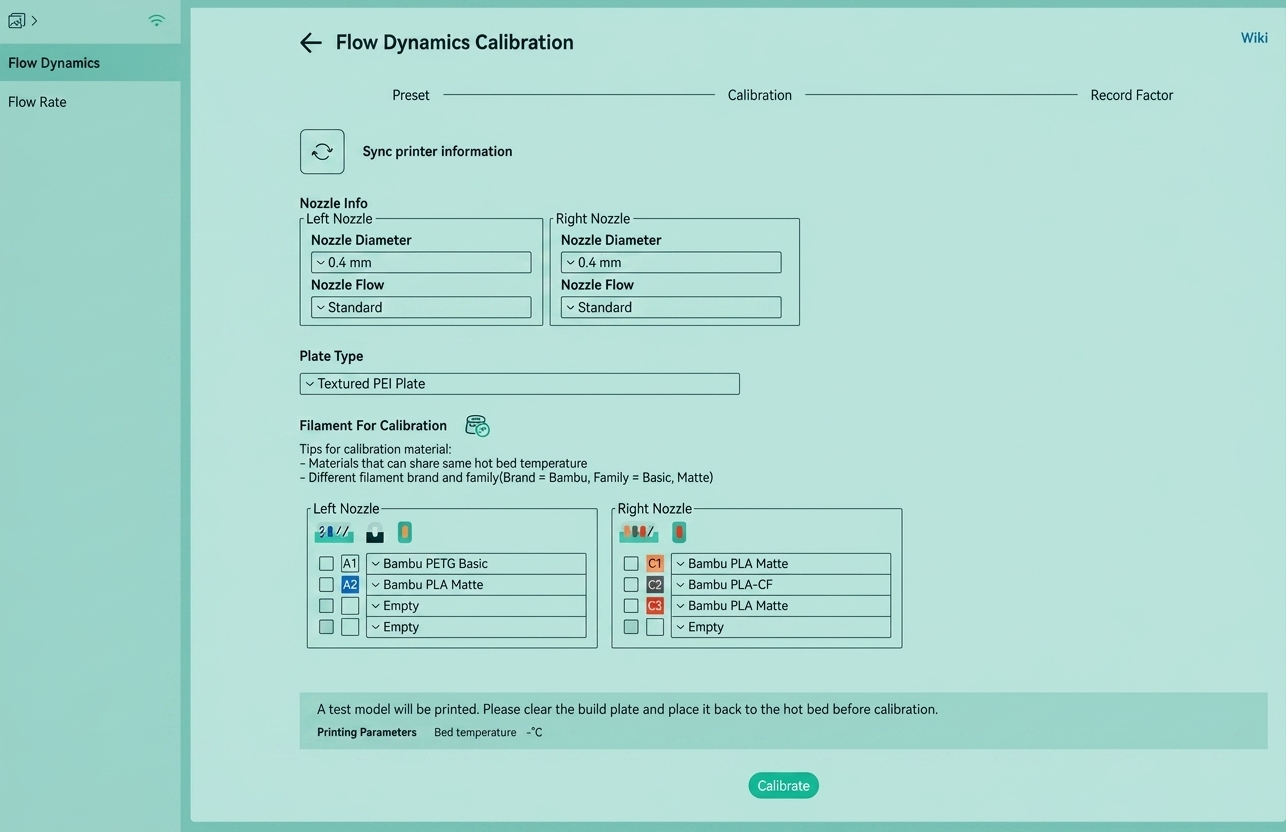
- Оптимизация функции автоматической калибровки динамики потока: Для принтеров с двумя соплами введена новая автоматическая калибровка динамики потока, а также обновлен соответствующий интерфейс.
 |
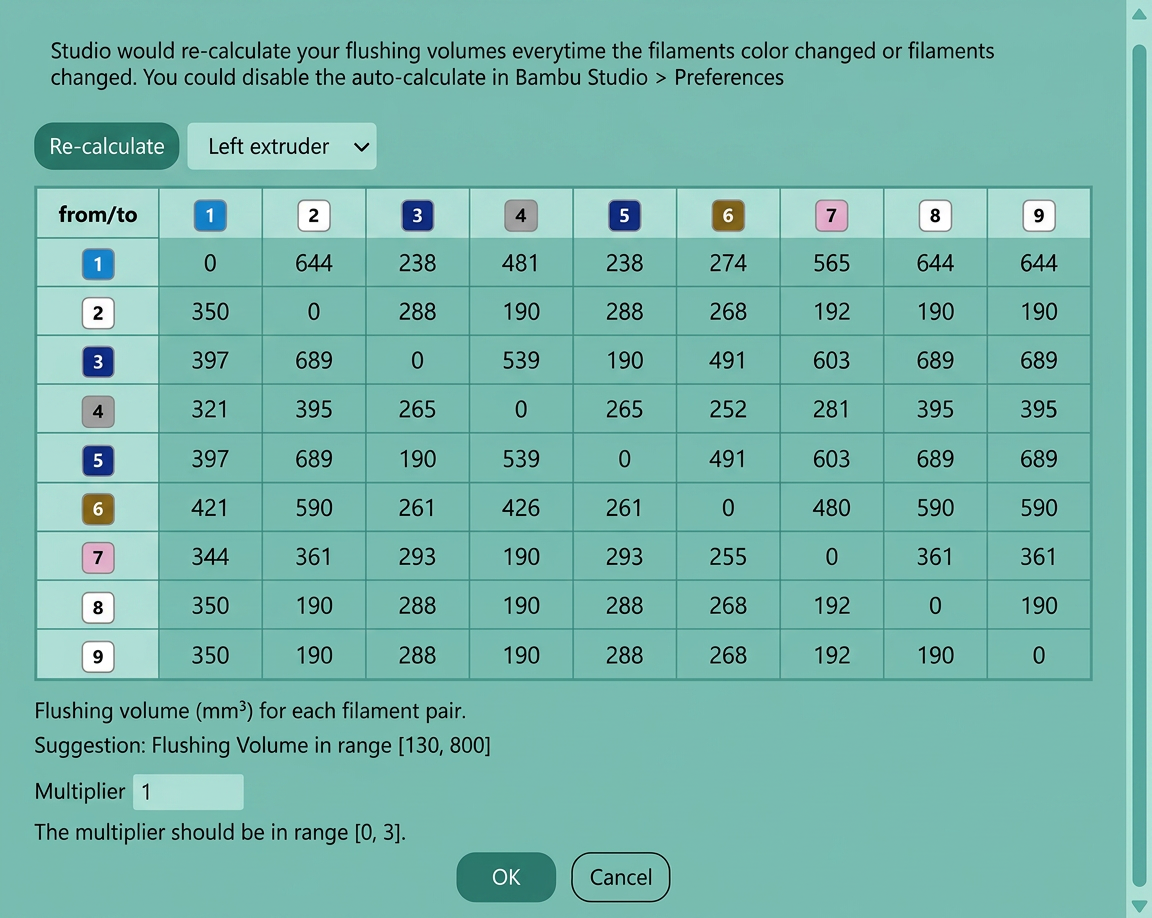
- Оптимизация страницы объемов промывки: Поддерживается независимая конфигурация таблицы промывки для левого и правого сопел.
 |
- До 32 цветов для филаментов проекта: Учитывая, что H2D поддерживает до 25 цветов, мы расширили лимит филаментов проекта до 32 цветов, и теперь поддерживается удаление материалов из любой позиции в списке.
 |
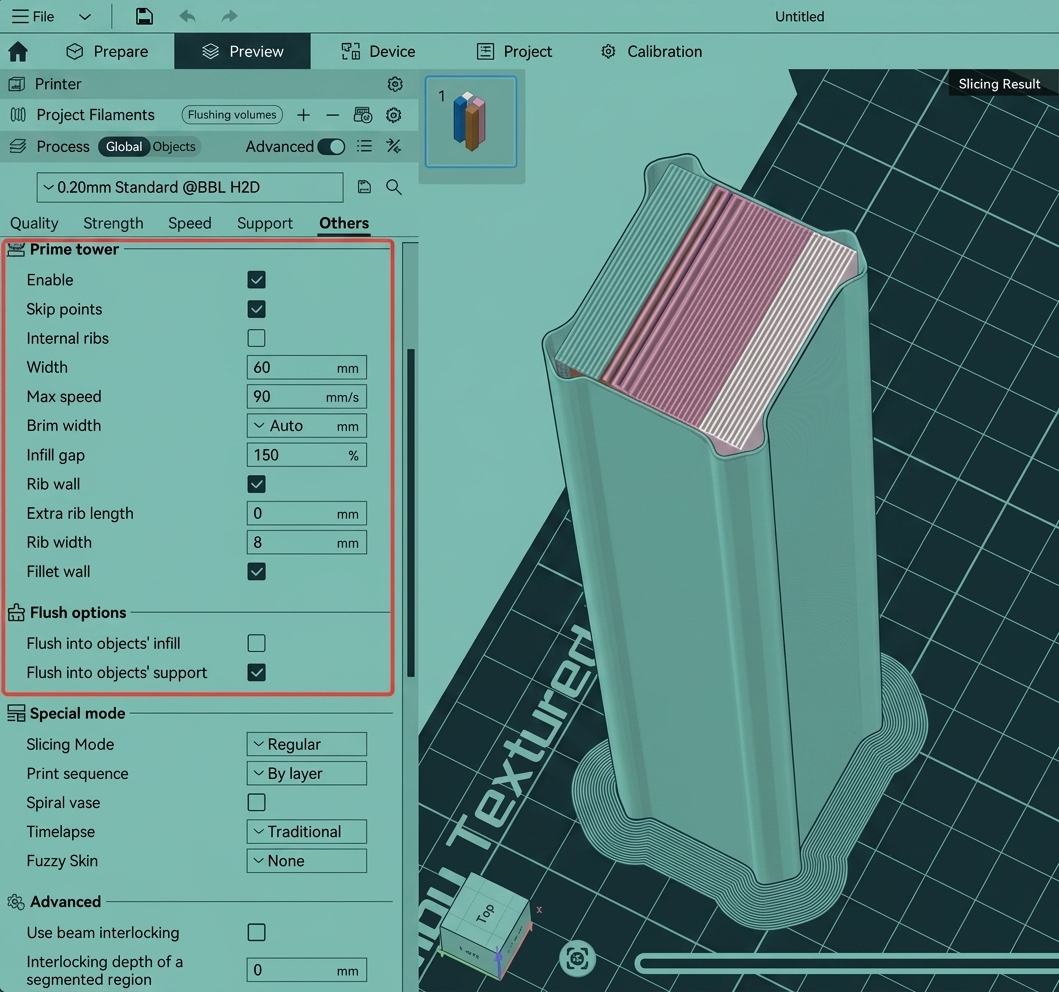
- Оптимизация башни смачивания:
- Введена сегментированная башня смачивания с различными зонами адгезии материала для печати;
- Добавлен зазор внешней стенки башни смачивания и скорректирован путь перемещения после промывки для достижения башни смачивания;
- Добавлена внешняя стенка ребра и поддержано скругление внешней стенки;
- Автоматически рассчитывается ширина брима на основе высоты башни смачивания;
- Добавлен этап гладильной обработки перед сменой инструмента;
- Введена настройка зазора заполнения;
- Оптимизировано обнаружение столкновений для башни смачивания;
- Для различных материалов адгезии контактный слой печатается сплошным с дополнительными слоями подкладки под ним;
- Выдавливание двойной шириной линии;
- Оптимизирована фронтальная отрисовка башни смачивания с использованием реальной модели башни смачивания после слайсинга;
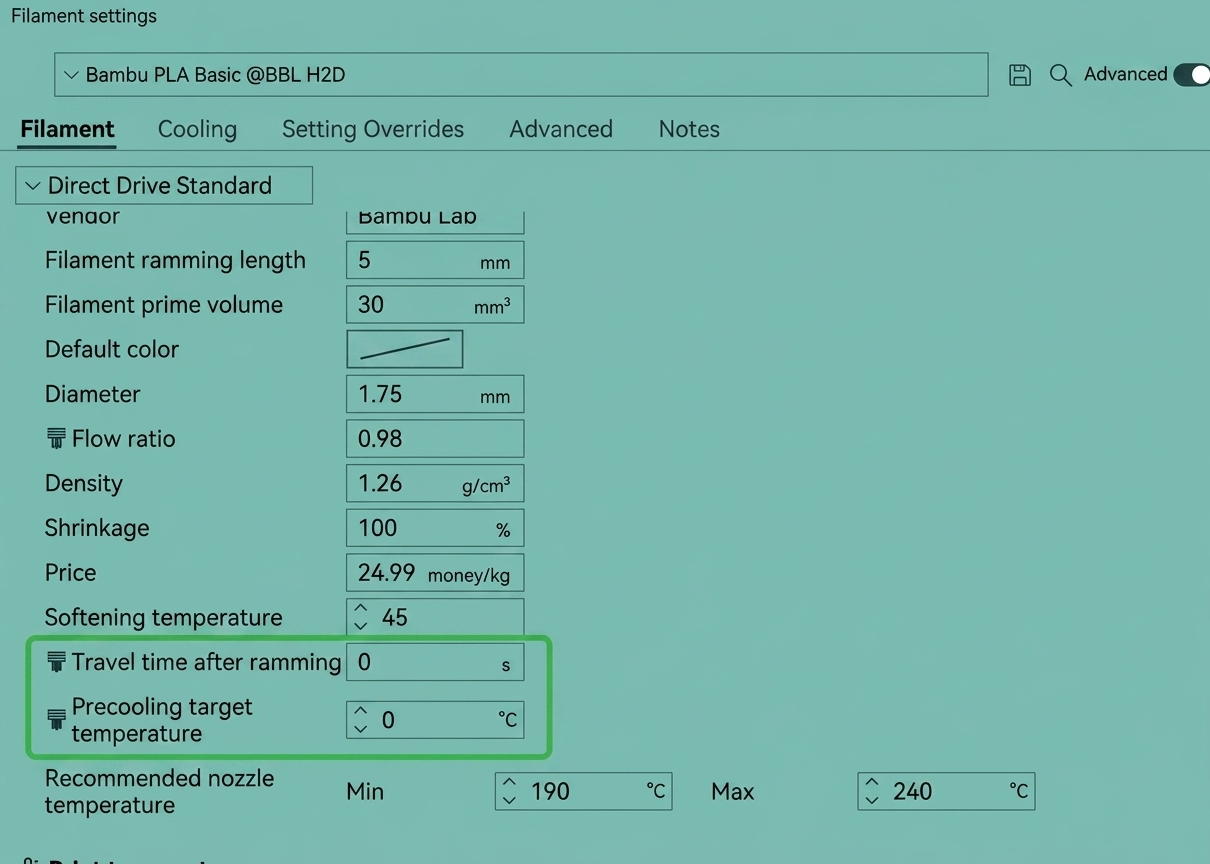
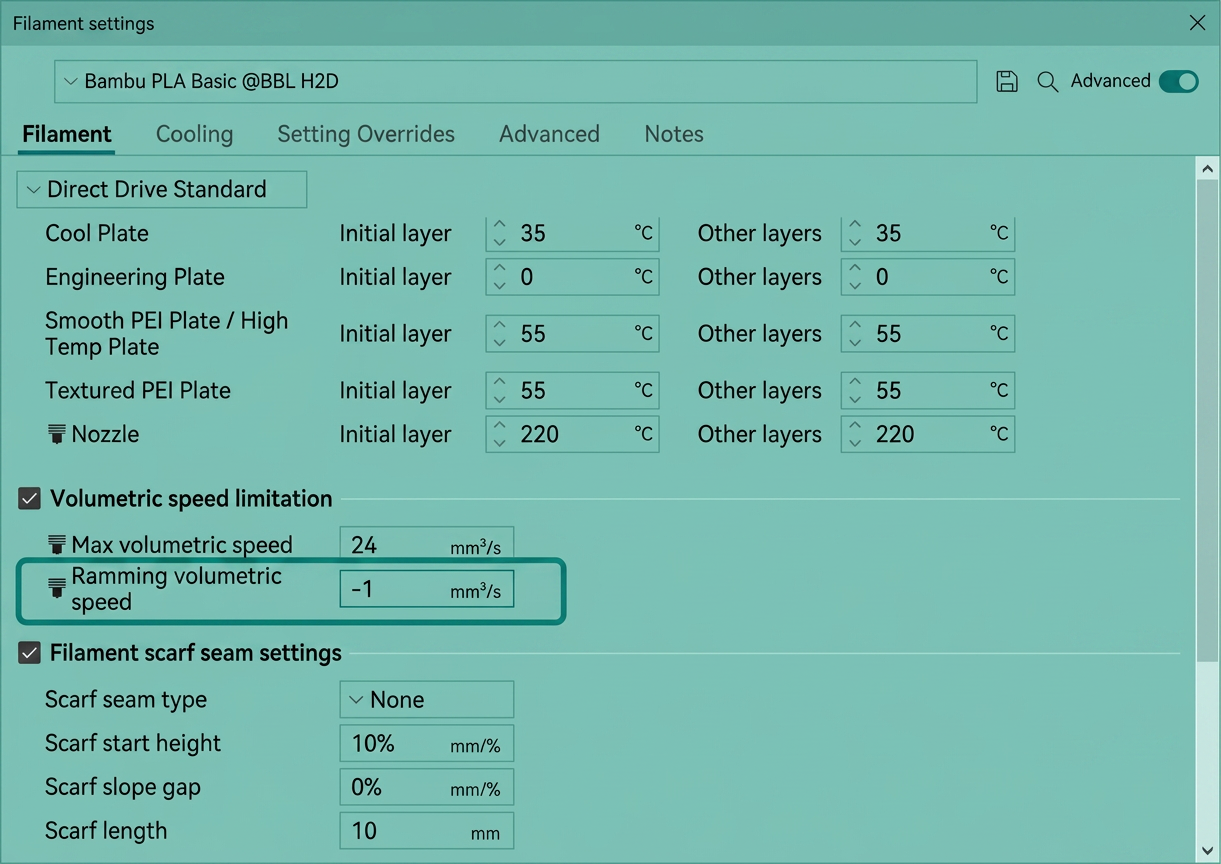
- Открытые параметры управления: максимальная скорость, время перемещения после выдавливания, целевая температура предварительного охлаждения и объемная скорость выдавливания.
Более подробную информацию можно найти по адресу https://wiki.bambulab.com/en/software/bambu-studio/parameter/prime-tower.
 |
 |
 |
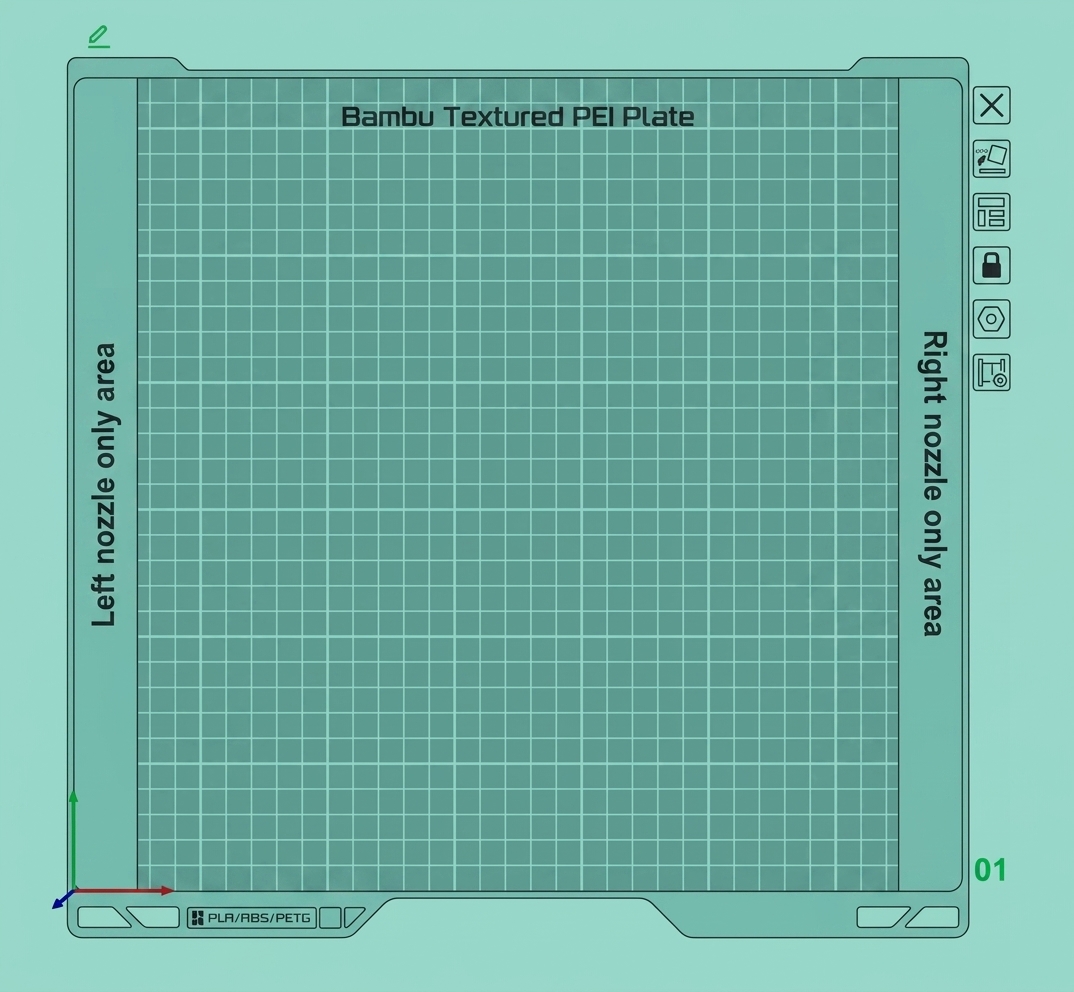
- Оптимизировано отображение текстуры нагреваемого стола для принтеров с двумя соплами: Согласно ограничениям принтеров с двумя соплами, мы улучшили текстуру нагреваемого стола, чтобы показать только область печати для левого или правого сопла.
 |
- Планирование предварительного нагрева и охлаждения: Для принтеров с двумя соплами во время печати автоматически охлаждается простое сопло и предварительно нагревается перед следующим использованием.
Другие улучшения
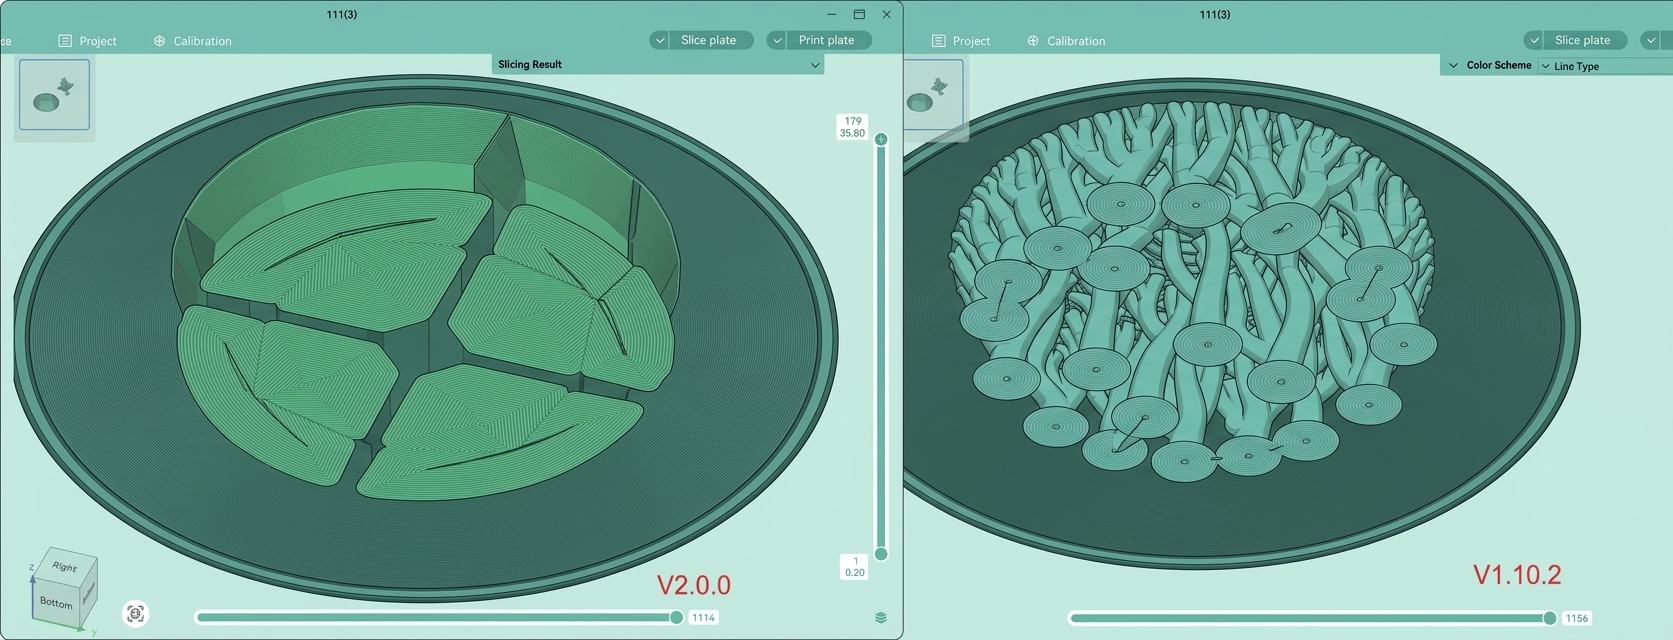
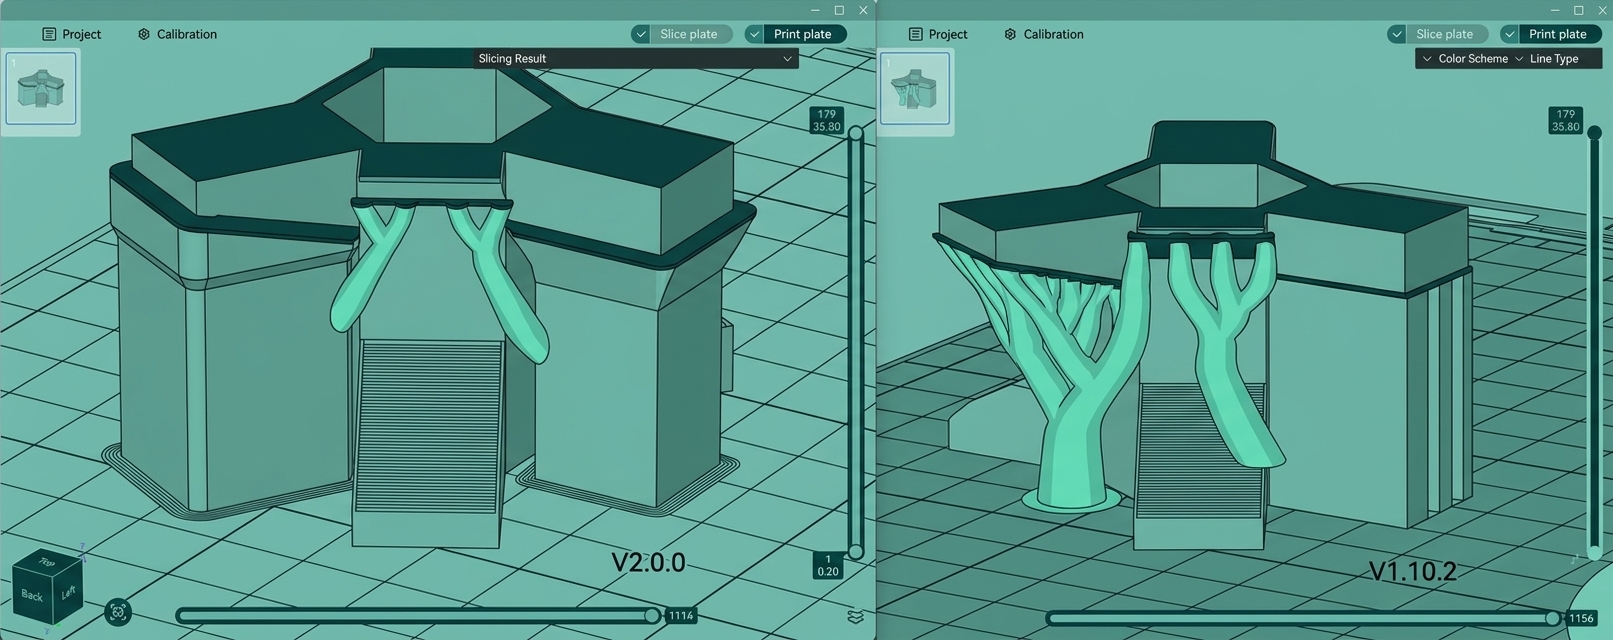
- Оптимизация древесной поддержки:
- Оптимизировано обнаружение выступа:
- Оптимизирована классификация поддержки: Путем уточнения классификации областей выступа для обеспечения того, чтобы определенные склоны и плоские поверхности в гибридном режиме дерева генерировали более подходящие структуры поддержки из полигонов.
- Улучшена точность обнаружения острых хвостов.
- Для гибридной древесной поддержки:
- Улучшена удаляемость: Для стиля гибридного дерева узлы полигонов автоматически сегментируются, сжимаются и сглаживаются при росте вниз; области выступа узлов полигонов также автоматически расширяются на 2 мм для облегчения удаления.
- Снижена избыточность: Позволяет соседним узлам дерева объединяться в узлы полигонов.
- Улучшена стабильность: Генерация брима для гибридной поддержки для улучшения стабильности.
 |
 |
- Обновление параметров и стратегий по умолчанию при использовании материала поддержки:
- Новые переходные слои поддержки: Для небазовой древесной поддержки добавлены два переходных слоя поддержки с низкой скоростью, чтобы помочь сформировать высококачественный интерфейс поддержки, тем самым улучшив качество печати в областях выступа.
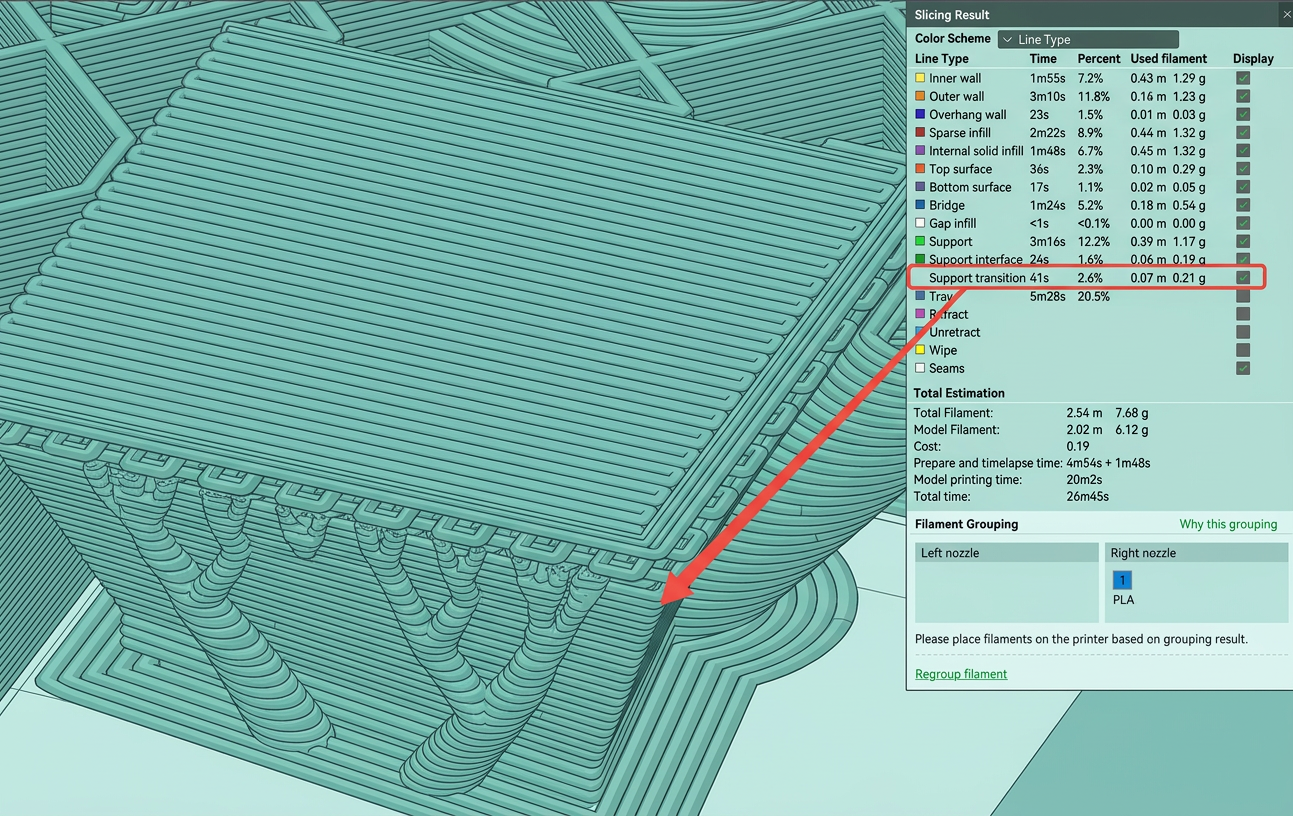 |
- Улучшено качество выступа и успешность печати: Траектория инструмента для переходного слоя поддержки, интерфейса поддержки и поверхности выступа объекта теперь имеют перпендикулярные направления, чтобы генерировать более целостную структуру поддержки и улучшать удаляемость. (#5307)
- Обновленные параметры по умолчанию: При использовании материала поддержки появляется диалоговое окно, спрашивающее пользователей, следует ли внести следующие корректировки: узор поддержки изменен на перекрестный линейный, стиль поддержки изменен на гибридное дерево, количество внешних стенок установлено на 1, а нижние интерфейсы удалены. После обширных тестов вышеуказанные корректировки параметров могут обеспечить наилучшую стабильность поддержки, удаляемость и качество поверхности выступа при текущем алгоритме.
- Тип поддержки по умолчанию изменен на древесную поддержку: На основе обширных тестов мы обнаружили, что древесная поддержка не только более стабильна, но и легче удаляется, чем обычная поддержка в большинстве сценариев. Поэтому тип поддержки по умолчанию в этой версии был изменен на древесную поддержку.
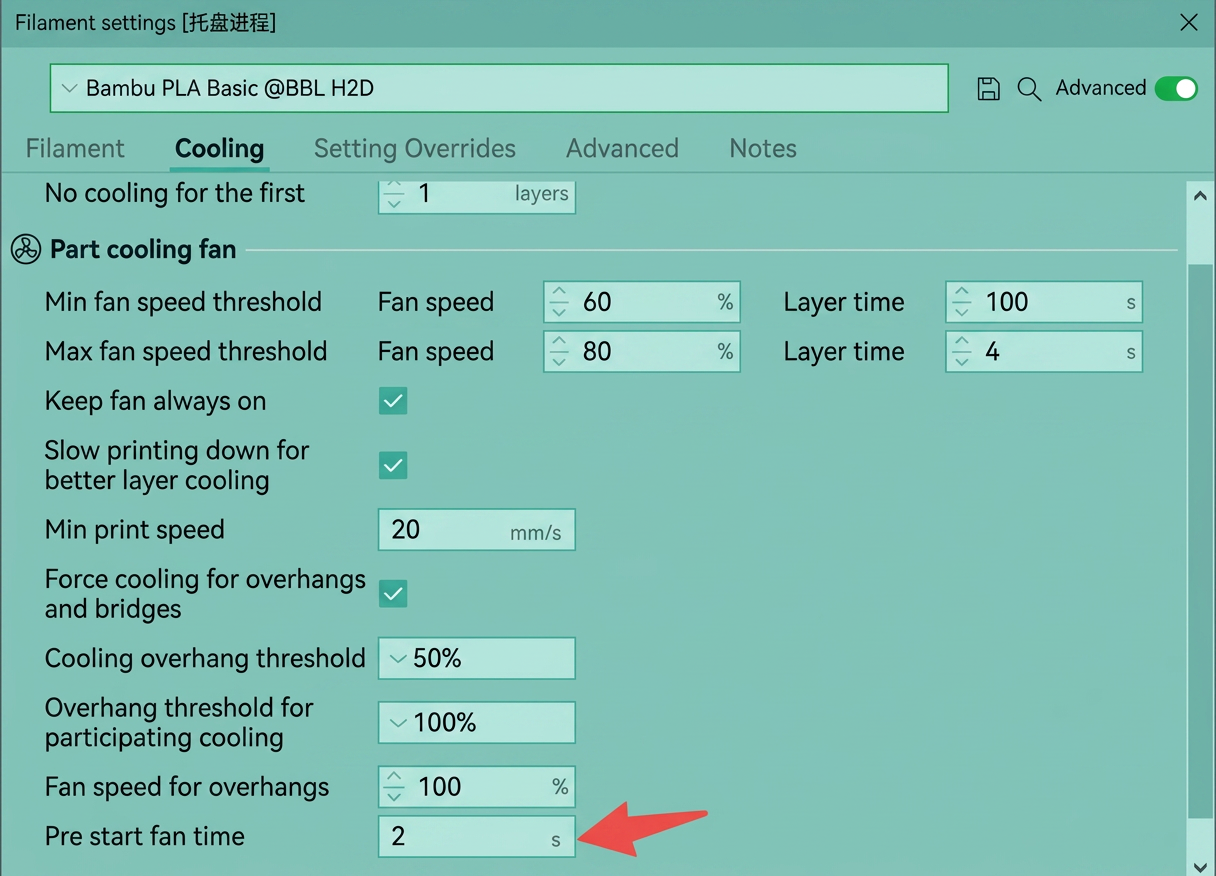
- Оптимизация управления скоростью вентилятора: Для траекторий инструмента, требующих увеличения скорости вентилятора, вентилятор предварительно активируется (по умолчанию 2 секунды), чтобы устранить задержку в нарастании скорости вентилятора.
 |
- Добавлены два новых типа редкого заполнения: Тип заполнения Зигзаг (благодаря вкладу @hejllukas) и тип заполнения Крест-зигзаг.
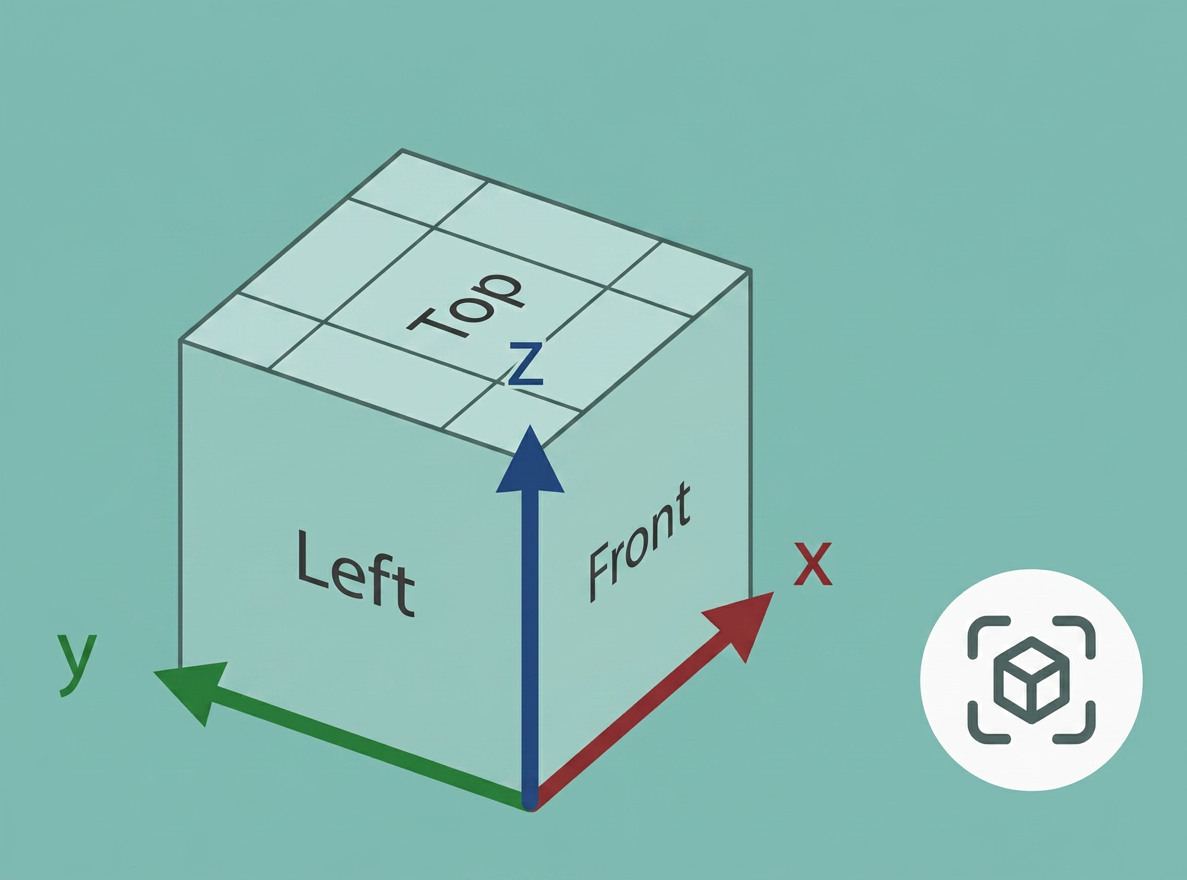
- Добавлен инструмент навигации камеры: Благодаря вкладу OrcaSlicer и @Noisyfox. Кроме того, мы добавили кнопку ярлыка, которая позволяет быстро приблизить выбранные объекты или всю сцену.
 |
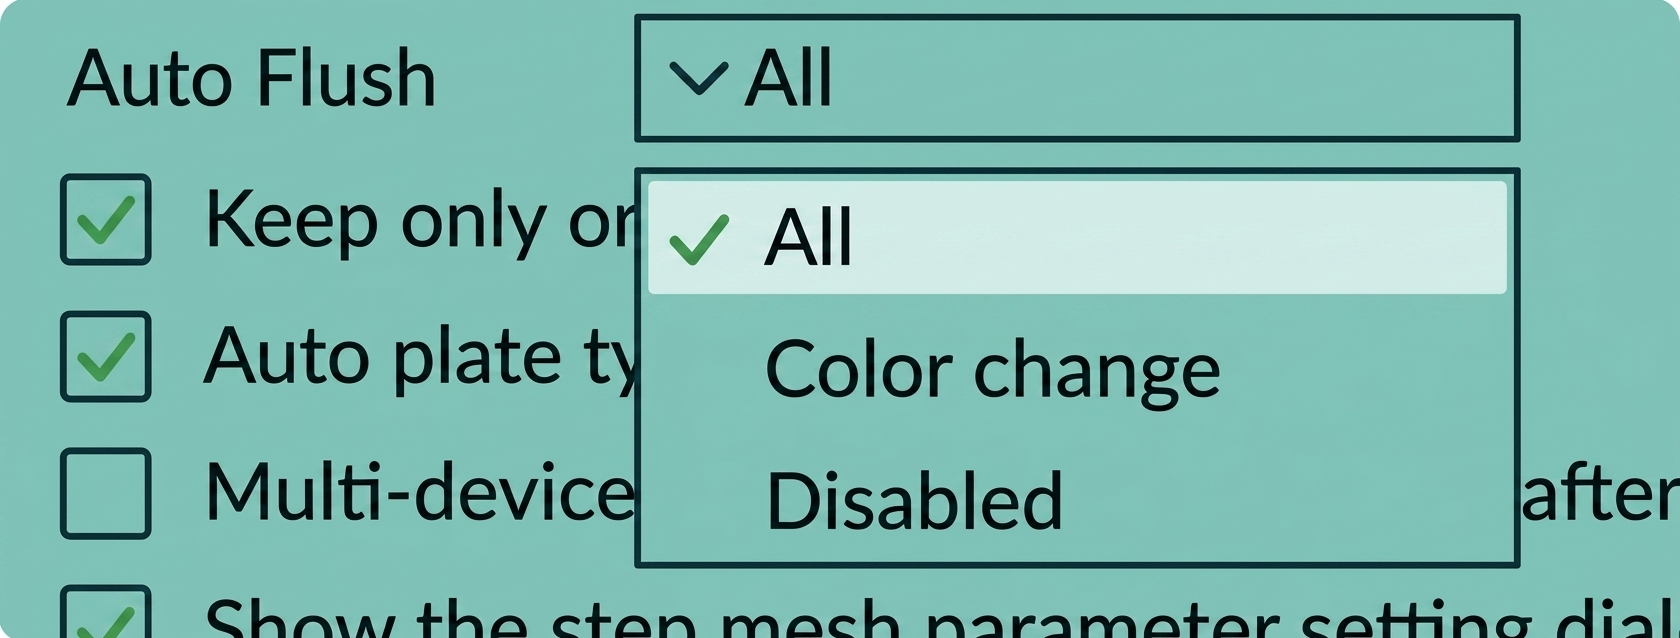
- Оптимизирована опция автопромывки: При включении опции она автоматически рассчитывает значение промывки при необходимости.
 |
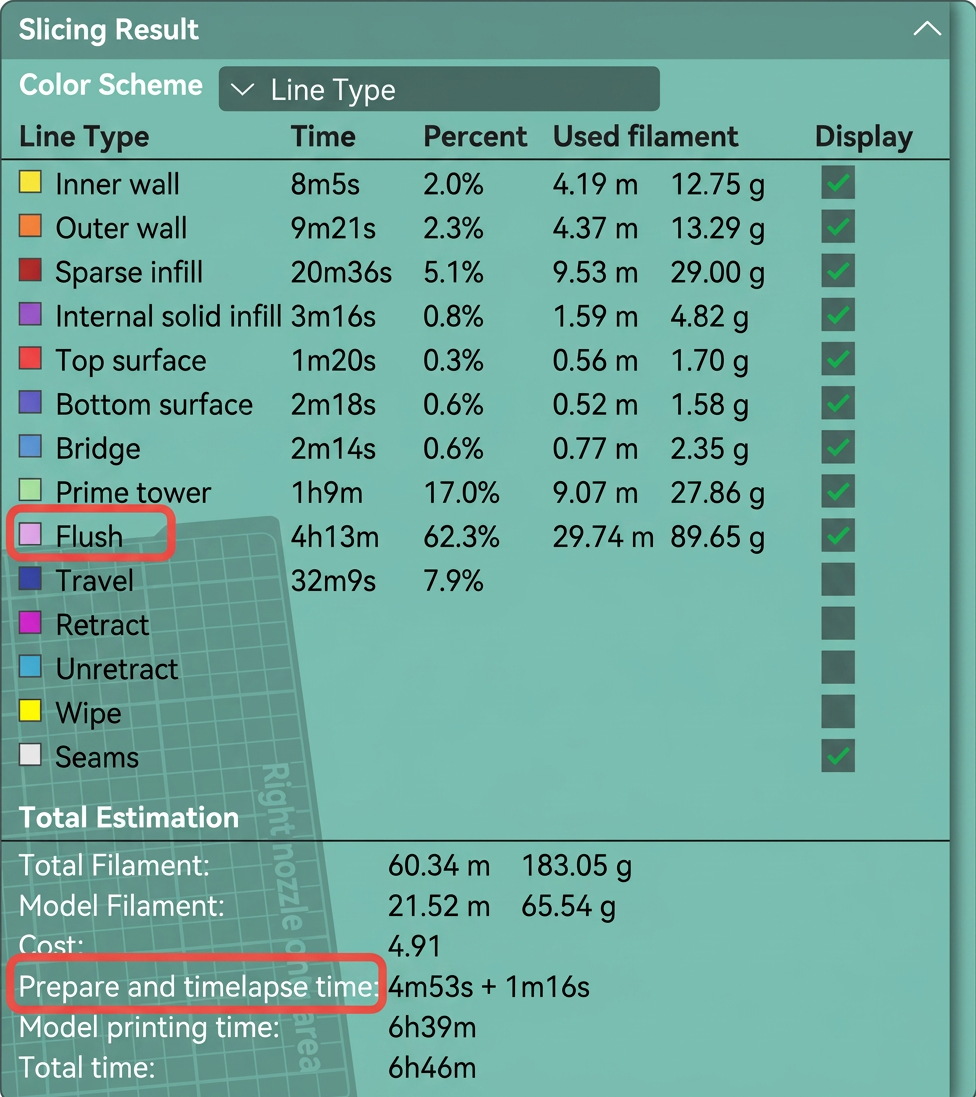
- Добавлены детали таймлапса и времени промывки.
 |
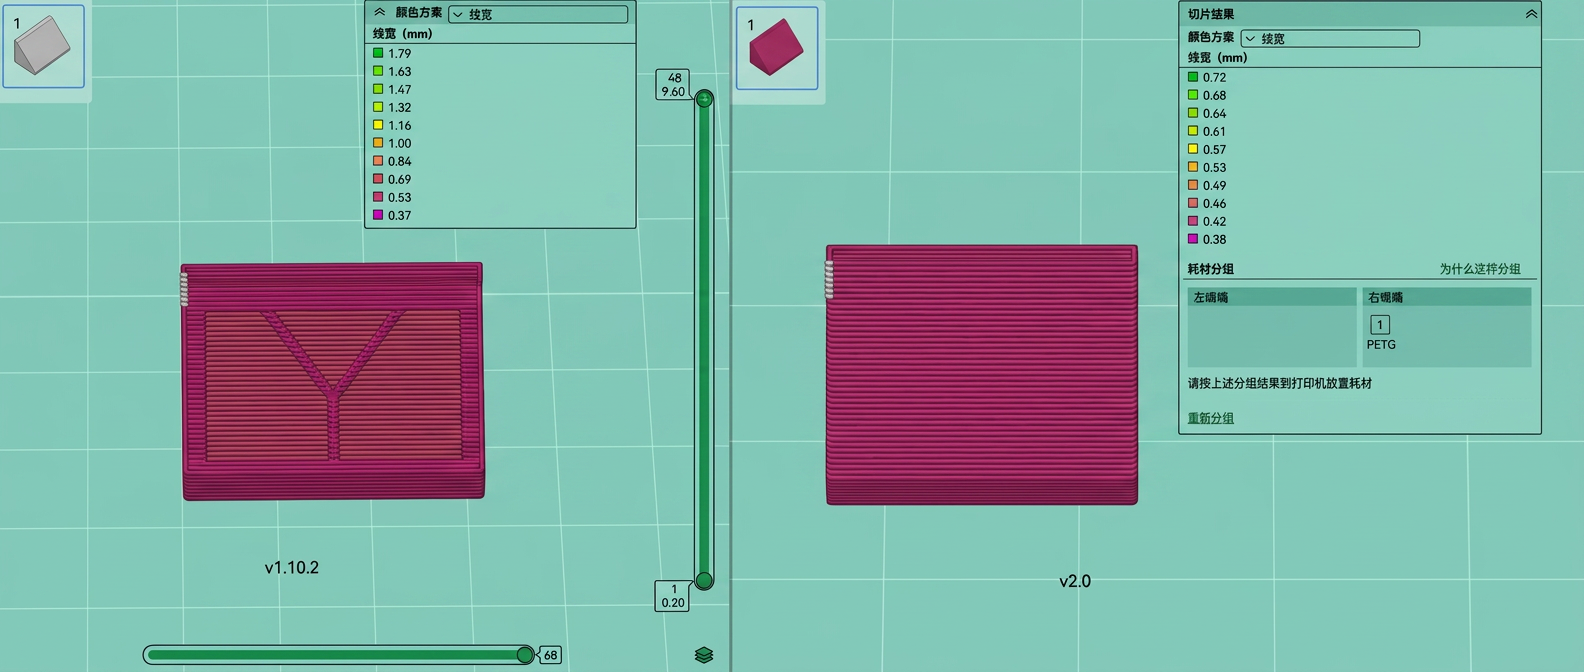
- Исправлена проблема, при которой в генераторе стен Arachne мог возникать аномальный бандинг.
 |
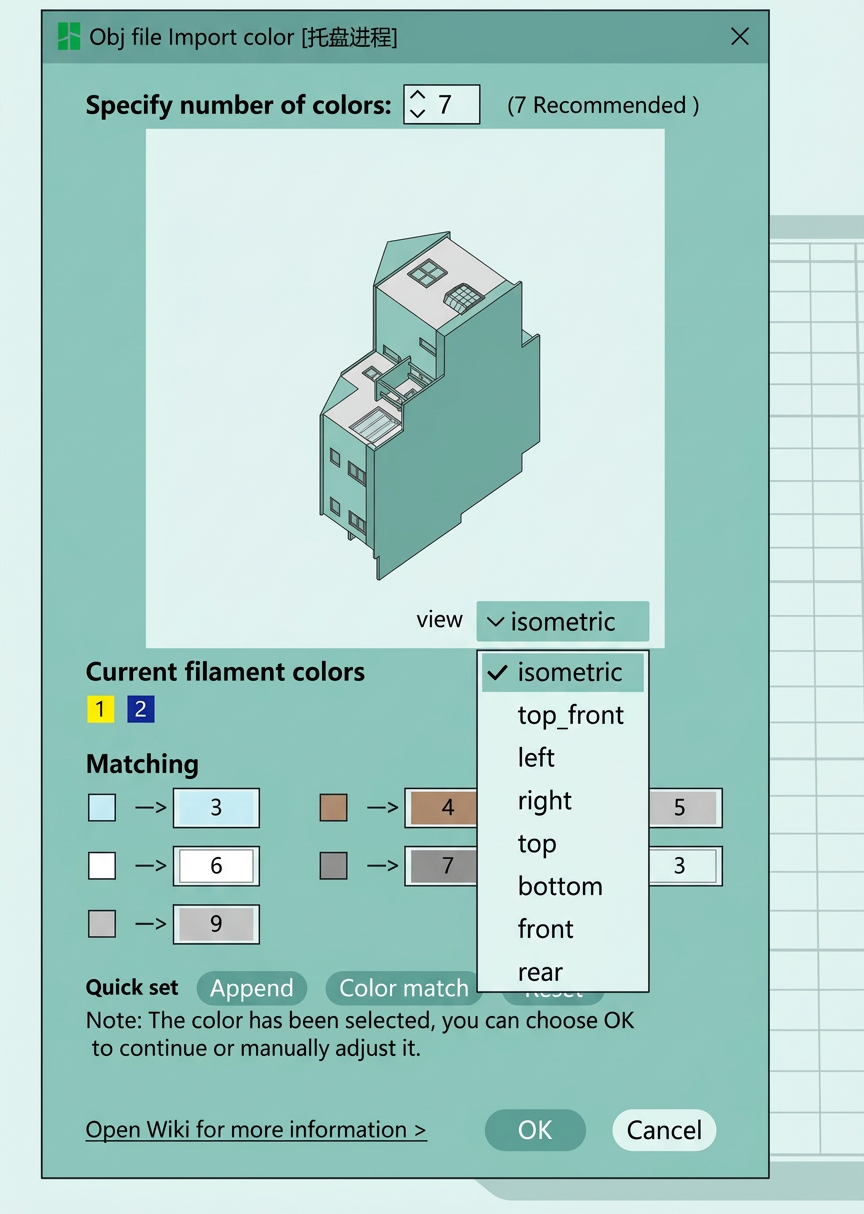
- Оптимизировано окно импорта OBJ: Поддерживает несколько режимов просмотра камеры и может импортировать до 32 цветов.
 |
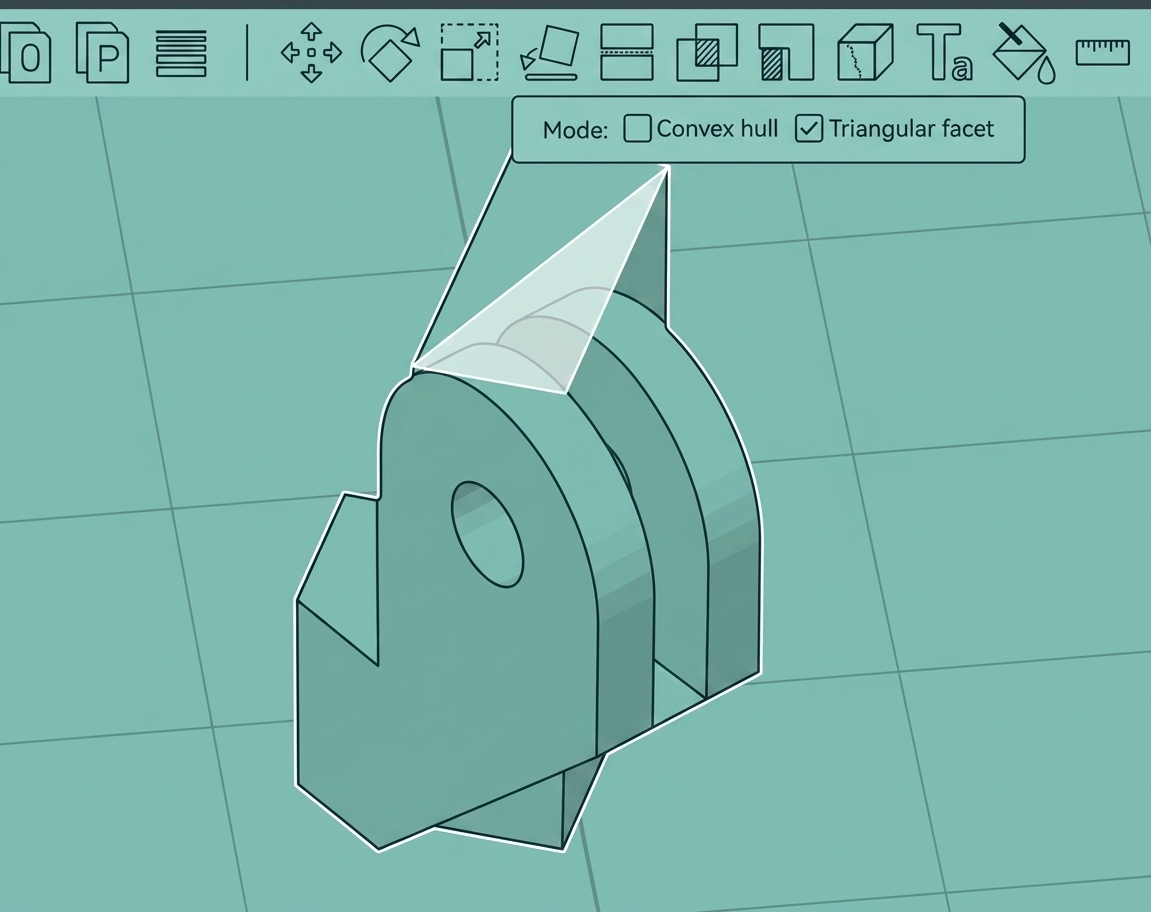
- Добавлен выбор треугольников в «Укладка на грань»: Это решает проблему, при которой грани выпуклой оболочки не могут быть выбраны в определенных сценариях.
 |
- Улучшения функции ушка брима:
- Исправлена проблема, при которой ушко брима не могло использоваться на некоторых принтерах, не являющихся Bambu Lab.
- Обновление модели в реальном времени: Решена проблема, при которой данные не могли быть сохранены должным образом, если инструмент ушка брима не был закрыт.
- Скрыть ушко брима для слоев, не являющихся нижними: Предотвращено появление ушка брима на слоях, отличных от нижнего.
- Добавлено сглаживание скорости по оси Z для внешних стенок: Путем сглаживания скорости в направлении оси Z внешней стенки снижается неравномерность поверхности, вызванная значительными изменениями скорости в областях определенных моделей.
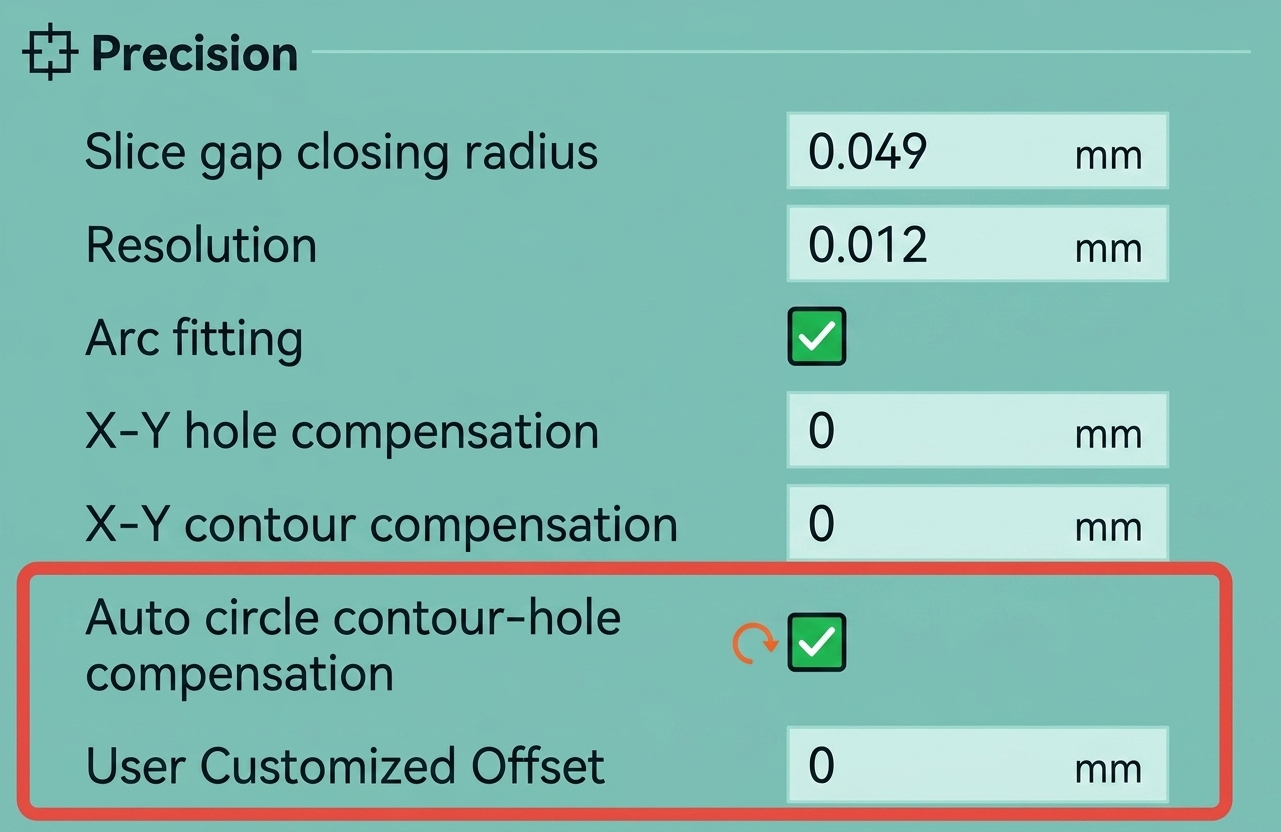
- Добавлена автоматическая компенсация контура круглых отверстий: Пользователи могут определить значение смещения для регулировки посадки валовых отверстий. Положительные значения приводят к более свободной посадке, в то время как отрицательные значения приводят к более плотной посадке. Эта функция взаимно исключает существующую функцию компенсации контура и отверстия X-Y.
 |
- Оптимизация печати выпуклости склона: Исправлена проблема, при которой некоторые напечатанные части могли испытывать «выпуклость».
 |
- Добавлена взаимозацепляющаяся балка: Добавлена взаимозацепляющаяся структура для многоцветных моделей для улучшения адгезии между различными материалами. Особая благодарность снова OrcaSlicer и @Noisyfox за их вклад.
 |
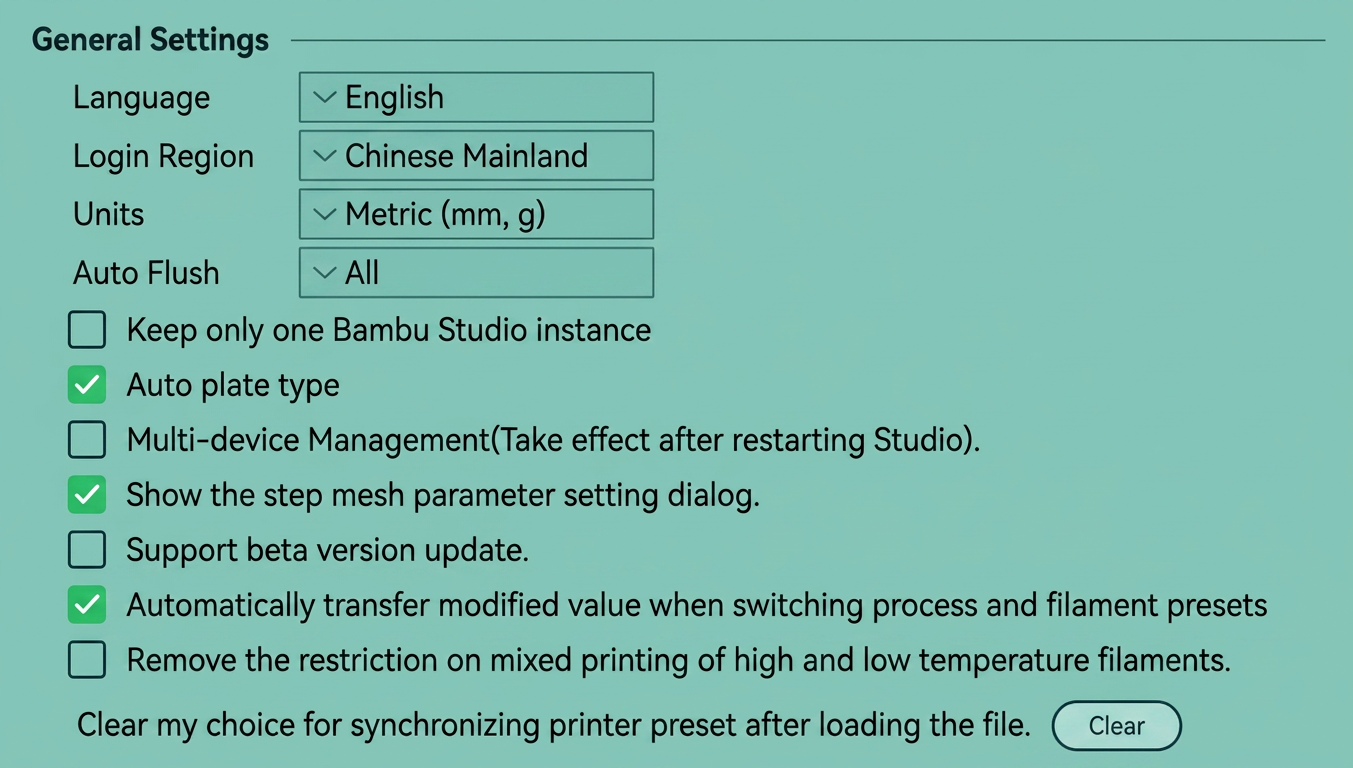
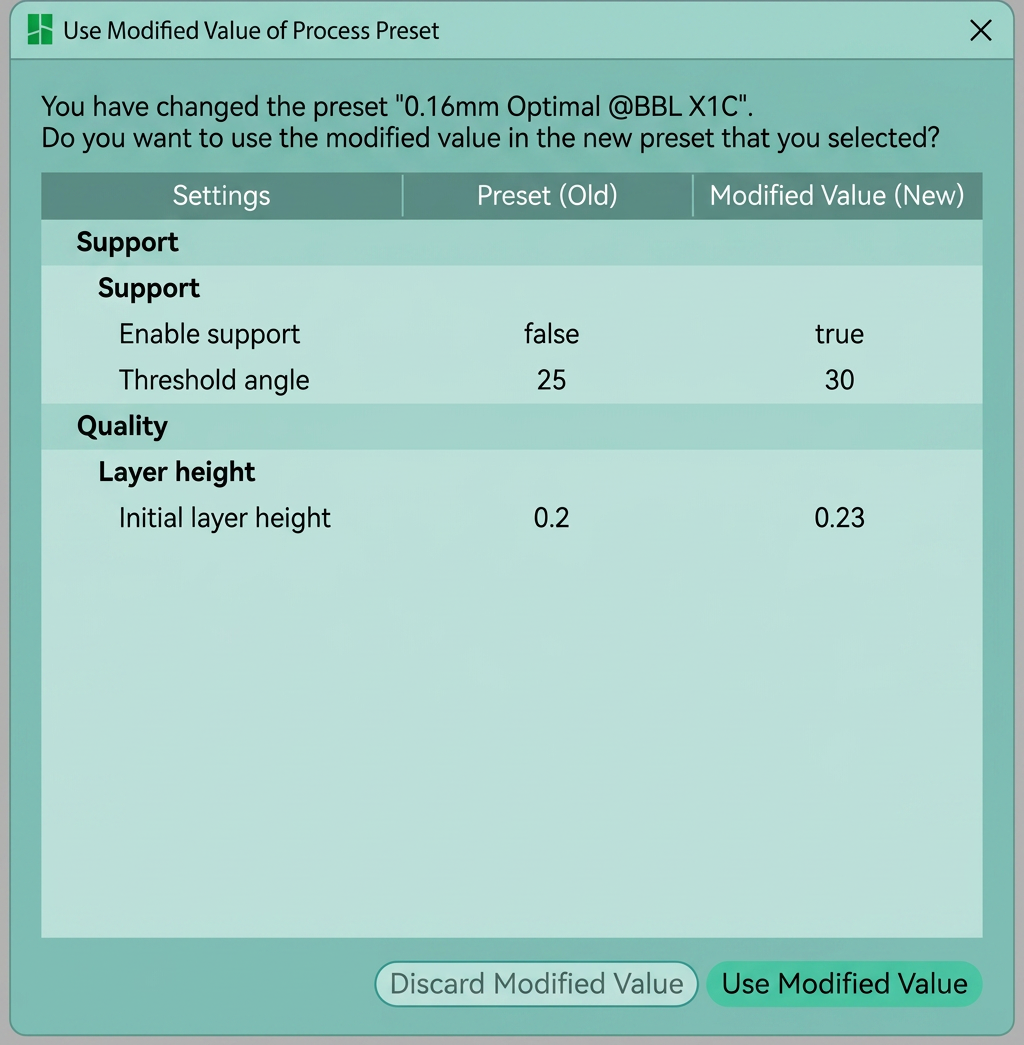
- Добавлена опция автомиграции пресетов: Чтобы уменьшить избыточные предупреждения относительно параметров филамента и процесса при переключении файлов проектов, мы ввели функцию автомиграции пресетов, которая включена по умолчанию.
 |
 |
Исправления ошибок
- Исправлена проблема, при которой сборка OCCT не удавалась. Спасибо @hadess за вклад.
- Исправлена проблема, при которой инструмент булевых операций отображал неожиданные сообщения об ошибках во время использования. (#6025, #5543, #6010)
- Исправлены несколько проблем отображения в тёмном режиме Linux. (#6038, #5777, #4943, #2731, #4679)
- Исправлена проблема, при которой файлы STEP не могли быть заменены с помощью «Заменить на STL...». (#5305)
- Исправлена проблема, при которой соединение внахлест для внутренних стенок не работало. (#5748)
- Исправлена проблема, при которой некоторые SVG не могли быть нарезаны после удаления подмоделей. (#5916)
- Исправлена проблема, при которой возникали ошибки макета модели при выравнивании по оси Y. (#5794)
- Исправлена проблема, при которой сочетание «Авто-расстановка» с «По объекту» могло привести к неправильной смене материала. (#5738)
- Исправлена проблема, при которой некоторые файлы STEP загружались слишком долго. (#5304)
- Исправлена проблема, при которой пресеты филаментов не сортировались по имени. (#5318)
- Исправлена проблема, при которой некоторые файлы mtl не загружали связанные материалы. (#5687)
- Исправлена проблема, при которой после добавления текста к моделям, разрезанным соединителями, филамент не мог быть заменен правильно. (#5195)
- Исправлена проблема сбоев слайсинга, вызванная пустым первым слоем. (#5376)
- Исправлена проблема, при которой возникал неправильный тип подъема, когда таймлапс был отключен. Спасибо @ziehmon за предложение исправления. (#5736, #4848, #4631)