
Основные правила и принципы
(1) Меньшая скорость при более низкой температуре, большая скорость при высокой температуре.
При увеличении скорости печати требуется одновременное плавление большего количества филамента, что требует повышения температуры сопла для обеспечения дополнительного тепла. Например, при включении режима Sport Mode или Ludicrous Mode скорость печати увеличивается, и температуру сопла необходимо повысить, чтобы избежать недостаточного плавления филамента и нехватки материала; Напротив, при снижении скорости печати до очень низкого уровня филамент находится в сопле дольше, что приводит к более полному плавлению, что может вызвать проблемы, такие как образование нитей и протекание. Однако существуют верхние пределы как для скорости печати принтера, так и для рабочей температуры, подходящей для каждого типа филамента. Поэтому повышение температуры сопла и скорости печати применимо только в определенном диапазоне.
(2) Чем выше скорость печати, тем меньше времени требуется для печати, но ниже качество печати — поверхность не гладкая и недостаточно детализированная.
Чем выше скорость печати, тем выше давление расплавленного филамента из сопла. По мере увеличения скорости поверхность становится более склонной к растрескиванию и проявляет аномальную текучесть. Кроме того, недостаточный нагрев филамента может привести к плохой текучести расплава и неудовлетворительной гладкости поверхности. Поэтому печать на высоких скоростях часто приводит к относительно грубой и менее детализированной поверхности, проявляет низкий блеск и может даже потерять некоторые мелкие детали. Напротив, печать на низких скоростях, особенно при печати на низких скоростях вместе с высокой температурой сопла, обычно приводит к более гладкой и тонкой поверхности печати, которая проявляет более высокий блеск и четкие детали.
(3) Чем меньше высота слоя, тем менее заметны линии слоев и выше качество печати, но дольше время печати.
(4) В определенном диапазоне, чем больше стенок и выше плотность заполнения, тем прочнее напечатанные объекты, но выше риск деформации и дольше время печати.
(5) Чем больше размер сопла, тем ниже риск засорения при печати филаментами, содержащими частицы, такие как CF, GF и т.д., и меньше времени при печати крупногабаритных моделей. После повышения температуры сопла вы можете установить более высокую объемную скорость для больших сопел (сопла 0,6 и 0,8 мм), что дополнительно сокращает время печати. Тем не менее, важно отметить, что это может привести к снижению качества печати.
(6) Чем больше размер и выше плотность заполнения напечатанных объектов, тем выше риск деформации. Высокотемпературные филаменты, такие как ABS, ASA, PC, PA, PA-CF и другие, более склонны к деформации, особенно когда температура камеры низкая. Чтобы уменьшить или избежать деформации, вы можете рассмотреть следующие методы:
- А. Сама модель:Избегайте печати крупных моделей с большой площадью поверхности, находящейся в прямом контакте с heated bed. Если необходимо напечатать крупную модель, рассмотрите возможность разделения ее на меньшие части или поворота модели под углом. Наклон большей части примерно на 45° в направлении Z может быть полезен. Важно отметить, что прочность межслойного соединения модели обычно значительно ниже прочности перпендикулярно межслойному соединению, то есть прочность в направлении Z обычно значительно ниже прочности в направлениях X и Y. Поэтому, если вы требуете высокой несущей способности для модели, избегайте, чтобы слои несли основную нагрузку. При расстановке моделей убедитесь, что межслойное соединение не становится основной несущей областью. Например, если вы хотите напечатать крупную конструктивную деталь, которая должна выдерживать большую нагрузку с помощью PA-CF, вы можете обратиться к следующей картинке для расстановки.(Простая модель, используемая здесь, предназначена только для удобства иллюстрации. В реальных сценариях печати площадь контакта между ней и печатной платформой очень мала и требует оптимизации, например, вырезания небольшой плоскости для увеличения площади первого слоя.)
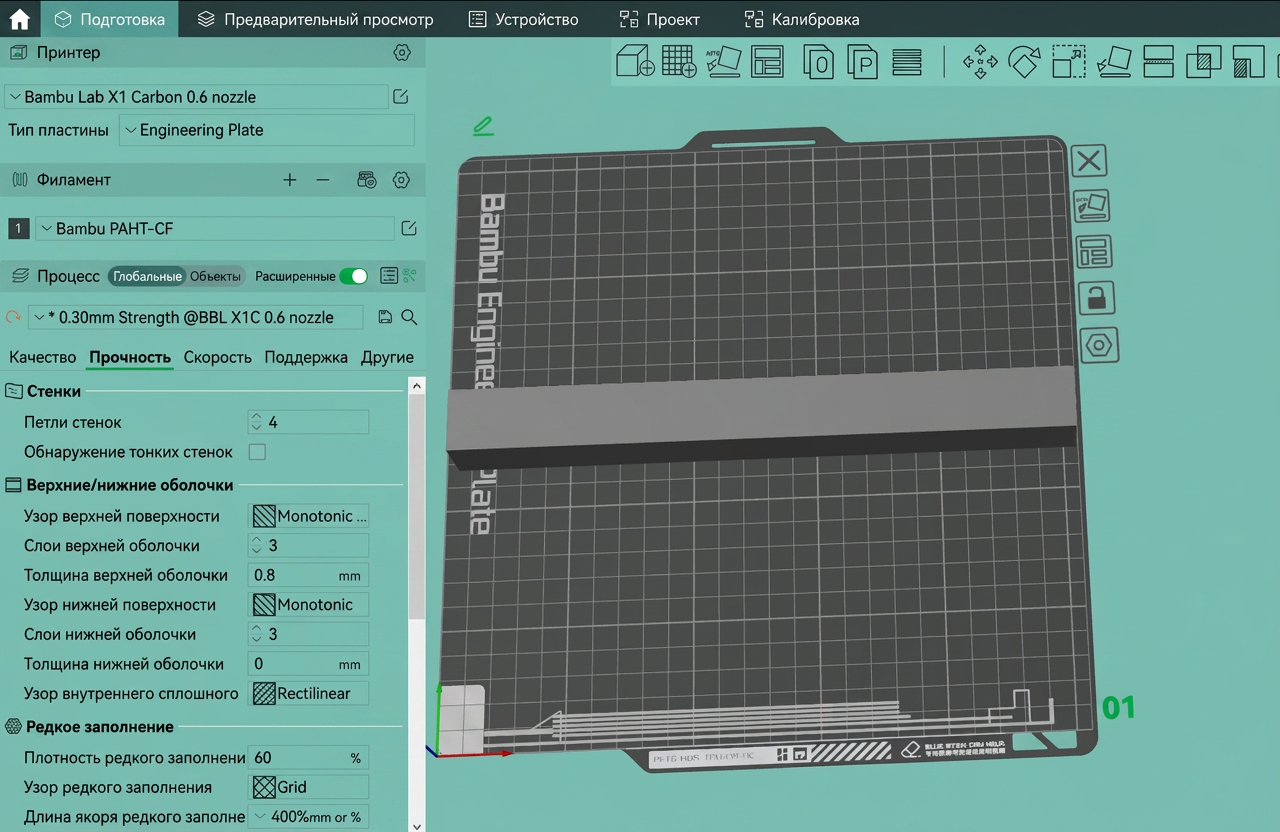
Расстановка моделей, как показано на Рисунке 1, приводит к большой площади контакта между моделью и heated bed, что означает, что значительная часть модели лежит в направлениях X и Y. Эта расстановка обеспечивает преимущества в прочности, но также увеличивает риск деформации— Не рекомендуется.

Расстановка модели, как показано на Рисунке 2, приводит к очень маленькой площади контакта между моделью и heated bed, что означает, что процент в направлениях X и Y минимален. Эта расстановка помогает избежать деформации, но также имеет недостаток в виде значительно большего процента межслойного соединения (направление Z), что приводит к меньшей прочности модели— Не рекомендуется.

При расстановке модели, как показано на Рисунке 3, модель будет иметь аналогичный процент в направлениях X&Y и Z, что помогает предотвратить деформацию при сохранении прочности. Важно отметить, что эта расстановка может привести к появлению большего количества нависающих областей. Чтобы решить это, необходимо добавить соответствующую поддержку к модели. Вы можете включить автоматическую поддержку или завершитьручную настройку поддержки, в зависимости от характеристик моделей.
- Б. Выбор филамента:Важно отметить, чтовысокотемпературные филаменты, такие как ABS, ASA, PC, PA, PA-CF и другие, болеесклонны к деформации. Поэтому,рекомендуется избегать их whenever possible для крупногабаритных печатей. Вместо этого,рекомендуется выбирать филаменты, такие как PLA, PLA-CF, PETG, PETG-CF, PET-CF и другие, которые менее склонны к деформации.
- В. Чтобы минимизировать тенденцию к усадке, настройте параметры печати следующим образом:Используйте меньшую плотность заполнения, выберите относительно высокую температуру heated bed и убедитесь, что передняя дверь и верхняя крышка закрыты для повышения температуры камеры (в то время как для филаментов с низкой температурой, таких как PLA, PETG и TPU, температура камеры не должна быть высокой, и когда температура heated bed высокая, передняя дверь и верхняя крышка должны быть открыты и удалены для снижения температуры камеры, иначе может произойти засорение). Для более подробной информации, пожалуйста, обратитесь кОбщие проблемы качества печати и способы их решения

Стандартный параметр процесса (Стандартный параметр процесса)
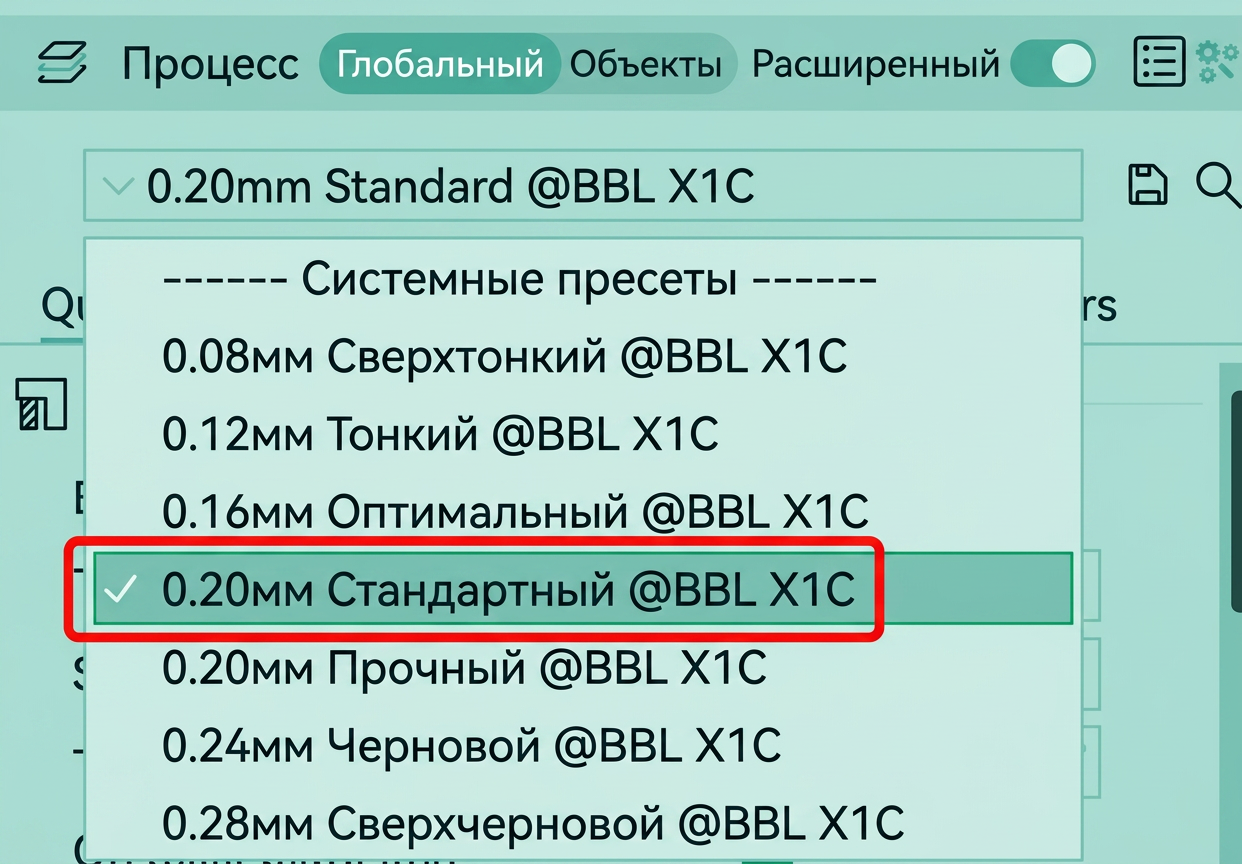
Преимущества:Достаточно высокое качество печати и достаточно короткое время печати, способное удовлетворить большинство обычных сценариев печати.
Применение:Большинство моделей, не требующих очень высокой прочности и качества.
Параметр процесса высокого качества
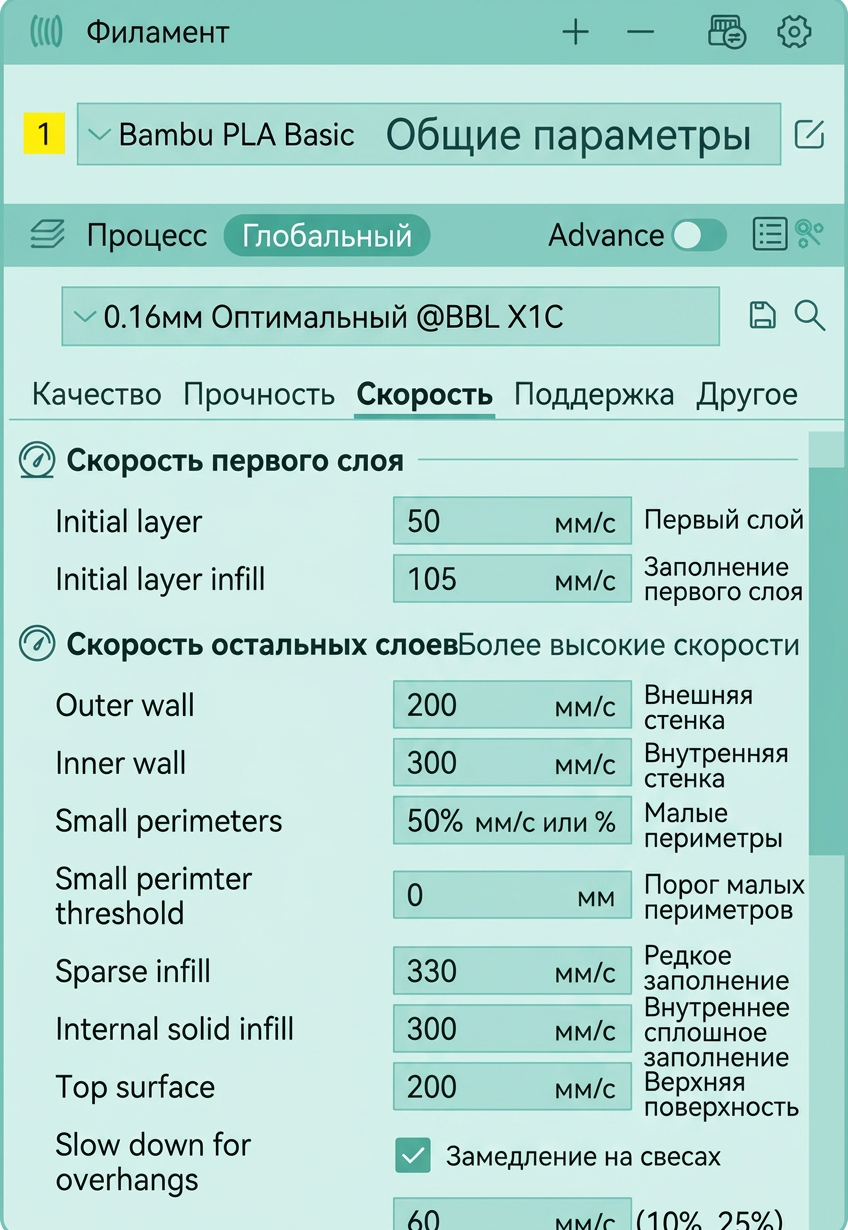
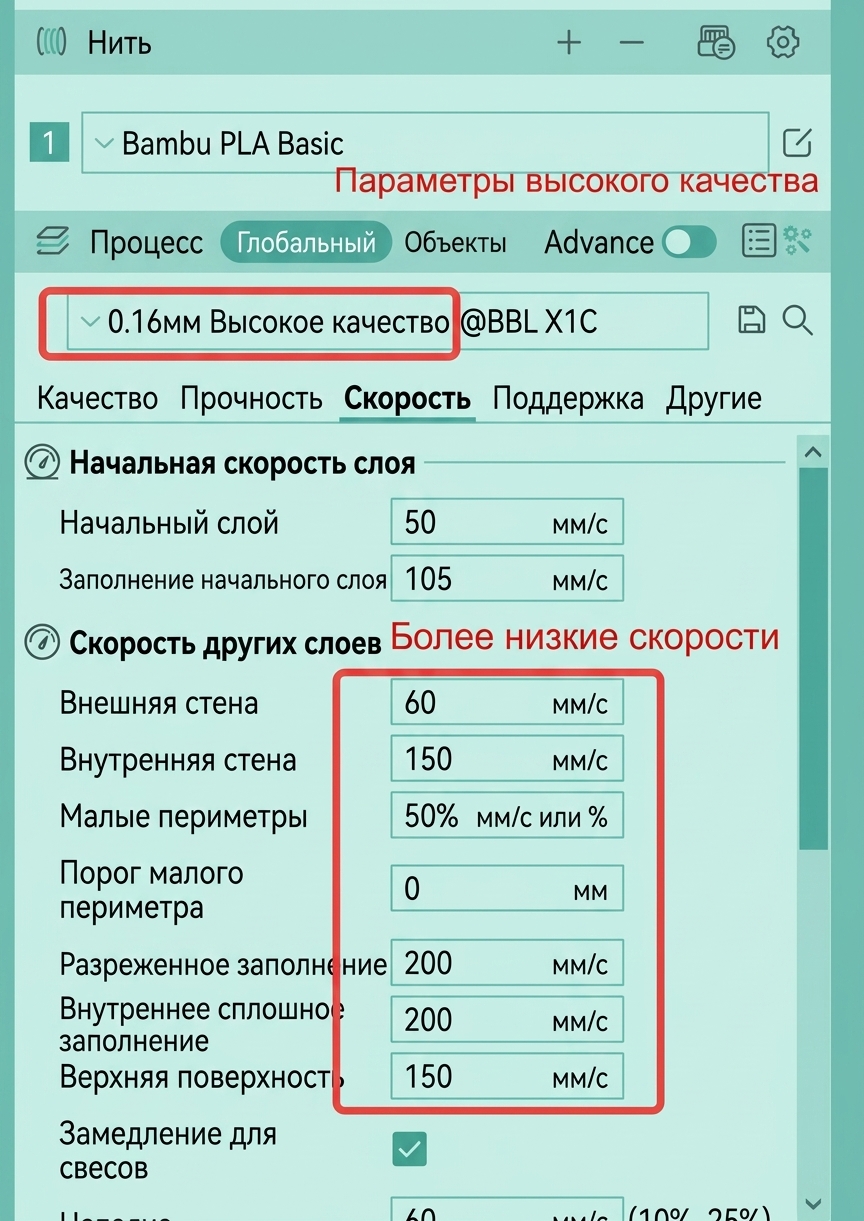
Параметры процесса высокого качества относятся к параметрам в производственном процессе, которые называются «Высокое качество». По сравнению с параметрами общего процесса (стандартными параметрами процесса), эти параметры имеют меньшее ускорение и скорость (которые можно настроить по мере необходимости) для достижения более высокого качества печати напечатанных объектов.

|
Скорости и ускорения параметров общего процесса |
|
 |
 |
|
Скорости и ускорения параметров процесса высокого качества |
|
 |
 |
Основные отличия от стандартных параметров процесса (стандартных параметров процесса) заключаются в: меньшей высоте слоя, ускорении и скорости(которые можно настроить по мере необходимости).
Преимущества: Более высокое качество напечатанных объектов — более гладкая и тонкая поверхность, четкие детали.
Недостатки: Более длительное время печати.
Область применения: Большинство напечатанных объектов, требующих высокого визуального качества, таких как большинство фигурок, произведений искусства, выставочных экспонатов и т.д.
Параметр процесса прочности
 |
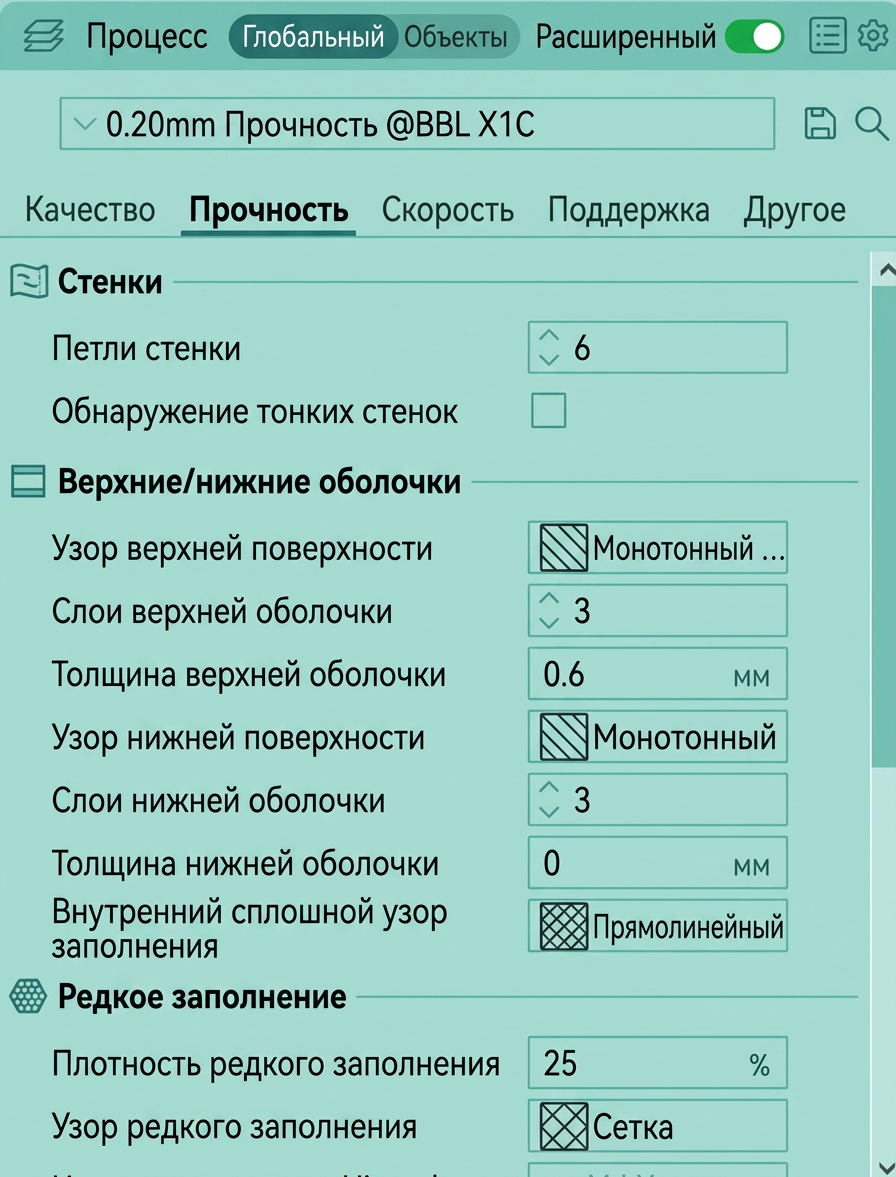 |
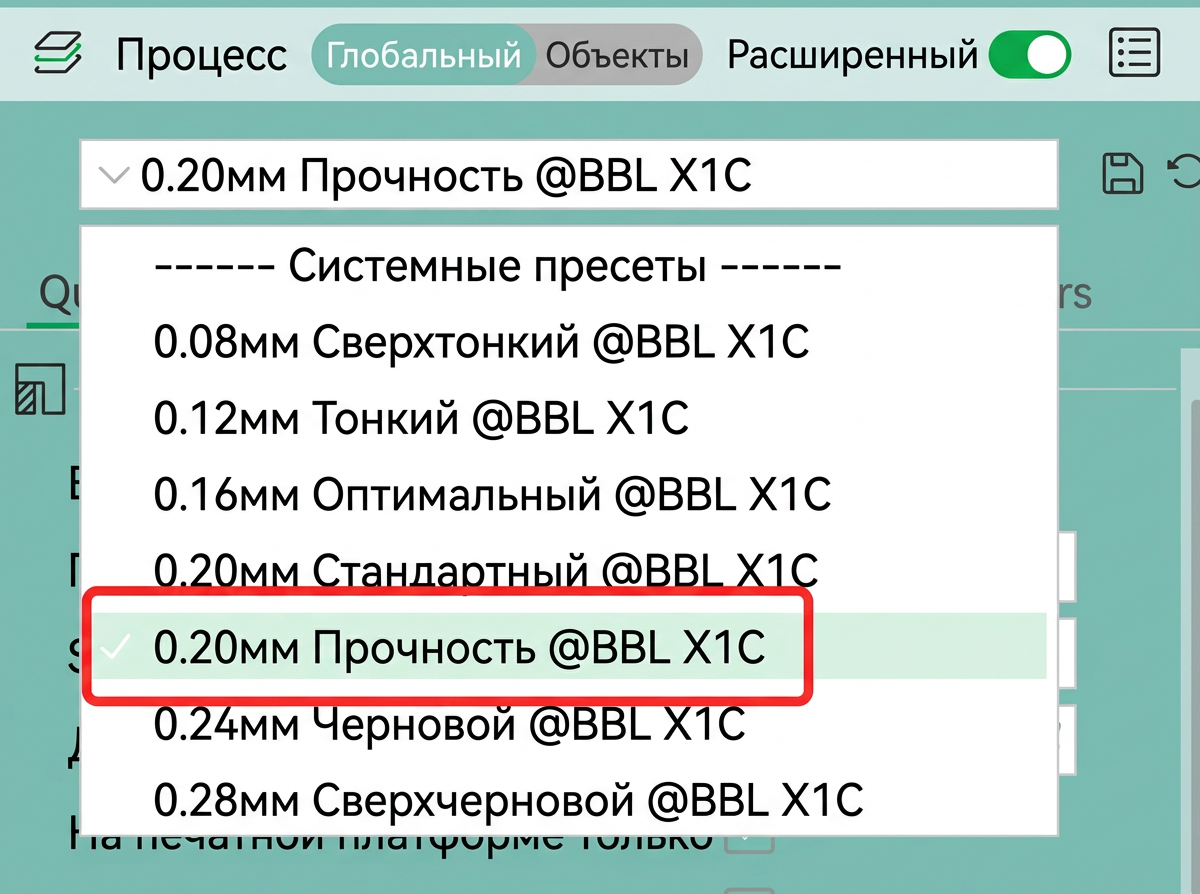
Основные отличия от стандартных параметров процесса (стандартных параметров процесса):У него больше контуров стенок и выше плотность заполнения (эти два параметра также могут быть настроены соответствующим образом в соответствии с фактическими требованиями).
Преимущество:Напечатанные объекты имеют более высокую прочность.
Недостатки:Больший расход материала, более длительное время печати, и некоторые крупногабаритные модели склонны к деформации (деформацию можно уменьшить или избежать правильными методами, пожалуйста, обратитесь кОбщие проблемы качества печати и способы их решения).
Применение:Большинство напечатанных объектов, требующих более высокой прочности, таких как большинство инженерных деталей и конструктивных частей.
Узнать больше о параметрах слайсинга наРуководстве по настройке параметров слайсинга