
Использование PLA Basic и PETG в качестве взаимных поддержек
Почему это работает:PLA и PETG плохо соединяются друг с другом — и именно это делает их отличной парой для поддержек. Поддержки отламываются чисто, оставляя гораздо лучшее качество поверхности.
Обзор
Рассмотрим три примера ниже, используя методы работы с несовместимыми филаментами, описанные в этом разделе.
На изображении ниже показаны 3 подхода к поддержкам. Модель всегда печаталась из PETG, но филамент поддержек менялся между образцами:

Сравнение конфигураций поддержек
1 — Модель из PETG + поддержки из PETG
Использование PETG и для модели, и для поддержек обеспечивает самое короткое время печати и максимальную эффективность использования филамента.
2 — Модель из PETG + поддержки из PLA
Для поддержек используется только PLA. Это приводит ксамому длительному времени печати(5 ч 3 мин) исамому высокому расходу филамента. Во время печати головка экструдера должна менять сопла почти на каждом слое. Каждое изменение сопла занимает около 5 секунд, плюс дополнительное время на прокачку сопла в башне для промывки.
3 — Модель из PETG + база поддержек из PETG + интерфейс из PLA
База поддержек печатается из PETG, а интерфейс поддержек — из PLA. Это сокращает общее время печати на1 час 20 минутпо сравнению с предыдущим примером. Экономия времени в основном достигается за счет меньшего количества переключений сопел. Башня для промывки также использует значительно меньше филамента — примерно половину от предыдущего случая.
Результаты качества поверхности
Ниже показан участок с поддержками. Последовательность изображений та же, что и выше.
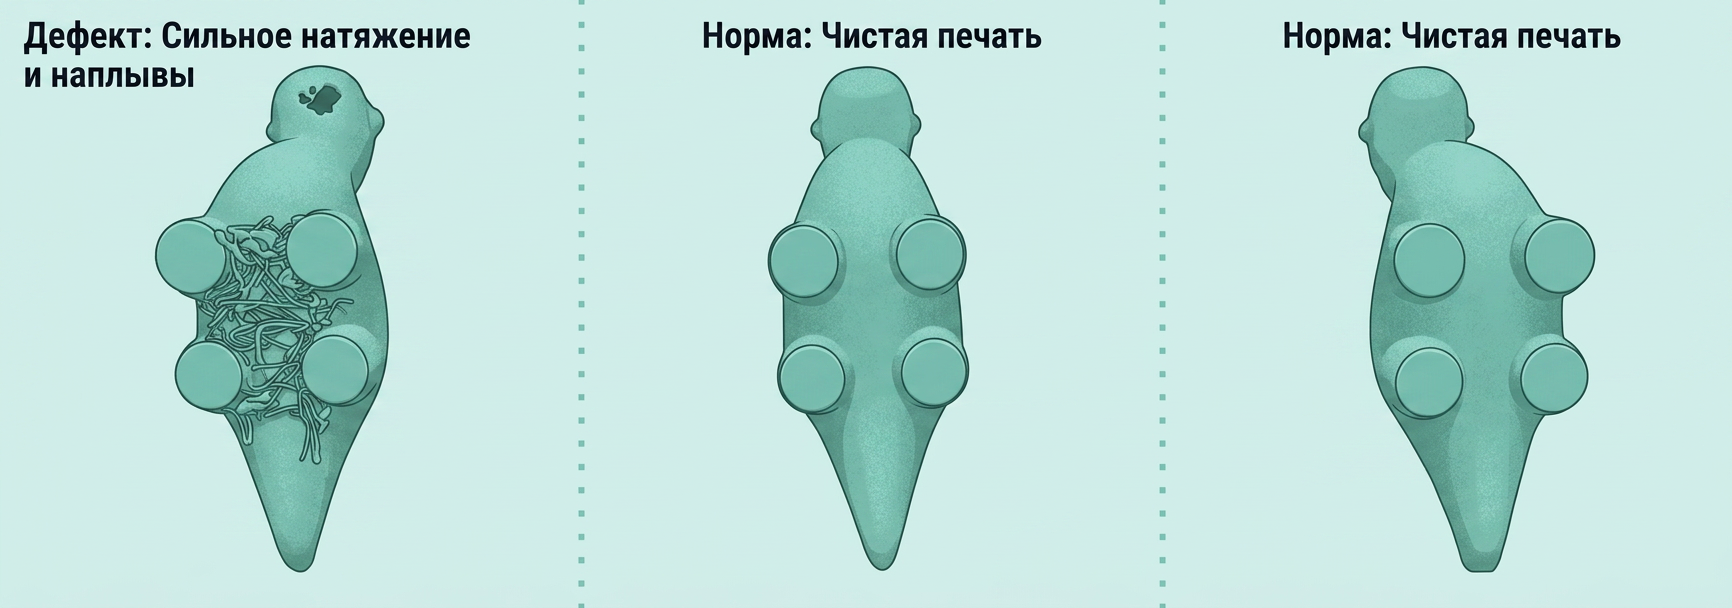
❌ Поддержки из PETG на модели из PETG
Сцепление между ними сильнее. Это затрудняет удаление поддержек и может оставить следы или дефекты на поверхности модели.
✅ Поддержки из PLA на модели из PETG
Качество поверхности улучшено. Поддержки легче удаляются, а поверхность модели остается чистой и четкой.
⚠️ Перед началом
Это руководствоприменимо только к:
- Bambu PLA Basic
- Bambu PETG HFиBambu PETG Basic
Следующие материалыне поддерживаютсяэтим руководством:
- PLA Matte, PLA Silk, PLA-CF или любой сторонний PLA
- PETG Translucent, PETG-CF или любой сторонний PETG
💧Сначала высушите филаменты.PETG работает при достаточно высокой температуре, поэтому любая влага в PLA вызовет образование нитей и подтеки. См. →
Рекомендации по сушке филамента
Какой сценарий печати вы используете?
| Моя модель... | Мои поддержки... | Перейти к |
|---|---|---|
| PETG HF или PETG Basic | PLA Basic | Сценарий A |
| PLA Basic | PETG HF или PETG Basic | Сценарий B |
Сценарий A — Модель из PETG + поддержка из PLA Basic
PLA Basic выступает в качестве поддержки/интерфейса. Он печатается чисто под PETG и легко отделяется.
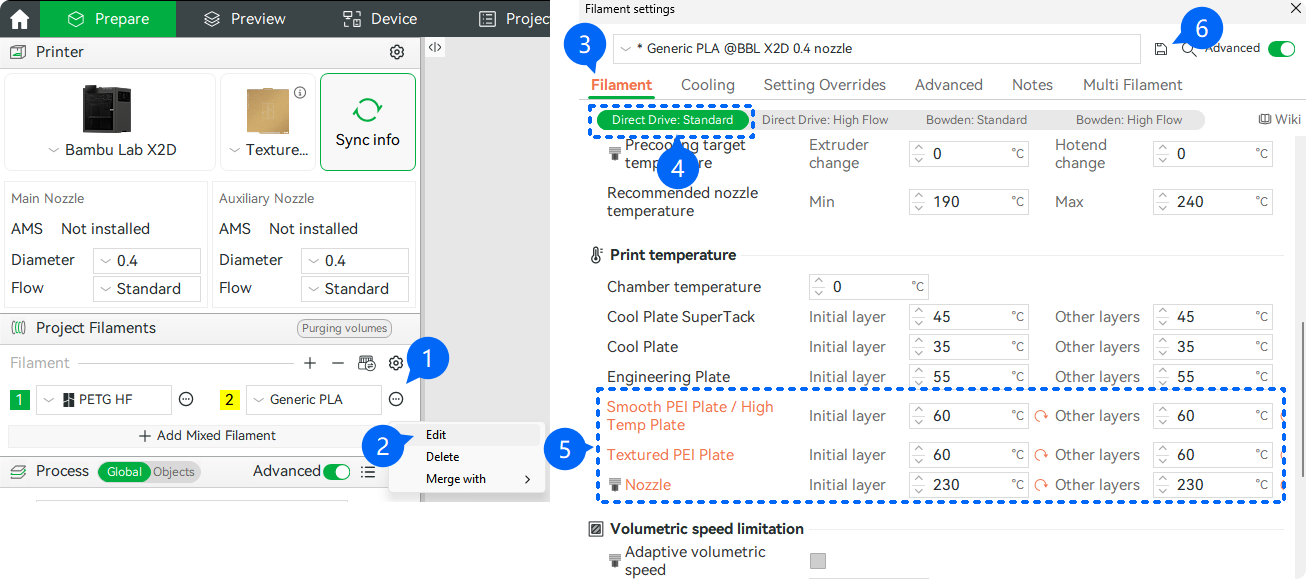
🌡️ Настройки температуры
| Филамент | Температура сопла | Температура стола |
|---|---|---|
| PETG HF / PETG Basic(модель) | По умолчанию | 60 °C |
| PLA Базовый(опора) | 230 °C (все слои) | 60 °C |
Требуемая печатная платформа:Гладкий PEI, Высокотемпературная платформа или текстурированный PEI
Закрытые принтеры (X1, P1S, P2S):Откройте дверь и/или верхнюю крышку, чтобы предотвратить перегрев камеры для PLA.
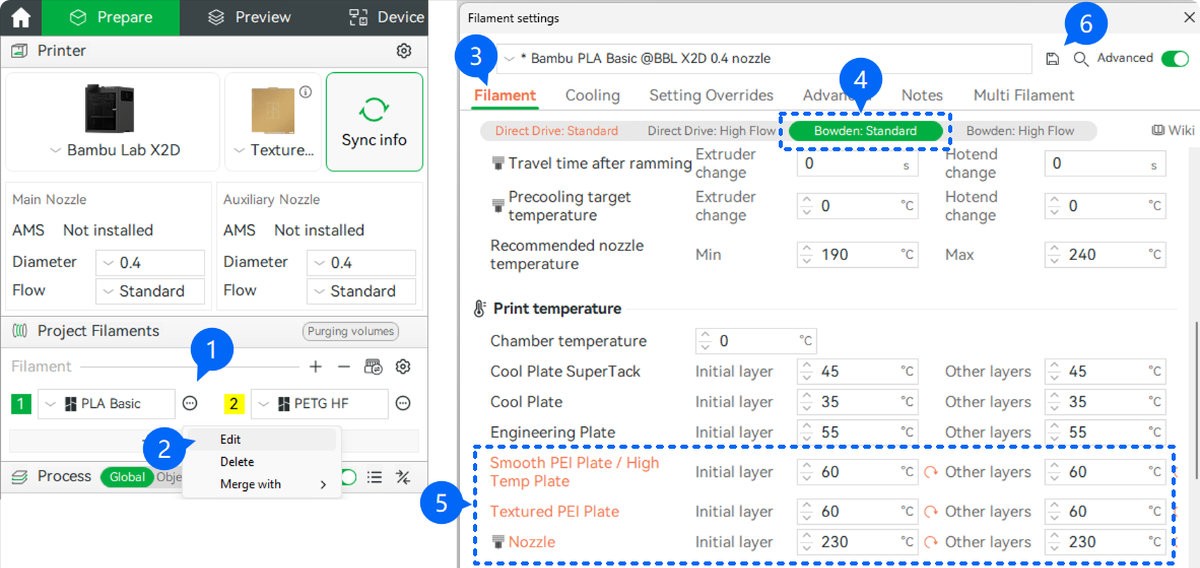 |
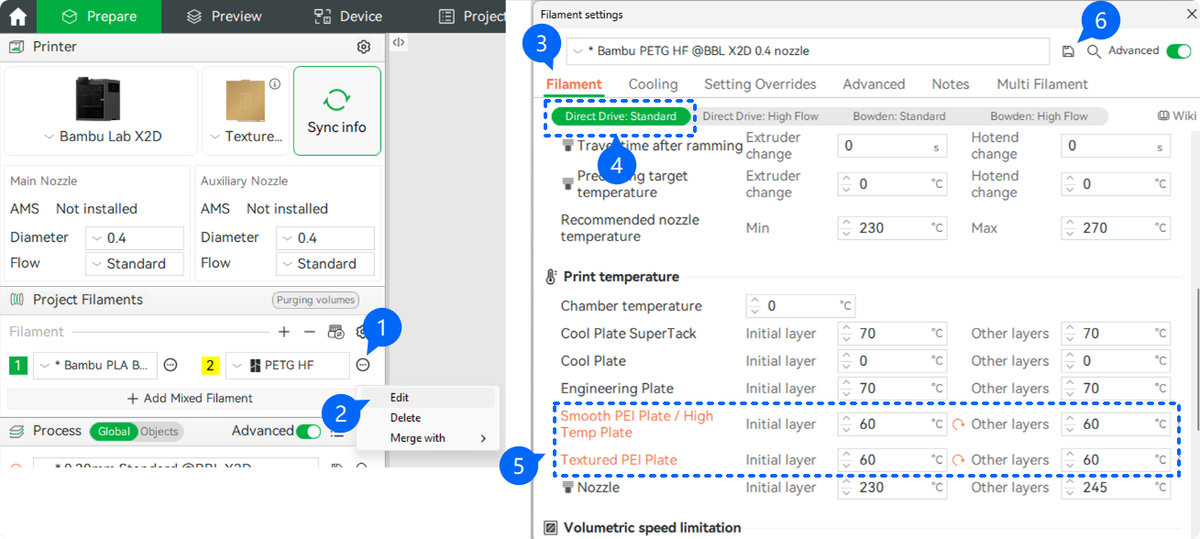 |
|
|
⚙️ Конфигурация опор в Bambu Studio
Мы рекомендуем использоватьPLA Базовый только в качестве интерфейса опоры(не полная база опоры). Использование её в качестве полной базы увеличивает время печати и риск отпадания опоры.
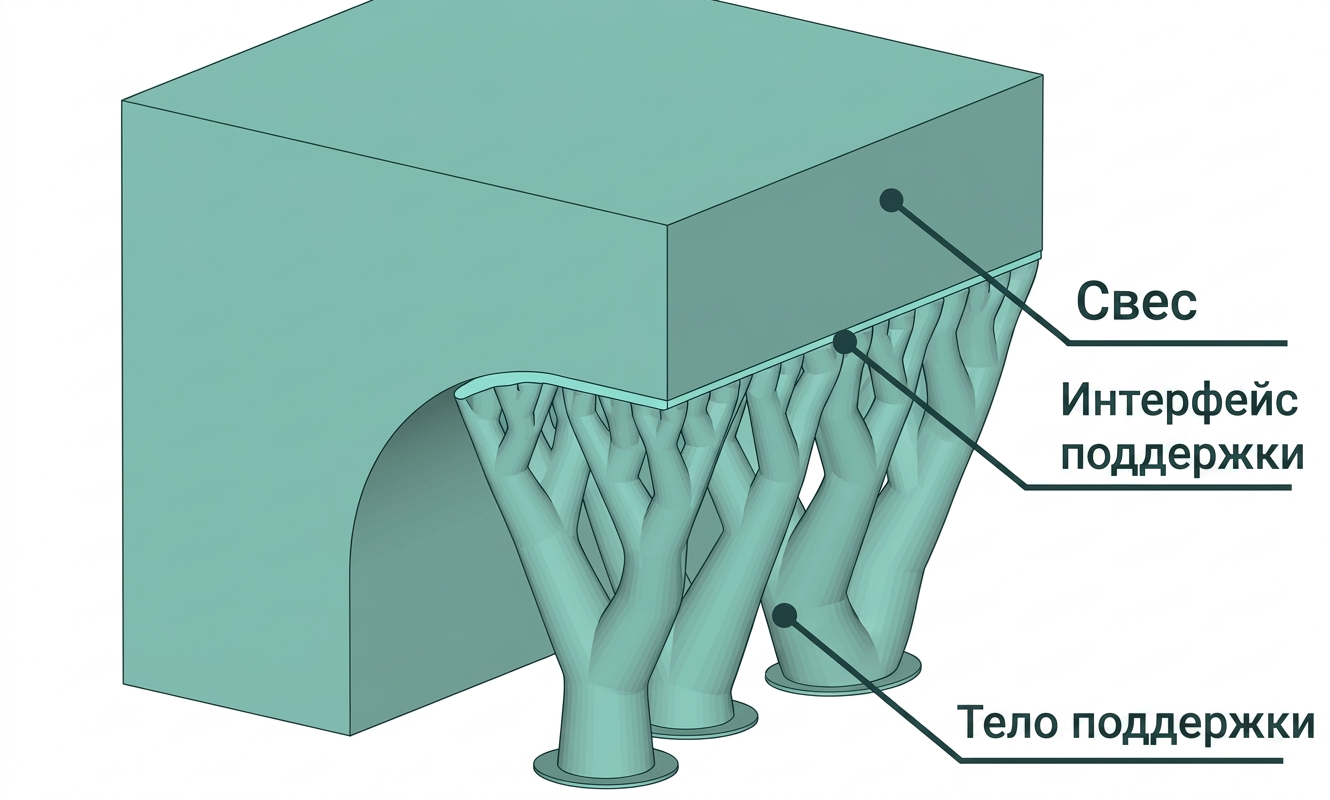
Рекомендуемая настройка:

Сценарий B — Модель из PLA Базового + Опора из PETG
PETG выступает в роли опоры/интерфейса. Он выдерживает более высокие температуры стола, необходимые для прилипания PLA, и при этом легко отделяется.
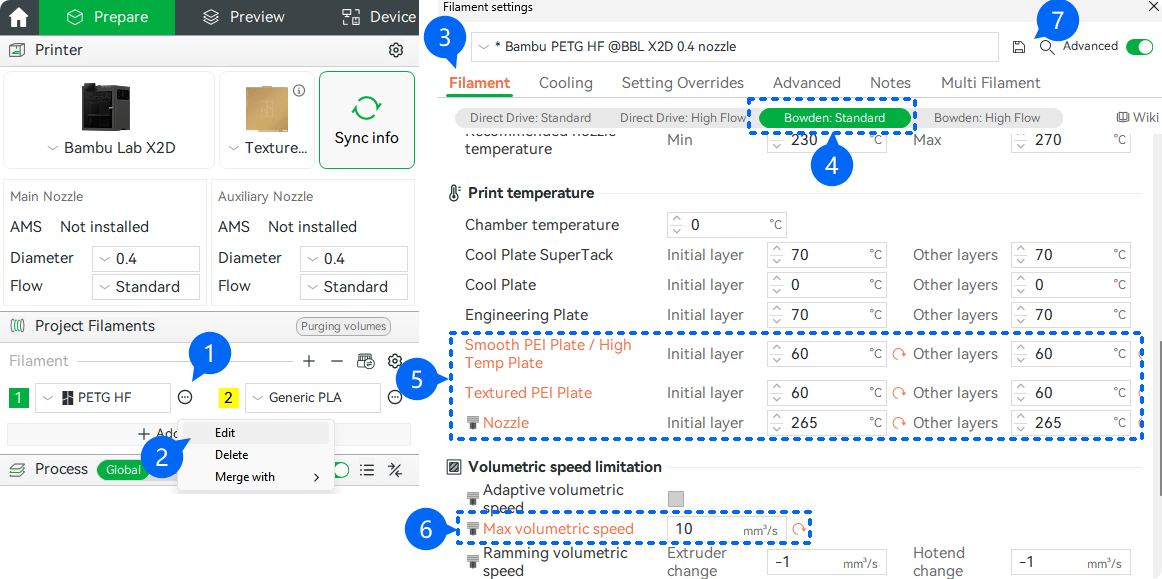
🌡️ Настройки температуры
| Филамент | Температура сопла | Температура стола |
|---|---|---|
| PLA Базовый(модель) | 230 °C (все слои) | 60 °C |
| PETG HF(опора) | 265 °C(все слои) | 60 °C |
| PETG Базовый(опора) | По умолчанию | 60 °C |
Требуемая печатная платформа:Гладкий PEI, Высокотемпературная платформа или текстурированный PEI
Закрытые принтеры:Открывайте дверь и/или верхнюю крышку во время печати.
Дополнительная настройка для PETG в качестве опоры:
- Макс. объемная скорость →10 мм³/с
 |
 |
|
|
⚙️ Настройка поддержки в Bambu Studio
Мы рекомендуем использоватьPETG только в качестве интерфейса поддержки. Использование PETG в качестве полной базы поддержки может привести к отрыву поддержки от модели во время печати.
Рекомендуемая настройка:

📥 Готовые файлы пресетов
Скачайте.3mfпресет и импортируйте ваш.stlмодель в него. Все параметры уже настроены.
| Пресет | Скачать |
|---|---|
| PLA Basic поддерживает PETG HF | Скачать .3mf |
| PLA Basic поддерживает PETG Basic | Скачать .3mf |
| PETG HF поддерживает PLA Basic | Скачать .3mf |
| PETG Basic поддерживает PLA Basic | Скачать .3mf |
Пользователи P2S:Настройки вентилятора охлаждения немного отличаются. Используйте эти специальные пресеты:
| Пресет | Скачать |
|---|---|
| PLA Basic поддерживает PETG HF (P2S) | Скачать .3mf |
| PLA Basic поддерживает PETG Basic (P2S) | Скачать .3mf |
| PETG HF поддерживает PLA Basic (P2S) | Скачать .3mf |
| PETG Basic поддерживает PLA Basic (P2S) | Скачать .3mf |
🔧 Пользователи сопла 0.2 мм
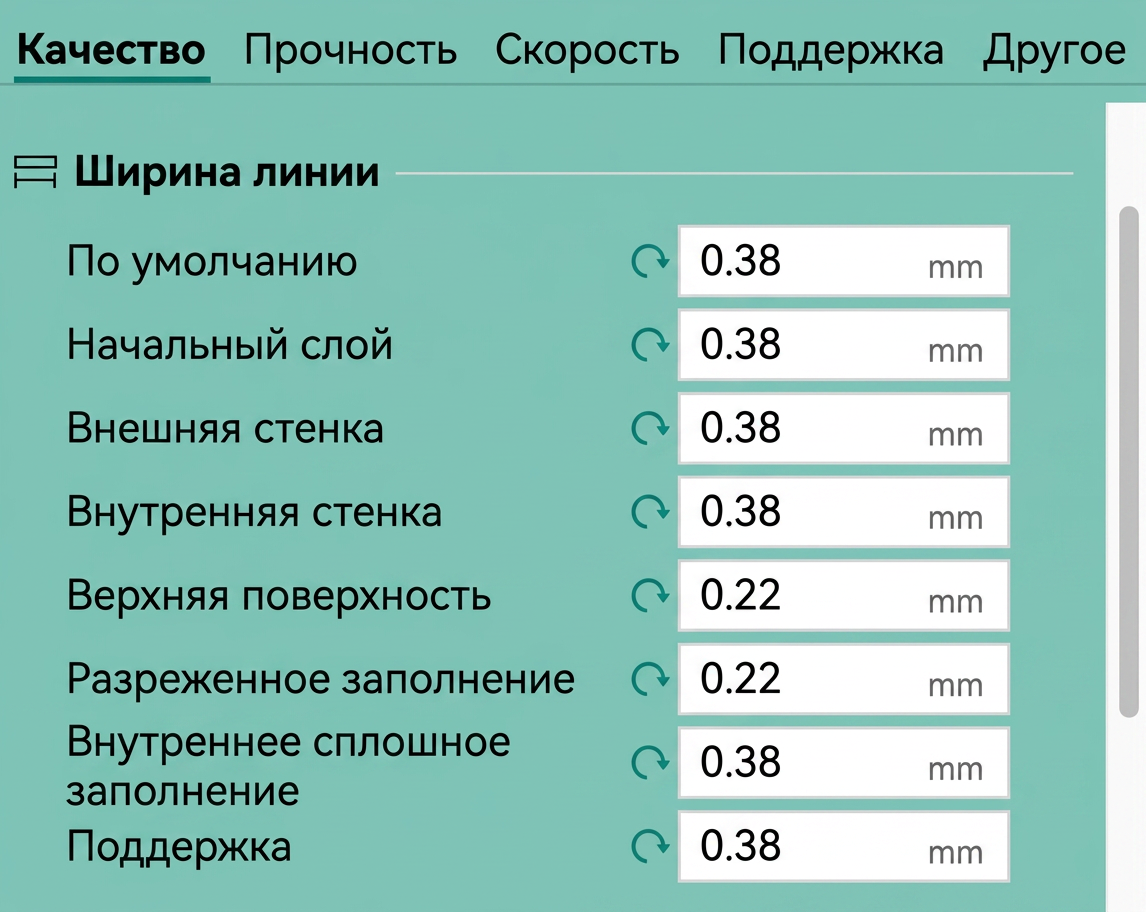
При использовании сопла 0.2 мм для взаимной печати поддержки PLA/PETG рекомендуется обратиться к следующей схеме, чтобы увеличить ширину линии для повышения вязкости, иначе это может привести к образованию спагетти. Вы также можете использовать модификатор для изменения области вблизи поверхности контакта поддержки.
💾 Сохранение ваших настроек как пресет
После изменения параметров филамента в Bambu Studio появится запрос на сохранение. Нажмите"Сохранить изменённое значение"чтобы сохранить его как пользовательский пресет, в следующий раз вам не потребуется настраивать его заново.
Надеемся, что предоставленное подробное руководство было полезным и информативным.
Если это руководство не решает вашу проблему,пожалуйста, подайтетехнический тикет, мы ответим на ваши вопросы и предоставим помощь. Если у вас есть предложения или отзывы об этой Wiki, пожалуйста, оставьте сообщение в области комментариев. Спасибо за вашу поддержку и внимание!