О нас
  • О компании
Доставка
Оплата
Услуги
Блог
Производители
Контакты
    +7 (495) 128-29-32
    +7 (495) 128-29-32
    E-mail
    zakaz@1-sloy.ru
    Адрес
    127422, г. Москва, ул. Тимирязевская, д. 1
    Режим работы
    Пн - Пт: с 08:00 до 21:00
    Первый Слой
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    Каталог
    • 3D принтеры
    • 3D сканеры
    • Решения
    • Материалы
    • Аксессуары
    • Опции для 3D-сканеров
    • Дополнительное оборудование
    • Запчасти для 3D-принтеров
    3D принтеры
    3D сканеры
    Материалы
    Запчасти для 3D принтеров
    Аксессуары
    Доп. оборудование
    Bambu Lab Вики
      Первый Слой
      Каталог
      • 3D принтеры
      • 3D сканеры
      • Решения
      • Материалы
      • Аксессуары
      • Опции для 3D-сканеров
      • Дополнительное оборудование
      • Запчасти для 3D-принтеров
      3D принтеры
      3D сканеры
      Материалы
      Запчасти для 3D принтеров
      Аксессуары
      Доп. оборудование
      Bambu Lab Вики
        Войти
        0 Сравнение
        0 Избранное
        0 Корзина
        Первый Слой
        Телефоны
        +7 (495) 128-29-32
        E-mail
        zakaz@1-sloy.ru
        Адрес
        127422, г. Москва, ул. Тимирязевская, д. 1
        Режим работы
        Пн - Пт: с 08:00 до 21:00
        0
        0
        0
        • Кабинет
        • 0 Сравнение
        • 0 Избранное
        • 0 Корзина
        • Каталог
          • Каталог
          • 3D принтеры
          • 3D сканеры
          • Решения
          • Материалы
          • Аксессуары
          • Опции для 3D-сканеров
          • Дополнительное оборудование
          • Запчасти для 3D-принтеров
        • Блог
        • Услуги
        • Компания
          • Компания
          • О компании
        • Информация
          • Информация
          • Реквизиты
        • Контакты
        +7 (495) 128-29-32
        • Телефоны
        • +7 (495) 128-29-32
        • zakaz@1-sloy.ru
        • 127422, г. Москва, ул. Тимирязевская, д. 1
        • Пн - Пт: с 08:00 до 21:00
        Главная
        Bambu Lab Вики
        Как устранить засор филамента?

        Как устранить засор филамента?

        📚 Разделы руководств
        • Серия X
          • X1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Замена переключателя определения двери
          • X2D
            • Обслуживание и ремонт
            • Устранение неисправностей
              • HMS коды
            • Руководство пользователя
        • Серия H2
          • H2D Pro
            • Руководство пользователя
          • H2
            • Обслуживание и ремонт
            • H2D — Руководство по печати филаментом
            • H2D — Руководство по печати TPU
            • Документ по безопасности лазера
            • Ручная калибровка стола
            • Печать 350мм модели двумя соплами
            • Устранение неисправностей
              • HMS коды
            • Резак
              • Руководство пользователя
            • Лазер
            • Обслуживание и ремонт
            • Руководство пользователя
            • Программное обеспечение
          • H2C
            • Обслуживание и ремонт
            • Аксессуары в комплекте
            • H2C — Руководство по печати филаментом
            • Как подключить AMS
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
          • H2D
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей проводки очистителя дыма
            • Устранение неисправностей модуля печатающей головки H2D
            • Устранение неисправностей
              • HMS коды
          • H2S
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Не включается
        • Серия P
          • P1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Передняя крышка
            • Настройка модплаты
            • Устранение неисправностей
              • HMS коды
          • P2S
            • Обслуживание и ремонт
            • Перегрузка мотора экструдера
            • Обновление прошивки
            • Шаблон неисправности цепи P2S
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
        • Серия A
          • A1
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Работа с экраном
          • A1 Mini
            • Обслуживание и ремонт
            • Руководство пользователя
            • Руководство по замене камеры
            • MIDI
            • Замена очистителя сопла
            • Руководство по замене платы TH
            • Устранение неисправностей
              • HMS коды
          • Коллекция серии A
        • AMS
          • AMS
            • Обслуживание и ремонт
            • Руководство пользователя
            • Комплект кабелей AMS
            • Руководство по замене платы подключения буфера филамента
            • Устранение неисправностей
              • HMS коды
          • AMS 2 Pro
            • Обслуживание и ремонт
            • Руководство пользователя
            • AMS 2 Pro для сушки в сериях X1 и P1
            • Удаление сломанного/застрявшего филамента
            • Устранение неисправностей
              • HMS коды
          • AMS HT
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
            • Введение в рабочий процесс и функции AMS HT
          • AMS Lite
            • Руководство пользователя
            • Обслуживание и ремонт
            • Устранение неисправностей
              • HMS коды
            • Скрипящий зажим катушки
          • АМС ХТ
            • Обслуживание и ремонт
        • Программное обеспечение и приложения
          • Bambu Studio
            • Инструменты сборки
            • Вид сборки
            • Авто-размещение
            • Калибровка
            • Добавление языков
            • Создание филамента
            • Экспорт филамента
            • Как преобразовать изображения в 3D-модели
            • KsrFDMTest
            • Параметры
            • Быстрый старт
            • Разбор цветов в файле 3MF
            • Отправить пресет
            • Навыки
            • Устранение неполадок
            • Руководство пользователя
          • Bambu Suite
            • Быстрый старт
          • Bambu Handy
            • Устранение неполадок
          • Программное обеспечение
            • Bambu Connect
            • Bambu Farm: FAQ и устранение неполадок
            • Bambu Farm — Функции
            • Bambu Farm Manager
            • Устранение неполадок Bambu Farm
            • Открытая бета-версия прошивки Bambu Lab
            • CyberBrick App
            • Примечания к выпуску Bambu Farm
            • Интеграция с третьими лицами
            • Bambu Studio
            • Bambu Suite
            • Bambu Handy
            • CyberBrick Apps
          • Studio и Handy
            • Многофакторная аутентификация
            • Bambu Studio
            • Частые операции Mac
            • Многоплатформенная печать
            • Параметры печати
            • Handy
        • Филамент и аксессуары
          • Филамент
            • ABS/ASA/PC
            • ABSGF_PA6GF
            • ASACF_PAHTCF
            • Начинающие
            • PET-CF/PPA-CF
            • PETG
            • PLA
            • Руководство по снижению протечки при печати вазой
            • Поддержка
          • Филамент и аксессуары
            • Аксессуары
            • Филамент
            • Серийный номер филамента
          • Запчасти и аксессуары
            • Коробка аксессуаров для A1
            • Коробка аксессуаров для A1 Mini
            • Коробка аксессуаров для AMS и AMS Lite
            • Коробка аксессуаров для P1P
            • Коробка аксессуаров для серии X/P
            • PTFE_адаптер
            • Комплект винтов A1
          • Запчасти и аксессуары
          • Аксессуары
            • E3D Hotend
          • PLA
        • MakerWorld
          • MakerWorld
            • Примечания к выпуску
            • FAQ по авторским правам на эксклюзивные модели
            • Руководство по установке литофана V2
            • Примечания к выпуску 20240104
            • Устранение проблем с загрузкой
            • CyberBrick
            • Руководства
        • Лазерная резка
          • Лазер
            • Материалы
        • КиберКирпич
          • CyberBrick
            • Компоненты
            • Академия авторов
            • Руководство пользователя
            • Программное обеспечение
            • Программное обеспечение
            • Промежуточный
            • Устранение неисправностей
              • HMS коды
        • Обмен знаниями
          • Обмен знаниями
            • FAQ по соплу 0.2мм
            • Усадка 3D-печатей
            • Крышка камеры серии A1
            • Подключение кода доступа
            • Все публичные ссылки
            • Многоразовая катушка Bambu
            • Инструкция по печати литофана в цвете CMYK
            • Распространённые проблемы качества печати
            • Стандартные винты
            • Статус осушителя
            • Точки на отпечатке
            • Включение режима разработчика
            • Включение режима LAN
            • Установка выхлопного патрубка
            • Руководство по филаменту для начинающих
            • Крышка фильтра 3MF
            • Откат прошивки
            • Первый слой не прилипает
            • Калибровка расхода по микро-лидару
            • Ножки-подставки
            • Модель ручки передней панели
            • Утилизация отходов филамента
            • Как отключить калибровку вибрации
            • Использование кэша внутренних моделей
            • Как избежать засорения сопла
            • Диагностика проблем первого слоя тестовой печатью
            • Неравномерное прилипание к столу
            • Смещение слоёв
            • Линии не соединяются
            • Ссылки на STL-модели
            • Комплект подсветки для литофана
            • Оплавленные отпечатки
            • Мультиметр
            • Заметки об AMS
            • Открытое ПО
            • Восстановление после отключения питания
            • PP
            • Печать завершена
            • Ограничения объёма печати
            • Деформация напечатанной модели
            • Напечатанные инструменты
            • Руководство по привязке аккаунта принтера
            • Руководство по отвязке аккаунта принтера
            • Руководство по электронным разъёмам принтера
            • Руководство по упаковке принтера
            • Обнаружение спагетти
            • Настройки Studio для RC-моделей
            • Украшение года кролика
            • Таймлапс: хранилище и управление видео
            • Руководство по печати TPU
            • Прозрачный PETG
            • Устранение проблем с печатью
            • Объёмная скорость
        • Общее
          • Общее
            • Модификации Bambu, которых следует избегать
            • Внутренние файлы нарезки BBL
            • Безопасность BBL
            • Печатная платформа
            • Зазор карбоновых стержней
            • Проверка номера заказа
            • Холодная пластина работает не как ожидалось
            • Инженерная пластина работает не как ожидалось
            • Таблица материалов филамента
            • Найти серийный номер
            • Высокотемпературная пластина работает не как ожидалось
            • Как использовать клей BBL
            • Описание индикаторных светодиодов
            • Смазка ходовых винтов
            • FAQ по Micro SD
            • Губка для очистки сопла
            • Энергопотребление
            • Калибровка принтера
            • Сетевые порты принтера
            • Пропуск объектов
            • Замена филамента на многоразовой катушке Bambu
            • Тип технической проблемы
            • Текстурированная PEI пластина работает не как ожидалось
            • Срабатывание УЗО и электрические проблемы
            • Руководство по распаковке
            • Обновление прошивки с SD-карты
            • Обслуживание и ремонт
            • Руководство пользователя
            • Устранение неисправностей
              • HMS коды
          • Очиститель дыма
            • Обслуживание и ремонт
          • FAQ по очистителю дыма
          • Часто задаваемые вопросы
          • Глоссарий
          • О нас
          • Руководство по внесению вклада
          • Создать запрос в поддержку
          • Как получить ID заказа
          • Как использовать Wiki
          • Инциденты безопасности и облачный трафик
          • Новости и обновления
          • Немецкая версия
        Серия X / X1 / Устранение неисправностей / Как устранить засор филамента?

        Засоры хотэнда относительно распространены для FDM 3D-принтеров и могут возникать по различным причинам, приведенным ниже:

        • Используемый филамент имеет низкую температуру стеклования (размягчается при печати в закрытом корпусе) - Больше информации о тепловом дрейфедоступно в этой статье Вики.
        • Филамент имеет неравномерный диаметр, обычно больше стандартных 1.75 мм, из-за чего застревает в хотэнде.
        • Мусор, присутствующий на филаменте или внутри экструдера, достиг хотэнда и полностью или частично засорил сопло.
        • Частицы из филамента заблокировали кончик сопла хотэнда (часто встречается при печати филаментом с углеродным волокном, светящимся в темноте или искрящимся филаментом)
        • Когда использовались очень разные типы филамента и предыдущий филамент не был полностью вычищен (PLA и PC, ASA и TPU и т.д.)

        Как устранить простую засорку?

        Простая засорка / Частичная засорка

        Простая засорка или частичная засорка считается, когда кончик хотэнда забит частицами внутри филамента (углеродное волокно, искрящийся филамент и т.д.). Эти частицы могут быть больше отверстия сопла и заблокировать экструзию.

        В большинстве случаев эти частицы могут либо полностью засорить хотэнд, когда экструзия филамента прекращается, либо вызвать частичную засорку, вызванную мусором на филаменте, что проявляется в том, что филамент не течет прямо из хотэнда и закручивается при ручной экструзии из хотэнда.

        При возникновении такой засорки модель печатается не так, как ожидалось, с неравномерной экструзией, что приводит к плохому качеству печати. Это также может проявляться в плохо откалиброванном значении K для
        Динамика потокаиз-за неравномерного давления в сопле и потока.
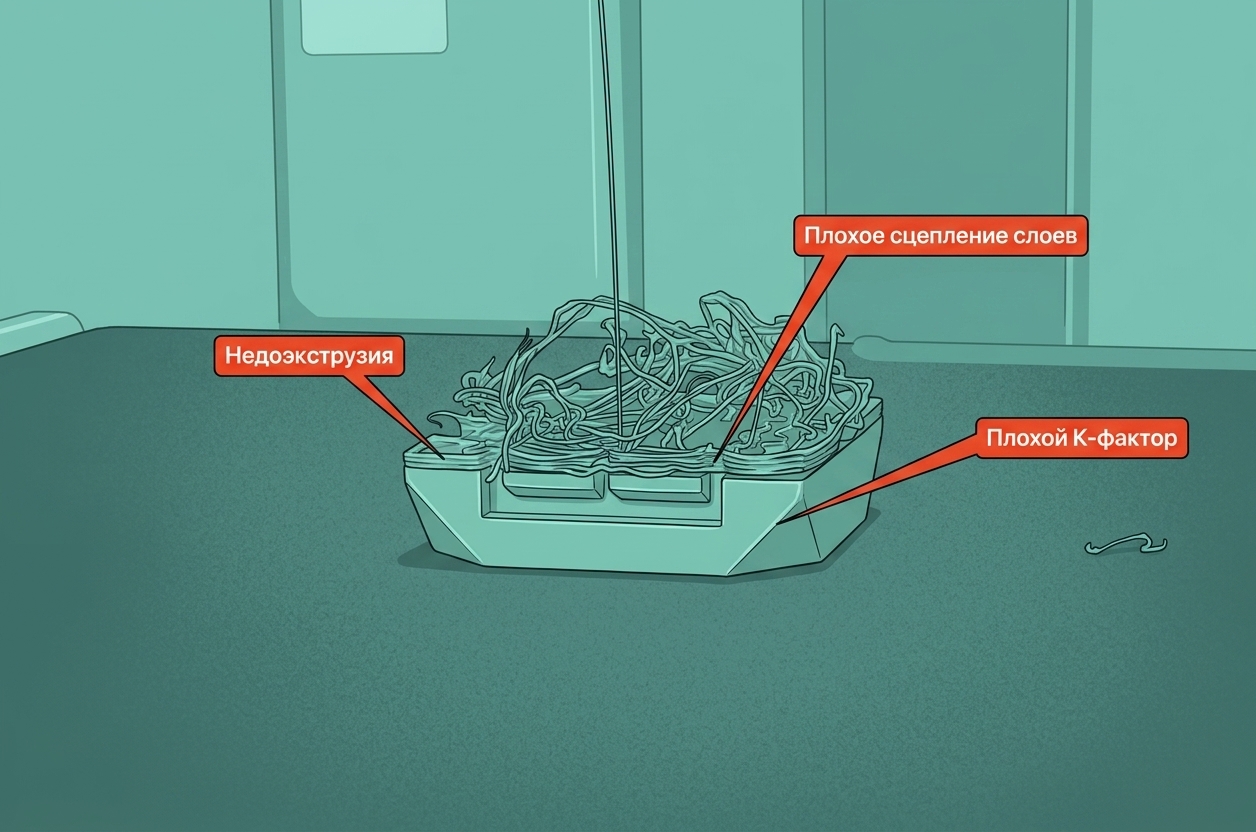
        Самый простой способ в этом случае — попытаться вытолкнуть небольшой кусок, блокирующий хотэнд, используя прилагаемый штифт, который вы получили с принтером.

        Шаги по очистке хотэнда от засора:

        1. Установите температуру хотэнда на 250°C

        Используя меню на экране, установите температуру хотэнда на 250°C. Для этого перейдите в
        Настройки→Температура/Оси→ Выберитетемпературу хотэндаи введите250°C значение, затем нажмитеOKкнопку подтверждения.
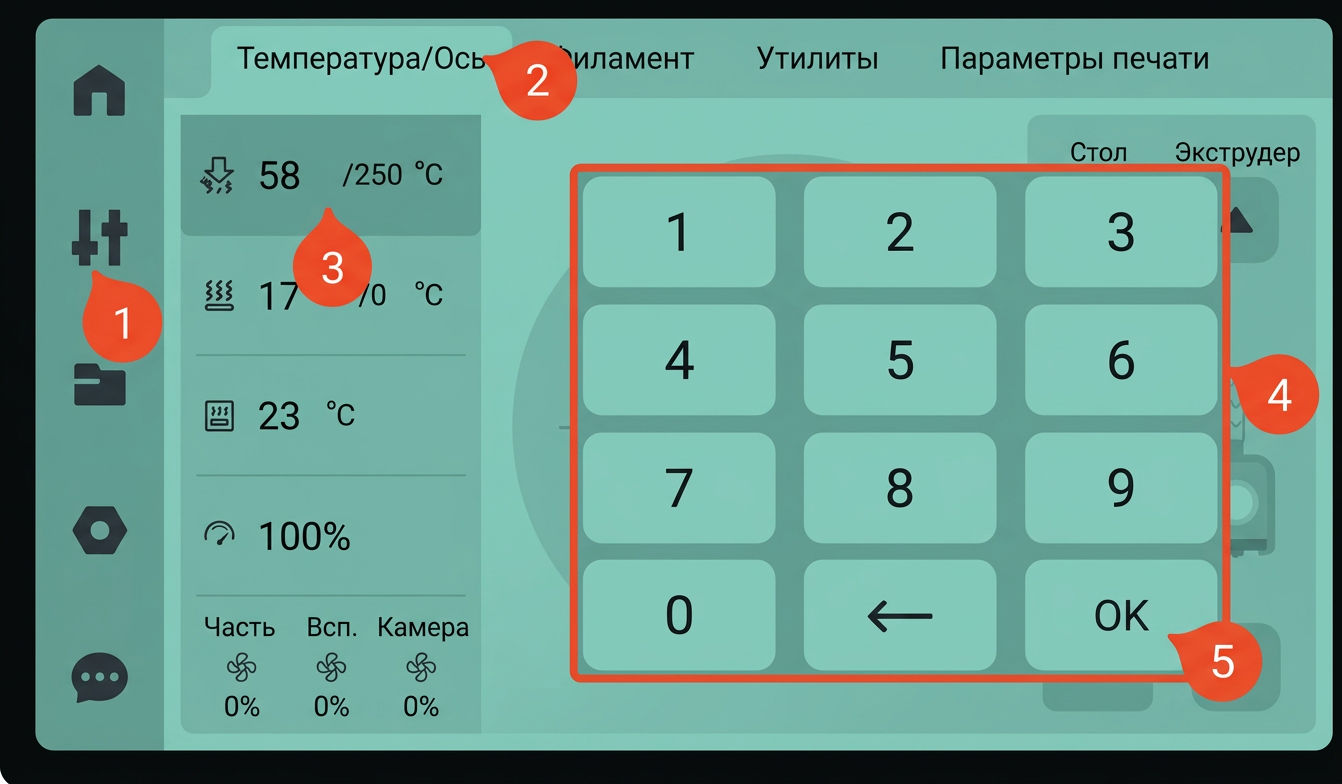
        X1
        P1

        Это температура, которая лучше всего подходит для PLA/PETG/TPU/ABS или других филаментов, которые можно печатать при этой температуре. Для филаментов, требующих более высокой температуры печати, вы можете использовать более высокую температуру.

        2. Опустите нагреваемый стол в нижнее положение

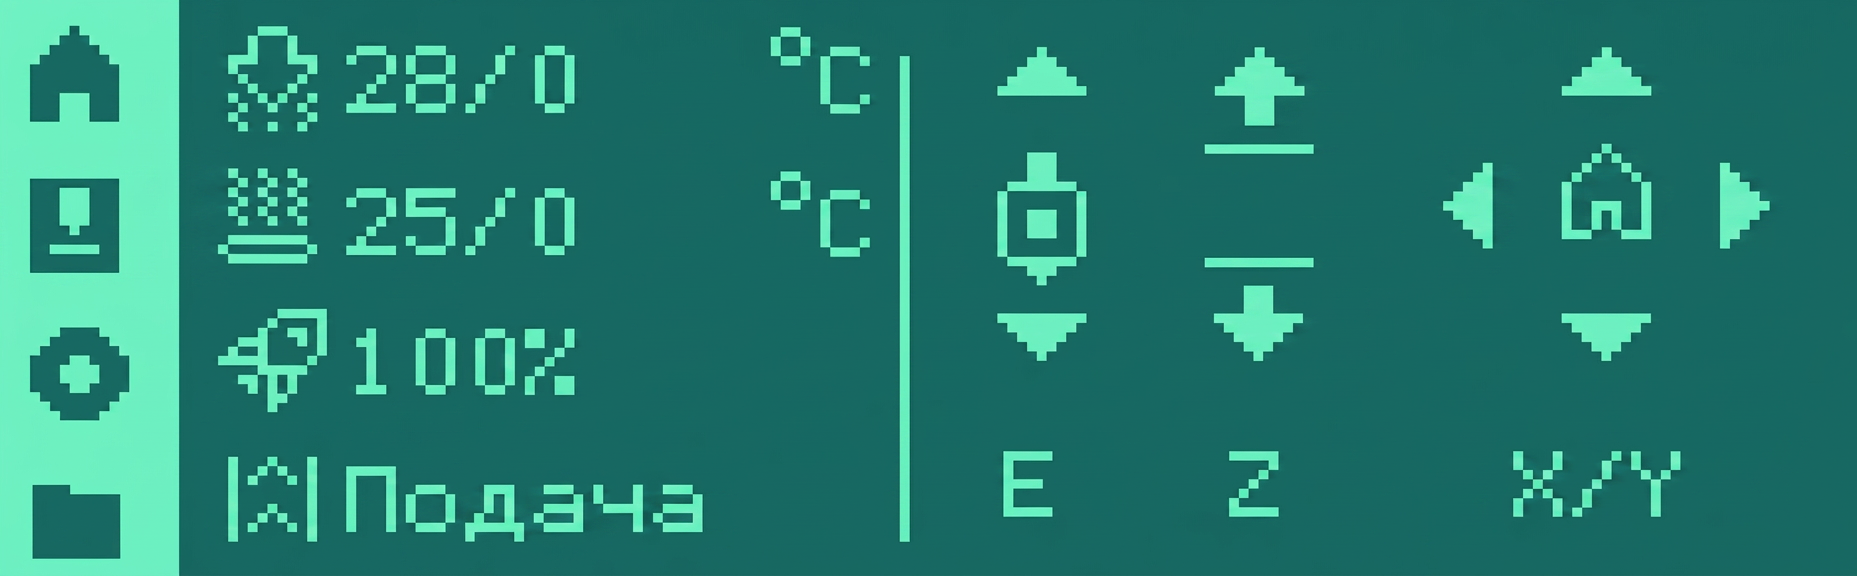
        Пока хотэнд достигает установленной температуры, используйте опции меню на экране, чтобы опустить нагреваемый стол в положение, позволяющее легко работать с печатающей головкой. Для этого перейдите в
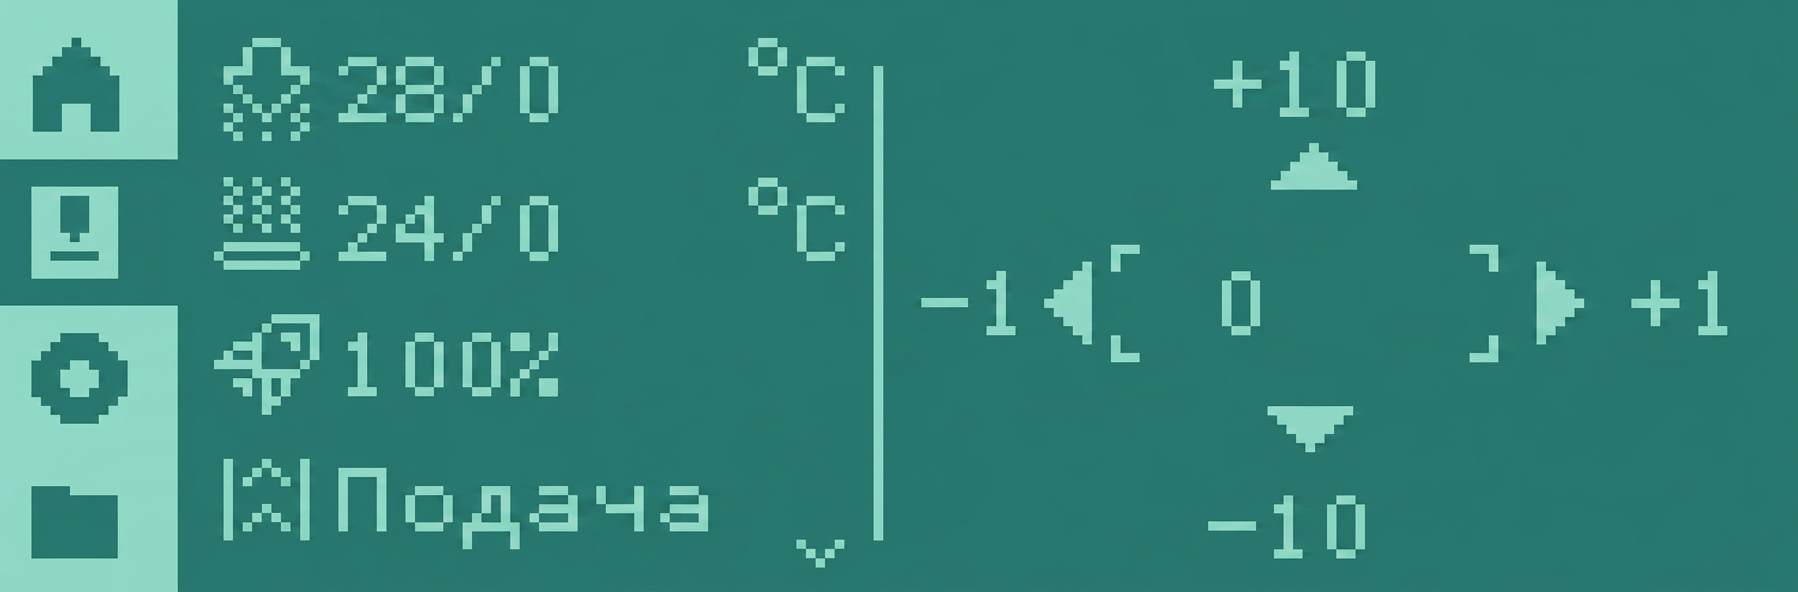
        Настройки→Температура/Оси→ Нажмитекнопку -10несколько раз, пока нагреваемый стол не достигнет средней части принтера.

        X1
        P1

        3. Вставьте штифт через кончик сопла (пропустите этот шаг для сопел 0.2 мм)

        При нагретом хотэнде вставьте штифт внутрь кончика сопла и несколько раз продвигайте штифт через сопло, чтобы вытолкнуть любой мусор, который может присутствовать в хотэнде. Убедитесь, что вы
        не вставляете штифт слишком глубоко в хотэнд, так как вы можете протолкнуть расплавленный филамент выше, что приведет к более сложному для удаления засору. Красная линия на изображении ниже показывает, насколько глубоко следует вставлять штифт.

        Внимание!Мы рекомендуем использовать термостойкие перчатки для этой операции. Расплавленный филамент может капать на пальцы, вызывая ожоги.

        4. Убедитесь, что сопло течет правильно

        После нескольких проходов штифта через кончик сопла удалите штифт и экструдировать немного филамента, используя кнопки на экране. Филамент должен течь прямой линией и не закручиваться во время экструзии, как показано на изображении ниже.

        Если филамент течет прямой линией, хотэнд должен быть успешно очищен от засора.


        Метод очистки горячим шестигранным ключом

        Частая засорка, возникающая на серии X1/P1, — это застревание филамента внутри хотэнда из-за проблем с тепловым дрейфом. Это явление подробно описано в in этой статье, и мы рекомендуем прочитать её, чтобы понять, как избежать этого типа засора.

        Когда это происходит, филамент разбухает внутри хотэнда и его нельзя легко удалить. На изображениях ниже вы можете увидеть пример застревания филамента внутри хотэнда
        К счастью, существует относительно простой метод очистки филамента внутри хотэнда с помощью шестигранного ключа и зажигалки.

        Необходимые детали:

        • Шестигранный ключ 1.5 мм
        • Зажигалка

        1. Снимите горячий конец с головки печати

        Первый шаг прочистки горячего конца — снять его с головки печати. Аккуратно отсоедините три провода от платы подключения экструдера, потянув за пластиковые коннекторы.
        Не тяните за провода, так как высок риск повредить провода и/или плату подключения.
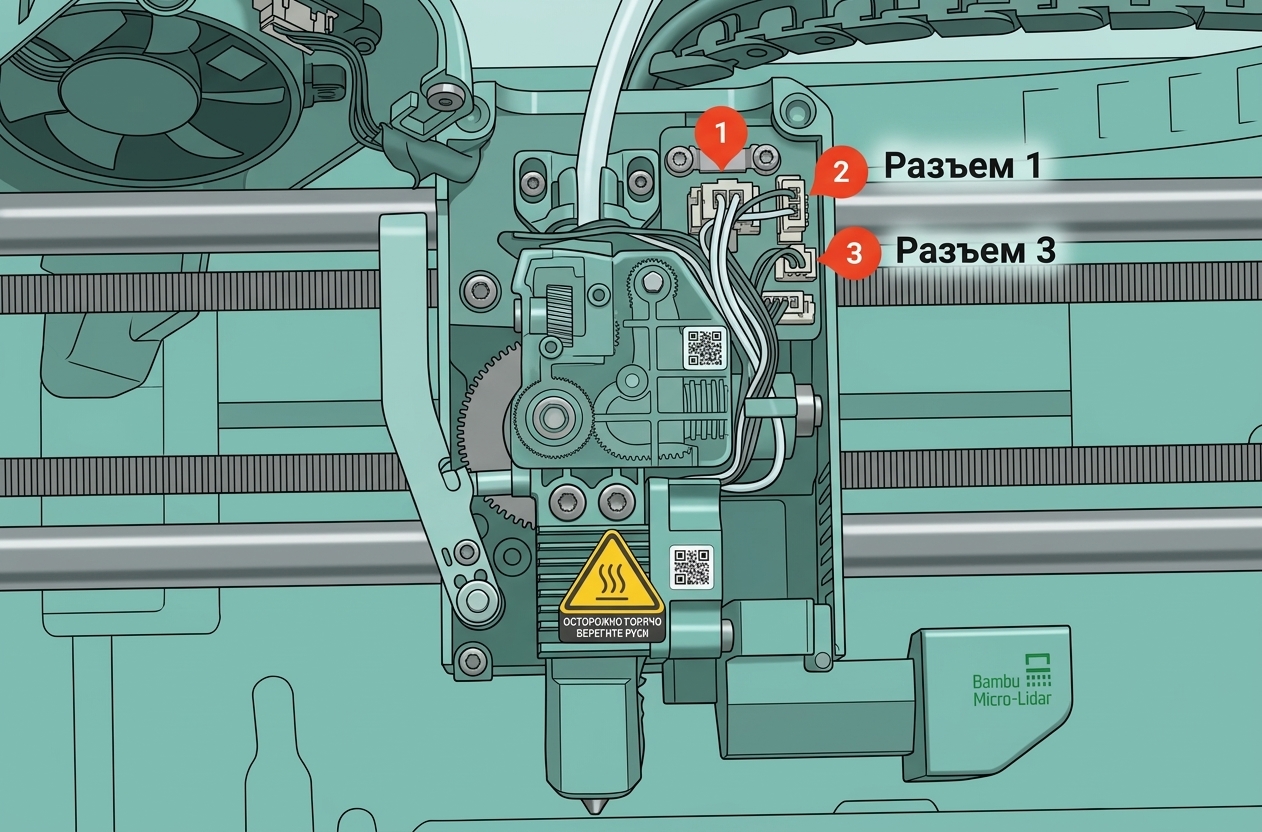
        Обратите особое внимание на коннектор термистора (№ 3), так как у него есть пластиковый фиксатор сверху. Вам нужно нажать на него, чтобы освободить его, прежде чем вытаскивать коннектор.

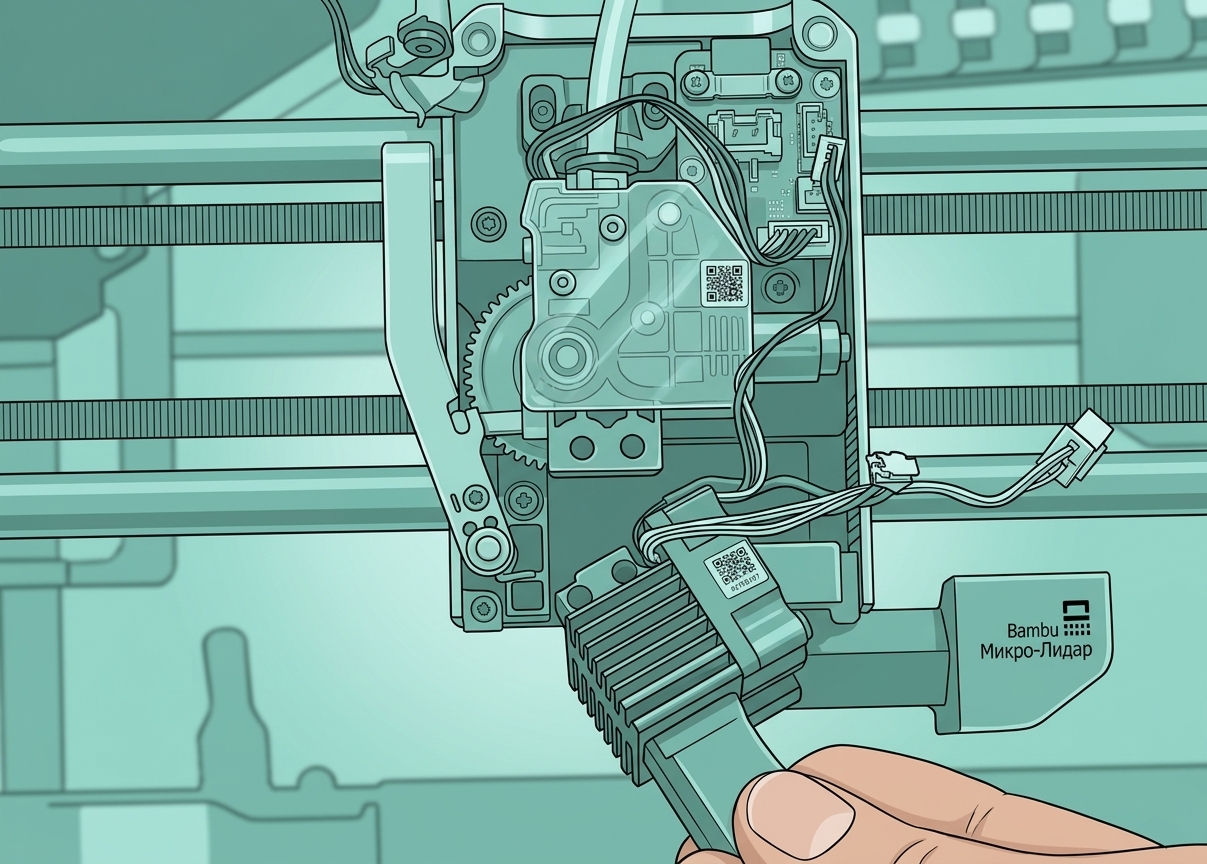
        После отключения проводов вы можете открутить два винта горячего конца, удерживающие его, чтобы полностью снять его с головки печати.
        2. Нагрейте шестигранный ключ и вставьте его внутрь горячего конца

        Внимание! Мы рекомендуем использовать термостойкие перчатки для этой операции. Расплавленный филамент может капнуть на пальцы, вызывая ожоги.

        Теперь, когда горячий конец полностью снят с принтера, мы можем продолжить его прочистку.

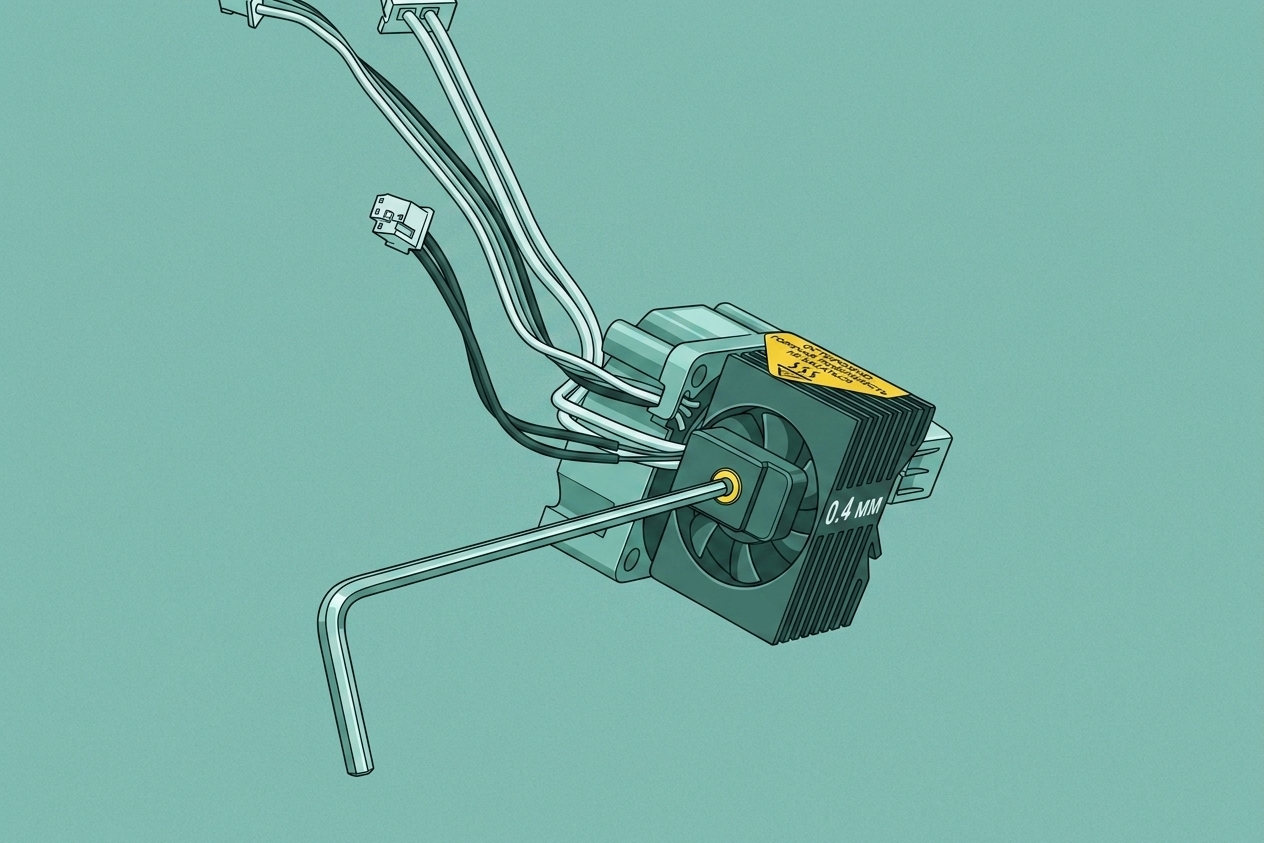
        Возьмите 1.5-мм шестигранный ключ и используйте зажигалку, чтобы нагреть его в течение 10-15 секунд. Когда кончик шестигранный ключа начнет менять цвет, он готов.
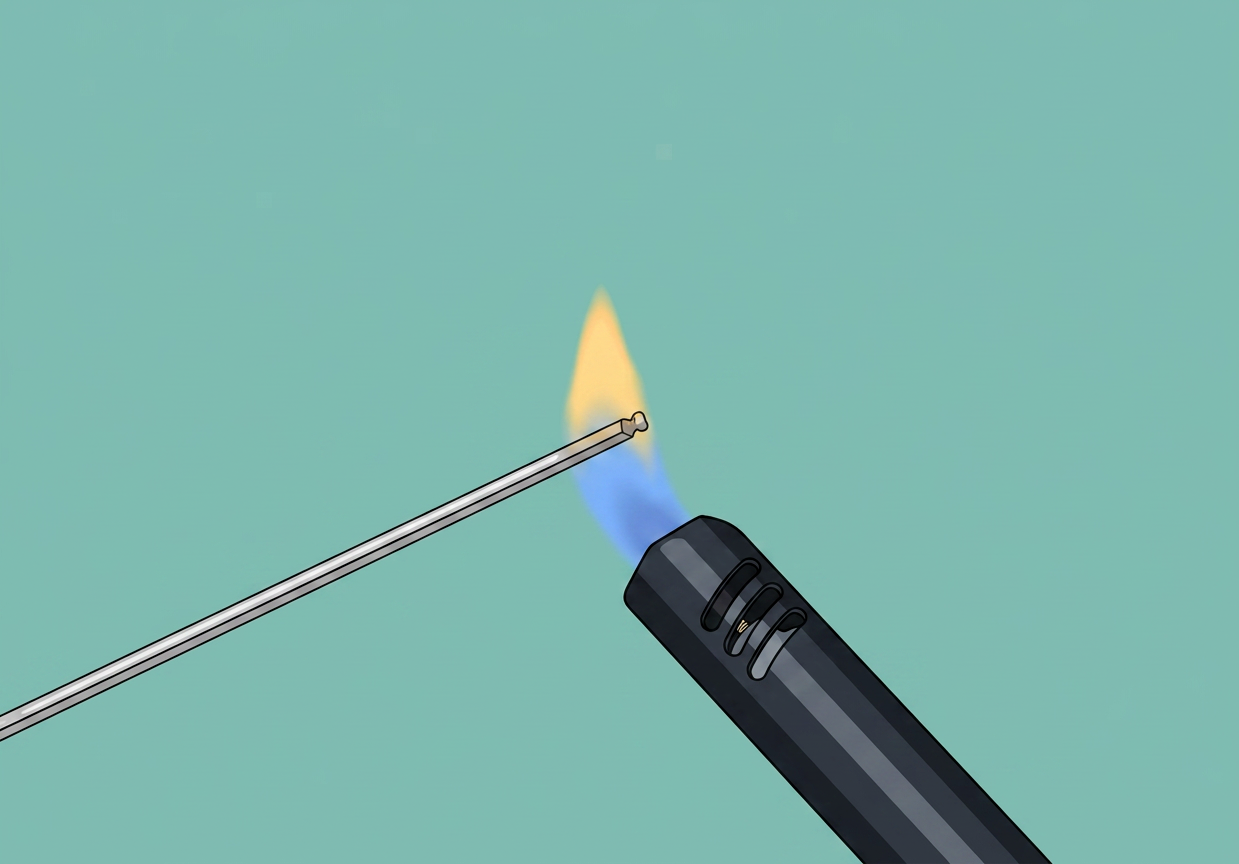
        Пока кончик ключа горячий, быстро вставьте его в горячий конец через верхнюю часть радиатора. Горячий ключ войдет внутрь филамента, как показано на изображении ниже. Затем подождите около 30 секунд, пока шестигранный ключ остынет.
        3. Нагрейте кончик горячего конца и вытяните засор филамента

        Шестигранный ключ теперь застрял внутри горячего конца, с филаментом вокруг него. Чтобы удалить ключ с филаментом, засоряющим горячий конец, вам нужно нагреть кончик горячего конца.

        Сначала снимите силиконовый чехол горячего конца, затем нанесите тепло с помощью зажигалки на кончик сопла в течение примерно 20 секунд (при использовании обычной зажигалки).

        Внимание!:Избегайте нагрева сопла в течение длительного времени или использования мощной бутановой горелки.Рекомендуется обычная газовая зажигалка. Горячая сторона сопла должна быть нагрета только настолько, чтобы вы могли удалить шестигранный инструмент с филаментом. Перегрев сопла может привести к тому, что филамент капнет или выскочит из кончика. Внимательно следуйте инструкциям и не направляйте кончик сопла на себя во время этой процедуры.

        После нагрева кончика сопла в течение 20 секунд вы можете медленно потянуть за ключ. Вы заметите, что филамент выходит из горячего конца одним куском, устраняя засор.
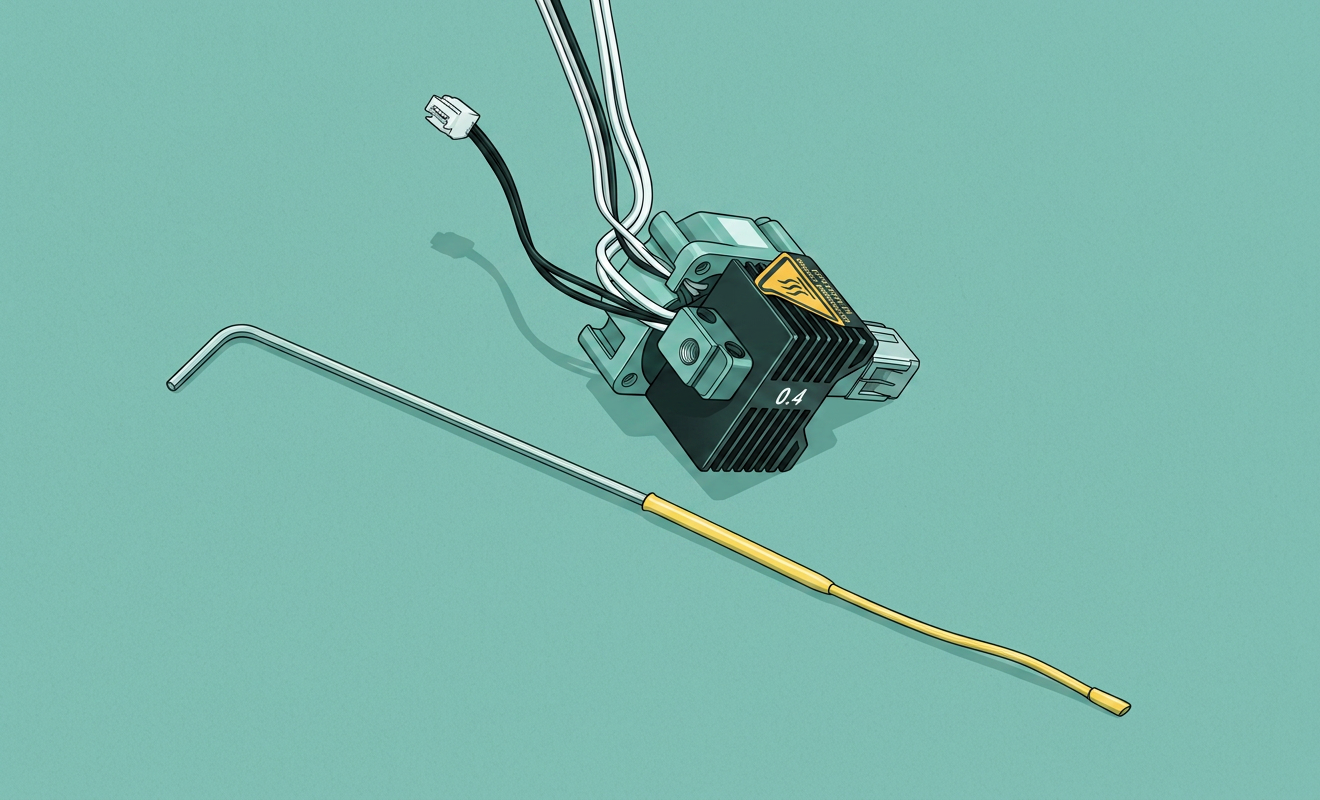
        Теперь вы можете следоватьшагу 1 в обратном порядке, чтобы переустановить горячий конец обратно на головку печати. Не забудьте аккуратно расположить провода горячего конца вокруг экструдера. Если они расположены неправильно, они могут упираться в переднюю крышку, вызывая сбои во время печати.

        Альтернативный метод очистки (видео)

        У нас также есть видео, показывающее, как выполнить аналогичную процедуру, не требующую снятия горячего конца. Если вы следуете этому видео-руководству, убедитесь, что удерживаете горячий конец стабильно во время этой операции. Существует более высокий риск повредить провода горячего конца или плату подключения, если горячий конец не удерживается стабильно.

        Метод холодной вытяжки

        После каждой процедуры очистки, показанной в этой статье, мы настоятельно рекомендуем выполнить процедуру холодной вытяжки. Холодная вытяжка обеспечит чистоту внутри горячего конца и минимизирует вероятность возникновения проблем с печатью, вызванных горячим концом.

        1. Снимите крышку головки печати и PTFE-трубку

        Первый шаг для холодной вытяжки — снять переднюю крышку головки печати и PTFE-трубку.

        Отложив переднюю крышку в сторону, ослабьте винты рядом с опорой PTFE. (не снимайте)
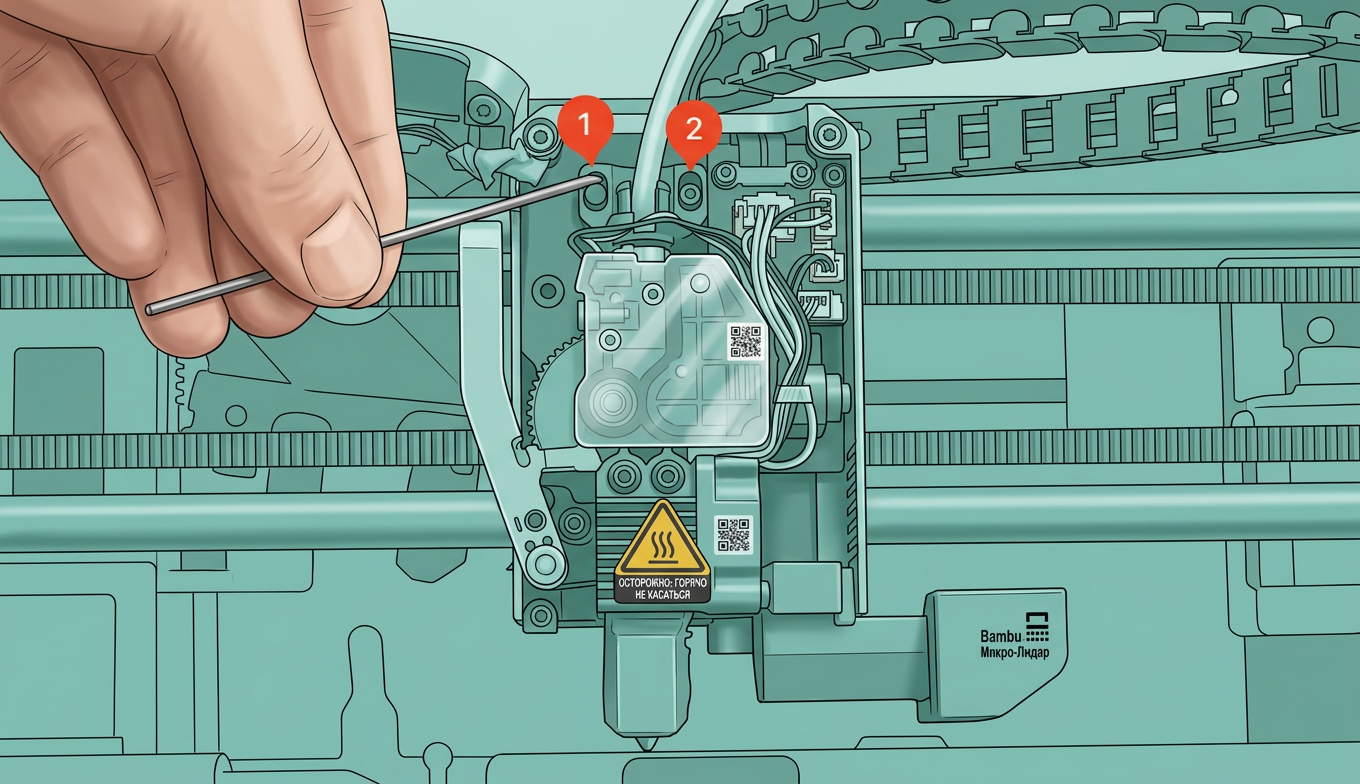
        Наконец, чтобы снять PTFE-трубку, вам нужно нажать на опору PTFE, затем потянуть трубку вверх, как показано на изображении ниже:
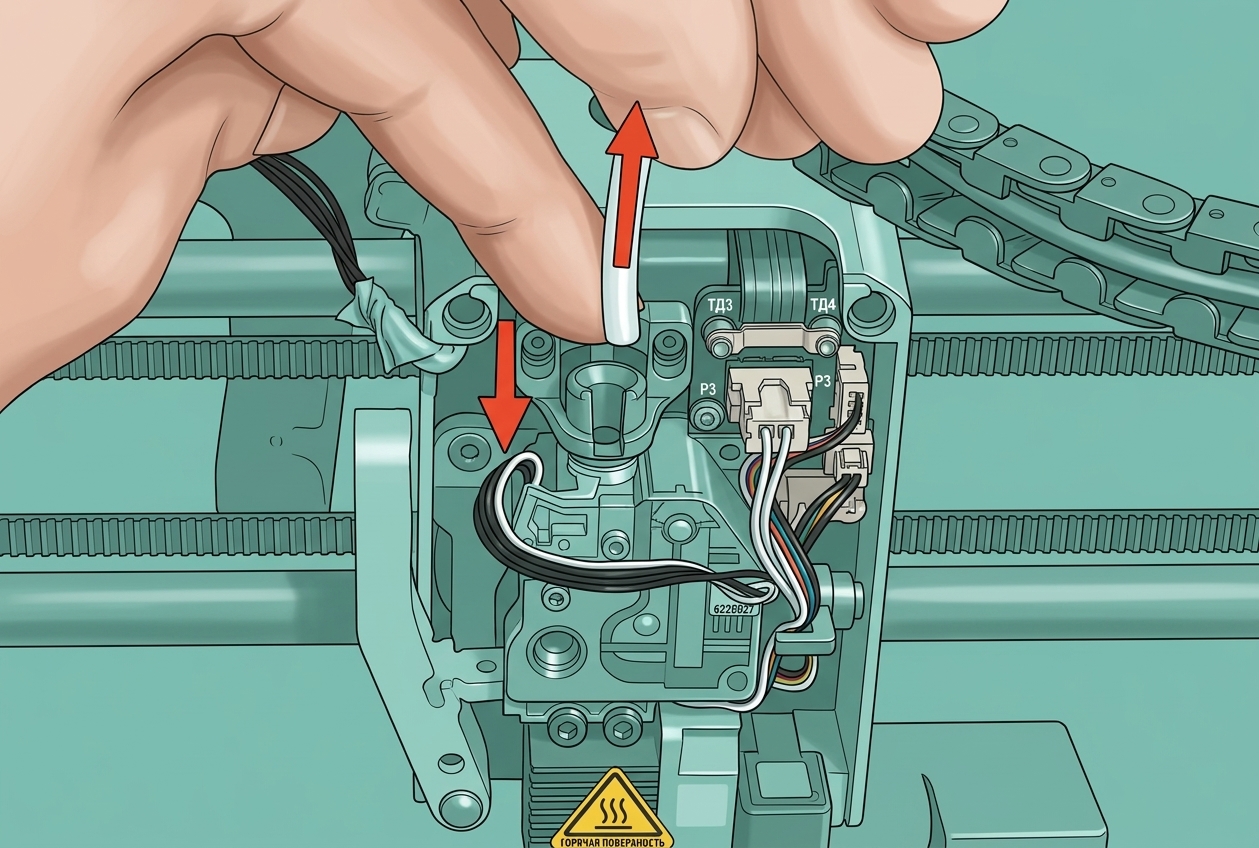
        Теперь вы можете начать процедуру холодной вытяжки

        2. Установите температуру горячего конца, затем загрузите филамент

        Этот шаг зависит от филамента, используемого для выполнения процедуры холодной вытяжки. Наиболее распространенный филамент для холодной вытяжки — PLA, который требует установки горячего конца на 220C, и мы будем использовать это в качестве примера.

        Используя экран, перейдите кНастройки→Температура/Оси→ Выберитетемпературу горячего концаи введите220Cзначение, затем нажмитеOKкнопку подтверждения.

        X1
        P1

        После того как горячий конец достигнет 220C, вставьте филамент в верхнюю часть экструдера, как показано на изображении ниже, затем используйте кнопку экструзии на экране, чтобы подать его, пока не увидите, как филамент выходит из кончика сопла.

        3. Установите температуру горячего конца на 100C и подождите

        При загруженном в горячий конец филаменте установите температуру на 100C и подождите, пока горячий конец достигнет желаемой температуры. 100C выбрано, чтобы обеспечить, что филамент достаточно мягкий, чтобы быть вытянутым от горячего конца, но все еще не слишком мягкий, чтобы повредиться во время операции.

        4. Оттяните филамент

        Как только горячий конец достигнет 100C, используйте кнопку оттяжки на экране, чтобы начать вытягивание филамента. Мы также рекомендуем тянуть за конец филамента
        чтобы помочь экструдеру. НЕ тяните сильно, так как вы хотите только
        помочь экструдеру, а не тянуть против шестерен и мотора.
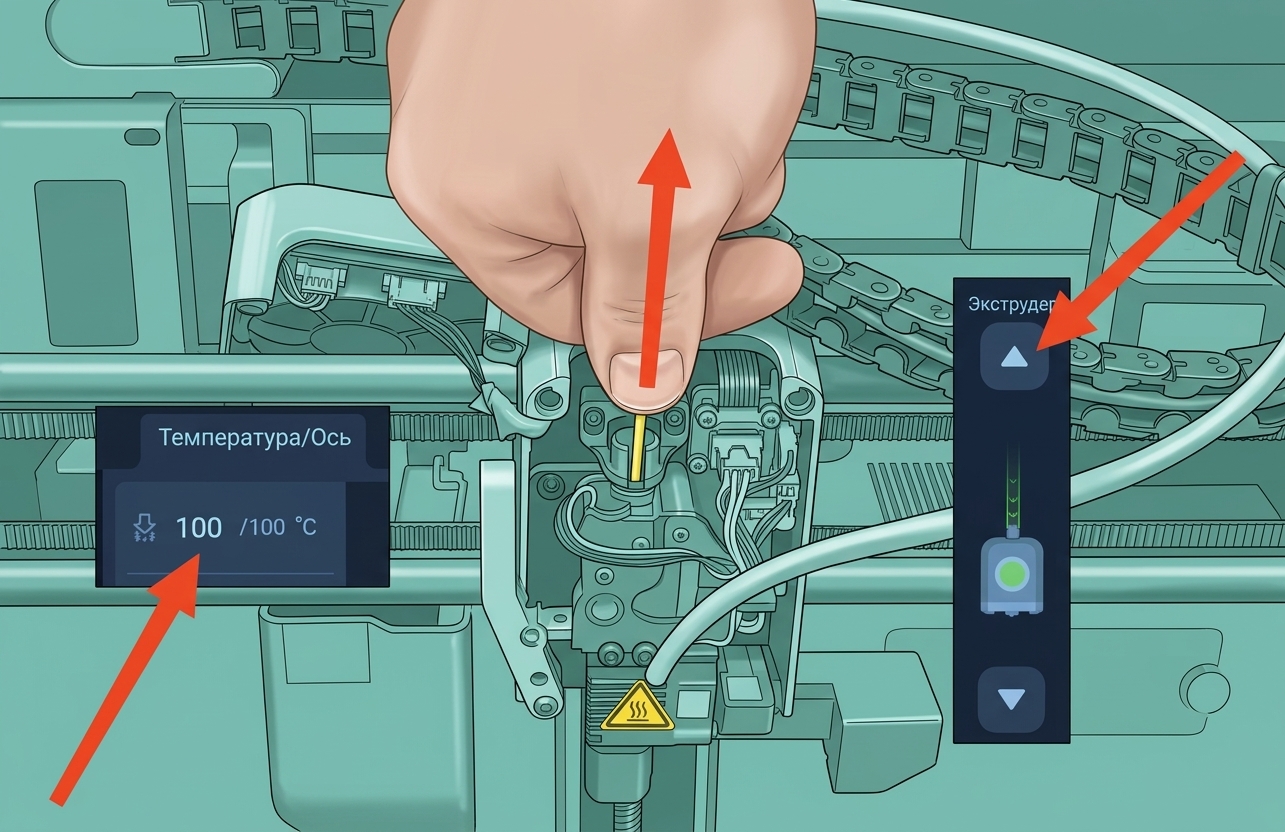
        Обычно рекомендуется выполнить эту операцию несколько раз, пока филамент, который вы вытягиваете из горячего конца, не станет чистым и свободным от любого мусора.

        5. Установите PTFE-трубку и опору обратно

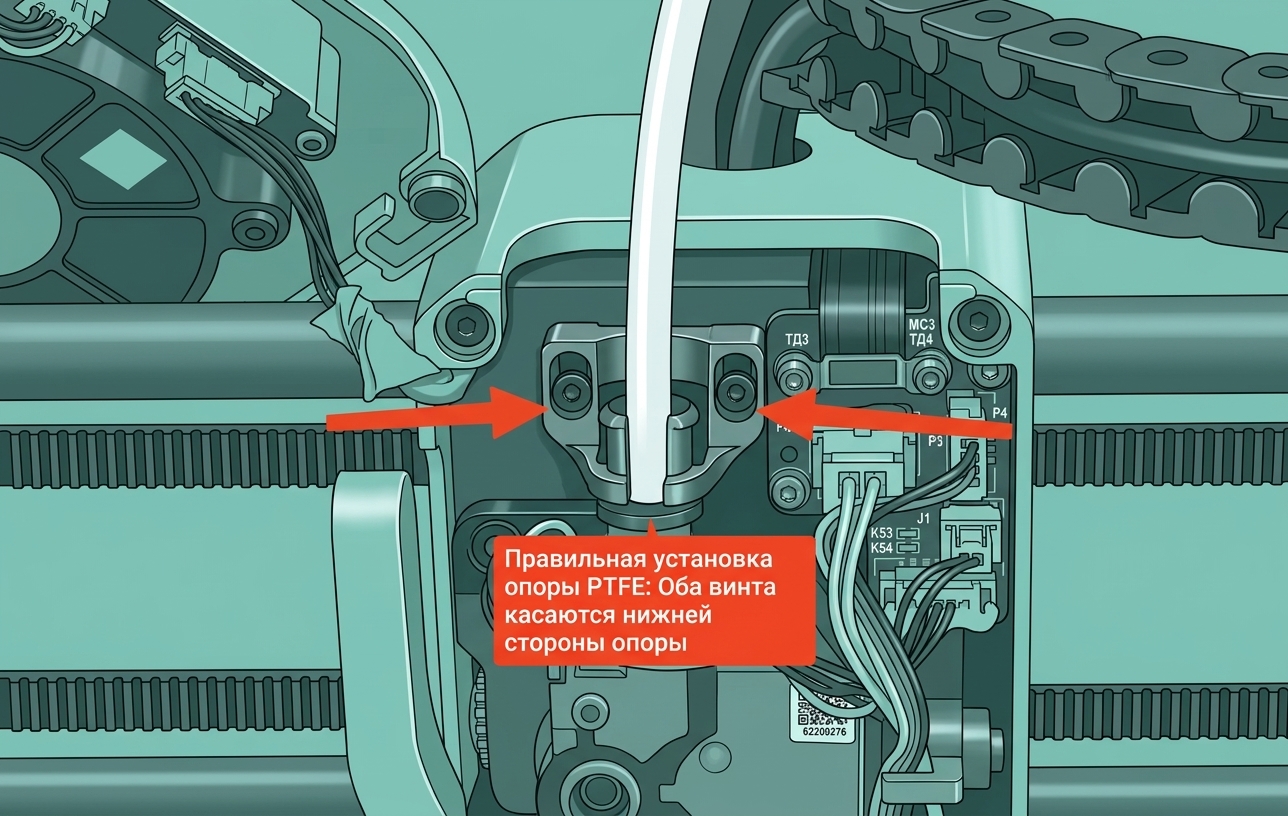
        Чтобы переустановить PTFE-трубку, вам просто нужно вставить ее обратно в датчик филамента экструдера.
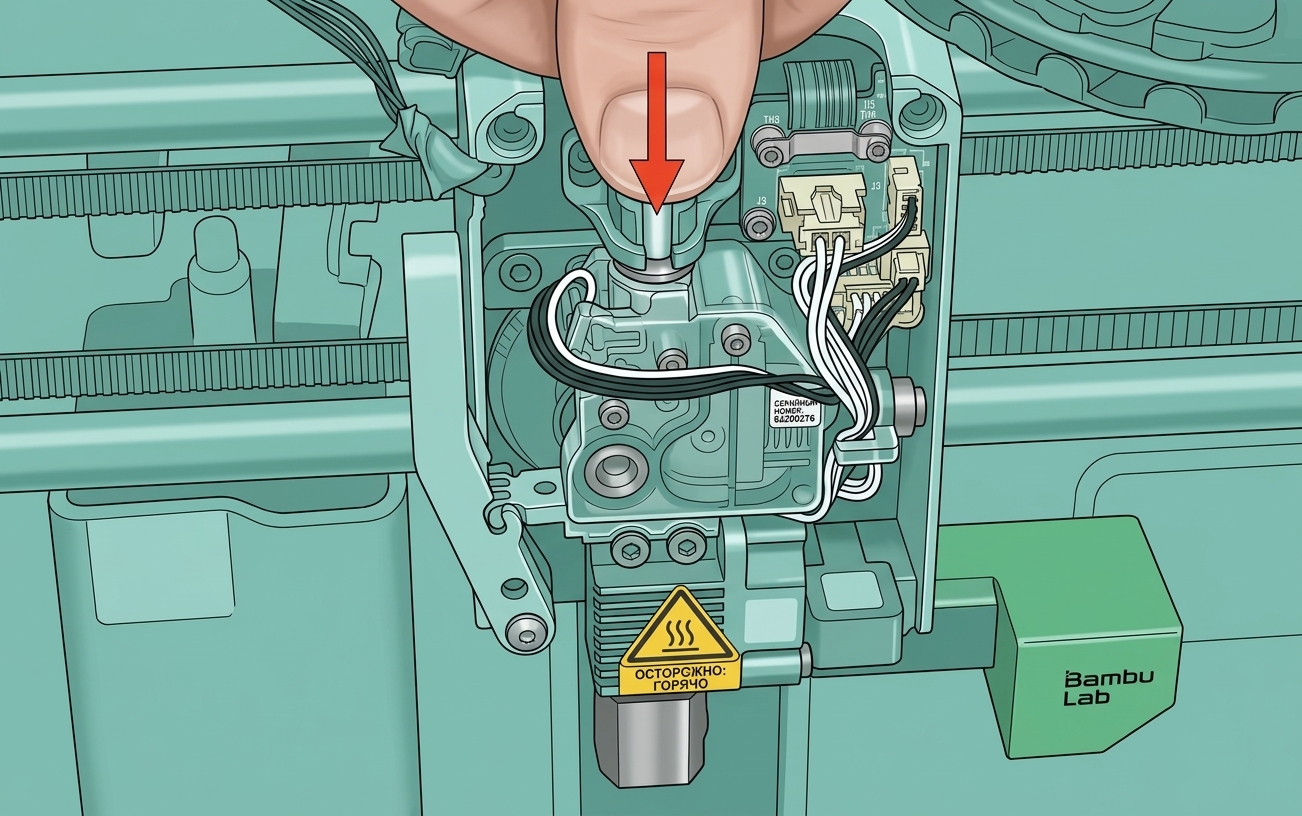
        Затем убедитесь, что вы подняли опорный элемент PTFE-трубки как можно выше перед его закреплением на месте. Этот шаг важен, так как он обеспечивает правильный путь филамента и снижает сопротивление при подаче в экструдер.
        Видео-руководство по холодной вытяжке

        У нас также есть видео, демонстрирующее всю процедуру выполнения холодной вытяжки для очистки нагревательного блока.

        Содержание
        Как устранить простую засорку? Простая засорка / Частичная засорка 1. Установите температуру хотэнда на 250°C 2. Опустите нагреваемый стол в нижнее положение 3. Вставьте штифт через кончик сопла (пропустите этот шаг для сопел 0.2 мм) 4. Убедитесь, что сопло течет правильно Метод очистки горячим шестигранным ключом 1. Снимите горячий конец с головки печати 2. Нагрейте шестигранный ключ и вставьте его внутрь горячего конца 3. Нагрейте кончик горячего конца и вытяните засор филамента Альтернативный метод очистки (видео) Метод холодной вытяжки 1. Снимите крышку головки печати и PTFE-трубку 2. Установите температуру горячего конца, затем загрузите филамент 3. Установите температуру горячего конца на 100C и подождите 4. Оттяните филамент 5. Установите PTFE-трубку и опору обратно Видео-руководство по холодной вытяжке
        Подписаться
        на новости и акции
        Связаться с нами
        +7 (495) 128-29-32
        +7 (495) 128-29-32
        E-mail
        zakaz@1-sloy.ru
        Адрес
        127422, г. Москва, ул. Тимирязевская, д. 1
        Режим работы
        Пн - Пт: с 08:00 до 21:00
        zakaz@1-sloy.ru
        127422, г. Москва, ул. Тимирязевская, д. 1
        Интернет-магазин
        Каталог
        Услуги
        Компания
        О компании
        Информация
        Реквизиты
        Помощь
        Условия оплаты
        Условия доставки
        Правила возврата товара
        © 2026 ПЕРВЫЙ СЛОЙ
        Политика конфиденциальности
        Согласие на обработку персональных данных
        Согласие на обработку файлов cookies
        Политика использования файлов cookie
        Оферта

        На информационном ресурсе применяются рекомендательные технологии.

        Все ресурсы сайта 1-sloy.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к 1-sloy.ru.