
Засорение сопла — довольно распространенное явление в мире 3D-печати, поэтому с большой вероятностью вы столкнетесь с ним в какой-то момент.
Засоры могут возникать по нескольким причинам, например, температура хотэнда недостаточно высока, чтобы обеспечить быстрое плавление пластика при экструзии, или используемый вами филамент может содержать микрочастицы (например, древесный филамент или другие композитные филаменты), которые скапливаются на кончике сопла, ограничивая поток.
Симптомы довольно легко диагностировать, так как они проявляются следующим образом:
-
Недоэкструзия (экструдируется недостаточно пластика, что приводит к появлению зазоров вокруг напечатанной модели)
-
Отсутствие экструзии (принтер выполняет правильные движения, но филамент не выходит из сопла)
Примечания перед началом
Обратите внимание, что некоторые операции в этом руководстве могут быть опасны, если не выполнять их с осторожностью, так как они связаны с высокими температурами сопла. Принимайте все необходимые меры предосторожности при выполнении этих задач. Для большинства этих процедур машину следует выключить, а сопло должно быть полностью остывшим.
Когда необходимо держать хотэнд в руке, наденьте термостойкую перчатку и убедитесь, что пол или столешница под хотэндом свободны от легковоспламеняющихся материалов, мебели или напольного покрытия, которые могут легко повредиться от тепла.
Необходимые инструменты
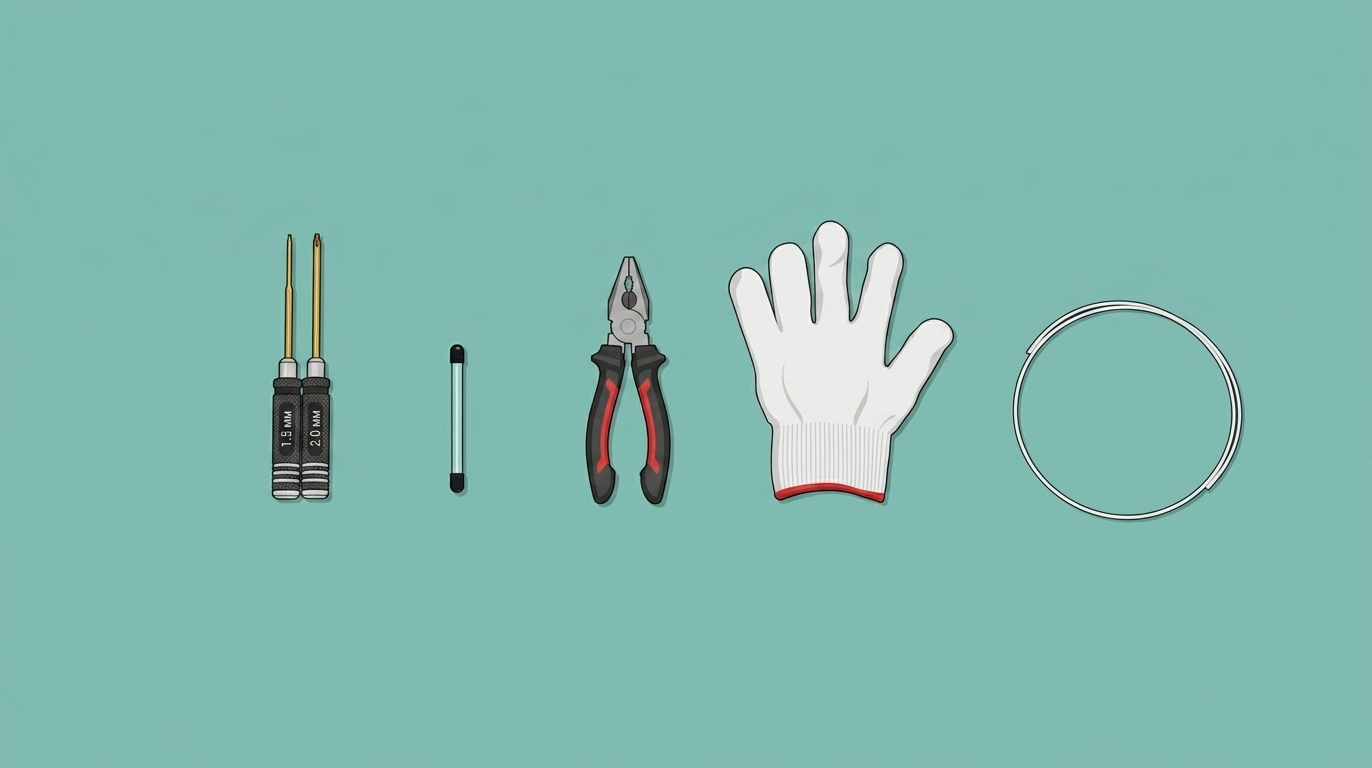
Для устранения большинства проблем с засорением могут потребоваться следующие инструменты:
- Чистящая игла
- Плоскогубцы
- Термостойкие перчатки
- Кусочек филамента
- Шестигранные ключи H1.5 и H2.0
Видео-руководство
Инструкция по эксплуатации
1. Прочистка сопла чистящей иглой
При использовании чистящей иглы внутреннее давление сопла может резко снизиться, что приведет к выбросу горячего мусора. Поэтому всегда надевайте перчатки и не наклоняйте голову в камеру принтера во время чистки.
Если сопло не может экструдировать филамент, рекомендуется использовать чистящую иглу для прочистки и выполнить холодную вытяжку. В качестве примера возьмем PLA: дождитесь, пока температура сопла достигнет 220 ℃, затем вставьте чистящую иглу в сопло и перемещайте ее вверх-вниз несколько раз.
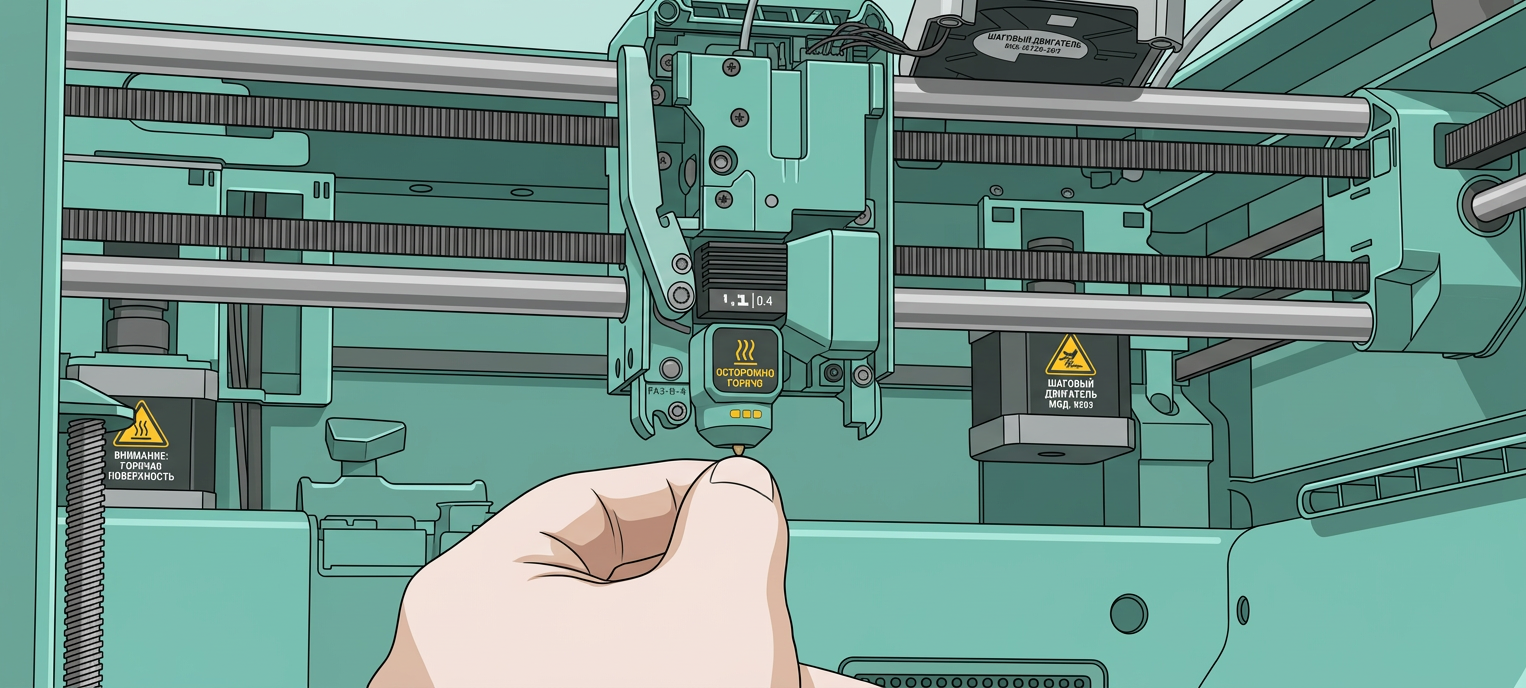
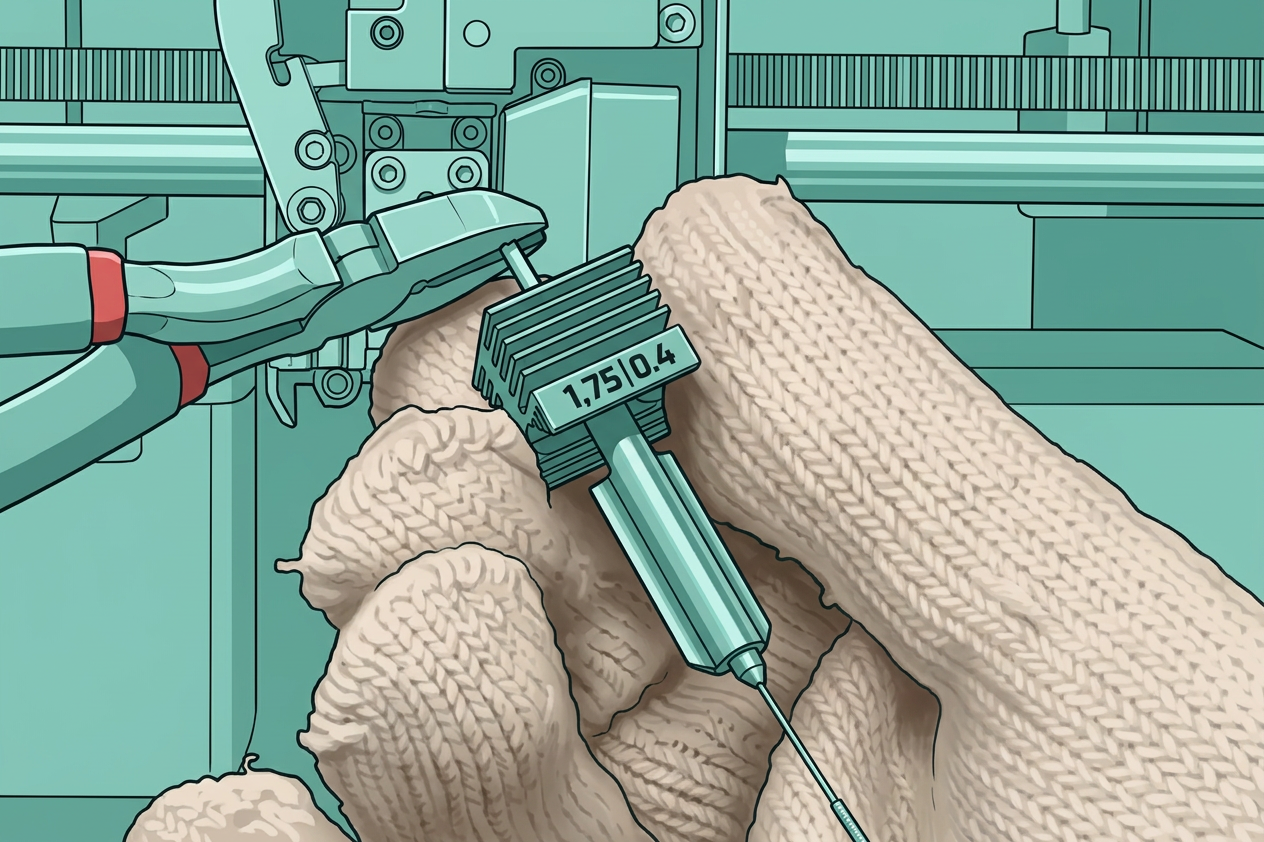
Затем, пока сопло еще горячее, снимите сопло, используйте иглу, чтобы вытолкнуть оставшийся филамент, вытяните филамент плоскогубцами, удалите иглу и установите сопло обратно.
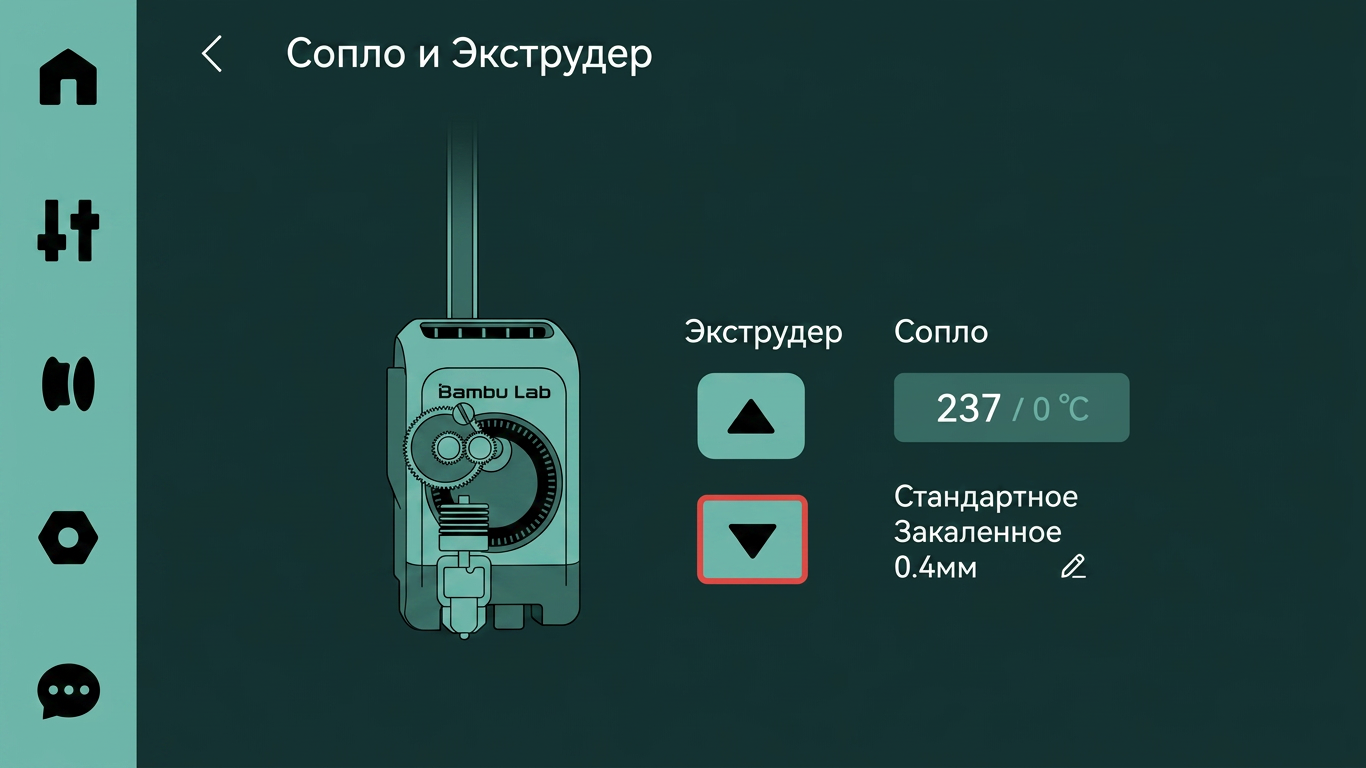
После прочистки попробуйте экструдировать филамент вручную. Установите температуру хотэнда выше рекомендуемой для филамента и попробуйте ручную экструзию, чтобы проверить, экструдирован ли филамент нормально. Если экструзия все еще не удается, перейдите к шагам холодной вытяжки ниже.
2. Холодная вытяжка
Принтер предоставляет функцию обслуживания сопла «холодная вытяжка», чтобы помочь вам в этом процессе. Здесь мы возьмем PLA в качестве примера.
Перейдите на страницу «Инструменты» и нажмите«Обслуживание сопла: холодная вытяжка».Выберите параметры холодной вытяжки в зависимости от размера сопла и типа остаточного филамента внутри сопла. В данном случае размер сопла составляет 0,4 мм, остаточный филамент — PLA, а филамент для холодной вытяжки — PLA. После подтверждения параметров нажмите
«Запуск».

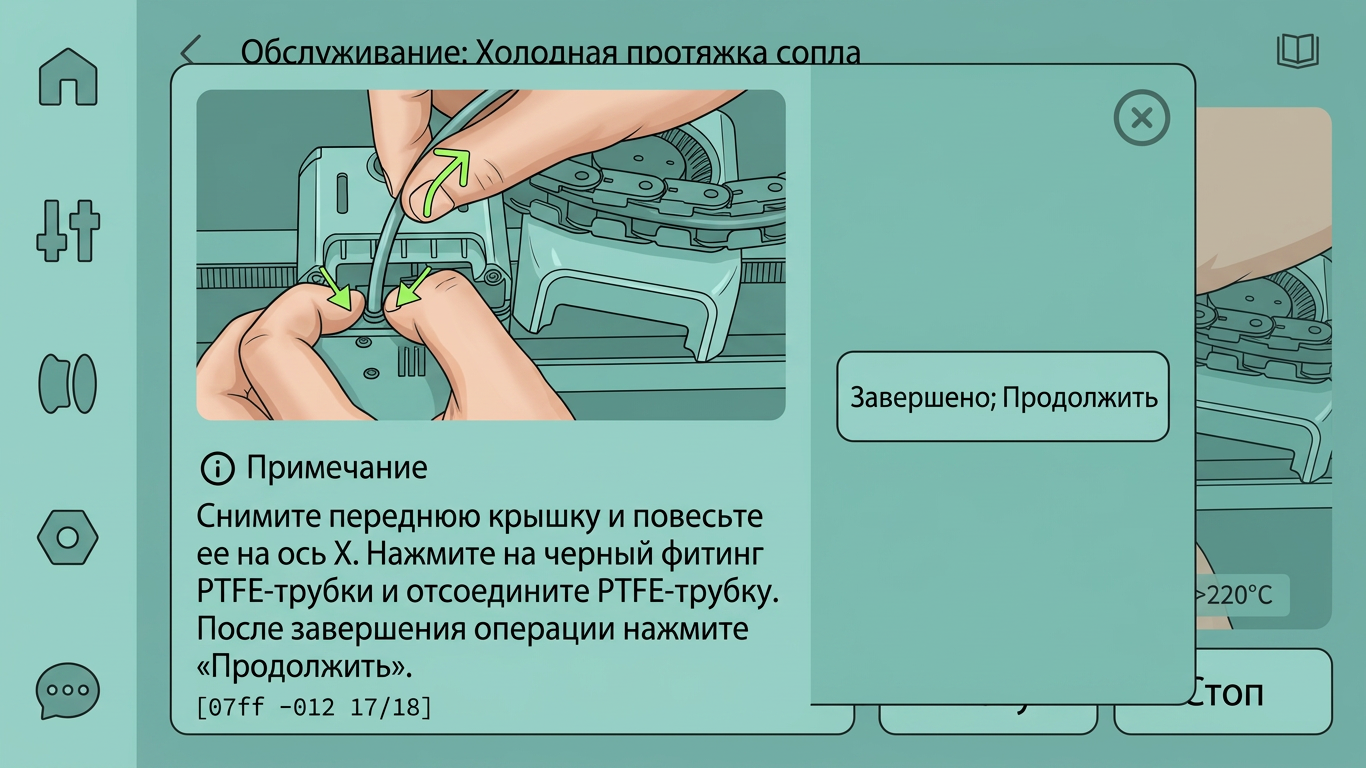
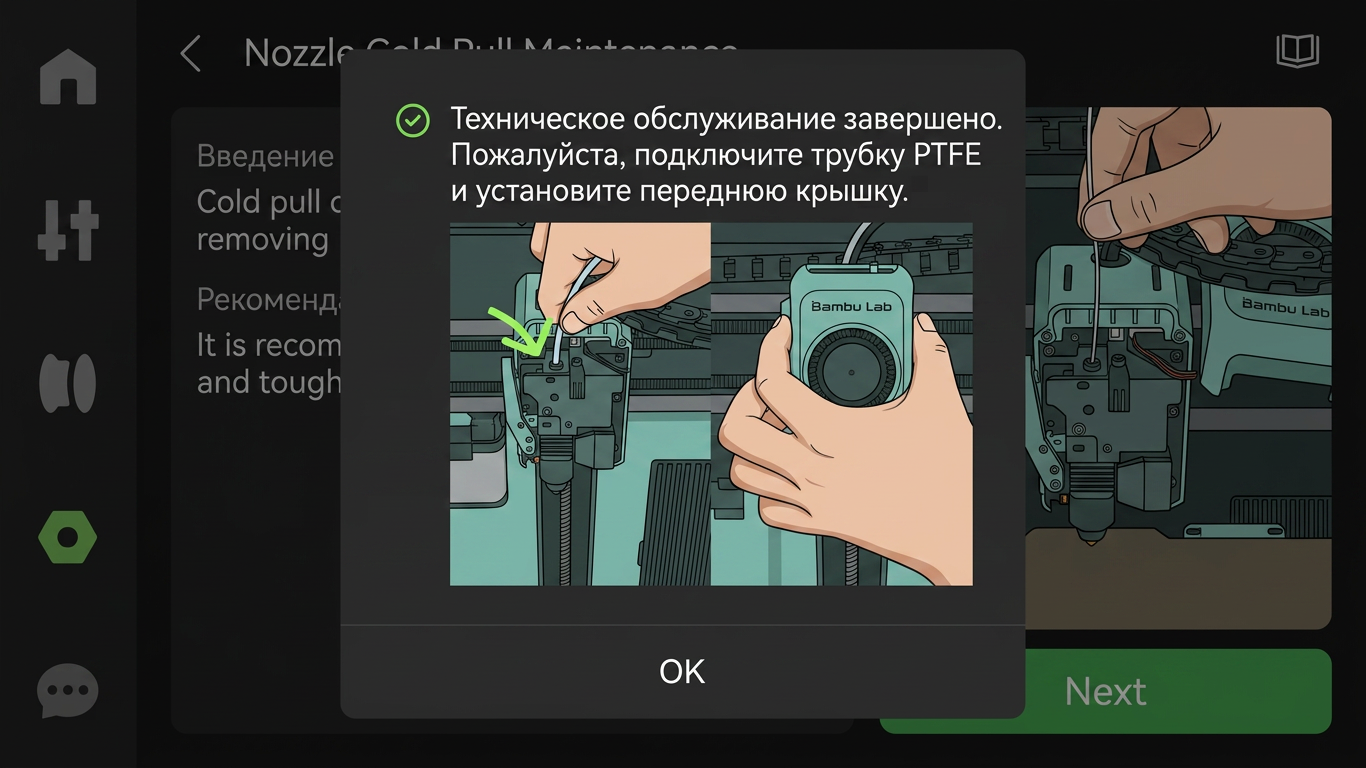
Следуйте подсказке, чтобы повесить сборку передней крышки на ось X. Нажмите черный пневматический фитинг и снимите трубку PTFE.
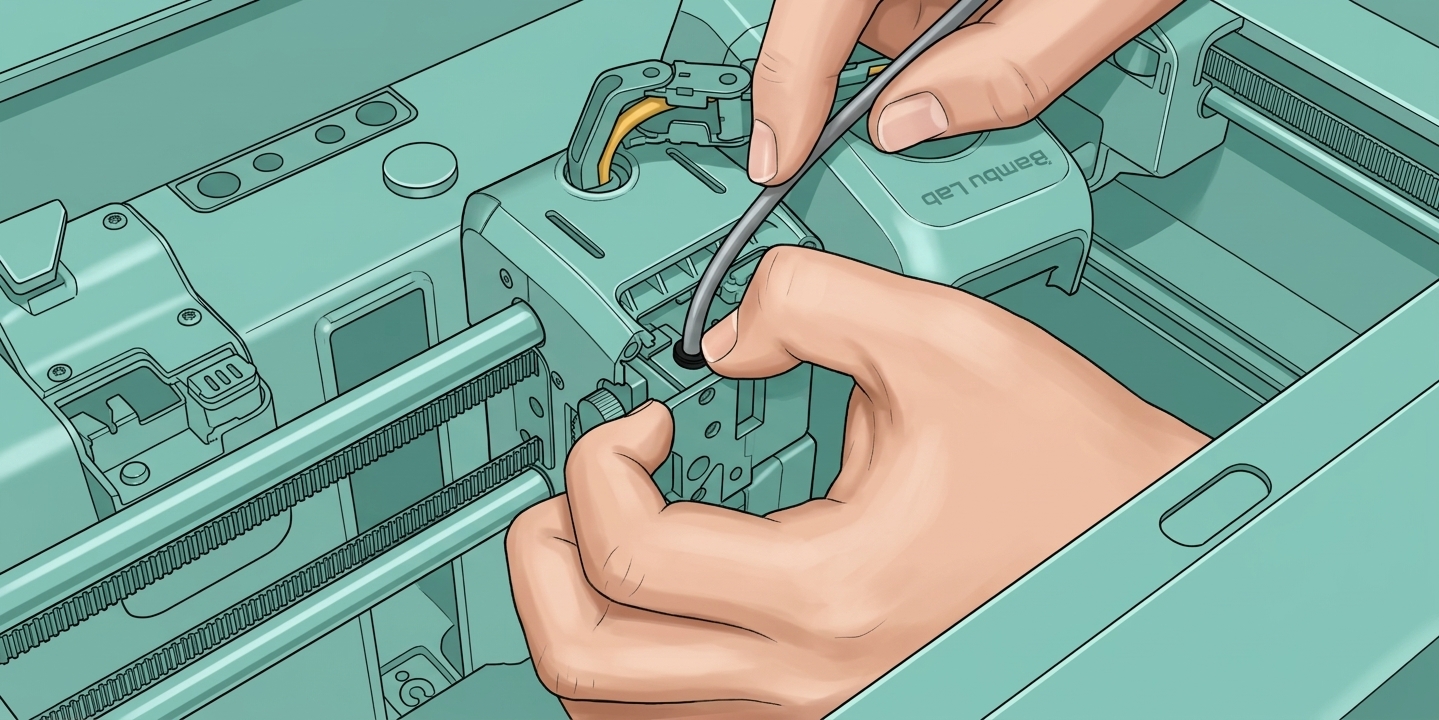
Вставьте филамент в экструдер до упора.
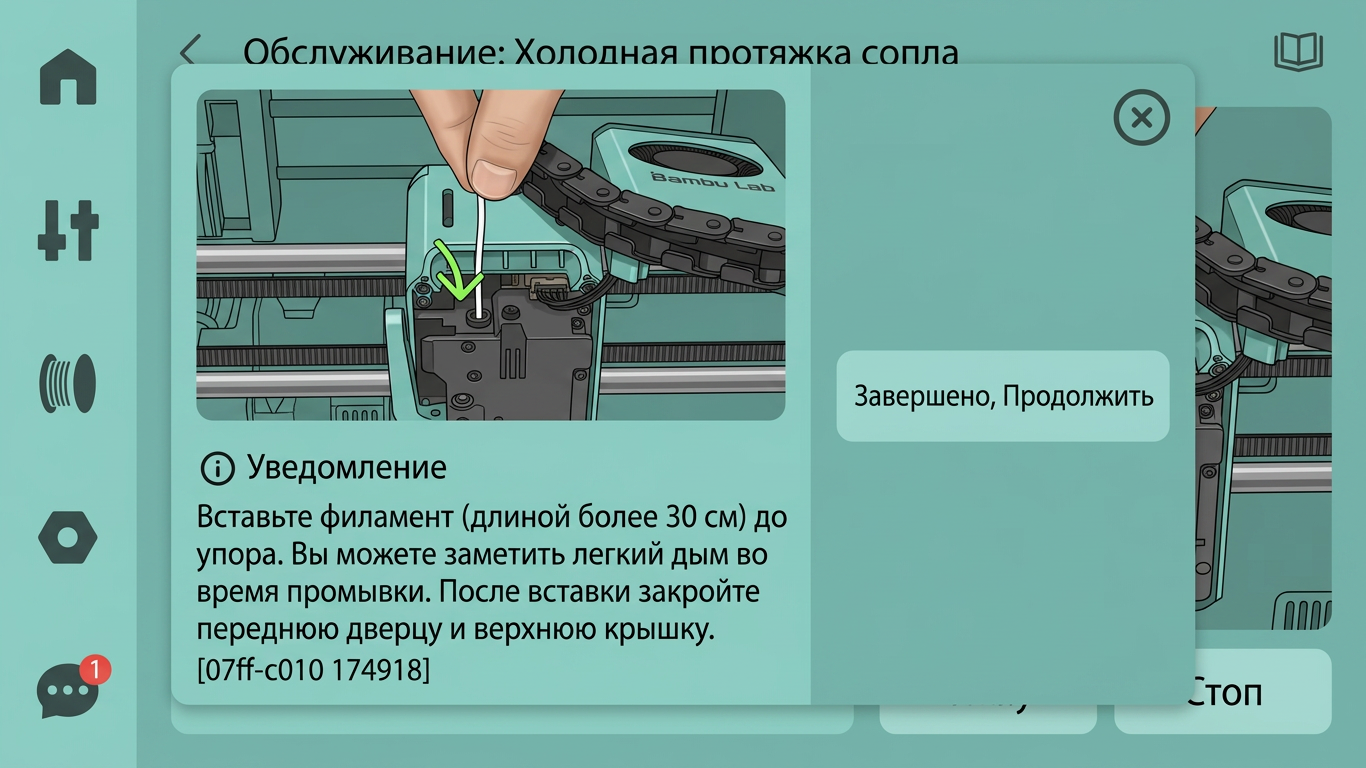
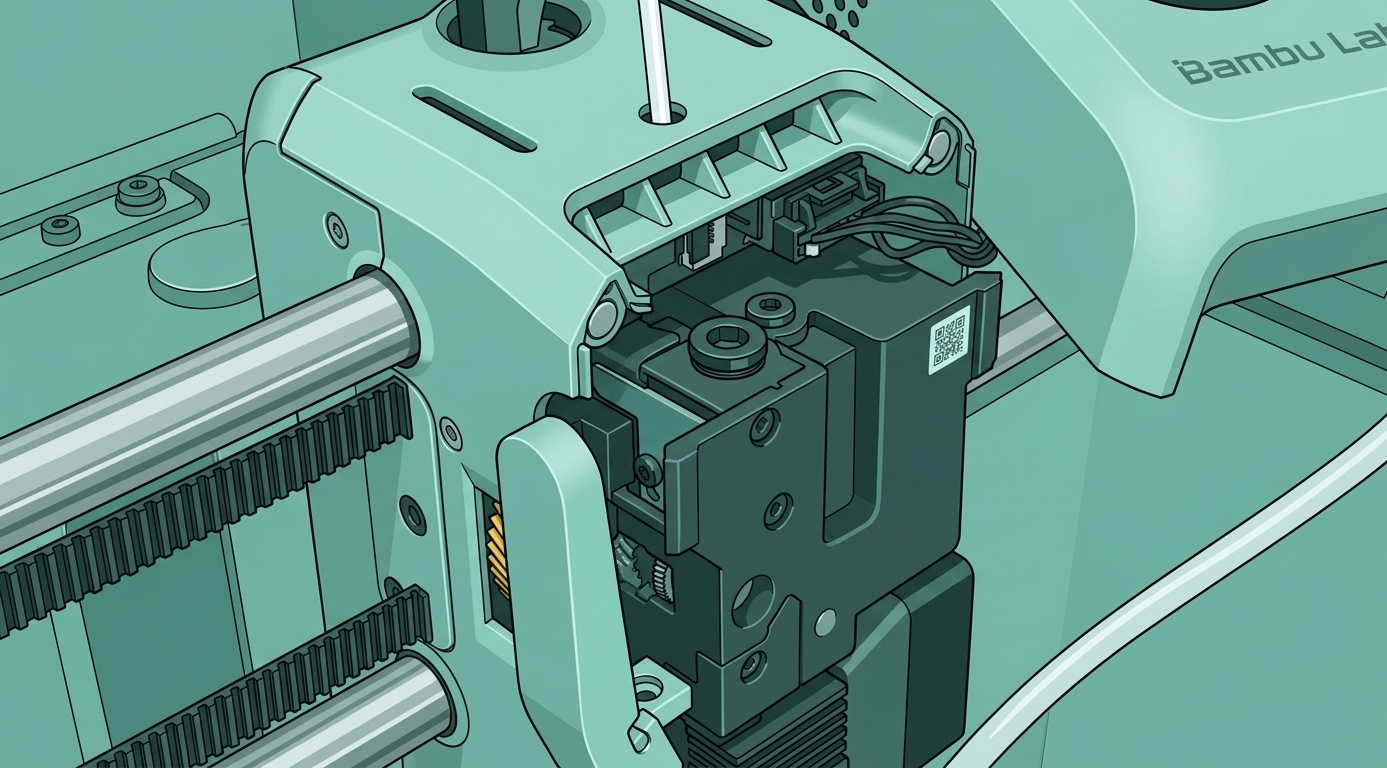
Принтер автоматически захватит филамент, нагреет сопло и начнет промывку. Как только экструдированный филамент полностью сменится на новый загруженный филамент, сопло начнет остывать.
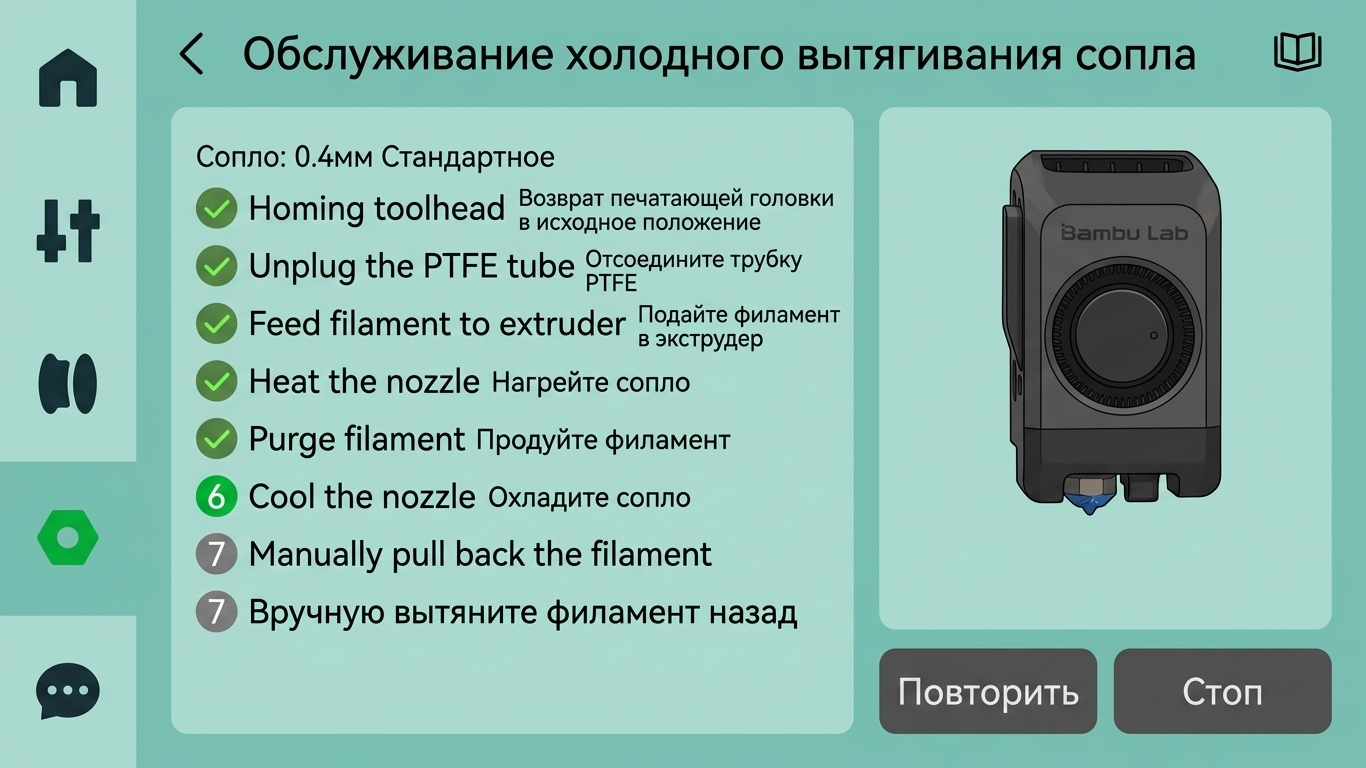
После остывания сопла медленно вытяните филамент, как указано на принтере.
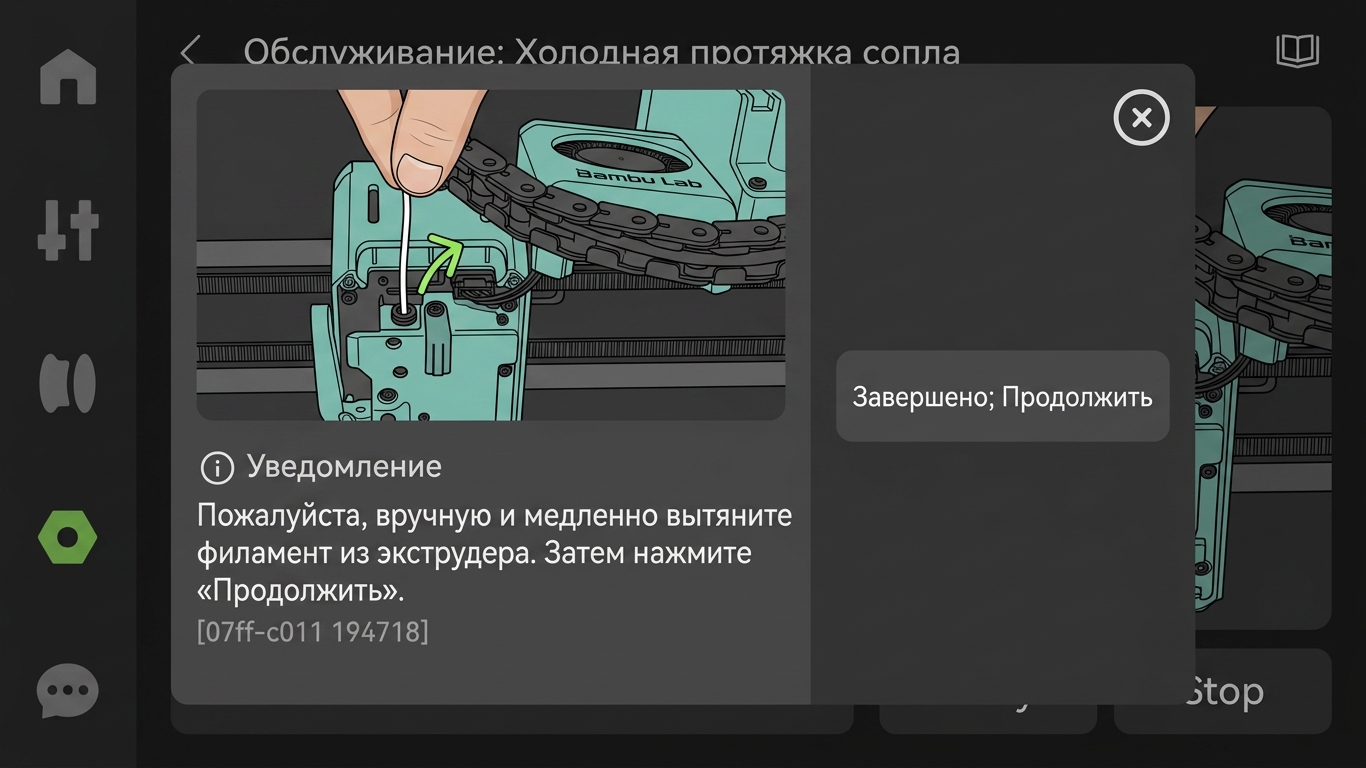
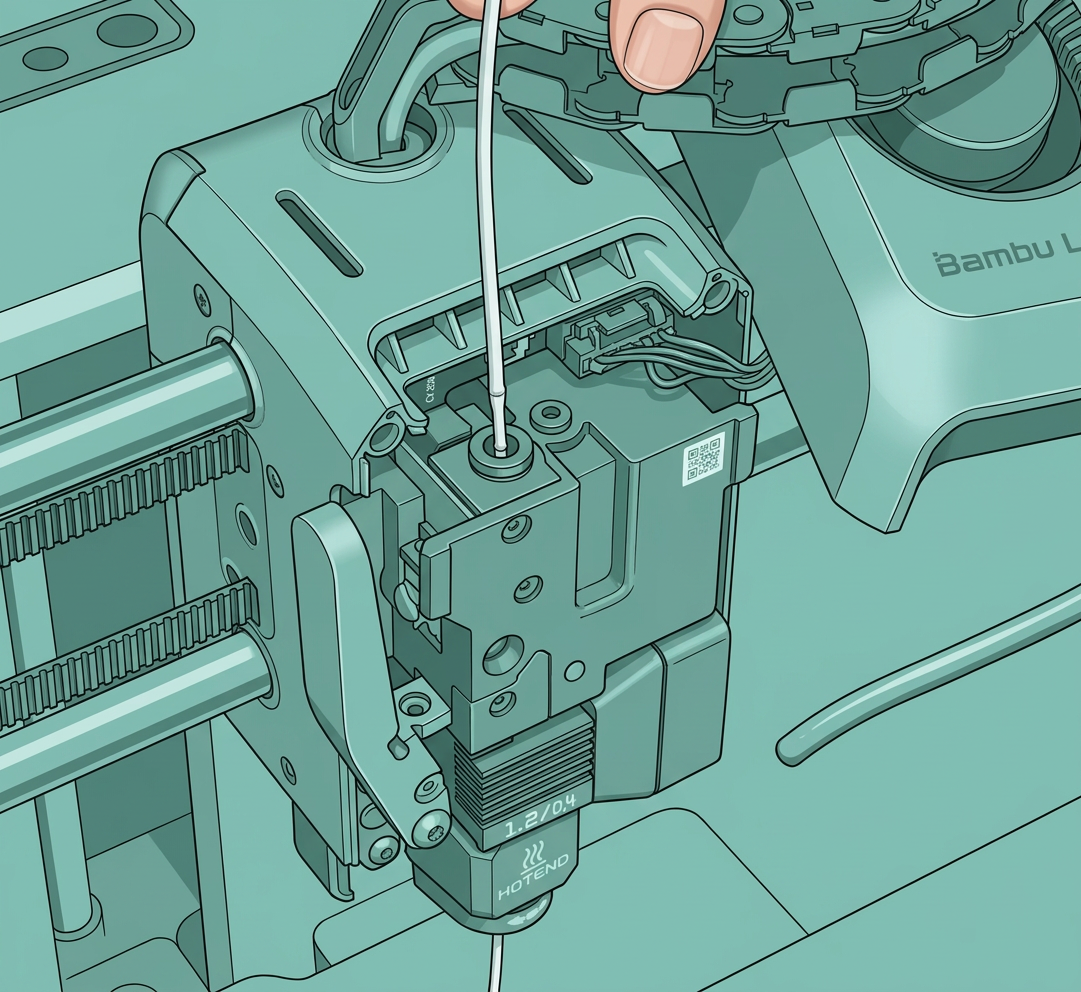
Проверьте конец филамента на наличие остаточного мусора. После успешной холодной вытяжки нажмите«Готово», затем установите трубку PTFE и сборку передней крышки обратно.
Прочистка горячим шестигранным ключом (для засоров в холодной части)
Примечание: Этот метод работает только с ключами размером H1.5 или меньше.
Небольшое количество случаев засорения вызвано застреванием филамента в месте радиатора хотэнда из-за теплового дрейфа. Эта статьяТепловой дрейфподробно объясняет это явление. Мы рекомендуем прочитать эту статью, чтобы узнать, как избежать этого типа засорения.
Следующие шаги требуют снятия сопла. Эта страница вики-ресурса описываетполные шаги по снятию и повторной установке сопел H2Dдля вашего ознакомления в любое время.
Примечание:Мы рекомендуем носить защитные перчатки во время операции. Расплавленный филамент может капать на пальцы и вызывать ожоги.
Шаг 1. Нагрейте шестигранный ключ
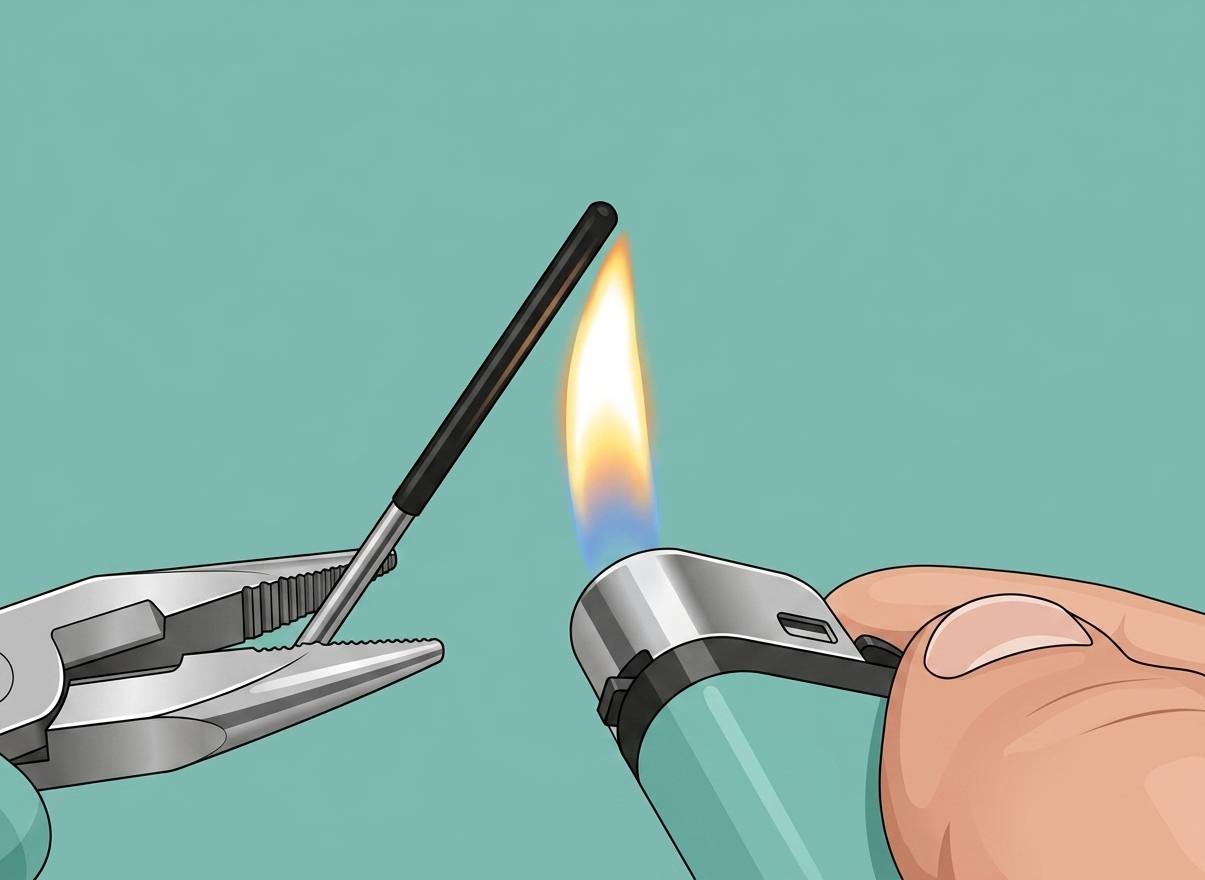
Сначала,нагрейте шестигранный ключпримерно на 10 секунд. Крепко держите шестигранный ключ плоскогубцами, чтобы не обжечься.
Шаг 2. Вставьте шестигранный ключ в вход сопла
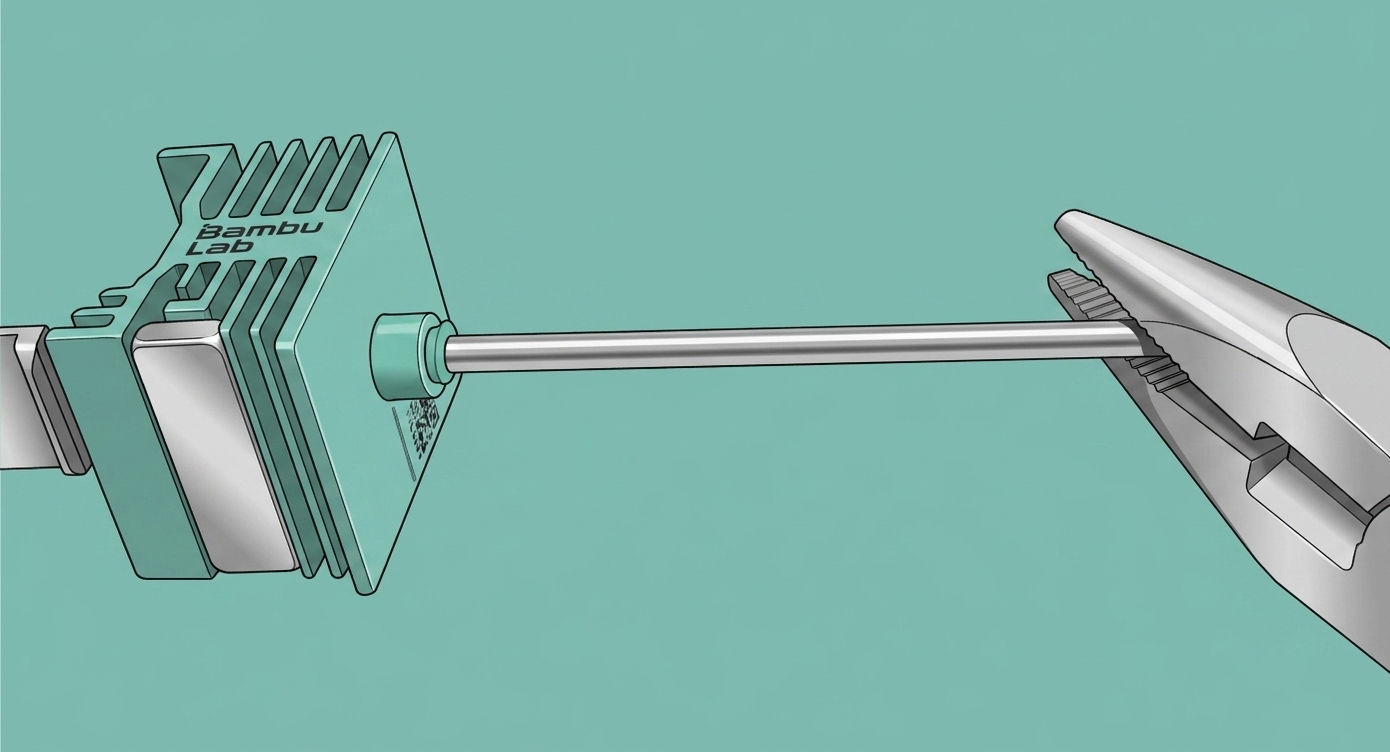
Пока кончик ключа еще горячий, быстро вставьте его в хотэнд, проходя через верх радиатора.
Вставьте горячий ключ в филамент, как показано на рисунке ниже. Затем подождите примерно 30 секунд, чтобы шестигранный ключ остыл.
Шаг 3. Нагрейте кончик сопла и вытяните застрявший филамент
Шестигранный ключ теперь застрял в сопле, с филаментом вокруг него. Чтобы удалить шестигранный ключ, застрявший в сопле, вам нужно нагреть кончик сопла.
Сначала снимите силиконовый чехол хотэнда, затем используйте зажигалку, чтобы нагреть кончик сопла примерно на 20 секунд (при использовании стандартной зажигалки).
Внимание! Избегайте нагрева сопла в течение длительного времени или использования мощной бутановой горелки.
Рекомендуется использовать стандартную газовую зажигалку.Горячая сторона сопла должна быть нагрета только настолько, чтобы вы могли удалить шестигранный ключ с прикрепленным филаментом.
Перегрев сопла может привести к тому, что филамент будет капать или выбрасываться из наконечника сопла. Пожалуйста, внимательно следуйте инструкциям и не направляйте наконечник сопла на себя во время работы.
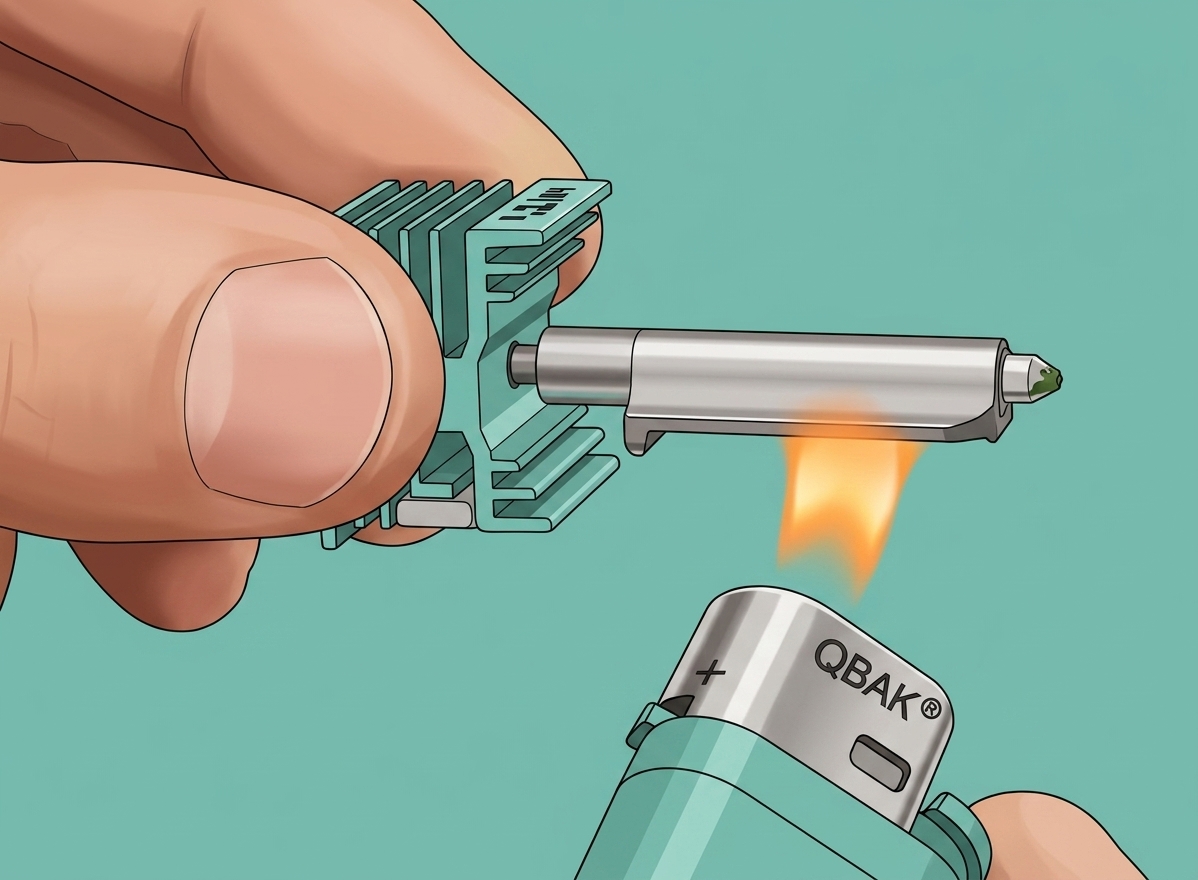
После нагрева наконечника сопла в течение 20 секунд медленно потяните ключ. Вы обнаружите, что филамент можно полностью вытянуть из сопла, и засоренная часть удалится вместе с ним.

Проверка состояния сопла
Установите сопло обратно, подключите PTFE-трубку и загрузите филамент для проверки экструзии. Если сопло все еще забито или экструзия недостаточна, повторите процесс очистки несколько раз. Эти методы обычно устраняют 99% засоров. Однако в некоторых случаях сопло может быть полностью забито или повреждено — в таких ситуациях рекомендуется заменить узел сопла.
Если после выполнения этих шагов ваш принтер подает материал и печатает нормально, поздравляем — вы успешно прочистили сопло.