
Эта страница знакомит с ключевыми компонентами 3D-принтера A1 Mini, что поможет вам понять устройство принтера.
Как работает A1 Mini?
3D-принтер A1 Mini — это устройство, использующее пластиковый филамент для создания трёхмерных объектов. Он способен преобразовывать цифровые модели в физические объекты. Принцип работы A1 Mini обычно включает следующие этапы:
Создание или получение цифровой модели:
Сначала необходимо создать 3D-модель или загрузить существующую цифровую модель. Это можно сделать с помощью программного обеспечения для САПР, онлайн-ресурсов или других источников.
Слайсинг
Далее Bambu Studio выполняет слайсинг цифровой модели на множество тонких слоев. Информация для каждого слоя автоматически преобразуется в язык, понятный принтеру, известный как «G-код». Этот код указывает принтеру пути движения и скорости различных осей в процессе печати.
Подготовка принтера
Перед началом печати необходимо подготовить принтер. Это включает загрузку филамента, установку печатного стола и калибровку параметров принтера для обеспечения качества печати.
Печать
После подготовки A1 Mini постепенно печатает слой за слоем на печатной платформе, постепенно формируя объект.
Система перемещения A1 Mini
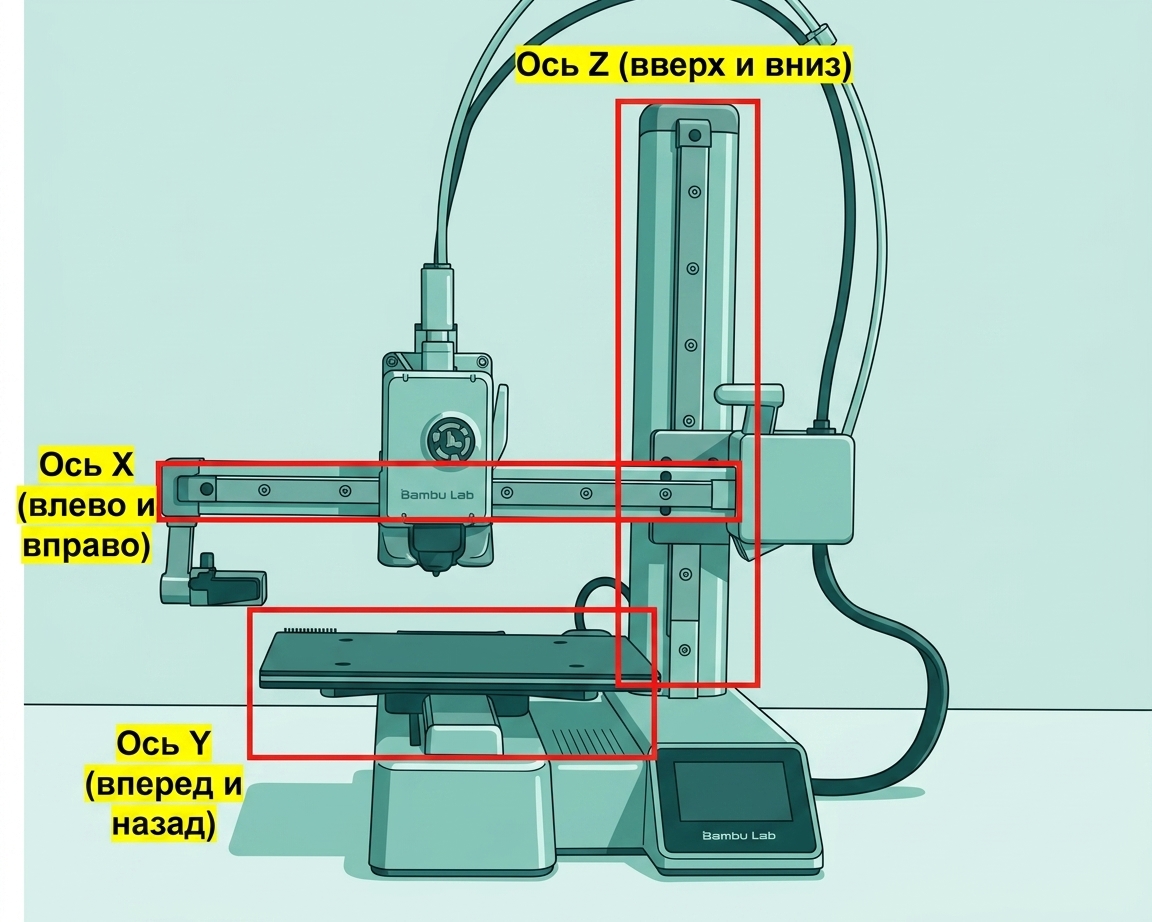
A1 Mini использует систему перемещения с декартовыми координатами, которая состоит из следующих компонентов:
Перемещение по оси X
Перемещение по оси X включает горизонтальную направляющую и поперечную балку. Печатающая головка закреплена на скользящем блоке, который может свободно перемещаться по горизонтальной направляющей. Контролируя движение скользящего блока влево и вправо, можно точно позиционировать печатающую головку в направлении оси X.
Перемещение по оси Y
Перемещение по оси Y включает горизонтальную направляющую и печатный стол. Печатный стол расположен на направляющей и может перемещаться вперед и назад вдоль оси Y. Контролируя движение печатного стола вперед и назад, обеспечивается управление печатью в направлении оси Y.
Перемещение по оси Z
Перемещение по оси Z используется для управления вертикальным положением печатающей головки относительно печатного стола. Оно включает винт, гайку, муфту и шаговый двигатель. Шаговый двигатель приводит винт во вращение через муфту, тем самым контролируя перемещение печатающей головки по оси Z.
A1 Mini может точно позиционировать печатающую головку во всех трех направлениях, контролируя перемещение по осям X, Y и Z. Обычно эти перемещения управляются двигателями и соответствующими драйверными схемами. Путь движения и скорость печатающей головки контролируются путем чтения файла печати через контроллер устройства и отправки команд.
Модуль инструментальной головки
Модуль инструментальной головки является одним из ключевых компонентов A1 mini. Модуль инструментальной головки в основном состоит из следующих компонентов: узел хотэнда, узел экструдера, узел резака, блок филамента и датчик филамента.

Узел хотэнда
Узел хотэнда является основным компонентом модуля инструментальной головки и состоит из нагревательного узла хотэнда, хотэнда (интегрированного с соплом и радиатором), вентилятора хотэнда и силиконового чехла хотэнда. Узел хотэнда отвечает за нагрев филамента до определенной температуры, его плавление и нанесение тонкими слоями для формирования объекта.
Разные филаменты требуют различных температур нагрева. Например, материал PLA печатается при более низких температурах около 210-220°C, в то время как материал PETG требует более высоких температур около 250-260°C. Как и в классической серии X1, принтер Bambu Lab A1 mini имеет интегрированную конструкцию хотэнда, объединяющую сопло и радиатор, что обеспечивает более быстрый нагрев по сравнению с обычным хотэндом.
Кроме того, это облегчает быструю замену хотэнда без отключения крошечных разъемов или поиска надежной отвертки.

Узел экструдера
Двигатель экструдера и шестерни экструдера являются важными компонентами узла экструдера. Двигатель экструдера вытягивает филамент с катушки и подает его в хотэнд. После нагрева и плавления филамент выдавливается через сопло для создания напечатанной модели. Двигатель экструдера критически важен для точного контроля длины филамента, выдавливаемого через хотэнд, и является основным компонентом 3D-принтера.
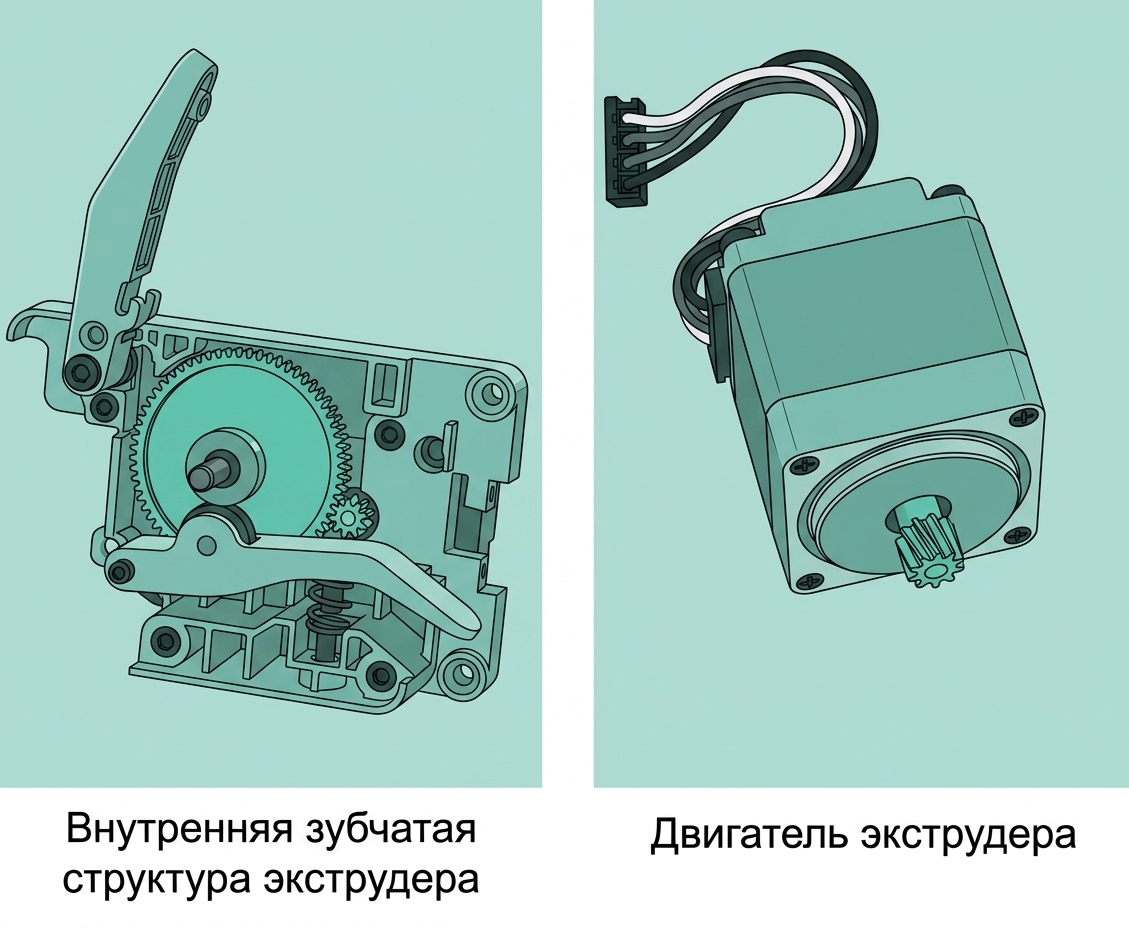
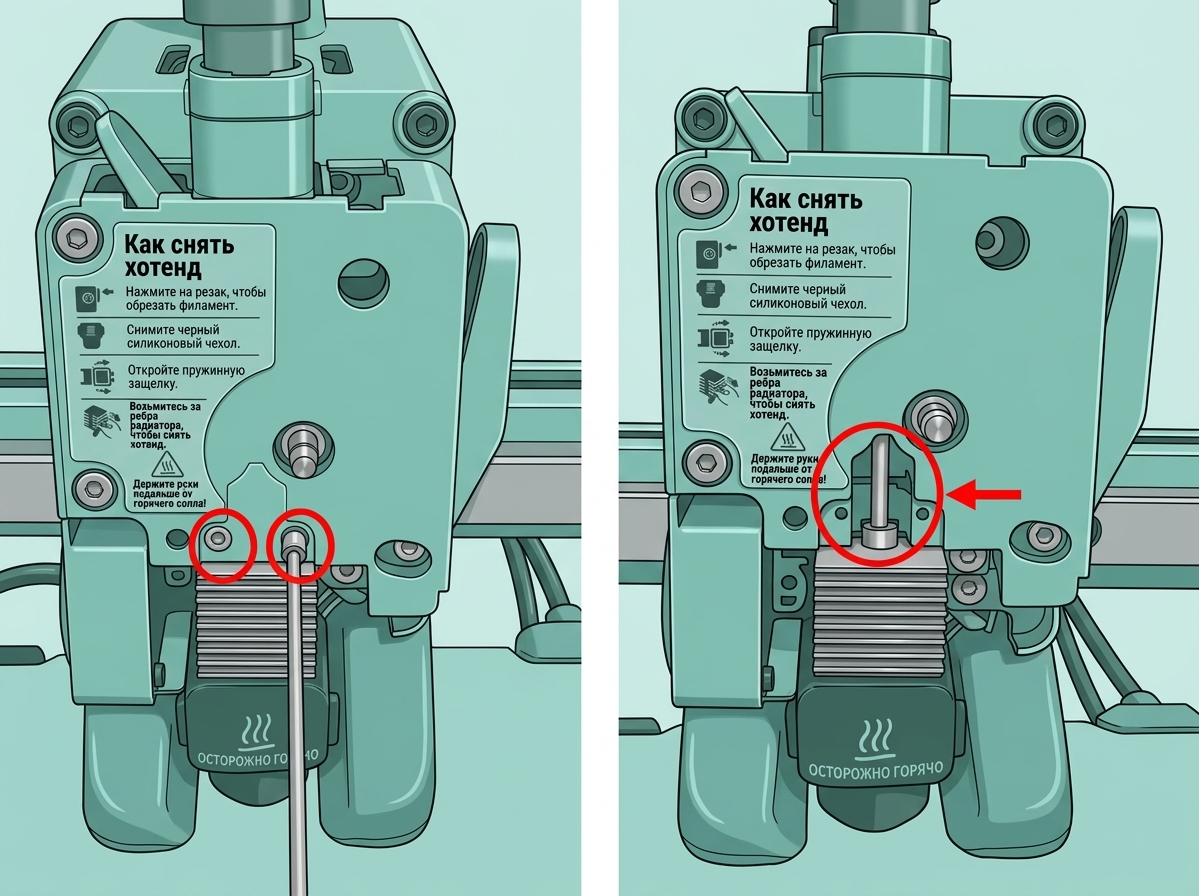
В узле экструдера эту небольшую крышку можно снять, чтобы проверить ситуацию с засорением филамента в шестерне экструдера.
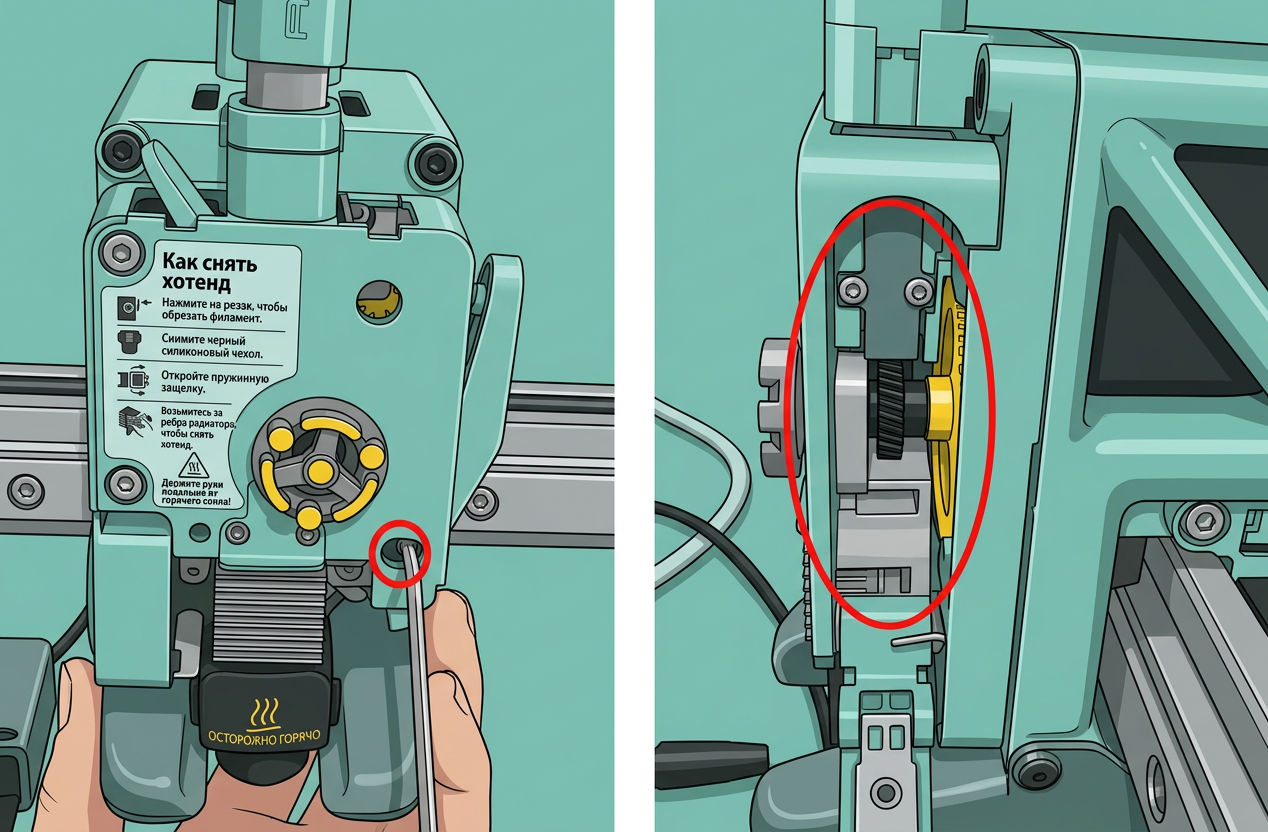
Шестерню экструдера также можно осмотреть сбоку, отпустив рычаг резака. Когда в шестерне экструдера накапливается пыль от филамента, это положение можно использовать для очистки остатков.
Блок филамента можно аккуратно снять сверху (будьте осторожны при вытягивании кабеля датчика филамента), что позволяет осмотреть сверху и проверить, не забита ли шестерня экструдера.
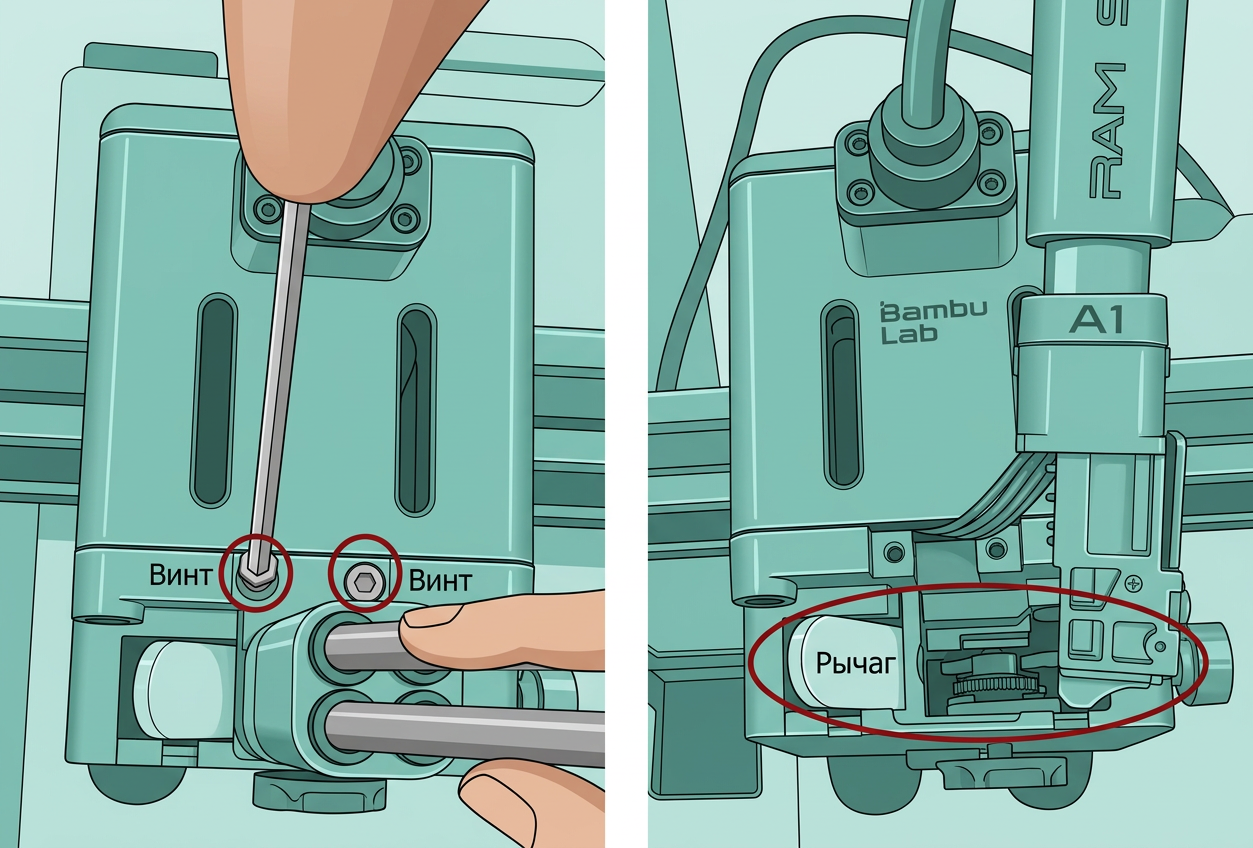
Резак
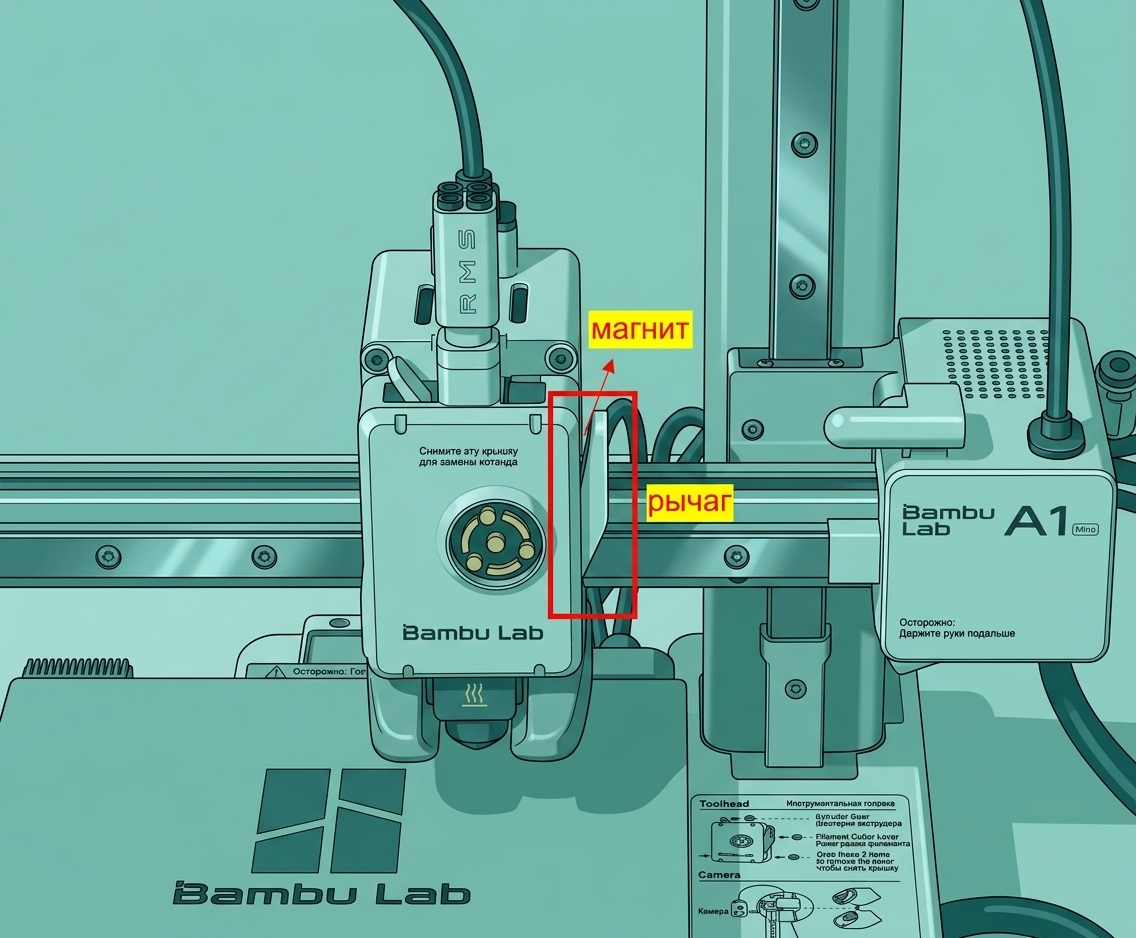
Рычаг резака установлен на инструментальной головке для фиксации лезвия резака и магнита для определения положения. Лезвие приводится в движение для разрезания филамента в процессе резки путем нажатия на ручку. После резки ручка лезвия автоматически возвращается в исходное положение.
Рычаг имеет магнит, а соответствующий Холловский датчик находится внутри инструментальной головки на той же горизонтальной позиции, что и магнит. Таким образом, принтер может определять положение рычага резака через Холловский датчик.
Блок филамента и датчик филамента
ПТФЭ-трубки подключены к блоку филамента на инструментальной головке. Это позволяет инструментальной головке принимать четыре различных материала, обеспечивая многоцветную печать в сочетании с модулем многоцветной печати. Кроме того, внутри блока филамента находится магнит, который работает в сочетании с датчиком запутывания филамента Холловского типа для пров