
Очистка и смазка осей XYZ
График смазки
В зависимости от частоты использования принтера рекомендуются следующие циклы обслуживания:
-
Интенсивное использование(среднесуточная печать ≥ 5 часов): Выполняйте полную очистку и смазку осей XY раз в месяц; проводите глубокое обслуживание оси Z каждые 3 месяца.
-
Регулярное использование(среднесуточная печать 1–5 часов): Обслуживайте ось XY каждые 2 месяца; ось Z — каждые 4 месяца.
-
Низкая частота использования(среднесуточная печать < 1 часа): Обслуживайте ось XY каждые 3 месяца; ось Z — каждые 5 месяцев.
Необходимые материалы
- Смазочное масло
- Смазка
- Нетканая ткань
- Спирт
- Перчатки
Смазка и обслуживание оси X
Протрите валы оси X по всей длине до исчезновения видимых масляных пятен или остатков филамента. Одновременно проверьте ремни; если они грязные, очистите их нетканой тканью.
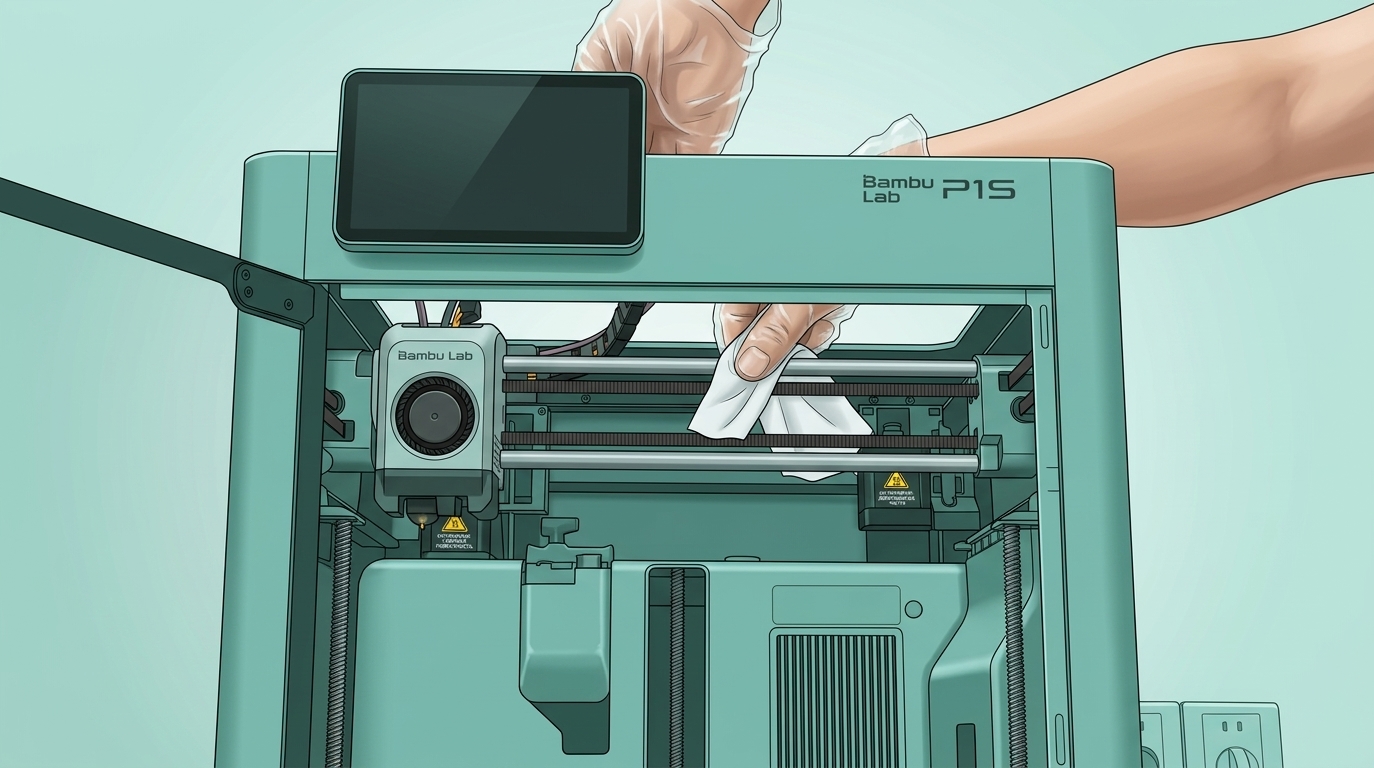
Равномерно нанесите смазочное масло на вал методом капель (1–2 капли каждые 5 см). Обработайте как верхний, так и нижний валы.
Не наносите густую смазку
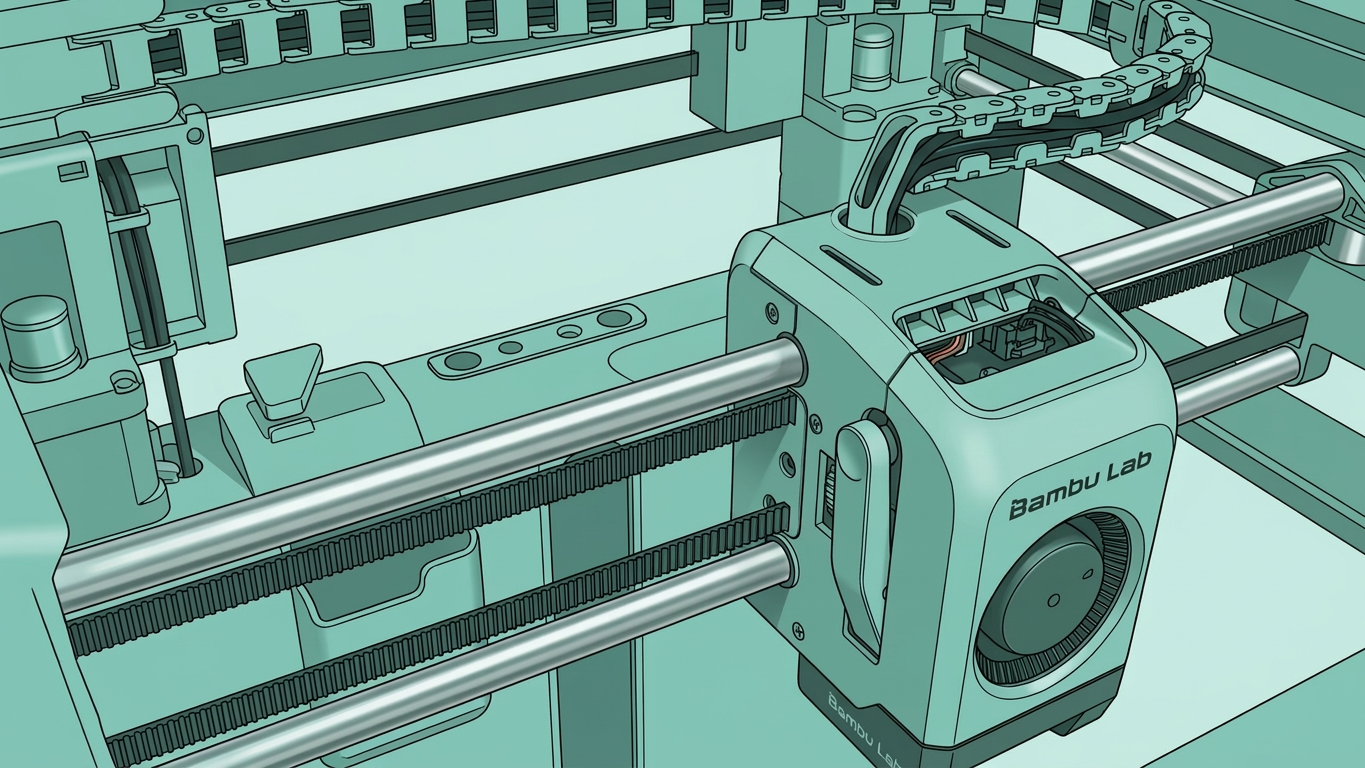
Вручную перемещайте печатающую головку вперед-назад по всей оси X 3–5 раз, чтобы масло образовало равномерную пленку на валу.

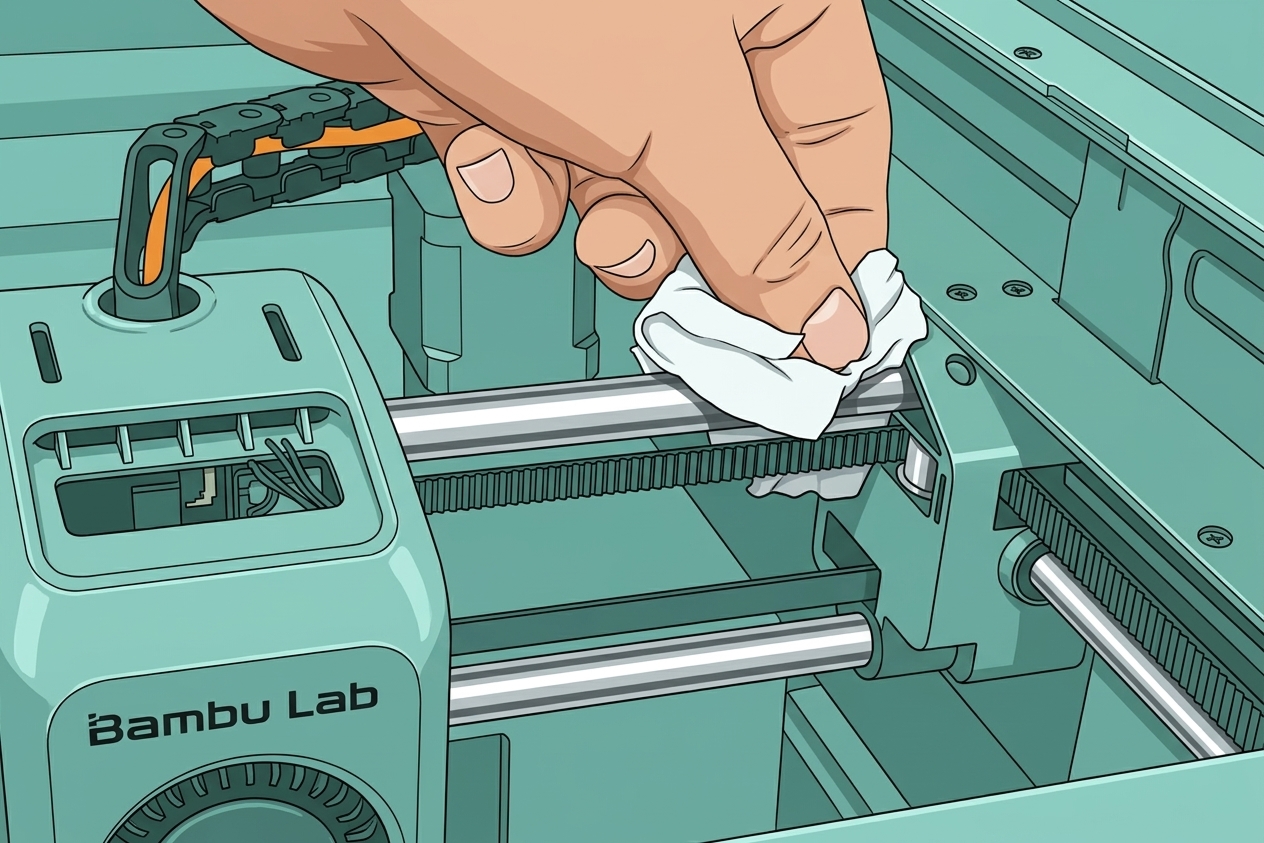
Затем слегка протрите концы валов безворсовой тканью, чтобы удалить излишки масла и предотвратить накопление пыли.
 |
 |
При перемещении печатающей головки сохраняйте медленную скорость, чтобы графитовая втулка могла полностью впитать смазочное масло. Если скорость перемещения слишком велика, масло может быть вытеснено непосредственно в основную раму, что ухудшит эффект смазки.
Смазка и обслуживание оси Y
Используйте нетканую ткань, смоченную спиртом, чтобы тщательно протереть обе стороны валов оси Y.
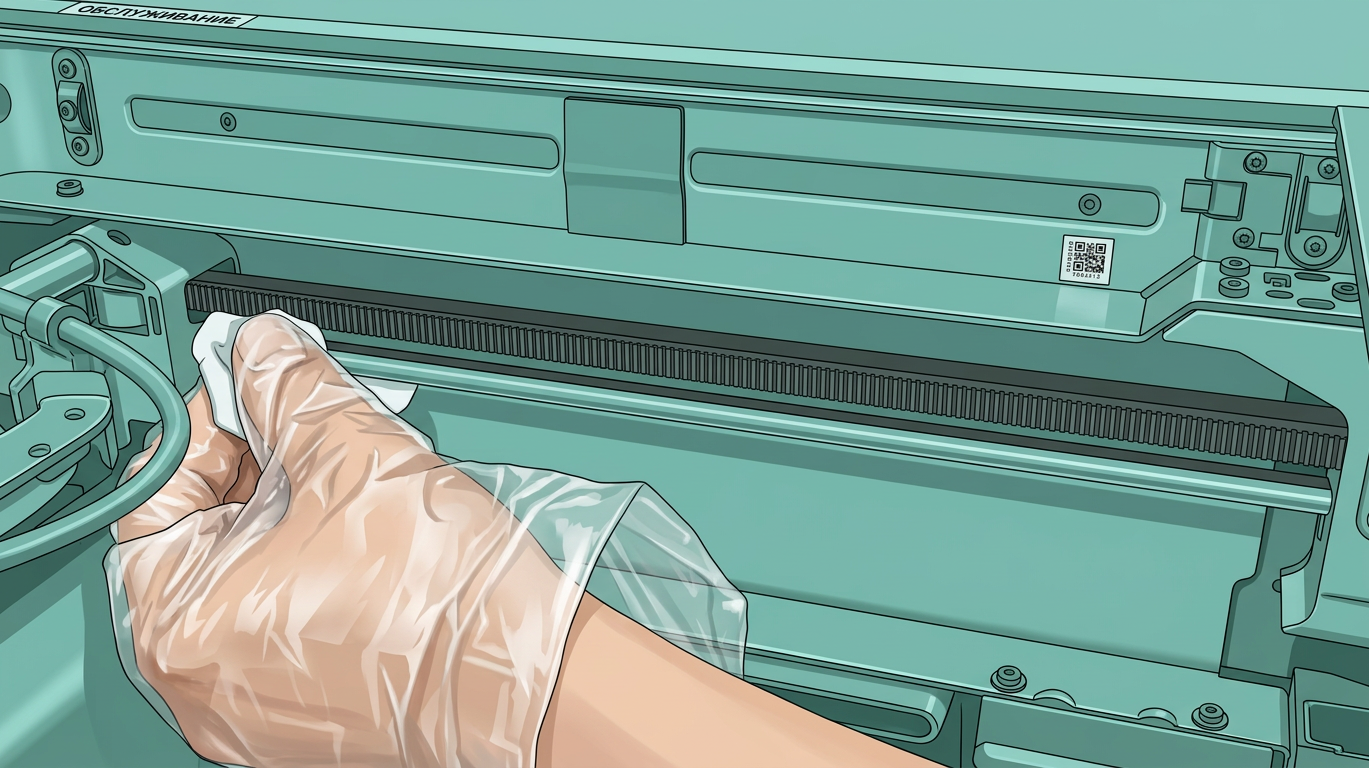
После очистки нанесите смазочное масло на валы (в том же количестве, что и для оси X).
Не наносите густую смазку
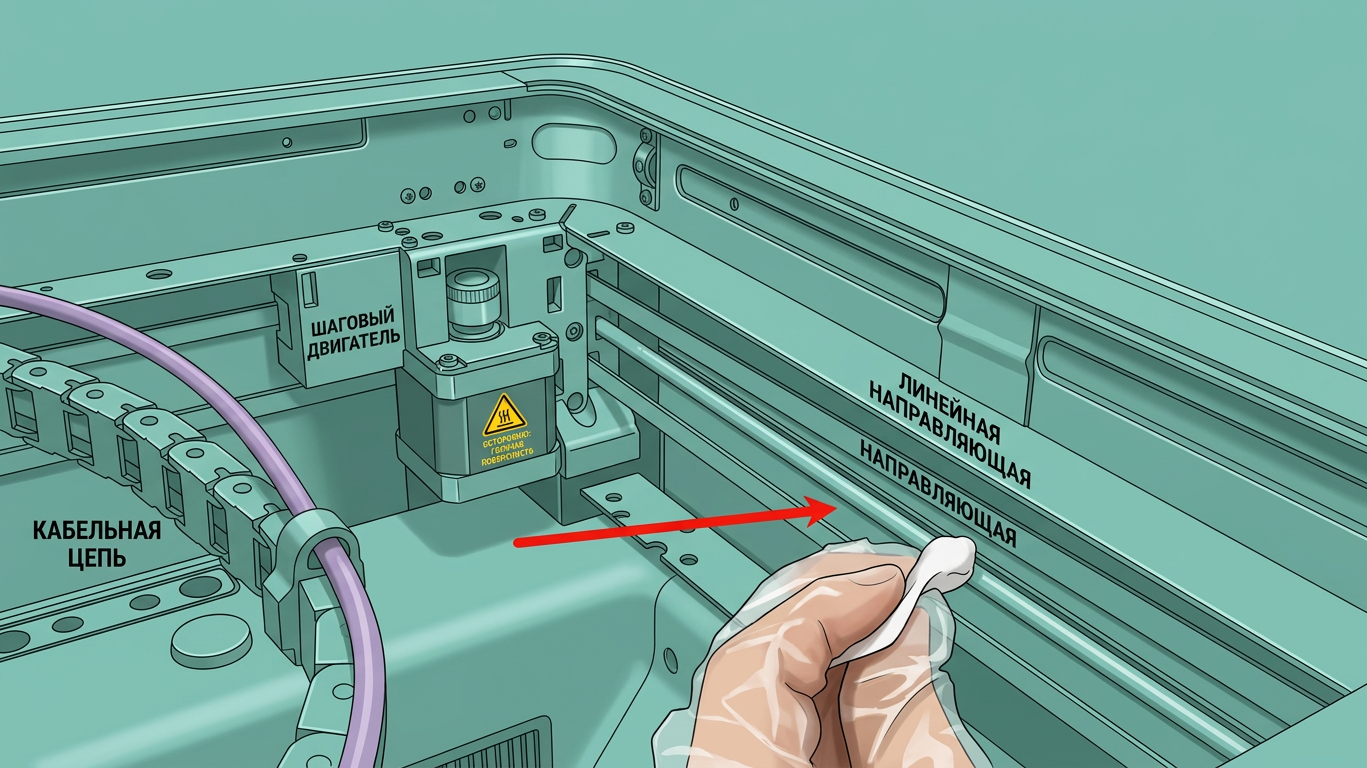
Вручную перемещайте печатающую головку вперед-назад по оси Y 3–5 раз, чтобы масло проникло в подшипники.
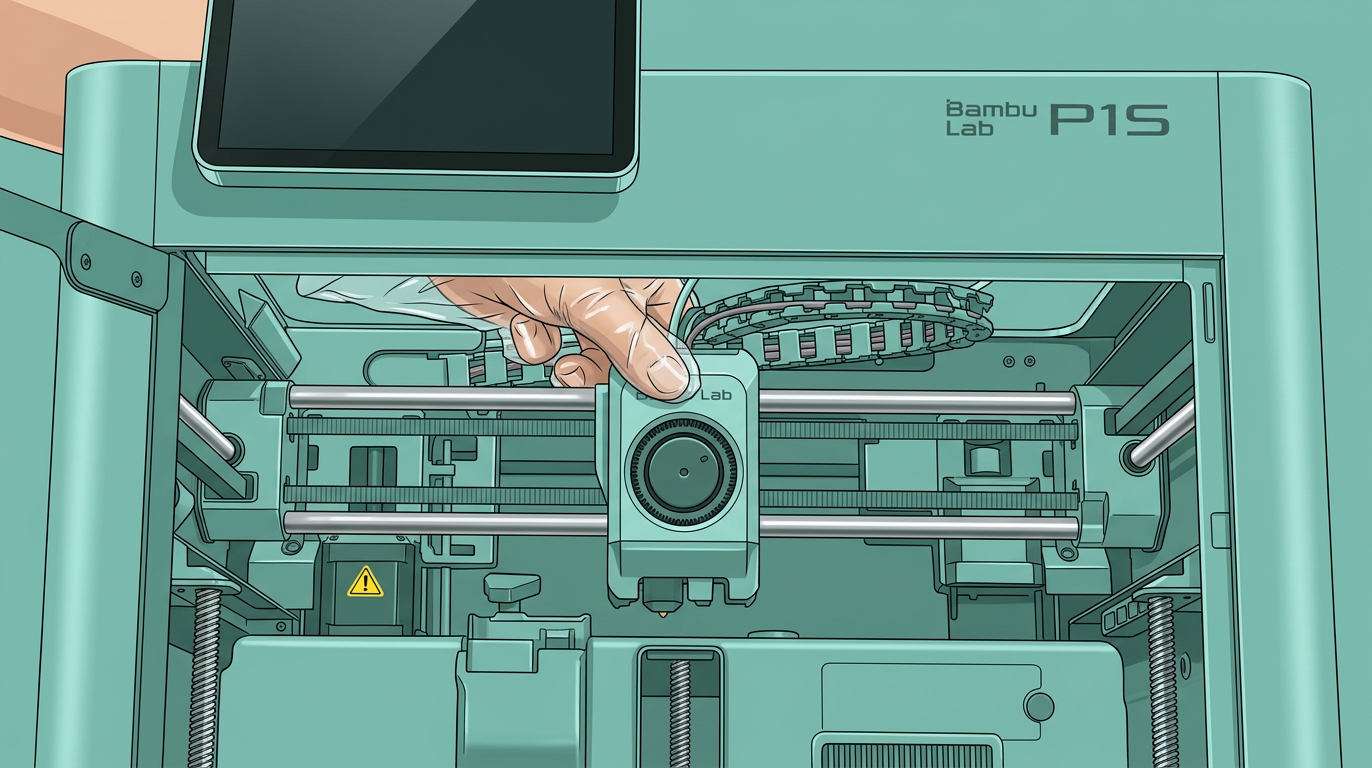
Если есть излишки масла, удалите их безворсовой тканью.
Смазка и обслуживание оси Z
ℹ️Примечание:В редких случаях ремень оси Z может издавать скрип при движении. Нанесение очень маленькой капли масла на точку контакта между ремнем и натяжителем ремня оси Z может помочь снизить шум. Используйте минимальное количество. Избыточная смазка может привести к некорректной работе оси Z.
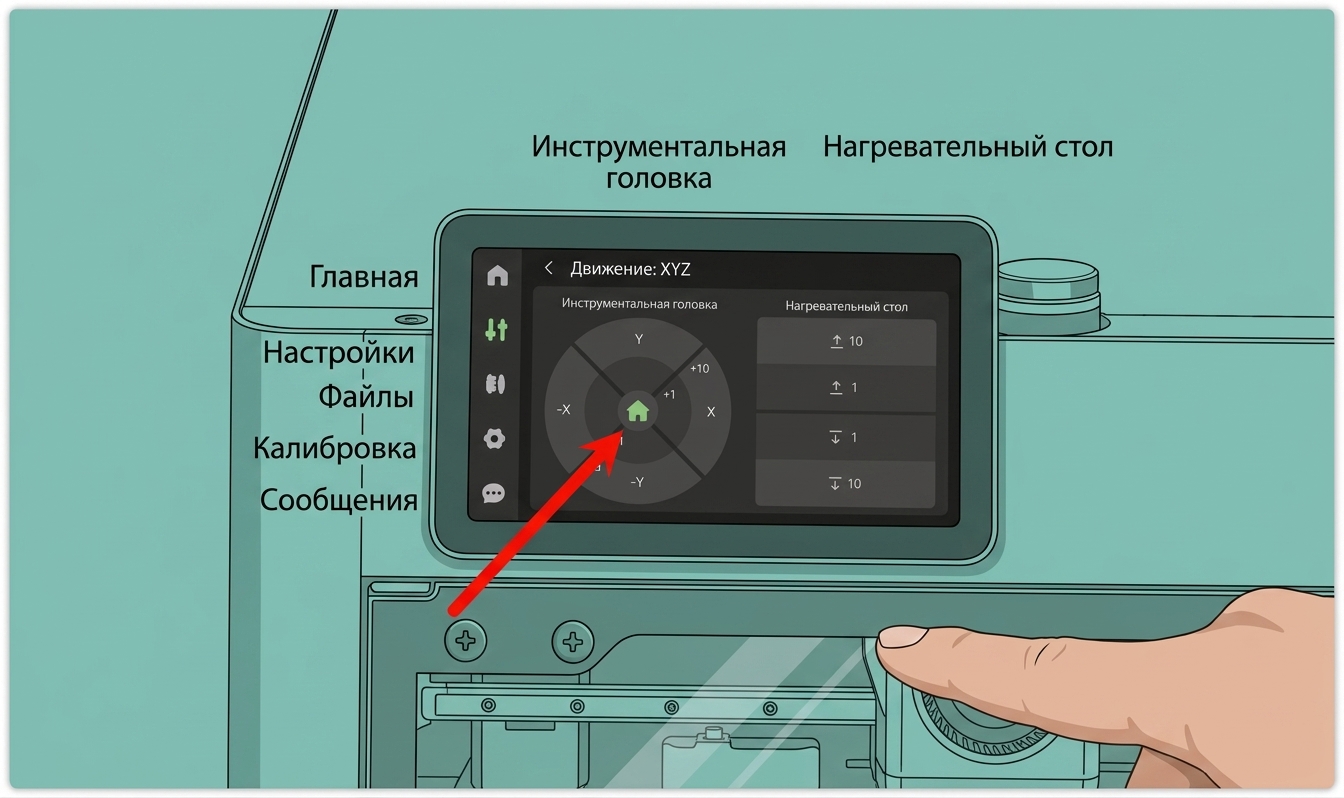
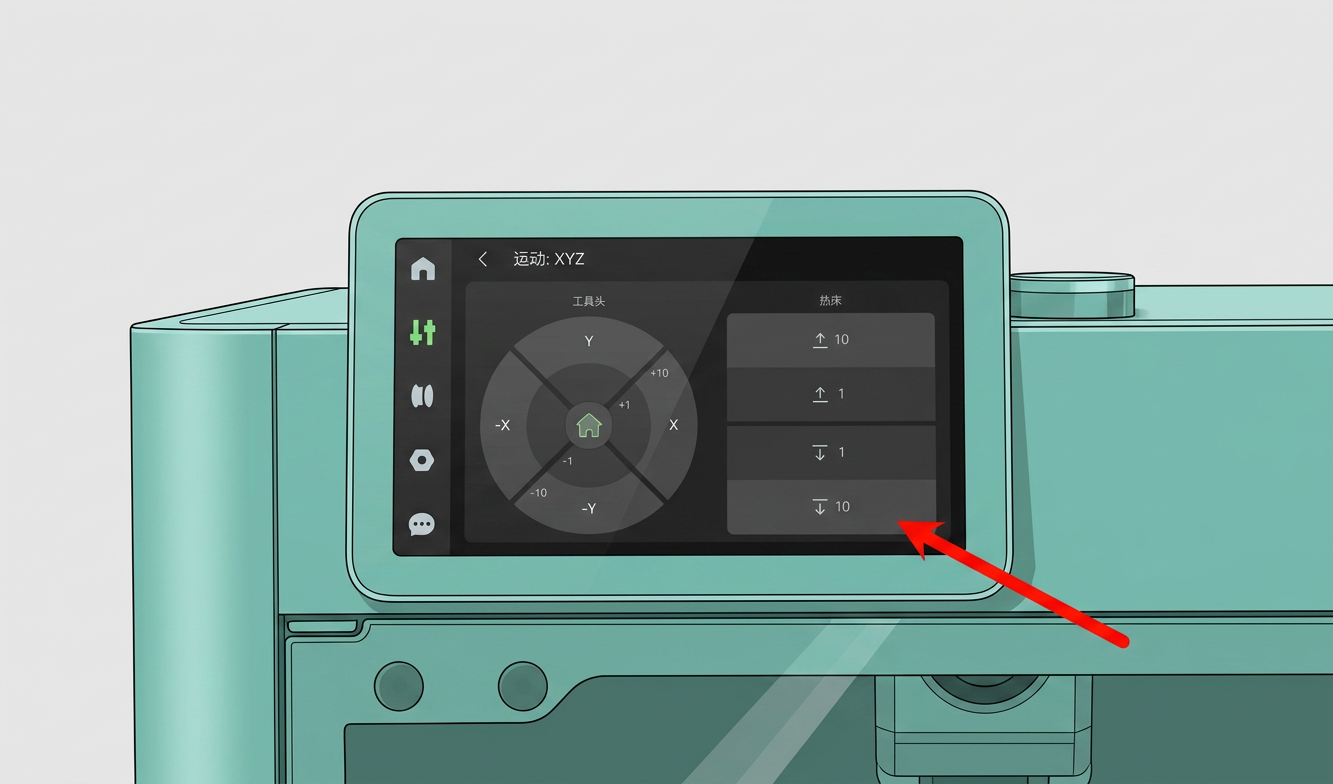
Включите принтер, выполните«Домой»команду на панели управления, дождитесь, пока платформа печати вернется в механическое нулевое положение, затем используйте кнопку вниз, чтобы опустить платформу печати в нижнюю точку.
 |
 |
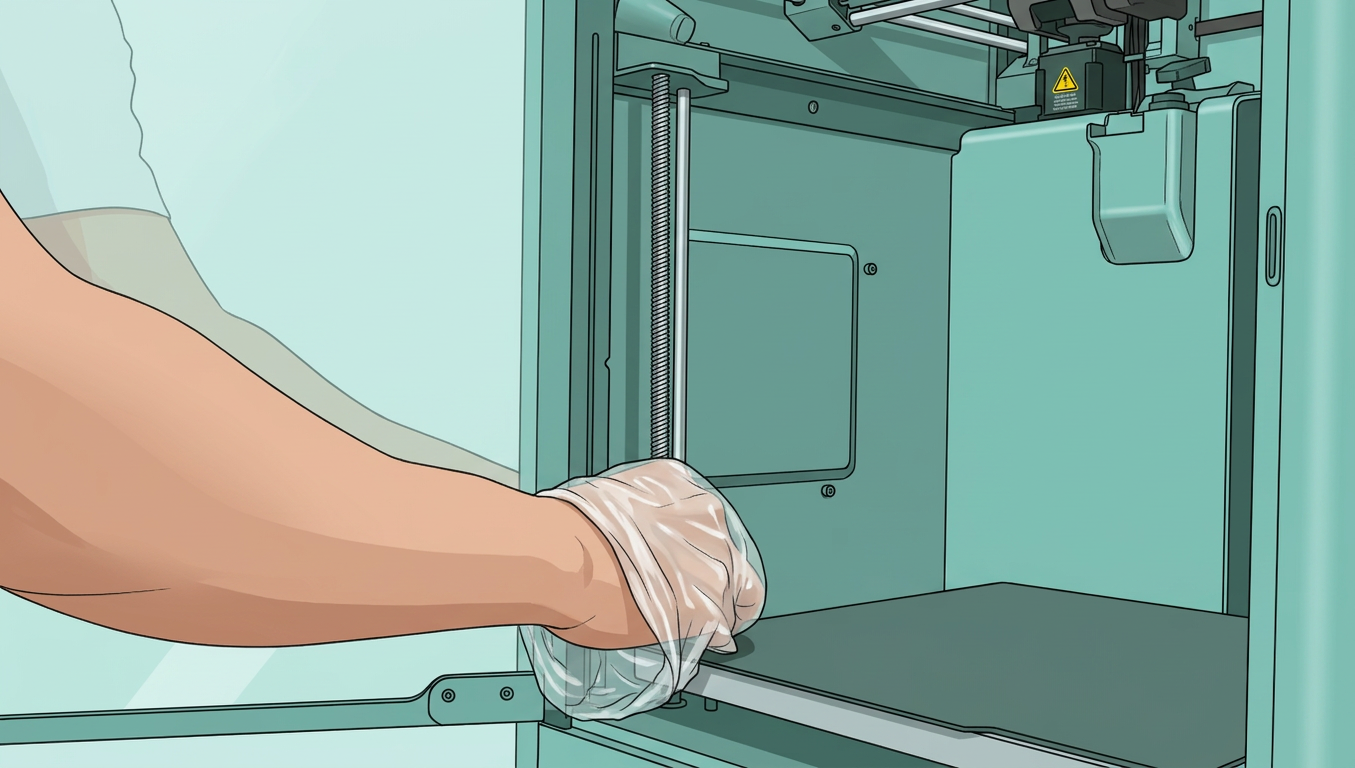
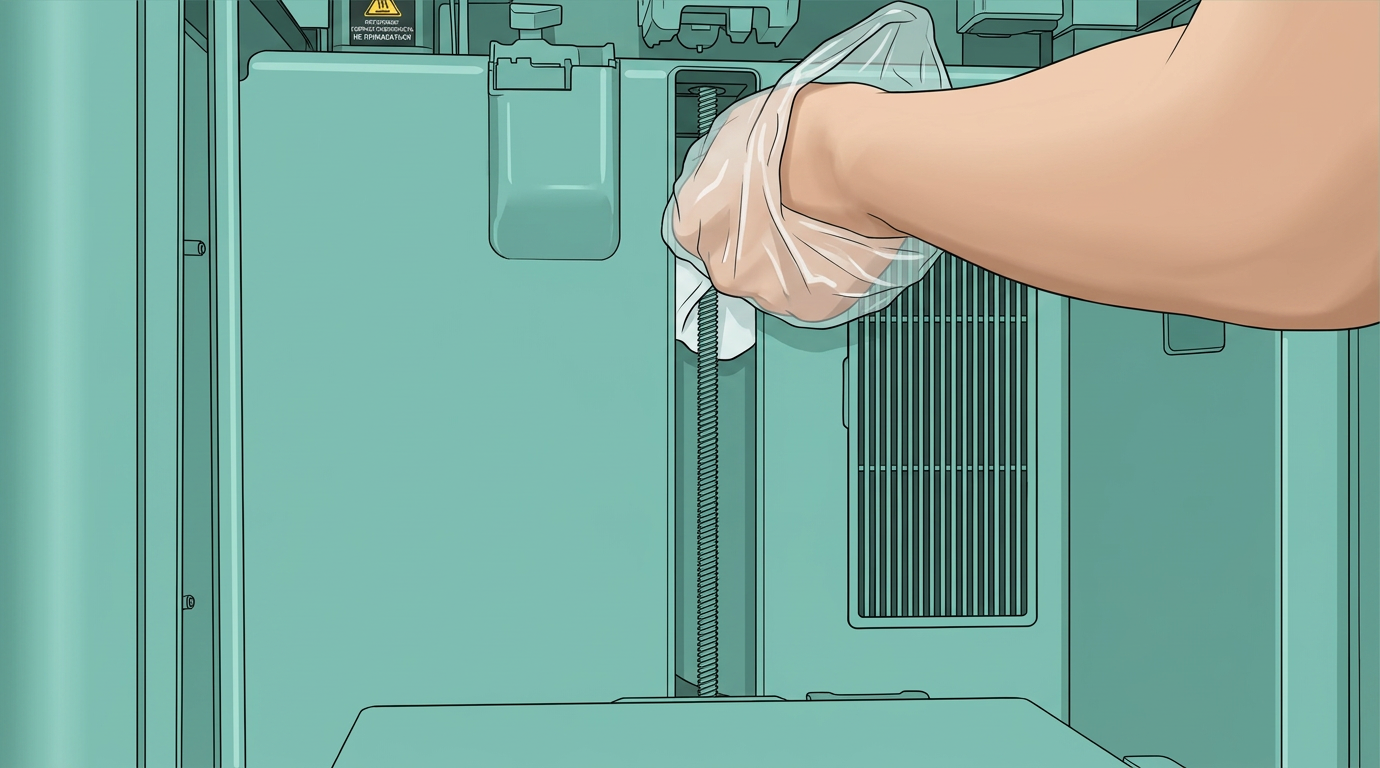
Используйте нетканую ткань, смоченную спиртом, для очистки левых и правых винтов привода оси Z, направляющих и заднего винта привода стола. Убедитесь, что в резьбовых зазорах не осталось остатков. Уделите особое внимание гайке винта привода и зоне её контакта; при необходимости используйте пинцет для удаления остатков филамента.
 |
 |
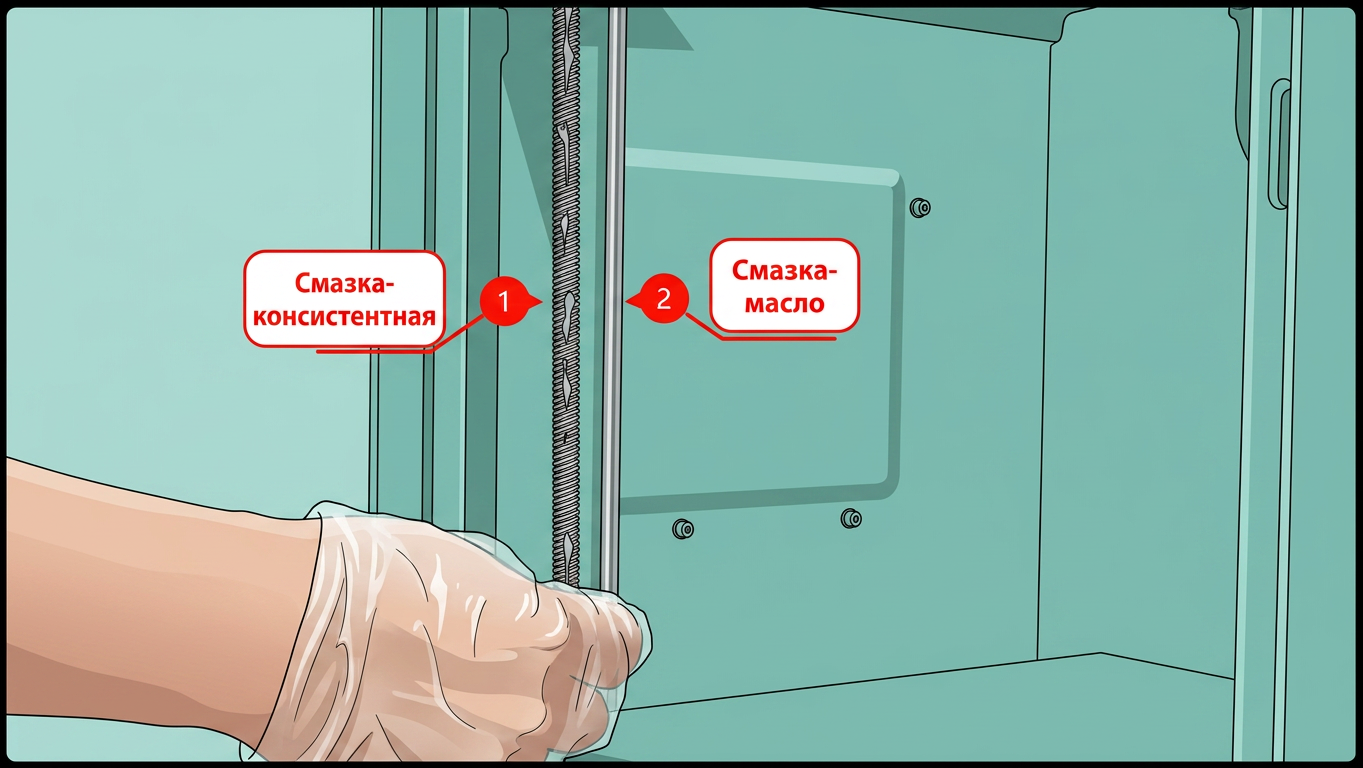
Равномерно нанесите густую смазку на все три винта привода и смазочное масло на левые и правые направляющие.
 |
 |
Затем используйте панель управления, чтобы переместить стол из нижнего положения в верхнее и обратно 3–5 циклов для равномерного распределения смазки и масла.
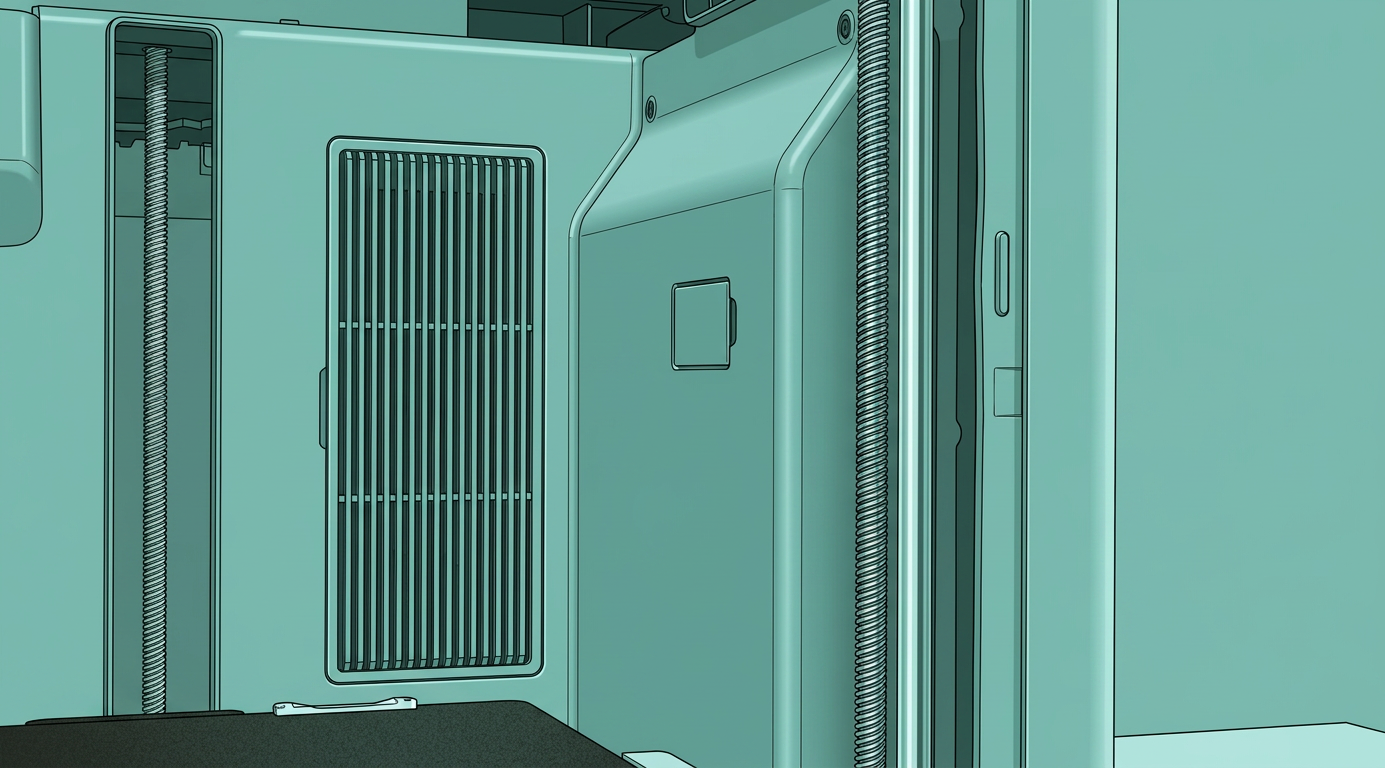
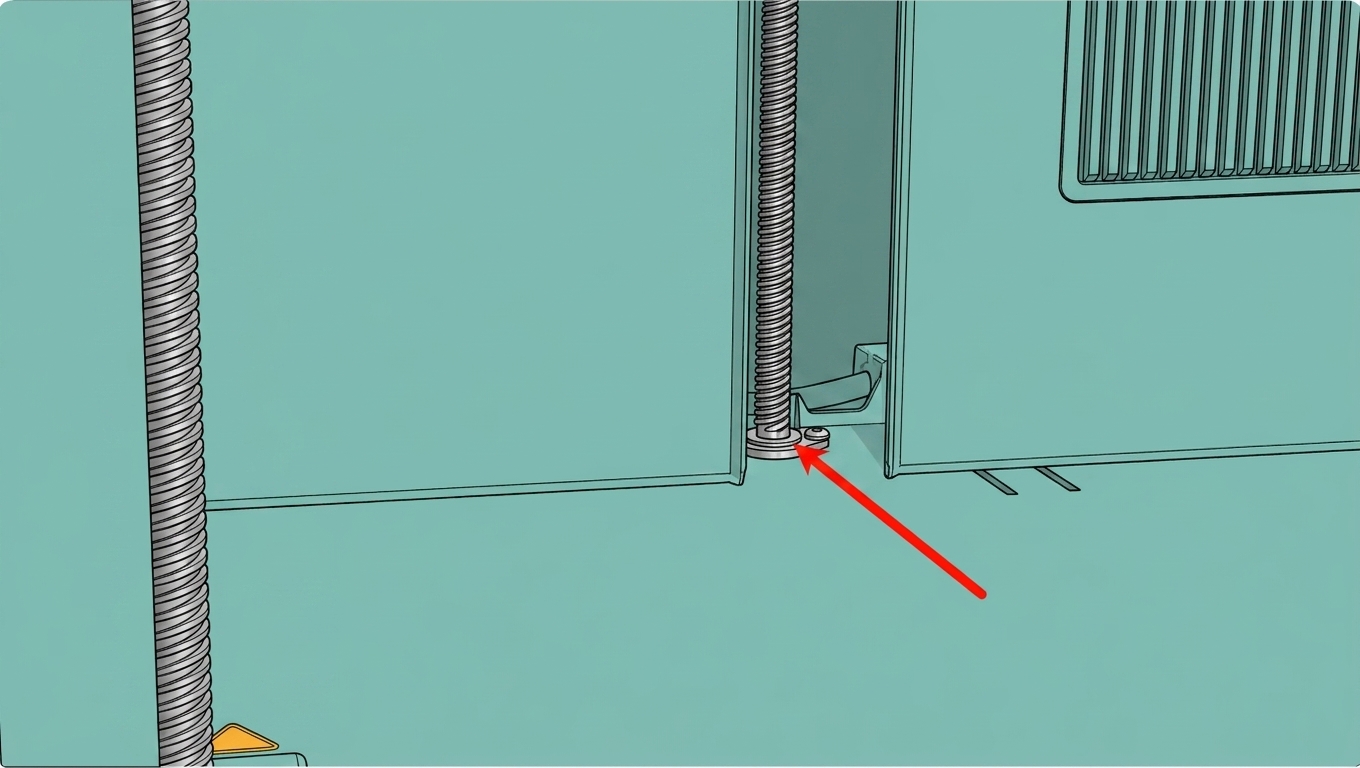
Смажьте подшипники оси Z, нанеся масло на нижнюю часть всех трех винтов привода. При наличии очистите мусор нетканой тканью.
 |
 |
Полная калибровка
После очистки и смазки осей XYZ выполнитеполную калибровкучерез интерфейс устройства для обеспечения оптимальной механической координации. Это включает:шумоподавление двигателя, компенсацию вибраций и автоматическое выравнивание стола.
 h2s_manual_screen-operation_ppritn.png" width="800"/>
Замена угольного фильтра
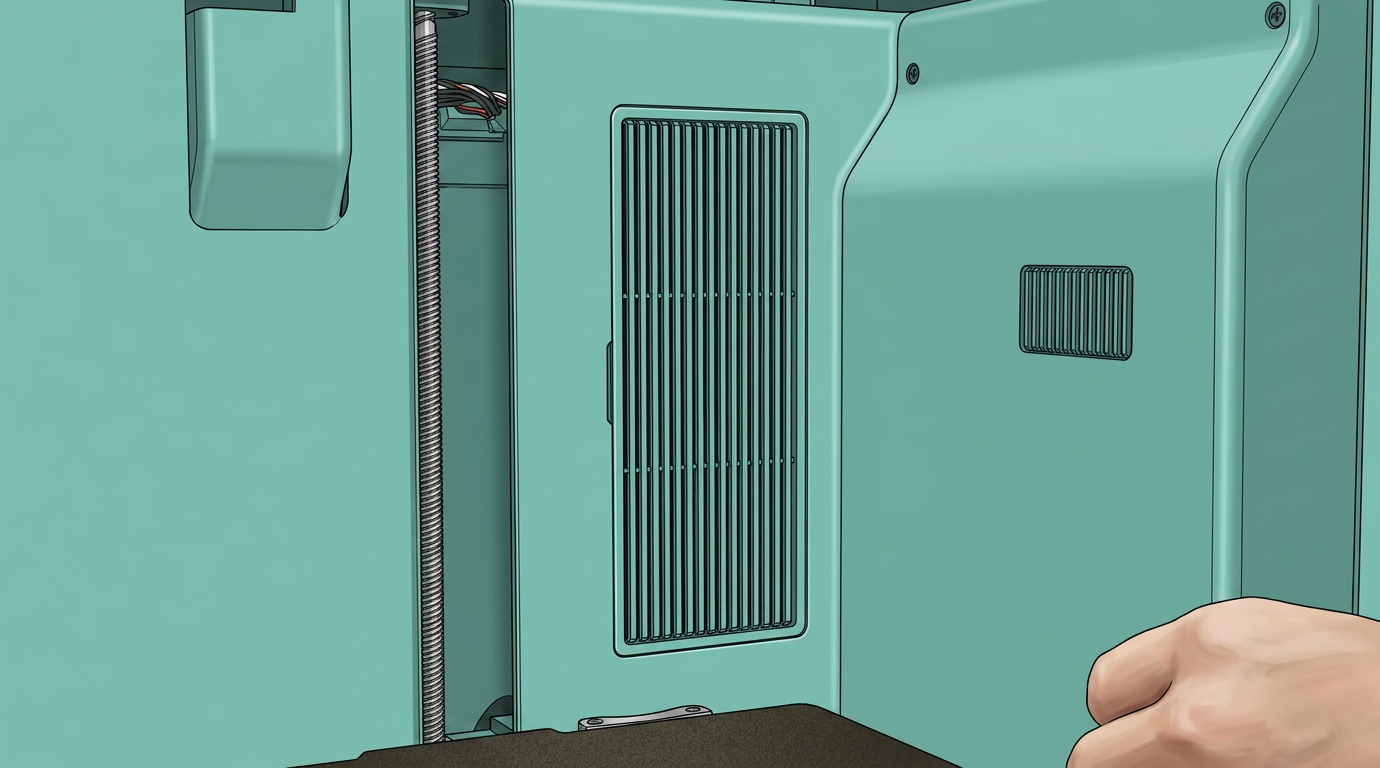
Заменяйте фильтр, когда он сильно загрязнится, чтобы поддерживать эффективность фильтрации. Откройте крышку фильтра через боковой зажим и вытяните фильтр, используя верхние и нижние ручки.
 |
 |

Если крышка загрязнена пылью или остатками и её нельзя очистить обычным способом, промойте её под проточной водой и почистите щёткой.Важно:Убедитесь, что оно полностью высохло перед повторной установкой, так как любая остаточная влага может повлиять на расположенные рядом электронные компоненты.
Очистка экструдера
-
Используйте пинцет, чтобы открыть крышку разъёма и отключить кабель датчика филамента.

-
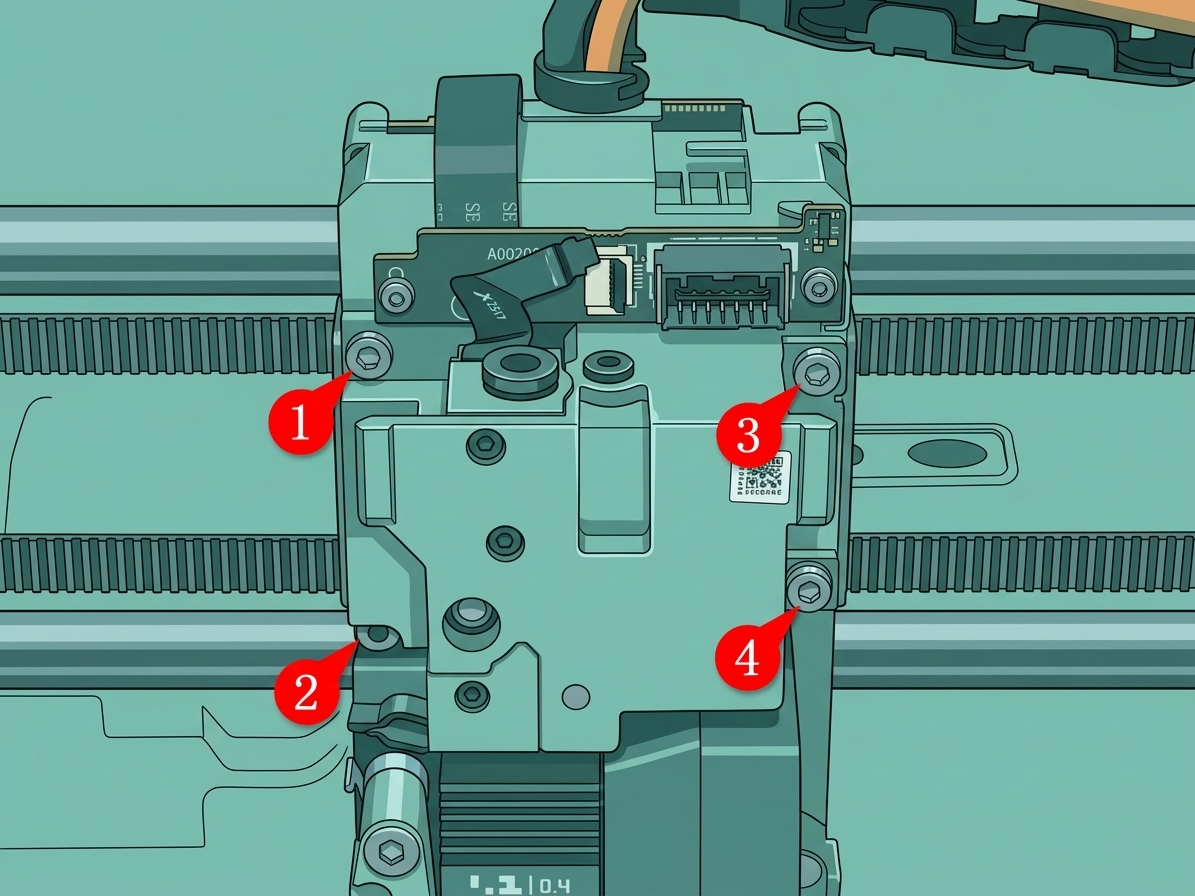
Открутите 4 винта шестигранным ключом H2.0 и снимите экструдер.
-
Открутите 2 винта шестигранным ключом H1.5, чтобы снять узел платы датчика Холла.

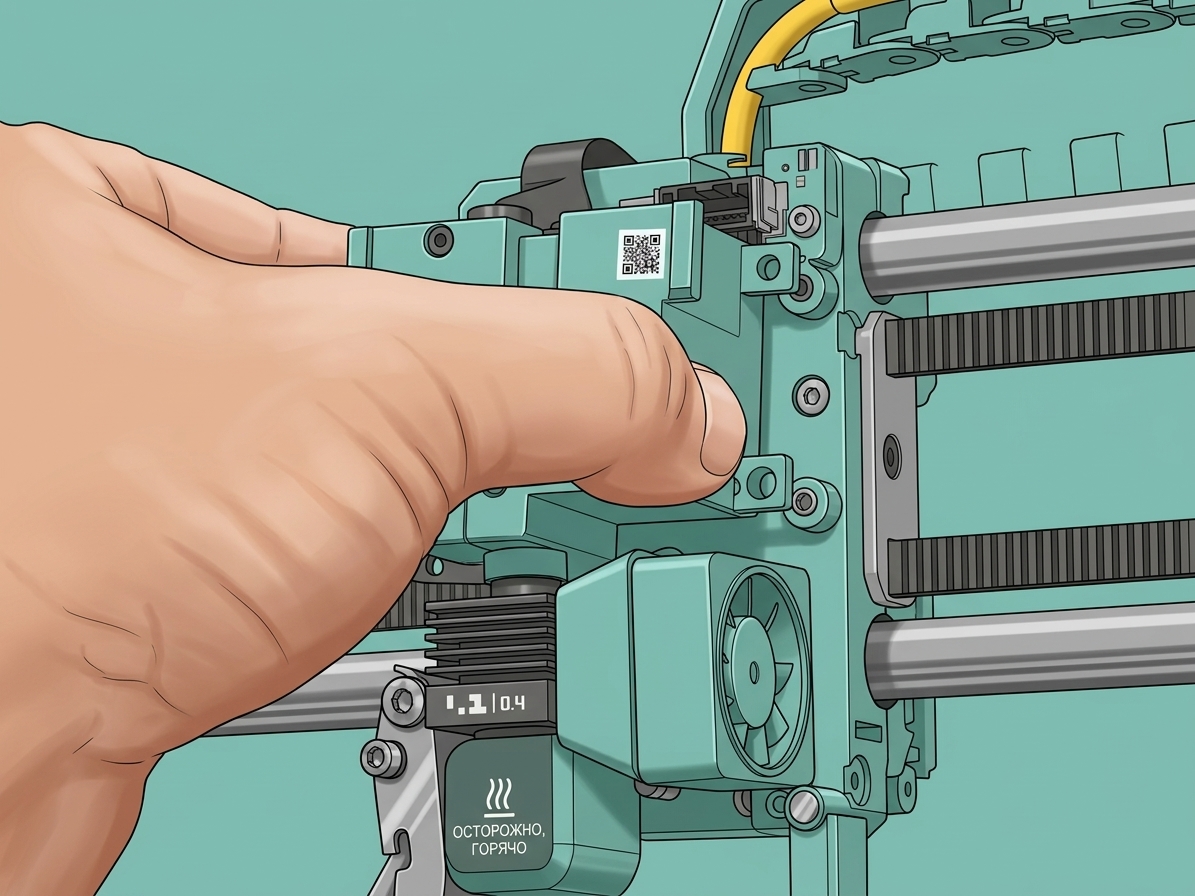
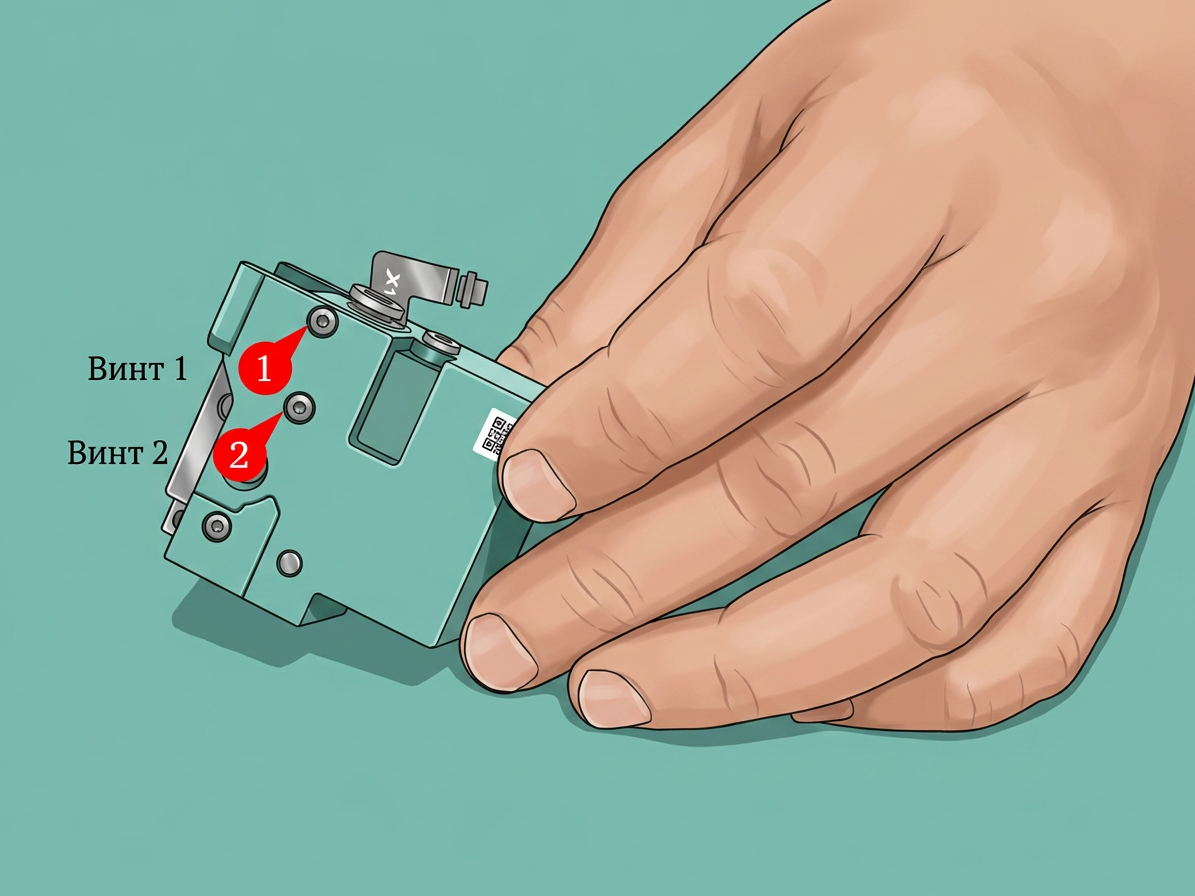
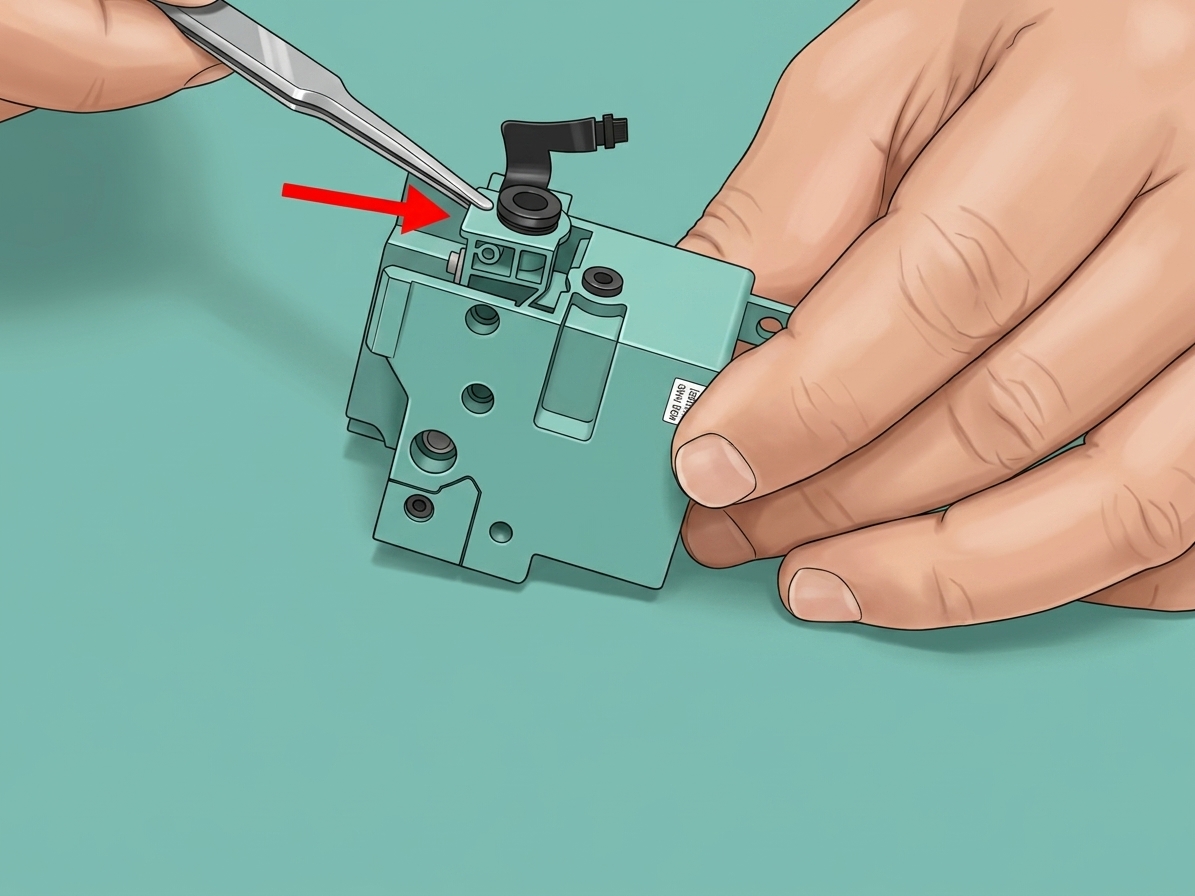
Экструдер содержит мелкие детали; разместите их на чистой поверхности зубчатыми колёсами вверх.
-
Ослабьте 1 винт шестигранным ключом H2.0 и снимите жёлтое ведущее зубчатое колесо.
-
Нанесите смазку на два положения зубчатых колёс, как показано ниже. Не наносите избыточное количество смазки, так как попадание на филамент вызовет плохое сцепление.
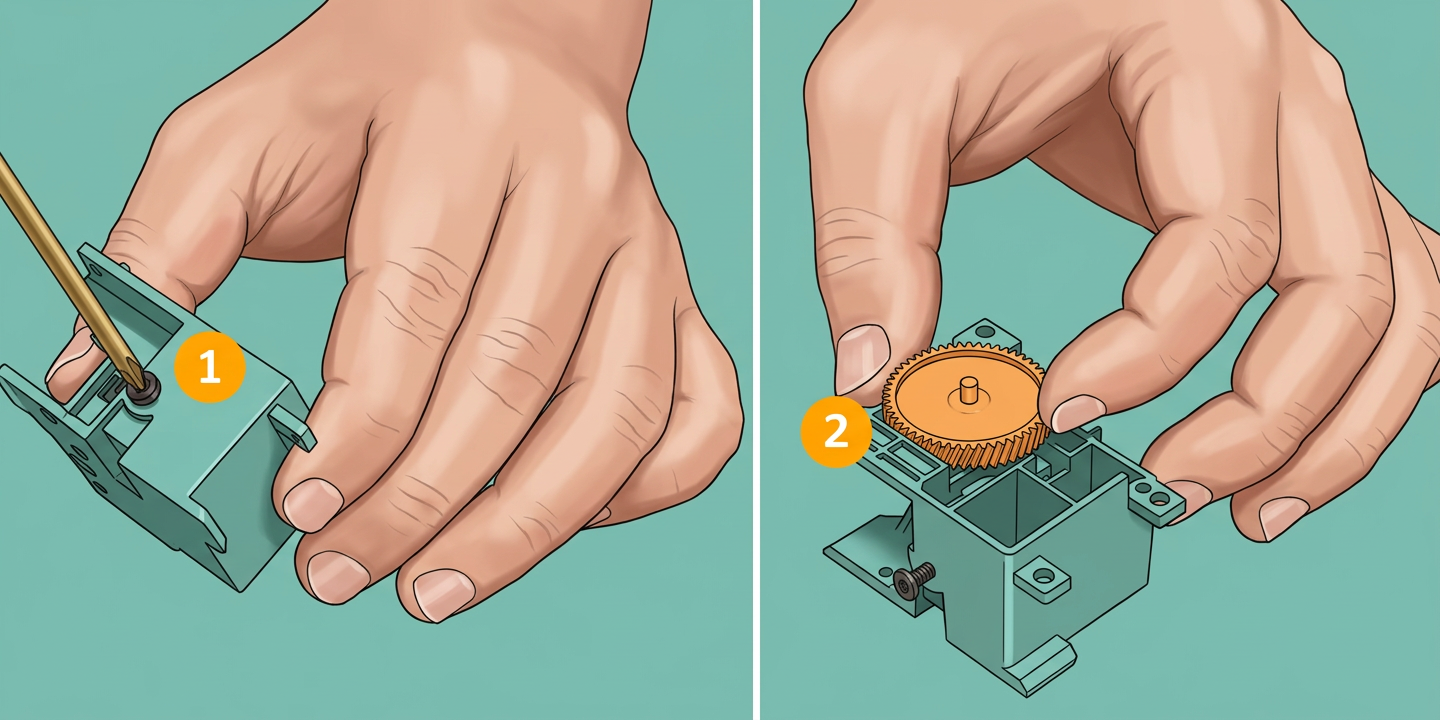
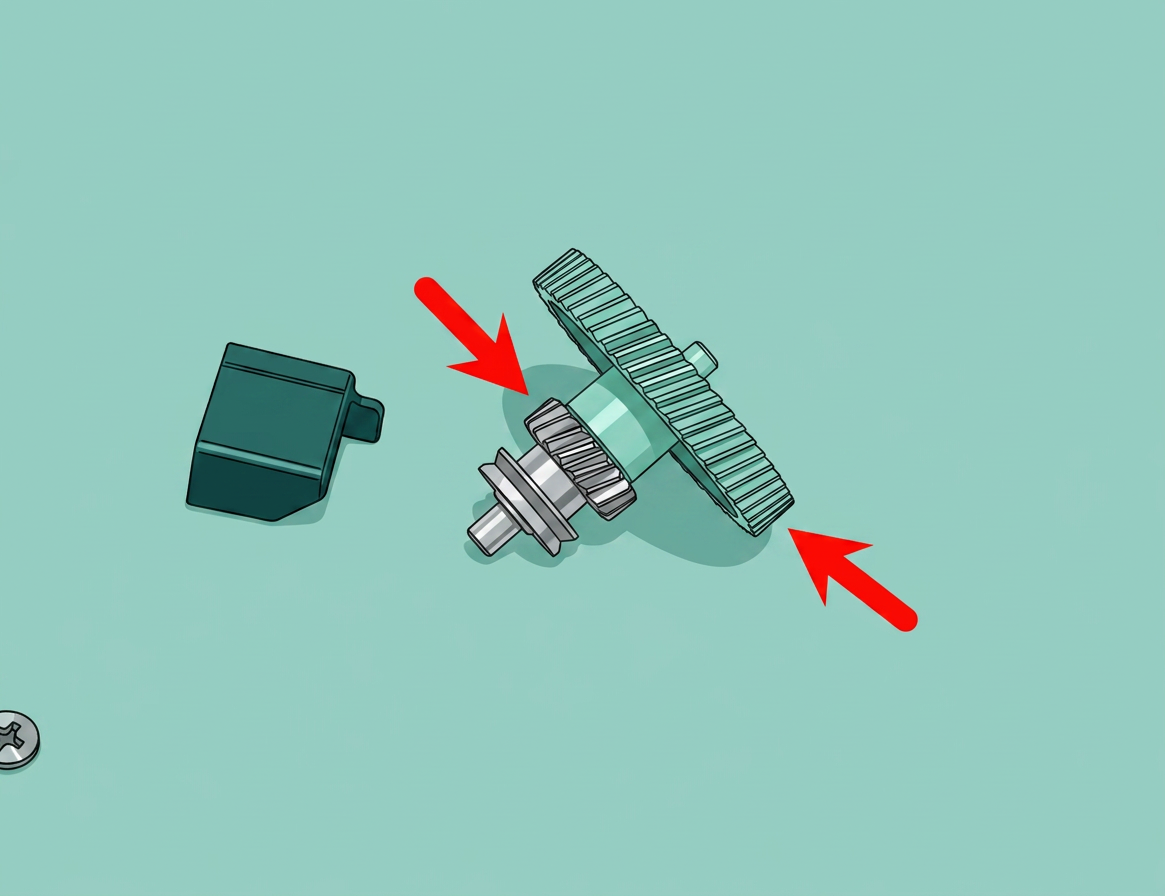
Подробная инструкция по разборке зубчатых колёс экструдера находится вP2S Extruder Disassembly Guide.
Очистка сопла
На экране установите температуру сопла около 250 °C, аккуратно извлеките его и протрите чистой бумажной салфеткой.
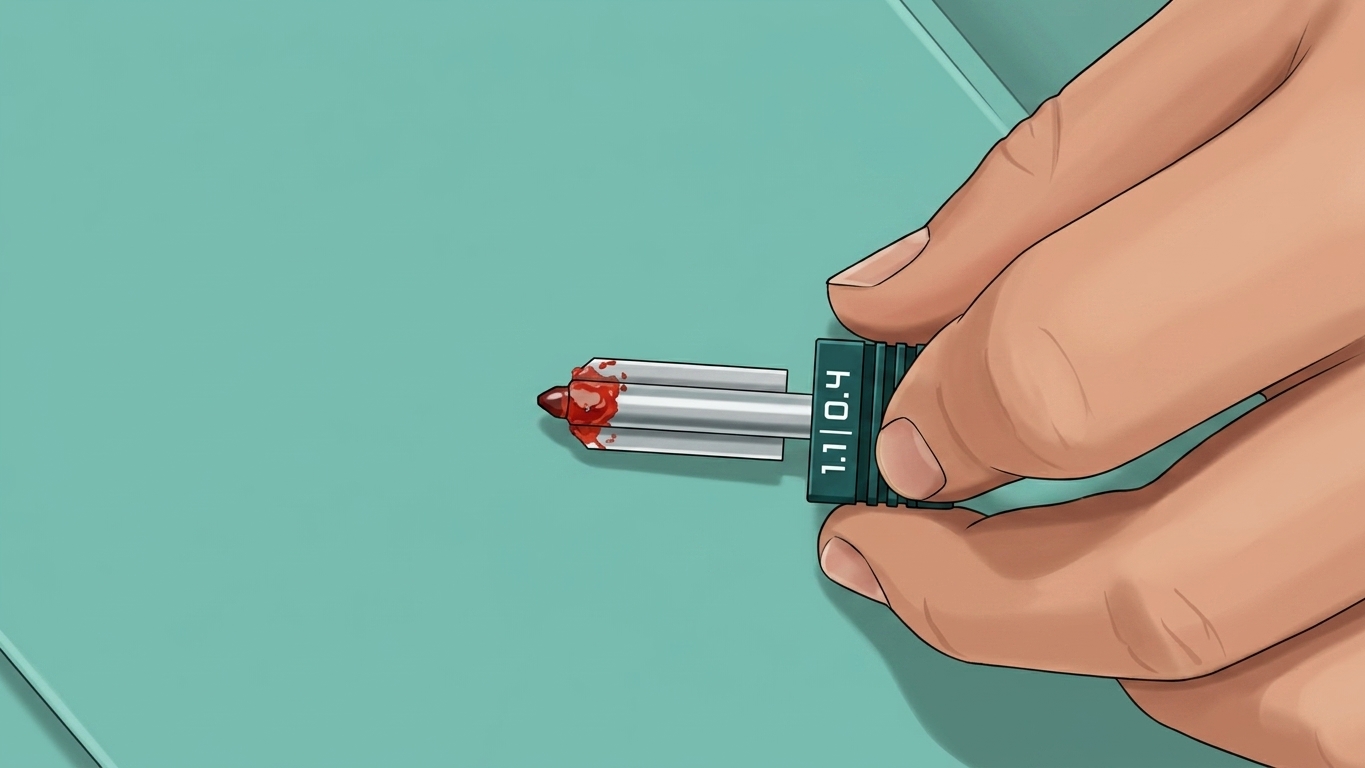
При выполнении этой очистки носите термостойкие перчатки; остерегайтесь ожогов от высоких температур.
После очистки сопла проверьте на экране, что температура блока нагрева все еще удерживается на уровне 250 °C, затем очистите поверхность блока нагрева.
Блоки нагрева H2S и P2S конструктивно схожи; процедура очистки идентична.
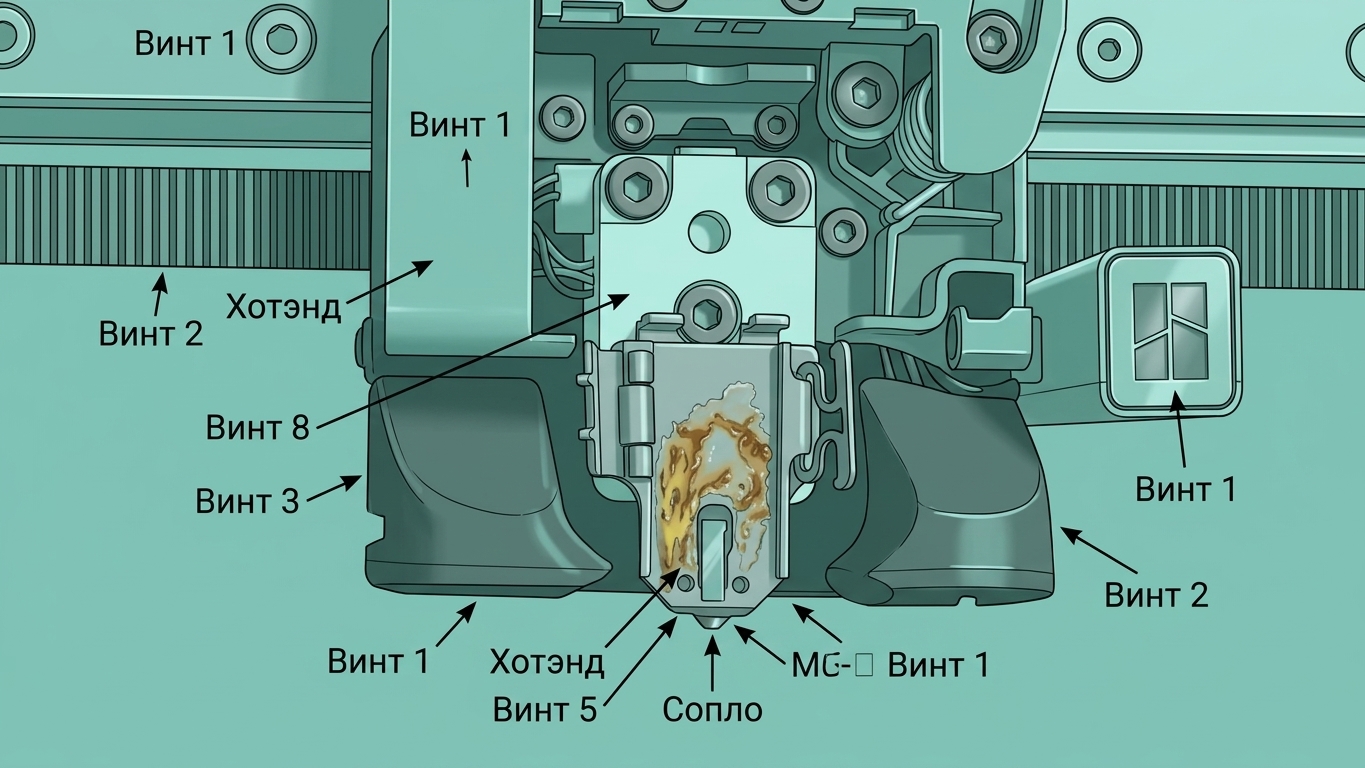
Обслуживание вентиляторов инструментальной головки
Инструментальная головка P2S оснащена вентилятором охлаждения детали и вентилятором хотэнда. Пыль может накапливаться на этих вентиляторах после длительного использования, что может привести к снижению скорости вращения.
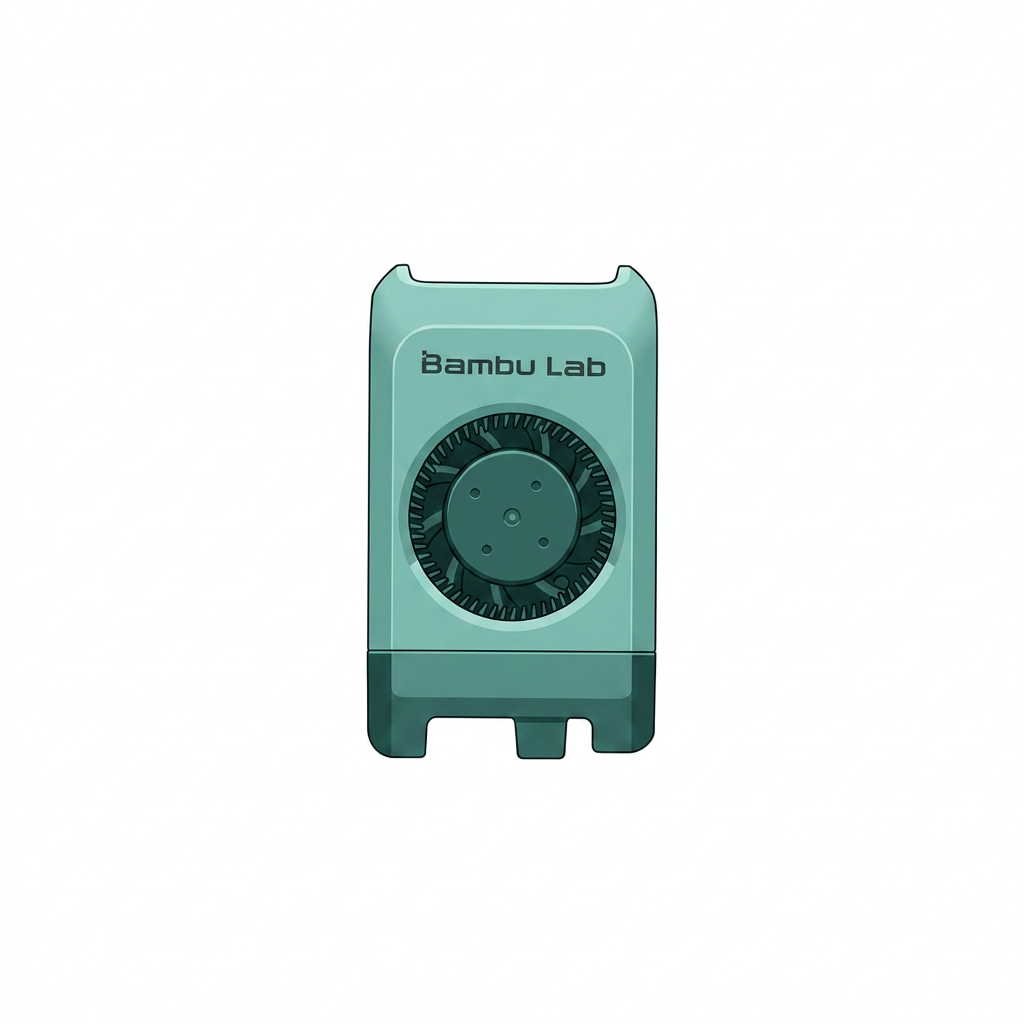 Вентилятор охлаждения детали |
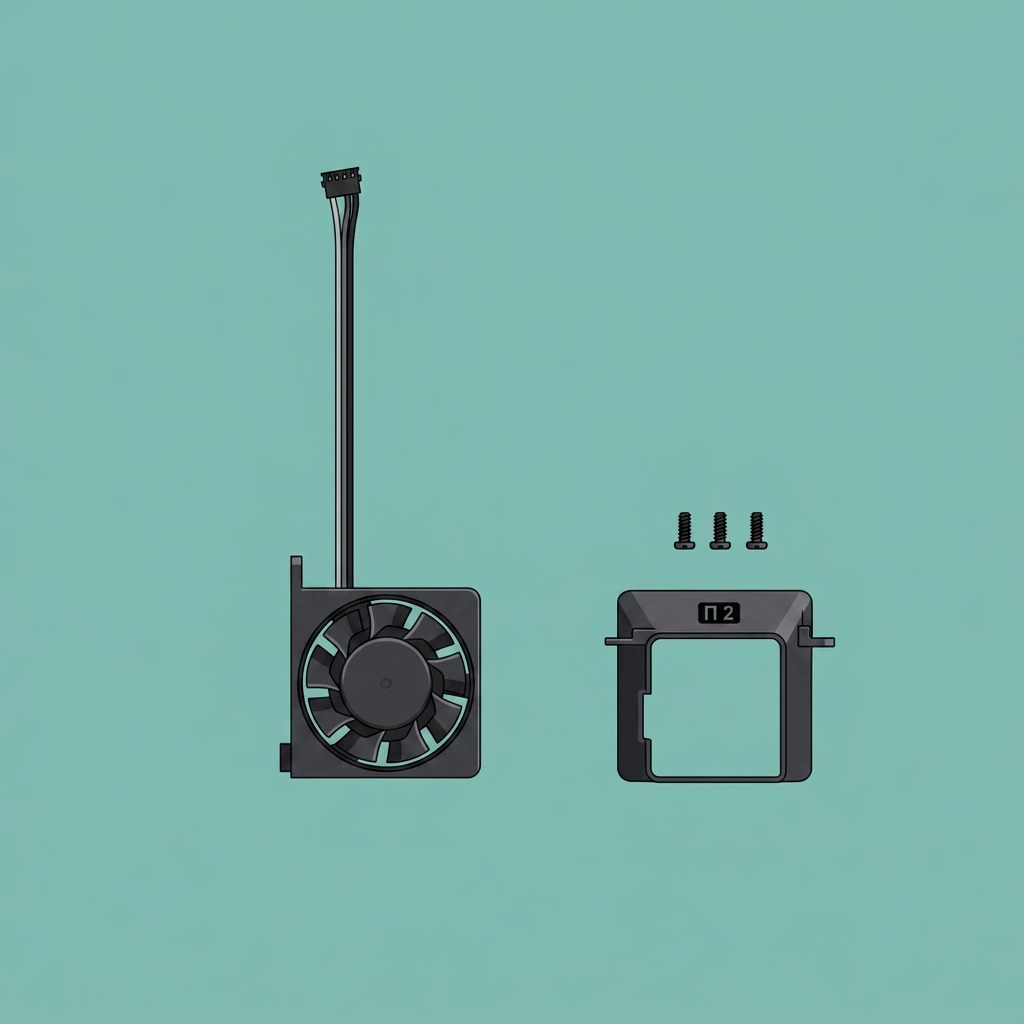 Вентилятор хотэнда |
- Инструменты для обслуживания:Пинцет, щетка, безворсовая ткань
- Процедура обслуживания:Очистка
- Вентилятор охлаждения детали:После длительного использования внутри вентилятора может накопиться пыль или мусор. Открутите четыре винта сзади, затем перед очисткой аккуратно вытолкните вентилятор, надавливая на лопасти пальцами.

- Вентилятор хотэнда:Обратитесь кРуководству по замене узла нагрева хотэнда и вентилятора охлаждения для P2Sдля удаления вентилятора хотэнда. Проверьте наличие мусора или скопления пыли внутри вентилятора и очистите его при необходимости.
Обслуживание резака инструментальной головки
Режак инструментальной головки обрезает филамент во время смены материала. Лезвия могут затупиться со временем и должны проверяться регулярно.
- Для PLA/PETG/ABS/PC: проверяйте каждые 8–12 катушек. Замените, если затупились.
- Для абразивных филаментов (PA+CF/PA+GF/PPA+CF): проверяйте каждые 4–10 катушек. Замените, если затупились.
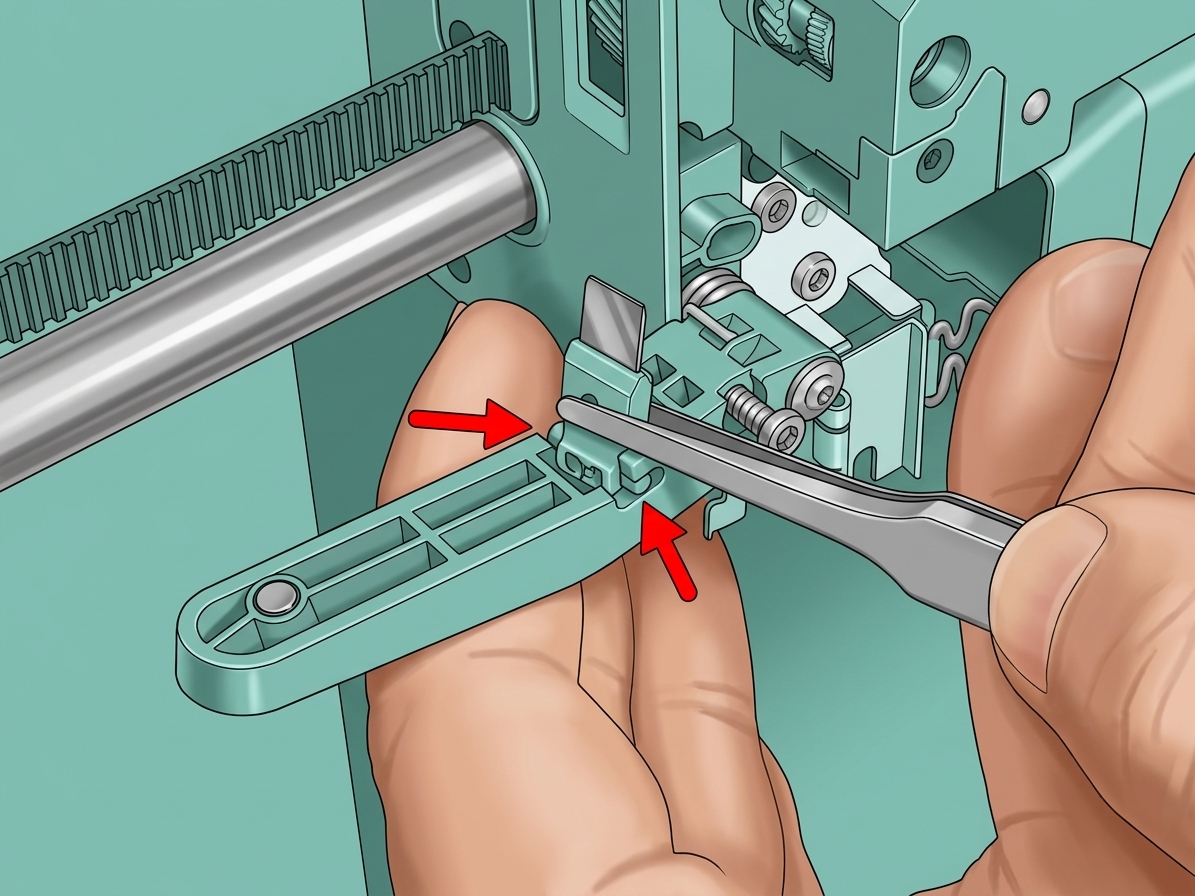
Подробные шаги замены:Руководство по замене лезвия резака
Очистка камеры Live View
После длительного использования на объективе камеры могут накапливаться частицы VOC, вызывая размытость удаленного изображения. Очищайте камеру каждые 6 месяцев.
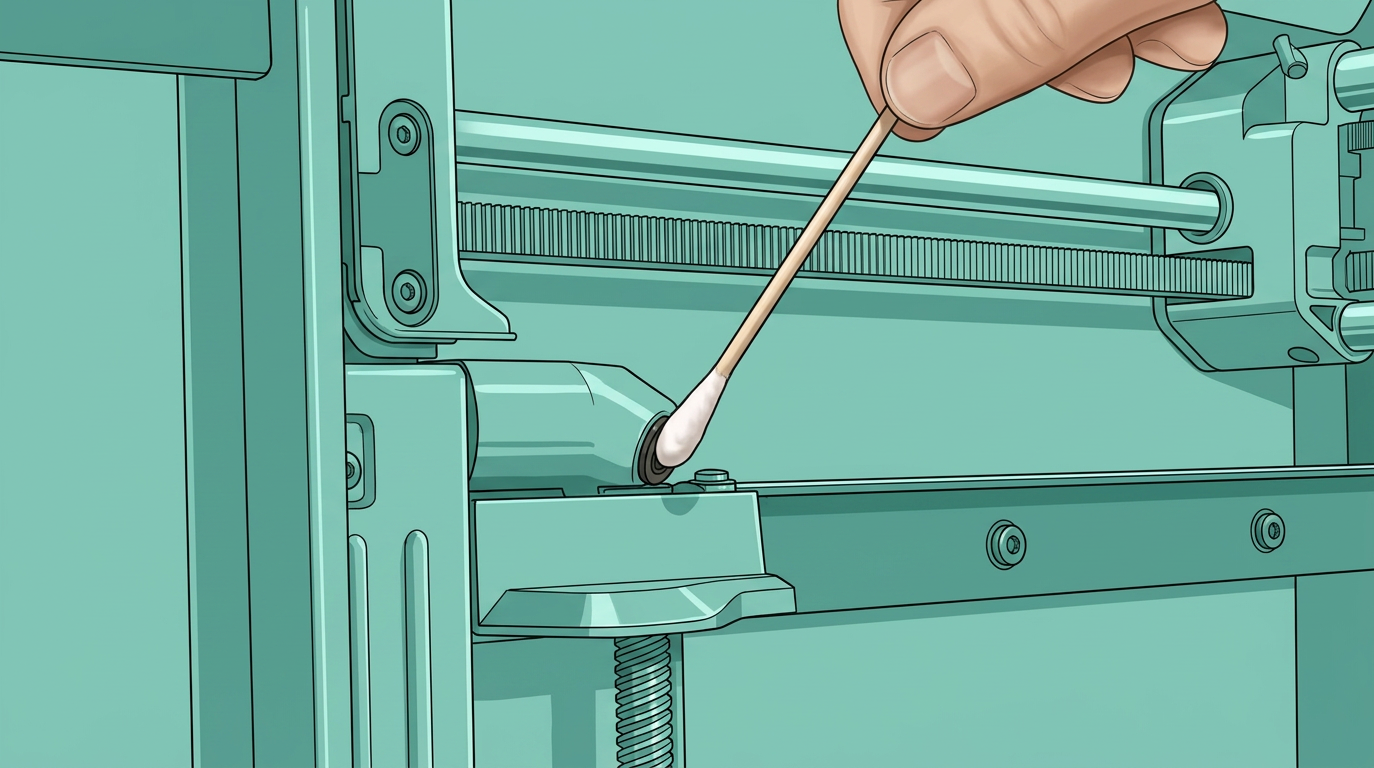
Замена салфетки для очистки сопла
Салфетка для очистки сопла удаляет остаточный материал с сопла. Замените её, если она повреждена или деформирована, чтобы поддерживать чистоту сопла.
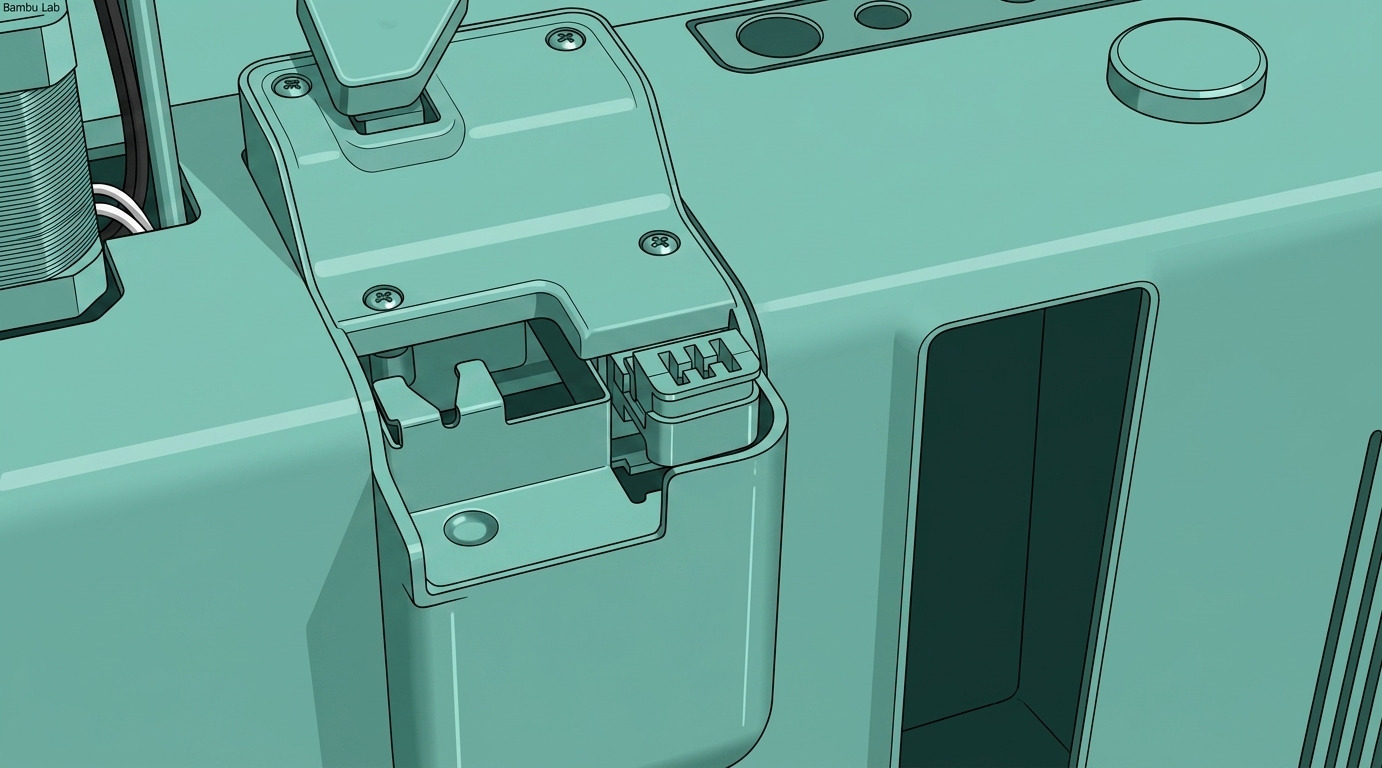
Надеемся, что предоставленное подробное руководство было полезным и информативным.
Если это руководство не решит вашу проблему,пожалуйста, подайтетехнический тикет, мы ответим на ваши вопросы и предоставим помощь. Если у вас есть какие-либо предложения или обратная связь по филаменту на этом Wiki, пожалуйста, оставьте сообщение в области комментариев. Спасибо за вашу поддержку и внимание!