
Рентгеновская томография в аддитивном производстве: что нужно знать инженеру
Главное
- Рентгеновская компьютерная томография (КТ) — единственный метод неразрушающего контроля, который даёт полную трёхмерную картину внутренней структуры детали, включая скрытую пористость, непропечатки и отклонения от CAD-модели.
- В аддитивном производстве КТ чаще всего применяют для анализа пористости, контроля порошковых материалов, инспекции решетчатых структур и сравнения готовой детали с номинальной геометрией.
- Ценность КТ не в «красивых картинках», а в возможности связать наблюдаемые дефекты с конкретными параметрами процесса, качеством сырья и постобработкой, что напрямую влияет на контроль качества AM.
Что скрывает внутренняя структура аддитивных деталей
Аддитивное производство (AM) открыло инженерам доступ к геометриям, которые раньше были практически неосуществимы: облегчённые ячеистые структуры, внутренние каналы, топологически оптимизированные формы и консолидированные сборки. Однако вместе со свободой проектирования пришёл и новый вызов: как понять, что происходит внутри напечатанной детали.
В AM наиболее важные особенности часто не видны снаружи. Поверхность может выглядеть приемлемо, но внутри деталь способна содержать пористость, зоны непроплавления, застрявший порошок, трещины, локальные изменения толщины стенок или отклонения от задуманной геометрии. Эти внутренние состояния напрямую влияют на прочность, усталостную долговечность, герметичность и повторяемость процесса. Визуальный осмотр здесь бессилен, а разрушающий контроль не всегда возможен и ограничен одной плоскостью среза.
Именно поэтому рентгеновская томография в аддитивном производстве стала одним из ключевых инструментов инженерного анализа. Она позволяет заглянуть внутрь детали без её разрушения и увидеть пространственное распределение дефектов, которые невозможно зафиксировать ни оптическим сканированием, ни классической 2D-радиографией.
Ключевая задача инженера — не просто получить томограмму, а понять, какие из найденных отклонений критичны для эксплуатации, а какие являются допустимым следствием конкретного аддитивного процесса.
Как рентгеновская КТ превращает проекции в объёмную карту
Рентгеновская компьютерная томография (КТ) — это метод неразрушающего контроля, который восстанавливает трёхмерное изображение объекта по множеству двумерных рентгеновских проекций, снятых под разными углами. В отличие от обычного рентгеновского снимка, где все слои накладываются друг на друга, КТ разделяет структуру на воксели — объёмные пиксели с заданным размером.
Принцип работы выглядит так. Деталь помещается между источником рентгеновского излучения и детектором. При вращении образца на 360 градусов регистрируются сотни или тысячи проекций. Затем алгоритм реконструкции преобразует их в трёхмерный массив данных, который можно просматривать как поперечные срезы, строить 3D-рендеры или количественно анализировать в специализированном ПО.
Для аддитивных деталей важны три характеристики КТ:
- Разрешение — минимальный размер детали, который можно различить. Оно зависит от геометрии системы, фокусного пятна источника и размеров детектора.
- Контраст — способность различать материалы с разной плотностью. Для титановых или никелевых сплавов нужна высокая энергия излучения.
- Размер области сканирования — чем крупнее деталь, тем сложнее получить высокое разрешение без сшивки нескольких сканов.
Практическое значение имеет и то, что КТ-данные — это не просто изображение. Это измеримая цифровая модель, которую можно совмещать с исходной CAD-моделью, строить карты отклонений и проводить статистический анализ дефектов. В этом смысле КТ превращается из средства визуализации в инструмент количественного контроля качества AM.
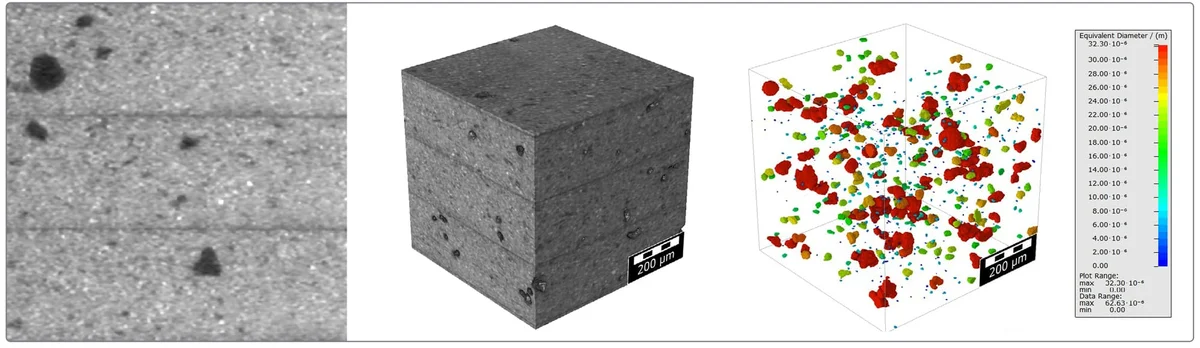
Визуализация распределения пор по размеру внутри материала с использованием 3D-рентгеновской компьютерной томографии.
Alt: Рентгеновская компьютерная томография в аддитивном производстве — поперечный срез, 3D-реконструкция и карта распределения пор в керамической детали после 3D-печати.
Почему анализ пористости становится решающим этапом
Пористость — один из наиболее частых объектов анализа в аддитивных технологиях. Небольшие поры могут формироваться по разным причинам, и их морфология часто указывает на конкретный механизм образования. Понимание этого механизма позволяет инженеру корректировать параметры печати, а не просто отбраковывать детали.
В лазерном сплавлении порошкового слоя (LPBF) выделяют два основных типа дефектов, связанных с пористостью. Первый — это lack of fusion, или непроплавление. Такие поры возникают, когда энергия лазера недостаточна для полного расплавления порошкового слоя и его сплавления с предыдущим слоем. Они обычно имеют неправильную, вытянутую форму, часто содержат нерасплавленные частицы порошка внутри и располагаются вдоль границ слоёв.
Второй тип — keyhole-пористость, или поры замочной скважины. Она формируется при избыточной плотности энергии, когда нестабильная парогазовая полость в расплаве схлопывается, захватывая газ. Такие поры чаще сферические, гладкие и распределены более случайно. Различить эти два типа принципиально важно, потому что они требуют противоположных корректировок: в первом случае повышать энерговклад, во втором — снижать.
КТ-анализ позволяет оценить не только размер и форму пор, но и их пространственное распределение. Если дефекты выстраиваются по границам слоёв или концентрируются в зонах смены стратегии сканирования, это указывает на системную проблему процесса, а не на случайный выброс параметра.
| Характеристика | Непроплавление (lack of fusion) | Keyhole-пористость |
|---|---|---|
| Механизм | Недостаточная плотность энергии | Избыточная плотность энергии |
| Форма пор | Неправильная, вытянутая | Сферическая, гладкая |
| Типичное расположение | Вдоль границ слоёв | Случайное или по траектории луча |
| Содержит порошок | Часто да | Обычно нет |
| Корректировка процесса | Повысить энерговклад | Снизить энерговклад |
Для инженера подобная таблица — удобный способ перейти от томографической картины к конкретному решению. Именно поэтому анализ пористости часто является первым шагом при отработке новых сплавов или режимов печати.
Как КТ помогает оценивать порошковые материалы
Качество исходного сырья критически влияет на стабильность аддитивного процесса. Порошковые материалы могут содержать внутренние поры, сателлиты, неправильные по форме частицы и посторонние включения, которые не всегда видны при стандартном гранулометрическом анализе или оптической микроскопии.
Традиционные методы — ситовый анализ, лазерная дифракция, насыпная плотность — дают усреднённую статистику, но не раскрывают трёхмерную морфологию отдельных частиц. КТ восполняет этот пробел. Она позволяет увидеть поры внутри частиц, несферические формы, загрязнения и даже мелкие частицы, захваченные внутри более крупных. Такие дефекты могут влиять на текучесть порошка, равномерность его подачи и поведение в зоне расплава.
Особенно показателен пример порошка для электронно-лучевой плавки (EB-PBF). Частицы могут содержать внутренние газовые поры, унаследованные от процесса распыления, или иметь серповидную, осколочную форму. При плавлении такие частицы способны иначе взаимодействовать с электронным лучом, вызывая локальные нестабильности и повышенную пористость в готовой детали.
КТ-анализ порошка не требует высокой производительности: достаточно отсканировать небольшой представительный объём. Полученные данные позволяют построить распределение пор по размеру внутри частиц, оценить долю полых частиц и сравнить партии сырья между собой. Это особенно ценно при смене поставщика, переходе на регенерированный порошок или расследовании причин нестабильного качества сборки.
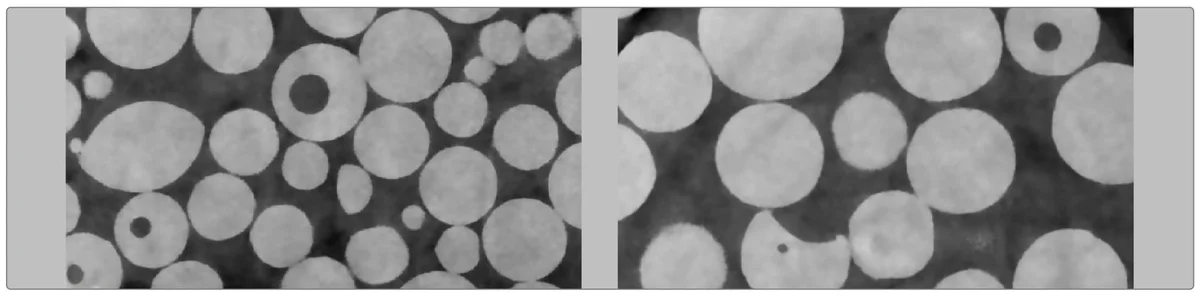
Рентгеновская КТ показывает внутреннюю структуру материалов, выявляя детали, невидимые снаружи.
Alt: КТ-срезы порошка электронно-лучевой плавки Ti6Al4V: видны поры внутри частиц и частицы неправильной серповидной формы.
В чём сложность контроля решетчатых структур
Решетчатые структуры — один из самых ярких примеров возможностей аддитивного производства. Они состоят из повторяющихся стержней, стенок и ячеек, образующих намеренную макропористость. Такие конструкции обеспечивают снижение массы, заданную проницаемость, энергопоглощение и индивидуальные механические свойства.
Однако именно эта сложность делает решетчатые структуры крайне трудными для инспекции. Внутри ячеек может оставаться застрявший порошок, который не удаляется при очистке. В самих стержнях возможна микропористость, поверхностные неровности, отсутствие отдельных элементов или отклонения диаметра стержня от расчётного. Внешний осмотр не даёт информации о внутренних полостях, а разрушающий контроль разрушает саму структуру, которую нужно проверить.
КТ решает эти задачи. Сканирование позволяет визуализировать каждую ячейку и каждый стержень в трёхмерном пространстве. Можно оценить, остался ли порошок во внутренних каналах, насколько равномерна толщина стенок, и нет ли дефектов, способных стать концентраторами напряжений. Программные инструменты способны автоматически измерять толщину стержней, строить карты распределения пористости внутри решётки и сравнивать напечатанную структуру с исходной CAD-моделью.
Для медицинских имплантатов, теплообменников и фильтрующих элементов такой контроль особенно важен. Например, в ортопедических имплантатах с решетчатой поверхностью застрявший порошок может вызвать воспаление, а микропоры в стержнях снизить усталостную прочность. КТ здесь становится не роскошью, а необходимым этапом валидации.
Как сравнение с CAD-моделью выявляет причины отклонений
Один из самых наглядных способов понять источник дефекта — совместить КТ-данные с номинальной CAD-моделью. Такой анализ называют номинально-фактическим сравнением или анализом отклонений. Он показывает, где реальная деталь отличается от задуманной геометрии, и на какую величину.
Программное обеспечение выравнивает КТ-объём и CAD-модель в одной системе координат. Затем для каждой точки поверхности рассчитывается расстояние до номинала. Результат визуализируется цветовой картой: например, синие зоны указывают на избыток материала, красные — на его недостаток. Это позволяет быстро локализовать проблемные области без поштучного просмотра сотен срезов.
Такой подход особенно полезен для деталей сложной формы. Он помогает выявить систематические отклонения, связанные с ориентацией построения, стратегией поддержек или параметрами лазера. Например, на нижних поверхностях, обращённых к плите, может накапливаться излишний материал из-за эффекта «ступенек» и локального перегрева. Внутренние отверстия могут оказываться меньше проектных из-за усадки и налипания брызг.
Сравнение с CAD также отвечает на вопрос, находится ли деталь в допуске. Вместо субъективной оценки «выглядит нормально» инженер получает количественную карту отклонений и может сравнить её с допусками, заданными в конструкторской документации. Это превращает КТ в инструмент не только исследования, но и серийного контроля качества AM.
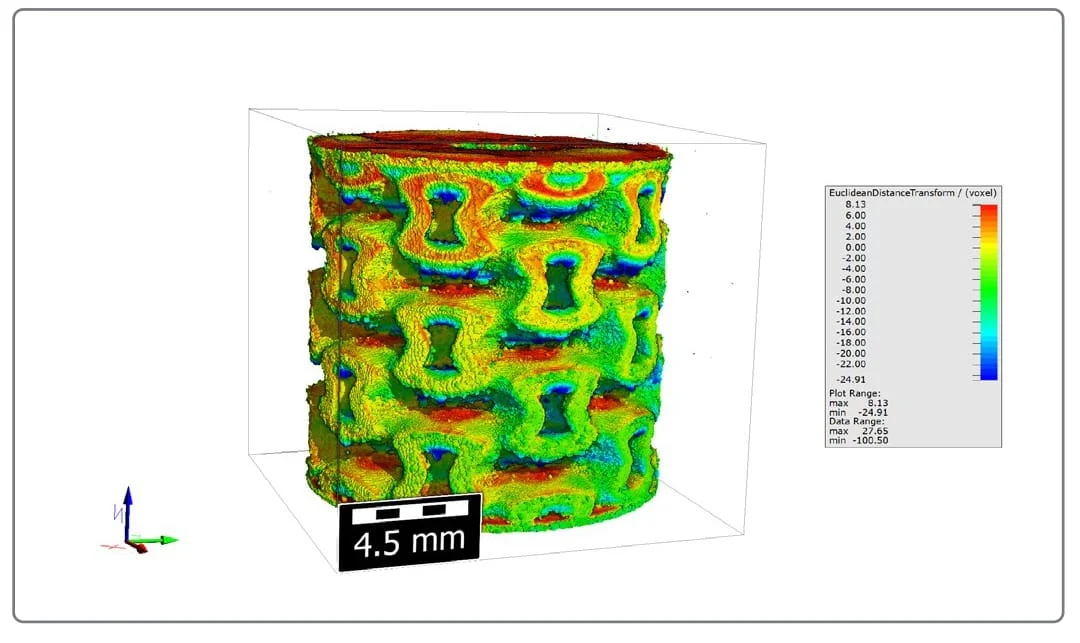
Визуализация структуры, напечатанной аддитивным методом, с отображением расстояний.
Alt: Сравнение КТ-данных с CAD-моделью в аддитивном производстве — цветовая карта отклонений: синие зоны до 240 мкм избытка материала, красные — до 80 мкм ниже номинальной геометрии.
Когда КТ оправдана при анализе отказов и дефектов
Когда аддитивная деталь разрушается или работает некорректно, классический подход — разрезать её и изучить плоскость излома. Но такой метод даёт только одно сечение, теряя пространственный контекст. КТ позволяет увидеть местоположение, размер, форму и распределение дефектов по всему объёму до начала разрушающего анализа.
Представьте, что в детали найден усталостный разрыв. Срез может показать только его конечную точку, но не покажет, где он начался. КТ выявляет весь путь трещины и возможные инициаторы: локальную пору, зону непроплавления, застрявший порошок, тонкую стенку или отклонение геометрии. Это помогает отделить первопричину от вторичных повреждений.
Ещё одно преимущество — неразрушающий характер метода. Деталь остаётся целой для дополнительных испытаний, металлографического анализа или архивного хранения. Если деталь уникальна, дорога или будет использоваться как судебное доказательство, это критически важно.
Однако КТ не следует считать универсальным решением. Сканирование крупной детали с высоким разрешением может занимать часы, а для очень плотных материалов, таких как вольфрам или тантал, потребуются источники высокой энергии. Разрешение всегда связано с размером объекта: чем больше деталь, тем ниже достижимое разрешение при полном охвате. Поэтому перед началом работы важно чётко сформулировать инженерный вопрос.
Как выбрать стратегию сканирования под задачу
Эффективная работа с КТ начинается не с включения томографа, а с постановки задачи. Ищите ли вы крупные внутренние дефекты? Измеряете пористость? Проверяете толщину стенок? Валидируете решётку? Сравниваете деталь с CAD? Расследуете разрушение? Каждая цель требует своей стратегии сканирования.
Быстрый обзорный скан может быть достаточен для выявления крупных дефектов. Детальное исследование в рамках НИОКР потребует большего разрешения, длительного времени сканирования и более сложного анализа. Практическая ценность КТ достигается только тогда, когда метод соответствует конкретному инженерному решению.
| Параметр | Быстрый обзорный скан | Детальный R&D-анализ |
|---|---|---|
| Цель | Найти крупные дефекты | Измерить пористость, толщину стенок |
| Разрешение | Десятки микрометров | Единицы микрометров |
| Время сканирования | Минуты | Часы |
| Объём данных | Сотни мегабайт | Гигабайты |
| Постобработка | Визуальная оценка | Количественный статистический анализ |
| Типичное применение | Входной контроль партии | Отработка параметров, валидация |
Ограничения тоже нужно учитывать. Детали из плотных сплавов большого размера могут не поместиться в область сканирования без потери разрешения. Многоматериальные конструкции сложны для сегментации из-за разницы в плотности. Анализ данных требует компетенций в обработке изображений и понимания физики процесса.
Именно поэтому инженеру стоит подходить к КТ как к аналитическому проекту: сформулировать гипотезу, выбрать параметры сканирования, определить метрики, которые будут измеряться, и только потом интерпретировать результаты. В противном случае КТ-исследование рискует превратиться в набор эффектных картинок без практических выводов.
Главное из статьи
- Какие скрытые дефекты в 3D-печатных деталях выявляет рентгеновская томография? КТ обнаруживает внутреннюю пористость, зоны непроплавления, keyhole-поры, трещины, застрявший порошок, отклонения толщины стенок, несплошности и геометрические отклонения от CAD-модели.
- Как КТ-анализ помогает оптимизировать параметры печати и качество порошка? По форме и расположению пор можно отличить недостаточный энерговклад от избыточного, а сканирование порошковых материалов выявляет внутренние поры и неправильные формы частиц, влияющие на стабильность процесса.
- В чём преимущества КТ для контроля сложных решетчатых структур? КТ без разрушения проверяет наличие застрявшего порошка внутри ячеек, микропористость стержней, отсутствие элементов и отклонения их толщины.
- Как сравнение с CAD моделью в КТ помогает улучшить процесс аддитивного производства? Цветовые карты отклонений показывают зоны избытка и нехватки материала, что позволяет связать дефекты с ориентацией, поддержками или параметрами лазера и внести точечные корректировки.
Рентгеновская томография в аддитивном производстве — это не просто прибор для получения красивых трёхмерных изображений. Это инженерный инструмент, который связывает внутренние дефекты с проектными решениями, параметрами печати, качеством порошка и постобработкой. Правильно поставленный КТ-анализ позволяет отвечать на конкретные вопросы: где находятся поры, насколько они велики, случайно ли их распределение или оно следует слоям, есть ли забитые каналы, соответствует ли печать номинальной геометрии.
Ограничения метода — время сканирования, размер детали, плотность материала и требования к разрешению — не делают его бесполезным, но требуют осознанного выбора стратегии. Быстрый обзорный скан и детальное исследование подчиняются разным задачам. Попытка заменить все методы КТ так же неверна, как и игнорирование её возможностей.
Для инженера важнее всего понимать, что КТ — это часть цикла улучшения процесса. Она показывает не только то, что дефект существует, но и то, почему он мог появиться. А это уже знание, которое можно превратить в корректировку параметров, изменение топологии или замену сырья. В конечном счёте неразрушающий контроль становится не барьером на пути к серийному производству, а инструментом ускорения квалификации аддитивных компонентов.
Источник: www.tctmagazine.com