
Snapmaker и Phaetus выпустили Liber High Flow Hotend: +87% скорости печати для Snapmaker U1 на лицензированной технологии E3D
Главное
- Snapmaker и Phaetus представили Liber High Flow Hotend для принтера Snapmaker U1: заявленный рост объемного расхода достигает +87% на ABS.
- Устройство построено на лицензированной технологической платформе E3D FlowCore и несет маркировку FlowCore — это первый OEM-продукт такого рода.
- Рекомендованная цена составляет $34.99, комплект из четырех хотэндов обойдется в $119.
Лонгрид ниже разбирает техническую часть, ограничения заявленных показателей, рыночный контекст и практические аспекты перехода на высокоскоростную печать с совместимостью U1.
Рынок настольной FDM-печати уже несколько лет движется в сторону роста скоростей. Производители поднимают заявленные значения перемещения каретки до 500 мм/с и выше, но реальным ограничением часто становится не кинематика, а способность хотэнда стабильно расплавлять пластик. Именно в эту нишу попадает анонсированный Snapmaker × Phaetus Liber High Flow Hotend.
Устройство создано специально для Snapmaker U1 — четырехголовочной системы, ориентированной на многоцветную печать без длительных продувок. Новый аксессуар не меняет архитектуру принтера, а заменяет стандартный узел экструзии. В его основе — лицензионная технология E3D FlowCore, что делает анонс заметным не только для владельцев U1, но и для всей индустрии: это первый OEM-продукт с публичной маркировкой FlowCore.
Производством занимается Jiangsu Runice 3D Technology — компания, известная по выпуску компонентов экструзии под брендом Phaetus. Сам Phaetus отвечает за инженерную проработку узла, а Snapmaker — за интеграцию с платформой U1 и финальную валидацию характеристик.
Что такое Liber High Flow Hotend
Liber High Flow Hotend — это сменный экструзионный узел для Snapmaker U1, который решает конкретную задачу: увеличивает предельный объемный расход пластика без замены всей печатающей головы и без роста энергопотребления. Стандартный хотэнд U1 хорошо справляется с обычными задачами, но при длинных периметрах, плотном заполнении и крупных моделях может упираться в потолок плавления.
Новинка построена вокруг трех ключевых элементов:
- раздельного канала расплава внутри нагревательного блока;
- DLC покрытия на сопле из закаленной стали;
- прецизионного термического барьера с низкой шероховатостью внутренней поверхности.
Такая схема позволяет пластику быстрее прогреваться по всему сечению, а не только у стенок канала. Это важно для высокоскоростной экструзии, когда филамент проходит через зону нагрева за меньшее время.
Производитель подчеркивает, что Liber разработан как OEM-решение: корпус, посадочные размеры и электрические интерфейсы адаптированы именно под U1. Это не универсальный хотэнд, который нужно дорабатывать напильником, а готовый компонент с заводской совместимостью.
Почему лицензия E3D FlowCore значима
E3D — один из старейших и наиболее авторитетных разработчиков FDM-компонентов. Компания десятилетиями задавала стандарты в области хотэндов, сопел и систем подачи. Поэтому появление лицензионной программы FlowCore — событие для рынка.
FlowCore представляет собой лицензионную платформу, покрывающую патенты E3D в сфере высокопроизводительной экструзии. В неё входят технологии из недавно анонсированного портфеля FUGE и связанные с ними решения по улучшению теплопередачи. Ключевая особенность программы — прозрачность: E3D публикует полный список патентов, на которые ссылается маркировка.
Это означает, что производитель, наносящий логотип FlowCore, формально признает интеллектуальную собственность E3D и получает право использовать соответствующие технические решения. Для Snapmaker и Phaetus это способ выпустить продукт с проверенной технологией, не переизобретая базовые принципы плавления пластика.
В индустрийном контексте такой подход выглядит как попытка цивилизованного решения давней проблемы копирования разработок. Рынок FDM-компонентов исторически страдал от быстрого появления клонов, часто без ссылок на первоисточник. FlowCore предлагает формальный механизм признания и лицензирования. Если программа заработает, она может снизить барьеры для легального обмена технологиями и одновременно повысить качество конечных продуктов.
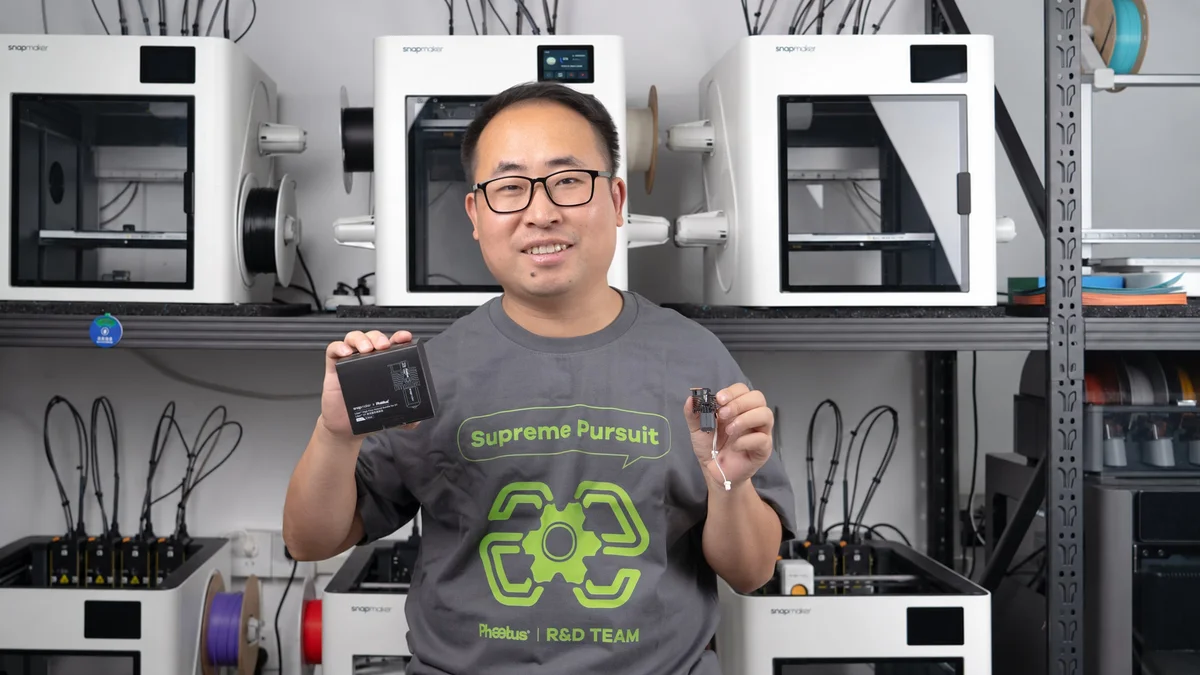
Представление нового хот-энда Liber от Snapmaker с технологией E3D.
Alt-текст: Snapmaker × Phaetus Liber High Flow Hotend для U1 — крупный план корпуса, сопла с DLC покрытием и маркировки E3D FlowCore.
Как устроен раздельный канал расплава
Центральная инженерная идея Liber — раздельный канал расплава. В классическом хотэнде пластик движется через один цилиндрический канал. Тепло передается от стенок внутрь, но центральная часть филамента прогревается заметно медленнее. При высокой скорости подачи это приводит к тому, что внешний слой уже расплавлен, а сердцевина остается твердой. Результат — недоплав, скачки давления, пропуски экструзии и ухудшение межслойной адгезии.
Раздельный канал расплава решает проблему геометрически. Вместо одного широкого канала формируется несколько более узких потоков. Суммарная площадь сечения может оставаться сопоставимой, но отношение площади поверхности к объему увеличивается. Это означает, что больше пластика контактирует с нагретыми стенками на той же длине зоны плавления.
Технический эффект:
- тепло быстрее достигает центра филамента;
- снижается градиент вязкости по сечению;
- растет максимальная скорость подачи без потери стабильности;
- уменьшается риск проскока нерасплавленного материала.
Похожий принцип используется в ряде high-flow решений, но Liber выделяется тем, что решение интегрировано в OEM-конструкцию, а не реализовано через вставку в стандартный канал. E3D называет эту область частью своей patented high-flow extrusion technology, а Phaetus отвечает за точность изготовления разделительных элементов.
Важно понимать: раздельный канал не увеличивает температуру и не добавляет мощность нагревателя. Он повышает эффективность использования уже имеющейся тепловой энергии. Поэтому Snapmaker заявляет, что рост расхода достигнут при сопоставимых энергозатратах.
Какие характеристики у DLC покрытия и heat break
Сопло Liber изготовлено из закаленной стали с DLC покрытием. DLC — diamond-like carbon, алмазоподобный углерод. Такое покрытие снижает коэффициент трения и повышает износостойкость. Для пользователя это означает меньше налипания пластика, более стабильный поток и совместимость с абразивными материалами.
Заявленные параметры сопла:
- твердость HV 725–780;
- износостойкое DLC покрытие;
- устойчивость к абразивному износу;
- сниженная адгезия расплава.
Твердость на уровне HV 725–780 заметно выше, чем у обычной латуни, и сопоставима с параметрами качественных стальных сопел. Для печати композитами на основе углеродного волокна, стеклонаполненными материалами и светящимися в темноте пластиками это критично.
Термический барьер, или heat break, выполнен с внутренней шероховатостью Ra ≤ 0.2 μm. Это micron-level machining, то есть обработка с микронными допусками. Низкая шероховатость внутренней стенки уменьшает сопротивление движению филамента и вероятность образования застойных зон.
Точная подгонка торцевых поверхностей heat break к соплу и радиатору снижает риск утечки расплава. В высокотемпературных хотэндах именно микроскопические зазоры в стыках часто становятся причиной протечек, засоров и нестабильного ретракта. В Liber эти поверхности заявлены как precision-mated.
Как Liber влияет на высокоскоростную печать
Snapmaker приводит собственные тестовые данные по трем материалам:
| Материал | Прирост объемного расхода |
|---|---|
| PLA | +66% |
| ABS | +87% |
| PETG HF | +43% |
Сравнение проводилось со стандартным Stainless Steel Hotend для U1 при сопоставимых условиях энергопотребления. Абсолютные значения объемного расхода производитель в релизе не раскрыл. Нет и полной методики испытаний: не указаны температуры сопла, скорости подачи, конкретные марки пластиков и критерии стабильности.
Это важно для объективной оценки. +87% на ABS звучит эффектно, но без независимой верификации такие цифры следует воспринимать как заявленные, а не гарантированные. Пользователь, печатающий другими материалами или на других настройках, может получить иные результаты.
Тем не менее, с точки зрения физики процесса результат правдоподобен. Высокоскоростная печать на U1 упирается именно в melting capacity — способность хотэнда расплавить заданный объем пластика за единицу времени. Увеличение этого потолка напрямую влияет на продолжительность печати крупных моделей, длинных периметров и плотного заполнения.
Прирост не обязательно означает автоматическое ускорение всех задач. Если модель маленькая, а скорости ограничены кинематикой или настройками слайсера, новый хотэнд может не дать заметного выигрыша. Но при работе с большими объектами и высокими скоростями Liber снимает именно тот барьер, который чаще всего мешает стабильной печати.
Сравнение Liber с альтернативами
Чтобы понять место Liber на рынке, полезно сравнить его как со стандартным узлом U1, так и с типовыми концепциями high-flow хотэндов.
| Параметр | Стандартный хотэнд U1 | Liber High Flow Hotend | Типовые CHT-решения | Volcano-класс |
|---|---|---|---|---|
| Тип канала расплава | Прямой | Раздельный канал расплава | Раздельный через вставку | Удлиненный прямой |
| Материал сопла | Нержавеющая сталь | Закаленная сталь с DLC покрытием | Латунь или сталь | Латунь или сталь |
| Твердость сопла | Ниже HV 500 | HV 725–780 | Зависит от покрытия | Зависит от покрытия |
| Совместимость с U1 | Нативная | Нативная | Требует адаптации | Требует адаптации |
| Лицензия E3D | Нет | FlowCore | Нет | Нет |
| Цена за единицу | Входит в комплект U1 | $34.99 | $15–40 | $20–50 |
Основное преимущество Liber — готовая совместимость U1 и формальное лицензирование технологии. Большинство альтернатив требуют либо самостоятельной доработки, либо использования переходных креплений.
Вторая таблица показывает заявленный эффект по материалам:
| Материал | Стандартный U1 Hotend | Liber High Flow Hotend | Заявленный прирост |
|---|---|---|---|
| PLA | Базовый уровень | Выше базового | +66% |
| ABS | Базовый уровень | Максимальный в линейке | +87% |
| PETG HF | Базовый уровень | Умеренный | +43% |
Разница между материалами объясняется их теплофизическими свойствами. ABS обладает более высокой температурой размягчения и выигрывает от улучшенной теплопередачи сильнее, чем PLA. PETG HF — высокотекучая версия PETG, поэтому относительный прирост ниже: базовый хотэнд и так справляется с ним лучше.
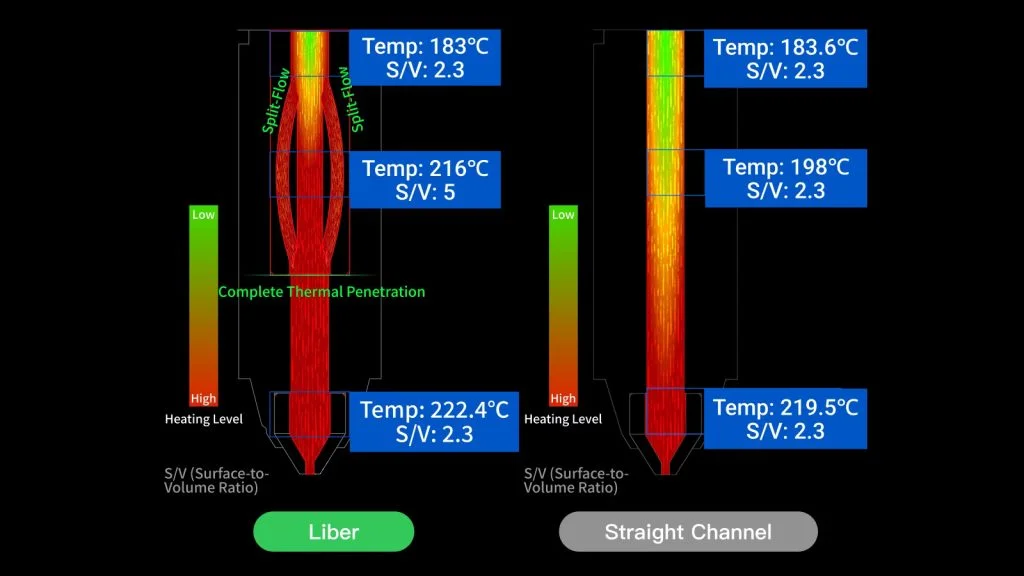
Инфографика показывает разницу в температурных показателях и соотношении поверхности к объему для двух моделей хотендов.
Alt-текст: Тепловое сравнение раздельного канала расплава Liber High Flow Hotend и традиционного прямого канала: эффективность прогрева филамента при высокоскоростной печати.
Как настроить и проверить новый хотэнд
Переход на high-flow узел требует не только механической замены, но и перенастройки параметров. Phaetus и Snapmaker не раскрыли детальную инструкцию для каждого слайсера, поэтому базовые рекомендации стоит воспринимать как отправную точку.
Порядок действий:
- Установить Liber High Flow Hotend в инструментальную головку U1, соблюдая момент затяжки сопла и heat break.
- Выполнить PID-автонастройку нагревателя после замены узла.
- Проверить отсутствие утечек на рабочей температуре.
- Обновить профиль материала в Snapmaker Orca или используемом слайсере.
- Поднять максимальный объемный расход ступенчато: сначала на 20–30%, затем проверить качество.
- Отрегулировать ретракты: для high-flow хотэндов с коротким melt zone длина отката обычно меньше, чем для стандартных.
- Провести тестовую печать куба или цилиндра с постоянной скоростью подачи.
Практический совет: не стоит сразу устанавливать предельные значения из маркетинговых материалов. Каждый материал, особенно наполненный или влажный, ведет себя по-своему. Лучше потратить час на калибровку, чем получить испорченную крупную модель.
Для объективной проверки заявленных цифр можно выполнить простой тест максимального расхода. Он заключается в последовательном увеличении скорости подачи при фиксированной температуре до появления признаков недоплава: пропусков шагов экструдера, щелчков, падения давления в сопле, ухудшения поверхности. Зафиксированный порог и будет вашим реальным значением.
Стоит помнить, что абсолютный прирост зависит не только от хотэнда, но и от мощности нагревателя, термодатчика, прошивки и системы охлаждения. Если один из этих элементов ограничивает систему, замена только хотэнда не раскроет весь потенциал.
Контекст U1 и дальнейшие перспективы
Snapmaker U1 был анонсирован как система с четырьмя независимыми инструментальными головками. Такая архитектура сокращает время смены цветов до пяти секунд и уменьшает отходы при многоцветной печати на величину до 80% по сравнению с традиционными системами с одной головкой. Заявленная скорость печати U1 достигает 500 мм/с, однако долгое время она упиралась в ограничение стабильного расплава.
Liber High Flow Hotend закрывает этот разрыв. Теперь высокая скорость перемещения может сопровождаться достаточной производительностью экструзии. Это особенно важно для:
- больших функциональных деталей;
- архитектурных макетов;
- корпусов и прототипов;
- многоцветных изделий с плотным заполнением.
Отдельное направление развития U1 — эксперименты с Full Spectrum-подходом. Snapmaker привлекла разработчика Radu «Ratdoux» для интеграции экспериментального слайсера, создающего промежуточные цвета за счет чередования слоев и визуального смешения. Это не полноцветная печать, но расширение палитры. Программный метод не увеличивает физическую производительность хотэнда. Аппаратное ограничение как раз и снимает Liber.
В перспективе экосистема U1 может получить дополнительные аксессуары. Snapmaker открыто говорит о намерении развивать партнерскую модель. Сотрудничество с Phaetus и E3D задает шаблон: платформа U1, специализированные компоненты от лидеров ниши, лицензионная технология и совместная валидация.
Главное из статьи
Что такое Snapmaker × Phaetus Liber High Flow Hotend и для какого принтера он предназначен?
Это сменный экструзионный узел, разработанный Snapmaker и Phaetus для Snapmaker U1. Он увеличивает предельный объемный расход пластика и заявлен как решение для высокоскоростной печати крупных моделей.
Какие преимущества дает новый хотэнд Liber по сравнению со стандартным для U1?
Производитель заявляет рост объемного расхода на +66% для PLA, +87% для ABS и +43% для PETG HF. Дополнительные плюсы — износостойкое DLC покрытие сопла, низкая шероховатость heat break и меньший риск засоров.
Какие технологии E3D используются в Liber Hotend и что означает маркировка FlowCore?
В устройстве используется раздельный канал расплава, относящийся к high-flow extrusion technology E3D. Маркировка FlowCore означает, что продукт выпущен по лицензии и признает соответствующие патенты E3D.
Как Liber Hotend улучшает скорость печати и справляется с большими моделями?
Раздельный канал расплава увеличивает отношение площади поверхности к объему, поэтому тепло быстрее достигает центра филамента. Это позволяет поднять скорость подачи без недоплава, что критично для длинных периметров, плотного заполнения и крупных изделий.
Выводы
Анонс Liber High Flow Hotend интересен не только цифрами прироста, но и форматом сотрудничества. Snapmaker отвечает за платформенную интеграцию, Phaetus — за инженерную реализацию, E3D — за лицензируемую технологию, а Jiangsu Runice 3D Technology — за серийное производство. Такая цепочка выглядит зрелой для рынка настольной 3D-печати.
Для владельцев U1 новинка может стать наиболее простым способом поднять потолок производительности, не меняя принтер. Цена $34.99 за единицу и $119 за комплект из четырех хотэндов делает апгрейд относительно доступным, особенно с учетом того, что U1 имеет четыре инструментальные головки.
Главный вопрос, который остается открытым, — воспроизводимость заявленных показателей в реальных условиях. Тесты Snapmaker не сопровождались полной методикой и независимым подтверждением. Однако сама конструкция, материалы и лицензионная основа дают основания ожидать заметного практического прироста. Ответ, как обычно, даст пользовательская практика.
Источник: 3dprintingindustry.com