
Как настройки слайсинга влияют на прочность FDM-деталей: разница до 60% в экспериментах
Главное
- Слайсинг FDM прочность определяет сильнее, чем многие инженеры привыкли считать: в одинаковых образцах разница в жёсткости достигала шести раз, а один контурный слой давал прирост прочности до 60%.
- Угол укладки волокна ±45° при сдвиговой нагрузке может дать в 3,5 раза большую жёсткость, чем прямой растр, — без изменения материала, принтера и геометрии.
- Стандартные методики типа ASTM D638 не учитывают траекторию печати, поэтому два корректных протокола могут давать прочность, отличающуюся на десятки процентов.
Когда инженера спрашивают о жёсткости алюминия, он называет одно число — независимо от того, идёт ли речь о сплаве 6061 или 7075, мягком или термообработанном состоянии. Спросите его о жёсткости детали, напечатанной методом FDM, и честный ответ будет звучать иначе: всё зависит от того, как она была нарезана.
Это не теоретическая оговорка. В офисах компании Novineer выставлены две внешне одинаковые балки. Они изготовлены из одного материала, на одном принтере, с одинаковой геометрией и под одинаковой нагрузкой. Различие только во внутренней траектории укладки нити. Одна балка прогибается под тем же весом в шесть раз сильнее другой. Посетители обычно предполагают, что «мягкая» балка бракованная. На самом деле она просто следует другим инструкциям. В экструзионной печати процесс во многом и есть материал.

Различные траектории инструмента приводят к разной жесткости детали, что влияет на ее прогиб.
Почему жёсткость FDM-детали не константа?
Традиционное материаловедение строится на понятии изотропии или, в крайнем случае, стабильной анизотропии. У алюминия, титана или литьевого полимера модуль упругости можно записать в паспорт материала. FDM-деталь устроена принципиально иначе: она состоит из множества параллельных и пересекающихся нитей, между которыми остаются границы сплавления, а по краям — микроскопические неровности и поры.
Слайсер превращает CAD-модель в набор команд для печатающей головки. При этом он принимает решения, которые напрямую влияют на механическое поведение: ширина дорожки, высота слоя, процент заполнения, узор заполнения, скорость экструзии, температура стола, количество контурных слоёв и порядок их укладки. Любая из этих настроек меняет не только внешний вид, но и способ передачи нагрузки внутри детали.
На практике две детали, созданные из одного и того же филамента, могут обладать разной жёсткостью и прочностью из-за различий в траектории укладки. Поэтому настройки слайсера нельзя рассматривать как второстепенный параметр. Это часть проектирования материала, а не просто подготовка к печати.
Что показала демонстрация с балками?
Эксперимент с двумя балками был упрощённой версией более широкой исследовательской программы. Балки были напечатаны из одного материала, на одном оборудовании и с одинаковой внешней геометрией. Отличался только внутренний toolpath — маршрут, по которому печатающая головка укладывала филамент.
Под одинаковым грузом одна балка прогибалась в шесть раз сильнее другой. Это означало, что разница в жесткости не может быть объяснена свойствами полимера. Она была полностью обусловлена тем, как полимерные нити организованы в пространстве. Шесть раз — это не инженерная погрешность, а разница между пригодной и непригодной конструкцией.
Такой разброс ставит под сомнение саму идею единого числа в паспорте FDM-материала. Если жёсткость зависит от траектории, то и прочность, и предел текучести, и усталостная долговечность могут варьироваться в широком диапазоне. Демонстрация с балками стала наглядным аргументом в пользу того, что траектория печати должна быть входным параметром расчёта.
Как угол растра меняет жёсткость?
Для количественной оценки команда провела серию испытаний сдвиговых образцов. Использовались три варианта укладки волокна: растр, направленный строго вдоль нагрузки; растр, направленный поперёк нагрузки; и диагональная укладка под углом ±45 градусов. Каждый образец был оснащён розеточными тензодатчиками, что позволяло измерять реакции на сдвигающую нагрузку с высокой точностью.
Прямые варианты показали близкие значения, что логично для измерения материальной константы. Однако для материала Nylon 12CF образец с укладкой ±45 градусов оказался в три с половиной раза жёстче. Это не было результатом изменения химии полимера. Принтер просто чередовал направления филамента, создавая диагональную перекрёстную структуру.
Физическое объяснение связано с механикой композитов. При сдвиговой нагрузке диагональные нити работают как перекрёстные раскосы: сдвиг преобразуется в растяжение и сжатие вдоль самих нитей. Прямой растр вынужден передавать сдвиг через более слабые линии сплавления между соседними дорожками. Поэтому прямые образцы ожидаемо дают заниженные значения жёсткости.
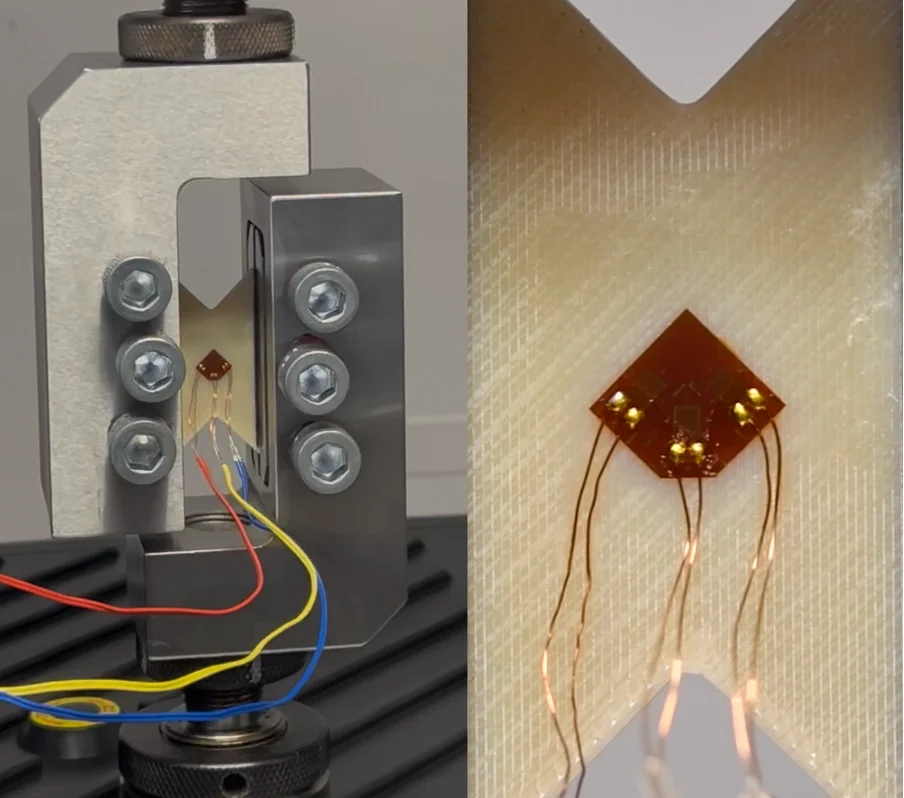
Тензодатчик для измерения деформации материала в процессе испытаний.
Почему контурный слой даёт 60%?
Самым неожиданным результатом программы стал эффект одного дополнительного контурного слоя. Исследователи напечатали две партии одинаковых образцов: тот же материал, тот же растр, та же ориентация относительно нагрузки — намеренно самая слабая. Единственное отличие заключалось в том, что у одной партии перед заполнением был нанесён один дополнительный внешний контур — тонкая полоска пластика, составляющая несколько процентов от площади поперечного сечения.
Образцы с одним дополнительным контуром оказались на 60% прочнее. Причина скрывалась в геометрии края. Без внешнего контура край напечатанной детали не является гладким: он представляет собой ряд обрезанных концов филамента, каждый из которых действует как микротрещина, готовая начать разрушение. Добавление одного контурного прохода создаёт непрерывную неразрывную нить вдоль всей длины образца. Она одновременно несёт нагрузку и устраняет дефект, вызванный незакрытыми торцами.
Важно, что toolpath изменился менее чем на 6%, а прочность выросла на 60%. Это именно тот тип деталей, который классический конечно-элементный анализ обычно усредняет и выбрасывает. Стандарт ASTM D638, по которому испытывают пластики на растяжение, ничего не говорит о таких эффектах. Две лаборатории могут следовать одному стандарту и получить прочность, отличающуюся на 60%, — и обе будут формально правы.
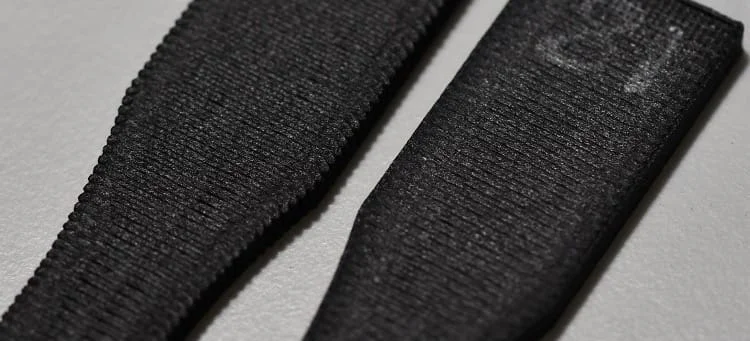
Образцы пластиковой нити, напечатанные методом FDM, показывающие текстуру и качество печати.
Где стандартные методики дают сбой?
Проблема не ограничивается одним стандартом. ASTM D638 был разработан для литьевых или экструдированных полимеров с изотропными свойствами. Он предполагает, что образец однороден, а его прочность не зависит от внутренней траектории. FDM-детали этому условию не соответствуют.
Когда инженер берёт модуль сдвига из отчёта об испытаниях ±45-градусного образца и подставляет его в симуляцию как материальную константу, он вносит ошибку до 250%. В отчёте ничто не указывает на то, что значение было получено на образце с диагональной укладкой. Это системная ловушка: данные выглядят корректно, но относятся не к материалу, а к конкретной траектории печати.
Такая же проблема возникает при сравнении прочностных характеристик. Деталь без контурного слоя и деталь с одним контуром могут быть изготовлены по одному чертежу, но их прочность будет отличаться в полтора раза. Если симуляция не различает такие траектории, прогноз не просто неточен — он может быть опасен.
Таблица 1. Влияние параметров слайсинга на механическое поведение FDM-образцов
| Параметр | Вариант | Наблюдаемый эффект | Причина |
|---|---|---|---|
| Угол растра при сдвиге | 0° или 90° | Заниженная жёсткость при сдвиге | Нагрузка идёт через линии сплавления |
| Угол растра при сдвиге | ±45° | До 3,5 раза выше жёсткость | Нити работают на растяжение/сжатие |
| Количество контуров | Без контура | Сниженная прочность | Краевые микротрещины из торцов нитей |
| Количество контуров | Один дополнительный контур | +60% прочности | Непрерывная нить закрывает дефекты |
Что такое NoviPath и зачем он нужен?
Симуляция детали, напечатанной на FDM-принтере, требует не только геометрии и свойств материала, но и знания фактической траектории укладки. Именно эту задачу решает NoviPath — инструмент компании Novineer, который учитывает toolpath как входной параметр математической модели.
Классический FEA работает с усреднёнными материальными свойствами. Он не видит разницы между прямым растром и диагональной перекрёстной укладкой, не различает наличие или отсутствие контурных слоёв. Симуляция NoviPath строится на данных испытаний, которые связывают траекторию печати с механическим откликом. Это позволяет прогнозировать поведение детали до её физической печати, опираясь на фактический слайсинг.
Такой подход требует значительного объёма экспериментальных данных. Нужно понимать, как ведёт себя каждый материал при разных углах укладки, количестве контуров, процентах заполнения и ориентации в камере. Только после этого модель может интерполировать поведение новых комбинаций без полного цикла испытаний.
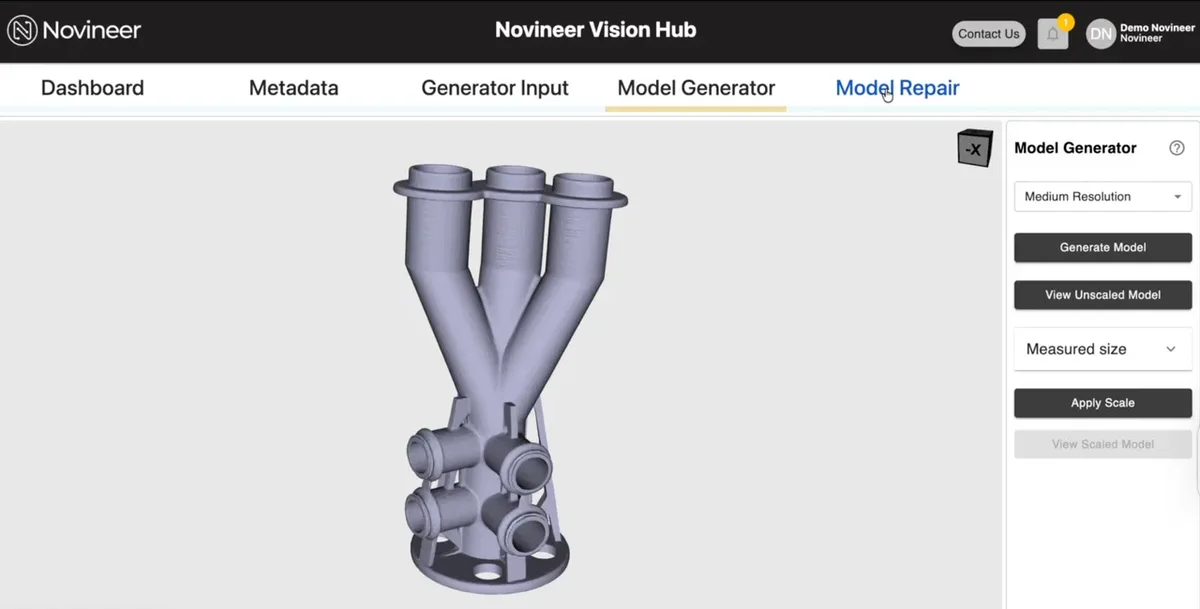
Интерфейс программы для генерации 3D-моделей с опциями настроек.
Как устроена программа испытаний?
Программа реализуется совместно со Stratasys и охватывает три высокоэффективных материала: Nylon 12CF, Antero 800NA и ULTEM 9085. Испытания проводятся на нескольких принтерах и с разными стратегиями укладки, чтобы отделить влияние материала от влияния оборудования и траектории.
План программы — более 1500 отдельных тестов. Сюда входят испытания на растяжение, сдвиг, изгиб и, частично, на длительную прочность. Каждый результат перекрёстно проверяется с расчётом в NoviPath. Если модель предсказывает поведение с приемлемой точностью, данные можно использовать для интерполяции на новые сочетания материала, принтера и toolpath.
Такой объём данных нужен не ради самих цифр. Цель — создать модель, которая по небольшому числу подтверждающих тестов может прогнозировать прочность и жёсткость для новой комбинации параметров. Физика процесса уже даёт большую часть ответа; задача экспериментов — уточнить коэффициенты и границы применимости.
Таблица 2. Материалы программы испытаний и их роль в валидации модели
| Материал | Тип полимера | Особенность | Цель в программе |
|---|---|---|---|
| Nylon 12CF | Нейлон с углеродным волокном | Высокая жёсткость и прочность | Оценка влияния растра и контуров |
| Antero 800NA | Полиэфиркетонкетон | Химическая стойкость, низкое газовыделение | Проверка стабильности свойств |
| ULTEM 9085 | Полиэфиримид | Огнестойкость, высокая термостойкость | Валидация для аэрокосмических задач |
Что это меняет в квалификации?
Сегодня квалификация FDM-деталей для ответственных применений стоит дорого именно потому, что данные не переносятся. Смена материала, принтера или даже версии слайсера часто означает повторение всей программы физических испытаний с нуля. Это тормозит внедрение аддитивного производства в серийные изделия.
Если трактовать toolpath как инженерный входной параметр — наравне с геометрией и материалом, — квалификационная модель становится переиспользуемой. Подтверждающие тесты для новой комбинации параметров сокращаются до минимального набора образцов. Стоимость не повторяется для каждой детали, а накапливается в отраслевую базу знаний.
Для производителей аэрокосмической, медицинской и автомобильной техники это означает переход от разовых экспертных оценок к системной инженерии. Деталь, отправляемая в производство, сможет сопровождаться не только сертификатом на материал, но и расчётной записью о фактической траектории печати и её влиянии на прочность. Именно такой уровень прозрачности нужен, чтобы аддитивное производство перешло от прототипов к доверенным серийным изделиям.
Главное из статьи
Как угол нарезки влияет на жесткость FDM-деталей? Угол укладки растра меняет путь передачи нагрузки. При сдвиге диагональная укладка ±45° превращает сдвиговую нагрузку в растяжение и сжатие вдоль нитей, что даёт до 3,5 раза большую жёсткость по сравнению с прямым растром, где нагрузка идёт через слабые линии сплавления.
Почему один контурный слой увеличивает прочность до 60%? Без контурного слоя край детали представляет собой ряд открытых торцов филамента — готовых микротрещин. Один дополнительный контур формирует непрерывную нить вдоль края, которая одновременно несёт нагрузку и закрывает дефекты, повышая прочность на 60% при изменении toolpath менее чем на 6%.
Какие ошибки возникают при симуляции из-за игнорирования слайсинга? Классический FEA усредняет свойства и не различает траектории печати. Если взять модуль сдвига из испытаний ±45-градусного образца и использовать его как материальную константу, ошибка может достигать 250%. Аналогично игнорирование контурных слоёв приводит к заниженной прочности в расчёте.
Как избежать разнобоя в данных механических испытаний FDM-деталей? Необходимо фиксировать и передавать в расчётную модель фактический toolpath: угол растра, количество контурных слоёв, плотность и узор заполнения. Стандарты типа ASTM D638 должны дополняться протоколами, учитывающими траекторию печати и её влияние на механические характеристики.
Заключение
Эксперименты показывают, что настройки слайсера — это не довесок к материалу, а самостоятельный фактор прочности и жёсткости. Разница в шесть раз по прогибу и в 60% по прочности между одинаковыми деталями заставляет пересмотреть подход к проектированию и квалификации FDM-изделий.
Программа испытаний со Stratasys, материалы Nylon 12CF, Antero 800NA и ULTEM 9085, а также инструмент NoviPath формируют основу для новой расчётной культуры. В ней траектория печати перестаёт быть скрытой деталью и становится управляемым параметром, который можно прогнозировать, проверять и повторно использовать.
Именно решение таких задач позволит аддитивному производству перейти от изготовления прототипов к серийному выпуску деталей с документированными и предсказуемыми эксплуатационными характеристиками.
Автор: Али Тамиджани, генеральный директор Novineer.
Али Тамиджани имеет степень Ph.D. в области инженерной механики, полученную в Virginia Tech. Более двадцати лет он разрабатывает вычислительные методы проектирования и оптимизации. Компанию Novineer он основал в 2022 году вместе с директором по исследованиям и разработкам Чжичао Ваном, Ph.D.
Комментарий Первого Слоя
Российским производителям дешевых филаментов стоит разрабатывать профили слайсинга под конкретные нагрузки — это позволит конкурировать с импортными материалами премиум-класса без увеличения себестоимости. Например, адаптация угла укладки ±45° для сдвиговых нагрузок в деталях станков может снизить расход полимера на 15-20% при сохранении прочности, что критично при текущих логистических ограничениях на поставки композитных нитей.
Источник: www.tctmagazine.com