

Лазерный ремонт военных самолетов: Rosebank Engineering запускает сертифицированный проект в Австралии
Главное
- Rosebank Engineering, RMIT Centre for Additive Manufacturing и Swinburne University of Technology запустили двухлетний проект по разработке сертифицируемого процесса лазерного ремонта авиационных деталей.
- Технология Laser Directed Energy Deposition (DED) с лазерным восстановлением (laser rescanning) позволит ремонтировать компоненты из Inconel, титана и нержавеющей стали 15-5PH без финишной термообработки.
- Проект нацелен на снижение затрат и сокращение сроков обслуживания военной авиации Австралии за счет перехода от замены деталей к их сертифицированному восстановлению.
Австралийский оборонно-промышленный комплекс делает ставку на переход от модели «купи новое» к модели «восстанови сертифицированно». В центре этой трансформации — лазерный ремонт авиационных деталей, который обещает не просто продлить ресурс дорогостоящих компонентов, но и радикально изменить логистику технического обслуживания военных самолетов. Компания Rosebank Engineering, известная своими компетенциями в области высокоточных производственных процессов для аэрокосмической отрасли, объявила о запуске двухлетнего исследовательского и внедренческого проекта, который должен вывести аддитивные технологии на уровень, приемлемый для военных стандартов.
Партнерами по проекту выступают RMIT Centre for Additive Manufacturing — один из ведущих австралийских центров компетенций в области лазерных и аддитивных процессов — и Swinburne University of Technology, обладающий развитой базой для материаловедческих исследований и механических испытаний. Финансовую и организационную поддержку обеспечивает Additive Manufacturing Cooperative Research Centre (AMCRC), чья миссия — переводить академические разработки в коммерческие и оборонные решения. Консорциум ставит перед собой амбициозную цель: создать воспроизводимый, документально подтвержденный и сертифицируемый процесс ремонта, соответствующий требованиям производителей оригинального оборудования (OEM) и стандарту NASA-STD-6030.
Проблема, которую решает проект, давно назрела. Высокоресурсные компоненты современных военных самолетов — лопатки турбин, элементы шасси, узлы крепления, детали гидравлики — требуют замены при малейших признаках усталости или износа. Замена означает закупку у зарубежных поставщиков, ожидание в очередях международной логистики и неизбежное удорожание эксплуатации. Лазерная наплавка способна вернуть детали исходные геометрические параметры и механические свойства, но для военного применения требуется доказательная база, которую до сих пор никто в Австралии системно не создавал.
Почему лазерная наплавка выигрывает у замены деталей?
Экономика эксплуатации военного самолета складывается не только из стоимости топлива и плановых осмотров. Значительную долю занимают расходы на поддержание летной годности, где замена дорогостоящих компонентов с длительными сроками поставки создает узкое место. Лазерная наплавка в этом контексте предлагает принципиально иной подход: вместо ожидания новой детали из-за рубежа техническая служба может восстановить поврежденную поверхность за дни, а не месяцы.
Ключевые преимущества лазерного ремонта перед традиционной заменой:
- Снижение затрат: восстановление детали обходится в разы дешевле закупки нового компонента, особенно если речь идет о титановых или никелевых сплавах.
- Сокращение сроков: локальный ремонт в стране эксплуатации устраняет зависимость от международных цепочек поставок и таможенных процедур.
- Продление ресурса: контролируемое тепловложение позволяет сохранить исходную микроструктуру основного металла, не вызывая коробления и деградации свойств.
- Снижение складских запасов: ремонтные мощности требуют хранения порошковых материалов, а не громоздких готовых узлов.
Руководитель направления инженерных и проектных работ Rosebank Engineering Джаррод Уоттс формулирует задачу предельно конкретно: «Ценные компоненты такого типа сегодня закупаются в условиях sustainment-среды через сложные международные цепочки поставок с длительными сроками ожидания. Мы знаем, что лазер дает возможность ремонтировать внутри страны со значительным снижением затрат и сроков. Этот проект напрямую решает данную проблему».
Рынок технического обслуживания военной авиации в Австралии исторически зависел от американских и европейских поставщиков. Истребители F/A-18, транспортные самолеты и вертолеты требуют поддержания парка, где каждый день простоя — это потеря боеготовности. AMCRC видит в проекте именно тот случай, когда академическая экспертиза может быть конвертирована в реальную оборонную ценность.
Что такое Laser Directed Energy Deposition?
В основе проекта лежит технология Laser Directed Energy Deposition (DED) — процесс, при котором металлический порошок подается в зону действия лазерного луча и сплавляется с поверхностью детали, формируя новый слой материала. В отличие от традиционной сварки, DED обеспечивает минимальное тепловложение и высокую точность позиционирования, что критично для авиационных компонентов со сложной геометрией.
Технология DED имеет несколько принципиальных особенностей, отличающих ее от других аддитивных методов:
| Параметр | Laser DED | Порошковая кровать (LPBF) | Традиционная наплавка |
|---|---|---|---|
| Скорость осаждения | Высокая | Низкая | Средняя |
| Точность геометрии | Средняя | Высокая | Низкая |
| Тепловложение | Контролируемое | Очень низкое | Высокое |
| Пригодность для ремонта | Отличная | Ограниченная | Хорошая |
| Требования к постобработке | Минимальные | Значительные | Значительные |
Для авиационного ремонта DED предпочтителен именно потому, что позволяет наращивать материал на существующую деталь, не требуя ее полной переплавки или помещения в камеру с инертной атмосферой, как в случае с порошковой кроватью. Компания Rosebank Engineering будет отвечать за разработку и валидацию процесса с использованием собственной системы AMCLAD (Adaptive Monitoring and Control of Laser Additive Deposition).
Система AMCLAD — это не просто лазерная установка, а комплекс с обратной связью. Датчики контролируют температуру ванны расплава, скорость подачи порошка, геометрию наплавляемого слоя и другие параметры в реальном времени. Алгоритмы адаптивного управления корректируют мощность лазера и траекторию движения головки, обеспечивая стабильность процесса даже при изменении теплоотвода в массивную деталь. Для авиационной сертификации такая управляемость — обязательное условие.

Инженеры проводят осмотр компонентов военной авиации для последующего лазерного восстановления.
Как лазерное восстановление управляет микроструктурой?
Центральной научной идеей проекта является метод лазерного восстановления (laser rescanning). Суть подхода заключается в повторном проходе лазерного луча по уже наплавленному слою без подачи порошка. Этот, казалось бы, простой прием открывает возможность тонкой настройки микроструктуры материала непосредственно в процессе осаждения.
Профессор Милан Брандт из RMIT Centre for Additive Manufacturing поясняет: «Лазерное восстановление позволяет нам уточнять микроструктуры способами, которых традиционная термическая обработка не может достичь в сценариях ремонта. Контролируя фазовые превращения во время осаждения, мы можем разблокировать уровни производительности, соответствующие аэрокосмическим стандартам».
Проблема, которую решает laser rescanning, фундаментальна для аддитивного ремонта. При обычной лазерной наплавке материал затвердевает быстро, что приводит к образованию неравновесных микроструктур, остаточных напряжений и анизотропии свойств. Традиционным решением была последующая термическая обработка — нагрев всей детали до высокой температуры, выдержка и контролируемое охлаждение. Но для ремонтируемого компонента, уже установленного или имеющего точную механическую обработку, полная термообработка недопустима: она может вызвать коробление, окисление и деградацию свойств основного металла.
Лазерное восстановление действует иначе. Повторный проход луча без добавления материала позволяет:
- Переплавить верхний слой, устраняя поры и микротрещины.
- Инициировать фазовые превращения, аналогичные тем, что происходят при старении сплавов.
- Снять пиковые остаточные напряжения за счет локального отжига.
- Гомогенизировать химический состав в зоне сплавления.
Для дисперсионно-твердеющих сплавов — Inconel, титан, нержавеющая сталь 15-5PH — управление фазовыми превращениями особенно важно. Эти материалы получают прочность за счет выделения упрочняющих фаз при контролируемом старении. Лазерное восстановление позволяет локально инициировать эти превращения, не затрагивая всю деталь. Такой подход устраняет главный барьер для квалификации аддитивных ремонтов в аэрокосмической отрасли — необходимость термической обработки после наплавки.
Какие материалы охватывает проект?
Портфель материалов, выбранный для исследования, не случаен. Inconel — семейство никелевых суперсплавов — используется в горячей части двигателей, где детали подвергаются воздействию температур выше 700 °C и агрессивной окислительной среды. Титан — основной материал для элементов планера и шасси благодаря высокому отношению прочности к весу и коррозионной стойкости. Нержавеющая сталь 15-5PH — дисперсионно-твердеющий сплав, применяемый в гидравлике, крепеже и элементах управления.
| Материал | Типичные применения в авиации | Ключевые требования к ремонту |
|---|---|---|
| Inconel | Лопатки турбин, камеры сгорания | Жаропрочность, сопротивление ползучести |
| Титан | Шасси, узлы планера, лонжероны | Высокая усталостная прочность, малый вес |
| 15-5PH | Гидравлика, крепеж, валы | Коррозионная стойкость, твердость |
Проект также предусматривает изучение ремонта компонентов двигателя F/A-18 — основного истребителя Королевских ВВС Австралии. Это практическая задача: парк этих самолетов находится в фазе зрелой эксплуатации, когда износ критических компонентов становится системной проблемой. Возможность сертифицированного ремонта вместо закупки новых деталей напрямую влияет на боеготовность.
Важно отметить, что речь идет не о восстановлении лопаток турбины «на коленке». Каждый этап процесса — от подготовки поверхности до финального контроля — должен быть задокументирован, воспроизводим и проверяем. RMIT и Swinburne будут генерировать квалификационные доказательства: данные по пределу прочности, усталостной долговечности, остаточным напряжениям, коррозионной стойкости и износу. Совокупность этих характеристик сформирует Material Property Suite, сопоставимую с требованиями NASA.
Как формируется доказательная база для сертификации?
Сертификация авиационного ремонта — это не разовое испытание, а системный процесс накопления доказательств. Профессор Суреш Паланисами из Swinburne University of Technology подчеркивает: «Сертификация строится на доказательствах. Наша роль — произвести данные, которые доказывают, что процесс надежен, повторяем и способен соответствовать аэрокосмическим требованиям. Такая глубина валидации и создает уверенность в отрасли».
Команда Swinburne возьмет на себя характеризацию материалов и механические испытания. Это включает:
- Металлографический анализ микроструктуры наплавленных зон.
- Испытания на растяжение при комнатной и повышенной температурах.
- Испытания на усталость при циклическом нагружении.
- Измерение остаточных напряжений рентгеновскими и нейтронными методами.
- Коррозионные испытания в средах, имитирующих условия эксплуатации.
Особое внимание будет уделено повторяемости процесса. Для сертификации недостаточно получить хорошие результаты на одном образце; необходимо показать, что процесс стабилен при вариациях исходного материала, геометрии детали, квалификации оператора и состояния оборудования. Именно здесь система AMCLAD с адаптивным контролем играет решающую роль — она снижает вариативность, вызванную человеческим фактором.
Стандарт NASA-STD-6030 предъявляет жесткие требования к аддитивным процессам, включая контроль исходных порошков, документирование параметров, валидацию программного обеспечения и квалификацию персонала. Консорциум намерен следовать этому стандарту как эталону, даже если австралийские оборонные спецификации формально не требуют полного соответствия. Такой подход повышает доверие к результатам и упрощает международное признание сертификации.
Какие риски и ограничения существуют?
Несмотря на значительный потенциал, лазерный ремонт военных самолетов сопряжен с рядом фундаментальных ограничений, которые проект должен адресовать честно. Одним из главных вызовов является тепловое воздействие на основной металл. Даже при минимальном тепловложении лазерный луч нагревает зону, прилегающую к наплавке, что может вызвать нежелательные изменения в термообработанном сплаве.
Другие ограничения включают:
- Квалификация порошков: свойства исходных порошковых материалов должны быть строго контролируемы, так как вариации размера частиц, химического состава и влажности влияют на качество наплавки.
- Геометрическая точность: после лазерного осаждения деталь обычно требует финишной механической обработки, что добавляет этапы к процессу.
- Накопление повреждений: повторные ремонты могут привести к накоплению дефектов в граничной зоне между наплавкой и основным металлом.
- Cтоимость оборудования: системы DED с адаптивным контролем дороги, что требует экономического обоснования для конкретных классов деталей.
Проект консорциума признает эти ограничения и строит методологию вокруг них. Лазерное восстановление рассматривается именно как способ минимизировать термическое влияние и деградацию. Контроль параметров в реальном времени через AMCLAD снижает риск образования дефектов. Механические испытания в Swinburne выявят допустимые пределы повторных ремонтов. Экономический анализ покажет, для каких категорий деталей восстановление действительно выгоднее замены.
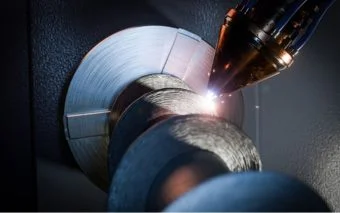
Процесс лазерной наплавки для восстановления изношенных компонентов авиационной техники.
Исполнительный директор AMCRC Саймон Марриотт резюмирует стратегическую логику: «Австралия обладает сильными исследовательскими компетенциями в области аддитивного производства. AMCRC существует для того, чтобы переводить эту силу в коммерческие и оборонные результаты». Проект — не академическое упражнение, а целенаправленная работа по созданию промышленной технологии.
Как проект повлияет на оборонную логистику Австралии?
Переход от замены к ремонту имеет последствия, выходящие за пределы отдельных деталей. Для Королевских ВВС Австралии это означает сокращение времени небоеготовности, снижение зависимости от иностранных поставщиков и создание национальной базы компетенций, которая может быть применена к другим программам.
Оборонные бюджеты все чаще сталкиваются с дилеммой: стоимость поддержания парка растет быстрее, чем финансирование. Сертифицированный ремонт предлагает решение, которое не требует компромиссов в безопасности. При этом создается потенциал для экспорта услуг: если австралийские компании смогут ремонтировать компоненты, сертифицированные по NASA-STD-6030, они будут конкурентоспособны на международном рынке технического обслуживания.
Проект также имеет образовательное значение. Подготовка инженеров и техников, способных работать с системами DED и интерпретировать данные контроля процесса, — долгосрочная инвестиция в человеческий капитал. RMIT и Swinburne рассматривают участие в проекте как возможность для студентов и аспирантов получить опыт на переднем крае аддитивных технологий.
В конечном счете успех проекта будет оцениваться не по количеству публикаций, а по тому, удастся ли внедрить процесс AMCLAD в реальную практику технического обслуживания военной авиации. План консорциума предполагает демонстрацию ремонта конкретного компонента современного военного самолета с полным пакетом квалификационных данных. Если демонстрация пройдет успешно, путь к сертификации будет открыт.
Что дальше: roadmap и перспективы тиражирования?
Двухлетний горизонт проекта — это сжатый срок для задачи такого масштаба. Консорциум планирует структурировать работу по этапам, начиная с отработки параметров на простых образцах и заканчивая ремонтом полноразмерного компонента. Ключевые вехи включают:
- Разработка процедур лазерного восстановления для каждого из трех сплавов.
- Валидация параметров на образцах с контролируемой геометрией.
- Проведение полного комплекса механических и коррозионных испытаний.
- Формирование Material Property Suite для квалификационных целей.
- Демонстрация ремонта компонента двигателя F/A-18.
- Подготовка пакета документов для сертификации.
Тиражирование результатов за пределы пилотного проекта возможно по нескольким направлениям. Во-первых, сам процесс может быть адаптирован к другим сплавам — алюминию, кобальтовым суперсплавам, мартенситно-стареющим сталям. Во-вторых, методология квалификации, разработанная в рамках проекта, может служить шаблоном для будущих программ. В-третьих, компетенции, полученные специалистами Rosebank Engineering, могут быть применены к ремонту не только военной, но и гражданской авиационной техники.
Главное из статьи
- Какой проект запустили Rosebank Engineering, RMIT и Swinburne University? Двухлетнее сотрудничество по разработке сертифицируемого процесса лазерной наплавки для ремонта деталей военных самолетов из дисперсионно-твердеющих сплавов.
- Какие преимущества дает лазерный ремонт деталей военных самолетов? Значительное снижение затрат, сокращение сроков восстановления, устранение зависимости от международных цепочек поставок и продление ресурса дорогостоящих компонентов.
- Как технология лазерного восстановления позволяет отказаться от термообработки? Метод laser rescanning управляет микроструктурой и фазовыми превращениями непосредственно в процессе осаждения, заменяя традиционную печную термообработку, которая недопустима для готовых деталей.
- Какие материалы будут ремонтировать в рамках проекта? Inconel, титан и нержавеющая сталь 15-5PH — материалы, широко используемые в двигательных установках, планере, гидравлике и крепеже военных самолетов.
Лазерный ремонт авиационных деталей перестает быть лабораторной экзотикой и становится стратегическим инструментом обеспечения боеготовности. Проект Rosebank Engineering, RMIT и Swinburne University of Technology — один из самых серьезных шагов в этом направлении, сделанных в Австралии. Если консорциуму удастся создать сертифицированный процесс, соответствующий NASA-STD-6030, это изменит не только экономику обслуживания военной авиации, но и сам подход к управлению жизненным циклом дорогостоящих компонентов.
Ставка на аддитивные технологии в оборонной сфере — это ставка на самодостаточность. Австралия, географически удаленная от основных центров авиастроения, вынуждена искать способы снизить логистическую уязвимость. Сертифицированный лазерный ремонт внутри страны — один из наиболее эффективных ответов на этот вызов. Пока проект находится в начальной фазе, но его результаты в ближайшие два года будут внимательно отслеживаться как военными заказчиками, так и гражданскими авиакомпаниями, сталкивающимися с аналогичными проблемами в обслуживании парков.
Комментарий Первого Слоя
Австралийский проект сертификации лазерного ремонта авиакомпонентов создает шаблон для РФ по сокращению зависимости от импорта критических запчастей для военной авиации. В условиях санкций отечественные разработки с фокусом на восстановление жаропрочных сплавов двигателей (типа РУС-36 или ВЖ-98) могли бы снизить сроки ремонта Су-35 и МиГ-35 в 3-5 раз. Австралийские материалы испытаний по стандарту NASA-STD-6030 потребуют адаптации под нормативы Росавиации для запуска индустриальных решений к 2026 году.
Источник: www.voxelmatters.com