
Prusa CORE One+ (Gen 2) INDX: Обзор мультиматериального 3D принтера
Главное
- CORE One+ (Gen 2) INDX — флагманская мультиматериальная платформа Prusa3D с поддержкой до 8 цветов или материалов одновременно.
- Принтер существенно быстрее базового CORE One за счёт новой INDX системы с более высокой скоростью потока.
- Плата за возможности — уменьшенная область построения, сложность механизма и высокая стартовая цена.
Рынок настольной 3D-печати давно движется в сторону мультиматериальной печати. Пользователи хотят не просто печатать детали, а получать готовые изделия с цветной маркировкой, гибкими вставками, растворимыми поддержками и комбинированными механическими свойствами. Именно в эту нишу нацелен новый Prusa CORE One+ (Gen 2) INDX обзор — материал, в котором мы разберём, насколько удачным получился апгрейд проверенной платформы CORE One.
Производитель передал принтер для тестирования бесплатно, однако это не повлияло на независимость оценок. В основе статьи — более 30 дней непрерывной эксплуатации, десятки тестовых моделей и свыше 12 000 смен инструментов. Такой объём практики позволяет говорить не о поверхностном первом впечатлении, а о реальном поведении машины в интенсивной работе.
Что изменилось в конструкции
Внешне CORE One+ (Gen 2) INDX сохраняет узнаваемую архитектуру закрытого CoreXY-принтера. Однако передняя часть корпуса заметно отличается: здесь установлена горизонтальная направляющая для инструментов INDX системы. Именно она даёт визуальное и техническое отличие от базового CORE One. Дополнительная балка не просто крепится к раме — она интегрирована в силовую структуру, из-за чего корпус ощущается более жёстким.
Качество сборки остаётся на традиционном для Prusa3D уровне. Корпус жёсткий, панели подогнаны плотно, люфты минимальны. При этом упаковка стала ещё более продуманной: производитель сократил количество пенопласта, сохранив надёжную защиту при транспортировке. Это не только экологичнее, но и удобнее при повторной упаковке устройства.
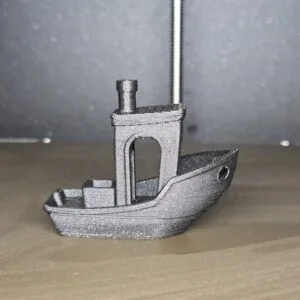
Тестовая модель кораблика Benchy, напечатанная на принтере Prusa CORE One+.
Альтернативный текст: упаковка и первое включение 3D принтера Prusa CORE One+ INDX, обзор конструкции мультиматериальной системы.
По сравнению с модификацией CORE One L+ здесь нет утолщённой алюминиевой платформы. Однако передняя балка INDX компенсирует это дополнительной жёсткостью: при перемещении стола и печатающей головы вибрации заметно ниже, чем у оригинальной модели. Для тех, кто переходит с базового CORE One, ощущение более «монолитной» машины появится с первых часов работы.
Как работает INDX система
INDX система — это ключевое нововведение. Вместо классической схемы с одним печатающим хотэндом и внешним переключателем материалов здесь используется набор сменных инструментов, которые перемещаются по передней направляющей. Каждый инструмент может быть заправлен собственным филаментом, а активный хотэнд забирается кареткой непосредственно перед печатью.
Такой подход принципиально отличается от традиционных MMU-решений, где филаменты поочерёдно подаются в один и тот же нагревательный блок. У мультиматериальной печати через INDX есть два больших преимущества. Во-первых, смена материала происходит быстрее. Во-вторых, продувка старого цвета или материала занимает заметно меньший объём, потому что переход между инструментами не требует длительной очистки общего сопла.
Скорость потока выросла радикально: примерно с 12–15 мм³/с у оригинального CORE One до ~40 мм³/с у новой системы. На практике это позволяет печатать PETG на скоростях 200–250 мм/с с высотой слоя 0,2 мм без катастрофической потери качества. Для многодетальной или многоцветной печати это экономит не минуты, а часы.
Технические характеристики и сравнение
Главная плата за новые возможности — уменьшение рабочей области. Базовая модификация CORE One имеет объём 250 × 220 × 270 мм, тогда как у CORE One+ (Gen 2) INDX он составляет 248 × 205 × 270 мм. Потери по осям X и Y небольшие в абсолютных цифрах, но заметные для владельцев крупных деталей.
Температурные возможности остались на высоком уровне: инструменты INDX работают до 300 °C, стол нагревается до 120 °C, а закрытая камера может достигать 55 °C. Это расширяет список совместимых материалов и позволяет стабильно печатать ABS, ASA, поликарбонат и нейлон.
| Параметр | CORE One | CORE One L+ | CORE One+ (Gen 2) INDX |
|---|---|---|---|
| Область построения, мм | 250 × 220 × 270 | 250 × 220 × 270 | 248 × 205 × 270 |
| Максимум инструментов | 1 | 1 | 8 |
| Температура сопла, °C | 300 | 300 | 300 |
| Температура стола, °C | 120 | 120 | 120 |
| Скорость потока, мм³/с | 12–15 | 12–15 | ~40 |
| Ориентировочная цена, USD | от 1 199 | от 1 449 | от 1 949 |
Тестовая модель кораблика Benchy, напечатанная на принтере Prusa CORE One+.
Альтернативный текст: INDX система многоматериальной печати Prusa CORE One+ Gen 2, сменные инструменты на передней направляющей.
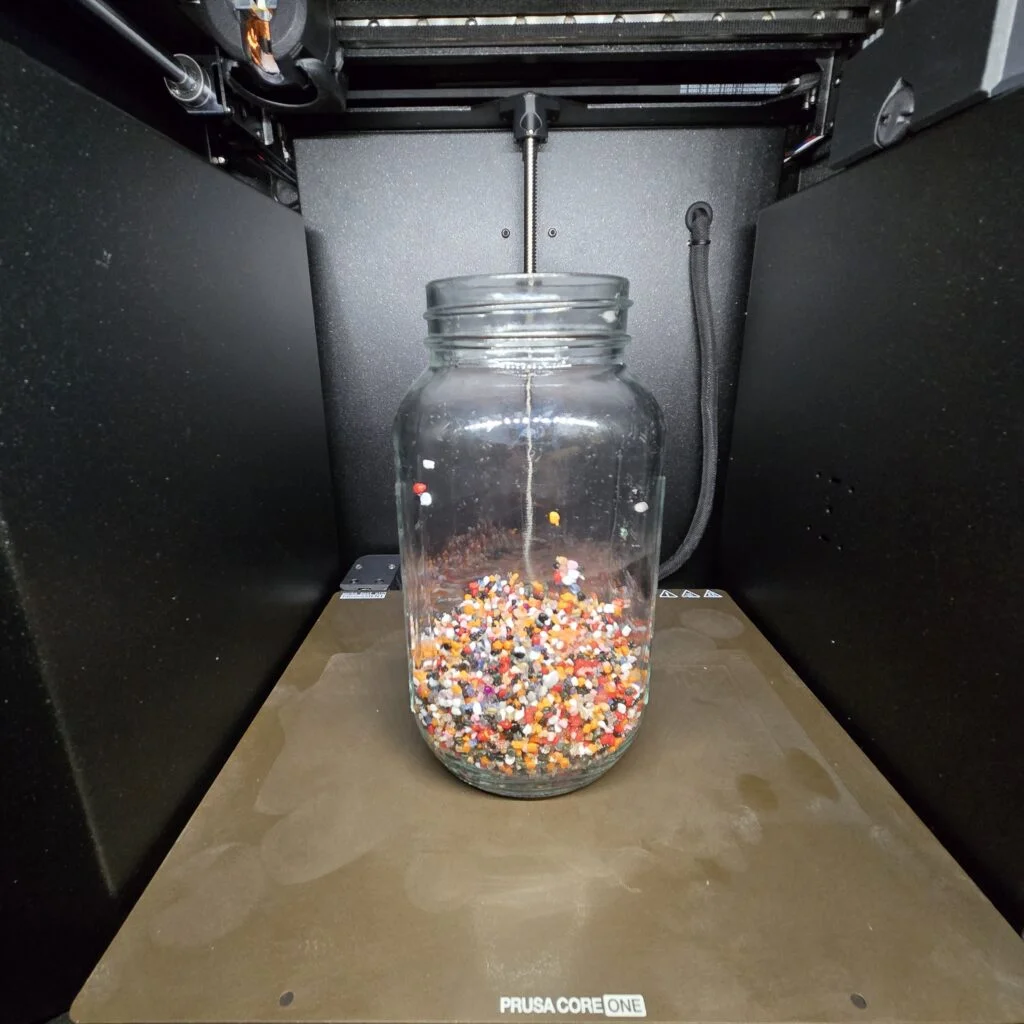
Экспериментальное использование емкости с филаментом внутри рабочей камеры принтера Prusa CORE One.
Разница в скорости потока особенно важна для пользователей, которые печатают функциональные детали. Более высокая производительность хотэнда означает меньшее время на слой при том же качестве поверхности. Для больших моделей суммарный выигрыш может составлять десятки процентов по сравнению с обычным CORE One.
Программное обеспечение и PrusaSlicer 3.0.0
Большая часть тестов проводилась в PrusaSlicer 3.0.0 alpha. Несмотря на статус альфа-версии, слайсер уже демонстрирует серьёзные изменения: новый интерфейс, ускоренная загрузка проектов, более быстрая нарезка и заметно более современная логика управления профилями. Для мультиматериальных проектов это особенно важно, поскольку количество настроек для 8 инструментов растёт экспоненциально.
Интерфейс самого принтера сохранил фирменную Prusa-логику. Он не выглядит как современный смартфон, но остаётся интуитивным и предсказуемым. Для опытных пользователей это скорее плюс: не нужно переучиваться, а все действия выполняются за минимальное количество кликов.
Отдельного упоминания заслуживает работа альфа-версии с профилями INDX. Часть заводских профилей ещё отсутствует, поэтому некоторые материалы приходилось настраивать вручную. Это важно учитывать: на момент выхода обзора PrusaSlicer 3.0.0 ещё не является полностью стабильным продуктом, и часть результатов может улучшиться после релиза финальной версии.
Тестовые отпечатки и качество поверхности
Первый тестовый запуск с PLA-бенчи не стал показательным. Высокая температура в помещении повлияла на охлаждение, и результат оказался хуже ожиданий. Гораздо более интересным получился второй тест — четырёхцветный бенчи из PETG в масштабе 200%. На его печать ушло всего 4 часа с учётом всех смен инструментов.
Качество поверхности у этого PETG-бенчи оказалось одним из лучших среди когда-либо напечатанных на Prusa-машинах. Слои ровные, переходы цветов чистые, геометрия не поплыла. Это косвенно подтверждает, что высокая скорость печати не привела к деградации качества.
Среди других тестовых моделей — контейнер Tardis, бюст тираннозавра в пяти цветах, тыквы с деревянной текстурой, классический ключ NASA и мультиматериальные детали из прозрачного PETG, розового TPU и чёрного поликарбоната. Отдельно проверялась печать субмиллиметрового текста: читаемость сохранилась, что указывает на хорошую настройку механики и точное позиционирование.
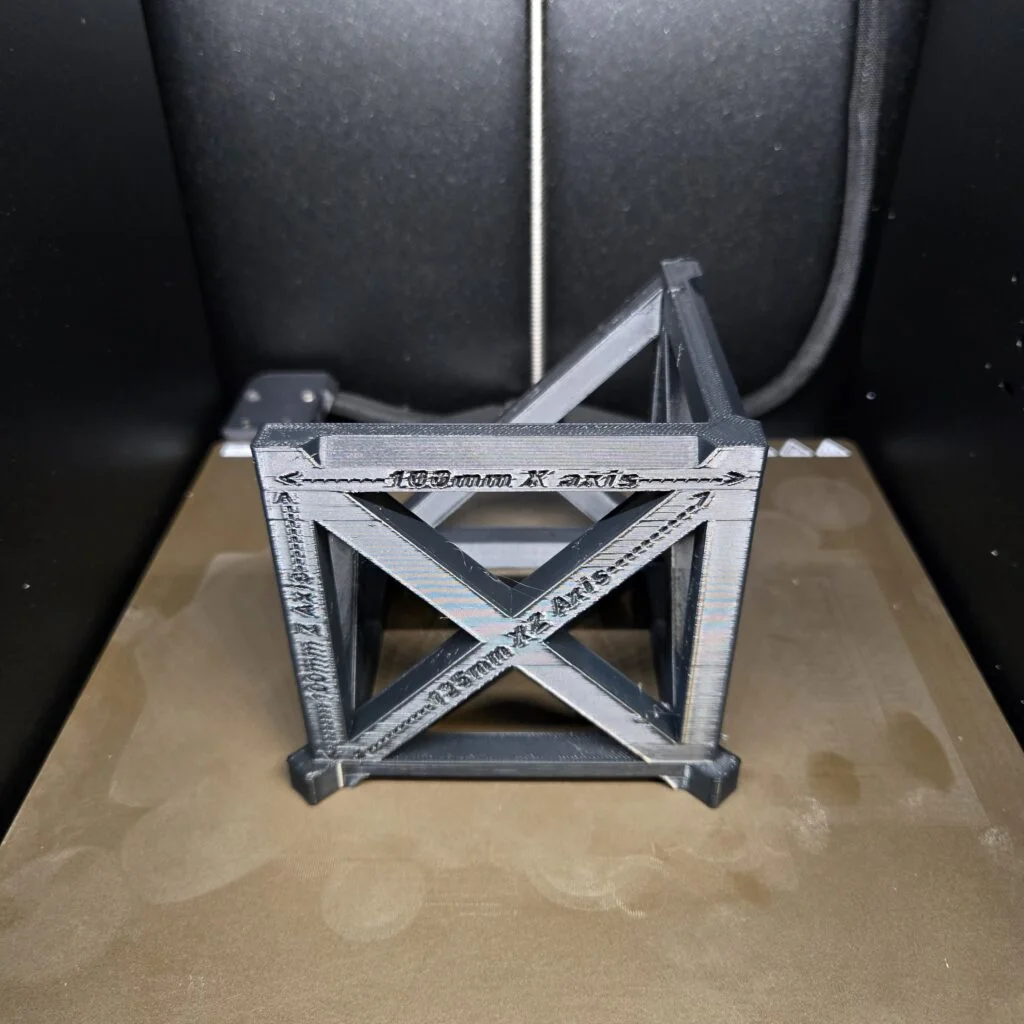
Тестовая калибровочная деталь, напечатанная для проверки точности осей принтера Prusa CORE One+.
Альтернативный текст: примеры мультиматериальной печати на Prusa CORE One+ INDX, PETG и PC детали.
Растворимые поддержки также работают корректно. Модель Ultimaker Gyro была напечатана с поддержками из PETG, которые после печати удалось отделить без повреждения основной детали. Для пользователей, работающих со сложной геометрией, это серьёзный аргумент в пользу INDX.
Точность и скорость печати
Для оценки точности использовалась стандартная тестовая модель с контрольными размерами от 100 до 150 мм. Замеры проводились для двух материалов: чёрного поликарбоната и красного PETG.
| Материал | X, мм | Y, мм | Z, мм | XZ, мм | YZ, мм | XY-A, мм | XY-B, мм |
|---|---|---|---|---|---|---|---|
| Чёрный PC | 99,95 / 100 | 99,93 / 100 | 99,94 / 100 | 134,75 / 135 | 134,80 / 135 | 149,87 / 150 | 149,90 / 150 |
| Красный PETG | 99,98 / 100 | 99,97 / 100 | 100,02 / 100 | 134,97 / 135 | 134,98 / 135 | 150,00 / 150 | 149,98 / 150 |
Поликарбонат — сложный материал с высокой усадкой, поэтому отклонения в пределах 0,1–0,25 мм ожидаемы. PETG показал практически эталонные результаты. Важно помнить, что профиль для PC был создан вручную в PrusaSlicer 3.0.0 alpha, и дальнейшая настройка может улучшить точность.
Скорость печати — главный практический апгрейд. PETG стабильно печатался на 200–250 мм/с при слое 0,2 мм. Для сравнения, оригинальный CORE One в аналогичных условиях работал заметно медленнее. В сочетании с восемью инструментами это превращает принтер в платформу для серийного производства мультиматериальных деталей.
Материалы и ограничения
Принтер совместим с большинством популярных филаментов: PLA, PETG, ABS/ASA, PA6/12, TPU, PEBA, PC. Проблемная зона — армированные полимеры. В сообществе эта тема получила неофициальное название Nozzlegate: пользователи ожидали, что штатные сопла INDX будут полностью износостойкими для карбоновых и стекловолоконных композитов.
Prusa3D дала официальный комментарий: тестирование показывает ресурс примерно 10 кг PETG-CF и 5 кг PC-CF до заметного износа сопла. Для большинства любительских задач этого достаточно, но для постоянной печати армированными материалами потребуется замена на сопла с рубиновым, алмазным или вольфрамовым наконечником.
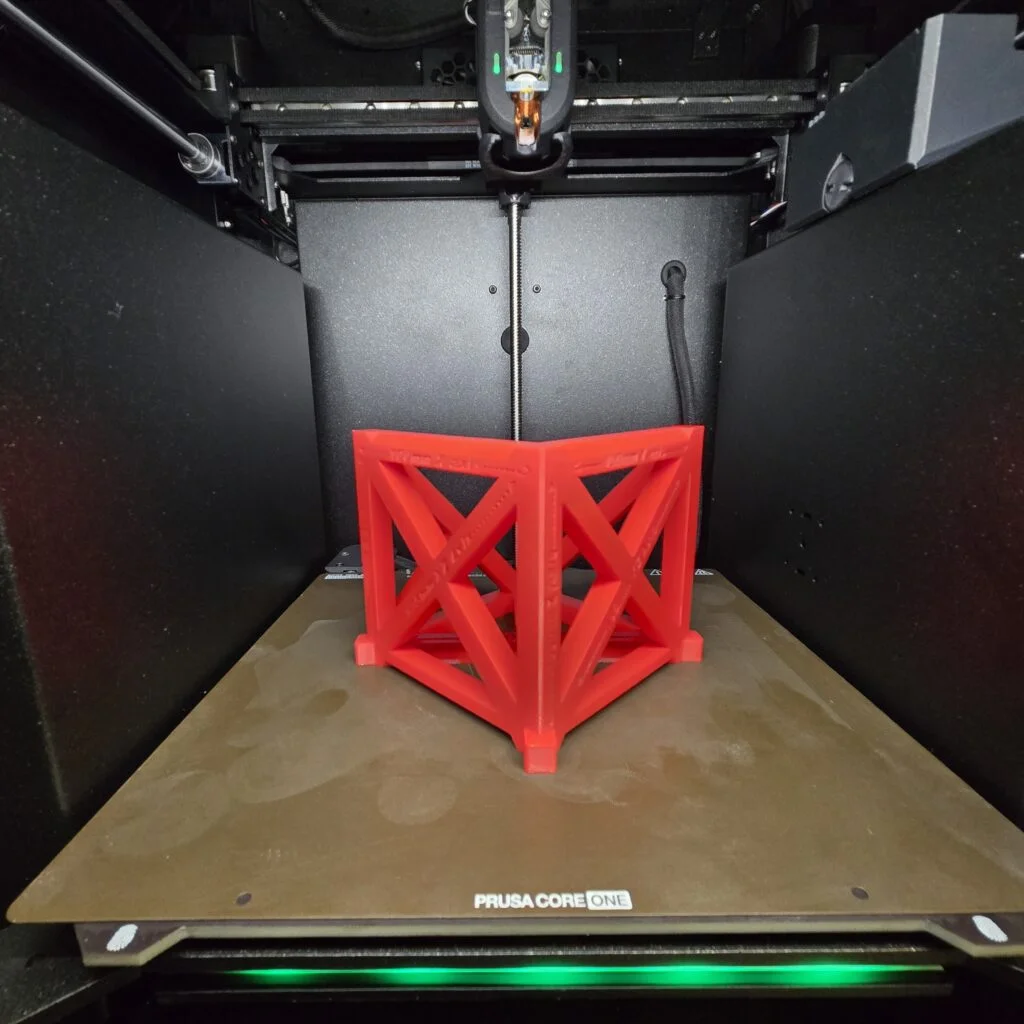
Процесс печати тестовой геометрической модели на принтере Prusa CORE One+ в рабочей камере.
Принтер Prusa CORE One+ (Gen 2) с интегрированным модулем INDX в процессе работы.
Альтернативный текст: совместимость материалов и сопла INDX системы 3D принтера Prusa CORE One+.
Такая ситуация вызвала споры среди пользователей. С одной стороны, износ в 5–10 кг композита — это существенный ресурс. С другой — формулировка «упрочнённые сопла» у конкурентов нередко подразумевает более высокую стойкость. Если вы планируете печатать армированные полимеры ежедневно, стоит сразу заложить в бюджет замену сопел.
Надёжность и обслуживание
За месяц интенсивной эксплуатации произошёл только один сбой: инструмент соскочил с направляющей во время печати. Причиной стало случайное механическое воздействие — автор задел каретку, пытаясь дотянуться до задней части принтера. Принтер поставил печать на паузу, после возврата инструмента работа продолжилась без видимых дефектов.
Это говорит о зрелости системы восстановления печати. Даже при потенциальном сбое INDX система сохраняет состояние задания и позволяет продолжить печать без перезапуска. Для дорогих многоматериальных деталей такая страховка критически важна.
Уровень шума в среднем составил около 52 дБ, с пиками до 60–63 дБ и спадом до 40–42 дБ. Это чуть громче обычного CORE One, но разница объясняется более быстрыми перемещениями и работой механизма смены инструментов. В целом машина остаётся одной из самых тихих в классе CoreXY.
Обслуживание сохраняет модульную философию Prusa3D: доступны все ключевые узлы, есть возможность замены отдельных компонентов и поэтапного апгрейда. Для владельцев это снижает долгосрочную стоимость владения: не нужно покупать новый принтер при выходе очередного улучшения.
Стоимость и целевая аудитория
Цена CORE One+ (Gen 2) INDX — от $1 949 за комплект для самостоятельной сборки и от $2 249 за собранную версию. Это высокая сумма для настольного принтера, даже с учётом 8 инструментов. Прямое сравнение с конкурентами не всегда простое: у некоторых систем мультиматериальность достигается внешними модулями, у других — одним хотэндом с длительной продувкой.
За время тестов на продувку ушло около 300 граммов филамента. Для сравнения, традиционные однодюзовые мультиматериальные системы часто расходуют заметно больше. Экономия материала при регулярной печати многоцветных изделий способна частично компенсировать высокую цену.
Механизм подачи филамента экструдера в разобранном виде для обслуживания.
Альтернативный текст: рабочая область и стоимость Prusa CORE One+ INDX, обзор принтера для мультиматериальной печати.
Кому стоит рассматривать этот принтер? В первую очередь — малому бизнесу и энтузиастам, которые регулярно печатают изделия с цветной маркировкой, гибкими вставками или растворимыми поддержками. Если же мультиматериальные задачи возникают редко, базовый CORE One останется более рациональным выбором.
Главное из статьи
- Ключевые отличия от предыдущих моделей: восемь сменных инструментов INDX, скорость потока ~40 мм³/с, уменьшенная на 2–15 мм область построения по X и Y, увеличенная жёсткость рамы.
- Сколько цветов одновременно: до 8 цветов или материалов в одном задании.
- Совместимые материалы: PLA, PETG, ABS/ASA, PA6/12, TPU, PEBA, PC и другие; армированные полимеры требуют замены сопел после ориентировочно 5–10 кг печати.
- Точность печати: на PETG отклонения в пределах 0,02–0,03 мм на 100–150 мм; на поликарбонате — до 0,25 мм, что считается хорошим результатом для сложного материала.
Выводы: оправдывает ли принтер свою цену
CORE One+ (Gen 2) INDX — это не просто CORE One с дополнительными соплами. Это другая по возможностям машина, ориентированная на регулярную мультиматериальную печать. Она быстрее, жёстче и экономичнее по расходу продувки, чем предыдущие модели Prusa3D. При этом она требует от пользователя понимания новых механических процессов и готовности к настройке.
Главный компромисс — уменьшенная рабочая область и высокая цена. Если эти ограничения приемлемы, принтер становится универсальным рабочим инструментом: загрузил файл, нажал печать, наутро получил готовые детали. Именно такой сценарий — лучшая демонстрация зрелости платформы.
Для задач с двумя и более материалами это, вероятно, один из самых сбалансированных вариантов на рынке в своём классе. Для одноцветной печати крупных деталей целесообразнее остаться с классическим CORE One или CORE One L+. В любом случае появление INDX системы — важный шаг в эволюции настольной мультиматериальной печати.
Комментарий Первого Слоя
Модульная конструкция INDX системы создаёт скрытую проблему для российских пользователей: при выходе из строя одного инструмента весь принтер может простаивать неделями из-за сложностей с оперативной доставкой запчастей из Чехии. При текущих логистических ограничениях и курсовых наценках цена ремонта способна достигать 20-30% от стоимости нового аппарата. Для производственных задач надёжнее рассматривать российские аналоги типа PICASO Designer X PRO с классической MMU-системой — их ремонт дешевле и быстрее, а скорость печати в 2-3 раза ниже компенсируется доступностью сервисных центров в Москве и Екатеринбурге.
Источник: 3dprint.com