
Главное
-
Prusa Core One L+ — логичное, но значимое аппаратное обновление флагманской CoreXY-платформы Prusa3D.
-
Ключевые изменения: объем сборки 300x300x330 мм, алюминиевый стол 6мм, активный подогрев камеры до 60 °C.
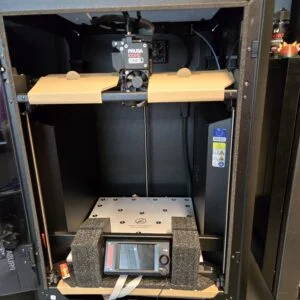
Внутреннее устройство 3D-принтера Prusa Core One L+.
- Тесты показали стабильную точность печати 99.97–99.99%, стопроцентную надежность на инженерных материалах и практически бесшумную работу.
Prusa Core One L+: Обзор достойного обновления | Анализ и тесты
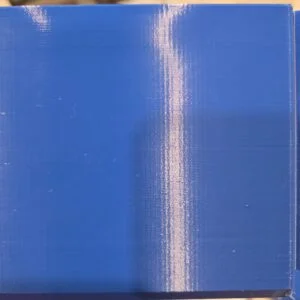
Артефакты печати на детали, демонстрирующие потенциальные проблемы.
Появление Core One L+ в линейке Prusa3D нельзя назвать сенсацией, но именно такие релизы и определяют репутацию чешского производителя. Компания не гонится за краткосрочными трендами, а методично дорабатывает собственную платформу, превращая хороший 3D-принтер в рабочий инструмент, который не стыдно поставить в инженерный отдел компании или в мастерскую, где техника работает сутками. Перед нами именно тот случай: предыдущая модель Core One уже была зрелой, надежной системой, а новая версия добавляет ей важные технические аргументы — увеличенную область печати, массивный стол и контролируемый микроклимат рабочей камеры.
В основе изменений лежит не только инженерная логика, но и экономическая. Сегмент prosumer-устройств с каждым годом становится все более конкурентным, а запрос аудитории смещается от абстрактного «печатает хорошо» к конкретному «работает месяцами без простоев». В этом обзоре мы разберем, насколько Prusa Core One L+ обновление соответствуют этим ожиданиям, как новая версия проявляет себя на инженерных пластиках и почему сравнение Core One и его L+ версии важно даже для тех, кто только присматривается к этому классу оборудования.
Доставка нового 3D-принтера Prusa Core One L+ для обзора.
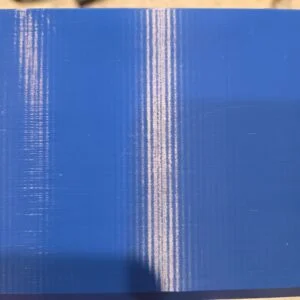
Вертикальные линии на отпечатке указывают на возможные проблемы с подачей филамента или настройками принтера.
Alt: Prusa Core One L+ обзор — вид на рабочую камеру с алюминиевым столом 6мм и системой активного подогрева.
Что изменилось в конструкции?
Первое, что бросается в глаза при работе с обновленной моделью, — это комплексное изменение несущих элементов и основной механики. Prusa Core One L+ характеристики не сводятся к простому увеличению рамы. Производитель переработал крепление оси Z, усилил узлы направляющих и, что важнее всего, радикально изменил конструкцию рабочего стола. Теперь вместо привычной для Prusa3D печатной платы с нагревательным элементом используется алюминиевый стол 6мм.
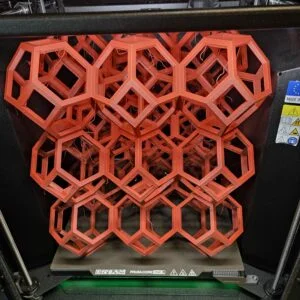
Принтер Prusa Core One L+ в процессе печати сложной геометрической структуры.
Это решение закрывает сразу несколько проблем. Во-первых, алюминий обеспечивает значительно более высокую тепловую инерцию. Стол дольше нагревается, но и гораздо стабильнее держит температуру по всей площади. Для печати крупногабаритных изделий из PETG, ASA или PCTG равномерность нагрева критична — любые локальные перепады приводят к короблению и отслоению углов. Во-вторых, массивная плита практически не деформируется при циклических нагрузках нагрева и охлаждения. Это прямое следствие предыдущей версии, где легкий стол мог немного «гулять» на максимальных температурах.
Все компоненты 3D-принтера Prusa аккуратно уложены в коробке.
Alt: Характеристики Core One L+ — сравнение жесткости рамы и толщины алюминиевого стола с предыдущей моделью.

Пример детали, напечатанной на 3D-принтере, показывающий текстуру и слои.
Магнитное крепление стального листа тоже стало заметно сильнее. Это важно для работы на высоких температурах, когда слабые магниты могут терять удерживающую способность. В сочетании с усиленными креплениями винтов оси Z модель ощущается более цельной и жесткой. Производитель не изменил общую идеологию — внутри по-прежнему используются внутренние детали, напечатанные из поликарбоната с углеродным волокном, что лишний раз подтверждает: Prusa3D строит принтер, который может печатать собственные компоненты.
Как работает активный подогрев камеры?
Один из самых интересных технических аспектов Core One L+ — активный подогрев камеры. Вопреки распространенному мнению, здесь нет отдельного нагревательного элемента, как в промышленных системах. Prusa3D использовала оригинальное решение: вентиляторы, расположенные под рабочим столом, прогоняют воздух через нагретую алюминиевую плиту, равномерно распределяя тепло по всему объему камеры.

Результат 3D-печати на Prusa Core One L+.
Такой подход имеет несколько важных преимуществ. Первое — это энергоэффективность. Тепло, которое так или иначе выделяет стол, не рассеивается вхолостую, а используется для поддержания микроклимата внутри закрытого корпуса. Второе — простота обслуживания. Нет дополнительного нагревателя, который мог бы выйти из строя или потребовать отдельного управления. Третье — безопасность. Камера прогревается мягко, без резких локальных перегревов.
В практических тестах температура внутри достигала 60 °C. Этого достаточно, чтобы снять значительную часть внутренних напряжений при печати ABS, ASA и даже поликарбоната. В сочетании с закрытым корпусом удается печатать ASA-CF и PC-CF без катастрофического расслоения, которое часто возникает при слабом межслоевом сцеплении. Для пользователей, работающих с техническими материалами, это, пожалуй, самое важное изменение после увеличения габаритов.
Какие материалы реально применимы?

Эта деталь была напечатана на 3D-принтере.
Список материалов расширился не формально, а содержательно. На обновленной платформе комфортно работают PETG, ASA, PCTG, а также композиты с углеродным волокном. Важный нюанс: печать ASA-CF и PA-CF требует замены штатного латунного сопла на износостойкое, например, с алмазным покрытием. В противном случае абразивное волокно быстро расширит внутренний канал сопла, и геометрия экструзии начнет деградировать.
Пошаговая инструкция на коробке для сборки 3D-принтера.
Alt: Печать ASA-CF на Prusa Core One L+ — тестовый образец с высоким качеством поверхности и точными допусками.

Пример детали, напечатанной на Prusa Core One L+, демонстрирующий качество печати.
Практические тесты показали очень стабильную экструзию на всех перечисленных материалах. Отдельного внимания заслуживает PCTG, который традиционно капризен в отношении усадки и склонен к налипанию на сопло. Благодаря равномерному прогреву камеры и стабильной температуре стола удалось получить чистые наружные стенки и корректные допуски на тестовых образцах. Аналогично вели себя изделия из ASA-CF — с минимальной дельтой усадки и хорошей межслоевой адгезией.
Такой уровень универсальности делает Prusa Core One L+ рабочим инструментом, а не демонстрационной платформой. От пользователя требуется лишь правильная подготовка файла в слайсере и подбор параметров под конкретный материал. С остальным справляется механика и термостабилизация.
Насколько выросла точность и качество?

Держатель для сопел 3D-принтера с маркировкой размеров.
Одна из самых показательных частей тестирования — проверка размерной точности. Для Core One L+ замеры проводились по контрольным образцам в 100 мм по каждой оси, а также по диагональным размерам в 135 мм и 150 мм. Полученные результаты стабильно укладывались в диапазон точность печати 99.97–99.99% от заданных значений. Это означает, что отклонения измерялись в пределах сотых долей миллиметра.
Стоит учитывать, что такие результаты достигаются не только за счет качественной механики, но и благодаря калибровке входного формования. Принтер получил возможность измерения и корректировки резонансных характеристик без внешних модулей, что позволило снизить интенсивность вертикальных артефактов на блестящих пластиках. На глянцевом PETG невооруженным глазом дефекты почти не видны, а на матовых или волокнистых материалах они практически неразличимы.
Качество поверхности в целом поднялось на уверенный уровень выше, чем у оригинального Core One. Это особенно заметно при сравнении одинаковых моделей, напечатанных на обеих платформах. Принтер не становится волшебным образом бесшумным в смысле дефектов — но спектр артефактов смещается в зону, которая практически не влияет на эксплуатационные свойства деталей.

Шаблон для проверки точности слоев 3D-печати.
Ограничения, о которых не пишут в спецификации
У любой сильной системы есть компромиссы. Prusa Core One L+ не стал исключением. Первый и очевидный момент — скорость потока расплава. Хотя механическая скорость перемещения выросла до 350 мм/с на отдельных участках, реальная производительность ограничивается возможностью хотэнда плавить пластик. На стандартных версиях PETG печать на такой скорости невозможна без перехода на специальные высокоскоростные варианты материала. Это не недостаток конкретной модели, а физика процесса.
Второе ограничение касается интерфейса. Сенсорный экран у Prusa3D функционален, но визуально и логически он выглядит устаревшим на фоне конкурентов, которые проектировали UI именно под касания. Кнопочное колесо прокрутки по-прежнему работает превосходно, но само ощущение от взаимодействия с экраном не похоже на использование современного смартфона. Для тех, кто проводит много времени в меню, это может быть раздражающим фактором.

Демонстрация возможностей 3D-печати объекта с уникальной формой.
Третье — стоимость. При цене $1999 за собранную версию этот принтер объективно дороже многих конкурентов с похожими формальными характеристиками. Однако сравнивать цену корректно только с учетом срока службы и ремонтопригодности. И вот здесь Prusa3D выигрывает у большинства соперников. Рама рассчитана на годы эксплуатации, а все критически важные узлы можно заменить или модернизировать. Проще говоря, вы платите не за принтер на год, а за платформу, которая будет развиваться.
Сравнение с предыдущей моделью и конкурентами
Чтобы понять место новой версии, достаточно одной таблицы. Она наглядно показывает, чем отличаются Core One и Core One L+, и почему апгрейд имеет смысл для тех, кто уже работает с предыдущей платформой, и для новых пользователей.

Процесс 3D-печати деталей на принтере Prusa Core One L+.
| Параметр | Core One (базовая) | Core One L+ (обновленная) |
|---|---|---|
| Объем сборки | 250x210x220 мм | 300x300x330 мм |
| Рабочий стол | PCB с нагревательным слоем | Алюминиевый стол 6мм |
| Камера | Пассивная термоизоляция | Активный подогрев камеры |
| Максимальная температура камеры | Около 45–50 °C | До 60 °C |
| Калибровка входного формования | Требует внешний модуль | Встроенная |
| Целевые материалы | PLA, PETG, ABS | PETG, ASA, PCTG, ASA-CF, PC-CF |
| Цена (собранная версия) | $1399 | $1999 |
Разница в цене выглядит существенной, но она оправдана не только увеличенной областью печати. Алюминиевый стол 6мм и активный подогрев камеры — это серьезные капитальные улучшения, которые напрямую влияют на рабочий диапазон материалов. С точки зрения долгосрочных инвестиций L+ версия выглядит предпочтительнее, если вы планируете печатать техническими пластиками.
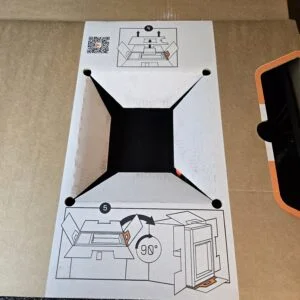
Руководство по распаковке 3D-принтера Prusa Core One L+.

Деталь, напечатанная на 3D-принтере, с видимыми размерами в мм.
Alt: Сравнение Core One и Core One L+ — габариты области печати и конструктивные отличия рабочего стола.
Против конкурентных решений у Prusa3D есть аргумент, который редко фигурирует в таблицах характеристик, — ремонтопригодность. Практически каждый компонент можно заказать отдельно и заменить самостоятельно. Это резко снижает стоимость владения на длинной дистанции. Там, где у конкурента потребуется отправка в сервис или замена целого модуля, Prusa3D позволяет обойтись отверткой и инструкцией.
Практические сценарии использования

Книжный шкаф с декоративными готическими элементами.
На протяжении месяца тестирования принтер работал в режиме, приближенном к небольшому производственному участку. Основная нагрузка включала крупногабаритные детали и серийную печать партиями. За тридцать дней наработка превысила 26 суток непрерывной печати. Это экстремальный темп даже для профессионального оборудования.
Основные сценарии оказались такими:
- Функциональные прототипы из PETG и ASA. Упор на размерную стабильность и минимальную постобработку.
- Уличные крепления из PCTG. Высокая устойчивость к ультрафиолету и перепадам температур.
- Оснастка и детали с высокими требованиями к жесткости из ASA-CF. Минимальный вес, высокая прочность.
- Серийная печать мелких изделий. Бобины для вышивальной нити, крепежные элементы, адаптеры.

Два популярных 3D-принтера: Creality K2 Plus и Prusa Core One L.
Во всех перечисленных случаях не было зафиксировано ни одного отказа печати. Даже переход на альфа-версию слайсера не вызвал дефектов в готовых деталях. Это сильный показатель зрелости аппаратной платформы и качества предустановленных профилей материалов.
Шум, надежность и удобство обслуживания
Показатели шума приятно удивляют. Средний уровень находится около 50 дБ, пиковые значения достигают 61 дБ, а в момент минимальной нагрузки падают до 40–42 дБ. Для CoreXY-принтера со скоростной механикой это низкий показатель. Работающий рядом Core One L+ воспринимается как фоновый звук, не мешающий разговору или концентрации.
С точки зрения обслуживания модель наследует лучшие черты Prusa3D. Узлы доступны для осмотра, смазка направляющих не требует сложной разборки, а любые направляющие по замене деталей доступны в официальной базе знаний. За месяц интенсивной эксплуатации не потребовалось внеплановое обслуживание — только штатная очистка стола и контроль натяжения ремней. Для тех, кто уже работал с принтерами Prusa3D, здесь не будет сюрпризов. Для новичков это, пожалуй, один из самых понятных принтеров в обслуживании в этом классе.
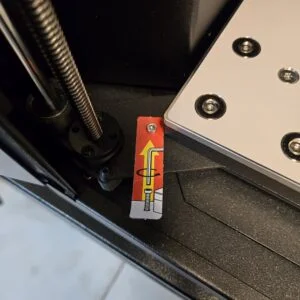
Стикер с наглядной инструкцией по регулировке принтера.
Alt: Тест точности печати Prusa Core One L+ — контрольные образцы с размерами 99.97–99.99% от заданных.
Главное из статьи
-
Чем Core One L+ отличается от предыдущей модели Core One? Главные отличия: увеличенный объем сборки 300x300x330 мм, алюминиевый стол 6мм с усиленным магнитным креплением, активный подогрев камеры до 60 °C, встроенная калибровка входного формования.
-
Какие материалы успешно печатает Prusa Core One L+? Стабильно работают PETG, ASA, PCTG, а также композиты с углеродным волокном, включая ASA-CF и PC-CF. Для абразивных материалов рекомендуется сопло с твердосплавным или алмазным покрытием.
-
Какова точность печати Prusa Core One L+ по тестам? Замеры по всем осям и диагоналям показали отклонения в пределах точности печати 99.97–99.99% от заданных значений на контрольных образцах.
-
Улучшилась ли скорость печати в Core One L+ по сравнению с предыдущей версией? Да, скорость перемещения выросла до 350 мм/с на отдельных участках, однако реальная скорость ограничена производительностью экструдера. Для высокоскоростной печати PETG потребуются специальные high-flow материалы.
Выводы
Prusa Core One L+ — это редкий случай, когда обновление не выглядит маркетинговой надстройкой, а закрывает конкретные инженерные задачи предыдущей версии. Увеличенный объем сборки 300x300x330 мм, массивный алюминиевый стол 6мм и активный подогрев камеры — это не список красивых цифр, а измеримые улучшения, которые расширяют практический диапазон материалов и повышают повторяемость результатов.
Здесь нет рекордной скорости истечения расплава, нет футуристического интерфейса и нет самой низкой цены на рынке. Вместо этого Prusa3D предлагает платформу, которая работает месяцами без отказов, печатает инженерные материалы с высокой точностью и не превращается в одноразовое устройство после выхода новой версии. Для малой мастерской, инженерного отдела или серьезного пользователя, который относится к 3D-печати как к рабочему процессу, Core One L+ на сегодняшний день один из самых взвешенных вариантов в сегменте prosumer.
Комментарий Первого Слоя
Для российских инженерных мастерских работоспособность L+ на отечественном сырье важнее рекламных ТТХ: его алюминиевый стол и активный подогрев камеры реально сглаживают перепады качества местного PETG/ASA. Но серый ввоз добавляет 50% к цене, а главная карта – печать запчастей из кабро-поликарбоната прямо в цеху вместо месячных ожиданий комплектующих.
Источник: 3dprint.com