
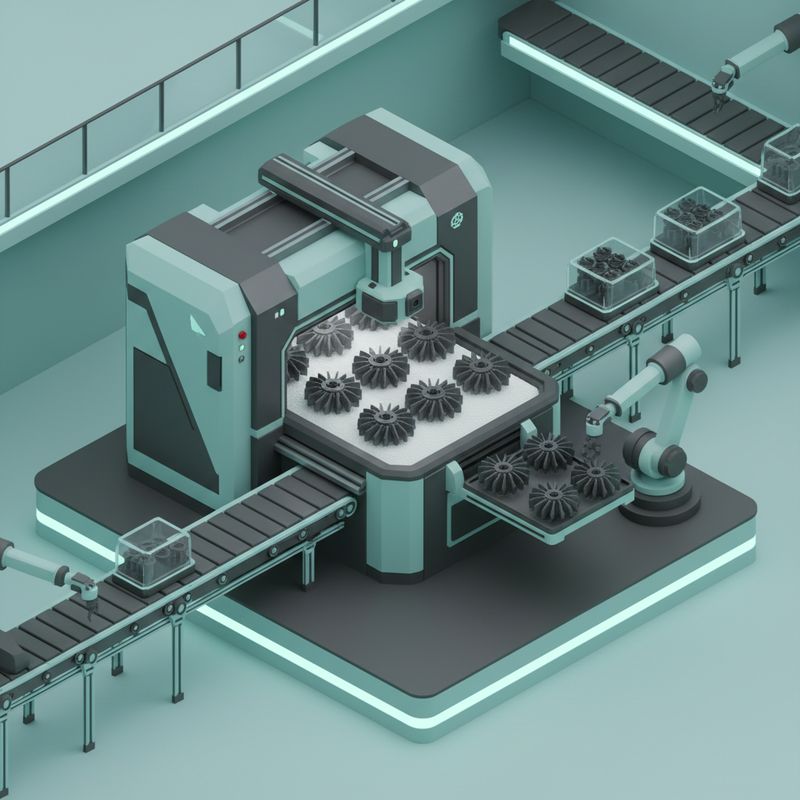
SLS в промышленности: Как TPM3D внедряет 3D-печать в серийное производство
Главное
- Промышленное применение SLS переходит от прототипирования к выпуску конечных деталей: несущие конструкции, ортопедия, автокомпоненты.
- Ключевая система TPM3D S600DL обеспечивает крупногабаритную печать и автоматизацию за счёт двойного лазера и рабочей камеры 600×600×800 мм.
- Кейсы из ОАЭ, Испании и Германии показывают, как серийное производство с помощью SLS сокращает массу деталей, сроки поставки и затраты на оснастку.
Промышленное применение SLS перестало быть темой отраслевых конференций и превратилось в рабочий инструмент заводских цехов. В Дубае, Валенсии и Штутгарте производители уже используют селективное лазерное спекание для выпуска компонентов, которые устанавливаются в действующие изделия: от автономных полицейских патрульных машин до медицинских ортезов и корпусов аварийных маяков. За этими проектами стоит один и тот же класс оборудования — промышленные SLS-системы китайской компании TPM3D.
История началась с конкретных производственных задач, а не с желания внедрить аддитивные технологии ради самой технологии. Инженерам нужно было снизить массу, сократить сроки, убрать дорогостоящую оснастку и наладить выпуск изделий, которые традиционными методами делать долго или невозможно. Именно в этих точках SLS показал себя как технология серийного производства, а не лабораторного прототипирования.
Смена парадигмы заметна по цифрам. Один из показательных примеров — несущий элемент автономного полицейского автомобиля в Дубае. Деталь, изготовленная на S600DL, стала легче с 27 до 4 килограммов, а срок поставки сократился с семи дней до двух. Подобные результаты меняют представление о том, где проходит граница между «напечатанным образцом» и «производственной деталью».
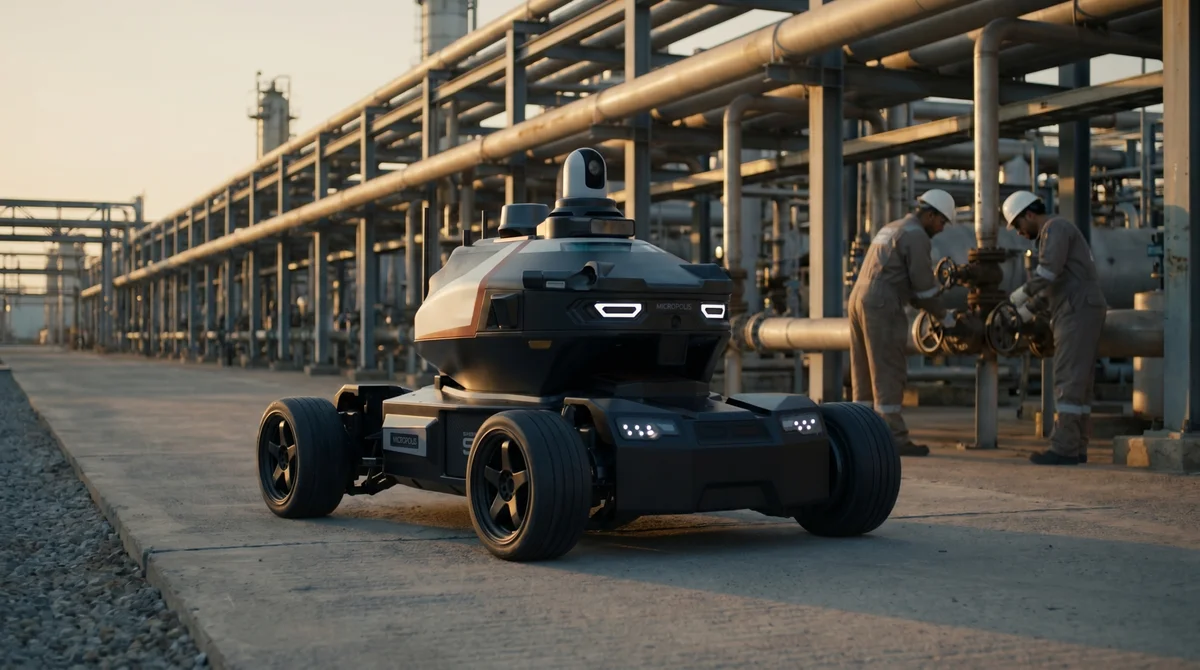
Робот для инспекции и рабочие, обслуживающие оборудование.
Промышленная SLS-система TPM3D S600DL с двойным лазером и камерой большого объёма для серийной 3D-печати полимерных деталей.
Что меняется, когда SLS выходит за пределы прототипа?
Главное отличие промышленного применения SLS от прототипного — это требования к воспроизводимости, себестоимости и интеграции в производственный поток. Прототип можно перепечатать, доработать, отложить. Деталь для серийной сборки должна выходить одинаковой от партии к партии, попадать в допуски и выдерживать нагрузку в реальных условиях эксплуатации.
Компания MicroPolis Robotics из Дубая использовала TPM3D S600DL для изготовления структурных компонентов автономных полицейских роботов. Основной задачей было снижение массы без потери жёсткости. Классическое решение — фрезерованная алюминиевая деталь или сварная конструкция. SLS позволил спроектировать полимерный узел сложной геометрии, который не требует оснастки и собирается из меньшего числа элементов.
Снижение веса с 27 до 4 килограммов — это не только про материал. Это про изменение конструкции: внутренние полости, рёбра жёсткости, объединение нескольких деталей в одну. Именно такие трансформации аддитивный процесс делает возможными без удорожания. При этом срок поставки сократился до двух дней, потому что исчез этап изготовления и согласования пресс-форм.
Серийность здесь не означает миллионы одинаковых штук. Для MicroPolis Robotics это десятки или сотни ответственных компонентов с регулярной повторяемостью. SLS закрывает этот диапазон лучше, чем литьё или фрезеровка, потому что не требует вложений в оснастку при изменении конструкции, а скорость запуска становится конкурентным преимуществом.
Как TPM3D выстраивает платформу для серийного производства
Компания TPM3D занимается полимерным SLS с конца 1990-х годов. Первые собственные системы появились в 2007 году, а сегодня портфель включает промышленные машины серий S и P, а также более доступную линейку C. Фокус остался неизменным: спекание полимерных порошков, а не металлическая печать или фотополимеры.
Промышленная линейка построена вокруг двух ключевых принципов: большой рабочий объём и двухлазерная архитектура. Модель S600DL, о которой идёт речь в большинстве производственных кейсов, оснащена двумя CO₂-лазерами мощностью 140 Вт каждый. Рабочая камера 600×600×800 мм позволяет размещать несколько разнотипных деталей в одном построении, а не печатать их последовательно.
Такая конфигурация сокращает время выхода партии. Вместо трёх запусков малой камеры — один большой. Вместо одного лазера, который обходит всё поле, — два, работающих параллельно. Для производителей это означает более предсказуемое время выполнения заказа и меньшее число переналадок. Именно эти параметры критичны в контрактном производстве и при выпуске медицинских изделий на заказ.
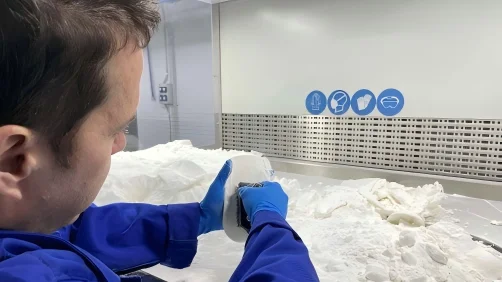
После печати SLS-детали удаляют излишки порошка.
Крупногабаритная 3D-печать методом SLS на системе TPM3D S600DL: в одной камере размещаются десятки ортопедических изделий.
Оборудование — только часть платформы. TPM3D также разрабатывает собственные полимерные порошки и станции порошковой обработки. Это связка «принтер плюс рециклинг», которая позволяет производителю управлять материалом, а не просто запускать изолированный процесс. В производственной цепочке SLS до 50–70% неиспользованного порошка может возвращаться в повторный цикл — при условии правильного просеивания и смешивания.
| Параметр | S600DL | Типичная настольная SLS-система |
|---|---|---|
| Рабочая камера | 600×600×800 мм | 100×100×100 мм – 200×200×300 мм |
| Лазеры | 2 × CO₂, 140 Вт | 1 × CO₂, 30–60 Вт |
| Объём партии | До десятков килограммов | До 1–2 кг |
| Применение | Серийные детали, крупные корпуса, ортопедия | Прототипы, мелкие тестовые образцы |
| Порошковая станция | Отдельная, автоматизированная | Ручная обработка |
Разница между системами не только в размере. Промышленная машина должна стабильно работать неделями, удерживать температуру в камере с точностью до градусов и управлять рекостером при больших габаритах слоя. Именно эти инженерные задачи отделяют производственный класс от лабораторного.
Почему ортопедия стала точкой роста для SLS
Испанская компания Edser нашла в SLS ответ на растущий спрос на индивидуальные ортопедические изделия: стельки, сандалии, корсеты, ортезы. Пациенту требуется не «типовой размер», а форма, повторяющая анатомию конкретной стопы или сегмента тела. Традиционный процесс включает ручное изготовление или фрезеровку по шаблону — медленно и дорого.
Цифровой маршрут Edser начинается с 3D-сканирования стопы, продолжается параметрическим моделированием и завершается печатью в камере S600DL. Срок от сканирования до готового изделия — четыре дня. Для медицинской ортопедии это очень короткое окно, особенно если учесть, что в одной камере размещаются десятки изделий разных форм и размеров.
Ключевую роль играет материал PP Pro — полипропиленовый порошок, разработанный TPM3D. Его характеристики приближены к традиционному полипропилену, который ортопеды уже давно используют в производстве стелек. Пациенты и врачи не ощущают «переход на новый материал», потому что по жёсткости, упругости и износостойкости он близок к привычному.
Ортопедия — показательный пример совмещения массовости и индивидуальности. Форма каждого изделия уникальна, но материал, процесс печати и постобработка остаются одинаковыми. SLS убирает промежуточные этапы: не нужно делать гипсовый слепок, форму для вакуумной формовки, не нужно вырезать вручную. Вместо этого — цифровой файл, печать ночной сменой, очистка и отправка пациенту.
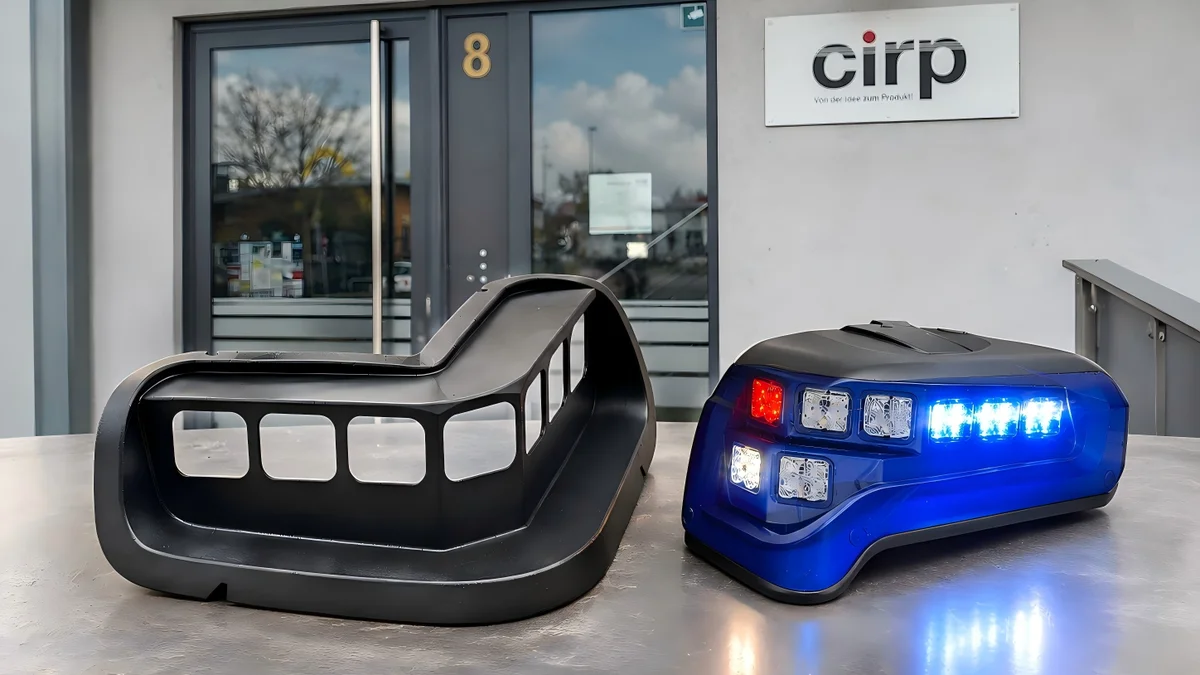
Прототипы деталей, напечатанных промышленным SLS-принтером.
Сотрудник Edser очищает напечатанную на SLS стельку на станции порошковой обработки TPM3D — этап постобработки при производстве ортопедических изделий.
С точки зрения бизнеса это переводит продукт из ремесленной мастерской в масштабируемое мелкосерийное производство. При росте спроса Edser добавляет не сотрудников с ручным инструментом, а ещё одну машину или запускает камеру чаще. Качество при этом воспроизводится от партии к партии.
Как расширяют мощности для автокомпонентов малыми сериями
Логотип компании TPM3D, занимающейся промышленной SLS 3D-печатью.
Немецкий сервис-провайдер cirp, базирующийся в Штутгарте, десятилетиями выпускал прототипы и мелкие партии для автопрома. Автомобильный сектор живёт по своим правилам: жёсткие допуски, требования к материалам, повторяемость и давление по срокам. Когда спрос на малосерийные полимерные детали вырос, компании потребовались дополнительные мощности SLS.
Выбор пал на систему TPM3D S480 с рабочей камерой 480×480×600 мм. По оценке операторов, одна камера может производить до 20 килограммов готовых полимерных деталей в зависимости от геометрии, упаковки и типа порошка. Для сервис-бюро это универсальный ресурс: в одной камере можно собрать заказы нескольких клиентов, не теряя в качестве.
Среди производимых компонентов — корпуса аварийных световых маяков, уплотнительные элементы топливной системы, элементы освещения. Это детали, где нужны не только геометрия, но и стойкость к температуре, химическая устойчивость, механическая прочность. cirp работает в том числе с PA11 — полиамидом, получаемым из растительного сырья, который отличается высокой ударной вязкостью и стабильностью.
PA11 чувствителен к параметрам процесса: температура камеры, скорость нанесения слоя, рекостер. На S480 используется система контроля температуры и автоматический укладчик порошка, которые помогают удерживать стабильные условия от первого до последнего слоя. Для длинных деталей и крупных сечений это критично, потому что перепады температуры ведут к короблению.
| Материал | Ключевые свойства | Типичные применения в промышленности |
|---|---|---|
| PP Pro | Гибкость, лёгкость, химическая стойкость, близок к литьевому PP | Ортопедия, кожухи, ёмкости, амортизирующие элементы |
| PA11 | Высокая ударная вязкость, биооснова, стабильность | Автокомпоненты, корпуса, топливные элементы |
| PA12 (базовый) | Универсален, прочность, износостойкость | Функциональные прототипы, серийные кронштейны |
Для сервис-провайдера важна не только печать, но и управление порошком. cirp использует станцию порошковой обработки TPM3D для просеивания, смешивания отработанного и свежего материала, подачи в машину. Повторяемость партий напрямую зависит от этого этапа: если порошок деградирует, механические свойства готовой детали падают незаметно для внешнего осмотра, но критично для заказчика.
Что стоит за продажей оборудования
Продать промышленный SLS-принтер недостаточно. Производитель должен передать процесс целиком: как готовить порошок, как укладывать детали в камере, как чистить после печати, как возвращать материал в цикл. У TPM3D этот подход реализован через связку «принтер, материалы, постобработка».
В случае Edser и cirp обе компании используют не только машины, но и станции порошковой обработки. Это снижает ручной труд и делает материальный поток более контролируемым. Для предприятия, которое печатает каждый день, экономия на ручной очистке и пересыпании может составлять десятки часов в месяц.
TPM3D развивает и поддерживающую сеть за пределами Китая: Европа, Северная Америка, Ближний Восток, Австралия. Партнёры занимаются установкой, обучением операторов, сервисом и консультациями по применению. Для клиентов, которые впервые внедряют SLS, это важнее, чем заявленные характеристики лазера.
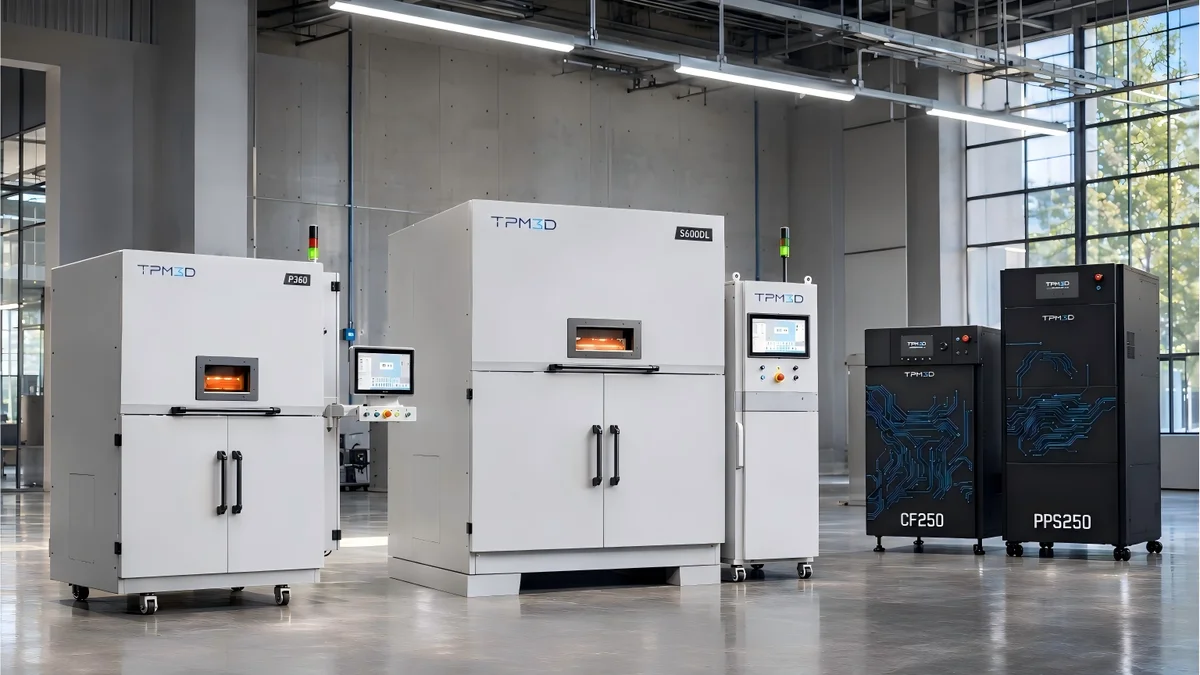
Промышленные 3D-принтеры TPM3D, демонстрирующие возможности SLS-технологии на производстве.
Производственный цех TPM3D в Хэфэе площадью 9800 квадратных метров — мощности для сборки промышленных SLS-систем.
В 2025 году компания завершила строительство нового завода в Хэфэе площадью 9 800 квадратных метров. Это позволяет наращивать выпуск оборудования и материалов, а также сокращать логистические цепочки для международных заказчиков. Инвестиции в производственную базу говорят о том, что спрос на промышленные SLS-системы рассматривается не как временный всплеск, а как долгосрочный тренд.
Какие ограничения остаются у SLS в промышленности
Несмотря на заметные успехи, промышленное применение SLS имеет границы. Первая — это стоимость входа. Промышленная система уровня S600DL — это капитальное оборудование, которое требует подготовленного помещения, вытяжной вентиляции, электропитания и обученного персонала. Для малого предприятия такой барьер может оказаться выше, чем покупка услуги у сервис-бюро.
Второе ограничение — пористость и анизотропия. Детали, выращенные послойно, могут иметь разные механические свойства по осям. Для многих применений это некритично, но в ответственных несущих элементах требуется дополнительное тестирование. Именно поэтому кейс MicroPolis — с заменой металлической детали на полимерную — потребовал не просто печати, а перепроектирования и валидации.
Третье — постобработка. SLS-деталь после извлечения из камеры покрыта остаточным порошком. Её нужно очищать, а для улучшения поверхности — подвергать пескоструйной обработке или окраске. Это дополнительные этапы, время и рабочие руки, о чём часто забывают, оценивая только скорость печати.
Наконец, материалы. Полимерный SLS-порошок стабилен, но диапазон доступных инженерных марок пока уже, чем у литья под давлением. Производители вроде TPM3D расширяют линейку — PP Pro, PA11, композиты, — но для некоторых высокотемпературных или сверхпрочных применений SLS всё ещё проигрывает традиционным методам.
Что TPM3D представит дальше
Следующий шаг компании — выход в сегмент компактных профессиональных систем. На Formnext 2026 во Франкфурте TPM3D планирует международную премьеру связки CF250 и PPS250: небольшой SLS-принтер в паре со специализированной станцией порошковой обработки. Система уже дебютировала в Китае, а европейский рынок увидит её в ноябре.
Логика ясна: не каждому производителю нужна машина с камерой 600×600×800 мм. Малые серии, лаборатории, медицинские центры, обувные бренды могут запустить SLS-печать с меньшими инвестициями, но по той же производственной схеме. Компактная система в паре с порошковой станцией переносит подход «промышленной платформы» в меньший масштаб, не отказываясь от автоматизации.
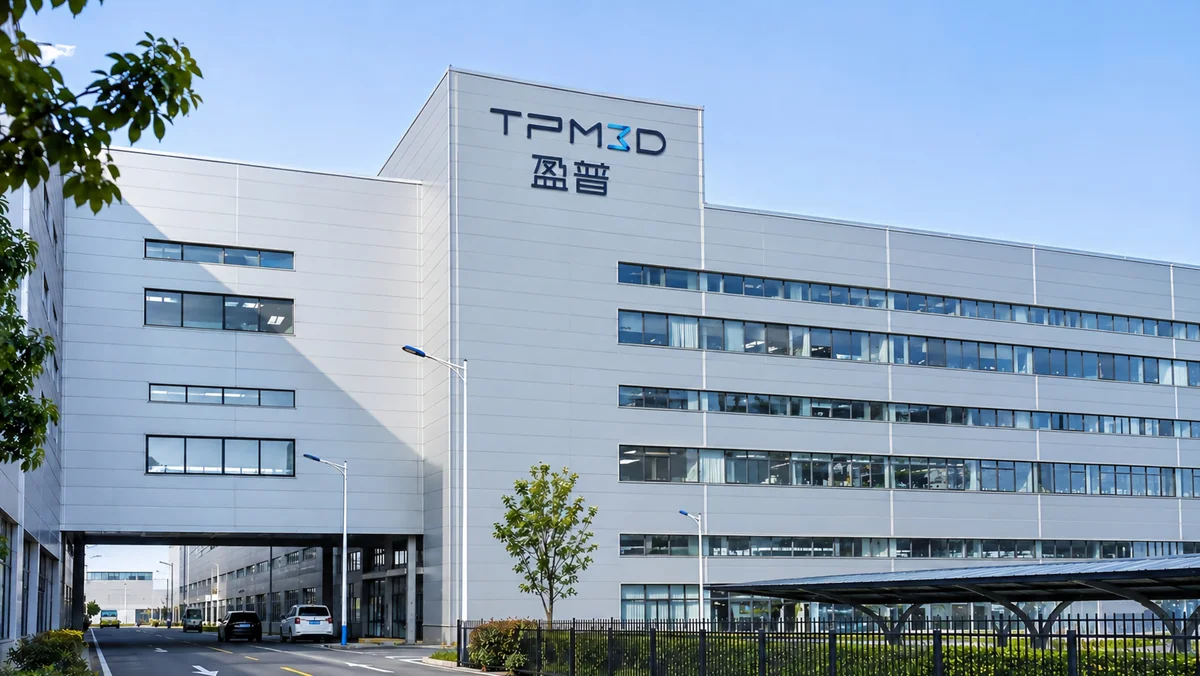
Штаб-квартира TPM3D — пример промышленного использования 3D-печати.
Компактная профессиональная SLS-система TPM3D CF250 с порошковой станцией PPS250 — международная премьера на Formnext 2026.
Ставка на полимерный SLS остаётся неизменной. Компания не распыляется на металлическую печать, а углубляет специализацию: новые материалы, новые форматы оборудования, более тесная интеграция с производственными процессами заказчика. Для отрасли это сигнал, что SLS как технология ещё не исчерпала свой потенциал роста в серийном производстве.
Главное из статьи
- Как снизить вес промышленных компонентов с помощью 3D-печати? Перепроектировать деталь под аддитивную технологию: объединить элементы, ввести внутренние полости и рёбра жёсткости. Пример: несущая деталь автономного робота в Дубае стала легче с 27 до 4 кг за счёт SLS на TPM3D S600DL.
- Возможно ли массовое производство ортопедических изделий по индивидуальным параметрам? Да, при использовании крупногабаритной камеры и цифрового маршрута «3D-сканирование → моделирование → печать». Испанская Edser выпускает стельки и ортезы из PP Pro за четыре дня от сканирования до готового изделия, размещая десятки разных форм в одной камере.
- Как расширить производственные мощности для выпуска автокомпонентов малыми сериями? Добавить промышленную SLS-систему среднего формата с поддержкой PA11 и порошковой станцией. Немецкий сервис-провайдер cirp на S480 выпускает до 20 кг деталей за построение, обеспечивая повторяемость и контролируемую себестоимость.
TPM3D демонстрирует, что промышленное применение SLS — это не маркетинговая абстракция, а набор воспроизводимых производственных практик. Снижение массы деталей, сжатые сроки поставки, отказ от оснастки и возможность смешивать индивидуальное с серийным — всё это достижимо при правильном выборе оборудования, материалов и организации процесса.
Примеры Edser, cirp и MicroPolis Robotics показывают три разных модели внедрения: производитель медицинских изделий, сервисное бюро и разработчик роботизированных систем. Во всех случаях решалась не одна задача, а целый пучок: технологии, экономики, логистики и работы с конечным заказчиком. Именно поэтому SLS закрепляется на заводских площадках, а не остаётся в лабораториях.
Границы технологии по-прежнему существуют — пористость, постобработка, стоимость входа. Но когда задача лежит в диапазоне малых и средних серий, сложной геометрии и быстрой смены конструкций, промышленный полимерный SLS из альтернативы превращается в базовый производственный инструмент. И такие платформы, как S600DL и S480, формируют новую норму для цехов, которые ещё вчера полагались только на литьё и фрезеровку.
Комментарий Первого Слоя
Габариты S600DL (600×600×800 мм) критичны для автокомпонентов и ортопедии, но логистика таких машин из Китая сейчас удорожает внедрение на 20-30% из-за валютных рисков и фрахта. Для российских НИОКР ключево отсутствие оснастки: кейс с сокращением веса детали с 27 до 4 кг применим к спецтехнике, где импортозамещение тормозят именно сроки разработки пресс-форм. Риск: TPM3D не имеет официального представительства в РФ — сервис и ремонт ложатся на дилеров, а отечественные аналоги порошков PA12 пока не обеспечивают нужную воспроизводимость для серий.
Источник: 3dprint.com