
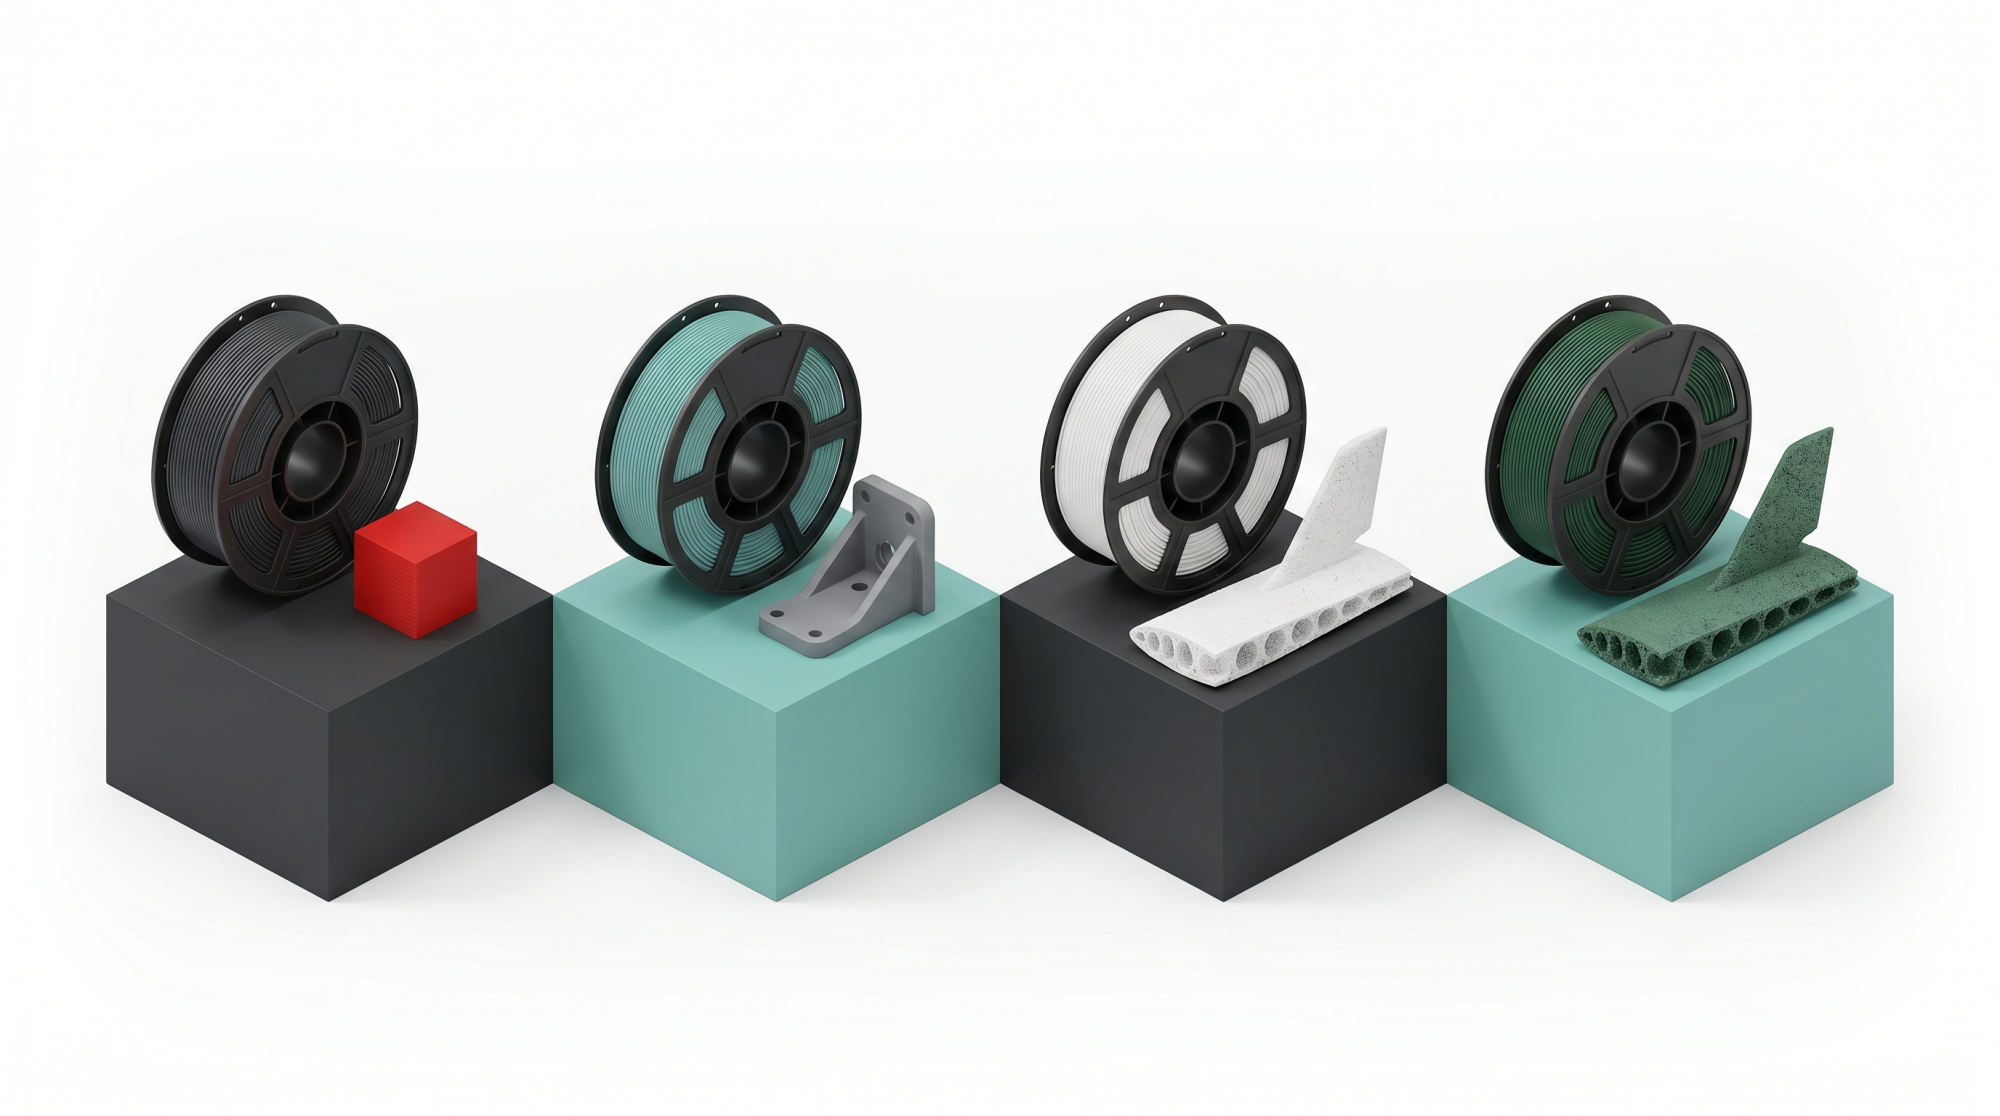
Отличия PLA пластика: подробный технический анализ Basic, Pro, LW и Aero
Полимолочная кислота (Polylactic Acid, PLA) представляет собой алифатический полиэфир, мономером которого является молочная кислота. В индустрии FDM-печати этот термопласт занимает позицию базового материала. Его физико-химические особенности, в частности низкая степень усадки и минимальный коэффициент температурного расширения, обеспечивают предсказуемость геометрических размеров готовых изделий. По мере масштабирования производств и появления крупных ферм 3D-печати возникла необходимость в диверсификации характеристик материалов.
Разработчики сырья модифицируют структуру полимера путем введения пластификаторов, нуклеирующих агентов и порофоров (вспенивающих добавок). Это позволяет адаптировать филамент для 3D принтера под конкретные технические задачи: от прототипирования до сборки функциональных механизмов. В данной статье мы детально разберем отличия PLA пластика, проанализируем реологию расплавов и рассмотрим специфику калибровки оборудования для четырех основных вариаций материала.
Сравнение видов PLA: химический состав и физика экструзии
PLA Basic: Базовый полимер
Стандартный полилактид синтезируется из возобновляемых растительных ресурсов. Базовая химическая структура характеризуется высокой степенью кристалличности при комнатной температуре, что делает материал жестким, но склонным к хрупкому разрушению при превышении предела текучести.
- Свойства PLA Basic: Плотность монолитной нити составляет 1.24 г/см³. Материал имеет высокий модуль упругости при растяжении (около 3.5 ГПа), но низкое относительное удлинение при разрыве (не более 6%). При точечных ударных нагрузках деталь растрескивается.
- Термодинамика: Термостойкость пластика ограничена точкой стеклования, которая находится в узком диапазоне 55–60°C. Выше этой температуры макромолекулы обретают подвижность, и полимер переходит в высокоэластичное состояние, теряя структурную жесткость. Температура плавления кристаллитов составляет 150–160°C, а рабочий диапазон экструзии находится в пределах 190–220°C.
- Адгезия слоев: Межслойная адгезия стабильна за счет высокой текучести расплава. Для кристаллизации полимера после экструзии требуется интенсивное охлаждение детали (Part Cooling Fan на 100%), что предотвращает деформацию нависающих элементов и мостов.
PLA Pro (PLA+): Модифицированный компаунд
Маркировка PLA Pro или PLA+ не регламентирована строгим стандартом ISO или ASTM. Это коммерческое обозначение компаундов, в которых матрица из полимолочной кислоты легирована эластомерами, акриловыми модификаторами или полигидроксиалканоатами (PHA).
- Характеристики PLA Pro: Введение эластичных доменов в жесткую матрицу PLA кардинально меняет механику разрушения. Ударная вязкость PLA (по Изоду с надрезом) возрастает в 2-4 раза по сравнению с базовой версией. Материал способен поглощать механическую энергию через пластическую деформацию — деталь гнется, а не лопается. Плотность остается неизменной (1.24 г/см³).
- Особенности экструзии: Присадки повышают вязкость расплава. Для сохранения стабильного объемного расхода (Volumetric Flow) требуется повышение температуры сопла до 210–230°C.
- Специфика применения: Компаунд применяется для производства функциональных прототипов, корпусов электроники, шестерней и элементов кинематики, где предполагаются циклические или вибрационные нагрузки.
PLA LW (Lightweight): Вспененный полилактид
Облегченный пластик для 3D печати предназначен для задач, где отношение прочности к массе является критическим параметром. Снижение плотности достигается двумя принципиально разными методами.
- Пассивное вспенивание: В полимерную матрицу на этапе экструзии гранул внедряются полые стеклянные или полимерные микросферы. Плотность PLA LW пассивного типа составляет около 0.8 - 0.95 г/см³. Филамент не меняет объем при прохождении через сопло, что позволяет использовать стандартные профили печати с множителем экструзии около 1.0.
- Активное вспенивание: Пруток содержит терморазлагаемый химический порофор (например, на базе азодикарбонамида). В твердом состоянии плотность прутка равна 1.24 г/см³. При попадании в зону нагрева (хотэнд) выше 230°C происходит эндотермическая реакция с выделением азота или углекислого газа, которые образуют закрытую ячеистую структуру в расплаве.
- Физика расширения: Степень вспенивания нелинейно зависит от температуры. При 250°C объем экструдата может увеличиться до 250-300%, снижая эффективную плотность детали до 0.40 г/см³.
PLA Aero: Авиамодельный филамент
PLA Aero — это специализированная рецептура активно вспенивающегося полимера. Выбор филамента для авиамоделей обусловлен необходимостью балансировать между минимальным весом планера и способностью выдерживать аэродинамические и ударные нагрузки.
- Преимущества PLA Aero: В отличие от стандартного PLA LW, авиамодельная модификация содержит дополнительные пластификаторы. Пористая структура склонна к хрупкости из-за тонких стенок ячеек, поэтому в состав Aero вводятся компоненты, компенсирующие падение ударной вязкости. Детали сохраняют упругость, необходимую для жестких посадок авиамоделей.
- Цветовые решения: В каталоге онлайн-магазина оборудования и комплектующих 1-sloy.ru представлены базовые цвета. PLA Aero белый востребован для планеров (для визуального контроля и меньшего нагрева от солнца), а PLA Aero темно-зеленый — для интеграции макетов в природный ландшафт. Термостойкость вспененного пластика остается на уровне 60°C, поэтому темные тонкостенные детали уязвимы к деформации под прямыми солнечными лучами.
- Аппаратные ограничения: Пористый пруток в нагретом состоянии чувствителен к давлению. Использование многоцветных систем, таких как Bambu Lab AMS, повышает риск деформации мягкого филамента подающими шестернями. Рекомендуется подача напрямую с внешнего держателя. В принтерах с кинематикой CoreXY (включая модели P1S, X1C и P2S) необходимо ограничивать максимальную скорость печати внешних периметров для обеспечения равномерного вспенивания.
Настройки печати PLA и техническая калибровка
Корректные настройки печати PLA определяют механическую прочность детали. Особого внимания требует калибровка оборудования при переходе от монолитных полимеров (Basic, Pro) к вспененным (LW, Aero). Раскройте разделы ниже для изучения протоколов настройки.
Параметр Z-offset определяет дистанцию между соплом и печатной платформой. Для PLA Basic и Pro требуется стандартное вмазывание первого слоя (squish) для надежной адгезии. При печати PLA Aero дистанцию Z-offset рекомендуется немного увеличить (на 0.05 - 0.1 мм). Вспененный расплав имеет больший объем, и избыточное давление между соплом и платформой может спровоцировать блокировку экструдера (Heat Creep) из-за обратного тока газа и пластика в термобарьер.
Перед расчетом потока необходимо убедиться в корректности шагов экструдера (E-steps). После этого печатается специфическая температурная башня. Для активных PLA LW/Aero она применяется не для оценки качества нависаний, а для замера коэффициента расширения. В диапазоне от 200°C до 250°C штангенциркулем измеряется толщина одного периметра стенки. Максимальная толщина укажет на температуру пикового вспенивания.
Алгоритм расчета потока базируется на результатах температурной башни. Формула: (Заданная ширина линии слайсера / Фактическая ширина стенки) * Текущий поток. Если слайсер настроен на ширину стенки 0.4 мм, а при температуре 245°C штангенциркуль показывает 0.85 мм, новый множитель экструзии составит примерно 0.47 (или 47%). Это предотвратит избыточную экструзию и перекрытие линий.
При использовании активно вспенивающегося полилактида химическая реакция выделения газа не прекращается в момент остановки мотора экструдера. Из-за этого классические ретракты (Retraction) практически неэффективны, что приводит к сильному образованию паутины (Stringing) и наплывов при холостых перемещениях сопла. Модели из PLA Aero, особенно крылья и фюзеляжи радиоуправляемых самолетов, проектируются с учетом непрерывной экструзии — в режиме вазы (Spiral Vase Mode) или с использованием специализированных траекторий без отрыва сопла.
Сводный анализ и технические параметры
Для систематизации информации приводим интерактивную таблицу. Нажмите на заголовок столбца для сортировки данных по возрастанию или убыванию. Это поможет оперативно сравнить характеристики материалов при выборе филамента под конкретную инженерную задачу.
| Тип полимера | Плотность (г/см³) | Ударная вязкость | Оптимальная температура (°C) | Множитель экструзии |
|---|---|---|---|---|
| PLA Basic | 1.24 | Низкая | 190 - 215 | 0.95 - 1.00 |
| PLA Pro (PLA+) | 1.24 | Высокая | 210 - 230 | 0.95 - 1.05 |
| PLA LW (пассивный) | 0.85 - 0.95 | Средняя | 200 - 220 | 0.90 - 1.00 |
| PLA Aero (активный) | 0.40 - 0.60 | Выше среднего | 235 - 255 | 0.40 - 0.60 |