
PanX с SLM: ИИ-симуляция металлов 3D-печати для оптимизации сборки
Главное
- PanOptimization интегрирует PanX в программное обеспечение подготовки сборок Nikon SLM Solutions, открывая доступ к быстрому FEA-моделированию прямо в рабочем процессе инженера.
- Технология использует валидированные шаблоны под конкретные машины, материалы и параметры технологий LPBF, что снижает порог входа в симуляцию и ускоряет подготовку производства.
- Коллаборация отражает глобальный тренд перехода от закрытых программных экосистем к открытым партнёрствам ради улучшения качества и повторяемости металлической 3D-печати.
В начале апреля 2026 года Nikon SLM Solutions и компания PanOptimization объявили о партнёрстве, которое может незаметно, но серьёзно изменить повседневную практику промышленной металлической 3D-печати. Речь идёт об интеграции PanX — лёгкого FEA-симулятора нового поколения — непосредственно в программное обеспечение подготовки сборок SLM Solutions. Для пользователей промышленных машин NXG XII 600 и MACHX это означает возможность прогнозировать тепловое поведение деталей до запуска дорогостоящего процесса LPBF (Laser Powder Bed Fusion). Интеграция PanX в ПО SLM Solutions убирает один из главных барьеров на пути к стабильному серийному производству металлических компонентов — неопределённость первого запуска сборки.
Партнёрство примечательно не только техническими деталями, но и контекстом. Производители оборудования, долгое время воспринимавшие внешнее программное обеспечение как помеху или угрозу контролю, теперь сами открывают двери. По сути, Nikon SLM Solutions признаёт, что ценность их платформы растёт не за счёт изоляции, а за счёт подключения специализированных инструментов. Для PanOptimization это шанс масштабировать свою технологию на обширную установленную базу SLM. Для конечного заказчика — возможность превратить симуляцию из разовой инженерной роскоши в стандартный этап подготовки каждой сборки.
Что представляет собой PanX?
PanX — это программный инструмент для FEA (Finite Element Analysis), ориентированный на задачи металлической 3D-печати, прежде всего технологии LPBF. Его ключевое отличие от классических FEA-пакетов — ориентация на скорость и доступность для инженеров, не имеющих глубокой специализации в численных методах. Традиционные симуляторы требуют настройки расчётной сетки, выбора решателей, калибровки граничных условий и часто работают медленно даже на мощных рабочих станциях. PanX пытается снять эти ограничения.
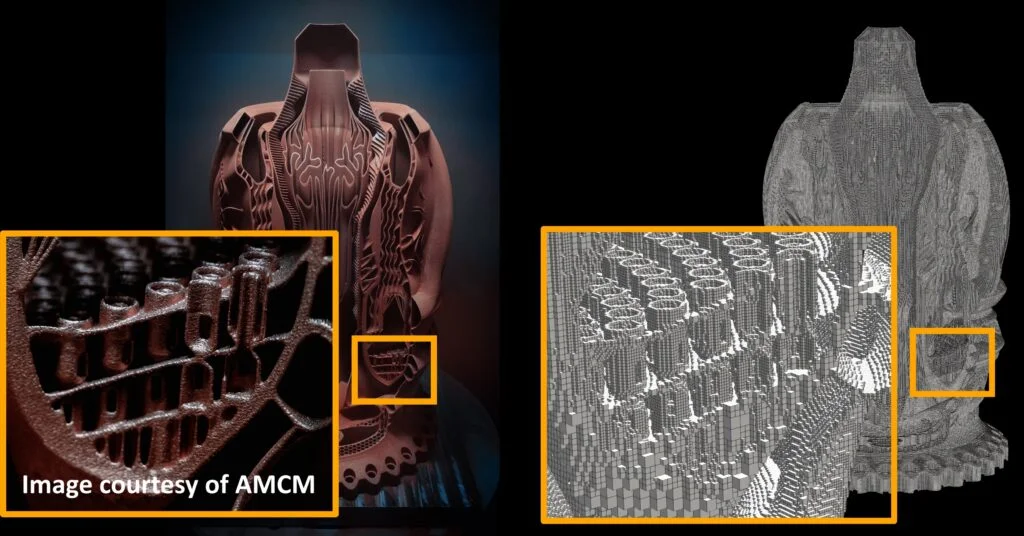
Деталь, напечатанная на 3D-принтере, и детализированная воксельная модель.
Alt-текст: Интерфейс FEA-симулятора PanX с тепловой картой детали для LPBF 3D-печати.
Инструмент использует вычислительно лёгкие методы, позволяя обрабатывать крупные сборки с миллионами элементов без необходимости кластерных вычислений. В примере, который демонстрирует PanOptimization, показана симуляция полноразмерного аэроспайка с сеткой из 26 миллионов элементов и 57 миллионов узлов. Это значительный объём, который классическими подходами на локальной машине обрабатывать крайне тяжело. Такая производительность достигается за счёт упрощения физики в областях, не критичных для макроскопических деформаций, и концентрации вычислительных ресурсов на зонах с высокими температурными градиентами.
Ключевой момент здесь — не просто «ещё один симулятор», а попытка встроить расчётное моделирование в инженерный рутинный цикл. Вместо того чтобы запускать симуляцию выборочно для самых сложных деталей, пользователь получает возможность прогонять анализ всей сборки перед отправкой на машину. Это меняет подход к подготовке производства: от реактивного исправления ошибок после неудачного запуска — к проактивному прогнозированию.
Почему тепловая история важна для LPBF?
Тепловая история сборки — это совокупность всех термических циклов, через которые проходит каждая точка материала в процессе послойного сплавления. В технологиях LPBF лазер поочерёдно плавит микроскопические области порошкового слоя, создавая резкие локальные перепады температур от комнатной до превышающей температуру плавления металла. Когда деталь растёт слой за слоем, нижележащие области многократно нагреваются и остывают. Это формирует сложное поле остаточных напряжений и деформаций.
Для небольших деталей простой геометрии эта термическая история относительно однородна. Но как только речь заходит о крупных компонентах — а именно на них ориентированы системы NXG XII 600 с областью построения 600×600×600 мм и скоростные машины MACHX — тепловые эффекты становятся критически неоднородными. Зона рядом с подложкой остывает быстрее, чем верхняя часть, геометрия тонких стенок ведёт себя иначе, чем массивные сечения. Накопленные напряжения могут приводить к короблению, растрескиванию в процессе печати, отслоению от платформы или искажению финальной геометрии.
Именно поэтому вычислительное моделирование тепловой истории — не роскошь, а необходимость. Неудачная сборка на крупногабаритной машине означает потерю не только порошкового материала стоимостью в тысячи евро, но и десятков часов машинного времени. К этому добавляется ручной труд по очистке камеры, повторная подготовка и срыв сроков поставки. В таких условиях «первый запуск должен быть успешным» — не лозунг, а экономический императив.
Как интеграция меняет процесс подготовки сборки?
До появления PanX в экосистеме Nikon SLM Solutions инженеры вынуждены были переключаться между отдельными программными пакетами: подготовить модель, экспортировать геометрию, настроить симуляцию во внешнем FEA-инструменте, проанализировать результаты, вернуться в систему подготовки сборки. Каждый переход добавлял риск ошибок импорта, потери данных и несоответствия версий.
Интеграция PanX непосредственно в ПО подготовки сборок Nikon SLM Solutions устраняет эти ручные этапы. Пользователь загружает валидированные шаблоны с параметрами под конкретную модель машины, материал и режим лазера. Шаблоны уже содержат проверенные значения теплофизических свойств, граничные условия и настройки решателя. В результате инженер-конструктор или технолог получает достоверную картину ожидаемых деформаций и термических напряжений без необходимости погружаться в методологию FEA.
По словам главного инженера PanOptimization Эрика Денлингера, «интеграция PanX напрямую в стандартный процесс Nikon сокращает избыточную и подверженную ошибкам настройку симуляции и делает моделирование легко доступным для инженеров-проектировщиков и технологов». Это смещает фокус с «правильно настроить расчёт» на «правильно интерпретировать результат». Именно такой сдвиг необходим для широкого внедрения симуляции в серийном производстве.
Симон Меркт-Шипперс, исполнительный вице-президент по управлению продуктами Nikon SLM Solutions, подчеркнул, что заказчики печатают «одни из самых больших и требовательных деталей в отрасли, и первый запуск должен удаться». С валидированными шаблонами, встроенными в PanX, инженеры видят поведение детали до её печати. Это экономит время, материалы и машиночасы, ускоряя путь к квалифицированным серийным деталям.
Какие параметры покрывают валидированные шаблоны?
Ключевое слово здесь — «валидированные». Оно означает, что шаблоны PanX для систем Nikon SLM Solutions не созданы абстрактно, а откалиброваны на основе реальных тестовых печатей и измерений. Это важно, потому что FEA-модель без экспериментальной проверки может давать правдоподобные, но далёкие от реальности прогнозы. Валидация снижает этот риск.
Шаблоны покрывают следующие параметры:
- Модель машины — учитываются размеры рабочей камеры, тип подложки, особенности теплового окружения (например, подогрев платформы).
- Материал — физические свойства порошка и сплошного металла: теплопроводность, теплоёмкость, плотность, коэффициент теплового расширения, температура плавления.
- Технологический режим — мощность лазера, скорость сканирования, стратегия заливки (штриховка, контуры), толщина слоя.
- Граничные условия — тепловой контакт с подложкой, конвекция и излучение с поверхности, остаточные напряжения от предыдущих слоёв.
Такое покрытие позволяет инженеру не задумываться о «физике процесса» на уровне констант и допущений. Он выбирает шаблон, соответствующий его конфигурации, и запускает анализ. Это особенно полезно в компаниях, где нет отдельной команды численного моделирования, но есть потребность в предсказании поведения крупных деталей.
Вот сравнительная таблица ключевых параметров для двух флагманских систем Nikon SLM Solutions, под которые предположительно оптимизированы шаблоны PanX:
| Параметр | NXG XII 600 | MACHX |
|---|---|---|
| Область построения (мм) | 600 × 600 × 600 | зависит от модели, ориентирована на серийное производство |
| Количество лазеров | до 12 | до 12+ (конфигурация зависит от модели) |
| Тепловой контроль подложки | активный подогрев | расширенный контроль тепловых циклов |
| Типичные материалы | титан, никелевые сплавы, алюминий | инструментальные стали, нержавеющие сплавы |
| Уровень производительности | крупные единичные детали | высокая скорость серийных сборок |
Следует учитывать, что полнота шаблонов зависит от конкретной версии PanX и региональной доступности. Но направление очевидно: чем больше параметров «зашито» в шаблон, тем ниже риск субъективных ошибок при настройке симуляции.
Какие ограничения остаются у FEA-симуляции?
Несмотря на прогресс, FEA для металлической 3D-печати не является серебряной пулей. Важно честно обозначить границы применимости, чтобы не возникло необоснованных ожиданий. Даже валидированные шаблоны не могут учесть все случайные факторы реального процесса: локальные колебания качества порошка, незначительные отклонения в юстировке лазеров, износ защитного стекла, нестабильность потока инертного газа.
Существуют и фундаментальные ограничения самого численного метода. Тепловая история сборки в технологиях LPBF содержит экстремально быстрые переходные процессы — нагрев и охлаждение в микросекундном масштабе. Полное разрешение этих эффектов требует колоссальных вычислительных ресурсов, поэтому все практические симуляторы вводят упрощения. Вопрос в том, насколько эти упрощения сохраняют предсказательную ценность для макроскопических показателей — деформаций, коробления, риска растрескивания.
PanX позиционируется как вычислительно лёгкое решение, а это почти наверняка означает более грубую аппроксимацию микро- и мезомасштабных эффектов. Для больших деталей с плавной геометрией этого может быть достаточно. Но для тонкостенных решёток, острых кромок или зон с концентрацией напряжений точность может снижаться. Поэтому важно сочетать симуляцию с экспериментальными проверками на критически важных участках.
Ещё один аспект — зависимость от качества входных данных. FEA-модель не заменяет грамотного проектирования под аддитивные технологии. Если конструктор игнорирует базовые правила — например, создаёт огромные консольные элементы без поддержек или резкие перепады сечения — симуляция покажет проблему, но не решит её автоматически. Инструмент даёт информацию, но принимать инженерные решения по-прежнему должен человек.
Как это меняет ландшафт ПО в 3D-печати?
Последние пять лет наблюдается устойчивый сдвиг в восприятии программного обеспечения для аддитивного производства. Раньше софт был инструментом дизайнера на начальном этапе проекта: построить геометрию, сгенерировать поддержки, нарезать слои. Сегодня речь идёт о программном обеспечении как о неотъемлемой части производственной цепочки — инструменте управления качеством, мониторинга процесса, оптимизации расходов и даже прогнозирования сбоев.
Производители оборудования по-разному отреагировали на этот тренд. EOS сделала шаг к открытости, что удивило рынок. Nikon SLM Solutions в последнее время также активно встраивает внешние инструменты в свою экосистему. Эта модель напоминает развитие смартфонов: платформа ценится не тем, что она умеет сама по себе, а тем, какие приложения к ней подключены. Закрытая система ограничивает возможности пользователей, открытая — привлекает разработчиков и делает предложение более конкурентоспособным.
Однако открытость порождает и новые напряжения. Вопрос контроля над данными, распределения стоимости между производителем оборудования, поставщиком ПО и конечным заказчиком остаётся открытым. Кто владеет тепловой историей сборки? Можно ли переносить накопленные данные между платформами? По мере роста ценности программных инструментов эти вопросы будут обостряться. Пока же индустрия находится в фазе «открытых дверей», когда производители оборудования готовы на партнёрства ради наращивания пользовательской базы и улучшения клиентского опыта.
Вот как менялись подходы основных игроков:
| Аспект | Прошлый подход | Текущий подход |
|---|---|---|
| Внешнее ПО | ограничение, угроза контролю | партнёрство, расширение платформы |
| Данные процесса | хранятся внутри OEM-системы | частично открываются для сторонних алгоритмов |
| Симуляция | редкий специализированный этап | стандартный шаг подготовки сборки |
| Ценность платформы | «железо плюс базовый софт» | «железо плюс экосистема инструментов» |
В такой парадигме интеграция PanX — не единичное событие, а симптом более глубокой трансформации. Программное обеспечение из вспомогательного аксессуара превращается в ключевой фактор конкурентоспособности платформ аддитивного производства.
Какие практические выгоды получает заказчик?
За общими словами о «синергии» и «открытости» стоят вполне конкретные производственные показатели. Когда компания инвестирует в крупную систему NXG XII 600 стоимостью в сотни тысяч евро, каждый час простоя означает значительные убытки. Стоимость металлического порошка для титановых или никелевых сплавов также исчисляется сотнями евро за килограмм. Неудачный запуск крупной сборки может обойтись в 10–20 тысяч евро прямых потерь, не говоря о срыве сроков.
Симуляция с валидированными шаблонами даёт шанс выявить потенциальные проблемы до того, как они превратятся в дорогостоящий брак. Например, PanX может показать, что определённая геометрия создаёт зону сжимающих напряжений, способную вызвать отслоение от подложки. Инженер скорректирует расположение деталей на платформе, добавит поддерживающие элементы или изменит стратегию сканирования — до запуска. Экономия времени и материалов становится измеримой.
Кроме того, доступность симуляции снижает порог входа для новых пользователей. Компаниям не нужно нанимать дорогих специалистов по численному моделированию или закупать мощные рабочие станции. Достаточно технолога, знакомого с системой Nikon SLM Solutions, который может запустить стандартный шаблон и интерпретировать тепловую карту. Это демократизирует технологию и приближает её к повседневной производственной рутине.
Наконец, накопление симуляционных данных по разным деталям создаёт базу знаний внутри предприятия. Сравнивая прогнозы PanX с фактическими результатами печати, компания может уточнять собственное понимание поведения материалов и процессов. Эта обратная связь — от модели к реальности и обратно — постепенно повышает качество прогнозов и сокращает количество необходимых итераций.
Реакция индустрии и перспективы
Партнёрство Nikon SLM Solutions и PanOptimization не осталось незамеченным на рынке аддитивных технологий. На Formnext компании представили совместное решение: PanOptimization — в зале 11, стенд D49, Nikon SLM Solutions — в зале 12, стенд D119. Разнесение по разным залам не случайно: обе компании подчёркивают, что речь идёт о партнёрстве равных, а не о поглощении одной технологии другой.
Эксперты отрасли отмечают, что успех интеграции будет зависеть от двух факторов. Во-первых, от качества валидации шаблонов: если прогнозы PanX в реальных условиях Nikon SLM Solutions окажутся недостаточно точными, доверие инженеров быстро улетучится. Во-вторых, от удобства использования: чем меньше шагов требуется для запуска симуляции, тем выше вероятность её регулярного применения.
Alt-текст: Сравнение программных экосистем для металлической 3D-печати, интеграция PanX в Nikon SLM Solutions.
В длительной перспективе вопрос стоит шире. Если симуляция станет действительно стандартным этапом для каждой сборки, изменятся и требования к вычислительной инфраструктуре, и профессиональные компетенции. Операторы и технологи должны будут уметь читать FEA-результаты, понимать ограничения модели и принимать решения на основе данных. Обучение, документация и поддержка станут таким же важным элементом предложения, как и само программное обеспечение.
Ещё один вектор — связь симуляции с мониторингом процесса. Системы теплового контроля, встроенные в NXG XII 600 и MACHX, собирают данные о реальной температуре в зоне построения. Совмещение этих данных с прогнозами PanX может привести к созданию цифрового двойника процесса, который в реальном времени сравнивает «ожидание» и «факт». Такая обратная связь открывает путь к адаптивному управлению лазерной системой — пока это скорее исследовательская задача, но направление очевидно.
Главное из статьи
- Какие преимущества даёт интеграция PanX в ПО Nikon SLM Solutions? Пользователи получают доступ к быстрому FEA-моделированию прямо в рабочем процессе подготовки сборки, без экспорта в сторонние пакеты. Валидированные шаблоны под конкретные машины и материалы снижают риск ошибок настройки и делают симуляцию доступной для инженеров без узкой специализации в численных методах.
- Как технология PanX помогает оптимизировать сборки в металлической 3D-печати? Симулятор прогнозирует тепловую историю сборки и возникающие деформации, позволяя выявить проблемные зоны до запуска дорогостоящего процесса LPBF. Это экономит время, материал и машиночасы, особенно на крупногабаритных системах NXG XII 600 и MACHX.
- Какие ключевые тренды ПО для 3D-печати отмечены в статье? Наблюдается переход от закрытых программных экосистем к открытым партнёрствам, превращение симуляции из разового инженерного этапа в стандартную часть подготовки каждой сборки, а также рост ценности программных инструментов для конкурентоспособности платформ аддитивного производства.
Рынок металлической 3D-печати движется к зрелости: от экспериментов с единичными прототипами к серийному производству ответственных деталей. В этом переходе программное обеспечение становится не менее важным, чем железо. Интеграция PanX в ПО SLM Solutions — показатель того, что производители оборудования осознают эту реальность. Пользователь получает не просто ещё одну функцию, а новую модель работы, где прогнозирование предшествует производству, а данные накапливаются и используются для улучшения каждого следующего запуска.
Остаются открытыми вопросы о точности упрощённых FEA-моделей, о степени открытости данных и о будущем распределении ролей между OEM-платформами и внешними разработчиками. Но направление уже задано. Программная демократизация металлической 3D-печати — процесс, который невозможно остановить. Компании, которые научатся использовать эти инструменты системно, получат измеримое конкурентное преимущество в стоимости, скорости вывода продукции на рынок и качестве конечных изделий.
Коллаборация Nikon SLM Solutions и PanOptimization не решает всех проблем отрасли, но делает важный шаг: превращает сложный инженерный анализ в доступную производственную практику. В конечном счёте именно такие шаги — не громкие анонсы, а тихие интеграции в рабочие процессы — определяют, насколько быстро аддитивные технологии займут место в основной производственной цепочке современной промышленности.
Комментарий Первого Слоя
Интеграция PanX со SLM-машинами, остающимися на российских производствах, открывает путь к быстрой калибровке симуляций под местные порошковые материалы (титан ВТ6, жаропрочные ВКНА) — инженеры смогут снижать процент брака без дорогих импортных решений. Для сервисных бюро особенно ценна совместимость с существующим парком Nikon SLM: переход на предиктивную аналитику возможен без замены оборудования.
Источник: 3dprint.com