
Главное
- Аддитивное производство переходит от создания прототипов к серийному выпуску ответственных деталей, где ключевую роль играют не габариты принтера, а стабильность и повторяемость процесса.
- Новые возможности проектирования, такие как топологическая оптимизация и конформное охлаждение, позволяют создавать геометрию, невозможную для литья или механообработки.
- Будущее технологии определяется не скоростью засветки, а глубиной интеграции «цифровой нити»: симуляции, мониторинга, данных о микроструктуре материала и систем контроля качества в единый контур.
Когда Чак Халл изобрел стереолитографию (SLA), он создал не просто способ производства полимерных прототипов. Он заложил фундамент принципиально иной производственной архитектуры, где трехмерные цифровые данные напрямую преобразуются в физическую геометрию послойным методом. Этот принцип, перенесенный позднее на металлы и композиты, стал основой для разговора о будущем аддитивного производства.
Сегодня термин «3D-печать» охватывает спектр технологий: от фотополимеризации в ванне и струйной печати материалами до селективного лазерного спекания (SLS) и лазерного сплавления порошков (LPBF). Мы перешли от создания хрупких пластиковых моделей к производству титановых имплантатов и камер сгорания. Однако индустрия стоит на пороге более значительного сдвига. Следующая фаза развития будет определяться не «скоростью печати», а превращением аддитивных методов в валидированную, предсказуемую производственную методологию.
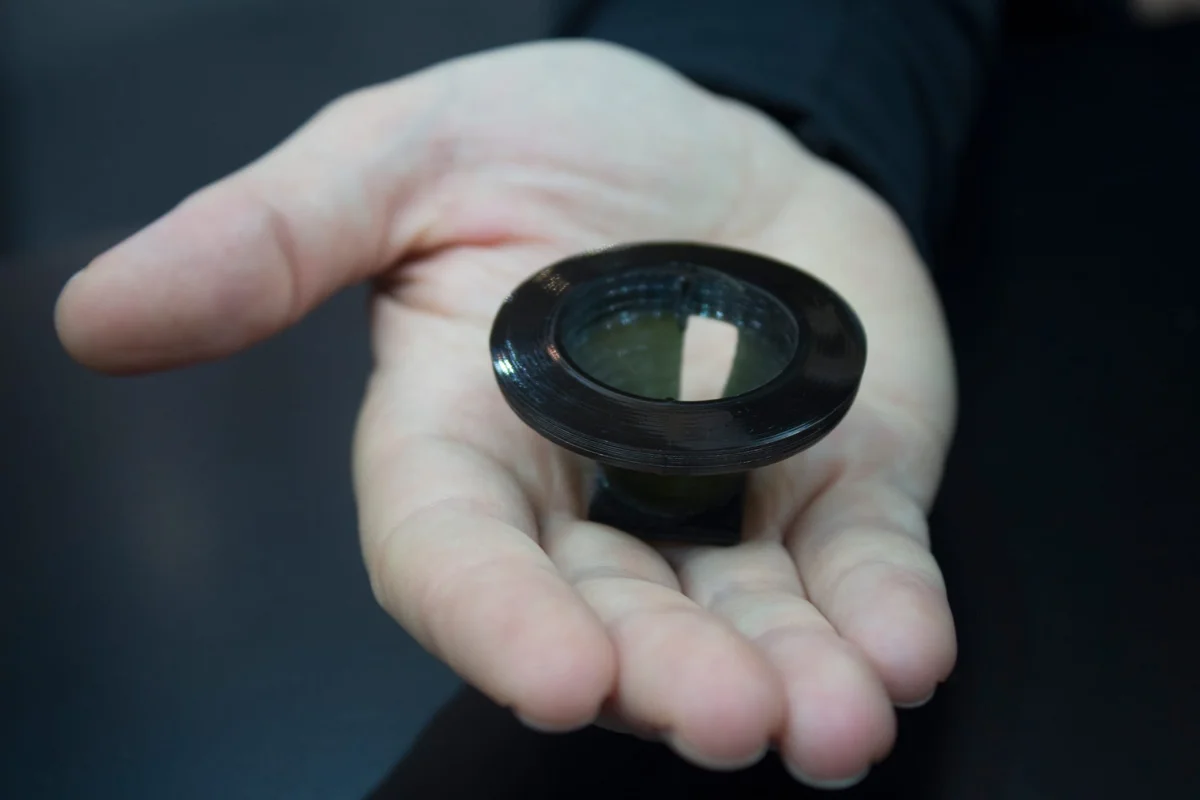
Демонстрация детали, напечатанной на 3D-принтере, в руке для масштаба.
Как меняется вопрос проектирования?
На протяжении десятилетий проектирование под производство означало проектирование под ограничения. Механическая обработка требует доступа режущего инструмента к зоне реза. Литье под давлением накладывает требования по уклонам, линиям разъема и равномерной толщине стенок. Литье в песчаные формы диктует свои правила извлечения модели и формирования стержней.
Аддитивное производство ломает эту парадигму. Материал наносится или консолидируется выборочно, исходя непосредственно из цифровой модели. Это создает беспрецедентные возможности для топологической оптимизации, создания решетчатых структур, внутренних каналов и консолидации деталей. Инженер больше не обязан думать о том, как фреза пройдет по радиусу, или как извлечь деталь из пресс-формы.
Цель эволюционирует. Мы отходим от попыток воспроизвести обычную деталь на 3D-принтере «один в один», что часто экономически бессмысленно. Центральный вопрос звучит иначе: что бы мы спроектировали иначе, если бы традиционные ограничения исчезли? Ответ на него меняет облик промышленности. Детали становятся легче, прочнее и функционально насыщеннее, объединяя в себе функции целых сборочных узлов.
Пример с охлаждением и весом
Рассмотрим управление температурным режимом. Вместо сверления прямых каналов охлаждения в литьевой форме или пайки трубок, конформное охлаждение позволяет создать канал, повторяющий криволинейную геометрию детали. Это радикально сокращает время цикла литья и повышает качество поверхности изделия.
Аналогичная логика применима к легковесным конструкциям. С помощью аддитивных технологий можно убрать материал из зон с низкой нагрузкой, интегрировать ячеистые архитектуры (lattice), сохраняя жесткость и прочность. Компонент перестает быть монолитной болванкой. Его геометрия перепроектируется вокруг функции, а не вокруг ограничений станка.
От геометрии к микроструктуре материала
Когда речь заходит о внедрении в серийное производство, одной геометрической свободы недостаточно. Инженерия переходит на микроуровень. В процессах LPBF конечный результат зависит от сложной цепочки взаимодействий.
Связь между характеристиками порошка, мощностью и скоростью параметров лазера, стратегией сканирования, термической историей слоя и условиями построения определяет микроструктуру материала. Эта микроструктура, в свою очередь, напрямую влияет на механические свойства: усталостную прочность, пластичность и предел текучести.
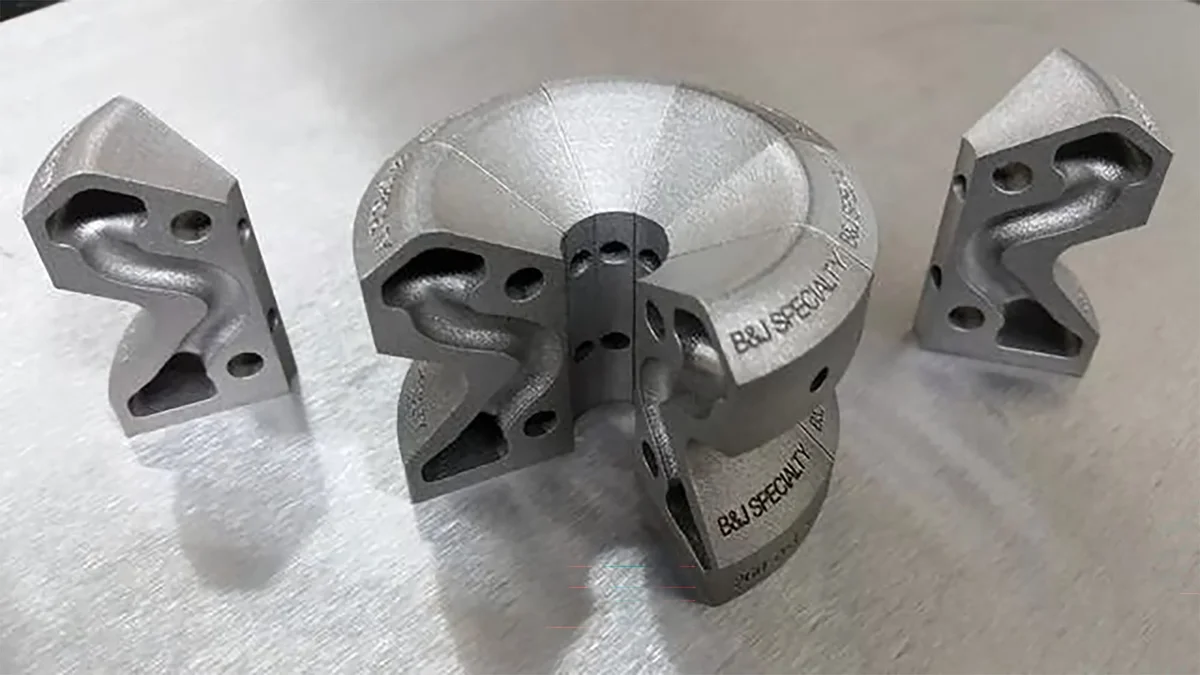
Сложная промышленная деталь с конформным охлаждением, демонстрирующая возможности аддитивного производства.
Для ответственных применений разговор смещается из плоскости «может ли принтер напечатать эту форму» в плоскость «может ли процесс гарантированно повторить результат». Производитель должен понимать, как колебания температуры в камере или незначительная деградация порошка при повторном использовании повлияют на свойства готовой лопатки турбины. Это фундаментально иной уровень зрелости технологии.
Сравнение технологий: SLA, SLS и LPBF в производстве
Чтобы понять масштаб изменений, необходимо разграничить ключевые технологии. Подходы принципиально отличаются по типу сырья, источникам энергии и конечным свойствам продуктов. В то время как SLA и SLS остаются важными инструментами для прототипирования и мелкосерийного производства полимеров, металлический LPBF занимает нишу высоконагруженных деталей.
| Характеристика | SLA (Стереолитография) | SLS (Селективное лазерное спекание) | LPBF (Лазерное сплавление порошков) |
|---|---|---|---|
| Материал | Фотополимерные смолы | Термопласты (нейлон, PEEK) | Металлы (титан, никель, алюминий) |
| Принцип | Отверждение УФ-лазером | Спекание частиц порошка | Полное плавление в ванне |
| Плотность | Полностью плотный полимер | Пористая структура при спекании | Полностью плотный металл (≈99,9%) |
| Типовое применение | Стоматология, ювелирка, мастер-модели | Функциональные прототипы, корпуса | Аэрокосмос, имплантаты, теплообменники |
| Ключевое требование | Точность поверхности | Термостабильность камеры | Контроль атмосферы и параметров |
Эта таблица показывает, что «промышленная 3D-печать» — не монолит. Выбор технологии диктует уровень последующего контроля качества. Чем выше ответственность детали, тем критичнее становится управление тепловым циклом.
Почему контроль процесса важнее скорости печати
Долгое время гонка производителей шла за скорость построения. Однако производственники сталкиваются с иной реальностью. Если вы печатаете деталь 10 часов, а затем тратите неделю на контроль качества, термообработку и валидацию, скорость лазера не имеет значения. Контроль качества становится центральным звеном экономики процесса.
В серийном производстве требуется не одна успешная деталь, а стабильность партии в сотни или тысячи единиц. Это требует внедрения мониторинга расплава, контроля состояния порошка, систем технического зрения и пост-процессной томографии. Вопрос не в том, можно ли напечатать деталь. Вопрос в том, можно ли предсказать ее свойства до того, как она сломается в изделии.
Что входит в контур контроля
- Термическая история: Накопление тепла в зоне построения ведет к росту зерна и изменению прочности.
- Параметры лазера: Отклонение мощности от номинала изменяет глубину проплавления и ведет к пористости.
- Состояние сырья: Окисление или насыщение влагой порошка меняет текучесть и оптические свойства.
- Постобработка: Режимы термообработки (HIP) и снятия опор должны быть строго регламентированы.
Именно поэтому будущее индустриальной 3D-печати определяется связкой «железа», материаловедения и математического моделирования.
Цифровая петля: проектирование, симуляция и инспекция
Цифровое аддитивное производство создает уникальную связь между этапами жизненного цикла изделия. Раньше конструктор передавал чертеж технологу, тот писал программу, а контролер проверял результат. Эти этапы были разобщены. Аддитивные методы позволяют замкнуть их в единую «цифровую нить» (Digital Thread).
Симуляция процесса помогает предсказать коробление и остаточные напряжения еще до запуска машины. Данные мониторинга показывают, что происходило в точке плавления. Метрология создает облако точек для сравнения с номиналом. Долгосрочная цель — связать эти массивы данных воедино. Это позволяет перейти от пассивной фиксации брака к активному управлению процессом в реальном времени. Если сенсоры фиксируют отклонение термического поля, система может скорректировать мощность лазера, не прерывая построение.
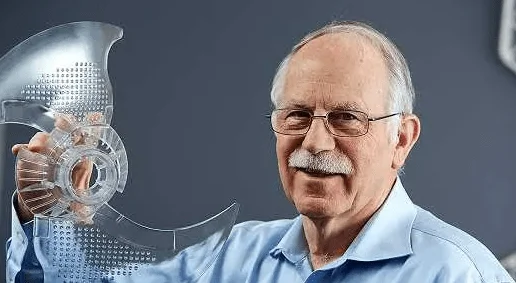
Инженер демонстрирует промышленный компонент, напечатанный на 3D-принтере, для демонстрации возможностей технологии.
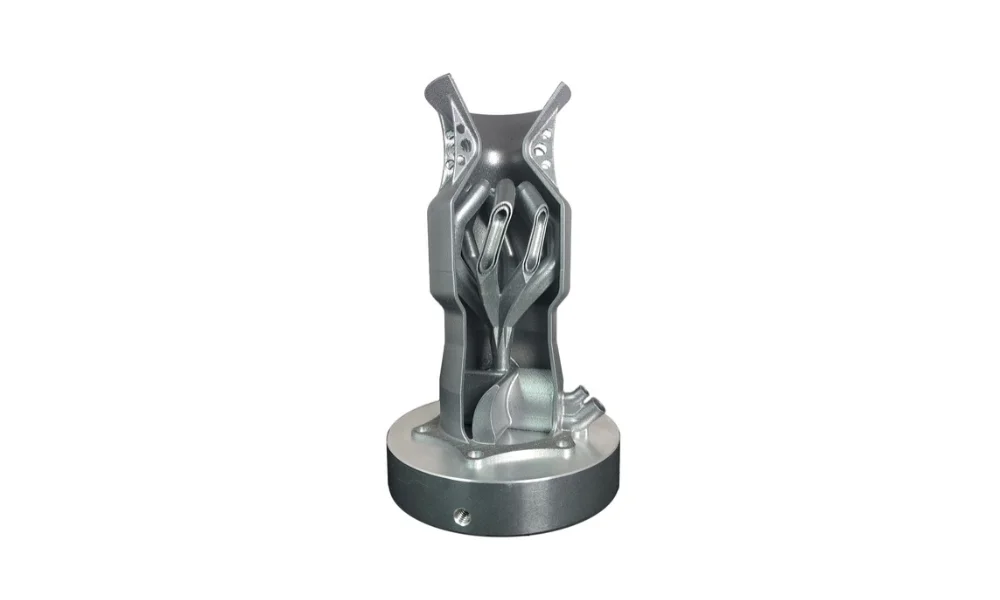
Секционный разрез сложной детали, напечатанной на металлическом 3D-принтере, демонстрирующий внутреннюю структуру каналов.
Такая интеграция стирает грань между проектированием и производством. Технология топологической оптимизации встраивается в процесс разработки, где ограничения по напряжениям и жесткости решаются одновременно с расчетом деформаций при печати.
Роль искусственного интеллекта в развитии технологий
Аддитивное производство генерирует колоссальные объемы данных. Каждый слой сканируется, логируются тысячи параметров. Человеческий мозг не в состоянии обработать такой поток информации для выявления неочевидных корреляций. Здесь на сцену выходят алгоритмы машинного обучения.
Искусственный интеллект ускоряет разработку технологических режимов. Вместо сотен дорогостоящих тестовых печатей для подбора окна параметров, нейросеть может предсказать зону стабильности. Аналитика помогает выявлять аномалии в данных датчиков раньше, чем они приведут к появлению микротрещин. Мы движемся к созданию самообучающихся производственных систем.
Генеративный дизайн
Отдельное направление — использование ИИ для поиска формы. Инженер задает цель (снизить массу на 40%, обеспечить отвод тепла), а алгоритм предлагает геометрию, которую невозможно было бы начертить вручную. Это симбиоз топологической оптимизации и машинного обучения. Инженер перестает быть чертежником и становится постановщиком задачи для вычислительной системы.
Целью не является замена инженера. Цель — дать ему инструмент навигации в пространстве тысяч проектных и технологических параметров, которое человеческий разум охватить не способен.
Цифровой склад и трансформация цепочки поставок
Наиболее радикальное долгосрочное последствие распространения 3D-печати касается не завода, а логистики. Традиционная модель требует содержания физических складов с готовой продукцией или дорогостоящей оснасткой для ее воспроизводства. Детали для давно снятой с производства техники часто хранятся десятилетиями.
Промышленная 3D-печать предлагает модель цифрового инвентаря. Вместо физического хранения деталь сохраняется как валидированный цифровой пакет: 3D-модель, спецификация материала, проверенные параметры процесса и требования к финишной обработке. Производство запускается в момент возникновения спроса.
Схема меняется с «произвести → транспортировать → хранить» на «валидировать → хранить цифровой файл → произвести по требованию». Для авиации, энергетики и оборонной промышленности это означает колоссальную экономию на оборотном капитале и решение проблемы устаревших запчастей (obsolescence). Принтер становится узлом распределенной глобальной сети, а не просто станком в цехе.
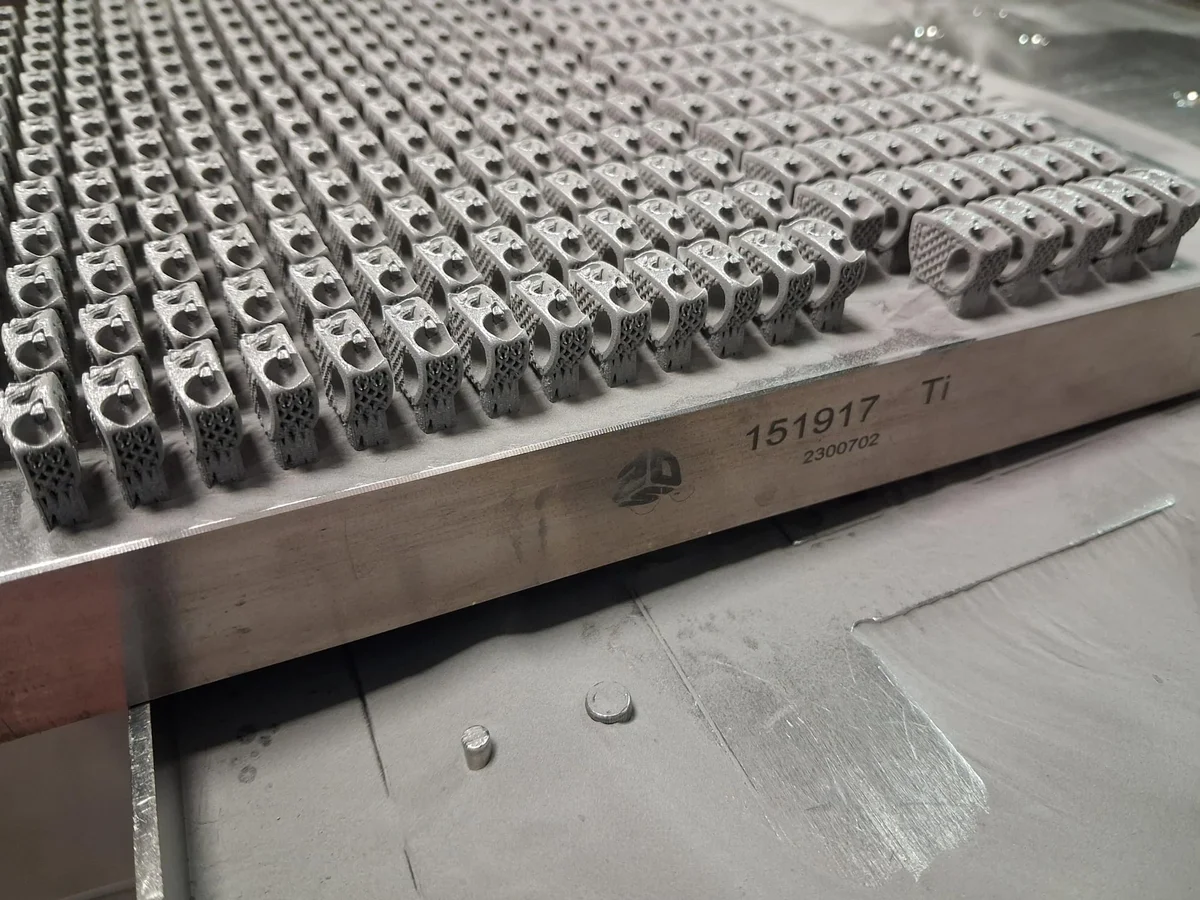
Серийное производство медицинских изделий методом прямого лазерного спекания металлов.
Производственная система, а не отдельный принтер
Эволюция меняет определение платформы. Недостаточно поставить мощный лазер в камеру. Современная ячейка аддитивного производства должна быть интегрирована в инфраструктуру предприятия. Автоматизация загрузки и выгрузки, управление порошком и его рециркуляцией, безопасная постобработка, роботизированное удаление опор и станки финишной механообработки образуют единый комплекс.
Метрика успеха смещается. Оценивается не стоимость часа работы машины или объем камеры. Оценивается стоимость квалифицированной детали (Cost per Qualified Part). Сюда входят амортизация, затраты на порошок, время оператора, процент выхода годных, затраты на томографию и разрушающий контроль образцов-свидетелей. Когда мы говорим об экономике будущего аддитивного производства, мы должны перестать считать «цену за грамм напечатанного металла» и начать считать стоимость функции, которую эта деталь выполняет в изделии.
Сравнение классического литья и аддитивного производства
Разница в подходах становится особенно наглядной при сравнении производства сложной корпусной детали или теплообменника классическим литьем и методом LPBF.
| Критерий | Традиционное литье / Механообработка | Аддитивное производство (LPBF) |
|---|---|---|
| Геометрия | Ограничена извлечением стержня, доступом фрезы | Практически неограниченная свобода формы |
| Подготовка производства | Длительное проектирование оснастки (месяцы) | Минимальна (слайсинг модели) |
| Свойства материала | Изучены десятилетиями (справочники) | Сильно зависят от локальных параметров лазера |
| Партия изделий | Выгодно от тысяч штук | Выгодно от единиц до сотен штук |
| Интеллектуальная ценность | В чертеже и оснастке | В цифровом файле и параметрах процесса |
Таблица показывает, что аддитив выигрывает не там, где нужно «много и дешево», а там, где нужна сложность или скорость реакции.
Заключение: Что будет прорывом?
Вернемся к изобретению Чака Халла. Оно показало, что цифровая информация может стать физическим объектом без промежуточной оснастки. Сорок лет спустя индустрия решает другую, более сложную задачу.
Будущее аддитивного производства заключается не в открытии нового источника энергии для плавки металла, а в слиянии передовых материалов, вычислительного дизайна, симуляции, сенсоров и автоматизации в квалифицированные рабочие процессы. Способность повторять результат с отклонением в микроны и проценты прочности на тысячах деталей — вот истинный рубеж.
Самым важным изобретением следующего десятилетия, скорее всего, станет не очередной «принтер с рекордной скоростью», а производственная система, построенная вокруг него. Первая эра аддитивных технологий расширила границы возможного. Следующая изменит то, как мы решаем, что производить, где это делать и как организовано само производство.
Главное из статьи
-
Как меняется подход к проектированию в аддитивном производстве? Проектирование перестает оглядываться на ограничения литья и фрезеровки. Инженеры используют топологическую оптимизацию и генеративный дизайн, чтобы создавать облегченные и консолидированные конструкции, ориентированные на функцию.
-
Какие преимущества дает 3D-печать для создания сложных компонентов? Технология позволяет создавать внутренние каналы конформного охлаждения, решетчатые структуры и бионический дизайн. Это повышает производительность, снижает вес и упрощает сборку.
-
Почему контроль процесса критически важен в промышленной 3D-печати? В металлической печати (LPBF) на свойства детали влияют параметры лазера и термическая история. Без контроля микроструктуры невозможно гарантировать повторяемость механических свойств и безопасность изделия.
-
Как цифровые технологии интегрируются в цикл аддитивного производства? Интеграция происходит через «цифровую нить»: CAD-модель связана с симуляцией процесса, данными мониторинга печати и результатами томографического контроля. Это позволяет управлять качеством в реальном времени и создавать цифровые склады запчастей.
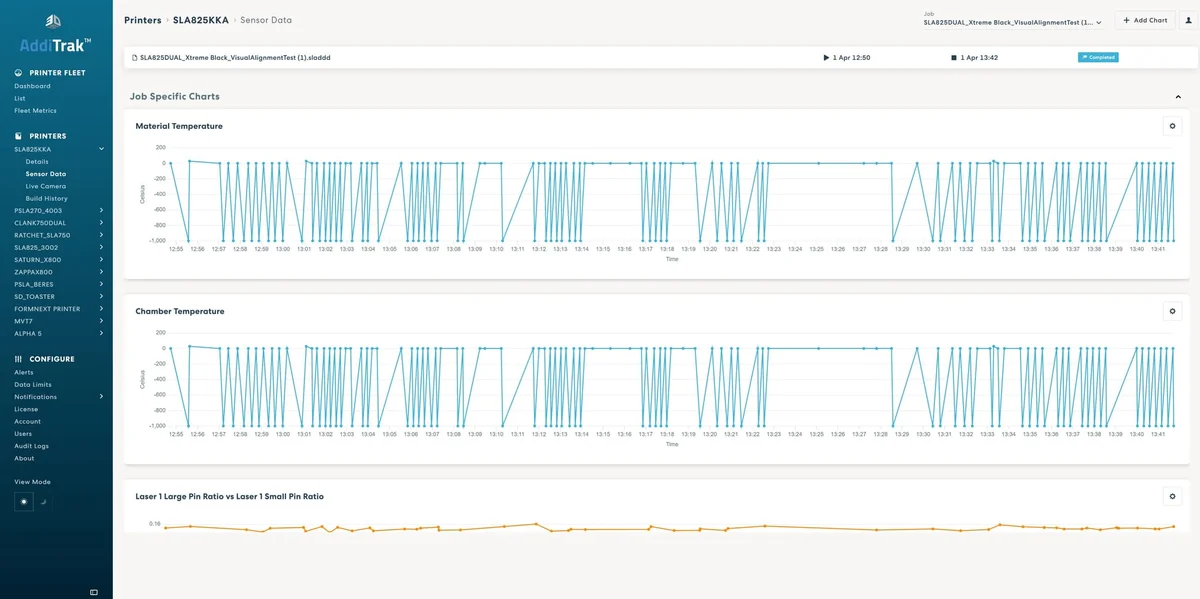
Интерфейс системы AddiTrak для контроля температуры и состояния лазеров в процессе аддитивного производства.
Комментарий Первого Слоя
Фокус на валидации микроструктуры металлических порошков и интеграции цифровых двойников в LPBF-процессы — критичный фактор для российских производителей, испытывающих дефицит импортных материалов. Локализация систем контроля спекания в реальном времени и симуляционных платформ сократит зависимость от зарубежного ПО, ускорив сертификацию деталей для авиации и энергетики.
Источник: www.tctmagazine.com