
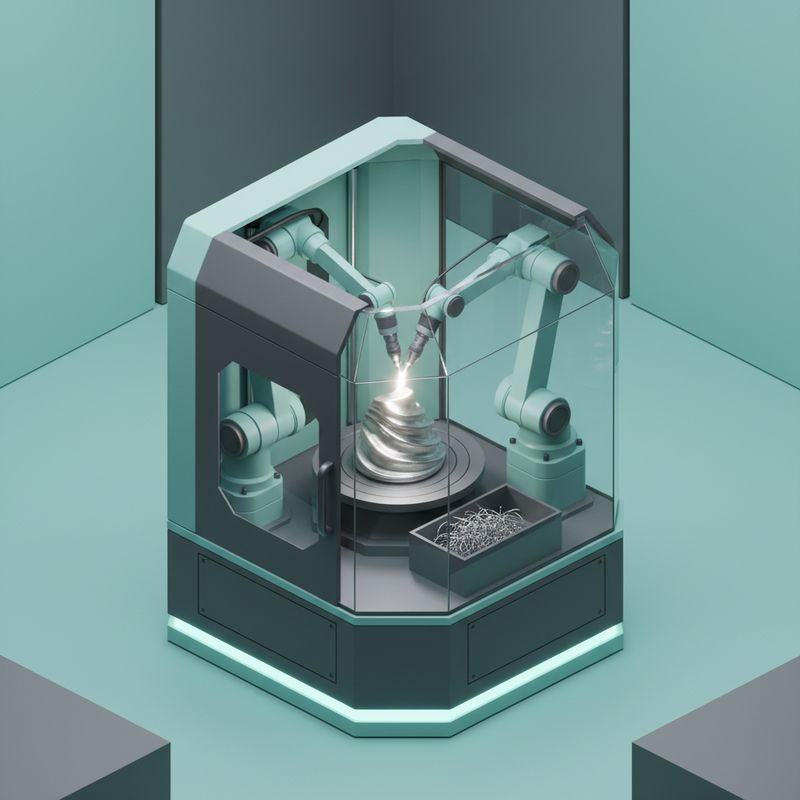
Mazak и Oak Ridge создали гибридную платформу WAAM с 5-осевой обработкой
Главное
- Новая гибридная платформа WAAM объединяет аддитивное выращивание металла с 5-осевой обработкой в одной автоматизированной линии на базе двух станков VC-Ez 20X.
- Система создана Mazak совместно с Oak Ridge National Laboratory и использует технологию WAAM (Wire Arc Additive Manufacturing) от Fronius International.
- Публичная демонстрация платформы запланирована на выставке IMTS 2026 в рамках Emerging Technology Center Ассоциации производственных технологий AMT.
Партнёрство Mazak и Oak Ridge National Laboratory выводит на рынок новую гибридную платформу WAAM, которая соединяет аддитивное выращивание металлических заготовок с полноценной 5-осевой обработкой в единой автоматизированной производственной линии. В основе комплекса — два вертикальных обрабатывающих центра VC-Ez 20X и блок проволочной дуговой наплавки от Fronius International. Решение адресовано производителям, которым необходимо быстро выпускать сложные детали малыми партиями, не отказываясь при этом от возможности масштабирования под серийный выпуск.
Проект отражает заметный сдвиг в промышленной аддитивной отрасли: гибридное производство перестаёт быть лабораторной концепцией и превращается в рабочий инструмент для машиностроительных предприятий. Разработчики делают ставку на то, что совмещение аддитивных и субтрактивных процессов в одном контуре позволит сократить цепочку изготовления, уменьшить объём незавершённого производства и быстрее реагировать на изменения номенклатуры.
Что собой представляет новая платформа
Архитектура системы построена вокруг двух вертикальных обрабатывающих центров VC-Ez 20X, которые работают в связке с аддитивным модулем Fronius International. Объединяющим элементом служит автоматизированная паллетная система Mazak, перемещающая заготовки между этапами наплавки и обработки. Благодаря общим паллетам сохраняется базирование детали на протяжении всего цикла, что важно для точности финишной механообработки.
Платформа имеет двухстадийную логика. На первом этапе блок WAAM (Wire Arc Additive Manufacturing) послойно выращивает заготовку из стандартной сварочной проволоки. На втором этапе деталь переходит на VC-Ez 20X для полной пятиосевой чистовой обработки. Таким образом, в одной линии реализованы и аддитивная, и субтрактивная технологии.
По словам президента Mazak Дэна Янки, компания представит платформу на IMTS 2026 в Emerging Technology Center Ассоциации производственных технологий. Такое размещение подчёркивает не коммерческий, а прежде всего технологический характер проекта: система должна продемонстрировать, как аддитивные и классические процессы могут работать в производственном ритме.
Для заказчиков это означает возможность выпускать изделия со сложной геометрией без длительного ожидания литейной оснастки. Паллетная передача между стадиями приближает систему к концепции непрерывного автоматизированного производства, где оператор управляет потоком заготовок, а не отдельными станками.
Как работает проволочная дуговая наплавка в системе
Технология WAAM (Wire Arc Additive Manufacturing) использует электрическую дугу для расплавления стандартной сварочной проволоки и послойного нанесения металла. В отличие от порошковых методов, здесь применяется доступный расходный материал, широко распространённый в сварочном производстве. Источником наплавки служит оборудование Fronius International, известное в области дуговых технологий.
Процесс начинается с построения траектории послойного нанесения. Роботизированная или станочная система перемещает горелку, осаждая материал в соответствии с CAМ-моделью. Каждый слой сплавляется с предыдущим, формируя сплошную металлическую стенку. После завершения наплавки получается near-net-shape заготовка, размеры и форма которой близки к финальной детали.

Промышленный станок Mazak VC-Ez 20 с системой управления Smooth.
Иллюстрация: гибридная платформа WAAM с блоками проволочной дуговой наплавки и 5-осевой обработки на станках Mazak.
Разработчики называют три ключевых преимущества WAAM перед традиционными методами и порошковой печатью: скорость, стоимость и конструкционная гибкость. Дуговое осаждение позволяет быстро наращивать крупные объёмы металла, а стоимость проволоки заметно ниже, чем у металлопорошковых материалов. Кроме того, технология не ограничена размерами камеры построения в той же мере, что порошковые системы.
Тем не менее проволочная дуговая наплавка не даёт высокой точности сама по себе. Поверхность после наплавки имеет выраженную слоистость и требует последующей обработки. Именно поэтому в платформе Mazak аддитивный модуль дополнен полноценным пятиосевым обрабатывающим центром: снятие припуска, фрезерование сложных поверхностей и сверление выполняются после стабилизации заготовки.
Какую роль играет станок VC-Ez 20X
Обрабатывающий центр VC-Ez 20X отвечает за превращение наплавленной заготовки в готовую деталь. Его пятиосевой поворотно-наклонный стол построен на роликово-кулачковой технологии, что обеспечивает жёсткость и точность при позиционировании. Станок поддерживает как режим 3+2, так и непрерывную пятиосевую обработку.
Таблица ниже суммирует основные технические параметры VC-Ez 20X.
| Параметр | Значение |
|---|---|
| Перемещение по оси X | 800 мм / 31,49 дюйма |
| Перемещение по оси Y | 510 мм / 20,07 дюйма |
| Перемещение по оси Z | 510 мм / 20,07 дюйма |
| Ускоренная подача по осям | 32 000 мм/мин / 1 260 дюймов/мин |
| Максимальный диаметр заготовки | 700 мм / 27,55 дюйма |
| Максимальная высота заготовки | 584 мм / 23 дюйма |
| Максимальная масса заготовки | 400 кг / 880 фунтов |
| Габариты станка | 2 647 × 3 717 мм / 104,21 × 146,32 дюйма |
| Система ЧПУ | MAZATROL SmoothEz5 |
Несмотря на значительную рабочую зону, станок занимает относительно компактную площадь. По данным производителя, его габариты примерно на 26,5 % меньше, чем у сопоставимых моделей. Это облегчает интеграцию VC-Ez 20X с аддитивным блоком и паллетной системой в единой производственной ячейке.
Управление ведётся через систему MAZATROL SmoothEz5. Оператор может выбирать между программированием в кодах EIA/G-code и диалоговым режимом MAZATROL Conversational непосредственно у станка. Такая универсальность упрощает запуск сложных пятиосевых операций для предприятий, у которых нет отдельного штата CAM-программистов.
В чём преимущества гибридного производства
Главный эффект от объединения WAAM и 5-осевой обработки — сокращение производственной цепочки. В традиционной схеме наплавленную или отлитую заготовку необходимо транспортировать на другой участок, заново базировать и обрабатывать. В гибридном производстве эти этапы связаны паллетной системой, а деталь не теряет установочную базу.
Такое построение снижает время между аддитивным и субтрактивным переделами. Оно также уменьшает вероятность ошибок, связанных с повторным базированием. Для деталей сложной формы это особенно важно: отклонение в базировании на финишной пятиосевой операции может привести к браку всей дорогостоящей заготовки.
Сравнение подходов помогает точнее оценить положение технологии.
| Критерий | WAAM с 5-осевой обработкой | Порошковая печать металлом | Традиционное литьё |
|---|---|---|---|
| Скорость изготовления | Высокая для крупных деталей | Средняя, зависит от плотности слоя | Низкая при мелких сериях |
| Стоимость материала | Стандартная сварочная проволока, низкая | Специализированные порошки, высокая | Зависит от оснастки |
| Максимальный размер | Крупногабаритные заготовки | Ограничен камерой построения | Крупногабаритные |
| Точность после формообразования | Низкая, требуется обработка | Средняя или высокая | Требуется обработка |
| Гибкость изменения конструкции | Высокая | Очень высокая | Низкая из-за оснастки |
| Типичные задачи | Ремонт, оснастка, near-net-shape | Сложные малогабаритные детали | Серийное производство |
Для производителей гибридная платформа WAAM даёт возможность совместить преимущества обоих процессов. Аддитивный блок быстро создаёт форму, близкую к конечной, а пятиосевой станок обеспечивает точные допуски, качество поверхности и финальные элементы конструкции, которые невозможно получить только наплавкой.
Дополнительно такая схема позволяет работать с материалами, хорошо освоенными в сварочной индустрии. Это упрощает квалификацию технологии на предприятиях, где уже есть компетенции в дуговой сварке, но нет опыта порошковой печати.
Какие задачи решает платформа
Разработчики позиционируют систему как средство для трёх основных групп применений. Первая — структурный ремонт: восстановление изношенных или повреждённых металлических поверхностей нанесением нового материала с последующей обработкой. Вторая — быстрое изготовление оснастки, когда заказная пресс-форма или штамп требуются за дни, а не месяцы. Третья — выпуск near-net-shape заготовок для последующей точной обработки.
Для высокономенклатурного мелкосерийного производства платформа сокращает время вывода детали в работу. Нет необходимости заказывать отливку или поковку, ждать поставки заготовки и затем обрабатывать с большим съёмом металла. Вместо этого деталь выращивается близкой к финальной форме и сразу поступает на фрезерный центр.
Одновременно система сохраняет и путь для крупносерийного производства. Автоматизированная паллетная передача между позициями позволяет загружать заготовки непрерывно. Такой подход поддерживает как гибкое, так и высокопроизводительное изготовление без смены оборудования, что редко встречается в традиционной организации цеха.
Среди возможных изделий — корпусные элементы, кронштейны сложной геометрии, переходники, ремонтные вставки и заготовки запчастей. В судостроении, энергетике, тяжёлом машиностроении и аэрокосмической отрасли подобные детали часто выпускаются небольшими партиями, но требуют высокой точности посадочных поверхностей и отверстий.
Как проект соотносится с отраслевыми трендами
Появление платформы Mazak и Oak Ridge National Laboratory не является изолированным событием. Отрасль движется в сторону производственно ориентированных гибридных систем, объединяющих аддитивное осаждение металла и финишную механообработку в пределах одной ячейки.
Подразделение аддитивных технологий Lincoln Electric уже эксплуатирует 26 систем WAAM в круглосуточном режиме. Компания встроила механообработку непосредственно в вертикально интегрированный процесс. Характерен пример изготовления компонента для ВМС США из нержавеющей стали 316L: технология WAAM позволила получить деталь за семь недель с нулевым уровнем дефектов по результатам контроля, тогда как традиционное литьё требовало 24 недель и часто сопровождалось дефектами.
Другой показательный пример — DMG Mori с системой LASERTEC 65 DED hybrid 2 второго поколения. Она комбинирует направленное энергетическое осаждение с полной пятиосевой обработкой, сверлением, токарной обработкой, шлифованием и внутрипроцессным измерением в едином рабочем пространстве. Цель та же, что и у платформы Mazak с Oak Ridge: довести наплавленный материал до финального допуска без отдельного постобрабатывающего этапа.
Таким образом, проекты Lincoln Electric, DMG Mori и Mazak показывают один вектор: аддитивно-субтрактивная интеграция переходит от доказательства концепции к стандартной производственной инфраструктуре. Для конечных заказчиков это означает, что гибридное производство всё чаще можно рассматривать не как экспериментальный сервис, а как заказную технологию с прогнозируемым качеством.
С какими вызовами сталкивается технология
Несмотря на скорость и стоимость, у проволочной дуговой наплавки есть ряд ограничений. Точность геометрии после наплавки остаётся невысокой: требуется обязательная последующая обработка. Тепловой режим процесса влияет на остаточные напряжения и возможные деформации крупной заготовки. Поэтому перед финишной пятиосевой обработкой может понадобиться стабилизация или промежуточное термообработка.
Контроль качества внутри аддитивного этапа — отдельная задача. Для ответственных деталей необходимо подтверждать отсутствие пор, непроваров и нежелательных микроструктурных изменений. Это требует либо развитой системы онлайн-мониторинга, либо неразрушающего контроля после наплавки.
Организационным барьером остаётся и подготовка персонала. Оператор должен понимать и сварочный процесс, и особенности пятиосевого фрезерования, и логику паллетной автоматизации. На предприятиях с жёстким разделением компетенций внедрение гибридного производства может потребовать пересмотра ролей и программ обучения.
Стоимость системы также выше, чем у отдельной ячейки наплавки или отдельного станка. Экономический эффект проявляется только при определённой номенклатуре деталей, когда затраты на оснастку и длительные сроки традиционной цепочки превышают инвестиции в гибрид
Комментарий Первого Слоя
WAAM-платформы с использованием стандартной сварочной проволоки вместо специализированных порошков открывают путь к удешевлению аддитивного производства для российских предприятий — отечественные аналоги проволоки (типа Св-08Г2С) уже производятся массово, снижая зависимость от импорта расходников. При этом двухстадийная схема (выращивание + механическая обработка) может быть воспроизведена на базе российских станков с ЧПУ и сварочных систем, что актуально для ремонтных комплексов или производства штучных деталей в оборонке без закупки западных гибридных линий.
Источник: 3dprintingindustry.com