
Точный прогноз прочности алюминия WAAM: как машинное обучение оптимизирует 3D-печать
Главное
- Машинное обучение прочность алюминия WAAM предсказало четыре механические характеристики сплава ER5356 с точностью R² до 0,89 по единой модели.
- Оптимальные параметры печати — скорость подачи проволоки 8,5 м/мин, скорость перемещения 8 мм/с, межслойная температура 120 °C, расход защитного газа 15 л/мин.
- Подтверждающая печать дала предел прочности 288,90 МПа и относительное удлинение 38,25 % — расхождение с прогнозом модели составило от 1,18 % до 4,61 %.
Технология WAAM (Wire Arc Additive Manufacturing) — дуговая аддитивная наплавка проволокой — занимает всё более заметное место среди методов металлической 3D-печати. Её главные преимущества — высокая скорость осаждения материала, низкая стоимость исходной проволоки и совместимость с промышленными роботами. Однако для алюминиевых сплавов качество получаемых деталей крайне чувствительно к настройкам процесса. Небольшое изменение одного параметра способно ощутимо сдвинуть механические характеристики готовой стенки. Исследователи из King Faisal University (Саудовская Аравия), Dr. Mahalingam College of Engineering and Technology и Symbiosis Institute of Technology (Индия) предложили решение: единая модель машинного обучения, которая прогнозирует сразу четыре свойства алюминиевых деталей WAAM.
Исследование опубликовано в журнале Scientific Reports. В нём рассматривается алюминиевый сплав ER5356, наплавленный по круговой траектории в режиме холодного переноса металла (CMT). Авторы не просто собрали экспериментальные данные, а встроили в модель физически осмысленные дескрипторы процесса, что позволило интерпретировать влияние каждого параметра. Практическая ценность работы — в сокращении объёма натурных испытаний при подборе режимов печати, что критически важно для внедрения аддитивных технологий в серийное производство.
Как устроена экспериментальная установка
В основе эксперимента — роботизированная ячейка, включающая сварочный аппарат Fronius iWave 500i AC/DC и роботизированную руку ABB IRB 1520ID. Такая связка не случайна: инверторный источник Fronius обеспечивает точное управление током и напряжением дуги, а шестиосевой робот ABB — стабильную скорость перемещения горелки и повторяемость траектории. Режим CMT выбран по причине низкого тепловложения: при холодном переносе металла дуга гасится в момент короткого замыкания, капля переносится механически, что уменьшает перегрев ванны и разбрызгивание.
Печать велась по фиксированной круговой траектории. Это принципиально: варьировались только технологические параметры, а влияние геометрии пути не исследовалось. Такой подход позволяет изолировать эффект настроек процесса, но ограничивает переносимость выводов на другие траектории. Стенки из алюминиевого сплава ER5356 наращивались слой за слоем, после чего из них вырезались образцы для испытаний на растяжение, трёхточечный изгиб и твёрдость по Виккерсу.
Экспериментальная матрица построена по методу Тагути: ортогональный план L27 плюс три повторных прогона в центральной точке. Итого 30 наплавленных стенок. Такой дизайн эксперимента даёт статистически значимую оценку эффектов при относительно небольшом числе опытов — классика инженерной оптимизации, удачно перенесённая в аддитивное производство.
Какие параметры варьировались и как они влияют
Исследователи изменяли четыре ключевые настройки: скорость подачи проволоки (от 7,5 до 9,5 м/мин), скорость перемещения (от 6 до 10 мм/с), межслойную температуру (от 80 до 160 °C) и расход защитного газа (от 12 до 18 л/мин). Каждый из этих параметров через разные механизмы воздействует на конечные свойства.
Скорость подачи проволоки определяет количество осаждаемого металла в единицу времени и напрямую связана с тепловой мощностью дуги. Слишком высокая подача ведёт к перегреву и росту зерна, слишком низкая — к несплавлению слоёв. Скорость перемещения горелки управляет погонной энергией: чем медленнее движется робот, тем больше тепла вкладывается в единицу длины шва. Межслойная температура задаёт тепловую историю детали — от неё зависит, насколько полно проходят диффузионные процессы и как формируется микроструктура. Расход защитного газа влияет на чистоту ванны и образование оксидных включений.
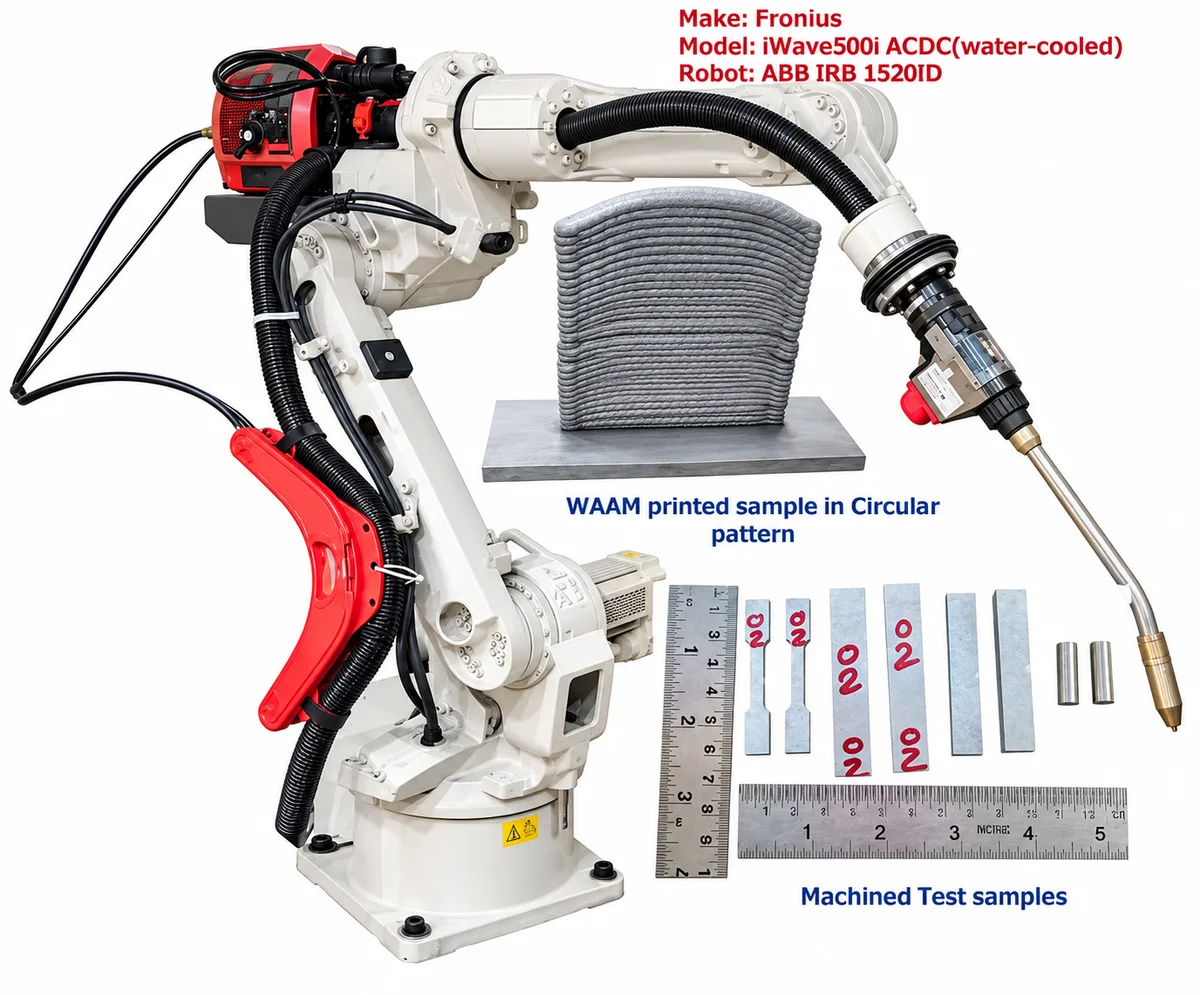
Промышленный робот Fronius, печатающий алюминиевые детали, и образцы для испытаний.
Диапазоны выбраны не произвольно, а на основе предварительных экспериментов — это типичные рабочие окна для алюминиевой проволоки ER5356 в режиме CMT. Предел прочности в серии варьировался от 243,60 до 289,70 МПа, а относительное удлинение — от 22,83 до 35,72 %. Разброс почти в 20 % по прочности и в полтора раза по пластичности наглядно показывает, насколько критичен выбор режима.
Что показали тридцать наплавленных стенок
Наилучшие результаты дала центральная точка плана — сочетание 8,5 м/мин подачи проволоки, 8 мм/с перемещения, 120 °C межслойной температуры и 15 л/мин расхода газа. Лучшая стенка достигла 289,70 МПа предела прочности, 35,72 % удлинения, 391,21 МПа прочности при изгибе и 70,72 HV твёрдости по Виккерсу. Три повторных прогона в центральной точке различались по пределу прочности менее чем на 1,5 МПа, что говорит о высокой воспроизводимости процесса при выбранных настройках.
Такое сочетание свойств — прочность выше средней при пластичности почти максимальной — указывает на удачный баланс между тепловложением и скоростью осаждения. Умеренная подача проволоки не перегревает ванну, а достаточная скорость перемещения предотвращает чрезмерный рост зерна. Межслойная температура 120 °C обеспечивает хорошее сцепление слоёв без рекристаллизации нижележащего металла.
Интересно, что прочность при изгибе и твёрдость коррелировали с пределом прочности, но не полностью. Это подтверждает необходимость многокритериальной оптимизации: параметры, оптимальные для одного свойства, не всегда оптимальны для другого. Авторы подчёркивают, что статистическая значимость эффектов не тождественна физической причинности — требуется дополнительный анализ микроструктуры для установления механизмов.
Как в модель встроили физику процесса
Вместо того чтобы подавать в алгоритм четыре «сырых» параметра печати, исследователи преобразовали их в физически осмысленные дескрипторы: интенсивность осаждения, накопление тепла, интенсивность охлаждения и адекватность защиты. Например, интенсивность осаждения пропорциональна произведению скорости подачи проволоки на диаметр проволоки, делённому на скорость перемещения, — это удельный объём металла на единицу длины шва. Накопление тепла учитывает межслойную температуру относительно комнатной, а интенсивность охлаждения — скорость перемещения и время между слоями.
Эти дескрипторы поступали в стековую модель PG-MOSR — ансамбль, объединяющий несколько базовых алгоритмов с мета-обучением. В пятикратной кросс-валидации коэффициенты детерминации составили: 0,7799 для предела прочности, 0,8299 для относительного удлинения, 0,8142 для прочности при изгибе и 0,8599 для твёрдости по Виккерсу. Базовая модель XGBoost показала сопоставимый результат по прочности, но уступила по остальным свойствам, особенно по твёрдости (0,573).
Любопытный результат: версия модели, обученная на «сырых» параметрах без физической трансформации, оказалась точнее — R² от 0,8779 до 0,8885 по всем четырём свойствам. Авторы трактуют это так: физически направленные дескрипторы полезны прежде всего для интерпретации, а не для повышения точности. Они позволяют обсуждать влияние параметров в терминах теплового баланса, но не дают дополнительной прогностической силы на малом наборе данных.
Какие результаты дала оптимизация
После обучения модель использовалась для виртуального скрининга 50 000 комбинаций параметров. Оптимизатор предсказал предел прочности 295,20 МПа, относительное удлинение 40,10 %, прочность при изгибе 397,80 МПа и твёрдость 71,80 HV. Прогноз по прочности и пластичности превышал лучшие значения из исходной серии. Это типичная ситуация для моделей машинного обучения: они экстраполируют тенденции за пределы наблюдений, обещая улучшение.
Контрольная печать при рекомендованных настройках дала: предел прочности 288,90 МПа, относительное удлинение 38,25 %, прочность при изгибе 385,60 МПа и твёрдость 70,95 HV. Расхождение с прогнозом — от 1,18 % до 4,61 %. Прогнозируемый прирост прочности не подтвердился: фактические 288,90 МПа оказались ниже обещанных 295,20 МПа, хотя и в пределах статистической ошибки. Зато удлинение выросло на 2,53 процентных пункта относительно лучшего результата серии.
Анализ поверхностей разрушения выявил вязкое разрушение с кластеризованными порами. Исследователи полагают, что именно поры помешали достичь предсказанной прочности и прочности при изгибе. Одна контрольная печать не может подтвердить воспроизводимость, признают авторы. Ограничения понятны: усталость, коррозия, остаточные напряжения и пористость не входили в оптимизацию, а модель нельзя применять за пределами исследованного диапазона параметров.
Сравнение с другими работами по машинному обучению в metal AM
Разработанный подход выгодно смотрится на фоне большинства предыдущих работ по WAAM, которые моделировали геометрию валика, шероховатость поверхности или отдельное свойство. Прогноз сразу четырёх механических характеристик для круговой траектории и сплава ER5356 — шаг вперёд в многокритериальной оптимизации.
Сравнение подходов ML для предсказания свойств металлов в аддитивном производстве
| Характеристика | WAAM ER5356 (данная работа) | LPBF Ti-6Al-4V (KAIST/POSTECH) | LPBF Al-Si-Mg (POSTECH/KIMS) |
|---|---|---|---|
| Процесс | Дуговая наплавка | Лазерный порошковый слой | Лазерный порошковый слой |
| Прогнозируемые свойства | 4 (прочность, удлинение, изгиб, твёрдость) | 2 (прочность, удлинение) | 1 (прочность) |
| Объём данных | 30 наплавок | Итеративное активное обучение | 44 полных + 111 частичных точек |
| Точность (R²) | 0,88–0,89 (сырые параметры) | Не указана | Средняя ошибка 9,51 МПа |
| Подход к интерпретации | Физические дескрипторы | Активное обучение | Человекочитаемые уравнения |
| Валидация | 1 контрольная печать | 5 раундов печати | Сравнение с измерениями |
Работа KAIST и POSTECH с титановым сплавом Ti-6Al-4V использует активное обучение: модель сама выбирает следующие параметры для печати, тестирует и переобучается. После пяти раундов удалось достичь 1190 МПа прочности при 16,5 % удлинения. Это более итеративный и дорогой подход, но с более убедительной экспериментальной валидацией. У проекта POSTECH и KIMS для алюминия Al-Si-Mg входные данные включают микроструктурные характеристики и данные о порах, что повышает физическую обоснованность, но требует дорогостоящей характеризации, не всегда доступной на производстве.
Перспективы и ограничения для промышленного внедрения
Практическая ценность представленного метода очевидна: производитель может сузить пространство поиска параметров с десятков тысяч комбинаций до нескольких кандидатов, проверяемых натурно. Для прогноза механических свойств алюминиевых деталей WAAM это сокращает цикл разработки технологии с месяцев до недель. Однако препятствия для широкого внедрения остаются.
Во-первых, модель обучена на круговой траектории — одной из самых простых с точки зрения теплового режима. Реальные детали имеют углы, переходы, переменное сечение стенки. Поведение процесса на углах может существенно отличаться: локальный перегрев, накопление металла, искажение геометрии. Во-вторых, сплав ER5356 — лишь один из множества применяемых алюминиевых составов. Переносимость модели на другие сплавы не проверялась.
В-третьих, отсутствие данных о пористости в обучающей выборке ограничивает понимание причин расхождений. Будущие работы, по мнению авторов, должны включать компьютерную томографию для измерения пористости, тепловизионный мониторинг в реальном времени и, главное, расширение набора данных. Тридцать точек — это крайне мало для уверенной экстраполяции, и даже лучшие R² порядка 0,88 не гарантируют стабильности на новых режимах.
Тем не менее направление исследований выглядит многообещающим. Объединение физического понимания процесса с гибкостью машинного обучения, интерпретируемые дескрипторы вместо «чёрного ящика», многокритериальная оптимизация — всё это соответствует запросам индустрии на предсказуемое и воспроизводимое аддитивное производство ответственных деталей.
Главное из статьи
- Как параметры печати влияют на прочность алюминиевых деталей WAAM? Скорость подачи проволоки вносит наибольший вклад в прогноз прочности и прочности при изгибе; межслойная температура сильнее всего влияет на пластичность; скорость перемещения и расход газа играют второстепенную, но значимую роль.
- Какие настройки дали максимальную прочность и пластичность? Центральная точка плана: подача 8,5 м/мин, перемещение 8 мм/с, межслойная температура 120 °C, газ 15 л/мин. Лучший результат — 289,70 МПа и 35,72 % удлинения; контрольная печать дала 288,90 МПа и 38,25 %.
- Насколько точно машинное обучение предсказало механические свойства? Модель на «сырых» параметрах показала R² от 0,8779 до 0,8885 по четырём свойствам; физически направленные дескрипторы дали R² от 0,7799 до 0,8599. Расхождение контрольной печати с прогнозом — от 1,18 % до 4,61 %.
- Какие ограничения есть у разработанной модели? Валидация на одной печати, обучение только на круговой траектории, отсутствие данных по пористости, усталости и коррозии, неприменимость за пределами исследованных диапазонов параметров.
Источник: 3dprintingindustry.com