
Бестрещинная 3D-печать CuNi сплавов: валидация LPBF процесса Eplus3D достигла 570 МПа
Главное
- Eplus3D и Young-Will Aerospace валидировали LPBF-процесс для медно-никелевых аэрокосмических деталей, получив предел прочности 570 МПа — на 18% выше кованого аналога.
- Бестрещинные эталонные детали напечатаны на системе EP-M400, что подтверждает контроль сегрегации меди и устойчивость технологического окна.
- Проект открывает путь к производству топливных трубопроводов, гидравлических компонентов, камер сгорания и систем хранения жидкого водорода.
3д печать CuNi сплавов долгое время оставалась на периферии промышленного аддитивного производства. Медно-никелевые композиции привлекали конструкторов коррозионной стойкостью и стабильностью свойств при умеренных температурах, но лазерная порошковая наплавка сталкивалась с фундаментальной проблемой — склонностью меди к ликвации по границам зёрен. Проект китайского производителя оборудования Eplus3D и аэрокосмической компании Young-Will Aerospace показывает, что эта проблема может быть решена инженерными методами.
Результат — бестрещинные детали с пределом прочности 570 МПа, что на 18% превышает показатели традиционной ковки для того же сплава. Это не лабораторный эксперимент, а валидированное технологическое окно, пригодное для воспроизводимого производства. Именно воспроизводимость, а не разовая удачная печать, отличает инженерную валидацию от исследовательской демонстрации.
Почему медно-никелевые сплавы сложны для лазерной 3D-печати?
Медно-никелевые сплавы сочетают высокую теплопроводность меди и прочностные характеристики никеля. Однако при лазерном плавлении порошкового слоя именно медь создаёт главный металлургический риск. В процессе быстрой кристаллизации ванны расплава медь, имеющая более низкую температуру плавления, оттесняется в междендритные пространства и скапливается на границах зёрен.
Это явление известно как сегрегация меди. Образующиеся легкоплавкие прослойки оказываются механически слабее основного объёма материала. Когда термические напряжения от быстрого нагрева и охлаждения достигают критических значений, эти прослойки раскрываются — возникают горячие трещины. Подобный механизм ограничивает и традиционную свариваемость CuNi-сплавов.
Дополнительную сложность создают теплофизические свойства меди. Высокая теплопроводность ускоряет отвод тепла из зоны плавления, увеличивая температурные градиенты. Высокая отражательная способность меди для излучения волоконных лазеров снижает эффективность энерговложения и требует точной настройки мощности. Без управления этими факторами стабильный процесс практически невозможен.

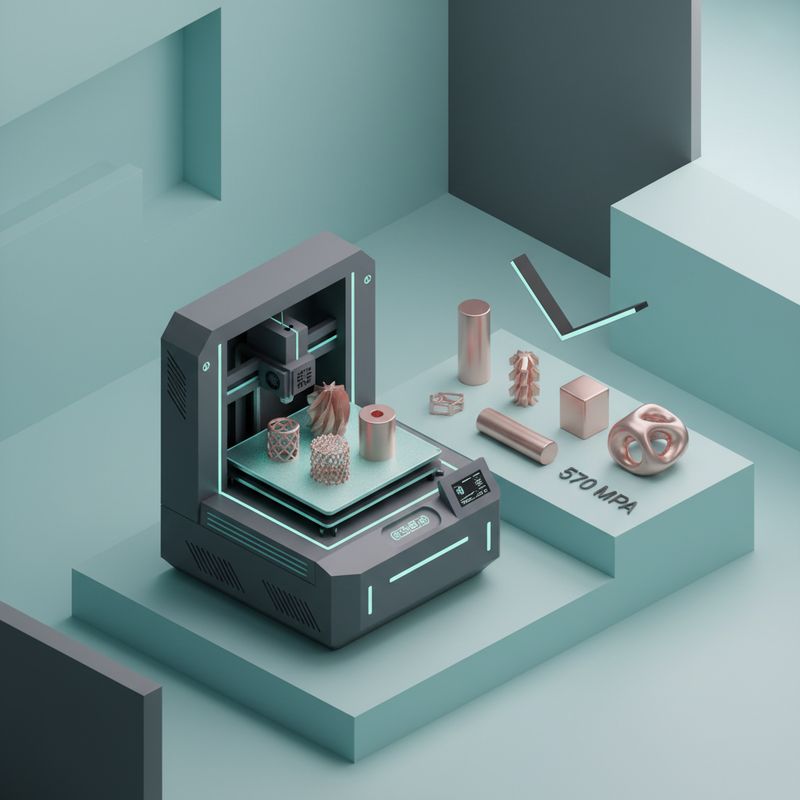
Промышленная установка для 3D-печати из металлических порошков.
Alt: Бестрещинные эталонные детали из CuNi сплава, напечатанные методом CuNi LPBF на системе EP-M400 Eplus3D.
Что показала валидация Eplus3D и Young-Will Aerospace?
Китайский производитель аддитивного оборудования Eplus3D совместно с Young-Will Aerospace провёл валидацию процесса лазерной порошковой наплавки для медно-никелевого сплава. В рамках работ были изготовлены эталонные детали без трещин, а механические испытания подтвердили предел прочности на растяжение 570 МПа.
Показатель 570 МПа важен не сам по себе, а в сравнении с традиционными технологиями. Для того же сплава ковка даёт примерно 483 МПа. Таким образом, аддитивный процесс обеспечил прирост прочности на 18%. Это указывает на формирование благоприятной микроструктуры, а не просто на отсутствие дефектов.
Ключевой вывод проекта — трещины удалось исключить полностью. Это означает, что подобранное окно параметров не маргинально, а обладает достаточным запасом устойчивости. Такая стабильность критически важна для переноса процесса в серийное производство, где неизбежны колебания свойств порошка, состояния оборудования и условий окружающей среды.
Команда работала не с отдельными параметрами, а с их системной связкой. Поведение порошка, мощность лазера, скорость сканирования, стратегия заполнения и характеристики готовой детали согласовывались как единый комплекс. Именно такой подход отличает валидацию технологического окна от простого подбора режимов под конкретную геометрию.
Какую роль играет система EP-M400?
Валидация проводилась на установке EP-M400 производства Eplus3D. Эта система ориентирована на средне- и крупногабаритное производство металлических деталей. Рабочая камера имеет размеры 400 × 400 × 450 мм, что позволяет размещать несколько деталей одновременно или изготавливать относительно крупные компоненты.
Металлический порошок, используемый в аддитивной технологии LPBF.
Установка поддерживает до шести лазеров и достигает максимальной скорости построения 210 см³/ч. Многолазерная архитектура в данном проекте имела не только производительное, но и металлургическое значение. Распределение тепловложений между несколькими лазерами позволяет управлять тепловым полем в пределах слоя и снижать локальные температурные пики.
Стратегия сканирования — один из главных рычагов контроля поведения границ зёрен и, как следствие, риска образования трещин. На многолазерной системе можно реализовать сложные схемы обхода зон, регулировать порядок засветки соседних участков и минимизировать накопление остаточных напряжений в опасных сечениях.
Для Eplus3D проект также демонстрирует, что EP-M400 способна работать не только с отработанными промышленными сплавами, но и выступать платформой для разработки специальных материалов. Это расширяет позиционирование оборудования: от серийного инструмента к исследовательско-производственной системе.
Какие механические характеристики подтверждены?
Центральный результат валидации — предел прочности 570 МПа. Это значение получено на стандартных образцах, изготовленных методом CuNi LPBF. Прирост 18% относительно ковки даёт инженерам дополнительный запас при проектировании ответственных аэрокосмических компонентов.
Однако для полноценной квалификации материала одних прочностных характеристик недостаточно. В исходных данных проекта не раскрыты показатели пластичности, усталостной долговечности и ударной вязкости. Эти параметры критичны для деталей, работающих в условиях циклических нагрузок и вибраций. Тем не менее отсутствие трещин на эталонных образцах косвенно свидетельствует о высокой целостности материала.
Сравнение аддитивного и традиционного процессов удобно представить в таблице.
| Параметр | Традиционная ковка | CuNi LPBF (проект Eplus3D) | Комментарий |
|---|---|---|---|
| Предел прочности | ~483 МПа (расчётно) | 570 МПа | Прирост 18% |
| Наличие трещин | Не характерны | Отсутствуют | Ключевой результат валидации |
| Сложность геометрии | Ограничена оснасткой | Высокая | Интеграция узлов |
| Количество сборочных операций | Высокое | Снижено | Меньше сварных швов |
| Состояние структуры | Равноосная после обработки | Направленная после печати | Требует термообработки |
Важно подчеркнуть: 570 МПа — это не предел возможностей технологии, а подтверждённый уровень для конкретного окна параметров. Дальнейшая оптимизация состава порошка и режимов постобработки может дать дополнительные улучшения.
Где могут применяться бестрещинные CuNi детали?
Медно-никелевые сплавы обладают коррозионной стойкостью, стабильной прочностью при средних температурах и хорошей обрабатываемостью. Эти свойства делают их востребованными в компонентах, работающих в химически агрессивных средах и при переменных тепловых нагрузках.
Young-Will Aerospace и Eplus3D обозначили несколько целевых групп изделий. Среди них топливные трубопроводы, гидравлические компоненты, элементы шасси, камеры сгорания авиационных двигателей, крепёж, соединения труб ракетных двигателей, уплотнительные конструкции, а также системы хранения и передачи жидкого водорода.
Многие из перечисленных деталей в традиционном производстве требуют множества операций механической обработки, сварки и сборки. Каждый дополнительный шов или стык — потенциальная точка отказа: структурного, размерного или связанного с герметичностью. Лазерная порошковая наплавка позволяет изготавливать сложные fluid-handling и уплотнительные геометрии как единые интегрированные конструкции.
Особый интерес представляют системы жидкого водорода. Медно-никелевые сплавы обладают низкой склонностью к водородному охрупчиванию, что делает их кандидатами для криогенных магистралей и клапанных узлов. Снижение числа сварных соединений здесь напрямую повышает надёжность и сокращает объём неразрушающего контроля.
Как развивается CuNi LPBF в мировом контексте?
Сложность квалификации медно-никелевых сплавов подтверждается ресурсами, которые направляются на эту задачу за пределами Китая. Американская Velo3D получила контракт на 6 миллионов долларов от ВМС США на разработку и квалификацию CuNi-сплава для своей системы Sapphire XC. Компания называет себя первым американским OEM-производителем LPBF-оборудования, развивающим этот материал для своих машин.
Контракт привязан к
Источник: 3dprintingindustry.com