
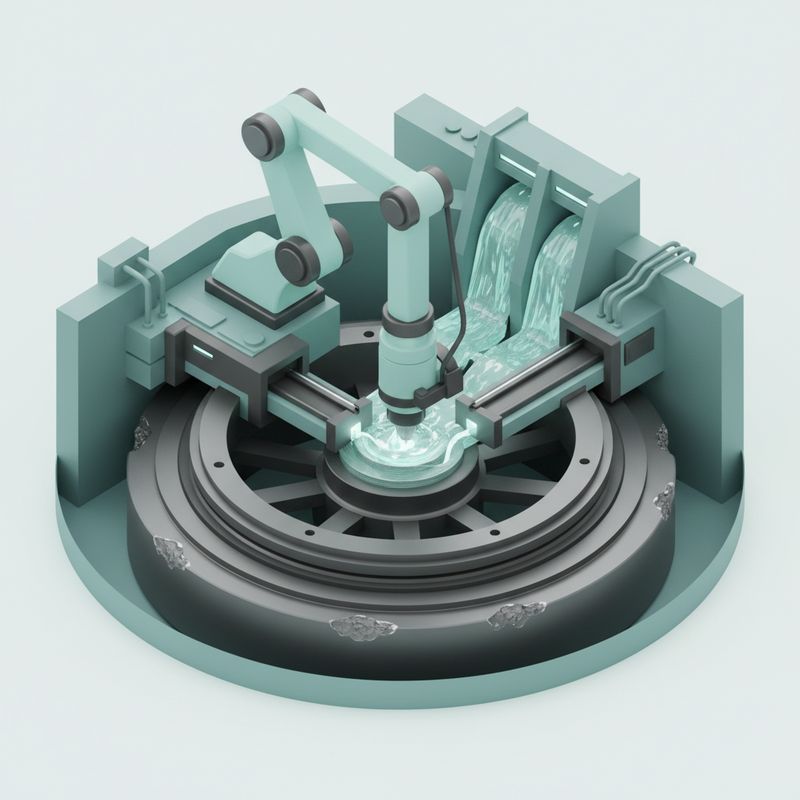
Разработка технологии in-situ 3D-печати для ремонта турбинных колец на ГЭС «Три Ущелья»
Главное
- China Yangtze Power заказала Dongfang Electric Machinery разработку технологии ремонта уплотнительных колец турбин методом 3D-печати непосредственно на станции.
- Проект с бюджетом 15.8 млн юаней и сроком 29 месяцев охватывает кольца диаметром 8.4–10.9 метров для восьми типов генераторов.
- Цель — заменить полную замену крупногабаритных колец на in-situ аддитивное производство и добиться снижения времени простоя турбин.
Китайская гидроэнергетика приближается к важному технологическому рубежу: ремонт уплотнительных колец турбин методом 3D-печати может стать стандартной практикой для крупнейшей гидроэлектростанции мира. Оператор ГЭС «Три Ущелья», компания China Yangtze Power, заключил контракт с Dongfang Electric Machinery на разработку технологии и оборудования для восстановления изношенных поверхностей прямо на месте эксплуатации. Сумма соглашения составляет 15.8 млн юаней — около 2.36 миллиона долларов США.
Проект не является рядовым ремонтом. Это вторая фаза исследовательской программы, направленной на создание in-situ аддитивного производства для металлических конструкций диаметром до 10.9 метров. Для станции, чьи первые турбины работают с 2003 года, такая технология обещает принципиально иной подход к обслуживанию гидроагрегатов: вместо дорогостоящей и длительной замены колец — локальное наращивание металла с последующей механической обработкой.
Значение инициативы выходит за пределы одной станции. Если предложенная технология подтвердит свою эффективность, она может тиражироваться на других крупных гидроэнергетических объектах, где крупногабаритная металлическая 3D-печать пока считается экспериментальным направлением. Вопрос лишь в том, насколько быстро лабораторные наработки удастся превратить в надёжную промышленную систему.
Почему традиционная замена колец стала проблемой
Уплотнительные кольца турбин выполняют критическую функцию: они расположены на границе вращающихся и неподвижных элементов, управляют потоками воды и предотвращают утечки. На ГЭС «Три Ущелья» с суммарной установленной мощностью 22 500 мегаватт и основными турбинами по 700 мегаватт каждая износ этих колец напрямую влияет на эффективность и безопасность оборудования.
Текущий подход при выходе кольца из строя выглядит радикально. Производитель заново проектирует и изготавливает новое кольцо по техническим условиям, доставляет его на станцию, выполняет горячую посадку на рабочее колесо с натягом, а затем проводит финишную механическую обработку для достижения точных размеров. Каждый этап сопровождается логистическими и технологическими сложностями.
Согласно тендерной документации, традиционный процесс страдает от «неконтролируемых сроков, значительных трудностей транспортировки и большого объёма монтажных и обработочных работ». Кроме того, избыточное снятие металла на этапе механообработки необратимо. Для колец, приближающихся к 10 метрам в диаметре, ошибка означает новые затраты и ещё более длительный простой турбины.
Простой гидроагрегата — это не только ремонтные расходы, но и потерянная генерация. Для станции такого масштаба каждый день остановки турбины оборачивается недополученной электроэнергией. Поэтому снижение времени простоя турбин становится экономическим императивом, а не просто техническим желанием.
Что именно заказали у Dongfang Electric
Контракт между China Yangtze Power и Dongfang Electric Machinery оформлен как вторая фаза исследовательской программы. Первая фаза, описанная как технико-экономическое обоснование, пришла к выводу, что in-situ аддитивное производство уплотнительных колец «технически осуществимо». Теперь задача — перейти от принципиальной возможности к ключевым технологиям и комплектным наборам оборудования.
Соглашение имеет тендерный номер T261100130982 и охватывает уплотнительные кольца турбин диаметром 8.4–10.9 метров для восьми типов генераторов. Подрядчик — Dongfang Electric Machinery, ключевое подразделение государственной China Dongfang Electric Group из Дэяна, провинция Сычуань.
| Параметр | Значение | Комментарий |
|---|---|---|
| Заказчик | China Yangtze Power | Оператор ГЭС «Три Ущелья» |
| Подрядчик | Dongfang Electric Machinery | Дочерняя структура China Dongfang Electric Group |
| Объект | Уплотнительные кольца турбин | Верхние и нижние, восемь типов генераторов |
| Диаметр колец | 8.4–10.9 метров | Крупногабаритные круговые конструкции |
| Бюджет | 15.8 млн юаней | Около $2.36 млн |
| Срок | 29 месяцев | Технология, оборудование и документация |
| Интеллектуальная собственность | Минимум 10 патентов | Включая 6 патентов на изобретение |
В объём работ входит не только разработка технологии ремонта, но и создание оборудования для выполнения аддитивных операций на крупных круговых конструкциях непосредственно на месте. Отдельным пунктом прописана подготовка стандартизированных процедур ремонта верхних и нижних уплотнительных колец для всех восьми типов генераторов.
Какие технические сложности создаёт масштаб
Работа с кольцами диаметром 8.4–10.9 метров — это принципиально иная задача, чем типичная крупногабаритная металлическая 3D-печать в контролируемых цеховых условиях. Здесь нет замкнутого пространства, стабильной температуры и идеально выверенной оснастки. Оборудование должно монтироваться вокруг уже установленного рабочего колеса турбины.
Главная сложность — управление тепловыми деформациями. Нанесение металла генерирует значительные локальные температуры, а крупная круговая конструкция склонна к короблению при неравномерном нагреве. Разработчикам предстоит моделировать аддитивные деформации численно, чтобы заранее планировать траектории перемещения исполнительных модулей и параметры процесса.
Вторая проблема — точность позиционирования. Диаметр порядка десяти метров требует координации нескольких аддитивных установок, работающих одновременно или последовательно. Любое рассогласование приведёт к геометрическим отклонениям, которые невозможно исправить без нового цикла обработки. Поэтому в состав системы включают интеллектуальное программное управление и онлайн-мониторинг.
Третья сложность — неоднородность износа. Восстановление изношенных поверхностей не сводится к равномерному наращиванию слоя. Разные участки кольца требуют разной толщины наплавки, а переходы между зонами должны быть плавными, чтобы не создавать концентраторов напряжений.
Наконец, остаточные напряжения. После наплавки металл стремится изменить форму, поэтому необходимы технологии снятия напряжений непосредственно на месте. В требованиях к проекту они указаны отдельным пунктом наряду с пылеулавливанием и контролем микроструктуры.
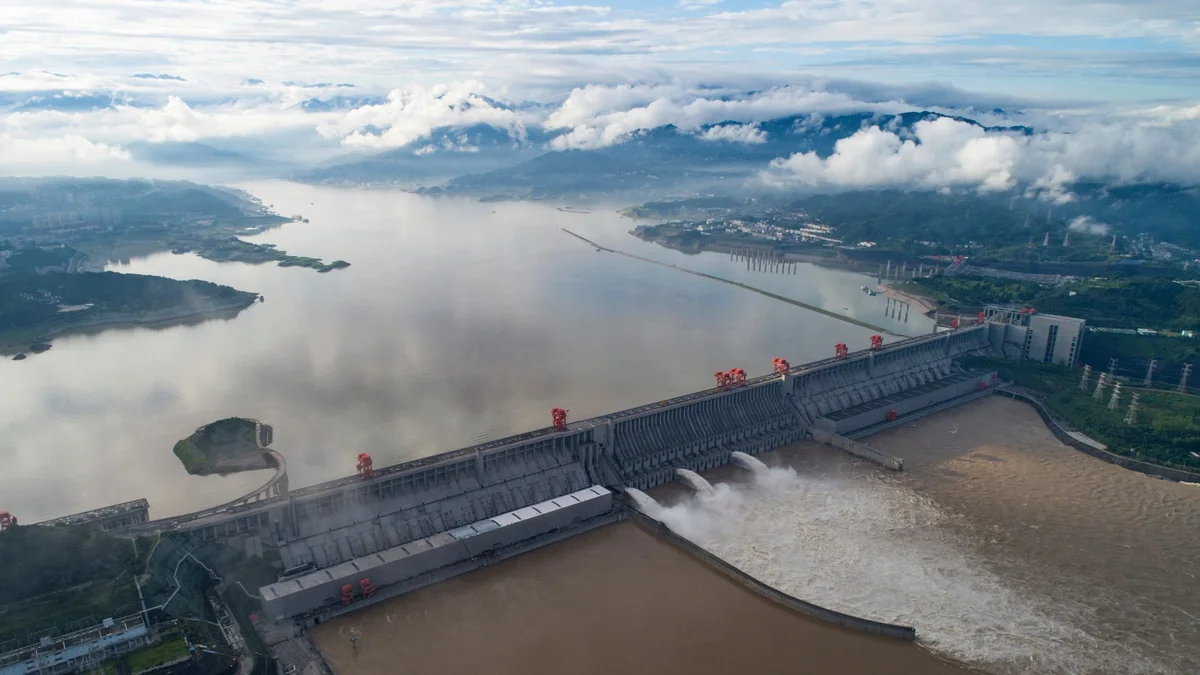
Общий вид плотины «Три ущелья», где планируется внедрение технологий аддитивного восстановления компонентов турбин.
Alt: Схема in-situ аддитивного производства и ремонта уплотнительных колец турбин методом 3D-печати на ГЭС «Три Ущелья»
Как устроена будущая система печати
Техническое задание описывает многомашинную коллаборативную систему для колец десятиметрового класса. Она должна состоять из модульных несущих конструкций, нескольких аддитивных исполнительных блоков, управляющего программного обеспечения, средств онлайн-мониторинга, оборудования для снятия остаточных напряжений и системы пылеочистки.
Ключевые компоненты
- Модульные несущие конструкции — каркас, который собирается вокруг рабочего колеса без демонтажа турбины.
- Аддитивные исполнительные блоки — несколько печатающих модулей, работающих согласованно на большой круговой траектории.
- Интеллектуальное ПО — планирование траекторий, синхронизация модулей и адаптивное управление процессом.
- Онлайн-мониторинг — контроль геометрии, температуры и качества наплавки в реальном времени.
- Оборудование снятия напряжений — термическая или иная обработка для снижения остаточных напряжений.
- Пылеулавливание — защита станционного помещения от металлической пыли и вредных аэрозолей.
Помимо «железа», проект предполагает численное моделирование механизмов аддитивных деформаций, разработку стратегий формирования слоёв и планирования траекторий. Отдельное внимание уделено подавлению дефектов, контролю микроструктурных характеристик и управлению остаточными напряжениями. Это означает, что in-situ аддитивное производство для гидротурбин рассматривается не только как технология наплавки, но и как комплексный инженерный процесс.
После отработки технологии подрядчик должен подготовить нормативные документы, описывающие ремонт верхних и нижних уплотнительных колец на всех восьми типах генераторов. Эти документы станут основой для будущих промышленных применений на других агрегатах и, возможно, на других станциях.
Как подтвердят качество восстановления
Контракт требует не просто создать оборудование, но и доказать его пригодность. Верификация включает механические испытания, неразрушающий контроль, размерные проверки и анализ остаточных напряжений. Эти работы должна выполнять сторонняя организация с действующей сертификацией CMA — китайским знаком аккредитации лабораторий.
Такой подход принципиален. В отличие от заводского изготовления, где контроль встроен в каждый этап, при восстановлении изношенных поверхностей в полевых условиях качество зависит от множества переменных: положения оборудования, окружающей температуры, квалификации операторов и стабильности процесса. Поэтому проверки должны подтверждать, что наплавленный металл соответствует механическим свойствам основного материала кольца.
| Критерий | Традиционная замена | In-situ аддитивное производство | Влияние на простой | Экономический эффект |
|---|---|---|---|---|
| Логистика | Доставка нового кольца | Работа на месте | Минимальное | Снижение затрат |
| Срок ремонта | Неконтролируемый | Потенциально короче | Сокращение | Дополнительная генерация |
| Обработка | Полная механообработка | Локальная доработка | Быстрее | Меньше отходов металла |
| Риск ошибки | Необратимый съём | Контролируемое наращивание | Ниже | Меньше переделок |
| Оборудование | Заводское | Мобильное, модульное | Адаптивность | Тиражируемость |
Программа испытаний охватывает как отдельные образцы, так и полноразмерные сегменты колец. Численное моделирование должно предсказывать поведение конструкции до физического нанесения металла. Это особенно важно для колец диаметром 8.4–10.9 метров, где экспериментальная проверка каждой гипотезы слишком дорога.
Кроме технических испытаний, контракт обязывает подрядчика разработать типовые технологические карты. Они должны быть настолько подробными, чтобы будущий персонал станции или сервисных организаций мог воспроизводить процесс с предсказуемым результатом.
Каковы реальные масштабы проекта
Сумма 15.8 млн юаней по стандартам инфраструктурных проектов невелика. Но здесь важно понимать: заказчик финансирует не коммерческий ремонт конкретного кольца, а научно-технологическую разработку. Стоимость самой замены одного крупного кольца может быть сопоставима с этим бюджетом, если учитывать изготовление, логистику, монтаж и потерю генерации.
Экономическая логика проекта строится на эффекте масштаба. Если разработанная технология позволит восстанавливать кольца хотя бы за половину стоимости традиционной замены и с втрое меньшим простоем, возврат инвестиций в 2.36 миллиона долларов будет многократным. На станции установлено несколько десятков турбин, и каждая рано или поздно потребует обслуживания.
Отдельное требование — не менее десяти патентных заявок, включая шесть патентов на изобретение, а также как минимум одна публикация в китайском профильном журнале уровня SCI или EI. Это указывает на намерение сформировать документированную, воспроизводимую технологическую базу, а не разовое ремонтное решение.
Таким образом, проект находится на границе между прикладной наукой и промышленным сервисом. China Yangtze Power получает потенциальный инструмент снижения эксплуатационных расходов, а Dongfang Electric Machinery — компетенции и интеллектуальную собственность в быстрорастущей области крупногабаритной металлической 3D-печати.
Какие риски остаются
Несмотря на оптимизм первой фазы, полномасштабные аддитивные ремонты на ГЭС «Три Ущелья» ещё не выполнены. Контракт описывает разработку технологии и создание опытных образцов оборудования. Реальных примеров восстановленных колец на станции в открытых документах нет. Поэтому ключевой риск — переход от экспериментальной наплавки к стабильному промышленному процессу.
Второй риск связан с разнообразием генераторов. Восемь типов машин означают разные размеры, материалы и конфигурации колец. Создать единую технологию, одинаково эффективную для диаметров от 8.4 до 10.9 метров, сложнее, чем адаптировать решение под один типоразмер.
Третий вызов — срок 29 месяцев. За это время нужно разработать оборудование, провести лабораторные и, предположительно, пилотные испытания, подготовить документацию и патентные заявки. Для сложной мехатронной системы с несколькими согласованно работающими аддитивными модулями это довольно сжатый график.
Наконец, остаётся открытым вопрос сертификации. Гидроэнергетическое оборудование относится к объектам повышенной ответственности, и внедрение новых методов ремонта потребует одобрения надзорных органов. Даже успешные технические испытания не гарантируют быстрого нормативного допуска.
Главное из статьи
- Кто заказал разработку технологии ремонта уплотнительных колец турбин методом 3D-печати на гидроэлектростанции «Три Ущелья»? Заказчиком выступила China Yangtze Power, оператор станции, а подрядчиком — Dongfang Electric Machinery.
- Почему традиционная замена уплотнительных колец проблематична для крупных турбин? Полная замена требует изготовления нового кольца, сложной логистики, горячей посадки и финишной обработки, что приводит к неконтролируемым срокам и длительному простою турбин.
- Как будет работать новая технология ремонта уплотнительных колец методом аддитивного производства? Многомашинная система будет наращивать металл непосредственно на изношенных поверхностях с помощью мобильных аддитивных модулей, управляемых интеллектуальным ПО и контролируемых онлайн-мониторингом.
- Какие сроки реализации проекта по разработке технологии ремонта методом 3D-печати? Проект рассчитан на 29 месяцев и должен завершиться созданием технологии, оборудования и стандартизированных процедур.
Выводы и перспективы
Контракт между China Yangtze Power и Dongfang Electric Machinery — это не просто исследовательский грант, а попытка системно изменить подход к обслуживанию крупнейшей гидроэлектростанции мира. Речь идёт о создании полноценной технологии in-situ аддитивного производства для металлических конструкций, которые слишком велики и слишком дороги в транспортировке и замене.
Если проект увенчается успехом, ремонт уплотнительных колец турбин методом 3D-печати перестанет быть экспериментальной идеей и превратится в рабочий инструмент эксплуатационного персонала. Выигрыш выразится не только в деньгах, но и в сокращении простоев, что для энергосистемы означает большую надёжность и предсказуемость генерации.
Вместе с тем, до промышленного внедрения ещё далеко. Ближайшие два с половиной года покажут, способна ли многомашинная аддитивная система справиться с десятиметровыми круговыми конструкциями в реальных условиях станции. Именно этот переход от расчётов к «полевому» применению станет главным экзаменом для технологии и её разработчиков.
Комментарий Первого Слоя
Китайский проект создаст прецедент для ремонта гидротурбин in-situ 3D-печатью, что ускорит аналогичные разработки в России — особенно для стареющих ГЭС Сибири. Это спровоцирует спрос на мобильные установки отечественного производства и специализированные порошки, снижая зависимость от импорта крупногабаритных компонентов при ремонтах.
Источник: 3dprintingindustry.com