
3D-печать протезов: Вебинар HP и DyeMansion о будущем ортопедии
Главное
- 10 ноября 2026 года HP и DyeMansion проведут бесплатный онлайн-вебинар о цифровом производстве персонализированных ортопедических изделий.
- Эксперты разберут полный цикл: от 3D-сканирования пациента и проектирования до Multi Jet Fusion, постобработки и сборки готового устройства.
- Практические кейсы ProsFit и iOrthotics показывают сокращение сроков изготовления с недель до дней и рост производительности более чем втрое.
Рынок ортопедии десятилетиями опирался на ручной труд, гипсовые слепки и длительные повторные визиты пациентов. Сегодня 3D печать протезов и ортезов меняет эту модель: цифровой контур от сканирования до финишной обработки позволяет выпускать устройства с предсказуемым качеством и высокой степенью индивидуализации. Именно этой теме посвящён совместный вебинар HP Additive Manufacturing Solutions и DyeMansion, который пройдёт 10 ноября 2026 года в 12:00 по восточному времени.
Мероприятие называется Enabling 3D Printed Orthotics & Prosthetics — «Как сделать возможными 3D-печатные ортезы и протезы». Спикеры — Дэвид Джонсон, инженер по применениям HP, и Эмили Симпсон, старший инженер по применениям DyeMansion, — покажут, как связать сканирование пациента, цифровое проектирование, аддитивное производство и финишную обработку в единый управляемый процесс. Для медицинских производителей это не просто технологическая демонстрация, а разбор реальных сценариев внедрения.
Как цифровые процессы меняют ортопедию
Традиционный маршрут создания индивидуального ортопедического изделия выглядит так: врач снимает гипсовый слепок, дорабатывает его вручную, отправляет в лабораторию, затем следуют несколько примерок и корректировок. Пациент при этом может посещать клинику три-четыре раза, а полный цикл растягивается на недели. Чем сложнее форма — например, приёмная гильза протеза голени или краниальный шлем для младенца, — тем выше зависимость от опыта конкретного специалиста.
Цифровые рабочие процессы устраняют значительную часть ручных этапов. Клиницист сканирует анатомическую область пациента, загружает данные в CAD-среду и проектирует устройство по индивидуальным измерениям. Далее файл отправляется на 3D-принтер, а напечатанная заготовка проходит очистку, сглаживание поверхностей, при необходимости окрашивание и сборку. Результат — меньше визитов, меньше ручной подгонки и выше воспроизводимость.
С точки зрения клиники это означает не только ускорение, но и прозрачность. Цифровой двойник изделия хранится в системе, его можно повторно изготовить при износе или изменении состояния пациента. Именно поэтому производители всё чаще рассматривают аддитивные технологии не как замену одного этапа, а как способ перестроить весь процесс.
Почему Multi Jet Fusion интересна медицине
Технология Multi Jet Fusion от HP занимает особое место в аддитивном производстве медицинских изделий. В отличие от послойного наплавления, MJF наносит на слой полимерного порошка связующее и детализирующее вещество, после чего инфракрасный источник спекает материал. Такой подход обеспечивает высокую скорость печати, плотные изотропные стенки и достаточно гладкую поверхность.
Для ортопедии критичны несколько свойств. Во-первых, изотропность: деталь должна одинаково вести себя под нагрузкой во всех направлениях. Во-вторых, возможность печатать сложные органические формы без поддерживающих структур в традиционном смысле. В-третьих, серийная гибкость: на одной платформе можно разместить десятки разных по геометрии изделий без переналадки.
Дэвид Джонсон, возглавляющий поддержку медицинских применений MJF в США, отмечает, что эта технология уже перешла из стадии пилотных проектов в промышленную эксплуатацию. Компании выпускают не прототипы, а конечные устройства: приёмные гильзы, ортопедические стельки, корсеты. Для регуляторных целей важна стабильность процесса — одинаковые параметры печати от партии к партии.
Что происходит после печати
Напечатанная деталь — это ещё не готовое медицинское устройство. Она покрыта остатками порошка, поверхность может быть шероховатой, а цвет — белым или серым. Здесь вступает постобработка 3D печати, зона ответственности DyeMansion. Компания разрабатывает системы очистки, полировки и окрашивания, адаптированные к полимерным деталям, в том числе напечатанным методом MJF.
Типовая цепочка состоит из нескольких шагов. Сначала деталь очищается от неспекшегося порошка — это делается в автоматизированных станциях с контролируемой средой. Затем поверхность сглаживается химическим или механическим способом: для медицинских изделий важно снизить пористость, где могут накапливаться загрязнения. Наконец, деталь окрашивается в нужный цвет, что важно для пациентов, особенно в педиатрической практике.
Эмили Симпсон, имеющая опыт в биомедицинской механике и производстве протезных гильз, подчёркивает: постобработка — это не косметика, а функциональный этап. От качества очистки и герметизации поверхности зависят биосовместимость, износостойкость и комфорт при длительном контакте с кожей. Неправильная финишная обработка может свести на нет преимущества точной печати.
Какие материалы выбирают производители
Полимерный порошок для MJF — это, как правило, полиамиды. Базовый PA12 обеспечивает хороший баланс прочности и гибкости, подходит для корпусов, приёмных гильз и элементов, испытывающих постоянные нагрузки. Более эластичные марки на основе термопластичного полиуретана применяются там, где нужна податливость: стельки, внутренние вкладыши, зоны контакта с костными выступами.
Выбор материала определяется клинической задачей. Протезная гильза должна выдерживать вес тела и сохранять форму при циклических нагрузках. Ортез голеностопного сустава — сочетать жёсткость каркаса с мягкими зонами. Стелька — амортизировать удар и распределять давление по стопе. Цифровое производство позволяет комбинировать геометрию и свойства, но требует точного понимания механических характеристик.
| Материал | Жёсткость | Применение в ортопедии | Особенности постобработки |
|---|---|---|---|
| PA12 | Высокая | Протезные гильзы, корсеты | Полировка, окрашивание |
| PA11 | Средняя | Ортезы с ударной вязкостью | Химическое сглаживание |
| TPU | Низкая | Стельки, мягкие вкладыши | Бережная очистка, окрашивание |
| Композиты с наполнителем | Высокая | Каркасы, усиленные элементы | Дополнительная герметизация пор |
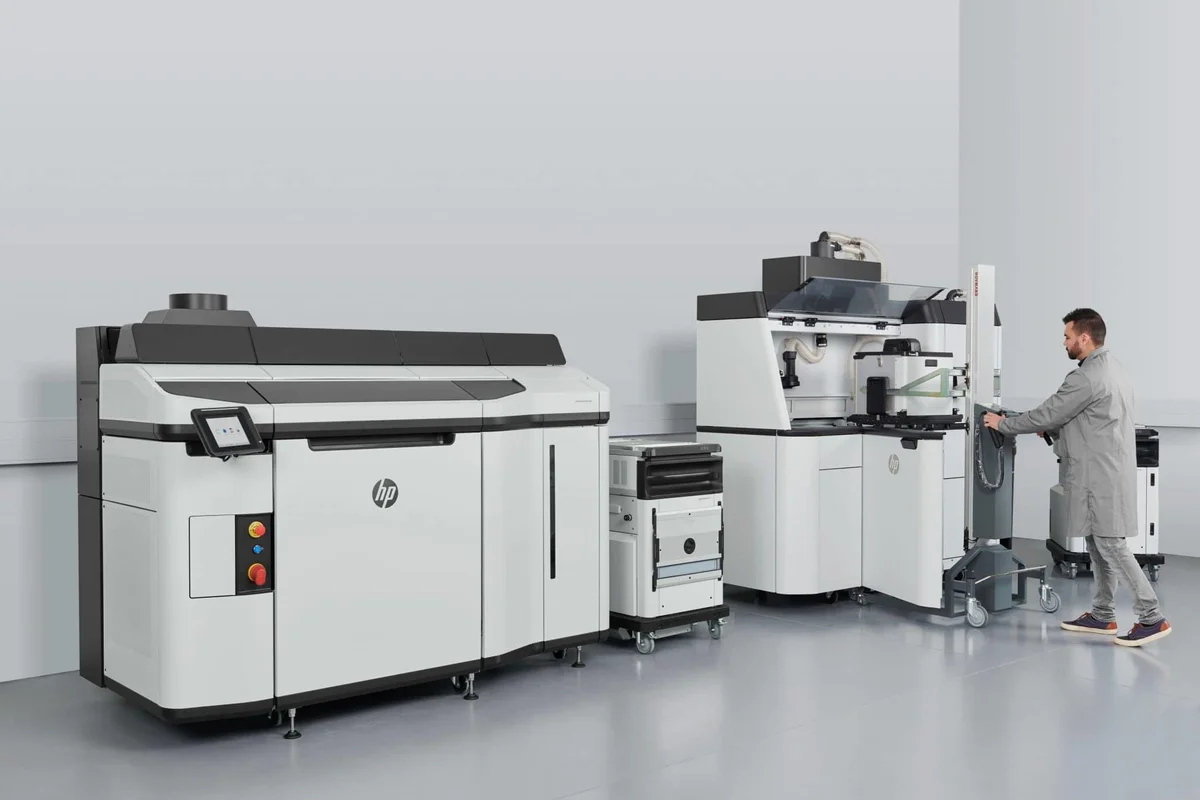
Промышленные 3D-принтеры HP, используемые в процессе создания протезов.
Alt: 3D-печать протезов и ортопедических изделий методом HP Multi Jet Fusion с последующей постобработкой на оборудовании DyeMansion.
Материалы для медицинских устройств должны отвечать и санитарным требованиям. Речь идёт не только о цитотоксичности, но и о стойкости к многократной дезинфекции. По словам Симпсон, производителям важно заранее проверять, как полимер ведёт себя после обработки спиртовыми растворами, при повышенной влажности и контакте с кожей. Это влияет и на выбор технологии финишной обработки, и на итоговую себестоимость.
Какие компании уже внедрили технологию
Один из наиболее показательных кейсов — ProsFit. Компания использует Multi Jet Fusion для печати индивидуальных приёмных гильз протезов нижних конечностей. По данным HP, сроки производства и доставки сократились с недель до нескольких дней, а некоторым пациентам достаточно двух визитов для подгонки готового устройства. Это радикально меняет модель протезирования, особенно в удалённых регионах.
Второй пример — iOrthotics, производитель индивидуальных ортопедических стелек. Компания нарастила выпуск с примерно 30 устройств в день до более чем 100 пар. При этом время от получения цифрового скана стопы до отгрузки готового изделия заметно сократилось. Здесь ключевую роль сыграли не только скорость печати, но и автоматизация постобработки, позволившая убрать узкое место на финишном этапе.
Эти примеры показывают, что 3D-печать в ортопедии конкурентоспособна не только в нишевых случаях, но и в серийном производстве персонализированных устройств. Важно, что и ProsFit, и iOrthotics работают с конечными медицинскими изделиями, а не с прототипами. Это означает наличие сертификаций, прослеживаемости партий и документированного контроля качества.
Что тормозит массовое внедрение
Несмотря на успешные кейсы, массовый переход ортопедической отрасли на аддитивные технологии сдерживается несколькими факторами. Первый — регуляторный. Медицинские устройства требуют валидации процесса, подтверждения биосовместимости и стабильности свойств. Для небольших клиник такая нагрузка может оказаться неподъёмной без внешней поддержки.
Второй фактор — квалификация. Цифровой контур подразумевает, что врач или техник уверенно работает со сканером, CAD-системой и параметрами печати. Ошибки на этапе проектирования в традиционном процессе компенсировались ручной подгонкой. В цифровом процессе они сразу переходят в готовое изделие, поэтому требования к точности возрастают.
Третий барьер — экономический. Промышленная система MJF и станции постобработки требуют начальных инвестиций. Для небольшого протезного предприятия переход оправдан при достаточном потоке пациентов. Именно поэтому HP и DyeMansion делают акцент на поэтапном масштабировании: начать можно с отдельных категорий изделий, а затем расширять номенклатуру.
Как цифровые рабочие процессы повышают прослеживаемость
Медицинское производство невозможно без прослеживаемости. Каждое устройство должно быть связано с пациентом, исходными данными сканирования, файлом проектирования, параметрами печати и протоколом постобработки. Цифровые рабочие процессы позволяют автоматизировать эту цепочку и хранить историю каждого изделия.
Для производителя это означает не только соответствие нормам, но и практические преимущества. Если пациенту нужно заменить изношенную стельку или гильзу, техник открывает сохранённый цифровой двойник, при необходимости корректирует геометрию и запускает повторную печать. Качество при этом остаётся стабильным, а время на согласование минимально.
HP и DyeMansion рассматривают такой подход как основу для дальнейшего роста. Когда все этапы — сканирование, проектирование, печать, постобработка — связаны единой цифровой платформой, масштабирование не приводит к потере контроля. Это важно для сетевых протезных центров и крупных ортопедических лабораторий.
Сравнение традиционного и цифрового маршрута
| Параметр | Традиционный процесс | Цифровой процесс с MJF и постобработкой |
|---|---|---|
| Снятие мерок | Гипсовый слепок вручную | 3D-сканирование |
| Проектирование | Ручная коррекция модели | Параметрическое CAD-моделирование |
| Производство | Литьё, ручная формовка | Аддитивная печать MJF |
| Постобработка | Ручная шлифовка, подгонка | Автоматизированная очистка, сглаживание, окраска |
| Сроки | Недели | 2–5 дней |
| Повторяемость | Зависит от мастера | Высокая, цифровой двойник |
| Масштабирование | Ограничено персоналом | Ограничено парком оборудования |
Разница особенно заметна при серийном выпуске персонализированных устройств. Цифровой маршрут позволяет выпускать сотни разных изделий без переналадки, тогда как традиционный процесс требует ручной работы с каждой моделью.
Что покажут на вебинаре
Организаторы обещают разбор практических сценариев, а не только общие рассуждения. Дэвид Джонсон расскажет о том, как медицинские компании внедряют MJF на разных стадиях — от пилота до промышленного выпуска. Эмили Симпсон сосредоточится на этапе постобработки и том, как правильно выбирать финишные технологии под конкретные полимеры и клинические задачи.
Отдельное внимание уделят нормативным аспектам. Участники узнают, какие требования предъявляются к медицинским устройствам, как материалы взаимодействуют с телом человека и как документировать производственные этапы. Для компаний, только начинающих работать с 3D-печатью, это возможность избежать типичных ошибок.
Вебинар пройдёт 10 ноября 2026 года в 12:00 по восточному времени, участие бесплатное. Регистрация открыта на сайте мероприятия. Для русскоязычной аудитории тема актуальна: в странах с развивающейся ортопедической помощью цифровые технологии могут компенсировать нехватку опытных техников и сократить очереди на протезирование.
Главное из статьи
- Как цифровые рабочие процессы упрощают создание индивидуальных ортопедических изделий и протезов? Они заменяют гипсовые слепки и ручную подгонку на 3D-сканирование, CAD-проектирование и автоматизированную печать, сокращая число визитов пациента и повышая повторяемость.
- Какие преимущества даёт 3D-печать в производстве протезов и ортезов? Высокая скорость, изотропная прочность деталей MJF, возможность печатать сложные органические формы и выпускать разные устройства без переналадки оборудования.
- Какую роль играет постобработка в изготовлении медицинских устройств? Очистка, сглаживание и окрашивание влияют на биосовместимость, гигиеничность, износостойкость и внешний вид готового изделия.
- Какие компании уже используют технологии HP и DyeMansion в ортопедии? ProsFit печатает протезные гильзы на MJF, iOrthotics выпускает индивидуальные стельки, нарастив объём с 30 до более чем 100 пар в день.
Выводы
Совместный вебинар HP и DyeMansion фиксирует важный сдвиг: разговор об аддитивных технологиях в ортопедии смещается от печати к постобработке, материалам и управлению полным циклом. Именно связка производительного принтера и автоматизированной финишной обработки делает возможным выпуск персонализированных медицинских устройств в масштабе.
Для клиник и производителей ключевой вывод состоит в том, что 3D-печать больше не является изолированным этапом. Цифровые рабочие процессы связывают пациента, врача, инженера и производство в единый контур. Это повышает прослеживаемость, снижает зависимость от ручного труда и создаёт основу для тиражирования успешных моделей.
Ортопедия стоит на пороге системных изменений. Технологии уже доказали свою состоятельность в отдельных кейсах, теперь задача — превратить их в отраслевой стандарт. Вебинары такого уровня, как предстоящее событие HP и DyeMansion, помогают этому процессу, делая знания о производственном цикле доступными для широкого круга специалистов.
Источник: 3dprint.com