
Euler: Снижение рисков в металлической 3D-печати через существующие датчики
Главное
- Euler — программная платформа для мониторинга 3D-печати металлом, которая использует уже установленные камеры LPBF-машин и не требует монтажа дополнительных сенсоров.
- Исследование с DTI показало: до 77% времени, потраченного на заведомо дефектные сборки, можно было сэкономить за счёт ранней остановки печати.
- Система совместима с машинами EOS, Nikon SLM, Renishaw, интегрируется с Autodesk, Scanlab и поддерживает запросы через Model Context Protocol.
Специалист по сборке приходит в понедельник и видит завершённый за выходные цикл лазерного плавления. Внешне детали выглядят нормально. Через две недели приходят результаты компьютерной томографии: внутренняя геометрия деформирована, а по сечению тянется полоса плохо проплавленного материала, начавшаяся примерно на слое 400. Всё, что печаталось после этого момента, — машинные часы, порошок, испытания, ручной контроль — фактически превращается в отходы.
Именно этот разрыв между причиной и обнаружением остаётся одним из наименее заметных барьеров на пути перевода металлической LPBF-печати в серийное производство. Дефекты — коробление, короткая подача порошка, полосы непроплава — часто выявляются только на этапе постобработки или контроля, спустя дни и недели после завершения сборки. Мониторинг 3D-печати металлом способен изменить ситуацию, однако классические решения нередко требуют дооснащения машин специализированными датчиками. Для одного-двух принтеров это допустимо, для парка машин — сложно обосновать экономически.
Исландский стартап Euler предлагает иной маршрут. Его платформа не требует нового аппаратного слоя и строится на наблюдении, что большинство современных LPBF-систем уже фиксируют послойные изображения во время каждой сборки. Во многих случаях эти гигабайты данных просто лежат на диске без применения. Поскольку камера уже установлена, подключение к существующей системе, по данным компании, занимает менее пяти минут, а первые результаты появляются сразу.
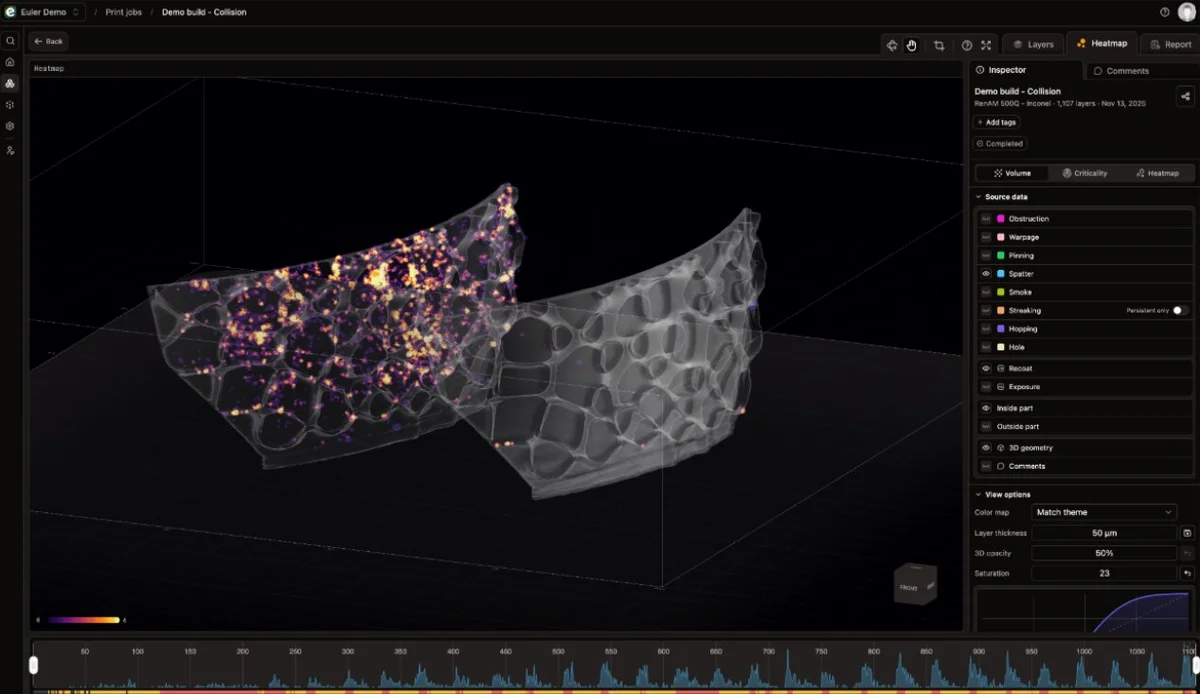
Визуализация данных о дефектах в 3D-модели детали в ПО Euler.
Alt-текст: интерфейс программной платформы Euler с трёхмерной визуализацией распределения аномалий в процессе мониторинга лазерного плавления металлического порошка.
Почему дефекты LPBF редко замечают вовремя
Процесс LPBF, или лазерного плавления в порошковом слое, построен на циклическом нанесении тонкого слоя металлического порошка и его селективном расплавлении лазером. Деталь растёт слой за слоем, и отклонения могут накапливаться постепенно. Коробление, локальные перегревы, нестабильная подача порошка, разлёт брызг — всё это оставляет визуальные следы на изображениях слоёв задолго до того, как деталь будет извлечена из камеры.
Проблема в том, что традиционный производственный контур не настроен на раннее считывание этих сигналов. Контроль чаще всего смещён в постобработку: визуальный осмотр, обмер, ультразвук, компьютерная томография. К моменту обнаружения дефекта уже потрачены не только часы печати, но и дорогой порошок, время оператора, ресурс лазера и фильтров. Для сертифицируемых производств это ещё и отложенная обратная связь для корректировки процесса.
Классический мониторинг 3D-печати металлом, как правило, подразумевает установку высокоскоростных камер, фотодиодов или пирометров, синхронизацию с координатами лазера и накопление больших объёмов данных. Это даёт ценную информацию, но стоимость и сложность ретрофита ограничивают масштабирование. Если у компании не два принтера, а двадцать, проект внедрения становится отдельной инженерной задачей с длительным сроком окупаемости.
Euler смещает фокус с добавления нового железа на использование уже существующего потока изображений. Такой подход важен не только с точки зрения бюджета, но и с точки зрения скорости запуска: не нужно останавливать производство на монтаж, калибровку и валидацию дополнительных сенсоров.
Что показало исследование DTI на четырёх машинах
Публичные данные для оценки подхода появились в совместном исследовании с Danish Technological Institute (DTI). В течение 47 дней система Euler отслеживала 54 сборки на четырёх машинах Nikon SLM, охватывая шесть металлических сплавов, включая нержавеющую сталь 316L и титановый сплав Ti6Al4V.
Результаты оказались показательными для индустрии. Согласно опубликованным данным, 27,8% общего времени печати пришлось на сборки, которые в итоге были признаны неуспешными. Из этого потерянного времени 77% можно было сохранить, остановив процесс в момент прогноза отказа. В абсолютных величинах это примерно 10 дней печати за период наблюдения.
Такая разница между полной потерей сборки и управляемой ранней остановкой имеет прямое экономическое измерение. Если опираться на оценку Wohlers Report об операционных затратах около $75 в час для машины стоимостью $1 млн, потенциальная экономия превышает $115 000 в год на одну машину. Это только операционные расходы — без учёта стоимости порошка, ручного труда, повторных запусков и постобработки.
| Параметр исследования | Значение |
|---|---|
| Период мониторинга | 47 дней |
| Количество сборки | 54 |
| Используемые машины | Четыре Nikon SLM |
| Количество сплавов | Шесть, включая 316L и Ti6Al4V |
| Доля времени на дефектные сборки | 27,8% |
| Доля потерь, которые можно было предотвратить | 77% |
| Потенциальная годовая экономия на машину | Более $115 000 |
Один из кейсов DTI особенно нагляден. Производственная сборка была загружена в платформу Euler задним числом в рамках расследования качества. Ручной просмотр почти 14 000 послойных изображений не позволил найти проблему. Алгоритмы платформы сразу отметили дефектные слои и показали, что раннее предупреждение сохранило бы 38 часов 43 минуты печати частично дефектных деталей и предотвратило бы дальнейшие 48 часов бесполезной печати после отказа. Суммарно под влияние дефекта попало более 86 часов машинного времени.
Какие дефекты Euler обнаруживает заранее
Платформа Euler не просто фиксирует уже случившийся брак. Ключевая идея состоит в том, что большинство дефектов в лазерном плавлении имеет ранние индикаторы. На послойных изображениях они проявляются как изменения распределения брызг, локальные зоны перегрева, неравномерность нанесения порошка или первые признаки коробления. Прогностический движок компании с патентной заявкой обучен распознавать такие сигналы и предупреждать о вероятном отказе до того, как сборка потеряна.
Среди типичных дефектов, которые платформа способна выявлять на ранней стадии, — коробление, короткая подача порошка, полосы непроплава и разлёт брызг. В отличие от подхода, при котором оператор получает уведомление уже после образования критического дефекта, здесь акцент делается на предотвращение дефектов. Это важно, потому что после критического события останавливать процесс может быть поздно: часть деталей уже необратимо повреждена.
Трёхмерная реконструкция распределения аномалий позволяет инженеру увидеть не только отдельный слой, но и то, как аномалия развивается в объёме детали. Это особенно полезно для внутренних каналов, решётчатых структур и тонкостенных элементов, где стандартный внешний осмотр не даёт информации. Платформа даёт возможность перейти от поиска иголки в стоге слой за слоем к целенаправленному анализу проблемных зон.
Важно понимать границы метода: изображения штатных камер не заменяют металлографию или компьютерную томографию. Они дают ранний сигнал о том, что в процессе LPBF появились отклонения. Дальнейшее решение — остановить сборку, скорректировать параметры, изменить раскладку или продолжить с последующим усиленным контролем — остаётся за инженером.
Как выглядит интеграция в производственный контур
Для сертифицируемых отраслей критично не только качество обнаружения, но и способ развёртывания. Euler предлагает локальные и частные облачные варианты, включая GovCloud. Это важно для аэрокосмических и оборонных заказчиков, которые не могут отправлять данные сборки в публичный сервис. Вопросы экспортного контроля, защиты интеллектуальной собственности и аудита процесса часто становятся решающими при выборе программного обеспечения.
Совместимость с основными брендами металлических принтеров — EOS, Nikon SLM, Renishaw — расширяет сценарий применения на гетерогенный парк оборудования. Многие производства используют машины разных производителей, и единая аналитическая надстройка позволяет сравнивать сборки и аномалии без привязки к проприетарным форматам отдельных систем.
Компания также сотрудничает с Autodesk и Scanlab. Партнёрство с производителем программного обеспечения для проектирования и подготовки производства указывает на стремление встроить аналитику в более широкий цифровой контур — от CAD и CAM до исполнения и контроля. Сотрудничество с Scanlab, известным компонентами для лазерных систем, открывает возможности для более глубокой интеграции с оптикой и управлением лучом.
Инвесторы Frumtak и Kvanted, специализирующиеся на глубоких технологиях и промышленном программном обеспечении, поддерживают компанию. Это косвенно подтверждает, что рынок рассматривает программную прогностическую аналитику для металлической 3D-печати не как нишевую надстройку, а как инфраструктурный слой производственного стека.
| Критерий | Классический ретрофит-мониторинг | Подход Euler |
|---|---|---|
| Дополнительное оборудование | Требуется установка сенсоров | Не требуется, используются штатные камеры |
| Время подключения | Дни или недели с калибровкой | Менее пяти минут, по заявлению компании |
| Совместимость с парком машин | Часто ограничена моделью | EOS, Nikon SLM, Renishaw |
| Этап реакции | Часто после появления дефекта | Прогноз до критического отказа |
| Развёртывание в регулируемых отраслях | Зависит от датчиков и сети | Локально, частное облако, GovCloud |
Почему Model Context Protocol меняет работу с данными
На выставке Formnext во Франкфурте с 17 по 20 ноября компания представит новые функции подключения, включая интеграцию с Model Context Protocol и оповещения в Slack и Microsoft Teams. Протокол Model Context Protocol позволяет инженерам обращаться к данным сборки напрямую из ИИ-ассистентов, таких как Claude или ChatGPT.
Вместо того чтобы вручную открывать интерфейс, фильтровать машины и перебирать слои, пользователь может задать вопрос в естественном языке: «Какие сборки на этой неделе показали дефекты и на каких машинах?» — и получить ответ за секунды. Это сокращает время навигации по большим массивам изображений и делает аналитику доступной не только узким специалистам по данным.
Интеграция с корпоративными мессенджерами упрощает работу распределённых команд. Алерт может прийти оператору, технологу или руководителю участка без необходимости постоянно держать открытой панель мониторинга. Для производства с несколькими машинами и сменным графиком это означает более быструю реакцию и меньшую зависимость от присутствия отдельного инженера на месте.
Такой подход отражает общий тренд в промышленном ПО: аналитика перестаёт быть отдельным экраном с дашбордами и превращается в сервис, который можно запрашивать контекстно. Это особенно полезно при расследовании инцидентов, когда нужно быстро сопоставить несколько сборок и найти общие признаки отклонений.
Сколько стоят незамеченные дефекты при лазерном плавлении
Экономика раннего обнаружения в мониторинге 3D-печати металлом складывается из нескольких уровней. Первый — это непосредственно машинное время. Если час работы LPBF-системы стоит десятки долларов, то потерянные 86 часов из кейса DTI — это уже заметная сумма только по операционным затратам.
Второй уровень — материалы. Металлические порошки, особенно титановые сплавы вроде Ti6Al4V или нержавеющая сталь 316L для ответственных применений, стоят дорого, а их повторное использование не всегда допустимо без дополнительного контроля. Если сборка признана браком, часть порошка может быть потеряна или потребует просеивания, сушки и повторной валидации.
Третий уровень — последующие процессы. Дефектная деталь может пройти термообработку, удаление поддержек, механическую обработку и контроль, прежде чем будет отбракована. Это умножение потерь. Снижение затрат за счёт ранней остановки означает, что ресурсы не направляются на заведомо неуспешный результат. Вместо этого машинное время освобождается для запуска исправленной сборки или переноса деталей на другой принтер.
Прогностическая аналитика создаёт и системный эффект. Если данные о ранних индикаторах дефектов накапливаются по парку машин, появляется возможность выявлять не только отдельные неудачи, но и повторяющиеся паттерны: проблемы конкретного материала, определённой геометрии, зоны рабочего поля или настройки лазера. Это переводит обсуждение от разбора брака к управлению качеством процесса.
Какие ограничения стоит учитывать при внедрении
Несмотря на привлекательную экономику, важно оставаться аналитически точным. Подход Euler опирается на качество и согласованность изображений, которые уже формируются штатными камерами. Если камеры разных производителей имеют разную чувствительность, разрешение или частоту съёмки, это может влиять на воспроизводимость сигналов. Поэтому на гетерогенном парке требуется валидация на исторических данных конкретного предприятия.
Ложноположительные срабатывания — общий вызов для любой прогностической системы. Остановка сборки, которая могла бы завершиться успешно, тоже стоит денег. Поэтому платформа в производственной практике должна работать не как абсолютный стоп-кран, а как инструмент поддержки решений. Инженер сопоставляет предупреждение с контекстом: критичность детали, близость к завершению, наличие повторного металла, требования заказчика.
Ещё один фактор — хранение и обработка изображений. Даже если данные уже есть, их систематическое использование требует дискового пространства, вычислительных ресурсов и политики хранения. Для небольших команд это может быть барьером не меньшим, чем установка датчиков. Поэтому способность Euler разворачиваться локально или в частном облаке важна не только для безопасности, но и для контроля совокупной стоимости владения.
Наконец, внедрение прогностической аналитики не отменяет классическую квалификацию процесса. Аэрокосмическая и медицинская промышленность по-прежнему будут требовать разрушающий и неразрушающий контроль, статистику процесса и прослеживаемость материалов. Ценность платформы в том, что она сокращает долю неопределённости до финальных испытаний, а не заменяет их полностью.
Главное из статьи
Как платформа Euler экономит ресурсы при металлической 3D-печати?
Она использует прогностическую аналитику для раннего предупреждения о вероятных дефектах. По данным исследования с DTI, до 77% времени, потраченного на дефектные сборки, можно было сэкономить за счёт своевременной остановки. Это снижает расходы на машинное время, порошок, постобработку и контроль.
Какие дефекты обнаруживает система Euler и на какой стадии?
Платформа выявляет ранние индикаторы коробления, короткой подачи порошка, полос непроплава и зон разлёта брызг. Обнаружение происходит на стадии формирования дефекта, а не после завершения проблемной сборки, что позволяет принять решение до критического отказа.
Нужно ли дополнительное оборудование для подключения сервиса Euler?
Нет. Система программная и аппаратно-независимая. Она использует изображения, которые уже фиксируются штатными камерами LPBF-машин. Подключение к существующей установке, по заявлению компании, занимает менее пяти минут.
Какие бренды металлических 3D-принтеров совместимы с решением?
Платформа поддерживает машины EOS, Nikon SLM и Renishaw. Это позволяет применять единый аналитический слой на гетерогенном парке оборудования без замены существующих принтеров.
Рынок металлической 3D-печати постепенно смещается от демонстрации технологических возможностей к серийному производству. В этом сдвиге качество и предсказуемость процесса становятся важнее рекордной сложности геометрии. Программные инструменты, способные использовать уже собранные данные без дорогого ретрофита, сокращают срок окупаемости вложений в аддитивное оборудование и снижают риск неожиданных потерь.
Euler демонстрирует, что предотвращение дефектов не обязательно требует нового аппаратного уровня. Иногда достаточно иначе посмотреть на данные, которые уже существуют в каждом слое сборки. Если исследование с DTI получит продолжение на большем количестве машин и материалов, это может укрепить доверие к прогностической аналитике в металлической LPBF-печати.
Для производителей, которые хотят знать, какие детали имеют отклонения до отправки на дорогостоящие испытания, такой подход представляет практический интерес. Вопрос больше не в том, можно ли предсказывать дефекты заранее, а в том, как быстро подключить аналитику к действующему парку машин и превратить накопленные изображения в управленческий ресурс.
Комментарий Первого Слоя
Подход Euler критичен при хроническом дефиците сервисного обслуживания импортных LPBF-аппаратов — санкции затягивают интервалы между ТО, что повышает риск аппаратных сбоев. Улавливая сигналы дефектов до растраты порошка, его ПО даёт резерв безопасности для изношенных EOS или Renishaw. Расчётное 50% сокращение потерь порошка — прямая защита от валютных рисков при закупке импортных металлосплавов. Формат SaaS-подписки удобен при ограниченном доступе к западным инжиниринговым командам для установки сенсоров.
Источник: 3dprintingindustry.com