

Fronius Additive Cell: ставка на заводскую интеграцию проволочно-дугового аддитивного производства
Главное
- Fronius представила Fronius Additive Cell — turnkey-ячейку для промышленного проволочно-дугового аддитивного производств (WAAM).
- В основе решения лежат сварочный процесс CMT Additive PRO, аппаратная платформа iWave, контроллер Polaris и программная среда Vectris.
- Помимо оборудования, компания делает акцент на валидированных параметрах наплавки и сервисах разработки процессов, стремясь сократить путь от чертежа до квалифицированной детали.
Австрийская Fronius, известная прежде всего как производитель сварочных технологий, объявила о запуске интегрированной производственной ячейки Fronius Additive Cell. Это не просто очередной роботизированный комплекс для 3D-печати металлом, а попытка упаковать накопленный опыт в области дуговой сварки в готовое решение для проволочно-дугового аддитивного производства, или WAAM. В терминологии ASTM этот процесс также называют Directed Energy Deposition-Arc (DED-Arc).
Заявление компании важно не столько самим фактом появления новой машины, сколько сменой акцента: Fronius предлагает не разрозненные компоненты — источник тока, горелку, робота, — а согласованную систему с предварительно валидированными режимами наплавки. Такой подход напрямую адресует главный барьер промышленного внедрения WAAM — высокую стоимость процессной разработки и неопределённость с повторяемостью свойств деталей. В этом материале разберём, из чего состоит ячейка, какие технические решения заложены в неё, и почему интеграция оборудования сама по себе не снимает всех вопросов квалификации.
Что входит в состав Fronius Additive Cell?
Fronius Additive Cell — это комплексное решение, объединяющее четыре ключевых компонента: сварочный процесс CMT Additive PRO, аппаратную платформу Fronius iWave, систему управления ячейкой Polaris и программную среду Vectris. Каждый элемент выполняет определённую функцию в общей цепочке: от подачи проволоки и формирования дуги до генерации робот-инструкций и контроля параметров в реальном времени.
Таблица ниже систематизирует роли компонентов.
| Компонент | Тип | Ключевая функция |
|---|---|---|
| Fronius Additive Cell | Производственная ячейка | Объединение аппаратного и программного обеспечения в готовое рабочее место |
| CMT Additive PRO | Сварочный процесс | Стабилизация скорости наплавки, управление переносом металла, ограничение тепловложения |
| Fronius iWave | Сварочная платформа | Цифровое управление дугой, синхронизация с роботом, поддержка аддитивных режимов |
| Polaris | Контроллер ячейки | Управление роботизированной кинематикой, координация осей, интерфейс оператора |
| Vectris | Программное обеспечение | Постпроцессор, кинематическая модель, логика переключения параметров по зонам детали |
Важно, что речь идёт не о простой связке «робот плюс сварочный источник». Производитель подчёркивает: каждый компонент спроектирован так, чтобы дополнять остальные. Это инженерная позиция, характерная для компаний, которые десятилетиями работают в области дуговой сварки и знают, насколько чувствителен WAAM к малейшим рассинхронизациям между подачей проволоки, движением горелки и параметрами дуги.
В практическом смысле такой подход сокращает время, которое обычно уходит на подбор совместимых комплектующих, написание коммуникационных протоколов и отладку взаимодействия робота со сварочным оборудованием. Для конечного пользователя это означает более короткий путь от установки оборудования до первой наплавленной детали. Однако, как будет показано ниже, готовность «железа» — только часть уравнения промышленного внедрения.
Как работает CMT Additive PRO в аддитивном процессе?
Центральное место в Fronius Additive Cell занимает процесс CMT Additive PRO. Чтобы понять его значение, нужно обратиться к базовой технологии Cold Metal Transfer (CMT), разработанной Fronius ещё в начале 2000-х годов. Изначально CMT создавался для сварки тонколистовых материалов, алюминия и оцинкованной стали, где критически важно ограничивать тепловложение и предотвращать прожоги.
От Cold Metal Transfer к аддитивному наращиванию
Ключевая особенность CMT — управляемый короткозамкнутый перенос металла с реверсивным движением проволоки. Когда капля касается сварочной ванны, система кратко отводит проволоку назад. Это способствует отделению капли без резкого роста тока, снижая тепловложение и разбрызгивание. В контексте WAAM это означает более стабильный и предсказуемый перенос материала, что критично при послойном наращивании геометрии.
Для аддитивного производства базового CMT недостаточно. Процесс CMT Additive PRO добавляет несколько функций, направленных именно на повторяемость слоёв. В их числе — стабилизатор скорости наплавки, который компенсирует колебания вылета проволоки и параметров дуги, поддерживая постоянную подачу материала. Без такой стабилизации высота слоя может «плавать», что накапливает геометрическую ошибку от слоя к слою.
Функции стабилизации процесса
Дополнительно реализованы Pulsed HotStart, измерение contact-tip-to-work-distance (CTWD) и коррекция мощности. Pulsed HotStart отвечает за уверенный старт дуги в начале каждого слоя, когда поверхность детали ещё холодная. Измерение CTWD позволяет системе учитывать реальное расстояние между контактным наконечником и поверхностью детали, а коррекция мощности — адаптировать энергию дуги к текущему состоянию ванны.
По заявлению Мануэля Штингльмайра, бизнес-девелопера Fronius International, CMT Additive PRO гарантирует равномерное и, что важнее, предсказуемое наращивание слоёв по всей детали. Это напрямую снижает процент брака и объём последующей механической доработки. В промышленном WAAM, где детали часто имеют массу десятки и сотни килограммов, даже небольшое отклонение геометрии может означать часы дорогостоящей фрезеровки.
Почему Vectris меняет подход к программированию геометрии?
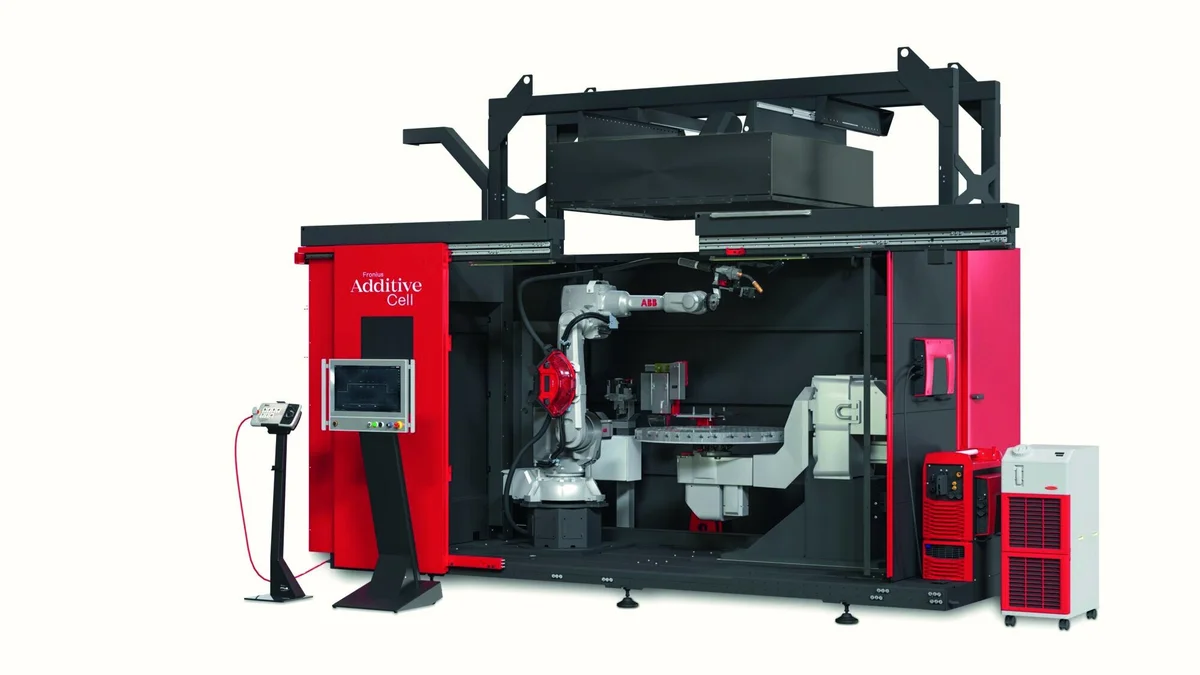
Fronius Additive Cell — это интегрированная система для автоматизированного аддитивного производства.
Программная часть не менее важна, чем сварочная. Vectris — это связующее звено между CAD-моделью, роботом и параметрами наплавки. В состав платформы входят Machine Tool Service Kit (MTSK) и постпроцессор, объединённые в единую среду. Такая интеграция позволяет не просто генерировать траекторию движения горелки, но и управлять технологическими режимами для разных зон детали.
Ключевая особенность Vectris — возможность различать области компонента и назначать им отдельные наборы параметров. Например, внешние стенки, внутренние панели, заполнение объёма и соединительные зоны могут наплавляться с разной скоростью, током, подачей проволоки и стратегией траектории. Производитель называет такие наборы параметров build styles — «стили построения».
Эта логика знакома специалистам по аддитивному производству: в порошковых технологиях часто используются разные параметры для контуров и штриховка. Для WAAM аналогичный подход особенно важен, потому что тепловые условия в массивном заполнении и на тонкой внешней стенке принципиально различаются.
Сгенерированные build styles преобразуются в робот-инструкции через команду FroArc, встроенную в постпроцессор. Это означает, что робот может автоматически переключать сварочные параметры при переходе от одной зоны к другой, без ручного программирования каждого изменения на уровне контроллера. Для оператора такое решение снижает сложность подготовки производства и уменьшает вероятность ошибок, связанных с человеческим фактором.
Fronius Additive Cell — комплексное решение для автоматизированного производства WAAM.
Для каких деталей и отраслей подходит ячейка?
Fronius позиционирует Additive Cell как решение для производства запасных частей, прототипов, единичных компонентов и деталей, восстанавливаемых методом реверс-инжиниринга. Целевые отрасли — аэрокосмическая, автомобильная, железнодорожный транспорт, производство сосудов под давлением, нефтегазовый сектор. Это довольно широкий спектр, но каждая из этих индустрий объединяет потребность в дорогих металлических деталях с длительными сроками поставки.
В аэрокосмосе и нефтегазе часто требуется изготовить одну или несколько единиц компонента, для которого оригинальная оснастка уже не существует или экономически нецелесообразна. Здесь WAAM имеет преимущество перед литьём и поковкой: не нужна дорогая форма, а цикл от CAD-модели до детали значительно короче. Для подвижного состава и сосудов под давлением важна возможность восстанавливать или изготавливать крупногабаритные элементы из сертифицированных материалов.
Отдельно стоит отметить реверс-инжиниринг. Когда оригинальные чертежи отсутствуют, деталь сканируют, получают цифровую модель, а затем выращивают методом дуговой наплавки. Для таких сценариев важна не столько высокая точность, сколько возможность получить геометрически близкую заготовку под последующую механическую обработку и соблюсти требования к материалу.
Процесс DED-Arc особенно эффективен для деталей размером от нескольких десятков сантиметров до нескольких метров, где порошковые технологии либо слишком медленны, либо ограничены камерой построения. Скорость наплавки при WAAM обычно составляет 1–4 кг/ч для сталей, что на порядок выше производительности лазерного порошкового наплавления и тем более порошкового синтеза на подложке.
Что предлагает Prototyping and Manufacturing Center?
Помимо самой ячейки, Fronius развивает сервисную модель через Prototyping and Manufacturing Center. Это важный шаг, потому что оборудование для аддитивного производства без проверенных режимов наплавки имеет ограниченную ценность в промышленности. Центр предлагает технико-экономические исследования, разработку процессов и производство компонентов под заказ.
Ключевой актив здесь — возможность разрабатывать, тестировать и сертифицировать сварочные и технологические параметры для конкретных материалов. Валидированные наборы параметров затем лицензируются заказчикам как производственные рецепты — production recipes. Модель «рецепт как услуга» не нова для аддитивной индустрии, но она особенно уместна в дуговом наплавлении, где воспроизводимость часто зависит от десятков факторов: марки проволоки, защитного газа, угла наклона горелки, стратегии охлаждения и последовательности слоёв.
Практическая польза такого подхода — сокращение времени на запуск новой номенклатуры. Вместо того чтобы в течение месяцев подбирать режимы самостоятельно, промышленный пользователь может начать с лицензированного проверенного рецепта и адаптировать его под свою геометрию. Для отраслей с жёсткими требованиями к прослеживаемости и повторяемости это также означает наличие задокументированной истории валидации.
Центр также может выполнять полный процесс-инжиниринг для аддитивных проектов — от выбора стратегии наплавки до разработки программы контроля качества. Это особенно важно для компаний, которые рассматривают WAAM как дополнение к традиционным технологиям, но не имеют собственной экспертизы в дуговых процессах.
Какие барьеры остаются при внедрении WAAM?
Появление готовой ячейки — значимый шаг, но он не решает всех проблем промышленного внедрения. Опыт Northrop показывает, что после решения вопросов интеграции основными ограничениями становятся контроль процесса, испытания, инспекция и квалификация. Это подтверждает и более широкая практика: в аэрокосмической и оборонной промышленности подтверждение свойств деталей для критических применений может занимать годы и стоить дороже самого оборудования.
Опыт Northrop: почему интеграция не гарантирует квалификацию
Northrop использовала аддитивные технологии для производства металлических компонентов, но акцент сместился с оборудования на управление процессом. Для дугового наплавления это особенно актуально: температура подложки, межслойная пауза, влажность защитного газа и геометрия наплавляемой зоны влияют на микроструктуру и механические свойства. Квалификационный процесс требует статистически значимых испытаний на растяжение, ударную вязкость, усталость, а также неразру
Источник: 3dprintingindustry.com