
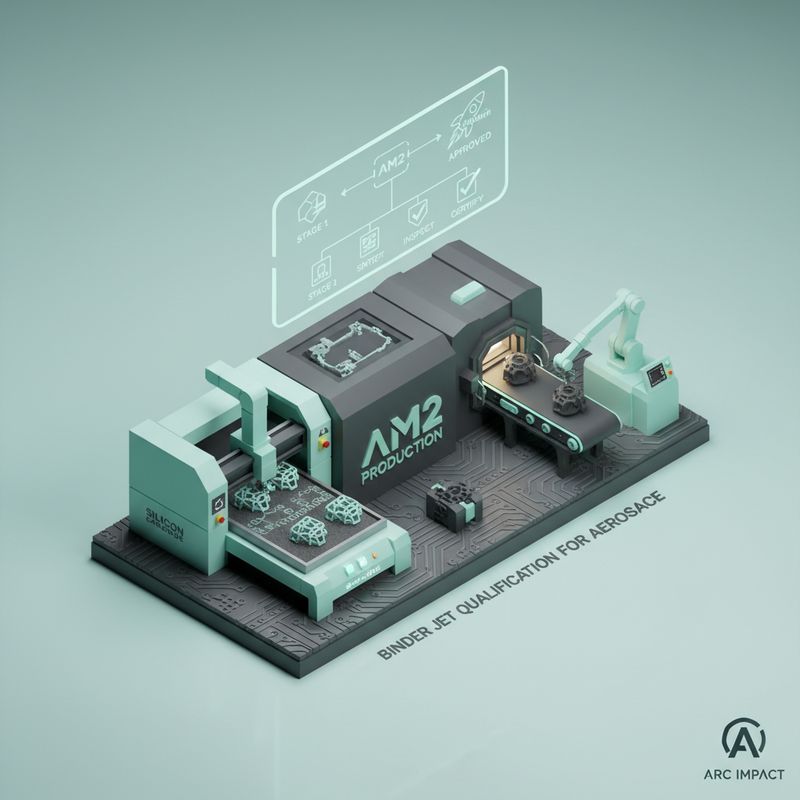
Поэтапная квалификация струйной печати связующим: Как Arc Impact решает проблему серийного производства для аэрокосмической отрасли
Главное
- Arc Impact предлагает поэтапную модель AM2 Production, которая переводит аддитивное производство сложных деталей от первых образцов к квалифицированному серийному выпуску.
- В центре подхода — управление не только печатью, но и спеканием, усадкой, постобработкой и контролем точности размеров.
- Для аэрокосмической и оборонной промышленности компания делает ставку на струйную печать связующим (binder jetting) и техническую керамику, прежде всего карбид кремния (silicon carbide).
Современная аэрокосмическая отрасль всё чаще рассматривает аддитивные технологии не как способ быстрого прототипирования, а как потенциальную основу для квалификации струйной печати связующим в аэрокосмической промышленности. Вопрос, который сегодня стоит перед инженерами, звучит иначе, чем десять лет назад: не «можно ли напечатать деталь», а «можно ли сделать её стабильно, с воспроизводимыми характеристиками и в масштабе серии». Именно вокруг этого развёрнута стратегия Arc Impact — компании, специализирующейся на струйной печати связующим для металлов и керамики.
Проблема серийного производства аддитивных деталей для аэрокосмоса и обороны состоит не в отсутствии оборудования. Рынок предлагает множество машин, способных изготовить единичный образец сложной геометрии. Гораздо сложнее выстроить вокруг этого образца повторяемый процесс, который можно валидировать, аудировать и масштабировать. Arc Impact формулирует свою задачу именно так: провести заказчика через все этапы — от порошка и конструкторской оптимизации до финальной механической обработки и контроля качества.
Почему квалификация оказывается сложнее печати?
В аддитивном производстве существует устойчивое заблуждение: если деталь успешно напечатана, то главная техническая задача решена. Для металлических и керамических изделий аэрокосмического класса это далеко от истины. Настоящая сложность начинается после того, как связующее нанесено на слой порошка. Спекание — процесс термического уплотнения — сопровождается усадкой, которая может достигать десятков процентов в зависимости от материала и насыпной плотности порошка.
Управление этой усадкой и есть ключ к точности размеров. Если деталь после спекания отличается от заданной геометрии на доли миллиметра, для аэрокосмического применения она может оказаться непригодной. Поэтому квалификация процесса охватывает не только параметры печати, но и поведение порошка, распределение связующего, профиль нагрева, атмосферу печи, скорость охлаждения и последующую механическую обработку.
Arc Impact подчёркивает, что многие программы в аэрокосмической и оборонной сферах останавливаются именно потому, что технологический контур вокруг детали слишком нестабилен для валидации. Печать может быть воспроизводимой, но если усадка после спекания варьируется от партии к партии, квалифицировать такой процесс невозможно. Отсюда — необходимость системного подхода, а не разрозненных улучшений.
Второй фактор — жёсткие требования к материалам. Аэрокосмические компоненты работают в условиях вибрации, высоких температур и быстрых термических циклов. Любое отклонение в плотности или микроструктуре материала влияет на долговечность. Поэтому квалификация струйной печати связующим в аэрокосмической промышленности требует подтверждения не только геометрии, но и механических свойств на каждом этапе.
Что такое AM2 Production и как он структурирует внедрение?
AM2 Production — это методологическая рамка, которую Arc Impact использует для поэтапного перехода от эксперимента к промышленному выпуску. Она охватывает полный цикл: от выбора материалов и оценки пригодности деталей до масштабирования производственной ячейки и подтверждения бизнес-кейса. В отличие от подходов, сосредоточенных только на 3D-печати, эта модель рассматривает весь маршрут изготовления готовой детали.
Компания делит процесс на четыре стадии. Первая — бенчмаркинг и начальная квалификация. Здесь проверяется, можно ли вообще изготовить конкретную деталь с требуемыми характеристиками. Вторая — оптимизация технологического процесса. На этом этапе устраняются источники нестабильности, подбираются режимы спекания, уточняются параметры усадки. Третья — техническая и бизнес-валидация. Процесс должен доказать не только техническую надёжность, но и экономическую целесообразность. Четвёртая — развёртывание производства и масштабирование.
Такая последовательность не случайна. Инженерные команды в аэрокосмической отрасли принимают решения, ориентируясь на снижение рисков, повторяемость и контролируемый, аудируемый результат. Поэтому AM2 Production построен вокруг логики последовательного снятия неопределённостей. Сначала доказывается принципиальная возможность, затем — стабильность, и только потом — экономика серии.
Этот подход особенно важен для серийного производства керамики, где цена ошибки на поздних этапах крайне высока. Если дефект обнаружен на стадии масштабирования, переделка всей технологической цепочки обходится значительно дороже, чем на этапе бенчмаркинга. Поэтому Arc Impact сознательно замедляет переход к объёмам, пока не подтверждены все ключевые параметры.

Цифровое проектирование и производство деталей методом 3D-печати.
Alt-текст: этапы квалификации струйной печати связующим для аэрокосмических деталей из карбида кремния по модели AM2 Production.
Отдельное внимание в модели уделяется шагам до и после печати. Выбор порошка, подготовка материала, спекание, механическая обработка и финишная доводка включены в контур квалификации. Это принципиально: заказчик получает не отдельный файл сборки, а готовый производственный маршрут, который можно передать на серийную площадку.
Почему карбид кремния стал ключевым материалом?
Карбид кремния (silicon carbide) — один из самых сложных и одновременно востребованных материалов в аэрокосмической технике. Его отличают высокая твёрдость, термостойкость, стойкость к окислению и низкая плотность. Однако традиционные методы изготовления деталей из него — механическая обработка, горячее прессование, реакционное спекание — ограничены по геометрии и крайне трудоёмки.
Карбид кремния в 3D-печати открывает возможность создавать сложные внутренние каналы, тонкостенные структуры и интегрированные узлы, недоступные классическим технологиям. Это особенно ценно для космической оптики, систем тепловой защиты, высокотемпературного управления и компонентов двигательных установок. Такие детали должны сохранять размерную стабильность и механическую прочность при вибрациях, высоких температур и резких теплосменах.
Однако именно карбид кремния предъявляет самые высокие требования к процессу. Его усадка при спекании может быть значительной и анизотропной. Если не контролировать распределение связующего и насыпную плотность порошка, геометрия после спекания окажется непредсказуемой. Поэтому Arc Impact использует этот материал как маркер зрелости своей технологии: если удаётся стабильно изготавливать детали из карбида кремния, значит, методика работает и для других технических керамик.
Платформы X-Series, по заявлению компании, могут обрабатывать неоксидную керамику, включая карбид кремния. При этом пользователю доступны открытые параметры: морфология порошка, насыщение связующим, профили спекания. Это позволяет адаптировать процесс под конкретную геометрию и требования, а не подстраиваться под закрытые заводские настройки.
Чем различаются платформы X25Pro и X160Pro?
Оборудование в стратегии Arc Impact не является универсальным решением для всех этапов. Компания использует две машины серии X-Series, которые закрывают разные стадии производственного цикла. X25Pro — система среднего формата, предназначенная для бенчмарков и ранних этапов разработки. X160Pro — более крупная платформа для серийного выпуска и масштабирования.
Такое разделение не случайно. На этапе квалификации приоритетны скорость итераций, гибкость параметров и возможность быстро проверять гипотезы. На этапе серии важны размер рабочей зоны, стоимость одной детали, стабильность повторяемости и пропускная способность. Переход с одной машины на другую, по логике Arc Impact, не должен менять базовую технологическую цепочку.
Ниже приведено сравнение платформ по ключевым характеристикам.
| Параметр | X25Pro | X160Pro |
|---|---|---|
| Роль в процессе | Бенчмаркинг, первые образцы | Серийные партии, крупные детали |
| Размер рабочей зоны | Средний | Большой |
| Приоритет этапа | Контроль процесса, отработка режимов | Производительность, стоимость детали |
| Совместимость с AM2 Production | Ранние стадии | Финальные стадии |
| Типичные материалы | Металлы, техническая керамика | Металлы, карбид кремния, керамика |
Использование двух платформ позволяет не терять накопленные данные при масштабировании. Если процесс отработан на X25Pro, то перенос на X160Pro происходит с сохранением базовых параметров печати и спекания. Это снижает риск расхождений между ранними образцами и серийной продукцией — одна из главных проблем аддитивного производства.
Как программное обеспечение управляет усадкой?
После спекания деталь изменяет свои размеры. В традиционной постобработке это компенсируется припусками на механическую обработку. В аддитивном производстве сложной геометрии такой подход работает не всегда: внутренние каналы и тонкие стенки не допускают избыточного материала. Поэтому критически важно заранее предсказать усадку и скорректировать геометрию ещё на этапе файла.
Live Suite — программная среда, которую Arc Impact разработала для своих платформ. Она решает задачу предиктивного управления точностью размеров после спекания. В основе — сканирование деталей, анализ деформаций и построение корректирующих моделей. Это позволяет снизить зависимость от метода проб и ошибок, который слишком дорог для аэрокосмических программ.
Идея состоит в том, чтобы отслеживать допуски на уровне производственной серии, а не на уровне единичного образца. Для этого Live Suite накапливает данные о фактических отклонениях от партии к партии и формирует статистически обоснованные поправки. Чем больше данных, тем точнее предсказание усадки и тем меньше финальная механическая обработка.
Для карбида кремния такой подход особенно важен. Материал сложен в постобработке из-за высокой твёрдости, поэтому минимизация припусков напрямую снижает издержки. Если точность размеров после спекания выходит на уровень, приемлемый без дополнительной шлифовки, экономика процесса резко улучшается.
Почему струйная печать связующим застревает между прототипом и серией?
Струйная печать связующим (binder jetting) имеет очевидные преимущества перед лазерными технологиями: высокая скорость, отсутствие остаточных напряжений, возможность работы с широким спектром порошков, включая керамику. Однако именно эта технологиь долгое время не могла преодолеть разрыв между демонстрационными образцами и квалифицированным серийным выпуском.
Причина кроется в спекании. В отличие от лазерного сплавления, где деталь уплотняется в процессе печати, binder jetting требует последующего высокотемпературного спекания, которое сопровождается значительной усадкой. Управление этой усадкой — сложная инженерная задача, особенно для крупных и толстостенных деталей. Именно поэтому производители оборудования начали вкладываться в программные инструменты, компенсирующие искажения.
Показателен пример партнёрства HP и Indo-MIM, сформированного в 2023 году. Indo-MIM, индийский контрактный производитель с опытом в области литья металлов под давлением, инвестировал в три системы Metal Jet S100 от HP. Цель — масштабировать металлическую струйнную печать до серийного производства. Компании используют программное обеспечение Process Development и Digital Sintering, чтобы сократить число итераций, необходимых для получения производственных деталей.
Это партнёрство отражает общий тренд: сама по себе печать перестала быть узким местом. Теперь конкуренция смещается в область управления спеканием, прогнозирования усадки и валидации полного производственного маршрута. Arc Impact переносит эту логику в аэрокосмическую и оборонную сферы, добавляя к ней работу с технической керамикой — сегментом, где сложность спекания особенно высока.
Какие применения карбида кремния наиболее перспективны?
Аэрокосмическая отрасль рассматривает карбид кремния в 3D-печати для нескольких классов изделий. Первое направление — космическая оптика. Зеркала и структурные элементы из карбида кремния сочетают малый вес с высокой жёсткостью и термической стабильностью. Аддитивные технологии позволяют создавать облегчённые конструкции с внутренними рёбрами, недоступные традиционному формообразованию.
Второе направление — тепловая защита и высокотемпературное управление. Компоненты, работающие в горячих зонах двигателей или на поверхности гиперзвуковых аппаратов, требуют стойкости к окислению и резким перепадам температур. Карбид кремния выдерживает экстремальные условия, но его обработка обычными методами крайне затратна. Binder jetting открывает путь к изготовлению сложных охлаждаемых панелей и тепловых экранов.
Третье направление — компоненты двигательных установок, датчиков и систем выживаемости. Здесь важны не только термомеханические свойства, но и возможность интеграции нескольких функций в одной детали. Серийное производство керамики аддитивным методом становится экономически оправданным, когда сложность геометрии перевешивает стоимость постобработки.
Для всех этих применений критична точность размеров после спекания. Если деталь требует минимальной механической доработки, стоимость финального изделия резко снижается. Поэтому основная инженерная ставка Arc Impact — не просто печать, а предсказуемость всего маршрута от порошка до готового компонента.
Какие ограничения остаются у технологии?
Несмотря на прогресс, струйная печать связующим (binder jetting) для аэрокосмических применений сохраняет ряд ограничений. Первое — пористость. После спекания детали могут иметь остаточную пористость, которая снижает механические свойства. Для ответственных компонентов требуется либо дополнительная инфильтрация, либо горячее изостатическое прессование, что увеличивает стоимость.
Второе — размерная неопределённость при сложной геометрии. Прогнозирование усадки для тонкостенных и асимметричных деталей остаётся нетривиальной задачей. Программные инструменты, подобные Live Suite, снижают, но не устраняют эту проблему полностью. Аэрокосмические стандарты требуют не просто средней точности, а гарантированного попадания в допуск на каждой детали серии.
Третье — ограниченная номенклатура квалифицированных материалов. Хотя карбид кремния активно исследуется, число полностью сертифицированных порошков для binder jetting остаётся небольшим. Квалификация нового материала — дорогой и длительный процесс, который должны проходить совместно поставщик порошка, производитель оборудования и конечный заказчик.
Наконец, инфраструктурные барьеры. Серийное производство требует не только принтера, но и печей спекания, систем контроля атмосферы, участков постобработки и метрологического оборудования. Выстраивание такой ячейки — инвестиция, оправданная только при стабильном объёме заказов.
Главное из статьи
- Arc Impact предлагает переход от прототипов к серийному производству через поэтапную модель AM2 Production, охватывающую материалы, печать, спекание, постобработку и валидацию.
- Струйная печать связующим для деталей из карбида кремния позволяет создавать сложную геометрию с высокой термической стабильностью, но требует точного контроля усадки после спекания.
- Платформы X25Pro и X160Pro закрывают разные стадии: первая — для бенчмаркинга и отработки, вторая — для масштабирования и серийных партий.
- Программная среда Live Suite улучшает точность размеров за счёт сканирования, анализа деформаций и статистической коррекции усадки на уровне серии.
Что это значит для индустрии?
Появление поэтапных моделей внедрения, подобных AM2 Production, сигнализирует о взрослении аддитивного рынка. Производители перестают продавать только оборудование и начинают предлагать комплексные маршруты квалификации. Для аэрокосмической и оборонной отраслей это снижает порог входа и делает аддитивные технологии более предсказуемыми с точки зрения сертификации.
Фокус на карбид кремния усиливает эту тенденцию. Техническая керамика долгое время оставалась нишевым материалом из-за сложности обработки. Если binder jetting сможет обеспечить стабильное серийное производство керамики с контролируемой точностью размеров, это откроет новые конструкторские возможности для космических аппаратов, двигателей и систем тепловой защиты.
В конечном счёте, вопрос не в том, какая технология победит, а в том, насколько быстро инженерные команды смогут выстроить повторяемые, документированные и экономически оправданные процессы. Компании, которые предложат не просто машины, а полный путь к квалификации, получат преимущество в борьбе за самые требовательные отрасли промышленности.
Источник: 3dprintingindustry.com