

AMAA 2026: Как цельные 3D-печатные баки Northrop изменили подход к сертификации в космической отрасли
Главное
- Northrop Grumman заменила сварные топливные баки цельнопечатными через Directed Energy Deposition (DED) на титане Ti-64, сократив время производства на 50% и снизив стоимость на 30%.
- Главный барьер внедрения — не технология печати, а неразрушающий контроль (NDE) монолитных деталей: цельный бак сложно проверить на скрытые дефекты без швов, по которым проходила традиционная дефектоскопия.
- Критическая проблема алюминиевых сотопанелей — искажение при термообработке до 0.5 дюйма из-за тонкостенной геометрии; Northrop переходит на сплав CP1, который не требует закалки и устраняет коробление.
Когда инженеры Northrop Grumman приступили к 3D-печати топливного бака, они исходили из простой логики: если убрать сварные швы и поковки, деталь станет прочнее, легче и дешевле. Однако на пути к космосу выяснилось, что самая сложная часть — не напечатать бак, а доказать, что он не разрушится под давлением на орбите.
Эндрю Томпсон, руководитель Центра компетенций по аддитивным технологиям Northrop Grumman, представил этот кейс на конференции AMA: Aerospace, Space & Defense 2026. Его компания ежегодно печатает сотни тысяч единиц оснастки, но доклад был посвящён более сложной категории — «летающим изделиям», то есть компонентам, которые реально отправляются в космос.
«Я хочу масштабировать технологию с кронштейнов, экономящих программам по $5 000, до баков, которые экономят по $500 000 в зависимости от размера», — заявил Томпсон.
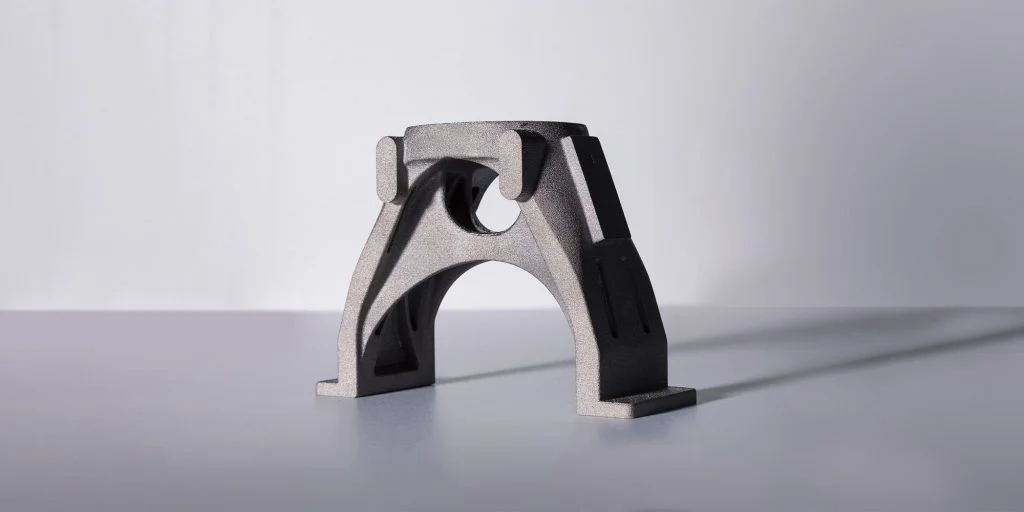
Инновационная деталь, напечатанная монолитно, представляющая собой вызов для сертификации.
Проблема контроля: почему цельная деталь сложнее сборной
Прототип бака Northrop — чистый пример компромисса между простотой печати и сложностью сертификации. Традиционный бак собирался из поковки и нескольких сварных элементов, каждый из которых проходил отдельный контроль. Цельная печать устранила эти швы, но создала новую проблему: нечем заменить сварной шов как естественную «реперную точку» для дефектоскопии.
Бак изготовлен методом Directed Energy Deposition (DED) из титанового сплава Ti-64. Проект опирался на базу данных программы GAMAT, созданную при участии America Makes и Boeing. Начавшись как демонстрация, деталь показала такие результаты, что Northrop перевела её в полноценные лётные испытания: время изготовления сократилось на 50%, стоимость — на 30%.
Конструктивные изменения пошли дальше простого удаления швов. Точки крепления теперь печатаются прямо в стенку бака, а трубка подачи топлива используется как сварочная база для последующего монтажа двигательных магистралей. Никакого нового сплава не потребовалось — только отказ от подхода «бак как набор деталей».
Однако критическая деталь лётной аппаратуры подчиняется тем же правилам сертификации. Топливный бак — это сосуд под давлением, а космические сосуды не получают второго шанса. «Технический барьер сегодня — это неразрушающий контроль (NDE)», — признаёт Томпсон.
«Цельный бак становится относительно сложным для инспекции. Сейчас мы сосредоточены на том, как должно выглядеть NDE следующего поколения, чтобы сертифицировать такие детали для космических полётов», — объясняет он.
Сотопанели и алюминиевая ловушка
Параллельно с баками Northrop столкнулась с другой проблемой — алюминиевые сотопанели. Переход на аддитивные технологии сам по себе снизил стоимость на 90%, а топологическая оптимизация внутренней решётки добавила 10% жёсткости или сократила массу на 15% в зависимости от задач программы. Экономия также достигалась за счёт печати крепёжных элементов прямо в панель вместо последующего наклеивания.
Но возникло осложнение — алюминиевый сплав AlSi10Mg не выдерживал термообработку без деформации. «Величину искажения я могу оценить: примерно 0.5 дюйма при закалке. Мы были шокированы, что деталь вообще осталась целой», — рассказывает Томпсон. Панель выглядела нормально сразу после печати, но тонкостенная геометрия, делавшая её лёгкой, одновременно сделала её нестабильной при термообработке.
Решение — сплав CP1, который, по словам Томпсона, имеет вдвое более высокую электрическую и теплопроводность по сравнению с AlSi10Mg и не требует этапа закалки, вызывавшего коробление. «Деталь из CP1 сейчас изготавливается, через неделю будет готова. Пока я не могу назвать точные цифры. CP1 — 400°C в течение четырёх часов, снятие напряжений. Эффекта, как у AlSi10Mg, не будет», — комментирует он.
Другие цели: от сопел до кабельных трасс
Помимо баков и панелей, Томпсон назвал ещё несколько направлений, где аддитивные технологии меняют подход к проектированию:
- Сопла твердотопливных ракетных двигателей — конструкция, исключающая использование дорогостоящих дорнов.
- Интегрированные оптические скамьи для спутников.
- Кабельные трассы и воздуховоды — детали, которые печатаются за часы, а не за недели.
- Жидкостные ракетные двигатели — по мнению Томпсона, прогресс в этой области выше, чем принято считать.
Дорны — отдельный случай. Northrop использует аддитивные технологии для замены поковок, служащих формами для композитных и металлических конструкций. Здесь барьер — не контроль качества, а стоимость утверждения новой конструкции. «Текущие проблемы — это дорогой и длительный неповторяющийся инжиниринг (NRE)», — отмечает Томпсон, связывая это с относительной незрелостью DED по сравнению с лазерным сплавлением в порошковой ванне (LPBF), где автоматизация налажена лучше.
Антенны как пример решённой задачи
Единственная категория, где компромисс между печатью и сертификацией уже преодолён — антенные облучатели (feed horns). Изготовленные методом LPBF из AlSi10Mg совместно с партнёром SWISSto12, они уже работают на орбите. Печать облучателя и фидерной сети как единой детали сокращает размер, массу и энергопотребление сборки.
Ключевой фактор успеха — обработка поверхности. «Методы улучшения поверхности критически важны для достижения рабочих характеристик. Это главный фактор, позволяющий выпускать такие изделия», — подчёркивает Томпсон.
Квалификация: 18 месяцев и миллионы долларов
Сертификация нового аддитивного процесса остаётся медленным и дорогим циклом. Northrop свела действующие стандарты — NASA-STD-6030, AWS D20.1, MMPDS, AMS — в собственный документ под названием Space Additive Manufacturing Requirements Standard (SPAMRS), который позволяет программам применять единые требования.
«Это не устраняет нагрузку по сбору данных. Генерация данных, изготовление тестовых образцов — это по-прежнему медленно и дорого. Я жду, когда кто-то скажет, как сократить этот процесс с 18 месяцев и миллионов долларов», — говорит Томпсон.
Та же проблема NDE, что застопорила сертификацию бака, здесь проявляется как экономический барьер: «В среднем контроль качества составляет около половины стоимости детали для аддитивных продуктов сегодня».
Часть затрат связана с дублированием усилий — каждая компания квалифицирует детали по собственным стандартам. Томпсон возглавляет консультативную группу America Makes, работающую над единым подходом, параллельно с внутренней инициативой по публикации данных о материалах, которые Northrop больше не считает конкурентно чувствительными.
Отдельный вопрос — распространённые материалы вроде AlSi10Mg. Томпсон хочет, чтобы промышленный спрос был распределён между несколькими поставщиками, а не привязан к одному, уже квалифицированному, чтобы новые печатные мощности не зависели от единственного вендора.
Главный урок: проектируйте от готового изделия
На вопрос о главном выводе, который стоит запомнить, Томпсон обошёл материаловедение: «Все всегда хотят говорить о материалах. Но забывают про три других потока, которые формируют продукт: квалификация, проектирование и контроль».
Его метод — начинать с того изделия, которое нужно компании, и двигаться назад — через квалификацию, дизайн и инспекцию — до тех пор, пока аддитивная работа не станет «полезной». Это низкая планка, которую, по его словам, удивительно много аддитивных проектов не преодолевают.
Такая же осторожность прозвучала в ответе на вопрос о бюджете Министерства обороны США на 2026 финансовый год. «Я всегда буду выступать за большее финансирование», — сказал он, добавив оговорку: аддитивные технологии — «не единственный ответ» на проблемы, которые ведомство пытается решить.
Сравнение традиционного и 3D-печатного бака
| Параметр | Традиционный (сварка + поковка) | Цельнопечатный (DED, Ti-64) |
|---|---|---|
| Время производства | Базовое | Сокращение на 50% |
| Стоимость | Базовое | Снижение на 30% |
| Количество соединений | Несколько швов | 0 |
| Контроль качества | NDE каждого шва | Единый NDE всей детали |
| Точки крепления | Привариваются отдельно | Печатаются в стенку |
| Сплав | Ti-64 | Ti-64 |
Главное из статьи
Какие преимущества дает 3D-печать цельных топливных баков для космических аппаратов? Устранение сварных швов и поковок сокращает цепочку поставок, время производства на 50% и стоимость на 30%. Точки крепления и подающие трубки интегрируются в конструкцию на этапе печати, что упрощает сборку.
Почему сертификация напечатанных баков сложнее традиционных? Цельная деталь лишается сварных швов, которые в традиционной конструкции служили естественными зонами для неразрушающего контроля. Отсутствие «реперных точек» требует разработки новых методов NDE, способных гарантировать отсутствие внутренних дефектов в монолитном сосуде под давлением.
Какие проблемы возникают при 3D-печати алюминиевых сотопанелей? Сплав AlSi10Mg при термообработке деформируется — искажение достигает 0.5 дюйма из-за закалки. Тонкостенная геометрия панели, обеспечивающая лёгкость, делает конструкцию нестабильной в процессе термической обработки.
Какие новые материалы и технологии решают проблемы искажения деталей? Компания Northrop переходит на сплав CP1, который обладает вдвое более высокой теплопроводностью по сравнению с AlSi10Mg и не требует этапа закалки. Термообработка CP1 проводится при 400°C в течение четырёх часов для снятия напряжений без риска коробления.
Комментарий Первого Слоя
Российским производителям космических компонентов критически важно переориентировать R&D с разработки принтеров на создание систем in-situ мониторинга дефектов — без ИИ-алгоритмов, анализирующих структуру детали в реальном времени, сертификация монолитных баков упрётся в тупик из-за отсутствия физических швов для контроля. Североамериканский опыт доказывает: экономия 30% на производстве теряет смысл, если 80% времени съест поиск скрытых дефектов традиционными методами.
Источник: 3dprintingindustry.com