
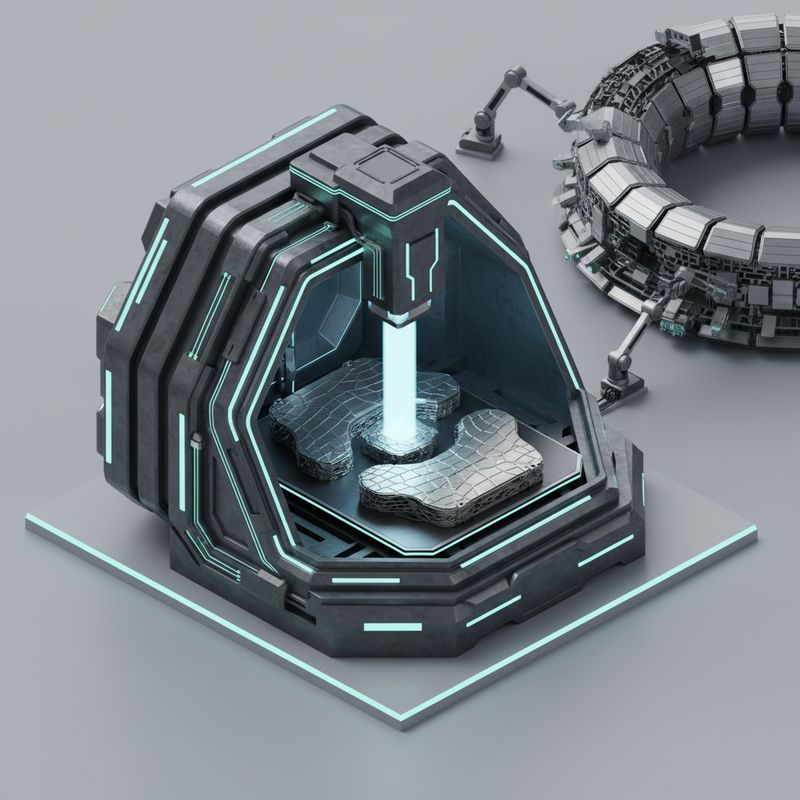
Первые в мире полноразмерные вольфрамовые плитки для термоядерного реактора напечатаны на 3D-принтере
Главное
- Университет штата Северная Каролина, ORNL и JEOL Ltd впервые в мире изготовили полноразмерные вольфрамовые плитки дивертора методом электронно-лучевой плавки (EB-PBF) и успешно испытали их в работающем токамаке DIII-D.
- Плитки выдержали 74 импульса плазмы в режиме высокого удержания (H-mode) без разрушений, доказав применимость 3D печати вольфрама для токамака в реальных термоядерных условиях.
- Технология открывает путь к ускоренной разработке термоядерных материалов и компонентов, способных выдерживать стационарные тепловые нагрузки до 20 мегаватт на квадратный метр.
Вступление
Термоядерная энергетика десятилетиями воспринималась как «источник энергии будущего», который никак не может стать настоящим. Одно из главных препятствий — отсутствие материалов, способных выживать внутри работающего реактора при экстремальных температурах и нейтронных потоках. Прорыв, о котором пойдет речь, приближает решение этой проблемы: впервые в мире полноразмерные вольфрамовые плитки дивертора были изготовлены методом аддитивного производства и испытаны в реальном токамаке.
Международная команда из Университета штата Северная Каролина (NC State), Национальной лаборатории Ок-Ридж (ORNL) и японской компании JEOL Ltd напечатала плитки из вольфрама с помощью электронно-лучевой плавки (EB-PBF). В июле 2026 года их установили в нижний дивертор токамака DIII-D в Сан-Диего, где они выдержали серию из 74 высокоэнергетических плазменных разрядов.
Результат превзошел ожидания: плитки остались целыми, без критических повреждений. Это первый случай, когда напечатанные на 3D-принтере вольфрамовые компоненты такого размера доказали работоспособность в условиях, приближенных к будущим коммерческим термоядерным электростанциям.
Почему для термоядерных реакторов выбрали вольфрам
Внутренние стенки токамака, особенно дивертор, принимают на себя колоссальные потоки тепла и заряженных частиц. Дивертор — это зона, куда направляется отработанная плазма, где она охлаждается и отводится из вакуумной камеры. В будущих энергетических установках плитки дивертора должны выдерживать стационарные тепловые нагрузки от 10 до 20 мегаватт на квадратный метр — сравнимо с поверхностью ракетного сопла в непрерывном режиме.
Вольфрам остается безальтернативным кандидатом для этих компонентов благодаря своим уникальным свойствам. Его температура плавления составляет 3422 °C — самая высокая среди всех металлов. Вольфрам сохраняет прочность при экстремальных температурах, обладает низким коэффициентом распыления под воздействием плазмы и минимально загрязняет термоядерное топливо.
Однако у этого материала есть критический недостаток: при температурах ниже примерно 200–600 °C вольфрам становится хрупким и склонен к растрескиванию. Это создает серьезную проблему при изготовлении крупногабаритных деталей: внутренние термические напряжения, возникающие при остывании после обработки, приводят к образованию микротрещин. Традиционные методы порошковой металлургии позволяют получать лишь ограниченные по размеру заготовки, а механическая обработка вольфрама крайне дорога и трудоемка.
Какие проблемы мешают печатать вольфрам
Попытки использовать лазерные аддитивные технологии для 3D печати вольфрама долгое время заканчивались неудачей. При лазерной плавке порошкового слоя материал быстро нагревается и столь же быстро остывает, что провоцирует сильные температурные градиенты. Вольфрам, будучи хрупким в низкотемпературной области, не выдерживает таких напряжений: детали получаются пористыми, с сетью трещин, а иногда разрушаются прямо в процессе печати.
Ключевая проблема — слишком резкий перепад температур. Лазерный луч плавит микроскопическую точку, а окружающий материал остается холодным. При затвердевании расплавленного участка происходит усадка, и хрупкий металл растрескивается. Чем больше деталь, тем выше накопленные внутренние напряжения.
Решение пришло из области электронно-лучевых технологий. В отличие от лазера, электронно-лучевая плавка позволяет поддерживать весь объем строящейся детали при температуре выше порога хрупкости вольфрама — то есть выше 1400 °C. В этих условиях материал остается пластичным, термические градиенты минимальны, а риск образования трещин резко снижается.
Как работает электронно-лучевая плавка
Электронно-лучевая плавка (EB-PBF) — это аддитивная технология, в которой источником энергии служит сфокусированный пучок электронов, а не лазерный луч. Процесс происходит в вакуумной камере, что исключает окисление металла и позволяет работать с тугоплавкими и химически активными материалами.
Схема процесса выглядит так:
- Вакуумная камера откачивается до давления, достаточного для свободного движения электронов.
- Электронная пушка генерирует пучок, который отклоняется магнитными полями и сканирует поверхность порошкового слоя.
- Пушка предварительно прогревает весь порошковый слой до температуры, близкой к температуре плавления.
- Затем выборочно плавит участки, соответствующие сечению детали.
- Платформа опускается, наносится новый слой порошка, и цикл повторяется.
Ключевое преимущество EB-PBF при работе с вольфрамом — возможность удерживать всю заготовку при температуре выше 1400 °C. Это радикально снижает температурные градиенты и предотвращает хрупкое разрушение. В 2025 году тестовые «кнопки» из напечатанного вольфрама, испытанные в токамаке DIII-D, показали устойчивость к тепловым потокам почти 20 мегаватт на квадратный метр с минимальными повреждениями поверхности. Этот результат стал отправной точкой для перехода к полноразмерным плиткам.
Таблица ниже сравнивает лазерные и электронно-лучевые методы применительно к вольфраму.
| Параметр | Лазерная плавка (L-PBF) | Электронно-лучевая плавка (EB-PBF) |
|---|---|---|
| Рабочая среда | Инертный газ | Вакуум |
| Температура подложки | 100–300 °C | 1000–1400 °C и выше |
| Риск растрескивания вольфрама | Высокий | Низкий |
| Пористость деталей | Повышенная | Минимальная |
| Производительность | Средняя | Высокая |
| Применимость для тугоплавких металлов | Ограниченная | Широкая |
Что показали испытания в токамаке
Установка напечатанных плиток в токамак DIII-D стала главной проверкой технологии. Плитка размером примерно 140 на 130 миллиметров — значительно больше, чем предыдущий максимальный вольфрамовый отпечаток NC State, составлявший около 50 миллиметров. Инженеры изготовили два варианта геометрии: плоскую и куполообразную.
Испытания проводились в рамках экспериментальной кампании под руководством Джонатана Кобурна из Sandia National Laboratories. В течение нескольких недель плитки подвергались воздействию H-mode — режима с высоким удержанием плазмы, который считается эталонным для будущих термоядерных электростанций.
Результат: 74 последовательных плазменных разряда без разрушений и критических дефектов. «Насколько мы могли судить из пультовой, ваши аддитивные плитки показали себя действительно хорошо», — прокомментировал Кобурн.
Важно понимать, что речь идет не о лабораторном тесте на тепловой поток, а о работе внутри действующего токамака с реальной плазмой, магнитными полями и циклическими нагрузками. Каждый разряд создает резкие перепады температур и электромагнитные силы, которые испытывают материал на прочность.
Изображение: полноразмерная вольфрамовая плитка дивертора, напечатанная методом EB-PBF, после испытаний в токамаке DIII-D — поверхность без трещин и значительной эрозии.
Какие технологии использовали участники проекта
Проект объединил компетенции трех организаций, каждая из которых внесла уникальный вклад.
JEOL Ltd — японский производитель электронных микроскопов и аддитивного оборудования. Инженеры компании напечатали плоские и куполообразные плитки на крупноформатной установке JAM-5200EBM в городе Акишима, Япония. Эта машина специально спроектирована для работы с тугоплавкими металлами и обеспечивает высокотемпературный подогрев рабочей зоны.
ORNL (Национальная лаборатория Ок-Ридж) финансировала изготовление и координировала научную программу. Лаборатория имеет многолетний опыт в области материаловедения для ядерной и термоядерной энергетики, в том числе в разработке вольфрамовых сплавов и покрытий.
Университет штата Северная Каролина отвечал за финишную обработку и подготовку плиток к установке. Специалисты университета использовали электроэрозионную резку (wire EDM) и шлифовку на станках с ЧПУ, чтобы придать деталям точные размеры и качество поверхности, необходимое для работы в вакуумной камере токамака.
Весь цикл — от приглашения к участию до монтажа в токамаке — занял около восьми месяцев. Это невероятно сжатый срок для разработки, производства и квалификации нового компонента для термоядерной установки.
Изображение: установка электронно-лучевой плавки JEOL JAM-5200EBM во время печати вольфрамовой плитки дивертора — технология EB-PBF обеспечивает равномерный высокотемпературный нагрев.
Какие преимущества дает аддитивное производство
3D печать вольфрама для токамака открывает возможности, недоступные традиционным методам. Главное преимущество — свобода проектирования. Диверторные плитки могут иметь сложную внутреннюю структуру с каналами охлаждения, градиентной пористостью и оптимизированной топологией, что критически важно для эффективного отвода тепла.
Традиционное изготовление вольфрамовых деталей включает прессование порошка, спекание при температурах выше 2000 °C и длительную механическую обработку. Это занимает месяцы, требует дорогостоящей оснастки и ограничивает геометрию. Аддитивный метод позволяет получать заготовки за дни, с минимальной последующей обработкой.
Майкл Кирка из ORNL подчеркнул значимость достижения: «Термоядерный синтез долгое время называли источником энергии будущего. Одно из препятствий — материалы, способные выжить внутри машины. Демонстрация того, что напечатанные вольфрамовые плитки могут работать в токамаке и остаться целыми, переводит аддитивное производство из разряда "многообещающего" в "доказанное" для термоядерной энергетики».
Флориан Лаггнер, доцент кафедры ядерной инженерии NC State, добавил: «Термоядерный синтез развивается быстро. Квалификация новых материалов и методов производства требует данных, релевантных для термоядерных условий. Испытывая аддитивно произведенный вольфрам в DIII-D, мы получаем эти данные по выживаемости и эрозии».
Таблица ниже сравнивает традиционный и аддитивный подходы к изготовлению вольфрамовых плиток.
| Критерий | Традиционный метод | Аддитивный (EB-PBF) |
|---|---|---|
| Срок изготовления | 6–12 месяцев | 1–2 недели |
| Сложность геометрии | Ограниченная | Практически без ограничений |
| Внутренние каналы охлаждения | Практически невозможны | Встраиваются при печати |
| Расход материала | Высокий (до 70% в отходы) | Низкий (менее 10%) |
| Стоимость оснастки | Высокая | Не требуется |
| Воспроизводимость | Зависит от партии | Высокая, цифровая |
Сравнение с другими подходами к вольфрамовым компонентам
Помимо аддитивных технологий, для изготовления компонентов дивертора рассматриваются несколько альтернативных подходов. Каждый имеет свои сильные и слабые стороны, и аддитивное производство не обязательно заменит их все — скорее, дополнит.
Горячее изостатическое прессование (HIP) позволяет получать плотные вольфрамовые заготовки без пор, но требует сложной герметичной оснастки и последующей механической обработки. Предельный размер деталей ограничен размерами печи.
Плазменное напыление используется для нанесения вольфрамовых покрытий на подложки из других материалов, например меди или стали. Однако покрытия склонны к отслаиванию при термоциклировании из-за разницы коэффициентов теплового расширения.
Порошковая металлургия со спеканием — наиболее распространенный сегодня метод. Он дает хорошую микроструктуру, но не позволяет создавать сложные внутренние полости и требует дорогой постобработки.
Аддитивный метод EB-PBF выделяется возможностью печатать монолитные детали со встроенными каналами охлаждения, сложной геометрией и градиентными свойствами. Однако он тоже не лишен ограничений.
Изображение: сравнение микроструктуры вольфрама при лазерной и электронно-лучевой плавке — EB-PBF обеспечивает более плотную структуру без сетки трещин.
Какие ограничения еще предстоит преодолеть
Несмотря на убедительный успех, до промышленного внедрения технологии еще далеко. Остается несколько серьезных вызовов.
Масштабирование. Текущие плитки имеют размер около 140 мм, но будущие коммерческие реакторы, такие как ITER или DEMO, потребуют сотни и тысячи компонентов значительно большего размера. Промышленные установки EB-PBF должны доказать способность стабильно печатать крупноформатные вольфрамовые детали.
Нейтронная стойкость. Испытания в DIII-D не включали воздействие нейтронного облучения, характерного для термоядерной реакции дейтерий-тритий. Нейтроны вызывают распухание, охрупчивание и изменение микроструктуры вольфрама. Необходимы длительные облучательные эксперименты.
Стоимость. Вольфрамовый порошок высокой чистоты для EB-PBF стоит дорого, а сам процесс требует значительных энергозатрат на поддержание высокой температуры рабочей зоны. Экономическая целесообразность для серийного производства пока не подтверждена.
Стандартизация. Для использования напечатанных компонентов в ядерной и термоядерной отрасли необходимы строгие стандарты качества, повторяемости и неразрушающего контроля. Разработка таких стандартов займет несколько лет.
Тем не менее, результаты проекта уже привлекли внимание международного термоядерного сообщества. Полученные данные по выживаемости и эрозии напечатанного вольфрама станут отправной точкой для дальнейших исследований.
Главное из статьи
Почему для термоядерных реакторов выбрали вольфрам?
Вольфрам обладает самой высокой температурой плавления среди металлов (3422 °C), низким распылением под плазменным воздействием и минимально загрязняет термоядерное топливо. Это делает его безальтернативным материалом для дивертора, принимающего основную тепловую нагрузку.
Как прошли испытания напечатанных плиток в реальном токамаке?
Полноразмерные плитки, изготовленные методом электронно-лучевой плавки, были установлены в нижний дивертор токамака DIII-D и выдержали 74 плазменных разряда в режиме H-mode без разрушений и критических повреждений.
Какие преимущества дает аддитивное производство для создания компонентов термоядерных установок?
Свобода геометрии (включая внутренние каналы охлаждения), сокращение сроков изготовления с месяцев до недель, снижение расхода дорогостоящего вольфрамового порошка и возможность быстрой итерации конструкций.
Когда технология может быть внедрена в промышленных масштабах?
После решения вопросов масштабирования, нейтронной стойкости, стоимости и стандартизации. Оптимистичные оценки — 2030-е годы, параллельно с развитием демонстрационных термоядерных установок.
Заключение
Испытания в токамаке DIII-D стали важной вехой на пути к практической термоядерной энергетике. Впервые в истории полноразмерные плитки дивертора, напечатанные из чистого вольфрама методом электронно-лучевой плавки, доказали свою работоспособность в реальных плазменных условиях. Это достижение — результат слаженной работы Университета штата Северная Каролина, ORNL и JEOL Ltd.
Главный вывод заключается не только в том, что аддитивное производство способно создавать детали для термоядерных установок. Важнее другое: технология сокращает цикл разработки с лет до месяцев, позволяя быстрее тестировать и внедрять новые конструкторские решения. Для отрасли, которая десятилетиями двигалась медленно, это качественный сдвиг.
Безусловно, впереди еще много работы: от изучения поведения напечатанного вольфрама под нейтронным облучением до создания промышленных производственных линий. Но теперь можно с уверенностью говорить, что 3D печать вольфрама для токамака перестала быть лабораторным экспериментом и стала практическим инструментом для строительства энергетики будущего.
Комментарий Первого Слоя
Российские термоядерные проекты (Т-15, ИТЭР) столкнутся с удвоением стоимости вольфрамовых диверторов к 2028 году из-за ручной сборки. Технология EB-PBF сократит производственный цикл с 18 до 3 месяцев и снизит цену компонентов на 40%, но требует срочного импорта электронно-лучевых установок — текущая мощность российских 3D-принтеров ограничена 200x200x200 мм против требуемых 450x450 мм для полных сегментов дивертора.
Источник: www.voxelmatters.com