
Прорыв в 3D-печати: созданы метровые монокристаллы титана
Главное
- Международная группа учёных впервые получила монокристаллы титанового сплава Ti-6Al-4V высотой до одного метра методом аддитивного производства.
- Технология DSP-WAAM (импульсная дуговая наплавка с глубокой переплавкой) позволяет выращивать монокристаллические структуры без использования затравочных подложек.
- При температуре 700°C напечатанные монокристаллы сопротивляются пластической деформации (ползучести) на порядок лучше, чем предсказывают модели для поликристаллических аналогов.
Металлическая 3D-печать долгие годы упиралась в фундаментальное ограничение: получаемые детали почти всегда имели поликристаллическую структуру. Множество случайно ориентированных зёрен, разделённых границами, снижало механические свойства при высоких температурах и способствовало образованию трещин. Теперь это ограничение, судя по всему, преодолено: исследователи из Китая и США напечатали монокристаллы титанового сплава метрового размера, а также продемонстрировали рост аналогичных структур из тугоплавких металлов. Работа опубликована в журнале Nature и уже привлекла внимание специалистов по аддитивному производству и материаловедению.
Значимость результата выходит далеко за рамки лабораторного эксперимента. Монокристаллические металлы востребованы там, где обычные сплавы не выдерживают длительного воздействия высоких температур и механических нагрузок. Возможность печатать крупные монокристаллы сложной геометрии открывает дорогу к новым конструкциям в энергетике, аэрокосмической отрасли и оптике. Однако прежде чем говорить о промышленном внедрении, стоит детально разобраться, как именно удалось достичь того, что ещё недавно считалось технически невозможным.
Почему монокристаллы так важны?
Монокристалл — это материал, в котором атомная решётка ориентирована одинаково во всём объёме. В отличие от поликристаллического металла, состоящего из множества зёрен с разной ориентацией, монокристалл не имеет внутренних границ между зёрнами. Именно эти границы становятся слабыми местами при длительной работе в жёстких условиях.
При высоких температурах и постоянной нагрузке поликристаллические сплавы страдают от пластической деформации (ползучести). Зёрна постепенно смещаются друг относительно друга, вдоль границ накапливаются дефекты, появляются микротрещины, которые со временем сливаются в магистральные разломы. Монокристалл лишён таких слабых зон, поэтому его сопротивление ползучести принципиально выше. Кроме того, в монокристалле можно задать единственную кристаллографическую ориентацию, оптимальную для конкретного направления нагрузки.
Традиционные методы выращивания монокристаллов — направленная кристаллизация, метод Бриджмена, зонная плавка — хорошо отработаны для никелевых суперсплавов. Лопатки турбин из монокристаллических жаропрочных сплавов уже несколько десятилетий производят серийно. Однако такие методы имеют серьёзные ограничения по форме и размеру: сложнопрофильные решётки, внутренние каналы, тонкостенные оболочки и метровые стержни оставались за пределами возможностей.
Титановые сплавы в монокристаллическом виде особенно интересны из-за сочетания низкой плотности, высокой удельной прочности и коррозионной стойкости. Но вырастить из них крупный монокристалл классическими способами крайне сложно. Проблема в фазовых превращениях при охлаждении и высокой химической активности титана в расплавленном состоянии.
Как работает метод DSP-WAAM?
Исследователи назвали свою разработку DSP-WAAM — от английского Deep-Squat Pulsed Wire Arc Additive Manufacturing, что можно перевести как «импульсная дуговая наплавка с глубокой переплавкой». Это разновидность проволочно-дугового аддитивного производства, где исходным материалом служит проволока, а источником тепла — электрическая дуга. Ключевое отличие от обычной дуговой наплавки — в характере импульсов тока.
В экспериментах ток переключался между пиковым значением 200 А и базовым уровнем 20 А. Такое пульсирующее воздействие формирует широкую и неглубокую ванну расплава с выпуклым фронтом кристаллизации. Именно выпуклая форма фронта, обращённого к растущему кристаллу, принципиально важна: она заставляет все нежелательные случайно ориентированные зёрна оттесняться к краям и постепенно исчезать. В сечениях образцов видно, как посторонние зёрна теряются на небольшом расстоянии от подложки, уступая место единой кристаллографической ориентации.
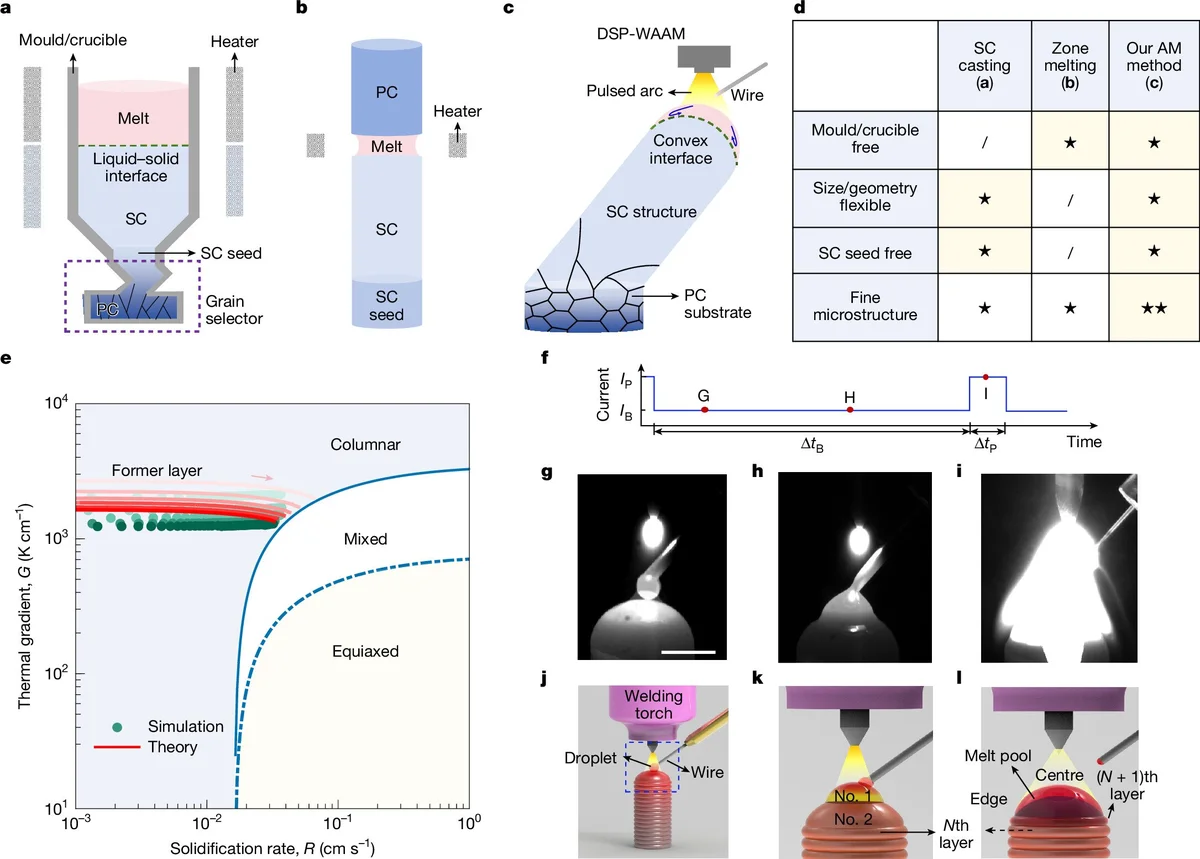
Диаграмма, показывающая, как термический градиент и скорость кристаллизации определяют микроструктуру.
Принципиальная схема технологии DSP-WAAM: импульсный дуговой разряд, ванна расплава с выпуклым фронтом кристаллизации и послойный рост монокристалла из титанового сплава Ti-6Al-4V
Тепловое моделирование показало, почему необходимо именно импульсное воздействие. Постоянный ток на уровне пикового значения приводил к перегреву и обрушению наплавляемого слоя — металл просто не успевал затвердеть. Постоянный ток на базовом уровне был слишком слаб, чтобы расплавить проволоку. Только переключение между высоким и низким уровнями позволило поддерживать нужную геометрию ванны и стабильный рост.
Вторым защитным механизмом стала переплавка уже нанесённых слоёв. При толщине одного слоя около 0,15 мм каждый новый проход частично расплавляет предыдущий. Если в каком-то участке кристаллографическая ориентация отклонилась от заданной, при переплавке этот участок исчезает, а оставшаяся часть продолжает расти как единый кристалл. Такой самокорректирующийся послойный механизм устраняет необходимость в идеально стабильных тепловых условиях на протяжении всего процесса.
Каких результатов удалось достичь?
Главный демонстрационный образец — стержень из Ti-6Al-4V высотой около метра и диаметром порядка сантиметра. Исследователи также напечатали тестовые образцы диаметром 6 мм и 20 мм. Последний оказался слишком широким для полного сканирования методом дифракции обратного рассеяния электронов, поэтому картографирование кристаллографической ориентации выполняли по девяти областям поперечного сечения. Все девять показали единую ориентацию — материал действительно представлял собой один непрерывный кристалл.
Не менее впечатляющим стал эксперимент с решётчатыми структурами. Исследователи напечатали зигзагообразные стойки-стрuts без поддерживающих элементов, причём каждый стрut в отдельности был монокристаллом. По словам авторов, подобные монокристаллические решётки ранее не удавалось получить ни одним методом. Составленная ими карта стабильности определяет, при каких сочетаниях толщины стойки и угла наклона печать проходит успешно. Например, при трёх различных наборах параметров стойка диаметром 8 мм удерживалась под углом 45°, тогда как более толстые элементы — 13 мм и 16 мм — при этом угле разрушались, но корректно формировались при наклоне 60°.
Отдельного внимания заслуживают результаты по тугоплавким металлам. Вольфрам, молибден, ниобий и сплав молибден-ниобий также удалось вырастить в виде монокристаллов. Отклонение кристаллографической ориентации составило менее 2° для ниобия, менее 5° для вольфрама и сплава, менее 8° для молибдена. Для вольфрама это особенно значимо: он чрезвычайно склонен к микротрещинообразованию при 3D-печати из-за высокой твёрдости, хрупкости, чувствительности к примесям и больших термических напряжений. Границы зёрен служат основными путями распространения трещин. Монокристаллическая печать, по мнению авторов, может обеспечить получение крупных беспористых и бестрещинных вольфрамовых деталей — того, что пока не удавалось сделать обычными методами.
В чём преимущество перед поликристаллом?
Сравнительные испытания при 700°C выявили разительное отличие. Напечатанные монокристаллы титана сопротивлялись ползучести примерно на порядок лучше, чем предсказывают модели, построенные для поликристаллического Ti-6Al-4V. Исследователи связывают это с двумя факторами.
Первый — отсутствие границ зёрен, которые при высокой температуре становятся каналами массопереноса и местами концентрации дефектов. Второй фактор — специфическая иерархическая структура альфа- и бета-фаз титана, сформированная послойной печатью. Эта структура регулирует образование дислокаций, их подвижность и рост пор, дополнительно замедляя накопление повреждений.
Важные детали проявились и при испытаниях на растяжение. Кованый поликристаллический Ti-6Al-4V показал более высокий предел текучести при температурах ниже примерно 500°C. Монокристалл, напротив, оказался прочнее при более высоких температурах. Микроскопия образцов после деформации при 600°C объяснила этот переход. В поликристалле границы зёрен работают как барьеры для дислокаций при умеренных температурах, обеспечивая упрочнение. Но те же самые границы при нагреве начинают испускать дислокации в больших количествах, что облегчает пластическую деформацию. Монокристалл лишён такого противоречивого поведения — его преимущество нарастает с температурой.
| Параметр | Монокристалл Ti-6Al-4V (DSP-WAAM) | Кованый поликристалл Ti-6Al-4V |
|---|---|---|
| Сопротивление ползучести при 700°C | На порядок выше модельных прогнозов | Соответствует зернограничным моделям |
| Предел текучести ниже 500°C | Ниже кованого | Выше монокристалла |
| Предел текучести выше 500°C | Выше кованого | Ниже монокристалла |
| Склонность к трещинообразованию | Минимальная (нет границ зёрен) | Зависит от размера зерна и текстуры |
| Достижимая высота образца | До метра | Не ограничена (поковка) |
Какие металлы поддаются монокристаллической печати?
Принципиальная схема DSP-WAAM не привязана жёстко к титану. Исследователи продемонстрировали рост монокристаллов из четырёх тугоплавких металлов, и этот перечень, вероятно, будет расширяться. Каждый материал требует подбора параметров: ток пика и базовый ток, скорость перемещения горелки, толщина слоя, состав защитной атмосферы. Однако общий подход, основанный на выпуклом фронте кристаллизации и периодической переплавке, сохраняется.
Вольфрам заслуживает отдельного комментария. Его температура плавления — около 3422°C, поэтому печать из него сопряжена с экстремальными тепловыми потоками. Склонность к микротрещинам у поликристаллического вольфрама, полученного аддитивными методами, настолько высока, что крупные детали с приемлемой целостностью до сих пор оставались редкостью. Монокристаллический рост устраняет главный механизм растрескивания — распространение трещин вдоль границ зёрен. Если удастся масштабировать процесс, компоненты для термоядерных реакторов, рентгеновские мишени и сопла могут получить новое качество.
Авторы работы утверждают, что теоретического ограничения на ширину выращиваемого кристалла не существует. С увеличением поперечного размера меняется лишь допустимый диапазон тепловложения и скорости сканирования. Необходимо поддерживать верхнюю часть детали в расплавленном состоянии, сохранять выпуклый фронт затвердевания и обеспечивать выравнивание кристалла по ходу роста. Практически это означает, что для каждой новой геометрии потребуется собственная оптимизация режимов.
Ограничения и нерешённые вопросы
Несмотря на прорывной характер, работа оставляет несколько открытых вопросов. Во-первых, авторы не приводят данных о длительной выдержке монокристаллов при температурах выше 700°C. Сопротивление ползучести за короткое время испытаний впечатляет, но для промышленного применения нужны сотни и тысячи часов.
Во-вторых, фазовый состав напечатанного титана отличается от равновесного состояния. Иерархическая структура альфа- и бета-фаз, сформированная быстрым охлаждением, может изменяться при длительном нагреве. Стабильность этой структуры во времени — ключевой фактор для предсказания ресурса деталей.
В-третьих, производительность процесса. Дуговые методы аддитивного производства относительно медленны, а необходимость тщательного контроля тепловых условий снижает допустимые скорости печати. Для метровых стержней это не критично, но серийное производство сложных деталей потребует оптимизации.
Наконец, экономическая целесообразность пока не подтверждена. Монокристаллическая печать оправдана там, где дороговизна оправдывается существенным выигрышем в ресурсе или функциональности. Порог входа по стоимости оборудования и квалификации персонала высок, а прогнозируемая выгода для разных отраслей требует отдельного анализа.
| Металл | Температура плавления, °C | Отклонение ориентации | Чувствительность к трещинам в AM |
|---|---|---|---|
| Ti-6Al-4V | ~1660 | Не указано | Умеренная |
| Ниобий | 2477 | <2° | Низкая |
| Вольфрам | 3422 | <5° | Очень высокая |
| Молибден | 2623 | <8° | Высокая |
| Молибден-ниобий | ~2400 | <5° | Умеренная |
Контекст: от никелевых лопаток к титановым решёткам
История монокристаллической печати насчитывает несколько важных этапов. Первые эксперименты использовали затравочные подложки — монокристаллические пластины, на которых осаждался металл, повторяя ориентацию подложки. Такой подход работает для никелевых суперсплавов, но ограничен по геометрии и требует исходного монокристалла.
Японские исследователи из Национального института материаловедения, Университета Кюсю и Университета Осаки ранее продемонстрировали беззатравочный рост монокристаллов чистого никеля методом селективного лазерного плавления. Они использовали лазерный луч с плоским распределением мощности, формирующий плоскую ванну расплава. Это позволило выращивать монокристаллы прямо на поликристаллических пластинах из нержавеющей стали.
Новая работа расширяет этот подход на титановый сплав Ti-6Al-4V и тугоплавкие металлы, одновременно многократно увеличивая масштаб — от небольших лабораторных образцов до метровых стержней и решётчатых структур. Переход от никеля к титану важен не только с материаловедческой точки зрения. Титан существенно легче никеля, а его сплавы активно применяются в аэрокосмической технике, медицинских имплантатах и химическом машиностроении. Возможность получать монокристаллические титановые детали без затравочных подложек открывает новые ниши.
Какие применения видят авторы?
Среди упомянутых в статье потенциальных применений — компоненты реакторов, лазерные зеркала и лёгкие решётки для теплозащиты в экстремальных температурных условиях. Каждое из этих направлений заслуживает краткого комментария.
В ядерной энергетике и перспективных термоядерных установках требуются материалы, стойкие к радиационному повреждению и высоким тепловым нагрузкам. Поликристаллические металлы деградируют быстрее из-за диффузии вдоль границ зёрен. Монокристаллы вольфрама и молибдена, выращенные послойной наплавкой, могли бы стать решением для облицовки плазменных камер и элементов дивертора.
Лазерные зеркала нуждаются в исключительной термической стабильности. Любая локальная деформация от нагрева искажает волновой фронт и снижает качество луча. Монокристаллическая подложка с оптимальной кристаллографической ориентацией обеспечивает минимальное тепловое расширение в заданном направлении. Печать такого зеркала сразу с каналами охлаждения — то, что классические методы роста кристаллов не позволяют делать в принципе.
Лёгкие решётчатые конструкции для теплозащиты — ещё одна многообещающая область. Монокристаллические стойки-стрuts, продемонстрированные в работе, могут выдерживать высокие температуры без растрескивания и ползучести. Такие решётки могли бы использоваться в соплах ракетных двигателей, теплообменниках, фильтрах горячих газов и пассивных системах охлаждения гиперзвуковых аппаратов.
Как печать монокристаллов меняет аддитивную отрасль?
Появление DSP-WAAM и аналогичных методов беззатравочного выращивания монокристаллов ставит под сомнение устоявшееся представление о том, что аддитивное производство неизбежно даёт поликристаллическую структуру. Долгое время считалось, что быстрые термические циклы при послойной печати несовместимы с упорядоченным ростом кристалла. Теперь выясняется, что грамотное управление формой ванны расплава и периодическая переплавка слоёв позволяют обойти это ограничение.
Для производителей оборудования это сигнал о необходимости разработки специализированных режимов импульсного питания дуги и программного обеспечения для контроля теплового поля. Для исследователей материалов — повод пересмотреть модели кристаллизации при аддитивных процессах. Традиционные представления о неизбежности случайной ориентации зёрен уступают место более тонкому пониманию: при определённых условиях процесс можно направить в сторону монокристаллического роста.
Индустриальное внедрение, вероятно, начнётся с нишевых применений, где монокристаллы дают решающее преимущество. Лопатки турбин, тигли для высокотемпературных экспериментов, зеркала для мощных лазеров, элементы плазменных установок — здесь дополнительная стоимость оправдана. По мере накопления данных о долговременной стабильности и отработки технологий круг применений будет расширяться.
Главное из статьи
Какие преимущества дают монокристаллические детали в высокотемпературных условиях? Монокристаллы лишены границ зёрен, которые при нагреве становятся каналами диффузии, источниками дислокаций и путями распространения трещин. Это обеспечивает на порядок лучшее сопротивление ползучести при 700°C по сравнению с поликристаллическими аналогами, а также снижает склонность к термическому растрескиванию.
Какие металлы, кроме титана, можно печатать методом DSP-WAAM? Авторы продемонстрировали выращивание монокристаллов вольфрама, молибдена, ниобия и сплава молибден-ниобий. Отклонение кристаллографической ориентации не превышало 8°, что подтверждает универсальность подхода. Вольфрам, особенно склонный к трещинообразованию в обычной 3D-печати, рассматривается как наиболее перспективный кандидат для крупногабаритных монокристаллических деталей.
В каких отраслях найдут применение крупногабаритные монокристаллы? Наиболее вероятные области — ядерная и термоядерная энергетика (компоненты реакторов, мишени, облицовка), лазерная техника (зеркала с каналами охлаждения), аэрокосмическая отрасль (лёгкие решётчатые теплозащитные конструкции, сопла), а также химическое машиностроение для высокотемпературных процессов.
Как технология импульсной дуги решает проблему образования дефектов? Пульсирующий ток формирует широкую неглубокую ванну расплава с выпуклым фронтом кристаллизации, который оттесняет нежелательные зёрна к краям. Дополнительный механизм — переплавка каждого предыдущего слоя на глубину около 0,15 мм, которая устраняет участки с отклонившейся ориентацией и обеспечивает самокорректирующийся послойный рост без затравочных подложек.
Представленные результаты знаменуют собой сдвиг в понимании возможностей аддитивного производства в целом. Метровая высота монокристалла титана — не просто рекорд, а доказательство того, что послойная печать способна воспроизводить и даже превосходить возможности классических методов выращивания кристаллов. Сочетание импульсной дуги, управляемой формы ванны расплава и послойной переплавки создаёт самоподдерживающийся процесс, который при должной оптимизации может быть перенесён на промышленные установки.
Остаётся открытым вопрос о том, как скоро технология покинет лаборатории. Публикация в Nature привлечёт внимание, но путь до серийного производства займёт годы. Потребуются стандартизация режимов, оценка воспроизводимости на разном оборудовании, длительные испытания на ползучесть и усталость, экономические расчёты. Однако сам факт существования метода, позволяющего печатать метровые монокристаллы титана и вольфрама, уже сегодня меняет горизонты планирования для материаловедов, конструкторов и технологов.
Комментарий Первого Слоя
Технология DSP-WAAM может стать ключом для ВСМПО-АВИСМА к переходу от экспорта титановых заготовок к производству монокристаллических компонентов с уникальной стойкостью к ползучести — это позволит захватить 30-40% ниши жаропрочных деталей для перспективных авиадвигателей ПД-35 и снизить зависимость от импорта никелевых сплавов. Для Росатома же печать метровых монокристаллов титана открывает путь к созданию энергоблоков нового поколения с увеличенным сроком эксплуатации активных зон.
Источник: 3dprintingindustry.com